
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-01-28 Origen: Sitio
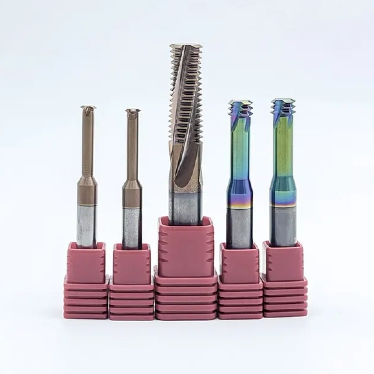
Identifique las necesidades de su proyecto antes de seleccionar una herramienta para hacer agujeros. Considere el material, el tamaño del orificio, la tolerancia, el acabado y el volumen de producción.
Elija el material de herramienta adecuado según su proyecto. Las herramientas de carburo duran más y funcionan mejor en trabajos difíciles, mientras que las herramientas HSS son rentables para tareas más sencillas.
Mantenga la velocidad de corte y los índices de avance adecuados para evitar el desgaste de la herramienta y garantizar orificios de alta calidad. Ajuste la configuración según el material que esté perforando.
Utilice refrigerante y lubricación para prolongar la vida útil de la herramienta y mejorar la calidad del orificio. Esto reduce la fricción y ayuda con la eliminación de virutas.
Revise y mantenga periódicamente sus herramientas para extender su vida útil y mejorar el rendimiento. Limpie las herramientas y controle el desgaste para evitar fallas inesperadas.
Antes de elegir cualquier herramientas para taladrar , debe tener claras las necesidades de su proyecto. Si omite este paso, podría terminar con mala calidad, pérdida de tiempo o herramientas rotas. Aquí hay una lista de verificación simple para ayudarlo a concretar sus requisitos:
¿Qué material estás mecanizando?
¿Cuál es el tamaño y la profundidad exactos del agujero?
¿Qué tan estricta debe ser la tolerancia?
¿Qué acabado superficial deseas?
¿Cuántos agujeros harás en total?
Analicemos cada factor para que pueda hacer la mejor selección para su proyecto.
Siempre debes comenzar con el material. El tipo de metal o plástico con el que trabaja decide qué herramientas de corte y técnicas de perforación le brindarán el mejor rendimiento. Así es como el material afecta su elección:
Evaluar la dureza del material. Si está perforando acero inoxidable u otros metales duros, necesitará herramientas resistentes como brocas de carburo. Los materiales más blandos, como el aluminio, funcionan bien con el acero rápido.
Piense en la dureza y la ductilidad. La dureza le indica qué tipo de herramienta de corte necesita. La ductilidad afecta la forma en que el material se dobla o estira durante la perforación.
Considere las propiedades térmicas. Algunos materiales se calientan rápidamente. Es posible que necesite refrigeración o lubricación especial para mantener el orificio limpio y evitar daños.
Consejo: Si utiliza la herramienta incorrecta para su material, verá un desgaste más rápido de la herramienta y una menor calidad del orificio. Siempre haga coincidir su herramienta con la pieza de trabajo.
A continuación se ofrece un vistazo rápido a cómo los diferentes materiales afectan las tasas de desgaste de las herramientas:
Diseño de electrodos |
Tasa de desgaste de herramienta (TWR) (μm³/s) |
|---|---|
Convencional |
48,77 × 10^6 |
Alivio de 90 grados |
50,16 × 10^6 |
Alivio de 5 grados |
TWR decreciente |
Alivio de 40 grados |
TWR decreciente |
Alivio de 50-80 grados |
TWR creciente |
Necesita saber el tamaño exacto y la profundidad de cada agujero. Esto le ayudará a elegir la herramienta de perforación adecuada y evitar errores. Los tamaños de broca estándar facilitan la búsqueda de la herramienta adecuada y mantienen bajos los costos. Para la mayoría de los proyectos CNC, debe mantener la profundidad del orificio por debajo de cuatro veces el diámetro. Si necesita agujeros más profundos, necesitará taladros o guías especiales.
Los tamaños de broca estándar funcionan mejor para agujeros de menos de 20 mm.
Los diámetros no estándar necesitan fresas y guías especiales.
Los agujeros profundos (más de 3 mm de diámetro) requieren brocas especializadas.
Aquí tienes una tabla que te ayudará a planificar:
Material |
Diámetro de orificio recomendado |
Diámetro de agujero factible |
|---|---|---|
Metal |
0,8 milímetros |
0,5 milímetros |
Plástico |
1,5 milímetros |
1,0 milímetros |
Recomendación de profundidad |
Típico |
Factible |
|---|---|---|
4 x diámetro nominal. |
10 x diámetro nominal. |
40 x diámetro nominal. |
Cuando perforas agujeros profundos, te enfrentas a desafíos adicionales:
Mantener el agujero recto se vuelve más difícil.
Es posible que necesite refrigerante a través de la herramienta para una mejor eliminación de virutas.
Las brocas de carburo ofrecen más rigidez para agujeros profundos.
Los agujeros ciegos necesitan herramientas que mantengan la profundidad precisa.
Cuanto más profundo sea el agujero, mayor será el riesgo de vibraciones y mala evacuación de virutas.
La precisión importa. Si trabaja en piezas aeroespaciales o automotrices, necesita controlar de cerca la tolerancia y el acabado de la superficie. Tolerancias más estrictas implican que se necesitan mejores herramientas de corte y una perforación más cuidadosa.
Proceso de mecanizado |
Nivel de precisión (IT) |
Rugosidad de la superficie (Ra) |
|---|---|---|
Generalmente aburrido |
IT9 a IT7 |
Ra 2,5 a 0,16 µm |
Mandrinado de precisión |
IT7 a IT6 |
Ra 0,63 a 0,08 µm |
Perforación |
IT10 |
Ra 12,5 a 6,3 µm |
Las piezas aeroespaciales necesitan tolerancias medidas en micras.
Debes controlar la redondez, la planitud y la concentricidad.
Los finos acabados reducen la resistencia y mejoran la confiabilidad.
Nota: Si ignora la tolerancia y el acabado, corre el riesgo de tener un rendimiento deficiente y piezas rechazadas.
¿Cuántos agujeros necesitas hacer? El volumen de producción afecta la elección de herramientas y la estrategia de perforación. Si está haciendo miles de agujeros, es posible que necesite sistemas automatizados y de perforación de alta velocidad.
La perforación de alta velocidad comienza a 5000 rpm para brocas de carburo.
Para volúmenes muy altos, es posible que necesite 20.000 rpm o más.
Cuanto más rápido taladres, más material eliminarás por minuto.
Si elige la herramienta incorrecta para su volumen de producción, verá más roturas de brocas, desgaste prematuro y tiempo de inactividad de la máquina. Esto es lo que puede pasar:
Impacto de la selección incorrecta de herramientas |
Descripción |
|---|---|
Mayor rotura de taladro |
Conduce a tiempos de inactividad de las máquinas y tiempos de producción más prolongados. |
Desgaste prematuro |
Reduce la eficiencia y puede provocar la rotura del taladro. |
Tiempo de inactividad de la máquina |
Contribuye directamente a tiempos de producción más largos y mayores costos. |
Alerta: Siempre adapte su herramienta a sus necesidades de producción. La selección correcta le ahorra tiempo y dinero.
Si sigue esta lista de verificación y comprende cada factor, se preparará para obtener una mejor calidad, mayor precisión y un rendimiento de perforación más suave.
Elegir la herramienta adecuada para hacer agujeros puede resultar abrumador. Tienes muchas opciones y cada una funciona mejor en determinadas situaciones. Analicemos los principales tipos de Herramientas para taladrar , cuándo usarlas y cómo le ayudan a obtener los mejores resultados para su proyecto.
Aquí hay una tabla de referencia rápida para ayudarlo a hacer coincidir el tipo de herramienta con la aplicación:
Tipo de herramienta |
Descripción |
Solicitud |
|---|---|---|
Taladro central |
Combina un taladro piloto pequeño con un avellanador más grande para realizar orificios iniciales precisos. |
Crea un punto de partida rígido para brocas más grandes o soporta piezas de trabajo en un torno. |
Cortadores de agujeros |
Herramientas cilíndricas para perforar agujeros de gran diámetro, funcionando como una sierra circular. |
Ideal para cortar agujeros para tuberías, conductos o cerraduras, más eficiente que las brocas grandes. |
avellanadores |
Crea huecos de fondo plano para que los sujetadores queden al ras de la superficie. |
Se utiliza después de perforar para crear un asiento más amplio para las cabezas de los sujetadores. |
avellanadores |
Amplía la parte superior de un orificio hasta convertirlo en un cono para tornillos de cabeza plana. |
Se utiliza para crear un asiento al ras para sujetadores o para desbarbar los bordes de los agujeros. |
Herramientas de biselado |
Crea bordes biselados en los bordes de los agujeros. |
Se utiliza para suavizar bordes afilados y mejorar el acabado de los agujeros perforados. |
La perforación es la forma más común de hacer un agujero. Encontrarás varios tipos de ejercicios, cada uno con sus propios puntos fuertes. Aquí hay una tabla para ayudarlo a comparar los tipos principales:
Tipo de taladro central |
Ángulo de punta (°) |
Compatibilidad de materiales |
Uso típico |
Velocidad recomendada (RPM) |
|---|---|---|---|---|
Taladro central estándar |
60 |
Acero, Aluminio |
Centrado inicial |
500 - 1000 |
Taladro piloto |
90 |
Bronce, Latón |
Perforación de Precisión |
300 - 800 |
Taladro central de servicio pesado |
120 |
Acero inoxidable, metales resistentes |
agujeros profundos |
200 - 600 |
Taladro central con punta de carburo |
60 |
Aleaciones |
Centrado de precisión |
600 - 1200 |
Taladro central avellanador |
82 |
Plástico, Madera |
Orificios de acabado |
400-1000 |
Veamos los principales tipos de taladros que utilizará:
Brocas helicoidales : Son las más comunes. Funcionan bien para perforaciones generales, pero no duran tanto ni hacen agujeros tan rectos como otros tipos.
Taladros de espada : Estos taladros manejan agujeros más grandes y duran mucho más. Obtendrás agujeros más rectos y un mejor acabado superficial.
Taladros indexables : son excelentes para trabajos grandes. Le brindan alta eficiencia, mejor precisión y una vida útil más larga.
Así es como se comparan:
Tipo de taladro |
Eficiencia (agujeros producidos) |
Precisión (calidad del agujero) |
Longevidad de la herramienta |
Rentabilidad |
|---|---|---|---|---|
Taladro helicoidal |
Inferior (300% menos que pala/indexable) |
Más bajo (menos consistente) |
Vida útil más corta |
Económico para trabajos pequeños |
Taladro de pala |
Mayor (300% más que giro) |
Más alto (agujeros más rectos) |
Vida útil más larga (hasta 10 veces) |
Rentable para trabajos más grandes |
Taladro indexable |
Más alto (similar a la espada) |
Mayor (mejor acabado superficial) |
Vida útil más larga (hasta 10 veces) |
Económico para agujeros más grandes |
Notará que las brocas de pala y las indexables superan a las brocas helicoidales para orificios de 1/2' o más grandes. Funcionan a velocidades mucho más altas, hacen orificios más rectos y duran más. Si desea un mejor rendimiento y calidad, elija brocas de pala o indexables para trabajos más grandes o de mayor volumen.
Consejo: utilice brocas helicoidales para trabajos pequeños o cuando necesite mantener bajos los costos. Para agujeros grandes o profundos, las brocas de pala y indexables le ahorrarán tiempo y dinero.
Las herramientas de mandrinado le ayudan a agrandar y terminar agujeros con alta precisión. Los utilizará cuando necesite una tolerancia ajustada o un acabado suave, especialmente para orificios de gran diámetro. He aquí por qué se destacan las herramientas aburridas:
Ventaja |
Descripción |
|---|---|
Precisión |
Las herramientas de mandrinado proporcionan alta precisión al crear orificios de gran diámetro, esencial para tolerancias estrictas. |
Control |
Ofrecen un mejor control sobre el tamaño y el acabado del orificio en comparación con otras herramientas. |
Adaptabilidad |
Las herramientas de mandrinado se pueden ajustar para requisitos de trabajo específicos, mejorando su versatilidad. |
Amortiguación de vibraciones |
Tecnologías como el fluido viscoelástico minimizan la vibración, mejorando la vida útil de la herramienta y la calidad de la superficie. |
Conexiones modulares |
Estos permiten cambios y adaptaciones rápidos a diferentes máquinas, mejorando la flexibilidad. |
Relación longitud-diámetro |
Una herramienta más corta reduce la deflexión, lo que conduce a mejores acabados y vida útil de la herramienta. |
Obtendrá los mejores resultados con herramientas perforadoras cuando necesite ajustar el diámetro o mejorar el acabado de la superficie después de perforar. También son excelentes para trabajos que necesitan mucha adaptabilidad o control de vibraciones.
Cuando necesita la mayor precisión y el acabado más suave, los escariadores y brochas son sus herramientas preferidas. El escariado es una forma rápida y confiable de terminar agujeros con tolerancias estrictas. Es más estable y, a menudo, más rápido que taladrar o rectificar.
El escariado puede alcanzar tolerancias tan estrictas como ±0,0127 mm (±0,0005').
Obtendrá un agujero redondo, de tamaño preciso y con un acabado similar al vidrio.
La precisión dimensional de los agujeros escariados suele estar entre IT9 y IT7.
La rugosidad de la superficie (Ra) oscila entre 3,2 y 0,8, lo que significa un acabado muy suave.
Los escariadores son asequibles y fáciles de reacondicionar.
Las brochas le ayudan a crear chaveteros o formas especiales dentro de un agujero. Son perfectos para trabajos que necesitan un perfil interno específico.
Nota: Si desea obtener la mejor calidad y precisión del orificio posible, termine con escariado después de taladrar.
Los avellanadores y avellanadores le ayudan a terminar los agujeros para los sujetadores. Usarás avellanadores para crear una abertura en forma de cono en la parte superior de un agujero. Esto permite que los tornillos de cabeza plana queden al ras de la superficie. Los avellanadores forman un hueco de fondo plano, para que las cabezas de los pernos o los tornillos no sobresalgan.
En el montaje mecánico, estas herramientas son fundamentales. Por ejemplo, en los bloques de motores de automóviles, los avellanadores permiten que las cabezas de los tornillos queden al ras, lo que evita interferencias con otras piezas y aumenta la confiabilidad. Los avellanados son cruciales para empotrar las cabezas de los pernos en los bastidores de las máquinas, para que nada sobresalga y cause problemas. En carpintería, los avellanadores le permiten cubrir los tornillos con tacos de madera para una apariencia limpia.
Alerta: Utilice siempre avellanadores y avellanadores cuando necesite un sujetador empotrado o al ras. Esto mejora la calidad del ensamblaje y mantiene su proyecto seguro y confiable.
Al comprender los puntos fuertes de cada herramienta, podrá hacer la mejor selección para su proyecto. Haga coincidir la herramienta con sus necesidades de material, tamaño de orificio y acabado para obtener el mejor rendimiento y calidad en todo momento.
Elegir el material y el recubrimiento de la herramienta adecuados puede hacer o deshacer su proyecto de perforación. Quiere obtener el mejor equilibrio entre costo, vida útil de la herramienta y precisión para cada orificio que taladre. Analicemos sus opciones para que pueda elegir las mejores herramientas de corte para su trabajo.
Verá tres materiales principales para las herramientas de perforación: HSS (acero de alta velocidad), carburo y cobalto. Cada uno tiene sus propios puntos fuertes.
Las herramientas de carburo cuestan más, pero duran mucho más y permiten trabajar a velocidades más altas. Si necesita hacer muchos agujeros o desea el máximo rendimiento, el carburo es una opción inteligente.
Las herramientas HSS son asequibles y fáciles de encontrar. Funcionan bien para trabajos de bajo volumen o materiales más blandos, pero se desgastan más rápido.
Las herramientas de cobalto se encuentran en el medio. Manejan el calor mejor que el HSS y duran más, pero no igualan al carburo para trabajos difíciles o de alta velocidad.
Aquí hay una comparación rápida:
Tipo de herramienta |
Costo |
Vida útil de la herramienta |
Velocidad de corte |
Tasa de desgaste |
|---|---|---|---|---|
HSS |
Bajo |
Corto |
Moderado |
Alto |
Cobalto |
Medio |
Medio |
Moderado |
Medio |
Carburo |
Alto |
Largo |
Alto |
Bajo |
Consejo: si desea calidad y durabilidad para trabajos difíciles, opte por el carburo. Para la perforación diaria, HSS o cobalto le permitirán ahorrar dinero.
Los recubrimientos pueden aumentar la vida útil de la herramienta y mejorar la calidad de cada agujero. Los recubrimientos más comunes son TiN (Nitruro de Titanio) y TiAlN (Nitruro de Titanio y Aluminio).
Las herramientas recubiertas de TiAlN mantienen su forma y duran más, especialmente a altas velocidades. Verá menos desviación en el tamaño del orificio y mayor precisión.
Las herramientas recubiertas de TiN funcionan bien a velocidades moderadas y brindan una gran perpendicularidad, lo que significa agujeros más rectos.
Ambos recubrimientos ayudan a que sus herramientas resistan el calor y el desgaste, por lo que obtendrá más agujeros por herramienta.
El recubrimiento que elijas depende de tu velocidad y del material que estés perforando. TiAlN brilla en trabajos de alta velocidad, mientras que TiN es una opción sólida para uso general.
Hacer coincidir el material y el recubrimiento de su herramienta con la pieza de trabajo es clave para lograr el máximo rendimiento y precisión. Aquí tienes una guía sencilla:
Tipo de material de herramienta |
Dureza (HRC) |
Materiales adecuados para la pieza de trabajo |
|---|---|---|
Acero aleado |
HRC 65 |
P, M, K, N, S, H |
Acero de alta velocidad |
CDH 63-70 |
P, M, K, N, S, H |
Carburo cementado |
HRA 89-93 |
P, M, K, N, S, H |
Cerámica |
HRA 91-94 |
P, M, K, N, S, H |
PCBN |
HV4000 |
P, M, K, N, S, H |
PCD |
HV7500 |
P, M, K, N, S, H |
Asegúrese de que su herramienta sea más dura que su pieza de trabajo.
Elija revestimientos que soporten el calor si está perforando materiales resistentes.
Para trabajos difíciles o de alta velocidad, elija herramientas con alta resistencia al calor.
Nota: La combinación correcta de material de herramienta y recubrimiento le brindará una mejor calidad de orificio, una vida útil más larga de la herramienta y resultados más consistentes.
Para obtener los mejores resultados en el mecanizado de agujeros de precisión, es necesario controlar algunos factores clave. Veamos cómo puede aumentar su rendimiento y obtener un mecanizado de agujeros de alta calidad en todo momento.
No puede ignorar la velocidad de corte y el avance si desea realizar agujeros con tolerancias estrictas. Los ajustes correctos le ayudan a evitar el desgaste de las herramientas, los acabados rugosos y los agujeros fuera de especificación. Para la mayoría de las operaciones de perforación de precisión, siempre debe verificar los valores recomendados para su material. Aquí hay una referencia rápida:
Material |
Velocidad de corte (m/min) |
Avance por diente (mm/diente) |
|---|---|---|
Aleaciones de aluminio |
150 – 300 |
0,05 – 0,15 |
Acero dulce (bajo en carbono) |
30 – 50 |
0,04 – 0,12 |
Acero inoxidable |
20 – 40 |
0,03 – 0,10 |
Acero para herramientas (recocido) |
20 – 35 |
0,03 – 0,08 |
Latón |
90 – 200 |
0,05 – 0,15 |
Bronce |
60 – 120 |
0,04 – 0,12 |
Hierro fundido |
20 – 60 |
0,04 – 0,12 |
Plásticos (nylon, ABS) |
100 – 200 |
0,05 – 0,20 |
Aleaciones de titanio |
20 – 30 |
0,03 – 0,08 |
Si establece velocidades demasiado altas, corre el riesgo de quemar sus herramientas de corte. Si va demasiado lento, es posible que observe una mala eliminación de virutas y agujeros ásperos. Ajuste siempre la configuración para perforaciones profundas o cuando necesite tolerancias ajustadas.
El refrigerante y la lubricación desempeñan un papel muy importante en la realización de orificios de precisión. Reducen la fricción, mantienen las herramientas frías y ayudan a que las virutas salgan del agujero. Los sistemas de refrigerante de alta presión funcionan bien para perforaciones profundas y materiales resistentes. Verá una vida útil más larga de la herramienta y una mejor calidad de los orificios cuando utilice el refrigerante adecuado.
La lubricación de cantidad mínima (MQL) es otra opción inteligente. Utiliza menos líquido pero aún así ofrece un excelente acabado superficial y vida útil de la herramienta. Por ejemplo, cuando utiliza MQL en aluminio, obtiene agujeros más suaves y menos desgaste de la herramienta en comparación con la perforación en seco. Si desea reducir su impacto ambiental, pruebe fluidos sustentables para sus operaciones de perforación.
Consejo: Nunca omita el refrigerante o la lubricación en la perforación de precisión. Protegerás tus herramientas y obtendrás mejores resultados.
La sujeción y el descentramiento de la herramienta afectan todos los trabajos de mecanizado de agujeros de precisión. Si su taladro se tambalea o se mueve, no obtendrá agujeros de tolerancia estricta. Utilice soportes de alta calidad y verifique el descentramiento antes de comenzar. Incluso un pequeño error puede arruinar una operación de realización o acabado de agujeros de precisión.
Para perforar agujeros profundos, es imprescindible una sujeción rígida de la herramienta. Quiere que su taladro se mantenga recto y firme. Si ve vibraciones o ruidos, deténgase y verifique su configuración. Un buen proveedor de perforación de precisión puede ayudarle a elegir soportes que coincidan con su máquina y sus herramientas para taladrar.
Nota: Pequeños cambios en la sujeción de herramientas pueden marcar una gran diferencia en las tolerancias de los orificios y la calidad general.
Al configurar estos parámetros, aprovechará al máximo sus herramientas de corte y logrará un mecanizado de orificios de alta calidad en todo momento.
Incluso con la mejor planificación, es posible que tenga problemas durante el proceso de perforación. Veamos los problemas más comunes y cómo solucionarlos.
Es posible que observe superficies rugosas, agujeros de gran tamaño o formas no redondas. Estos problemas suelen deberse a algunas causas clave. Consulte esta tabla para ver qué podría estar fallando y cómo solucionarlo:
Causa |
Descripción |
Solución |
|---|---|---|
Selección de herramienta incorrecta |
Usar una broca incorrecta para el material puede causar defectos. |
Actualice a brocas de carburo sólido o utilice carburo recubierto para trabajos difíciles. |
Avances y velocidades inadecuadas |
Los ajustes incorrectos provocan el desgaste de la herramienta o una mala formación de viruta. |
Siga los datos de corte del fabricante y optimice las velocidades de avance. |
Mala evacuación de virutas |
Las virutas atrapadas en el agujero pueden rayar las paredes o provocar desviaciones. |
Utilice ciclos de perforación profunda y asegure un flujo de refrigerante adecuado. |
Desviación o descentramiento de la herramienta |
Las herramientas largas o inestables hacen que los agujeros sean imprecisos. |
Minimice la longitud que sobresale y verifique el descentramiento del eje. |
Brocas gastadas o sin filo |
Los bordes sin brillo crean calor y agujeros de gran tamaño. |
Supervise el desgaste de las herramientas e inspeccione los taladros con regularidad. |
Consejo: si ve mala calidad, comience verificando la selección de herramientas y los parámetros de perforación.
El desgaste y la rotura de las herramientas pueden detener su proyecto. Esto es lo que suele causar estos problemas:
El desgaste desigual acorta la vida útil de la herramienta y provoca roturas.
Una configuración inestable dificulta el control de la viruta y aumenta el desgaste.
Una mala evacuación de virutas puede desviar la broca de su rumbo.
La velocidad de corte, la velocidad de avance y el suministro de refrigerante afectan el desgaste de la herramienta.
Escuche los cambios en el sonido o la potencia de la máquina; a menudo indican un desgaste excesivo o interferencias.
Puede extender la vida útil de la herramienta manteniendo estable su configuración y monitoreando de cerca su proceso.
Las virutas que no se eliminan pueden arruinar el agujero y dañar las herramientas. Es posible que vea rayones, desviaciones o incluso roturas de la herramienta. Para solucionar este problema, utilice taladros con orificios pasantes para refrigerante, realice ciclos de perforación y asegúrese de que el flujo de refrigerante sea fuerte. Una buena eliminación de virutas mantiene el proceso fluido y los agujeros limpios.
Alerta: nunca ignore la acumulación de virutas. Es una de las formas más rápidas de perder precisión y dañar sus herramientas.
Al solucionar estos problemas comunes, mantendrá su proceso de perforación funcionando sin problemas y obtendrá mejores resultados cada vez.
Quiere aprovechar al máximo sus herramientas para taladrar sin tener que gastar mucho dinero. El truco consiste en equilibrar el coste y el rendimiento de cada trabajo de perforación. Así es como puedes hacerlo:
Elija fresas de carburo de alta calidad para tiradas de producción. Cuestan más por adelantado pero reducen el costo por pieza con el tiempo.
Para prototipos o trabajos de bajo volumen, las cortadoras HSS tienen sentido. Mantienen los costos bajos y funcionan bien para perforaciones simples.
Mire siempre la economía de su proyecto. Si sólo necesita unos pocos agujeros, la instalación y programación ocupan la mayor parte de su presupuesto. En este caso, una herramienta menos costosa y velocidades más lentas pueden ayudarle a evitar errores.
Para lotes grandes, céntrese en el costo por hoyo. Invertir en herramientas de corte de primera calidad puede ahorrarle dinero.
También puede hablar con los fabricantes de herramientas sobre soluciones de perforación personalizadas. Le ayudarán a encontrar una solución de perforación personalizada que se adapte a sus necesidades. Este enfoque aumenta el rendimiento de la herramienta y mantiene los costos bajo control.
Consejo: trabaje con su proveedor para encontrar la herramienta adecuada para su trabajo. Obtendrá mayor precisión, estabilidad y valor.
El mantenimiento regular mantiene sus herramientas de perforación en óptimas condiciones. Si omite este paso, verá más desgaste de la herramienta y menor rendimiento. Aquí hay una tabla rápida para mostrar lo que debe verificar:
Aspecto del mantenimiento |
Importancia |
Detalles |
|---|---|---|
Comprobaciones periódicas en el banco |
Identifica el desgaste |
Verifique el descentramiento total del indicador (TIR) para detectar signos tempranos de daño. |
Componentes de limpieza |
Previene el desgaste |
Limpie los soportes y las pinzas para evitar que se acumulen contaminantes. |
Monitoreo del desgaste del collarín |
Vida útil de la herramienta |
Busque marcas de puntuación que muestren daños. |
Comprobación del desgaste del cono |
Seguridad |
Esté atento a la fricción y reemplace los soportes desgastados. |
Inspeccionar los pernos prisioneros |
Conexión |
Asegúrese de que el portaherramientas permanezca seguro en el eje. |
Cuando se mantiene al día con estas comprobaciones, prolonga la vida útil de la herramienta y mejora su rendimiento. También obtendrá resultados más consistentes de sus servicios de perforación CNC.
Administrar su inventario de herramientas le ayuda a evitar tiempos de inactividad y dinero desperdiciado. Utilice un sistema de seguimiento simple para todas sus herramientas de perforación. Marque cada herramienta con su último uso y su vida útil esperada. De esta manera, sabrá cuándo reemplazar o reacondicionar las herramientas antes de que fallen.
Si utiliza servicios de mecanizado CNC, pregunte por sus sistemas de inventario. Muchas tiendas utilizan el seguimiento digital para mantener todo organizado. Esto le ayuda a planificar con antelación y evitar la escasez de herramientas de última hora.
Nota: Una buena gestión del inventario significa menos sorpresas y una producción más fluida.
Si sigue estos pasos, obtendrá el mejor valor de sus herramientas para taladrar y mantendrá sus operaciones de perforación funcionando sin problemas.
Elegir la herramienta para taladrar adecuada no tiene por qué resultar abrumador. Comience con pasos claros de selección de herramientas y haga coincidir su herramienta con el material, el tamaño del orificio y el acabado que necesita. Utilice listas de verificación para mantenerse organizado y seguro. Recuerde estos puntos clave:
Elija la broca adecuada para su material.
Asegúrese de que su máquina tenga suficiente potencia de husillo.
Verifique la profundidad y el diámetro del orificio antes de comenzar.
Busque funciones de automatización para aumentar la eficiencia.
Continúe aprendiendo y mantenga sus herramientas para obtener siempre los mejores resultados.
La perforación crea un nuevo agujero. La perforación hace que un agujero existente sea más grande y más preciso. Se utiliza la perforación para comenzar y luego la perforación para mejorar el tamaño y el acabado. Ambos pasos le ayudarán a conseguir el ajuste adecuado para su proyecto.
Si desea un acabado súper suave o una tolerancia muy ajustada, necesita un escariador. Los escariadores le ayudan a conseguir agujeros redondos, rectos y exactamente del tamaño que desea.
Puede utilizar algunas herramientas para ambos, pero los resultados pueden variar. Los metales más duros necesitan herramientas más duras. Los plásticos funcionan mejor con puntas limpias y afiladas. Siempre verifique las especificaciones de la herramienta antes de comenzar.
Utilice la velocidad y el avance adecuados para su material. Asegúrese de que su herramienta esté afilada y su configuración sea estable. Una buena eliminación de virutas y un refrigerante también ayudan a prevenir roturas durante la perforación CNC.
Verifique las especificaciones del sujetador. Elija una broca que coincida con el tamaño del orificio piloto recomendado. Si desea un acabado al ras, utilice un avellanador o un avellanador después de taladrar.


