
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-01-28 Origine : Site
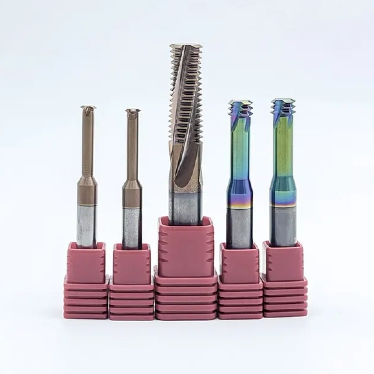
Identifiez les besoins de votre projet avant de sélectionner un outil de perçage. Tenez compte du matériau, de la taille du trou, de la tolérance, de la finition et du volume de production.
Choisissez le bon matériau d'outil en fonction de votre projet. Les outils en carbure durent plus longtemps et fonctionnent mieux pour les travaux difficiles, tandis que les outils HSS sont rentables pour les tâches plus simples.
Maintenez une vitesse de coupe et des avances appropriées pour éviter l’usure des outils et garantir des trous de haute qualité. Ajustez les paramètres en fonction du matériau que vous percez.
Utilisez du liquide de refroidissement et de la lubrification pour prolonger la durée de vie de l'outil et améliorer la qualité du trou. Cela réduit la friction et facilite l'élimination des copeaux.
Vérifiez et entretenez régulièrement vos outils pour prolonger leur durée de vie et améliorer leurs performances. Nettoyez les outils et surveillez leur usure pour éviter les pannes inattendues.
Avant de choisir outils de perçage , vous devez être clair sur les besoins de votre projet. Si vous sautez cette étape, vous risquez de vous retrouver avec des outils de mauvaise qualité, une perte de temps ou des outils cassés. Voici une liste de contrôle simple pour vous aider à définir vos besoins :
Quel matériau usinez-vous ?
Quelle est la taille et la profondeur exactes du trou ?
Dans quelle mesure la tolérance doit-elle être stricte ?
Quelle finition de surface souhaitez-vous ?
Combien de trous allez-vous faire au total ?
Décomposons chaque facteur afin que vous puissiez faire la meilleure sélection pour votre projet.
Vous devriez toujours commencer par le matériel. Le type de métal ou de plastique avec lequel vous travaillez détermine quels outils de coupe et techniques de perçage vous offriront les meilleures performances. Voici comment le matériau affecte votre choix :
Évaluer la dureté du matériau. Si vous percez de l'acier inoxydable ou d'autres métaux durs, vous aurez besoin d'outils robustes comme des forets en carbure. Les matériaux plus tendres, comme l'aluminium, fonctionnent bien avec l'acier rapide.
Pensez à la dureté et à la ductilité. La dureté vous indique le type d'outil de coupe dont vous avez besoin. La ductilité affecte la façon dont le matériau se plie ou s'étire pendant le perçage.
Tenez compte des propriétés thermiques. Certains matériaux chauffent rapidement. Vous pourriez avoir besoin d'un refroidissement ou d'une lubrification spéciale pour garder le trou propre et éviter tout dommage.
Astuce : Si vous utilisez le mauvais outil pour votre matériau, vous constaterez une usure plus rapide de l'outil et une qualité de trou inférieure. Adaptez toujours votre outil à la pièce à usiner.
Voici un aperçu rapide de la manière dont les différents matériaux affectent les taux d'usure des outils :
Conception des électrodes |
Taux d'usure de l'outil (TWR) (µm³/s) |
|---|---|
Conventionnel |
48,77 × 10^6 |
Soulagement à 90 degrés |
50,16 × 10^6 |
Soulagement de 5 degrés |
TWR décroissant |
Soulagement à 40 degrés |
TWR décroissant |
Soulagement de 50 à 80 degrés |
Augmentation du TWR |
Vous devez connaître la taille et la profondeur exactes de chaque trou. Cela vous aide à choisir le bon outil de perçage et à éviter les erreurs. Les tailles de forets standard permettent de trouver facilement le bon outil et de réduire les coûts. Pour la plupart des projets CNC, vous devez maintenir la profondeur du trou inférieure à quatre fois le diamètre. Si vous avez besoin de trous plus profonds, vous aurez besoin de forets ou de guides spéciaux.
Les tailles de forets standard fonctionnent mieux pour les trous de moins de 20 mm.
Les diamètres non standard nécessitent des fraises en bout et des directives spéciales.
Les trous profonds (plus de 3 mm de diamètre) nécessitent des forets spécialisés.
Voici un tableau pour vous aider à planifier :
Matériel |
Diamètre de trou recommandé |
Diamètre de trou réalisable |
|---|---|---|
Métal |
0,8 mm |
0,5 mm |
Plastique |
1,5 mm |
1,0 mm |
Recommandation de profondeur |
Typique |
Possible |
|---|---|---|
4 x diamètre nominal. |
10 x diamètre nominal. |
40 x diamètre nominal. |
Lorsque vous percez des trous profonds, vous êtes confronté à des défis supplémentaires :
Garder le trou droit devient plus difficile.
Vous aurez peut-être besoin d'un liquide de refroidissement intégré à l'outil pour une meilleure élimination des copeaux.
Les forets en carbure offrent plus de rigidité pour les trous profonds.
Les trous borgnes nécessitent des outils qui maintiennent la profondeur précise.
Plus le trou est profond, plus les risques de vibrations et de mauvaise évacuation des copeaux sont importants.
La précision compte. Si vous travaillez sur des pièces aérospatiales ou automobiles, vous devez contrôler étroitement la tolérance et l'état de surface. Des tolérances plus strictes signifient que vous avez besoin de meilleurs outils de coupe et d’un perçage plus soigné.
Processus d'usinage |
Niveau de précision (IT) |
Rugosité de surface (Ra) |
|---|---|---|
Général ennuyeux |
IT9 à IT7 |
Ra 2,5 à 0,16 µm |
Alésage de précision |
IT7 à IT6 |
Ra 0,63 à 0,08 µm |
Forage |
IT10 |
Ra 12,5 à 6,3 µm |
Les pièces aérospatiales nécessitent des tolérances mesurées en microns.
Vous devez contrôler la rondeur, la planéité et la concentricité.
Les finitions fines réduisent la traînée et améliorent la fiabilité.
Remarque : Si vous ignorez la tolérance et la finition, vous risquez de mauvaises performances et des pièces rejetées.
Combien de trous faut-il faire ? Le volume de production affecte votre choix d’outils et votre stratégie de perçage. Si vous réalisez des milliers de trous, vous aurez peut-être besoin de forages à grande vitesse et de systèmes automatisés.
La réalisation de trous à grande vitesse commence à 5 000 tr/min pour les forets en carbure.
Pour des volumes très élevés, vous aurez peut-être besoin de 20 000 tr/min ou plus.
Plus vous percez rapidement, plus vous enlevez de matière par minute.
Si vous choisissez le mauvais outil pour votre volume de production, vous constaterez davantage de bris de forets, d'usure prématurée et de temps d'arrêt de la machine. Voici ce qui peut arriver :
Impact d'une sélection d'outils incorrecte |
Description |
|---|---|
Augmentation de la casse des forets |
Entraîne des temps d’arrêt des machines et des temps de production plus longs |
Usure prématurée |
Réduit l’efficacité et peut provoquer la casse du foret |
Temps d'arrêt des machines |
Contribue directement à des temps de production plus longs et à des coûts plus élevés |
Alerte : adaptez toujours votre outil à vos besoins de production. La bonne sélection vous permet d'économiser du temps et de l'argent.
En suivant cette liste de contrôle et en comprenant chaque facteur, vous vous préparerez à une meilleure qualité, une plus grande précision et des performances de forage plus fluides.
Choisir le bon outil pour percer des trous peut sembler une tâche difficile. Vous disposez de nombreuses options et chacune fonctionne mieux dans certaines situations. Décomposons les principaux types de outils de perçage , quand les utiliser et comment ils vous aident à obtenir les meilleurs résultats pour votre projet.
Voici un tableau de référence rapide pour vous aider à faire correspondre le type d'outil à l'application :
Type d'outil |
Description |
Application |
|---|---|---|
Foret central |
Combine un petit foret pilote avec une fraise plus grande pour des trous de départ précis. |
Crée un point de départ rigide pour les forets plus gros ou supporte les pièces sur un tour. |
Coupe-trous |
Outils cylindriques pour percer des trous de grand diamètre, fonctionnant comme une scie circulaire. |
Idéal pour percer des trous pour les tuyaux, les conduits ou les serrures, plus efficace que les gros forets. |
Lamages |
Crée des évidements à fond plat pour que les fixations affleurent la surface. |
Utilisé après le perçage pour créer un siège plus large pour les têtes de fixation. |
Fraises |
Agrandit le haut d'un trou en cône pour les vis à tête plate. |
Utilisé pour créer un siège affleurant pour les fixations ou pour ébavurer les bords des trous. |
Outils de chanfreinage |
Crée des bords biseautés sur les bords des trous. |
Utilisé pour adoucir les bords tranchants et améliorer la finition des trous percés. |
Le perçage est la manière la plus courante de réaliser un trou. Vous trouverez plusieurs types d’exercices, chacun avec ses propres atouts. Voici un tableau pour vous aider à comparer les principaux types :
Type de foret central |
Angle de pointe (°) |
Compatibilité des matériaux |
Utilisation typique |
Vitesse recommandée (RPM) |
|---|---|---|---|---|
Foret central standard |
60 |
Acier, Aluminium |
Centrage initial |
500 - 1000 |
Foret pilote |
90 |
Bronze, Laiton |
Forage de précision |
300 - 800 |
Foret central robuste |
120 |
Acier inoxydable, métaux durs |
Trous profonds |
200 - 600 |
Foret central à pointe en carbure |
60 |
Alliages |
Centrage de précision |
600 - 1200 |
Foret central à fraiser |
82 |
Plastique, Bois |
Trous de finition |
400 - 1000 |
Examinons les principaux types de forets que vous utiliserez :
Forets hélicoïdaux : Ce sont les plus courants. Ils fonctionnent bien pour le perçage général, mais ils ne durent pas aussi longtemps et ne font pas des trous aussi droits que les autres types.
Forets à bêche : Ces forets traitent des trous plus grands et durent beaucoup plus longtemps. Vous obtiendrez des trous plus droits et une meilleure finition de surface.
Forets indexables : Ils sont parfaits pour les gros travaux. Ils vous offrent une efficacité élevée, une meilleure précision et une durée de vie plus longue.
Voici comment ils se comparent :
Type de foret |
Efficacité (trous produits) |
Précision (qualité du trou) |
Longévité des outils |
Rentabilité |
|---|---|---|---|---|
Foret hélicoïdal |
Inférieur (300 % de moins que pique/indexable) |
Inférieur (moins cohérent) |
Durée de vie plus courte |
Économique pour les petits travaux |
Foret à bêche |
Plus élevé (300 % de plus que la torsion) |
Plus haut (trous plus droits) |
Durée de vie plus longue (jusqu'à 10x) |
Rentable pour les gros travaux |
Foret indexable |
Plus haut (semblable à pique) |
Plus élevé (meilleur état de surface) |
Durée de vie plus longue (jusqu'à 10x) |
Économique pour les trous plus grands |
Vous remarquerez que les forets à bêche et indexables surpassent les forets hélicoïdaux pour les trous de 1/2' ou plus. Ils fonctionnent à des vitesses beaucoup plus élevées, font des trous plus droits et durent plus longtemps. Si vous souhaitez de meilleures performances et une meilleure qualité, choisissez des forets à bêche ou indexables pour les travaux plus gros ou à volume élevé.
Astuce : utilisez des forets hélicoïdaux pour les petits travaux ou lorsque vous devez réduire les coûts. Pour les trous grands ou profonds, les forets plats et indexables vous feront économiser du temps et de l’argent.
Les outils d'alésage vous aident à agrandir et à finir les trous avec une grande précision. Vous les utiliserez lorsque vous aurez besoin d'une tolérance serrée ou d'une finition lisse, en particulier pour les trous de grand diamètre. Voici pourquoi les outils ennuyeux se démarquent :
Avantage |
Description |
|---|---|
Précision |
Les outils d'alésage offrent une grande précision dans la création de trous de grand diamètre, essentiels pour des tolérances serrées. |
Contrôle |
Ils offrent un meilleur contrôle sur la taille et la finition du trou par rapport aux autres outils. |
Adaptabilité |
Les outils d'alésage peuvent être ajustés pour répondre aux exigences spécifiques du travail, améliorant ainsi leur polyvalence. |
Amortissement des vibrations |
Des technologies telles que le fluide viscoélastique minimisent les vibrations, améliorant ainsi la durée de vie de l'outil et la qualité de la surface. |
Connexions modulaires |
Ceux-ci permettent des changements et des adaptations rapides aux différentes machines, améliorant ainsi la flexibilité. |
Rapport longueur/diamètre |
Un outil plus court réduit la déflexion, ce qui conduit à de meilleures finitions et à une meilleure durée de vie de l'outil. |
Vous obtiendrez les meilleurs résultats avec les outils d'alésage lorsque vous aurez besoin d'affiner le diamètre ou d'améliorer la finition de la surface après le perçage. Ils sont également parfaits pour les travaux qui nécessitent beaucoup d’adaptabilité ou de contrôle des vibrations.
Lorsque vous avez besoin de la plus haute précision et de la finition la plus lisse, les alésoirs et les broches sont vos outils de prédilection. L'alésage est un moyen rapide et fiable de finir des trous à tolérance serrée. C'est plus stable et souvent plus rapide que l'alésage ou le meulage.
L'alésage peut atteindre des tolérances aussi strictes que ±0,0127 mm (±0,0005').
Vous obtiendrez un trou rond de taille précise avec une finition semblable à du verre.
La précision dimensionnelle des trous alésés se situe généralement entre IT9 et IT7.
La rugosité de surface (Ra) varie de 3,2 à 0,8, ce qui signifie une finition très lisse.
Les alésoirs sont abordables et faciles à reconditionner.
Les broches vous aident à créer des rainures de clavette ou des formes spéciales à l'intérieur d'un trou. Ils sont parfaits pour les emplois qui nécessitent un profil interne spécifique.
Remarque : Si vous souhaitez obtenir la meilleure qualité et précision de trou possible, terminez par un alésage après le perçage.
Les fraises et les contre-alésages vous aident à finir les trous pour les fixations. Vous utiliserez des fraises pour créer une ouverture en forme de cône au sommet d'un trou. Cela permet aux vis à tête plate d'affleurer la surface. Les lamages créent un évidement à fond plat, de sorte que les têtes de boulons ou les vis ne dépassent pas.
En assemblage mécanique, ces outils sont indispensables. Par exemple, dans les blocs moteurs automobiles, les fraises permettent aux têtes de vis d'être affleurantes, ce qui évite les interférences avec d'autres pièces et améliore la fiabilité. Les lamages sont essentiels pour l'encastrement des têtes de boulons dans les bâtis de machines, de sorte que rien ne dépasse et ne cause des problèmes. Dans le travail du bois, les contre-alésages vous permettent de recouvrir les vis avec des bouchons en bois pour un aspect épuré.
Alerte : utilisez toujours des fraises et des contre-alésages lorsque vous avez besoin d'une fixation affleurante ou encastrée. Cela améliore la qualité de l’assemblage et maintient votre projet sûr et fiable.
En comprenant les atouts de chaque outil, vous pouvez faire la meilleure sélection pour votre projet. Adaptez l'outil à votre matériau, à la taille du trou et à vos besoins en matière de finition pour obtenir les meilleures performances et qualité à chaque fois.
Choisir le bon matériau et le bon revêtement pour outils peut faire ou défaire votre projet de perçage. Vous souhaitez obtenir le meilleur équilibre entre coût, durée de vie de l’outil et précision pour chaque trou que vous percez. Décomposons vos options afin que vous puissiez choisir les meilleurs outils de coupe pour votre travail.
Vous verrez trois matériaux principaux pour les outils de perçage : le HSS (acier rapide), le carbure et le cobalt. Chacun a ses propres atouts.
Les outils en carbure coûtent plus cher, mais ils durent beaucoup plus longtemps et vous permettent de fonctionner à des vitesses plus élevées. Si vous devez faire beaucoup de trous ou si vous souhaitez des performances optimales, le carbure est un choix judicieux.
Les outils HSS sont abordables et faciles à trouver. Ils conviennent bien aux travaux à faible volume ou aux matériaux plus souples, mais ils s'usent plus rapidement.
Les outils en cobalt se trouvent au milieu. Ils supportent mieux la chaleur que le HSS et durent plus longtemps, mais ils ne rivalisent pas avec le carbure pour les travaux difficiles ou à grande vitesse.
Voici une comparaison rapide :
Type d'outil |
Coût |
Durée de vie de l'outil |
Vitesse de coupe |
Taux d'usure |
|---|---|---|---|---|
HSS |
Faible |
Court |
Modéré |
Haut |
Cobalt |
Moyen |
Moyen |
Modéré |
Moyen |
Carbure |
Haut |
Long |
Haut |
Faible |
Astuce : Si vous recherchez de la qualité et de la durabilité pour les travaux difficiles, optez pour le carbure. Pour le perçage quotidien, le HSS ou le cobalt vous feront économiser de l'argent.
Les revêtements peuvent prolonger la durée de vie des outils et améliorer la qualité de chaque trou. Les revêtements les plus courants sont le TiN (nitrure de titane) et le TiAlN (nitrure de titane et d'aluminium).
Les outils revêtus de TiAlN conservent leur forme et durent plus longtemps, en particulier à des vitesses élevées. Vous verrez moins d’écart de taille de trou et une meilleure précision.
Les outils revêtus de TiN fonctionnent bien à des vitesses modérées et vous offrent une grande circularité, ce qui signifie des trous plus droits.
Les deux revêtements aident vos outils à résister à la chaleur et à l'usure, ce qui vous permet d'obtenir plus de trous par outil.
Le revêtement que vous choisissez dépend de votre vitesse et du matériau que vous percez. Le TiAlN brille dans les travaux à grande vitesse, tandis que le TiN est un choix solide pour un usage général.
Faire correspondre le matériau et le revêtement de votre outil à la pièce à usiner est essentiel pour des performances et une précision optimales. Voici un guide simple :
Type de matériau de l'outil |
Dureté (HRC) |
Matériaux de pièce à usiner appropriés |
|---|---|---|
Acier allié |
HRC 65 |
P, M, K, N, S, H |
Acier rapide |
HRC 63-70 |
P, M, K, N, S, H |
Carbure cémenté |
HRA 89-93 |
P, M, K, N, S, H |
Céramique |
HRA 91-94 |
P, M, K, N, S, H |
PCBN |
HV4000 |
P, M, K, N, S, H |
PCD |
HV7500 |
P, M, K, N, S, H |
Assurez-vous que votre outil est plus dur que votre pièce.
Choisissez des revêtements qui supportent la chaleur si vous percez des matériaux durs.
Pour les travaux difficiles ou à grande vitesse, choisissez des outils à haute résistance à la chaleur.
Remarque : La bonne combinaison de matériau d'outil et de revêtement vous donnera une meilleure qualité de trou, une durée de vie plus longue et des résultats plus cohérents.
Pour obtenir les meilleurs résultats en matière d’usinage de trous de précision, vous devez contrôler quelques facteurs clés. Voyons comment vous pouvez améliorer vos performances et obtenir un usinage de trous de haute qualité à chaque fois.
Vous ne pouvez pas ignorer la vitesse de coupe et l'avance si vous voulez des trous à tolérance serrée. Les bons réglages vous aident à éviter l’usure des outils, les finitions rugueuses et les trous non conformes aux spécifications. Pour la plupart des opérations de perçage de précision, vous devez toujours vérifier les valeurs recommandées pour votre matériau. Voici une référence rapide :
Matériel |
Vitesse de coupe (m/min) |
Avance par dent (mm/dent) |
|---|---|---|
Alliages d'aluminium |
150 – 300 |
0,05 – 0,15 |
Acier doux (faible teneur en carbone) |
30 – 50 |
0,04 – 0,12 |
Acier inoxydable |
20 – 40 |
0,03 – 0,10 |
Acier à outils (recuit) |
20 – 35 |
0,03 – 0,08 |
Laiton |
90 – 200 |
0,05 – 0,15 |
Bronze |
60 – 120 |
0,04 – 0,12 |
Fonte |
20 – 60 |
0,04 – 0,12 |
Plastiques (Nylon, ABS) |
100 – 200 |
0,05 – 0,20 |
Alliages de titane |
20 – 30 |
0,03 – 0,08 |
Si vous réglez vos vitesses trop élevées, vous risquez de brûler vos outils de coupe. Si vous allez trop lentement, vous risquez de constater une mauvaise évacuation des copeaux et des trous rugueux. Ajustez toujours vos paramètres pour le perçage de trous profonds ou lorsque vous avez besoin de tolérances serrées.
Le liquide de refroidissement et la lubrification jouent un rôle important dans la réalisation de trous de précision. Ils réduisent la friction, gardent vos outils au frais et aident les copeaux à sortir du trou. Les systèmes de refroidissement haute pression fonctionnent bien pour le forage de trous profonds et pour les matériaux résistants. Vous constaterez une durée de vie de l'outil plus longue et une meilleure qualité de trou lorsque vous utilisez le bon liquide de refroidissement.
La lubrification en quantité minimale (MQL) est un autre choix judicieux. Il utilise moins de fluide mais vous offre toujours une excellente finition de surface et une excellente durée de vie de l'outil. Par exemple, lorsque vous utilisez le MQL sur l'aluminium, vous obtenez des trous plus lisses et moins d'usure des outils par rapport au perçage à sec. Si vous souhaitez réduire votre impact environnemental, essayez des fluides durables pour vos opérations de perçage.
Astuce : ne sautez jamais le liquide de refroidissement ou la lubrification lors du perçage de précision. Vous protégerez vos outils et obtiendrez de meilleurs résultats.
Le maintien et le faux-rond de l'outil affectent chaque travail d'usinage de trous de précision. Si votre perceuse vacille ou se déplace, vous n'obtiendrez pas de trous à tolérance serrée. Utilisez des supports de haute qualité et vérifiez le faux-rond avant de commencer. Même une petite erreur peut ruiner une opération de réalisation ou de finition de trous de précision.
Pour le perçage de trous profonds, un maintien rigide de l’outil est indispensable. Vous voulez que votre exercice reste droit et vrai. Si vous voyez des vibrations ou des bavardages, arrêtez-vous et vérifiez votre configuration. Un bon fournisseur de perçage de précision peut vous aider à choisir des supports adaptés à votre machine et à vos outils de perçage.
Remarque : De petits changements dans le maintien de l'outil peuvent faire une grande différence dans les tolérances des trous et dans la qualité globale.
En composant ces paramètres, vous tirerez le meilleur parti de vos outils de coupe et obtiendrez à chaque fois un usinage de trous de haute qualité.
Même avec la meilleure planification, vous pourriez rencontrer des problèmes lors de votre processus de perçage. Examinons les problèmes les plus courants et comment vous pouvez les résoudre.
Vous remarquerez peut-être des surfaces rugueuses, des trous surdimensionnés ou des formes déformées. Ces problèmes proviennent souvent de quelques causes clés. Consultez ce tableau pour voir ce qui pourrait ne pas fonctionner et comment le résoudre :
Cause |
Description |
Solution |
|---|---|---|
Sélection d'outil incorrecte |
L’utilisation d’un foret inapproprié pour le matériau peut provoquer des défauts. |
Passez aux mèches en carbure monobloc ou utilisez du carbure revêtu pour les travaux difficiles. |
Avances et vitesses inappropriées |
Des réglages incorrects entraînent une usure de l'outil ou une mauvaise formation de copeaux. |
Suivez les données de coupe du fabricant et optimisez les avances. |
Mauvaise évacuation des copeaux |
Les copeaux coincés dans le trou peuvent rayer les murs ou provoquer une déviation. |
Utilisez des cycles de perçage par débourrage et assurez-vous d’un bon débit de liquide de refroidissement. |
Déviation ou faux-rond de l'outil |
Les outils longs ou instables rendent les trous imprécis. |
Réduisez la longueur de dépassement et vérifiez le faux-rond de la broche. |
Forets usés ou émoussés |
Les bords émoussés créent de la chaleur et des trous surdimensionnés. |
Surveillez l’usure des outils et inspectez régulièrement les forets. |
Astuce : Si vous constatez une mauvaise qualité, commencez par vérifier votre sélection d'outils et vos paramètres de perçage.
L’usure et la casse des outils peuvent arrêter votre projet dans son élan. Voici ce qui cause généralement ces problèmes :
Une usure inégale réduit la durée de vie de l'outil et entraîne des cassures.
Une configuration instable rend le contrôle des copeaux plus difficile et augmente l'usure.
Une mauvaise évacuation des copeaux peut faire dévier le foret de sa trajectoire.
La vitesse de coupe, l'avance et l'alimentation en liquide de refroidissement affectent tous l'usure de l'outil.
Écoutez les changements dans le bruit ou la puissance de la machine : ils signalent souvent une usure excessive ou un blocage.
Vous pouvez prolonger la durée de vie de vos outils en maintenant la stabilité de votre configuration et en surveillant de près votre processus.
Les copeaux qui ne s'évacuent pas peuvent ruiner votre trou et endommager vos outils. Vous pourriez voir des rayures, une déviation ou même une casse d’outil. Pour résoudre ce problème, utilisez des forets dotés de trous de refroidissement traversants, effectuez des cycles de perçage et assurez-vous que votre débit de liquide de refroidissement est fort. Une bonne élimination des copeaux maintient votre processus fluide et vos trous propres.
Alerte : n'ignorez jamais l'accumulation de copeaux. C'est l'un des moyens les plus rapides de perdre en précision et d'endommager vos outils.
En résolvant ces problèmes courants, vous assurerez le bon fonctionnement de votre processus de perçage et obtiendrez de meilleurs résultats à chaque fois.
Vous souhaitez tirer le meilleur parti de vos outils de perçage sans vous ruiner. L’astuce consiste à équilibrer les coûts et les performances pour chaque travail de forage. Voici comment procéder :
Choisissez des fraises en carbure de haute qualité pour les séries de production. Ils coûtent plus cher au départ, mais réduisent votre coût par pièce au fil du temps.
Pour les prototypes ou les travaux à faible volume, les fraises HSS sont judicieuses. Ils réduisent les coûts et fonctionnent bien pour un perçage simple.
Regardez toujours l’aspect économique de votre projet. Si vous n’avez besoin que de quelques trous, l’installation et la programmation occupent la majeure partie de votre budget. Dans ce cas, un outil moins coûteux et des vitesses plus lentes peuvent vous aider à éviter des erreurs.
Pour les gros lots, concentrez-vous sur le coût par trou. Investir dans des outils de coupe haut de gamme peut réellement vous faire économiser de l’argent.
Vous pouvez également discuter avec les fabricants d’outils de solutions de perçage personnalisées. Ils vous aideront à trouver une solution de forage sur mesure qui correspond à vos besoins. Cette approche améliore les performances des outils et maîtrise vos coûts.
Conseil : Travaillez avec votre fournisseur pour trouver le bon outil adapté à votre travail. Vous obtiendrez une meilleure précision, stabilité et valeur.
Un entretien régulier maintient vos outils de forage en parfait état. Si vous sautez cette étape, vous constaterez une usure accrue de l'outil et des performances moindres. Voici un tableau rapide pour montrer ce que vous devriez vérifier :
Aspect de l'entretien |
Importance |
Détails |
|---|---|---|
Vérifications régulières |
Identifie l'usure |
Vérifiez le voile total de l'indicateur (TIR) pour déceler les premiers signes de dommages. |
Composants de nettoyage |
Empêche l'usure |
Nettoyez les supports et les pinces pour empêcher l’accumulation de contaminants. |
Surveillance de l'usure des pinces |
Durée de vie de l'outil |
Recherchez les marques de notation qui montrent des dégâts. |
Vérification de l'usure du cône |
Sécurité |
Surveillez les frottements et remplacez les supports usés. |
Inspection des goujons de traction |
Connexion |
Assurez-vous que le porte-outil reste bien fixé dans la broche. |
Lorsque vous effectuez ces contrôles, vous prolongez la durée de vie des outils et améliorez leurs performances. Vous obtiendrez également des résultats plus cohérents grâce à vos services de forage CNC.
La gestion de votre inventaire d’outils vous aide à éviter les temps d’arrêt et le gaspillage d’argent. Utilisez un système de suivi simple pour tous vos outils de forage. Marquez chaque outil avec sa dernière utilisation et sa durée de vie prévue. De cette façon, vous savez quand remplacer ou reconditionner les outils avant qu’ils ne tombent en panne.
Si vous utilisez des services d'usinage CNC, renseignez-vous sur leurs systèmes d'inventaire. De nombreux magasins utilisent le suivi numérique pour que tout soit organisé. Cela vous aide à planifier à l’avance et à éviter les pénuries d’outils de dernière minute.
Remarque : Une bonne gestion des stocks signifie moins de surprises et une production plus fluide.
En suivant ces étapes, vous tirerez le meilleur parti de vos outils de perçage et assurerez le bon déroulement de vos opérations de perçage.
Choisir le bon outil de perçage ne doit pas nécessairement être une tâche difficile. Commencez par des étapes claires de sélection d’outils et adaptez votre outil au matériau, à la taille du trou et à la finition dont vous avez besoin. Utilisez des listes de contrôle pour rester organisé et confiant. N'oubliez pas ces points clés :
Choisissez le foret adapté à votre matériau.
Assurez-vous que votre machine dispose de suffisamment de puissance de broche.
Vérifiez la profondeur et le diamètre du trou avant de commencer.
Recherchez des fonctionnalités d’automatisation pour améliorer l’efficacité.
Continuez à apprendre et à entretenir vos outils pour obtenir les meilleurs résultats à chaque fois.
Le perçage crée un nouveau trou. L'alésage rend un trou existant plus grand et plus précis. Vous utilisez le perçage pour commencer, puis l'alésage pour améliorer la taille et la finition. Les deux étapes vous aident à trouver la solution idéale pour votre projet.
Si vous souhaitez une finition ultra lisse ou une tolérance très serrée, vous avez besoin d'un alésoir. Les alésoirs vous aident à obtenir des trous ronds, droits et exactement de la taille souhaitée.
Vous pouvez utiliser certains outils pour les deux, mais les résultats peuvent varier. Les métaux plus durs nécessitent des outils plus résistants. Les plastiques fonctionnent mieux avec des morceaux tranchants et propres. Vérifiez toujours les spécifications de l'outil avant de commencer.
Utilisez la bonne vitesse et la bonne avance pour votre matériau. Assurez-vous que votre outil est tranchant et que votre configuration est stable. Une bonne élimination des copeaux et un bon liquide de refroidissement aident également à prévenir la casse lors du perçage CNC.
Vérifiez les spécifications de la fixation. Choisissez un foret qui correspond à la taille du trou pilote recommandée. Si vous souhaitez une finition affleurante, utilisez une fraise ou un lamage après le perçage.


