
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 24-09-2026 Asal: Lokasi


Apakah penawaran alat khusus Anda selalu tertunda?
Mengirim data yang tidak lengkap memicu rantai email yang tidak ada habisnya. Hal ini menggagalkan jadwal produksi dan pada akhirnya menyebabkan penetapan harga yang tidak akurat. Dalam panduan komprehensif ini, Anda akan menemukan spesifikasi teknis dan data operasional yang dibutuhkan oleh pabrikan Anda. Memberikan informasi yang tepat ini di awal akan memastikan proses pengadaan yang lancar dan cepat.
Tren industri terkini menyoroti pergeseran besar-besaran menuju pengadaan yang mengutamakan digital di sektor perkakas. Fasilitas penggilingan CNC modern kini sangat bergantung pada perangkat lunak CAM otomatis dan sistem kuotasi berbasis AI. Sistem canggih ini menuntut kembaran digital sempurna yang dikombinasikan dengan dimensi geometris yang ketat. Tim pengadaan yang mengadopsi proses RFQ yang terstandarisasi dan kaya data melaporkan pengurangan waktu tunggu hingga 40 persen dibandingkan dengan tim yang mengandalkan permintaan email lama. Mari kita lihat bagaimana Anda dapat menyederhanakan permintaan teknik Anda sendiri.
Clear CAD adalah Raja: Menyediakan gambar detail 2D untuk toleransi yang tepat dan model 3D dalam format STEP atau IGES secara drastis mempercepat proses rekayasa.
Pencocokan Material: Menentukan substrat pahat, seperti karbida padat butiran mikro, dan material benda kerja target menjamin ketahanan aus yang benar.
Data Pemesinan Penting: Berbagi detail pengaturan mesin seperti kecepatan spindel, laju pengumpanan, dan metode pengiriman cairan pendingin membantu mengoptimalkan geometri pahat.
Bermitra untuk Sukses: Memilih produsen dengan rekam jejak yang terbukti memastikan kekayaan intelektual Anda tetap terlindungi sementara akurasi dimensi diverifikasi.
Mengajukan Permintaan Penawaran untuk pembuatan khusus sangat berbeda dengan memesan item katalog standar. Saat membeli peralatan yang dipesan lebih dahulu, keakuratan data yang Anda berikan berkorelasi langsung dengan kinerja produk akhir. RFQ yang disiapkan dengan cermat berfungsi sebagai cetak biru dasar untuk keseluruhan proses produksi.
Mencegah Keterlambatan Produksi
Paket data yang tidak lengkap adalah penyebab utama kemacetan teknis. Ketika pembeli mengirimkan permintaan tanpa informasi penting, produsen harus menghentikan sementara proses penawaran harga. Tidak adanya toleransi radius sudut tertentu atau spesifikasi shank yang tepat memaksa para insinyur untuk mencari klarifikasi. Akibatnya, komunikasi bolak-balik ini menunda jadwal pengadaan selama berhari-hari. Waktu yang dihabiskan untuk mengklarifikasi spesifikasi adalah waktu yang hilang di lantai produksi Anda sendiri.
Estimasi Biaya yang Akurat
Harga untuk alat pemotong khusus berfluktuasi berdasarkan geometri mikro yang sangat spesifik. Pabrikan tidak dapat memberikan penawaran harga yang akurat tanpa mengetahui batas deviasi yang pasti. Misalnya, menggiling dengan toleransi standar plus atau minus 0,005 inci jauh lebih cepat daripada menahan batas ketat 0,0002 inci. Selain itu, lapisan pengendapan uap fisik tertentu dan kadar karbida khusus mengubah harga satuan. Penyelidikan komprehensif memastikan penawaran Anda tepat dan mencegah pembengkakan anggaran yang tidak terduga.
Memastikan Keberhasilan Pemesinan
Alat pemotong hanya efektif jika data teknik yang digunakan untuk merancangnya. Jika pabrikan merancang pabrik akhir dengan asumsi pabrik tersebut akan memotong baja ringan, kemungkinan besar terjadi kegagalan besar bila diterapkan pada Inconel yang diperkeras. Menyediakan data operasional yang akurat mencegah kerusakan dini, penyelesaian permukaan yang buruk, dan bagian benda kerja yang terkelupas.
Kualitas RFQ |
Dampak terhadap Waktu Rekayasa |
Akurasi Kutipan |
Risiko Kegagalan Alat |
|---|---|---|---|
RFQ tidak lengkap |
Penundaan tinggi dari rantai email |
Akurasi rendah dapat direvisi |
Resiko tinggi karena asumsi rekayasa |
RFQ terperinci |
Pemrosesan segera |
Biaya pasti dihitung di muka |
Direkayasa khusus untuk tugas tersebut |
Representasi visual dan dimensi alat ini adalah komponen paling penting dalam penyelidikan Anda. Seorang profesional proses desain alat khusus memerlukan kejelasan mutlak mengenai geometri dan batas deviasi yang dapat diterima. Bayangkan seorang programmer CNC mencoba membuat penggiling 5 sumbu berdasarkan sketsa kasar. Margin kesalahan terlalu tinggi.
Banyak manajer pengadaan bertanya apakah mereka harus mengirimkan PDF 2D atau model 3D. Pendekatan yang paling efektif adalah mengirimkan keduanya.
Model CAD 3D memberi produsen pemahaman visual yang jelas tentang geometri kompleks. Perangkat lunak penggilingan CNC modern mengimpor model-model ini secara langsung, yang secara signifikan menyederhanakan fase pemrograman.
Namun, model 3D saja masih belum cukup. Gambar detail 2D wajib diisi karena dapat mengomunikasikan Dimensi dan Toleransi Geometris. Meskipun model 3D menunjukkan ukuran nominal, gambar 2D memberi tahu masinis berapa banyak deviasi yang diperbolehkan pada fitur-fitur kritis.
Saat mempersiapkan gambar 2D Anda, pastikan dimensi berikut ditandai dengan jelas:
Panjang Keseluruhan: Panjang total dari ujung ke ujung.
Panjang Potongan: Bagian spesifik yang menampilkan tepi pemotongan aktif.
Diameter Pemotongan: Diameter ujung pemotongan yang tepat dengan toleransi yang diperlukan.
Diameter Shank: Penting untuk memegang alat. Anda harus menentukan apakah toleransi h6 yang ketat diperlukan untuk penahan shrink-fit presisi tinggi.
Geometri Sudut: Nyatakan secara eksplisit jika profil memerlukan sudut tajam, radius tertentu hingga 0,01 mm, atau talang.
Persyaratan Runout: Tentukan Total Indikator Runout maksimum yang diperbolehkan untuk memastikan pemotongan seimbang pada kecepatan spindel tinggi.
Dalam beberapa operasi pemeliharaan, pembeli mungkin perlu mengganti pemotong yang sudah usang tetapi tidak memiliki file CAD asli. Jika Anda hanya memiliki sampel fisik, pabrikan papan atas dapat melakukan rekayasa balik. Dengan memanfaatkan pembanding optik dan Mesin Pengukur Koordinat, para insinyur mengekstraksi geometri mikro yang tepat dari sampel. Mereka kemudian menghasilkan file CAD yang diperlukan untuk menghasilkan replika yang sempurna.
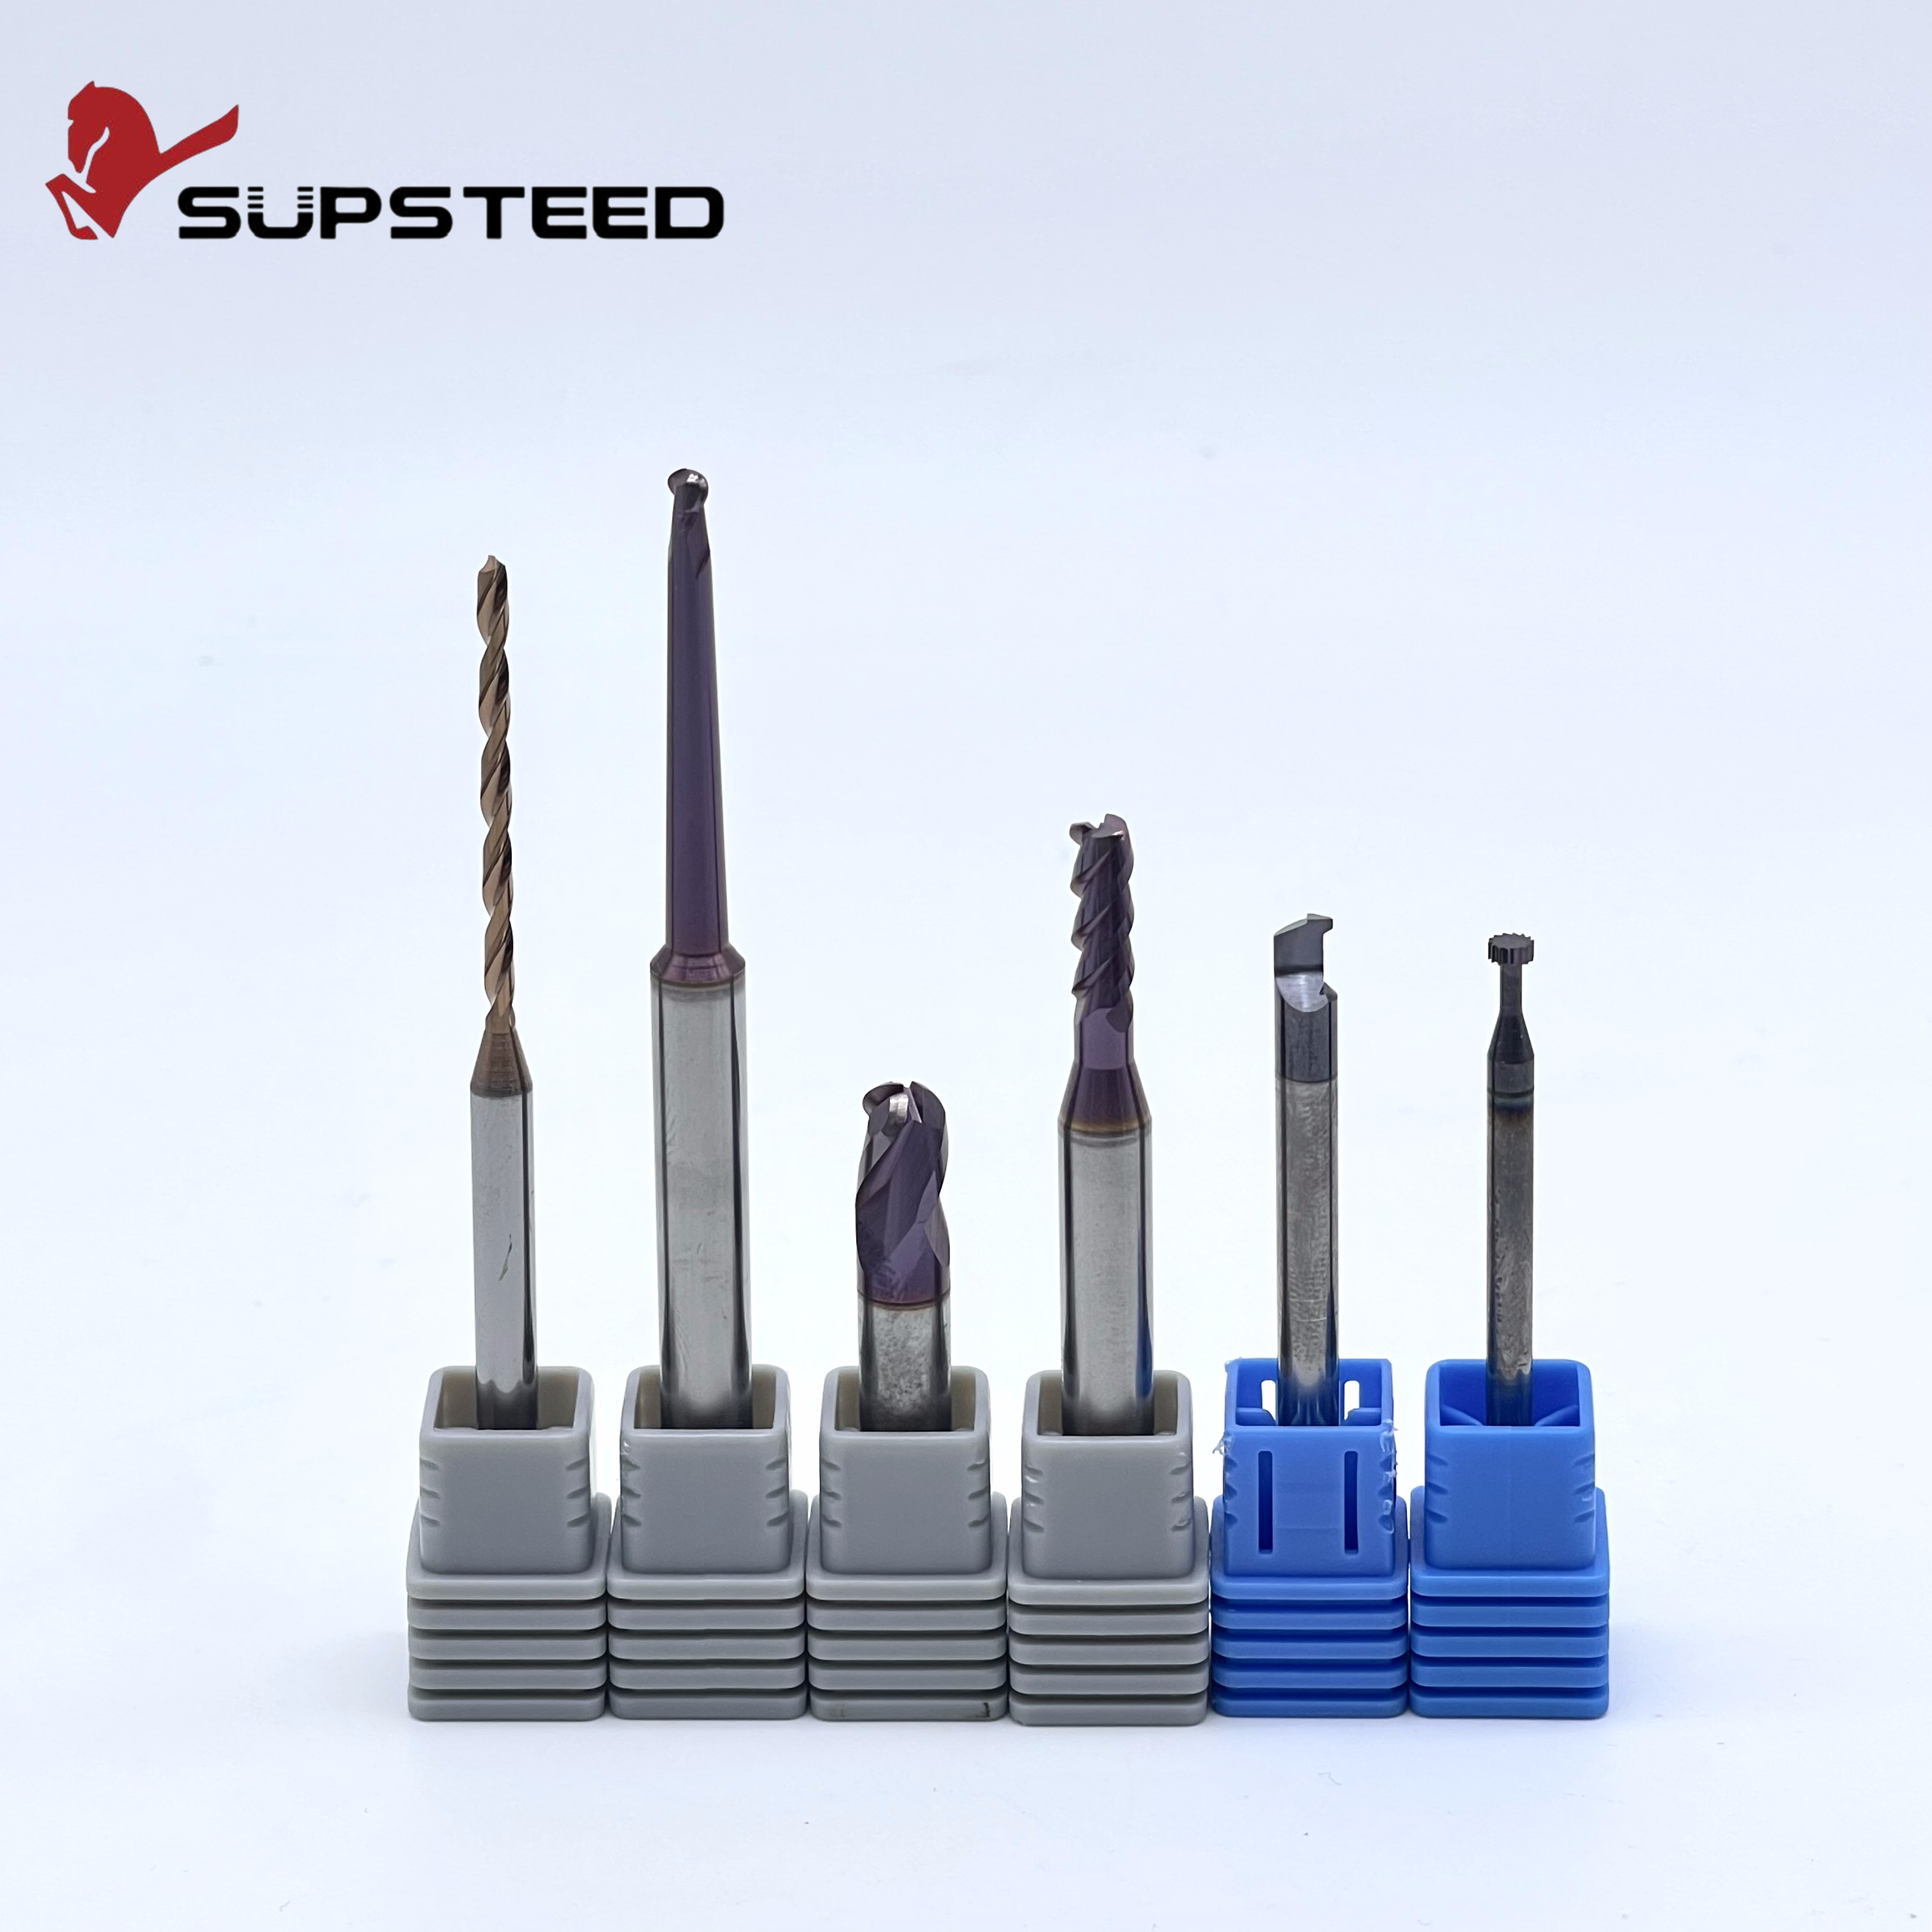
Komposisi material menentukan stabilitas termal, ketahanan aus, dan umur keseluruhan. Membiarkan pilihan material menjadi ambigu memaksa tim produksi untuk menebak-nebak. Hal ini tentu saja menyebabkan kinerja yang tidak optimal di lantai produksi.
Substrat bertindak sebagai bahan inti. Meskipun Baja Berkecepatan Tinggi dan Cobalt cocok untuk mesin manual lama, pemesinan modern berperforma tinggi sangat bergantung pada karbida padat.
Saat meminta solusi yang dipesan lebih dahulu, Anda harus menentukan ukuran butirannya. Misalnya, meminta substrat karbida padat berbutir ultra halus berukuran 0,4 hingga 0,6 mikron memastikan kekuatan pecah melintang yang unggul. Parameter spesifik ini menjadikannya substrat pilihan untuk memotong paduan yang sangat abrasif atau mengeras tanpa tepi terkelupas dini.
Pelapis bertindak sebagai penghalang termal yang penting. Mereka mengurangi gesekan dan mencegah penumpukan tepian selama proses penggilingan atau pembubutan. Perawatan permukaan yang benar dapat memperpanjang umur secara signifikan dibandingkan dengan alternatif yang tidak dilapisi.
Jika Anda mengetahui lapisan yang tepat yang Anda perlukan, nyatakan dengan jelas. Lapisan AlTiN sangat cocok untuk pemesinan baja yang diperkeras hingga 55 HRC karena ketahanan panasnya yang ekstrem. Sebaliknya, jika Anda tidak yakin, jelaskan aplikasi Anda secara detail. Tim teknik akan memberikan rekomendasi yang didukung data.
Jenis Pelapisan |
Manfaat Utama |
Terbaik Untuk Memotong |
|---|---|---|
TiAlN |
Stabilitas termal yang tinggi |
Baja Tahan Karat dan Besi Cor |
AlTiN |
Ketahanan panas yang ekstrim |
Baja Keras hingga 55 HRC dan Titanium |
DLC |
Gesekan yang sangat rendah |
Aluminium, Tembaga, dan Plastik |
Berlian CVD |
Ketahanan abrasi maksimum |
Komposit dan Grafit |
Kesalahan umum dalam penyelidikan pengadaan adalah berfokus sepenuhnya pada geometri dan mengabaikan lingkungan pengoperasian. Untuk merekayasa produk yang berkinerja optimal, maka Produsen alat permesinan harus paham betul apa yang akan dipotong dan bagaimana spindel akan menggerakkannya.
Menyatakan istilah umum seperti baja atau aluminium saja tidak cukup. Paduan yang berbeda memiliki peringkat kemampuan mesin yang sangat berbeda. Departemen teknik membutuhkan kualitas material yang tepat dan kondisinya saat ini.
Alih-alih Titanium, tentukan Titanium Ti-6Al-4V.
Daripada Stainless, tentukan Stainless 304L atau 17-4 PH.
Alih-alih Baja, tentukan Baja Paduan 4140.
Selain itu, Anda harus memberikan tingkat kekerasan benda kerja yang diukur dalam skala Rockwell C atau Brinell. Memotong baja anil pada 20 HRC memerlukan sudut rake yang sama sekali berbeda dibandingkan memotong baja yang sama yang dikeraskan hingga 55 HRC.
Kekakuan dan kemampuan peralatan CNC Anda secara langsung mempengaruhi desain alat. Berikan data operasional berikut untuk memastikan kecocokan sempurna.
Beri tahu produsen tentang kecepatan spindel dan kecepatan pengumpanan yang Anda inginkan. Jalur perkakas pemesinan berkecepatan tinggi memerlukan ketebalan jaringan inti yang berbeda dibandingkan pengasaran berat tradisional. Anda juga harus merinci jenis dan kekakuan mesin. Pengaturan yang tidak terlalu kaku memerlukan persiapan tepi yang spesifik untuk mencegah obrolan dan getaran harmonis.
Terakhir, jelaskan strategi cairan pendingin Anda. Tentukan apakah Anda menggunakan cairan pendingin melalui spindel bertekanan tinggi, cairan pendingin banjir standar, pelumasan kuantitas minimum, atau pemotongan hingga benar-benar kering dengan udara bertekanan.
Kejelasan mengenai persyaratan komersial memastikan pemasok mengutip metode produksi paling hemat biaya yang disesuaikan dengan kebutuhan operasional spesifik Anda.
Jumlah yang Anda pesan berdampak drastis pada harga satuan. Penggerindaan CNC memerlukan waktu penyetelan yang signifikan untuk memprogram jalur roda dan menjalankan inspeksi barang pertama.
Jika Anda memesan kumpulan prototipe yang terdiri dari dua bagian, biaya penyiapan dibagi antara kedua item tersebut. Hal ini membuat biaya satuannya relatif tinggi. Sebaliknya, memesan batch produksi sebanyak lima puluh buah akan mengamortisasi biaya pemasangan dan menurunkan biaya per unit secara signifikan. Perjelas permintaan Anda apakah ini adalah pembuatan prototipe bervolume rendah atau pesanan menyeluruh bervolume tinggi. Membahas jumlah pesanan minimum di awal akan membantu Anda menemukan ukuran batch yang paling ekonomis.
Nyatakan tanggal pengiriman yang Anda perlukan secara eksplisit. Waktu tunggu produksi standar untuk perkakas khusus umumnya berkisar antara dua hingga enam minggu. Hal ini sangat bergantung pada kompleksitas geometri dan ketersediaan bahan baku. Jika lini produksi Anda sedang down, segera nyatakan keadaan darurat ini. Pembuatan yang dipercepat biasanya memerlukan biaya tambahan yang tinggi, namun membuat spindel Anda berputar lebih cepat.
Mengirim paket data yang sempurna hanyalah setengah dari perjuangan. Anda harus mengirimkannya ke mitra yang cakap dan dapat dipercaya. Mengevaluasi calon pemasok secara menyeluruh memastikan data kepemilikan Anda ditangani dengan aman.
Carilah fasilitas yang menggunakan pusat penggilingan CNC multi-sumbu yang canggih. Sama pentingnya dengan peralatan penggilingan adalah infrastruktur metrologi. Pastikan pemasok menggunakan mesin inspeksi optik canggih untuk memverifikasi bahwa profil akhir sesuai dengan toleransi yang Anda kirimkan hingga mikron.
Geometri kepemilikan sering kali mewakili keunggulan kompetitif yang signifikan. Pemasok terkemuka memahami pentingnya kekayaan intelektual. Sebelum mengirimkan file CAD sensitif, konfirmasikan bahwa mitra bersedia menandatangani Perjanjian Kerahasiaan. Mereka harus menjaga protokol manajemen data yang aman untuk melindungi desain Anda.
Pemasok terbaik melakukan lebih dari sekadar membuat suku cadang untuk dicetak. Carilah mitra yang menawarkan dukungan teknik proaktif dan umpan balik Desain untuk Kemampuan Manufaktur. Insinyur perkakas yang berpengalaman mungkin meninjau permintaan Anda dan menyarankan sedikit modifikasi pada desain seruling. Perubahan kecil ini dapat secara drastis mengurangi biaya produksi atau meningkatkan kinerja.
Mengajukan pertanyaan untuk peralatan industri tidak boleh bergantung pada asumsi. Ketika manajer pengadaan meninggalkan kesenjangan teknis, hal itu memaksa tim produksi untuk membuat tebakan yang tepat. Hal ini sering mengakibatkan siklus penawaran yang berkepanjangan atau implementasi yang gagal sebelum waktunya.
Meskipun model 3D memberikan geometri keseluruhan, gambar 2D tetap menjadi kontrak hukum dunia manufaktur. PDF 2D Anda harus dengan jelas menentukan batas variasi yang dapat diterima. Pastikan ini menyertakan info Dimensi Geometris dan Toleransi yang komprehensif.
Parameter penting termasuk toleransi diameter betis. Toleransi h6 merupakan standar untuk penahan shrink-fit presisi tinggi. Toleransi yang hilang secara otomatis akan meminta pemasok untuk memberikan penawaran berdasarkan toleransi umum standar ISO. Ini seringkali tidak cukup ketat untuk aplikasi luar angkasa atau medis yang menuntut.
Gambar 2D memberi tahu batasannya kepada masinis, namun model CAD 3D menentukan geometri spasial yang tepat yang digunakan untuk simulasi penggilingan CNC. Menyediakan model yang bersih memungkinkan perangkat lunak penggilingan CAM yang canggih menghitung jalur roda dan waktu siklus secara akurat.
Selalu ekspor model Anda dalam format yang diterima secara universal seperti STEP atau IGES. Hindari mengirim file berbasis mesh seperti STL. Mereka tidak memiliki ketepatan matematis yang dibutuhkan untuk manufaktur pabrik akhir karbida khusus . Pastikan model 3D benar-benar sesuai dengan dimensi nominal yang tertera pada gambar 2D Anda.
Perlakuan substrat dan permukaan menentukan stabilitas termal. Jangan hanya meminta karbida generik. Tentukan ukuran butir dan kandungan kobalt yang diperlukan. Jika Anda tidak yakin, jelaskan mode kegagalan sebenarnya dari pengaturan Anda saat ini, seperti keausan sayap atau tepian yang menumpuk. Tim teknik akan merekomendasikan media dengan kekuatan pecah melintang yang benar.
Demikian pula, tentukan lapisan berdasarkan suhu pengoperasian Anda. Tentukan Titanium Aluminium Nitrida untuk pemesinan baja umum atau Karbon Seperti Berlian untuk material non-besi seperti aluminium.
Pabrik akhir yang dirancang untuk memotong aluminium akan langsung rusak jika diterapkan pada Inconel. Permintaan Anda harus menyatakan kelompok material ISO yang tepat dan penunjukan paduan spesifik benda kerja.
Selain itu, nyatakan tingkat kekerasan menggunakan skala Rockwell atau Brinell. Menyediakan data yang akurat memungkinkan para insinyur mengoptimalkan geometri pemotongan. Hal ini meminimalkan gaya pemotongan, mengurangi getaran harmonik, dan memaksimalkan masa pakai secara keseluruhan.
Geometri sangat dipengaruhi oleh cara pemotong digerakkan. Berikan data operasional yang Anda inginkan. Rincikan apakah Anda menggunakan strategi Penggilingan Efisiensi Tinggi dengan step-over radial ringan atau roughing berat tradisional.
Sebutkan ukuran lancip dan jenis mesin. Pengaturan yang tidak terlalu kaku memerlukan geometri khusus untuk mengurangi getaran. Terakhir, tentukan pengaturan cairan pendingin Anda. Hal ini menentukan apakah saluran pendingin internal diperlukan dan memengaruhi pilihan perawatan permukaan tahan panas.
Volume pesanan Anda berdampak langsung pada strategi produksi. Nyatakan dengan jelas apakah pertanyaan ini ditujukan untuk sejumlah kecil pembuatan prototipe untuk menguji desain baru atau pesanan menyeluruh untuk produksi tahunan. Nyatakan tenggat waktu absolut Anda, dengan membedakan antara ekspektasi pengiriman standar dan skenario penghentian mesin yang mendesak.
Untuk memastikan tidak ada detail yang terlewatkan, salin dan tempel format tabel standar berikut ke email Anda berikutnya. Pendekatan terstruktur ini memungkinkan departemen estimasi memproses permintaan Anda dengan cepat.
Kategori Data RFQ |
Informasi yang Diperlukan untuk Disediakan |
Contoh Entri |
|---|---|---|
File Rekayasa |
PDF 2D dengan toleransi dan Model 3D |
Terlampir DWG-1024.pdf dan DWG-1024.step |
Spesifikasi Alat |
Panjang Keseluruhan, Panjang Seruling, Diameter |
Panjang 75mm, Flute 25mm, Diameter 12mm dengan shank h6 |
Substrat dan Pelapis |
Kelas material dan perawatan permukaan |
Karbida butiran ultra-halus 0,5 mikron, dilapisi AlTiN |
Data Benda Kerja |
Skala paduan dan kekerasan yang tepat |
Titanium Ti-6Al-4V pada 36 HRC |
Lingkungan Permesinan |
Lancip mesin, tipe cairan pendingin, strategi |
HSK63A, Banjir bertekanan tinggi, Penggilingan Efisiensi Tinggi |
Ketentuan Komersial |
Kuantitas, Target Waktu Tunggu, Pengiriman |
50 buah, pengiriman 3 minggu |
RFQ yang dirinci dengan cermat bertindak sebagai jembatan penting antara tantangan manufaktur yang kompleks dan solusi permesinan berkinerja tinggi. Dengan menyediakan gambar teknis yang jelas, data material yang tepat, dan parameter operasional yang komprehensif, Anda menghilangkan semua dugaan. Hanya dengan sepuluh menit ekstra untuk mengumpulkan informasi ini, Anda akan terhindar dari penundaan yang membuat frustrasi selama berminggu-minggu dan mencegah ribuan dolar komponen yang terbuang. Jika Anda siap meningkatkan kemampuan produksi Anda, jelajahi solusi premium di SS Endmill . Kirim paket data lengkap Anda ke tim teknik kami hari ini. Kami akan memberikan penawaran yang cepat dan akurat untuk mendapatkan premi Anda Alat pemotong OEM ke lantai toko Anda tanpa penundaan.
Kuantitas pesanan minimum sangat bergantung pada kompleksitas profil dan struktur operasional pabrikan. Meskipun proses produksi bervolume tinggi menawarkan biaya per unit terendah karena waktu penyiapan yang diamortisasi, banyak fasilitas khusus yang mendukung produksi batch mikro. Untuk pembuatan prototipe atau aplikasi khusus, biasanya hanya ada dua hingga lima unit. Namun, memesan batch yang sedikit lebih besar sering kali menghasilkan harga satuan yang jauh lebih baik karena biaya pengaturan penggilingan CNC tetap tetap terlepas dari ukuran batch.
Ya. Fasilitas yang bereputasi baik mempekerjakan insinyur aplikasi berdedikasi yang berspesialisasi dalam rekayasa balik dan desain yang dipesan lebih dahulu. Jika Anda memberikan gambar bagian akhir, spesifikasi material benda kerja, dan detail tentang kemampuan mesin CNC Anda, tim teknik dapat menghitung geometri optimal dari awal. Mereka menentukan jumlah seruling, sudut heliks, sudut rake, dan persiapan tepi yang diperlukan untuk mengerjakan bagian Anda secara efisien. Mereka kemudian menyerahkan gambar persetujuan kepada Anda untuk ditandatangani sebelum produksi dimulai.
Untuk pembuatan peralatan presisi, file STEP dan IGES adalah standar industri yang tidak terbantahkan. Jenis file ini kompatibel secara universal dengan perangkat lunak penggilingan CNC tingkat lanjut. Mereka memberikan representasi benda padat dan permukaan yang tepat secara matematis. Pembeli harus menghindari pengiriman file STL atau format berbasis mesh lainnya. Ini mewakili permukaan yang menggunakan segitiga datar, yang tidak memiliki kelengkungan sebenarnya dan akurasi dimensi yang diperlukan untuk memprogram toleransi mikro.
Ketika pertanyaan diajukan dengan informasi lengkap, sebagian besar produsen profesional memproses dan mengembalikan penawaran harga yang akurat dalam waktu 24 hingga 48 jam. Jika permintaan tidak lengkap, proses penawaran akan dihentikan sementara teknisi mengirimkan email klarifikasi mengenai toleransi yang hilang atau material benda kerja yang tidak disebutkan. Menyediakan data komprehensif yang diuraikan dalam panduan ini adalah cara paling efektif untuk memastikan siklus penawaran harga yang cepat dan akurat.
Melindungi geometri kepemilikan adalah praktik standar dalam industri manufaktur khusus. Mitra profesional siap menandatangani Perjanjian Kerahasiaan sebelum Anda mentransfer file CAD apa pun. Selain itu, fasilitas terkemuka menggunakan server terenkripsi yang aman untuk transfer file. Mereka membatasi akses ke gambar 2D dan 3D Anda hanya untuk personel teknik dan produksi yang terlibat langsung dalam proyek Anda.
Strategi pendingin secara drastis mengubah dinamika termal pada ujung tombak. Karbida padat sangat rentan terhadap guncangan termal, yang menyebabkan keretakan mikro dan kegagalan dini. Jika Anda menggunakan cairan pendingin banjir, pemotong memerlukan perawatan permukaan khusus yang tahan terhadap guncangan termal. Jika Anda mengeringkan dengan mesin, hal ini bergantung sepenuhnya pada lapisan untuk memantulkan panas dari media dan masuk ke dalam chip. Memberi tahu tim teknik tentang pengaturan cairan pendingin Anda memastikan mereka memilih geometri dan lapisan yang tepat agar sesuai dengan lingkungan termal Anda.
Pabrik akhir standar diproduksi secara massal dengan spesifikasi umum yang sesuai untuk tugas pemesinan umum pada berbagai material. Varian khusus dirancang khusus untuk aplikasi unik Anda. Mereka menampilkan geometri yang disesuaikan, jari-jari sudut yang unik, dan lapisan khusus yang dirancang untuk mengoptimalkan waktu siklus dan umur pahat untuk satu material benda kerja tertentu pada mesin CNC spesifik Anda.
Persiapan tepi sangat penting untuk memaksimalkan masa pakai alat. Anda harus menentukan dengan jelas apakah ujung tombak memerlukan pengasah ringan, talang T-land, atau ujung tajam. Pengasahan ringan sekitar 0,01 mm hingga 0,02 mm memperkuat tepian terhadap chipping mikro saat memotong bahan keras. Anda harus menunjukkan detail mikro-geometri ini dengan jelas pada tampilan yang diperbesar dalam gambar 2D Anda.


