
Visualizações: 0 Autor: Editor do site Horário de publicação: 20/05/2026 Origem: Site
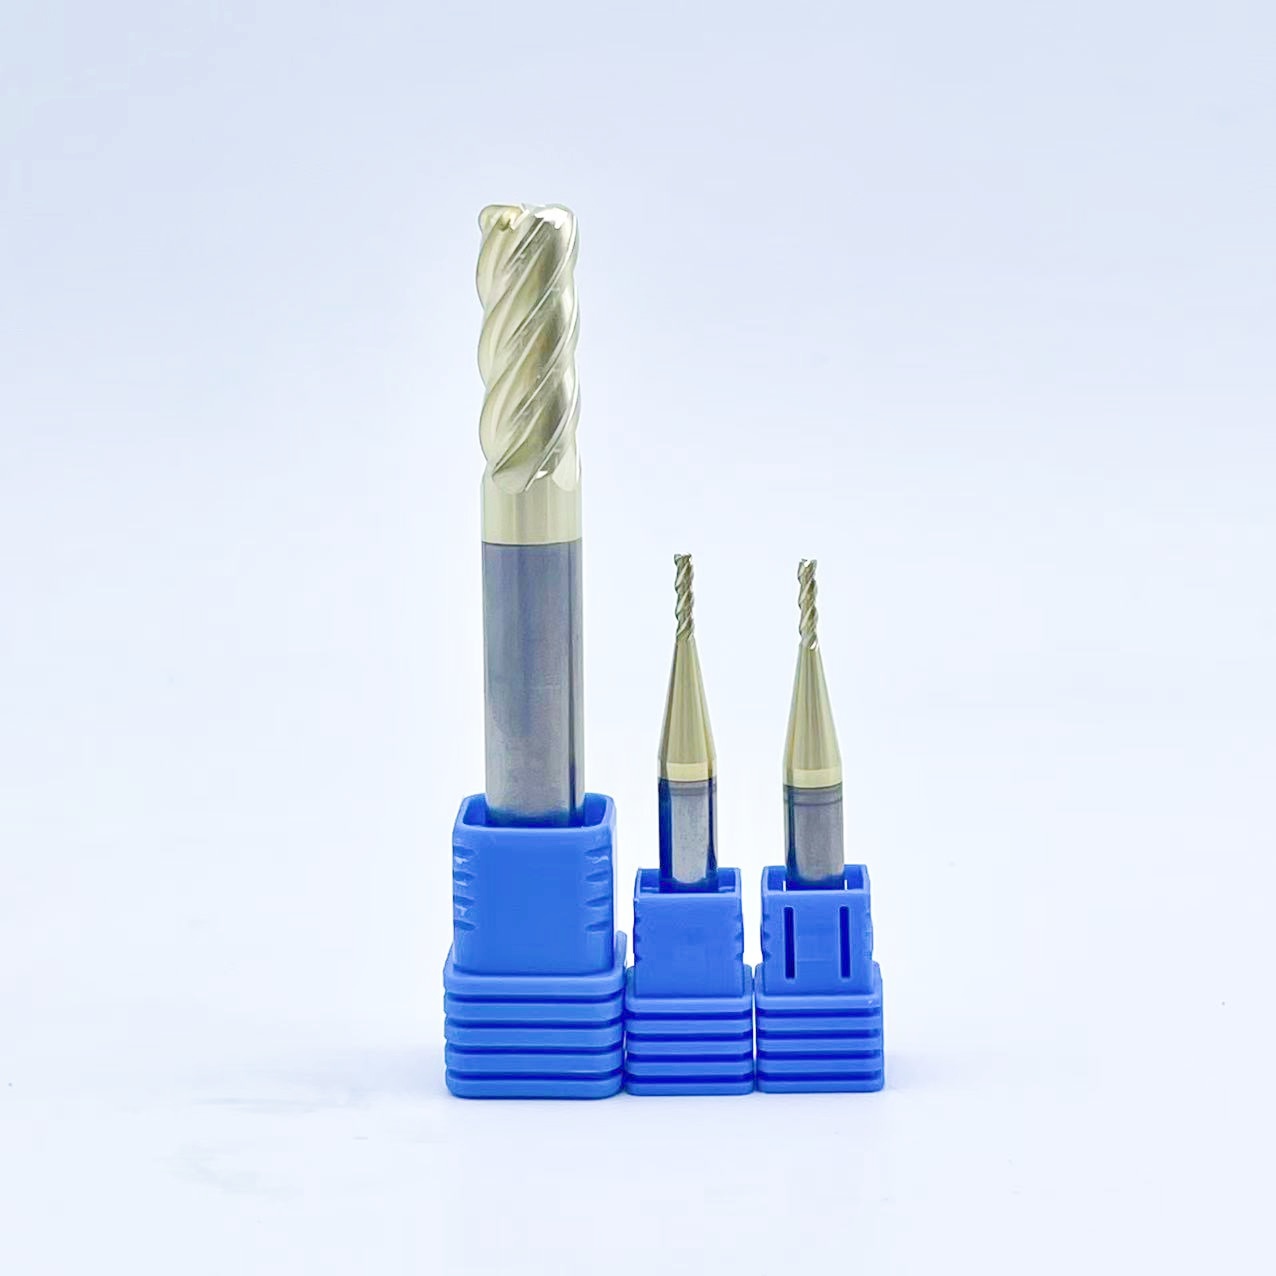
A usinagem eficiente de superfícies grandes e planas, mantendo tolerâncias rígidas de planicidade, continua sendo um grande gargalo na fabricação. Depender do equipamento de corte errado restringe as Taxas de Remoção de Material (MRR) e frequentemente prejudica o acabamento superficial. As lojas perdem horas valiosas de produção com passes ineficientes. Escolhas inadequadas de ferramentas também aumentam o risco de sucata e desgaste da máquina.
Exploraremos as aplicações exatas das fresas de facear. Você aprenderá como eles estabelecem o plano de referência Z0 crítico. Também avaliaremos opções indexáveis para garantir a escalabilidade da produção. A transição de fresas periféricas padrão para soluções de faceamento dedicadas traz enormes vantagens técnicas.
A escolha da ferramenta de faceamento correta afeta os tempos de ciclo e a qualidade dos componentes. Este guia explica como a geometria da ferramenta, a estabilidade do suporte e os parâmetros de corte transformam seus resultados de usinagem. Você descobrirá estratégias práticas para eliminar defeitos superficiais e maximizar a remoção de metal com segurança.
Objetivo principal: As fresas de facear são projetadas principalmente para criar superfícies perfeitamente planas perpendiculares ao eixo do fuso e estabelecer o ponto de referência Z0 preciso para programação CNC.
Eficiência versus qualidade: As fresas de facear dedicadas melhoram drasticamente o MRR enquanto alcançam rugosidade superficial (Ra) tão baixa quanto 0,4 μm, superando o desempenho das fresas de topo padrão.
A geometria da ferramenta determina a aplicação: A seleção do ângulo de posição correto (45°, 60° ou pastilhas redondas de alto avanço) determina se a ferramenta é excelente em desbaste pesado, avanços extremos ou acabamento espelhado.
A estabilidade do sistema é crucial: O sucesso do fresamento de facear depende igualmente do porta-ferramenta (por exemplo, ajuste hidráulico/encolhível vs. travamento lateral) para evitar o deslocamento da ferramenta e gerenciar as forças de corte axiais.
Estabelecer a base de referência Z0 é o primeiro passo fundamental na maioria das operações CNC. Uma fresa de facear garante um plano de referência geometricamente plano. Este único plano determina a precisão de todos os recursos subsequentes de sua parte. Se sua face inicial não tiver um nivelamento verdadeiro, cada furo, bolsão e perfil herdarão esse erro.
As fresas de facear são excelentes em maximizar as taxas de remoção de material (MRR). A física por trás desse processo depende da distribuição da carga de trabalho. As fresas de facear utilizam múltiplas pastilhas intercambiáveis, distribuindo a carga de cavacos uniformemente. Esta distribuição permite taxas de alimentação de mesa significativamente mais altas. Você executa profundidades de corte rasas, mas remove o metal incrivelmente rápido em comparação com os métodos tradicionais.
Outra função importante é otimizar as forças de corte axiais. O fresamento periférico empurra as forças radialmente. Isso empurra a ferramenta para o lado e provoca deflexão. As fresas de facear usam ângulos de ataque positivos para direcionar as forças de corte axialmente. A energia viaja diretamente para o robusto fuso da máquina. Esta configuração maximiza a rigidez da máquina e reduz drasticamente as vibrações. Ao integrar alto desempenho Ferramentas de fresamento CNC em seu processo, direcionar as forças axialmente é crucial para prolongar a vida útil da ferramenta.
Obter acabamentos superficiais superiores é uma marca registrada do fresamento de facear adequado. Você pode realisticamente alcançar uma rugosidade superficial (Ra) tão baixa quanto 0,4 μm. O tamanho do corpo do cortador abrange grandes áreas rapidamente. A ação de limpeza das arestas de corte inferiores suaviza a superfície do material à medida que ele passa. Esta limpeza mecânica deixa um acabamento espelhado quando executada corretamente.
A seleção da fresa ideal requer a comparação de fresas de facear com opções alternativas. As oficinas mecânicas muitas vezes tentam adaptar ferramentas padrão para enfrentar as operações. Essa abordagem geralmente cria ineficiências.
As fresas de topo são projetadas principalmente para canais profundos e folga de 90°. Usar uma fresa de topo padrão para grandes áreas planas resulta em tempos de ciclo excepcionalmente lentos. Você também notará linhas visíveis na peça de trabalho. Este problema piora em máquinas com pequenos erros de deslocamento do fuso. As fresas de facear preenchem essas lacunas de forma eficiente. Eles aplainam áreas amplas rapidamente, sem sulcos. No entanto, as fresas de facear não podem cortar cantos internos verdadeiros de 90°.
Os cortadores de mosca representam outra comparação comum. Os cortadores de mosca usam uma ferramenta de ponta única. Eles são a alternativa econômica ideal para acabamentos espelhados. Eles funcionam excepcionalmente bem em materiais macios como alumínio em máquinas de baixa potência. No entanto, os cortadores de moscas falham totalmente em ambientes de produção de alto volume. Sua aresta de corte única não pode competir com o alto MRR das fresas de facear com múltiplas pastilhas.
Um erro comum no chão de fábrica envolve o equívoco do ombro de 90°. Muitos maquinistas usam erroneamente uma fresa de facear de 45° para cortar uma parede lateral vertical. Esta prática é extremamente arriscada. Danifica tanto a peça quanto o corpo da fresa. O fresamento frontal e o fresamento lateral periférico continuam sendo processos complementares. Eles não são intercambiáveis. Você precisa de cortadores dedicados de 90° para produzir verdadeiras paredes verticais.
| Tipo de ferramenta de operações de enfrentamento | Caso de uso principal | Capacidade MRR | Capacidade de canto |
|---|---|---|---|
| Fresa frontal | Grandes superfícies planas, referência Z0 | Muito alto | Não é possível cortar cantos internos de 90° |
| Fresa final | Entalhamento profundo, perfil | Baixo (para revestimento amplo) | Corta cantos internos perfeitos de 90° |
| Cortador de mosca | Acabamentos espelhados em metais macios | Muito baixo | Não é possível cortar cantos internos de 90° |
O ângulo de posição é a característica geométrica mais crítica de uma fresa de facear. Determina como a aresta de corte entra no material. Este ângulo determina a espessura do cavaco, as forças de corte e as capacidades de avanço.
O ângulo de posição de 45° é o padrão indiscutível da indústria para revestimentos de uso geral. Esta geometria equilibra perfeitamente as forças de corte axiais e radiais. O direcionamento das forças reduz uniformemente a vibração, especialmente em máquinas com longos balanços do fuso. O ângulo de 45° também cria um efeito confiável de 'afinamento de cavacos'. O desbaste de cavacos permite aumentar as taxas de avanço da mesa sem sobrecarregar a aresta da pastilha.
O fresamento de alto avanço depende de ângulos de posição de 10° a 20° ou pastilhas redondas. Essas ferramentas são construídas para taxas de avanço extremas em profundidades de corte (ap) muito rasas. As pastilhas redondas oferecem a aresta de corte mais forte possível. Eles não têm cantos afiados que lascam facilmente. No entanto, eles exigem um controle rigoroso de profundidade. Você deve manter a profundidade de corte abaixo de 25% do diâmetro da pastilha. Exceder este limite destrói o efeito de afinamento dos cavacos e para a máquina.
O desbaste pesado exige um ângulo de posição de 60°. Esta geometria foi projetada para remoção agressiva de material. Ele lida facilmente com incrustações de forjamento difíceis e cortes interrompidos severos. Ao usinar peças fundidas brutas, a integridade da borda da ferramenta é fundamental. O ângulo mais acentuado protege a aresta de corte contra impactos repentinos, mantendo a capacidade de corte profundo.
A integração de pastilhas alisadoras melhora drasticamente as operações de acabamento. Você pode adicionar uma única pastilha alisadora a um corpo de fresa de grande diâmetro. Esta simples atualização pode quadruplicar suas taxas de avanço sem sacrificar o acabamento superficial espelhado. A borda alisadora nivela fisicamente as cristas microscópicas deixadas pelas pastilhas padrão. Há uma restrição estrita a ser observada aqui. Você deve manter uma profundidade de corte axial mínima. Mantenha a profundidade entre 0,5 e 1,0 mm para evitar vibrações agressivas.
A avaliação de fresas de facear vai além da geometria. Você deve alinhar o material de inserção e o revestimento com sua peça específica. Usar a classe de metal duro errada irá derreter a ferramenta ou quebrar a pastilha sob pressão.
Insira escalas de seleção de material diretamente com velocidade de corte (m/min). Avaliamos três categorias principais:
Aço rápido (HSS): Melhor para operações de baixa velocidade e materiais muito macios. Eles absorvem bem o choque, mas se desgastam rapidamente.
Metal Duro: O padrão absoluto para produção típica. O metal duro manuseia aços padrão com eficiência em velocidades entre 60 e 100 m/min.
Cerâmica/CBN: Construída para aços endurecidos e superligas. Esses materiais avançados exigem velocidades imensas, operando facilmente entre 300 e 600 m/min.
Os revestimentos de desempenho protegem a base do material subjacente. O nitreto de titânio (TiN) continua sendo um revestimento altamente eficaz. Reduz significativamente o atrito nas bordas e o acúmulo de calor. O calor é o seu maior inimigo durante as operações de revestimento seco. Para materiais compósitos altamente abrasivos, os revestimentos de diamante são obrigatórios. Eles resistem a padrões de desgaste que destruiriam rapidamente o metal duro padrão.
O risco oculto em qualquer configuração é a retenção da ferramenta. Garantindo alta qualidade As ferramentas de fresamento são inúteis se o suporte falhar. Evite os tradicionais suportes Weldon-flat (trava lateral) para faceamento agressivo. Eles empurram a ferramenta para fora do centro. Enfatizamos fortemente a necessidade de mandris hidráulicos ou de ajuste retrátil de precisão. Esses detentores premium garantem um verdadeiro equilíbrio dinâmico. Eles minimizam o desvio perigoso. Mais importante ainda, eles eliminam o 'deslizamento da ferramenta' sob cargas axiais pesadas, mantendo o ponto de referência Z0 perfeito.
Operar uma fresadora de facear corretamente requer estratégias comprovadas de chão de fábrica. Programar o caminho correto da ferramenta garante uma qualidade de superfície consistente. Também prolonga a vida útil das suas pastilhas intercambiáveis.
Aplique a regra de diâmetro de 1,2x a 1,5x: O diâmetro da fresa de facear deve idealmente ser 20% a 50% maior que a largura da peça de trabalho. Essa proporção permite uma operação de faceamento limpa e de passagem única. Uma única passagem evita marcas de passagem e proporciona uma ótima remoção de cavacos.
Use uma estratégia de posicionamento descentralizado: Nunca centralize o caminho da ferramenta diretamente sobre a linha central da peça de trabalho. Desloque ligeiramente o cortador. Esse posicionamento garante o “chip mais fino na saída”. Um chip de saída fino evita o rompimento da borda. Impede a formação agressiva de rebarbas à medida que a pastilha sai do metal.
Gerencie cortes interrompidos com cuidado: furos cruzados e rasgos de chaveta criam vazios. Insere-se no material depois de cruzar essas lacunas. Aconselhamos reduzir as taxas de avanço da mesa em 50% ao abranger vazios. Esta redução evita a deflexão da pastilha e evita falhas catastróficas da ferramenta.
Mantenha uma preferência de fresamento concordante: Sempre programe para fresamento concordante. Isso garante a formação de cavacos grossos a finos. A ferramenta entra no corte retirando o máximo de material e sai com pouca espessura. O fresamento concordante prolonga significativamente a vida útil da ferramenta. Também reduz a geração geral de calor, transferindo calor diretamente para o chip.
O fresamento frontal é um processo indispensável para a fabricação moderna. É o único método confiável para estabelecer dados Z0 precisos. As fresas de facear maximizam suas taxas de remoção de material enquanto garantem acabamentos superficiais de primeira linha. Entender como aproveitar as geometrias das ferramentas permite que você lide com tudo, desde desbaste pesado até acabamento espelhado com segurança.
Audite suas configurações CNC atuais imediatamente. Concentre-se primeiro na disponibilidade de potência da máquina. Verifique os materiais alvo e certifique-se de que a rigidez de fixação da ferramenta seja adequada. Evite suportes de bloqueio lateral para caminhos críticos. Implemente caminhos de ferramenta descentralizados para reduzir rebarbas. Dominar essas estratégias específicas garante que sua produção seja executada de forma mais rápida, segura e com muito menos defeitos superficiais.
R: Sim, mas é altamente ineficiente. As fresas de topo não têm diâmetro para limpar superfícies planas rapidamente. Eles geralmente deixam marcas visíveis no material. As fresas de topo são mais bem reservadas para recursos de faceamento muito pequenos ou máquinas com graves problemas de rigidez, onde fresas grandes paralisam o fuso.
A: O fresamento frontal corta perpendicularmente ao eixo do fuso. A ação de corte principal concentra-se na criação de superfícies largas e planas na parte inferior da ferramenta. O fresamento periférico corta paralelo ao eixo do fuso. Ele utiliza a lateral da fresa para criar paredes laterais verticais e perfis de componentes.
R: Acabamentos ruins são normalmente causados pelo desgaste irregular da pastilha. A falta de um inserto alisador dedicado também contribui. Usar um ângulo de posição impróprio para o material é um fator comum. Finalmente, cortar exatamente na linha central em vez de compensar o caminho da ferramenta empurra os cavacos de volta para o corte.
R: A velocidade de corte varia muito de acordo com a classe de pastilha escolhida. Geralmente, você deve operar entre 60 e 100 m/min para pastilhas de metal duro padrão. Essa velocidade aumenta drasticamente ao usar cerâmica avançada ou CBN, que pode exceder 300 m/min em aços endurecidos.


