
Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-05-20 Origen: Sitio
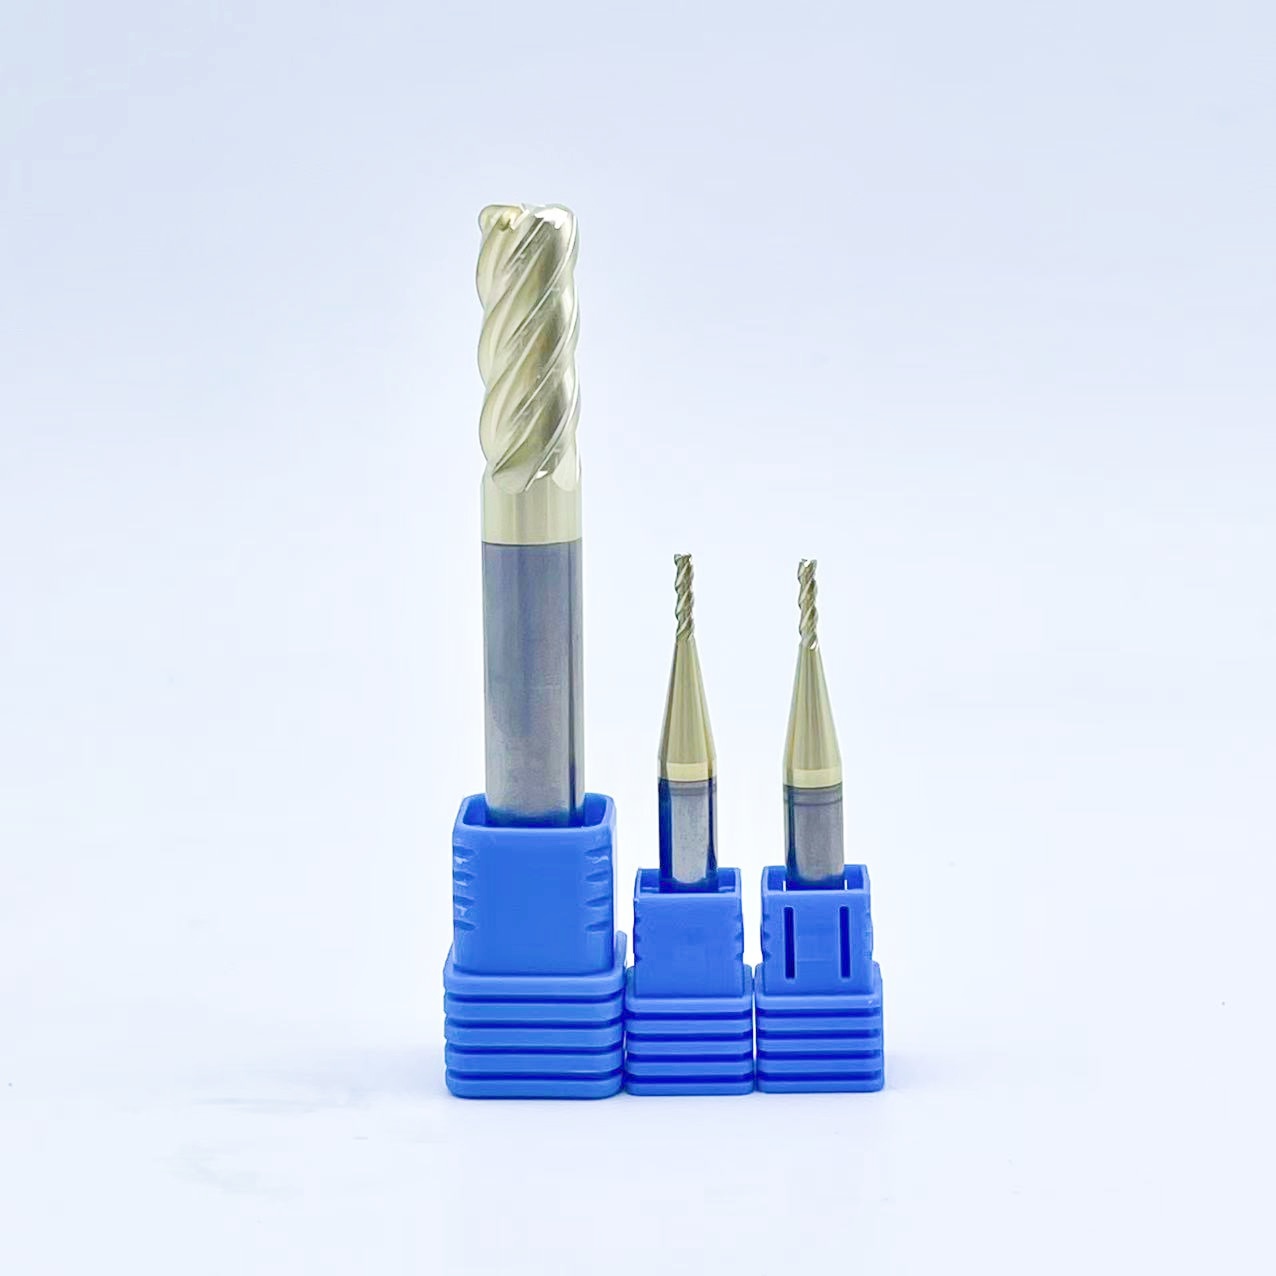
Mecanizar superficies grandes y planas de manera eficiente manteniendo tolerancias de planitud estrictas sigue siendo un importante cuello de botella en la fabricación. Depender de un equipo de corte incorrecto restringe las tasas de eliminación de material (MRR) y con frecuencia arruina los acabados de las superficies. Los talleres pierden valiosas horas de producción ejecutando pases ineficientes. Las malas elecciones de herramientas también aumentan el riesgo de desperdicio y desgaste de la máquina.
Exploraremos las aplicaciones exactas de las fresas frontales. Aprenderá cómo establecen el plano de referencia crítico Z0. También evaluaremos opciones indexables para garantizar la escalabilidad de la producción. La transición de cortadoras periféricas estándar a soluciones de revestimiento dedicadas aporta enormes ventajas técnicas.
La elección de la herramienta de refrentado adecuada afecta tanto a los tiempos de ciclo como a la calidad de los componentes. Esta guía analiza cómo la geometría de la herramienta, la estabilidad del portaherramientas y los parámetros de corte transforman los resultados de su mecanizado. Descubrirá estrategias prácticas para eliminar defectos superficiales y maximizar la eliminación de metal de forma segura.
Propósito principal: Las fresas frontales están diseñadas principalmente para crear superficies perfectamente planas perpendiculares al eje del husillo y establecer el punto de referencia Z0 preciso para la programación CNC.
Eficiencia frente a calidad: las fresas frontales dedicadas mejoran drásticamente el MRR y al mismo tiempo logran una rugosidad superficial (Ra) tan baja como 0,4 μm, superando a las fresas ranuradoras estándar.
La geometría de la herramienta dicta la aplicación: Seleccionar el ángulo de posición correcto (45°, 60° o plaquitas redondas de alto avance) determina si la herramienta sobresale en desbaste pesado, avances extremos o acabado espejo.
La estabilidad del sistema es crucial: el éxito del planeado depende igualmente del portaherramientas (p. ej., ajuste hidráulico/por contracción frente a bloqueo lateral) para evitar el deslizamiento de la herramienta y gestionar las fuerzas de corte axiales.
Establecer la base de datos Z0 es el primer paso fundamental en la mayoría de las operaciones CNC. Una fresa frontal garantiza un plano de referencia geométricamente plano. Este plano único dicta la precisión de todas las funciones posteriores de su parte. Si su cara inicial carece de una verdadera planitud, cada agujero, cavidad y perfil heredará ese error.
Las fresas frontales destacan por maximizar las tasas de eliminación de material (MRR). La física detrás de este proceso depende de la distribución de la carga de trabajo. Las fresas frontales utilizan múltiples insertos indexables que distribuyen la carga de viruta de manera uniforme. Esta distribución permite velocidades de avance de la mesa significativamente más altas. Realiza cortes de poca profundidad, pero elimina el metal increíblemente rápido en comparación con los métodos tradicionales.
Otra función importante es la optimización de las fuerzas de corte axiales. El fresado periférico empuja las fuerzas radialmente. Esto empuja la herramienta hacia los lados y provoca una desviación. Las fresas frontales utilizan ángulos de avance positivos para dirigir las fuerzas de corte axialmente. La energía sube directamente al robusto husillo de la máquina. Esta configuración maximiza la rigidez de la máquina y reduce drásticamente la vibración. Al integrar alto rendimiento herramientas de fresado CNC en su proceso, dirigir las fuerzas axialmente es crucial para extender la vida útil de la herramienta.
Lograr acabados superficiales superiores es un sello distintivo de un planeado adecuado. De manera realista, puede alcanzar una rugosidad superficial (Ra) tan baja como 0,4 μm. El gran tamaño del cuerpo de la cortadora abarca grandes áreas rápidamente. La acción de limpieza de los bordes cortantes inferiores alisa la superficie del material a medida que pasa. Esta limpieza mecánica deja un acabado similar a un espejo cuando se ejecuta correctamente.
Seleccionar la fresa óptima requiere comparar las fresas frontales con opciones alternativas. Los talleres mecánicos a menudo intentan adaptar herramientas estándar para operaciones de refrentado. Este enfoque suele crear ineficiencias.
Las fresas de extremo están diseñadas principalmente para ranurado profundo y espacio libre para hombros de 90°. El uso de una fresa estándar para áreas planas grandes da como resultado tiempos de ciclo excepcionalmente lentos. También notará líneas de paso visibles a lo largo de la pieza de trabajo. Este problema empeora en máquinas con errores menores de desplazamiento del husillo. Las fresas frontales cierran estas brechas de manera eficiente. Aplanan áreas amplias rápidamente sin pasar por encima de las crestas. Sin embargo, las fresas frontales no pueden cortar esquinas interiores de 90° reales.
Los cortadores de moscas representan otra comparación común. Los cortadores de moscas utilizan una herramienta de un solo punto. Son la alternativa económica ideal para acabados de espejo. Funcionan excepcionalmente bien en materiales blandos como el aluminio en máquinas de baja potencia. Sin embargo, los cortadores de moscas fallan por completo en entornos de producción de gran volumen. Su único filo no puede competir con el alto MRR de las fresas planeadoras de múltiples plaquitas.
Un error común en el taller implica la idea errónea del hombro de 90°. Muchos maquinistas utilizan por error una fresa frontal de 45° para cortar una pared lateral vertical. Esta práctica es extremadamente riesgosa. Daña tanto la pieza como el cuerpo de la cortadora. El planeado y el fresado lateral periférico siguen siendo procesos complementarios. No son intercambiables. Necesita cortadores de 90° dedicados para producir verdaderas paredes verticales.
| Tipo de herramienta | Caso de uso principal | Capacidad MRR | Capacidad de esquina |
|---|---|---|---|
| Molino de cara | Grandes superficies planas, punto de referencia Z0 | muy alto | No se pueden cortar esquinas interiores de 90° |
| Molino de extremo | Ranurado profundo, perfilado | Bajo (para revestimiento ancho) | Corta perfectamente esquinas interiores de 90°. |
| Cortador de moscas | Acabados espejo sobre metales blandos | Muy bajo | No se pueden cortar esquinas interiores de 90° |
El ángulo de posición es la característica geométrica más crítica de una fresa de planear. Determina cómo el filo ingresa al material. Este ángulo dicta el espesor de la viruta, las fuerzas de corte y las capacidades de avance.
El ángulo de entrada de 45° es el estándar indiscutible de la industria para revestimientos de uso general. Esta geometría equilibra perfectamente las fuerzas de corte axiales y radiales. Dirigir las fuerzas reduce uniformemente la vibración, especialmente en máquinas con voladizos de husillo largos. El ángulo de 45° también crea un efecto fiable de 'adelgazamiento de viruta'. El adelgazamiento de viruta le permite aumentar las velocidades de avance de la mesa sin sobrecargar el borde de la plaquita.
El fresado de alto avance se basa en ángulos de posición de 10° a 20° o plaquitas redondas. Estas herramientas están diseñadas para velocidades de avance extremas a profundidades de corte muy bajas (ap). Las plaquitas redondas ofrecen el filo de corte más fuerte posible. Carecen de esquinas afiladas que se astillan fácilmente. Sin embargo, requieren un estricto control de profundidad. Debe mantener la profundidad de corte por debajo del 25% del diámetro de la plaquita. Superar este límite destruye el efecto de adelgazamiento de viruta y detiene la máquina.
El desbaste de alta resistencia exige un ángulo de posición de 60°. Esta geometría está diseñada para la eliminación agresiva de material. Resuelve fácilmente las incrustaciones de forjado duras y los cortes interrumpidos severos. Cuando se mecanizan piezas fundidas en bruto, la integridad del borde de la herramienta es primordial. El ángulo más pronunciado protege el filo de impactos repentinos mientras mantiene la capacidad de corte profundo.
La integración de inserciones Wiper mejora drásticamente las operaciones de acabado. Puede agregar un solo inserto rascador a un cuerpo de cortador de gran diámetro. Esta simple actualización puede cuadruplicar sus velocidades de avance sin sacrificar el acabado superficial de calidad espejo. El borde limpiador aplana físicamente las crestas microscópicas que dejan las inserciones estándar. Aquí hay una restricción estricta que observar. Debe mantener una profundidad de corte axial mínima. Mantenga la profundidad entre 0,5 y 1,0 mm para evitar vibraciones agresivas.
La evaluación de fresas planeadoras va más allá de la geometría. Debe alinear el material del inserto y el recubrimiento con su pieza de trabajo específica. El uso de un grado de carburo incorrecto derretirá la herramienta o romperá el inserto bajo presión.
Insertar escalas de selección de material directamente con velocidad de corte (m/min). Evaluamos tres categorías principales:
Acero de alta velocidad (HSS): mejor para operaciones de baja velocidad y materiales muy blandos. Absorben bien los golpes pero se desgastan rápidamente.
Carburo: el estándar absoluto para la producción típica. Carbide maneja aceros estándar de manera eficiente a velocidades entre 60 y 100 m/min.
Cerámica/CBN: Construido para aceros endurecidos y superaleaciones. Estos materiales avanzados requieren velocidades inmensas, operando fácilmente entre 300 y 600 m/min.
Los recubrimientos de alto rendimiento protegen la base del material subyacente. El nitruro de titanio (TiN) sigue siendo un recubrimiento muy eficaz. Reduce significativamente la fricción de los bordes y la acumulación de calor. El calor es su mayor enemigo durante las operaciones de revestimiento seco. Para materiales compuestos altamente abrasivos, los recubrimientos de diamante son obligatorios. Resisten patrones de desgaste que destruirían rápidamente el carburo estándar.
El riesgo oculto en cualquier configuración es la posesión de herramientas. Asegurar alta calidad Las herramientas de fresado no tienen sentido si el soporte falla. Evite los soportes tradicionales Weldon planos (bloqueo lateral) para un fresado frontal agresivo. Empujan la herramienta fuera del centro. Destacamos fuertemente la necesidad de mandriles hidráulicos o de ajuste por contracción de precisión. Estos titulares de primas garantizan un verdadero equilibrio dinámico. Minimizan el descentramiento peligroso. Lo más importante es que eliminan el 'desplazamiento de la herramienta' bajo cargas axiales pesadas, manteniendo el punto de referencia Z0 perfecto.
Operar correctamente una fresadora frontal requiere estrategias comprobadas en el taller. Programar la trayectoria correcta de la herramienta garantiza una calidad superficial constante. También extiende la vida útil de sus plaquitas indexables.
Aplique la regla del diámetro de 1,2x a 1,5x: lo ideal es que el diámetro de la fresa frontal sea entre un 20% y un 50% mayor que el ancho de la pieza de trabajo. Esta relación permite una operación de revestimiento limpia y de una sola pasada. Una sola pasada evita las marcas de paso y proporciona una eliminación óptima de las virutas.
Utilice una estrategia de posicionamiento descentrado: nunca centre la trayectoria de la herramienta directamente sobre la línea central de la pieza de trabajo. Desplace ligeramente el cortador. Este posicionamiento garantiza la 'viruta más delgada en la salida'. Una viruta de salida delgada evita que se rompan los bordes. Detiene la formación agresiva de rebabas cuando el inserto abandona el metal.
Maneje los cortes interrumpidos con cuidado: los orificios transversales y los chaveteros crean huecos. Los insertos golpean el material después de cruzar estos espacios. Recomendamos reducir las velocidades de avance de la mesa en un 50% al cubrir huecos. Esta reducción previene la deflexión del inserto y evita fallas catastróficas de la herramienta.
Mantenga una preferencia de fresado en ascenso: programe siempre para el fresado en ascenso. Esto asegura la formación de virutas de gruesas a finas. La herramienta entra al corte tomando el máximo material y sale finamente. El fresado en ascenso prolonga significativamente la vida útil de la herramienta. También reduce la generación general de calor al transferir calor directamente al chip.
El planeado es un proceso indispensable para la fabricación moderna. Es el único método fiable para establecer datos Z0 precisos. Las fresas frontales maximizan sus tasas de eliminación de material y al mismo tiempo garantizan acabados superficiales de primer nivel. Comprender cómo aprovechar las geometrías de las herramientas le permite abordar todo, desde desbaste pesado hasta acabado espejo de forma segura.
Audite sus configuraciones CNC actuales de inmediato. Concéntrese primero en la disponibilidad de caballos de fuerza de la máquina. Verifique los materiales de destino y asegúrese de que la rigidez de sujeción de su herramienta sea adecuada. Evite los soportes de bloqueo lateral para caminos críticos. Implemente trayectorias de herramientas descentradas para reducir las rebabas. Dominar estas estrategias específicas garantiza que su producción sea más rápida, más segura y con muchos menos defectos superficiales.
R: Sí, pero es muy ineficiente. Las fresas de extremo carecen del diámetro necesario para limpiar superficies planas rápidamente. A menudo dejan marcas visibles de paso sobre el material. Es mejor reservar las fresas de extremo para elementos de revestimiento muy pequeños o máquinas con graves problemas de rigidez donde los cortadores grandes paran el husillo.
A: El planeado corta perpendicular al eje del husillo. La acción de corte principal se centra en crear superficies anchas y planas en la parte inferior de la herramienta. El fresado periférico corta paralelo al eje del husillo. Utiliza el costado del cortador para crear paredes laterales verticales y perfiles de componentes.
R: Los malos acabados suelen deberse a un desgaste desigual de las plaquitas. También contribuye la falta de un inserto limpiador dedicado. Usar un ángulo de posición inadecuado para el material es un factor común. Finalmente, cortar exactamente en la línea central en lugar de desviar la trayectoria de la herramienta empuja las virutas hacia el corte.
R: La velocidad de corte varía mucho según la calidad de plaquita que elija. Generalmente, se debe ejecutar entre 60 y 100 m/min para insertos de carburo estándar. Esta velocidad aumenta drásticamente cuando se utilizan cerámicas avanzadas o CBN, que puede superar los 300 m/min en aceros endurecidos.


