Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-23 Origen: Sitio

Un enrutador de control numérico por computadora de alta velocidad corta láminas de tablero de fibra de densidad media en una fábrica concurrida. De repente, una broca de acero estándar pierde su filo. Se producen violentos desgarros que obligan al operador a detener toda la línea. El tiempo de inactividad de las máquinas acaba silenciosamente con la rentabilidad de las fábricas. Las brocas de acero estándar se degradan rápidamente cuando se exponen a compuestos abrasivos. Este rápido desgaste conduce a una producción lenta y a un desperdicio de materiales. Para mantener una ventaja competitiva, los gerentes de producción requieren soluciones de nivel industrial. Esta completa guía técnica detalla cómo elegir las herramientas precisas para maximizar la producción del CNC y aumentar significativamente los márgenes operativos.
La transición de la artesanía manual al enrutamiento automatizado ha transformado fundamentalmente el panorama de la fabricación de muebles. La producción anterior dependía en gran medida de maquinaria básica. Esta producción inherentemente limitada y resultó en una calidad del producto inconsistente. Hoy en día, las instalaciones de producción de gran volumen operan máquinas anidadas sofisticadas que funcionan continuamente. Estos centros modernos exigen herramientas capaces de soportar un estrés físico inmenso y cargas térmicas abrasadoras.
Análisis de mercado recientes revelan un cambio dramático en el sector mundial de la carpintería. La demanda de los consumidores de muebles personalizados, de paquete plano y modulares continúa aumentando. En consecuencia, las instalaciones de producción están pasando cada vez más a una fabricación totalmente automatizada. Además, las iniciativas de sostenibilidad han introducido compuestos de madera reciclada altamente abrasivos y resinas ecológicas en la cadena de suministro. Estos nuevos materiales actúan como papel de lija contra los bordes cortantes. Las herramientas de acero tradicionales fallan rápidamente en estas duras condiciones. Como resultado, las plantas de gran volumen están migrando hacia el carburo avanzado. herramientas de corte de muebles para mantener un rendimiento ininterrumpido y una calidad de borde impecable.
Históricamente, el acero de alta velocidad sirvió como material estándar para aplicaciones de corte. El acero de alta velocidad sigue siendo relativamente económico y fácil de afilar. Sin embargo, posee graves limitaciones en los entornos industriales modernos. Específicamente, el acero estándar no puede sobrevivir a las velocidades de avance agresivas y a las velocidades de husillo de 24.000 revoluciones por minuto que requieren las fresadoras automáticas. Cuando se somete a estos parámetros extremos, el acero tradicional se sobrecalienta rápidamente, pierde su temperamento estructural y se vuelve opaco.
El enrutamiento automatizado moderno requiere instrumentos diseñados para una gran resistencia. Un cortador especializado debe mantener un filo afilado a través de miles de metros lineales de material denso. Si una herramienta se rompe o se degrada prematuramente, la máquina debe detenerse, recalibrarse y reequiparse. En última instancia, este tiempo de inactividad oculto sigue siendo una de las pérdidas financieras más importantes en la fabricación moderna.
El dramático cambio en las materias primas ha impulsado la necesidad urgente de herramientas avanzadas. Los gabinetes y muebles modernos rara vez están hechos de madera maciza. En cambio, dependen en gran medida de paneles de ingeniería como tableros de fibra de densidad media, tableros de partículas y aglomerados revestidos de melamina. Estos compuestos diseñados son notoriamente abrasivos. Se fabrican con resinas y pegamentos densos de urea-formaldehído. La producción de gran volumen exige materiales que resistan activamente esta abrasión química y física. Las herramientas premium evitan el sangrado financiero asociado con los cambios frecuentes de herramientas y las piezas rechazadas.
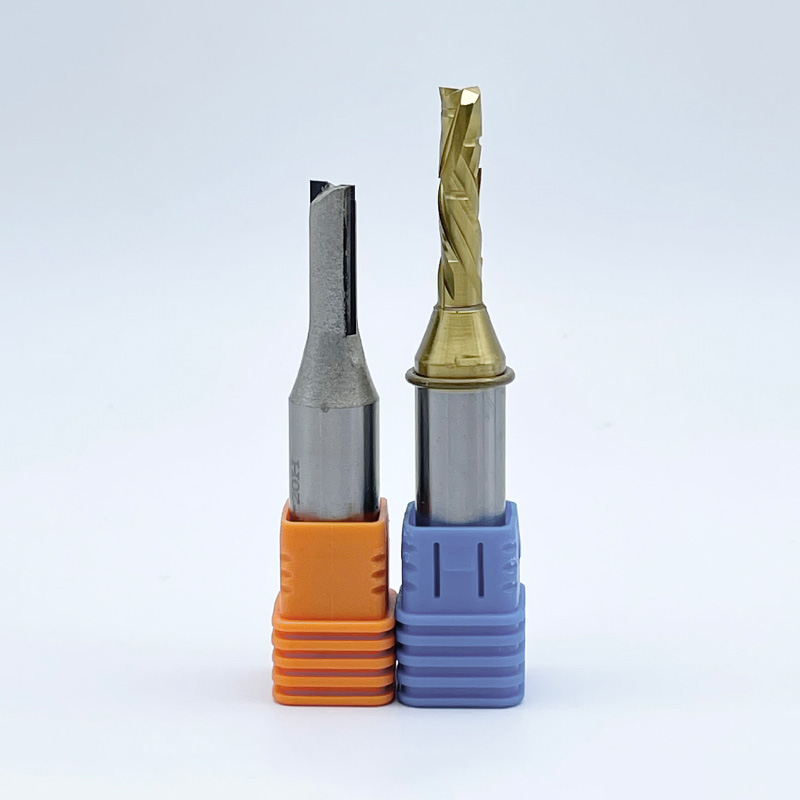
Para combatir la naturaleza abrasiva de los materiales de paneles modernos, la industria de la madera ha adoptado ampliamente la tecnología con puntas de carburo de tungsteno. Estos robustos Las brocas enrutadoras TCT se fabrican mediante un proceso de soldadura fuerte con plata de alta frecuencia y alta precisión. Un filo de corte de carburo de tungsteno submicrónico resistente al desgaste está permanentemente fusionado sobre un cuerpo de acero duradero que absorbe los golpes.
Los gerentes de producción evalúan constantemente los equipos para la fábrica. Deben sopesar las diferencias entre las opciones de carburo sólido y con punta de carburo de tungsteno. Ambos tienen casos de uso específicos en un entorno industrial, pero se comportan de manera muy diferente bajo cargas pesadas.
Material de la herramienta |
Características estructurales |
Mejor aplicación de fábrica |
Rentabilidad a escala |
|---|---|---|---|
Acero de alta velocidad |
Alta absorción de impactos, muy baja resistencia al calor. |
Madera maciza de bajo volumen, fresado prototipo. |
Pobre. El tiempo de inactividad frecuente anula el bajo costo inicial. |
Carburo sólido |
Carburo 100% micrograno. Excepcionalmente afilado pero quebradizo. |
Detalles intrincados, plásticos duros, aluminio. |
Moderado. Alto riesgo de romperse bajo fuertes vibraciones. |
Con punta de carburo de tungsteno |
Núcleo de acero con inserciones de carburo soldado. Alta absorción de impactos. |
Corte de composites de gran volumen, encolado de gran diámetro. |
Excelente. Máxima durabilidad y menor coste por corte. |
El carburo sólido es innegablemente afilado. Sin embargo, su fragilidad se convierte en un problema durante el mecanizado agresivo. Por el contrario, las herramientas compuestas ofrecen un rendimiento óptimo para la producción de muebles pesados. El cuerpo de acero absorbe las intensas vibraciones generadas por velocidades de avance rápidas. Mientras tanto, la punta de carburo ofrece un rendimiento de corte impecable y sostenido.
Comprender la anatomía física de estas herramientas es crucial para identificar la calidad genuina en el mercado. Las verdaderas herramientas industriales presentan tolerancias de ingeniería específicas.
Vástago de precisión: la base cilíndrica sujeta firmemente por la pinza. Las herramientas premium cuentan con vástagos rectificados con precisión con estrictas tolerancias dimensionales de 0,005 mm. Esto elimina el descentramiento y las vibraciones peligrosas.
Geometría de flauta optimizada: la ranura diseñada que facilita la evacuación de viruta. La geometría adecuada de la flauta evita una acumulación catastrófica de calor al expulsar el material de desecho rápidamente lejos de la zona de corte.
Ángulo de corte calibrado: diseñado específicamente para fibras de madera y resinas. Esto asegura una acción de corte limpia en lugar de una acción de corte destructiva.
Carburo de micrograno: las brocas industriales utilizan carburo de tungsteno virgen submicrónico. Esto proporciona un borde más denso y duro que resiste con éxito la degradación química causada por los pegamentos para madera diseñados.
Las herramientas representan una partida presupuestaria importante para los departamentos de compras. Ver estos instrumentos simplemente como un gasto prescindible a menudo conduce a una menor rentabilidad. Actualizando a premium Las soluciones de corte de madera CNC ofrecen retornos inmediatos y mensurables en la fábrica.
La principal ventaja del carburo de tungsteno radica en su excepcional estabilidad térmica y dureza. Los datos de fábrica indican que los bordes de carburo permanecen afilados entre 10 y 25 veces más que el acero estándar cuando se procesan materiales altamente abrasivos. Esta vida útil prolongada se correlaciona directamente con un mayor tiempo de actividad de la máquina. Cada minuto que un operador dedica a desatornillar una broca desafilada y recalibrar el husillo es un minuto de capacidad de producción perdida.
Los paneles diseñados con superficies delicadas de melamina o chapa de madera delgada son muy susceptibles a astillarse. Cuando una herramienta contundente impacta estas superficies sensibles, rompe la frágil capa laminada. Las herramientas de alta calidad mantienen un borde afilado que corta limpiamente el laminado sin interrupciones. En consecuencia, esta calidad de acabado superior elimina los frustrantes cuellos de botella posteriores. Reduce drásticamente la necesidad de lijar manualmente o desechar piezas defectuosas, que requiere mucha mano de obra.
En la fabricación de gran volumen, la verdadera métrica del valor de las herramientas es el costo por corte, en lugar del precio de compra inicial. Considere una broca de acero estándar que cuesta veinte dólares y corta cincuenta paneles antes de perder el filo. El coste por panel es de cuarenta céntimos. Por el contrario, una broca industrial de primera calidad puede costar cien dólares por adelantado, pero corta perfectamente mil quinientos paneles antes de tener que afilarla. El coste por panel se reduce a apenas seis centavos. A pesar de la mayor inversión inicial, la herramienta premium reduce el costo por corte en casi un 85 por ciento.
Ninguna herramienta es universalmente aplicable para todas las operaciones de enrutamiento. Es fundamental seleccionar la geometría y las especificaciones exactas para su material específico. La configuración correcta optimizará tanto la vida útil de la herramienta como la calidad estética del producto final.
Diferentes materias primas exigen distintos enfoques de corte. Las maderas blandas y duras poseen direcciones de veta distintas. Por lo tanto, normalmente se prefieren herramientas con geometrías en espiral estándar para gestionar la eliminación de virutas de forma eficaz y evitar que se quemen. Los composites carecen de estructura granular pero son increíblemente densos. Estos materiales requieren ángulos de corte específicos para penetrar capas de pegamento resistentes sin generar fricción dañina.
La dirección del giro de la flauta dicta exactamente cómo interactúa la herramienta con la superficie del material. Los operadores de CNC deben hacer coincidir la geometría con la condición del laminado.
Geometría de corte hacia arriba: empuja las virutas hacia el husillo. Deja un borde inferior limpio pero puede deshilachar el borde superior. Ideal para agujeros ciegos, ranuras profundas y madera maciza gruesa.
Geometría de corte hacia abajo: empuja las virutas hacia abajo en el corte. Deja un borde superior impecable pero puede deshilachar la parte inferior. Ideal para fresado superficial y dimensionamiento de laminados de una sola cara.
Geometría de compresión: presenta un corte hacia arriba en la parte inferior y un corte hacia abajo en la parte superior. Ofrece bordes limpios y sin astillas en las superficies superior e inferior simultáneamente. Estrictamente necesario para paneles melamínicos de doble cara.
El número de filos de corte afecta significativamente la velocidad de avance requerida y la velocidad del husillo. Un diseño de flauta única ofrece máxima separación de virutas. Esto lo hace ideal para plásticos o velocidades de alimentación muy rápidas donde la prioridad es la rápida evacuación del calor. Los diseños de doble flauta brindan un acabado mucho más suave pero requieren velocidades de avance más altas para evitar que la herramienta simplemente roce contra el material. El roce genera una intensa fricción. Esto conduce inevitablemente a feas marcas de quemaduras y a una degradación prematura de la punta de carburo. Calcular la carga de viruta correcta es vital para maximizar la vida útil del inventario de herramientas.
Equipar una máquina de gran volumen requiere un enfoque estratégico. Una biblioteca de herramientas completa garantiza que los operadores puedan manejar procesos de mecanizado complejos sin demoras innecesarias. Estandarizar el inventario de Las herramientas de carburo para trabajar la madera son un método comprobado para mantener una calidad de producción constante.
La base de cualquier operación de procesamiento de paneles depende en gran medida de las brocas rectas y en espiral. Las brocas rectas tienen bordes cortantes paralelos al eje de la herramienta. Son muy eficaces para dimensionamiento y ranurado básicos donde la evacuación agresiva de virutas no es la principal preocupación. Las brocas en espiral representan una enorme mejora en la dinámica de corte. El diseño de flauta en espiral crea una acción de corte continua contra el material. Esto reduce drásticamente la fuerza de impacto tanto en la herramienta como en el husillo, minimizando la vibración y dando como resultado un acabado notablemente más suave.
La transición de la fresadora a la encoladora de cantos debe realizarse sin problemas. Cualquier ligera desviación en la cuadratura del borde de un panel dará como resultado una mala adhesión del pegamento y líneas de costura muy visibles. Los cortadores de perfiles están diseñados para dar forma a los bordes de los paneles con estricta precisión dimensional. La tecnología avanzada de carburo permite que estas fresas mantengan su perfil preciso incluso después de miles de metros lineales de mecanizado.
Una máquina nido es tan precisa como la cama sobre la que opera. Los paneles se mantienen firmemente en su lugar mediante un potente vacío aspirado a través de un panel poroso. Si este tablero se vuelve desigual, la presión de vacío cae. Los paneles se mueven durante el corte y la profundidad se vuelve tremendamente inconsistente. Las brocas para superficies Spoilboard son herramientas de gran diámetro diseñadas específicamente para raspar la capa superior de la tabla, restaurando una superficie perfectamente plana. El recubrimiento regular es un procedimiento de mantenimiento no negociable.
Invertir en herramientas de alta gama es sólo el primer paso. Proteger esa inversión mediante un mantenimiento riguroso genera en última instancia un retorno de la inversión favorable. Descuidar el mantenimiento conduce directamente al desgaste prematuro y a fallas catastróficas de la herramienta. La implementación de un protocolo estandarizado puede extender la vida operativa de su herramientas de mecanizado de paneles significativamente.
La fricción intensa calienta las resinas y pegamentos presentes en las maderas artificiales. Este calor hace que los aglutinantes se derritan y se adhieran obstinadamente a las ranuras de la herramienta. La acumulación de resina altera la geometría de precisión, reduciendo drásticamente el espacio libre de viruta. Esto crea un círculo vicioso. Una mala separación de virutas provoca una mayor fricción, lo que genera más calor y, finalmente, provoca que el carburo se agriete bajo presión. Las herramientas deben inspeccionarse meticulosamente al final de cada turno. La resina visible debe disolverse utilizando solventes especializados no corrosivos. Los operadores nunca deben usar cepillos de alambre para limpiar el carburo, ya que esto causa microabrasiones en el delicado filo.
La pinza es la interfaz crítica entre el husillo y la herramienta de corte. Una pinza comprometida, sucia u oxidada inevitablemente provocará descentramiento. El descentramiento es una condición microscópica en la que la herramienta gira ligeramente fuera de su eje real. Incluso unas pocas milésimas de milímetro de descentramiento provocan cargas de viruta desiguales, lo que provoca vibraciones graves. Las pinzas y portaherramientas deben limpiarse diariamente con cepillos especializados y aire comprimido. Los estándares de la industria recomiendan encarecidamente reemplazar las pinzas cada 400 a 600 horas de funcionamiento. Asegúrese de que la herramienta esté asentada a la profundidad correcta para garantizar la máxima fuerza de agarre y rigidez.
El carburo de alta calidad a menudo se puede afilar profesionalmente varias veces. Sin embargo, el afilado elimina material de la cara de corte, lo que inherentemente reduce el diámetro de corte total. Los operadores deben actualizar los parámetros de compensación del radio de la herramienta en el software de la máquina para tener en cuenta este cambio. De lo contrario, las piezas mecanizadas finales tendrán un tamaño insuficiente. Una herramienta debe retirarse permanentemente si la punta de carburo presenta desconchones visibles, si el vástago de acero muestra signos de azulado debido al daño por calor o si la separación de los desconchones se ve gravemente comprometida.
La confiabilidad de la cadena de suministro impacta directamente la estabilidad de la producción diaria. El abastecimiento de herramientas de proveedores no verificados a menudo da como resultado una calidad de lote inconsistente. Esto conduce a una vida útil de la herramienta impredecible y a frustrantes cuellos de botella en la fabricación. Seleccionar un socio de herramientas requiere evaluar cuidadosamente sus capacidades de ingeniería, abastecimiento de materiales y procesos de control de calidad.
Un proveedor de herramientas industriales de buena reputación opera con tolerancias de fabricación increíblemente estrictas. Utilizan centros de rectificado multieje avanzados para garantizar que cada flauta esté equilibrada dinámicamente según los estándares G2,5 a 24.000 revoluciones por minuto. El grado de carburo es absolutamente primordial. La producción de muebles de gran volumen requiere carburo virgen submicrónico. Esto ofrece un equilibrio superior de dureza extrema para resistencia al desgaste y alta resistencia a la rotura transversal para evitar roturas.
Para optimizar radicalmente los procesos de mecanizado, estandarice su inventario con herramientas de alta tolerancia de un líder de la industria como SSENDMILL. Actualizar su estrategia de herramientas proporciona a los operadores los instrumentos de precisión necesarios para mantener tolerancias estrictas y acabados impecables. Explore el catálogo completo de herramientas de corte de madera de calidad industrial de SSENDMILL para encontrar las especificaciones exactas que se adaptan a sus requisitos de producción. Invertir hoy en herramientas de primera calidad protege la productividad de su fábrica para el futuro.
La vida útil operativa depende en gran medida del material específico que se procesa, las velocidades de avance aplicadas y la rigidez general de la máquina. En condiciones de funcionamiento estándar, una broca de carburo de alta calidad suele durar más que el acero estándar en un factor de 10 a 25. Una broca en buen estado puede cortar limpiamente varios miles de metros lineales de materiales altamente abrasivos antes de requerir un afilado profesional.
Si bien es físicamente posible, es muy ineficaz y se desaconseja encarecidamente. La madera maciza requiere herramientas optimizadas para una eliminación agresiva de las virutas, como espirales estándar cortadas hacia arriba, para evitar que se quemen a lo largo de la fibra. Por el contrario, los paneles laminados requieren geometrías especializadas, como brocas de compresión, que empujan activamente las fibras del material hacia el centro del panel para evitar que se astillen las delicadas capas del laminado.
Las marcas de quemaduras indican claramente una acumulación excesiva de calor causada por la fricción en lugar de una acción de corte limpia. Esto suele ser el resultado de una carga de chip incorrecta. Si la velocidad de avance es demasiado lenta o la velocidad del husillo se ajusta demasiado alta, la herramienta frota contra el material en lugar de cortarlo. Además, las marcas de quemaduras pueden ser causadas por un filo desafilado o una acumulación severa de resina en las ranuras.
Las brocas de enrutador estándar generalmente se fabrican para uso intermitente en enrutadores portátiles, a menudo utilizando acero y carburo de menor calidad. Las herramientas de paneles industriales están diseñadas con tolerancias increíblemente estrictas específicamente para operaciones continuas y automatizadas. Utilizan carburo de micrograno avanzado y resistente a impactos, diseñado para soportar pegamentos altamente abrasivos. Las herramientas industriales cuentan con un equilibrio dinámico mejorado para eliminar la vibración a altas velocidades.
La velocidad óptima del husillo depende del diámetro de la herramienta y del número de ranuras. Para una broca de compresión estándar de dos canales que corta MDF, las máquinas industriales suelen funcionar entre 18.000 y 24.000 revoluciones por minuto. Sin embargo, esto debe combinarse perfectamente con una velocidad de avance de 15 a 25 metros por minuto para mantener una carga de viruta adecuada. Consulte siempre las tablas de velocidad y avance específicas del fabricante para evitar el sobrecalentamiento.
El ruido de las herramientas es causado por vibraciones armónicas. Para reducirlo, primero asegúrese de que su boquilla esté limpia y tenga menos de 600 horas para minimizar el descentramiento. En segundo lugar, verifique que el vástago esté insertado a la profundidad recomendada por el fabricante. En tercer lugar, optimice la carga de virutas aumentando la velocidad de avance o disminuyendo la velocidad del husillo. Si la vibración persiste, cambie a una broca en espiral o de múltiples ranuras que mantenga un contacto continuo con el material, reduciendo drásticamente la vibración del impacto.