Visualizações: 0 Autor: Editor do site Horário de publicação: 23/09/2026 Origem: Site

Um roteador de controle numérico computadorizado de alta velocidade rasga folhas de placa de fibra de média densidade em um movimentado chão de fábrica. De repente, uma broca de aço padrão perde sua vantagem. Ocorrem arrancamentos violentos, forçando o operador a parar toda a linha. O tempo de inatividade da máquina mata silenciosamente a lucratividade da fábrica. As brocas de aço padrão degradam-se rapidamente quando expostas a compósitos abrasivos. Esse desgaste rápido leva à produção lenta e ao desperdício de materiais. Para manter uma vantagem competitiva, os gestores de produção necessitam de soluções de nível industrial. Este guia técnico abrangente detalha como escolher as ferramentas precisas para maximizar a produção CNC e aumentar significativamente as margens operacionais.
A transição do artesanato manual para o roteamento automatizado transformou fundamentalmente o cenário da fabricação de móveis. A produção anterior dependia fortemente de maquinário básico. Essa produção inerentemente limitou e resultou em qualidade inconsistente do produto. Hoje, instalações de produção de alto volume operam máquinas de agrupamento sofisticadas que funcionam continuamente. Esses centros modernos exigem ferramentas capazes de suportar imenso estresse físico e cargas térmicas abrasadoras.
Análises recentes de mercado revelam uma mudança dramática no setor global de marcenaria. A demanda dos consumidores por móveis personalizados, de embalagem plana e modulares continua a aumentar. Consequentemente, as instalações de produção estão cada vez mais migrando para a fabricação totalmente automatizada. Além disso, as iniciativas de sustentabilidade introduziram na cadeia de abastecimento compostos de madeira reciclada altamente abrasivos e resinas ecológicas. Esses novos materiais agem como uma lixa contra as arestas cortantes. As ferramentas de aço tradicionais falham rapidamente sob estas condições adversas. Como resultado, fábricas de alto volume estão migrando para tecnologias avançadas de metal duro ferramentas de corte de móveis para manter um rendimento ininterrupto e uma qualidade de borda impecável.
Historicamente, o aço rápido serviu como material padrão para aplicações de corte. O aço rápido permanece relativamente barato e fácil de afiar. No entanto, possui severas limitações em ambientes de fábrica modernos. Especificamente, o aço padrão não consegue sobreviver às taxas de avanço agressivas e às velocidades de fuso de 24.000 rotações por minuto exigidas pelas fresadoras automatizadas. Quando submetido a esses parâmetros extremos, o aço tradicional superaquece rapidamente, perde sua têmpera estrutural e fica cego.
O roteamento automatizado moderno requer instrumentos projetados para oferecer resistência absoluta. Um cortador especializado deve manter uma lâmina afiada através de milhares de metros lineares de material denso. Se uma ferramenta quebrar ou se degradar prematuramente, a máquina deverá ser parada, recalibrada e reequipada. Em última análise, este tempo de inatividade oculto continua a ser um dos drenos financeiros mais significativos na produção moderna.
A mudança drástica nas matérias-primas impulsionou a necessidade urgente de ferramentas avançadas. Armários e móveis modernos raramente são feitos de madeira maciça. Em vez disso, eles dependem fortemente de painéis projetados, como painéis de fibra de média densidade, aglomerados e aglomerados revestidos de melamina. Esses compósitos projetados são notoriamente abrasivos. Eles são fabricados com resinas e colas densas de ureia-formaldeído. A produção em alto volume exige materiais que resistam ativamente a essa abrasão química e física. Ferramentas premium evitam o prejuízo financeiro associado a trocas frequentes de ferramentas e peças rejeitadas.
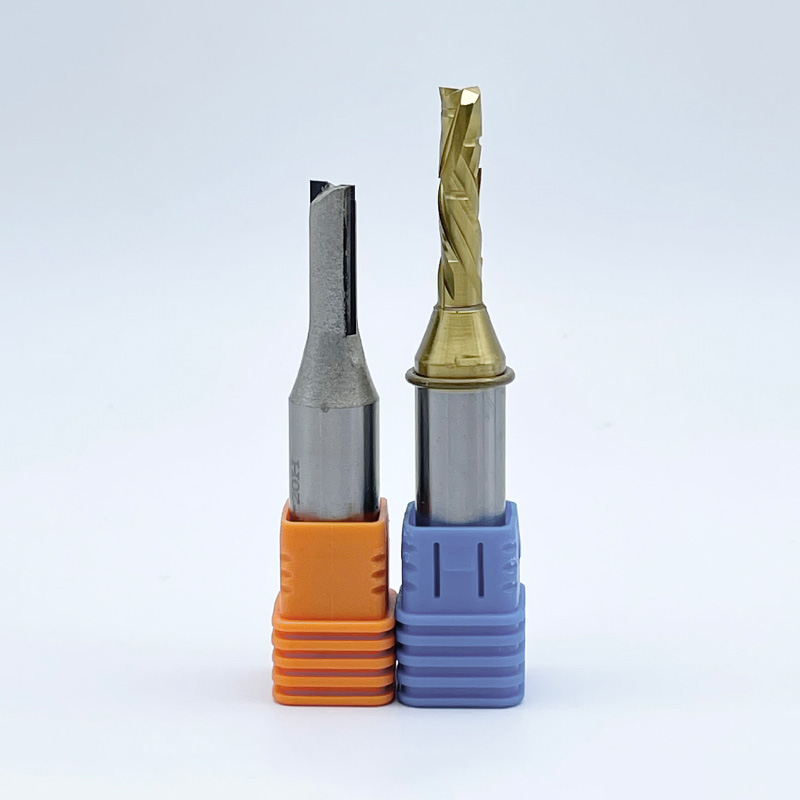
Para combater a natureza abrasiva dos materiais de painéis modernos, a indústria de marcenaria adotou amplamente a tecnologia com ponta de carboneto de tungstênio. Estes robustos As brocas de roteador TCT são fabricadas por meio de um processo de brasagem de prata de alta frequência altamente preciso. Uma aresta de corte de carboneto de tungstênio submícron resistente ao desgaste é permanentemente fundida em um corpo de aço durável e absorvente de choque.
Os gerentes de produção avaliam constantemente os equipamentos para o chão de fábrica. Eles devem pesar as diferenças entre as opções com ponta de carboneto sólido e carboneto de tungstênio. Ambos têm casos de uso específicos em um ambiente industrial, mas se comportam de maneira muito diferente sob cargas pesadas.
Material da ferramenta |
Características Estruturais |
Melhor Aplicação de Fábrica |
Custo-benefício em escala |
|---|---|---|---|
Aço Rápido |
Alta absorção de choque, resistência ao calor muito baixa. |
Madeira maciça de baixo volume, roteamento de protótipo. |
Pobre. O tempo de inatividade frequente anula o baixo custo inicial. |
Carboneto Sólido |
Metal duro 100% microgrãos. Excepcionalmente afiado, mas quebradiço. |
Detalhes intrincados, plásticos rígidos, alumínio. |
Moderado. Alto risco de quebrar sob forte vibração. |
Ponta de carboneto de tungstênio |
Núcleo de aço com inserções de metal duro soldadas. Alta absorção de choque. |
Corte composto de alto volume, dimensionamento de grande diâmetro. |
Excelente. Máxima durabilidade e menor custo por corte. |
O metal duro é inegavelmente afiado. No entanto, sua fragilidade torna-se um problema durante a usinagem agressiva. Em contraste, as ferramentas compostas oferecem desempenho ideal para a produção de móveis pesados. O corpo de aço absorve as vibrações intensas geradas pelas rápidas taxas de avanço. Enquanto isso, a ponta de metal duro proporciona desempenho de corte sustentado e impecável.
Compreender a anatomia física dessas ferramentas é crucial para identificar a qualidade genuína no mercado. As verdadeiras ferramentas industriais apresentam tolerâncias de engenharia específicas.
Haste de precisão: A base cilíndrica firmemente presa pela pinça. As ferramentas premium apresentam hastes retificadas com precisão com tolerâncias dimensionais rígidas de 0,005 mm. Isso elimina desvios e vibrações perigosas.
Geometria de canal otimizada: A ranhura projetada que facilita o escoamento de cavacos. A geometria adequada do canal evita o acúmulo catastrófico de calor, ejetando rapidamente os resíduos da zona de corte.
Ângulo de corte calibrado: Projetado especificamente para fibras de madeira e resinas. Isto garante uma acção de corte limpa em vez de uma acção de rasgo destrutiva.
Carboneto de Microgrãos: As brocas industriais utilizam carboneto de tungstênio submícron virgem. Isso proporciona uma borda mais densa e dura que resiste com sucesso à degradação química causada pelas colas de madeira projetadas.
As ferramentas representam um item orçamentário significativo para os departamentos de compras. Considerar estes instrumentos apenas como uma despesa dispensável conduz muitas vezes à diminuição da rentabilidade. Atualizando para premium As soluções de corte de madeira CNC oferecem retornos imediatos e mensuráveis no chão de fábrica.
A principal vantagem do carboneto de tungstênio reside em sua excepcional estabilidade térmica e dureza. Dados de chão de fábrica indicam que as arestas de metal duro permanecem afiadas de 10 a 25 vezes mais do que o aço padrão ao processar materiais altamente abrasivos. Essa vida útil prolongada está diretamente relacionada ao aumento do tempo de atividade da máquina. Cada minuto que um operador gasta desparafusando uma peça cega e recalibrando o fuso é um minuto de perda de capacidade de produção.
Painéis projetados com superfícies delicadas de melamina ou folheado de madeira fina são altamente suscetíveis a lascas. Quando uma ferramenta romba atinge essas superfícies sensíveis, ela quebra a frágil camada laminada. Ferramentas de alta qualidade mantêm uma borda afiada que corta o laminado de maneira limpa e sem interrupções. Consequentemente, esta qualidade de acabamento superior elimina frustrantes gargalos posteriores. Reduz drasticamente a necessidade de trabalho intensivo de lixamento manual ou desmantelamento de peças defeituosas.
Na fabricação de alto volume, a verdadeira métrica do valor da ferramenta é o custo por corte, e não o preço de compra inicial. Considere uma broca de aço padrão que custa vinte dólares e corta cinquenta painéis antes de cegar. O custo por painel é de quarenta centavos. Em contraste, uma broca industrial premium pode custar cem dólares antecipadamente, mas corta perfeitamente mil e quinhentos painéis antes de exigir afiação. O custo por painel cai para apenas seis centavos. Apesar do investimento inicial mais elevado, a ferramenta premium reduz o custo por corte em quase 85%.
Nenhuma ferramenta é universalmente aplicável para todas as operações de roteamento. Selecionar a geometria e as especificações exatas para o seu material específico é fundamental. A configuração correta otimizará tanto a vida útil da ferramenta quanto a qualidade estética do produto final.
Diferentes matérias-primas exigem abordagens de corte distintas. Madeiras macias e duras possuem direções de grãos distintas. Portanto, ferramentas com geometrias espirais padrão são normalmente preferidas para gerenciar a folga de cavacos de maneira eficaz e evitar queimaduras. Os compósitos não possuem estrutura granular, mas são incrivelmente densos. Esses materiais exigem ângulos de cisalhamento específicos para penetrar em camadas de cola resistentes sem gerar atrito prejudicial.
A direção da torção do canal determina exatamente como a ferramenta interage com a superfície do material. Os operadores CNC devem combinar a geometria com a condição do laminado.
Geometria de corte ascendente: Puxa os cavacos para cima em direção ao fuso. Deixa uma borda inferior limpa, mas pode desfiar a borda superior. Ideal para furos cegos, ranhuras profundas e madeira maciça espessa.
Geometria de corte para baixo: empurra os cavacos para baixo no corte. Deixa uma borda superior imaculada, mas pode desfiar a parte inferior. Mais adequado para roteamento raso e dimensionamento de laminados de um só lado.
Geometria de compressão: apresenta um corte para cima na parte inferior e um corte para baixo na parte superior. Fornece bordas limpas e sem lascas nas superfícies superior e inferior simultaneamente. Estritamente necessário para painéis melamínicos de dupla face.
O número de arestas de corte afeta significativamente a taxa de avanço necessária e a velocidade do fuso. Um design de canal único oferece máxima folga de cavacos. Isto o torna ideal para plásticos ou taxas de alimentação muito rápidas, onde a rápida evacuação de calor é a prioridade. Os designs de canal duplo proporcionam um acabamento muito mais liso, mas exigem taxas de avanço mais altas para evitar que a ferramenta simplesmente esfregue no material. Esfregar gera atrito intenso. Isso inevitavelmente leva a marcas de queimadura feias e à degradação prematura da ponta de metal duro. Calcular a carga correta de cavacos é vital para maximizar a vida útil do estoque de ferramentas.
Equipar uma máquina de alto volume requer uma abordagem estratégica. Uma biblioteca de ferramentas completa garante que os operadores possam lidar com processos de usinagem complexos sem atrasos desnecessários. Padronização do estoque de ferramentas de metal duro para trabalhar madeira são um método comprovado para manter uma qualidade de saída consistente.
A base de qualquer operação de processamento de painel depende muito de brocas retas e espirais. As brocas retas apresentam arestas de corte paralelas ao eixo da ferramenta. Eles são altamente eficazes para dimensionamento básico e canal onde o escoamento agressivo de cavacos não é a principal preocupação. As pontas espirais representam uma grande atualização na dinâmica de corte. O design do canal em espiral cria uma ação de cisalhamento contínua contra o material. Isto reduz drasticamente a força de impacto tanto na ferramenta como no fuso, minimizando a trepidação e resultando num acabamento visivelmente mais suave.
A transição da fresadora para a máquina de colagem de bordas deve ser absolutamente perfeita. Qualquer ligeiro desvio na quadratura da borda do painel resultará em má adesão da cola e linhas de costura altamente visíveis. Os cortadores de perfil são projetados para moldar as bordas do painel com estrita precisão dimensional. A tecnologia avançada de metal duro permite que essas fresas mantenham seu perfil preciso mesmo após milhares de metros lineares de usinagem.
Uma máquina de nidificação é tão precisa quanto a cama em que opera. Os painéis são mantidos firmemente no lugar por um poderoso vácuo aspirado através de um spoiler poroso. Se este spoiler ficar irregular, a pressão do vácuo cai. Os painéis mudam durante o corte e a profundidade torna-se totalmente inconsistente. As brocas para revestimento de spoiler são ferramentas de grande diâmetro projetadas especificamente para roçar a camada superior da placa, restaurando uma superfície perfeitamente plana. A superfície regular é um procedimento de manutenção não negociável.
Investir em ferramentas de alta qualidade é apenas o primeiro passo. Proteger esse investimento através de uma manutenção rigorosa conduz, em última análise, a um retorno favorável do investimento. Negligenciar a manutenção leva diretamente ao desgaste prematuro e à falha catastrófica da ferramenta. A implementação de um protocolo padronizado pode prolongar a vida operacional do seu ferramentas de usinagem de painel significativamente.
O atrito intenso aquece as resinas e colas presentes nas madeiras projetadas. Este calor faz com que os ligantes derretam e adiram obstinadamente aos canais da ferramenta. O acúmulo de resina altera a geometria de precisão, reduzindo drasticamente a folga dos cavacos. Isso cria um ciclo vicioso. A folga insuficiente dos cavacos leva a mais atrito, gerando mais calor, eventualmente fazendo com que o metal duro quebre sob pressão. As ferramentas devem ser inspecionadas meticulosamente no final de cada turno. A resina visível deve ser dissolvida com solventes especializados e não corrosivos. Os operadores nunca devem usar escovas de aço para limpar metal duro, pois isso causa microabrasões na delicada aresta de corte.
A pinça é a interface crítica entre o fuso e a ferramenta de corte. Uma pinça comprometida, suja ou enferrujada inevitavelmente apresentará excentricidade. Runout é uma condição microscópica em que a ferramenta gira ligeiramente fora de seu eixo verdadeiro. Mesmo alguns milésimos de milímetro de desvio causam cargas de cavacos desiguais, levando a vibrações severas. Pinças e porta-ferramentas devem ser limpos diariamente com escovas especializadas e ar comprimido. Os padrões da indústria sugerem fortemente a substituição das pinças a cada 400 a 600 horas de operação. Certifique-se de que a ferramenta esteja assentada na profundidade correta para garantir máxima força de aperto e rigidez.
O metal duro de alta qualidade muitas vezes pode ser afiado profissionalmente várias vezes. Entretanto, a afiação remove material da face de corte, reduzindo inerentemente o diâmetro geral de corte. Os operadores devem atualizar os parâmetros de compensação do raio da ferramenta no software da máquina para levar em conta esta alteração. Caso contrário, as peças usinadas finais serão subdimensionadas. Uma ferramenta deve ser descontinuada permanentemente se a ponta de metal duro apresentar lascas visíveis, se a haste de aço mostrar sinais de azulamento devido a danos causados pelo calor ou se a folga dos cavacos estiver gravemente comprometida.
A confiabilidade da cadeia de suprimentos impacta diretamente a estabilidade diária da produção. A aquisição de ferramentas de fornecedores não verificados geralmente resulta em qualidade de lote inconsistente. Isso leva a uma vida útil imprevisível da ferramenta e a gargalos de fabricação frustrantes. A seleção de um parceiro de ferramentas requer uma avaliação cuidadosa de suas capacidades de engenharia, fornecimento de materiais e processos de controle de qualidade.
Um fornecedor respeitável de ferramentas industriais opera com tolerâncias de fabricação incrivelmente rígidas. Eles utilizam centros avançados de retificação multieixos para garantir que cada canal seja balanceado dinamicamente de acordo com os padrões G2.5 a 24.000 rotações por minuto. A qualidade do metal duro é absolutamente fundamental. A produção de móveis em alto volume requer metal duro virgem submícron. Isto oferece um equilíbrio superior entre extrema dureza para resistência ao desgaste e alta resistência à ruptura transversal para evitar rompimento.
Para otimizar radicalmente os processos de usinagem, padronize seu estoque com ferramentas de alta tolerância de um líder do setor como a SSENDMILL. A atualização de sua estratégia de ferramentas fornece aos operadores os instrumentos de precisão necessários para manter tolerâncias rígidas e acabamentos perfeitos. Explore o catálogo abrangente de ferramentas de corte de madeira de nível industrial da SSENDMILL para encontrar as especificações exatas que atendem às suas necessidades de produção. Investir em ferramentas premium hoje protege a produtividade da sua fábrica para amanhã.
A vida útil operacional depende muito do material específico que está sendo processado, das taxas de alimentação aplicadas e da rigidez geral da máquina. Sob condições operacionais padrão, uma broca de metal duro de alta qualidade normalmente dura mais que o aço padrão por um fator de 10 a 25. Uma broca bem conservada pode cortar de forma limpa vários milhares de metros lineares de materiais altamente abrasivos antes de exigir afiação profissional.
Embora fisicamente possível, é altamente ineficiente e fortemente desencorajado. A madeira maciça requer ferramentas otimizadas para remoção agressiva de cavacos, como espirais de corte ascendente padrão, para evitar queimaduras ao longo da fibra. Em contraste, os painéis laminados requerem geometrias especializadas, como bits de compressão, que empurram ativamente as fibras do material em direção ao centro do painel para evitar lascas nas delicadas camadas laminadas.
Marcas de queimadura indicam claramente o acúmulo excessivo de calor causado por fricção, em vez de uma ação de cisalhamento limpo. Isso geralmente é o resultado de uma carga incorreta de cavacos. Se a taxa de avanço for muito lenta ou a velocidade do fuso estiver muito alta, a ferramenta roça no material em vez de cortá-lo. Além disso, marcas de queimadura podem ser causadas por uma lâmina cega ou forte acúmulo de resina nas estrias.
As fresas padrão são geralmente fabricadas para uso intermitente em fresadoras manuais, geralmente usando aço e metal duro de qualidade inferior. As ferramentas de painel industrial são projetadas com tolerâncias incrivelmente rígidas, especificamente para operações contínuas e automatizadas. Eles utilizam carboneto de microgrãos avançado e resistente a impactos, projetado para suportar colas altamente abrasivas. As ferramentas industriais apresentam balanceamento dinâmico aprimorado para eliminar vibrações em altas velocidades.
A velocidade ideal do fuso depende do diâmetro da ferramenta e do número de canais. Para uma broca de compressão de dois canais padrão para corte de MDF, as máquinas industriais normalmente funcionam entre 18.000 e 24.000 rotações por minuto. No entanto, isso deve ser perfeitamente compatível com uma taxa de avanço de 15 a 25 metros por minuto para manter uma carga de cavacos adequada. Consulte sempre as tabelas de velocidade e alimentação específicas do fabricante para evitar superaquecimento.
A vibração da ferramenta é causada por vibração harmônica. Para reduzi-lo, primeiro certifique-se de que sua pinça esteja limpa e tenha menos de 600 horas para minimizar o desgaste. Segundo, verifique se a haste está inserida na profundidade recomendada pelo fabricante. Terceiro, otimize a carga de cavacos aumentando a taxa de avanço ou diminuindo a velocidade do fuso. Se a trepidação persistir, mude para uma broca espiral ou multicanal que mantém contato contínuo com o material, reduzindo drasticamente a vibração de impacto.