Visualizações: 0 Autor: Editor do site Horário de publicação: 23/09/2026 Origem: Site

Você está cansado de estragar madeira compensada cara? Imagine puxar uma folha recém-cortada de compensado folheado a nogueira de sua cama de vácuo CNC. Você vira a placa para inspecionar o acabamento. A borda inferior parece ter sido mastigada por ratos. O tear-out destrói projetos. Isso frustra os operadores. Pior, desperdiça um bom dinheiro.
As brocas padrão geralmente falham miseravelmente em folheados de madeira frágeis. Os materiais projetados requerem mecânica de corte altamente especializada para manter sua integridade estrutural durante o processo de usinagem. Nesta análise técnica, examinamos exatamente como a geometria de compressão evita lascamento nas bordas. Você descobrirá soluções práticas e testadas em oficina para elevar a qualidade de sua fabricação e eliminar desperdícios.
O rasgo é evitável: O lascamento das bordas em placas laminadas é causado principalmente por forças de corte incorretas que puxam as fibras da madeira. A utilização de ferramentas especializadas projetadas para compósitos projetados elimina efetivamente essa falha mecânica.
A mecânica da compressão: as fresas híbridas combinam canais de corte superior e inferior em uma única ferramenta. Este design empurra as fibras do material em direção ao centro da placa, neutralizando lascas superiores e inferiores simultaneamente.
A seleção da ferramenta determina o sucesso: A escolha entre bits de compressão padrão e bits de compressão de encaixe depende inteiramente da profundidade de corte programada e da operação de roteamento específica.
A otimização do CNC é obrigatória: obter bordas perfeitas requer configurações de programação rígidas. A otimização de sua máquina envolve o cálculo de cargas de cavacos adequadas e a utilização de caminhos de ferramentas estratégicos, como rampa e casca de cebola.
Trabalhar com madeiras projetadas apresenta desafios de usinagem únicos. A madeira maciça se comporta de maneira previsível ao longo de sua fibra. Painéis projetados não. Quando os operadores experimentam lascamento severo nas bordas, a causa raiz geralmente está em uma incompatibilidade mecânica. Especificamente, a anatomia estrutural do painel entra em conflito com a geometria da ferramenta de corte utilizada.
A madeira compensada é um material composto fabricado pela colagem de várias camadas de folheado de madeira. Essas camadas têm faixas cruzadas. A direção do grão de cada camada é perpendicular às adjacentes. Esta faixa cruzada proporciona excelente estabilidade dimensional. No entanto, cria uma superfície altamente frágil.
Os folheados faciais em compensados modernos para gabinetes são excepcionalmente finos. Eles geralmente medem menos de 1/40 de polegada. Quando uma fresa de corte ascendente padrão engata neste material, ela exerce uma força de elevação violenta. O folheado fino possui integridade estrutural quase nula. Consequentemente, a força de cisalhamento ascendente supera facilmente a ligação adesiva. A camada superior se estilhaça, se levanta e se separa do núcleo. Por outro lado, uma broca de corte para baixo pressiona o material para baixo. Esta pressão descendente agressiva faz com que o verniz inferior sem suporte seja soprado contra o spoiler.
O painel de fibra de média densidade se comporta de maneira totalmente diferente do compensado. Na falta de um grão de madeira natural, o MDF é fabricado a partir de fibras finas de madeira unidas com resinas sintéticas sob calor e pressão extremos. A superfície do MDF é densa e lisa. No entanto, as bordas permanecem inerentemente frágeis.
Se o errado As fresas de MDF são implantadas, as forças de corte agressivas fazem com que as fibras comprimidas se desintegrem. O resultado é uma borda difusa ou estourada. Além disso, os ligantes de resina – normalmente ureia-formaldeído – são altamente abrasivos. Eles geram atrito e calor significativos durante o processo de corte. Este calor extremo degrada rapidamente as ferramentas de aço padrão.
Tanto na fabricação industrial quanto na fabricação personalizada, o lascamento de bordas traz um impacto financeiro mensurável. O custo imediato é o desperdício de material. Painéis severamente lascados muitas vezes não podem ser recuperados. Eles vão direto para a lixeira.
Além da perda direta de material, o rompimento das bordas introduz custos de mão-de-obra ocultos. Os técnicos devem gastar mais tempo aplicando massa de madeira, lixando bordas ou tentando esconder defeitos com faixas grossas nas bordas. A atualização para ferramentas projetadas especificamente para esses compósitos modernos permite que as fábricas minimizem drasticamente os tempos de pós-processamento e reduzam as taxas gerais de refugo.
A análise das tendências atuais de fabricação revela uma grande mudança no setor de marcenaria. As oficinas estão migrando rapidamente para o agrupamento de alta velocidade e o processamento automatizado de painéis. A escassez de mão de obra qualificada e os custos crescentes do compensado premium para gabinetes forçam os fabricantes a repensar suas estratégias de usinagem. As lojas não podem mais arcar com o desperdício de materiais. As operações secundárias de lixamento de bordas matam as margens de lucro.
Consequentemente, a indústria de ferramentas evoluiu. Estamos testemunhando um rápido abandono das fresas de uso geral em favor de geometrias altamente especializadas e específicas para materiais. A fabricação moderna exige ferramentas capazes de lidar com resinas sintéticas abrasivas — como formulações de MDF retardantes de fogo — e, ao mesmo tempo, fornecer acabamentos impecáveis logo após a máquina.
Para resolver o problema duplo de ruptura superior e inferior, os engenheiros de ferramentas desenvolveram uma geometria híbrida altamente específica. Para laminados de dupla face, melamina e painéis folheados, essas brocas especializadas se tornaram o padrão indiscutível da indústria.
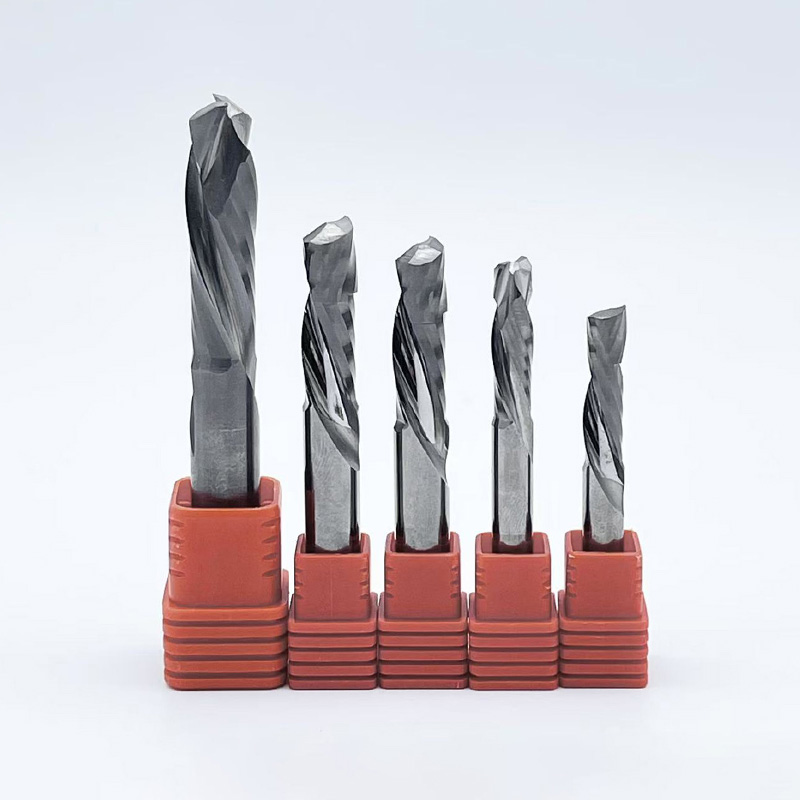
Uma broca de compressão é uma ferramenta de corte única com duas direções espirais distintas em sua aresta de corte. A parte inferior da broca apresenta uma geometria de corte ascendente, caracterizada por uma espiral à direita. Enquanto isso, a parte superior da broca apresenta uma geometria de corte descendente, caracterizada por uma espiral à esquerda.
O ponto preciso onde essas duas espirais opostas se encontram é conhecido como linha de transição. A retificação desta geometria complexa requer máquinas CNC de última geração. Essa fabricação de precisão torna essas ferramentas altamente especializadas para processamento de painéis.
A eficácia de fresas de topo de compressão dependem da física fundamental. À medida que a ferramenta gira através do material, a ponta cortada puxa as fibras da madeira para cima. Isso evita que o folheado inferior se estilhace. Simultaneamente, a seção superior cortada empurra as fibras da madeira para baixo. Isso evita que o verniz superior se levante.
Estas forças opostas colidem exatamente na linha de transição. Toda a pressão de cisalhamento é direcionada para o núcleo denso do material. Este efeito de compressão comprime essencialmente as fibras do núcleo. Ambas as frágeis camadas externas superiores e inferiores permanecem completamente intactas.
Compreender as forças direcionais de diferentes bits de roteador é fundamental para otimizar a qualidade do corte. Abaixo está uma comparação técnica objetiva das três geometrias de ferramentas primárias usadas no processamento de painéis.
Geometria da ferramenta |
Qualidade superior |
Qualidade da borda inferior |
Evacuação de chips |
Melhor Aplicação |
|---|---|---|---|---|
Corte para cima |
Ruim - Rasgo severo |
Excelente |
Excelente – puxado para cima |
Cortes rápidos e profundos em materiais sólidos |
Corte para baixo |
Excelente |
Ruim – Explosão |
Pobre - embalado para baixo |
Dados rasos, dimensionamento, embolsamento |
Compressão |
Excelente |
Excelente |
Moderado – Direcionado ao Core |
Cortes em laminados de dupla face |
As brocas cortadas para cima apresentam uma espiral direita agindo como uma broca. Eles puxam o material para cima e para fora do canal de corte. Isso proporciona um escoamento de cavacos superior, evita o acúmulo de calor e prolonga a vida útil da ferramenta. Infelizmente, a força de tração para cima quase certamente causará rasgos severos na face superior do compensado folheado.
As brocas cortadas para baixo apresentam uma espiral esquerda empurrando o material para baixo. A pressão descendente corta de forma limpa o folheado superior, deixando uma borda superior imaculada. No entanto, eles causam rasgos na borda inferior. Mais importante ainda, eles embalam os cavacos para baixo no caminho de corte. Em materiais densos como o MDF, essa poeira presa causa forte atrito. O atrito leva à queima e à falha prematura da ferramenta.
Para cortes em materiais de dupla face, selecionando ferramentas de corte de compensado que utilizam geometria de compressão são a escolha superior. Ao combinar os benefícios dos perfis de corte superior e inferior, eles neutralizam as forças de cisalhamento em ambas as faces externas. Quando programados corretamente, eles produzem uma borda limpa e acabada em ambos os lados do painel. Isto elimina completamente a necessidade de operações de lixamento secundário.
Nem todas as ferramentas são fabricadas com as mesmas especificações. Ao adquirir Ferramentas CNC para marcenaria para ambientes industriais, composição de materiais e parâmetros de projeto específicos impactam diretamente o desempenho.
A escolha entre designs padrão e de encaixe depende inteiramente da profundidade de corte programada. Os bits de compressão padrão apresentam uma seção mais longa na ponta. Isso geralmente varia de 0,250 a 0,375 polegadas em uma broca de meia polegada. Eles são projetados exclusivamente para corte de perfil em profundidade total, onde a ferramenta passa inteiramente através do material.
Em contraste, os bits de compressão de encaixe apresentam uma seção de corte superior muito mais curta, normalmente em torno de 0,125 a 0,200 polegadas. Eles são projetados para operações superficiais, como cortar entalhes, ranhuras ou encaixes. Como a seção de corte superior é curta, a geometria de corte inferior envolve o folheado superior quase imediatamente. Isto evita rasgos mesmo em passagens rasas.
Para cortar madeiras projetadas, o metal duro sólido é um requisito absoluto. O aço rápido é muito macio para suportar a natureza altamente abrasiva das colas de compensado e das resinas de MDF. Uma broca HSS perderá sua vantagem minutos após o corte do MDF.
Ferramentas de compressão premium são fabricadas em carboneto de tungstênio sólido de microgrãos. A estrutura de microgrãos proporciona uma aresta de corte mais densa e uniforme. Ele equilibra a dureza para resistência ao desgaste com a tenacidade para evitar microfraturas. Revestimentos avançados de ferramentas como DLC ou TiSiN fornecem uma barreira endurecida e de baixo atrito. Isso reduz o acúmulo de calor e evita que as resinas sintéticas adiram à aresta de corte – um fenômeno destrutivo conhecido como escoriações.
O número de canais em uma ferramenta determina a taxa de avanço e a qualidade do acabamento. Ferramentas de canal único fornecem espaço máximo para evacuação de cavacos. Eles são ideais para máquinas CNC menores e menos rígidas que não conseguem empurrar a ferramenta em altas velocidades. As brocas de dois canais são o padrão da indústria para a maioria das aplicações de marcenaria. Eles oferecem um equilíbrio ideal entre velocidade de corte, folga de cavacos e acabamento de aresta. As ferramentas de três canais são reservadas para máquinas CNC industriais pesadas e altamente rígidas que exigem taxas de avanço significativamente mais rápidas.
Mesmo a broca de compressão da mais alta qualidade causará rasgos se não for utilizada corretamente. A programação CNC adequada e a estratégia do percurso da ferramenta são essenciais para maximizar a eficácia da ferramenta.
A regra mais crítica do uso de uma broca de compressão é garantir que a profundidade de corte inicial passe pela linha de transição.
Se a sua primeira passagem for muito rasa, apenas a parte cortada para cima da broca irá encaixar no material. Isso funciona exatamente como uma broca de corte padrão, puxando o folheado superior para cima e causando rasgos severos. Para alcançar o verdadeiro corte sem cavacos , o primeiro passe deve mergulhar fundo o suficiente para que a parte cortada para baixo do canal engate na superfície superior do material. Isso empurra o folheado para baixo com segurança.
Nunca mergulhe uma broca de compressão verticalmente no material. A parte inferior da broca empurra os cavacos para cima enquanto a parte superior empurra os cavacos para baixo. Um mergulho direto no eixo Z retém todo o material no centro da broca. Isso causa calor extremo, queimaduras e pode quebrar facilmente a ferramenta.
Em vez disso, sempre programe um percurso de rampa ou entrada. A rampa move a ferramenta diagonalmente para dentro do material, normalmente em um ângulo de 3 a 5 graus. Isso permite que a broca limpe os cavacos horizontalmente à medida que desce até a profundidade desejada.
Ao cortar peças pequenas de uma grande folha de madeira compensada ou MDF, os sistemas de retenção a vácuo têm dificuldade para manter as peças estacionárias depois de completamente cortadas. Se uma peça se deslocar no meio do corte, isso danificará a borda e poderá quebrar a ferramenta.
Para combater isso, a casca da cebola é uma estratégia CNC comprovada. A máquina é programada para cortar o material, mas deixa uma camada microscópica – a casca da cebola, geralmente com 0,020 a 0,030 polegadas de espessura – na parte inferior da placa. Isso mantém a vedação a vácuo intacta e as peças travadas no lugar. Uma passagem rápida final remove a pele restante para liberar as peças de forma limpa.
A vida útil da ferramenta e a qualidade do corte são ditadas pela relação entre a velocidade do fuso e a velocidade de movimento da máquina. Equilibrar essas duas métricas cria a carga de chip adequada.
Na usinagem CNC, o objetivo é transferir o calor gerado pelo atrito para o cavaco de madeira. Esse chip é então ejetado do corte. Se a ferramenta girar muito rápido enquanto se move muito lentamente pelo material, ela produzirá poeira fina em vez de lascas.
A poeira não pode absorver calor. Consequentemente, o calor é transferido diretamente para a ferramenta inteiriça de metal duro. O calor excessivo quebra o aglutinante de cobalto no carboneto. Isso embota a ferramenta prematuramente e faz com que a resina do MDF ou compensado queime, deixando marcas escuras de queimadura nas bordas do material. A otimização adequada requer taxas de avanço suficientemente agressivas para produzir cavacos distintos.
O cálculo da carga correta de cavacos requer referência às especificações do fabricante da ferramenta. No entanto, para uma broca de compressão padrão de 1/2 polegada e 2 canais cortando madeira compensada ou MDF de 3/4 de polegada, considere este parâmetro inicial de linha de base:
Velocidade do fuso: 16.000 a 18.000 RPM
Eixo XY da taxa de alimentação: 400 a 600 polegadas por minuto
Eixo Z da taxa de mergulho: 100 a 150 IPM utilizando uma rampa
Carga alvo de cavacos: 0,015 a 0,025 polegadas por dente
Lembre-se de que esses parâmetros devem ser ajustados com base na rigidez de sua fresadora CNC específica e na eficácia de seu sistema de retenção de vácuo.
Contraplacado e MDF são materiais notoriamente difíceis de maquinar devido às suas colas abrasivas e folheados frágeis. No entanto, lascamento severo das bordas é completamente evitável.
As fresas de topo de compressão especializadas resolvem esse problema mecânico empurrando as fibras de madeira para dentro durante o corte, neutralizando as forças que causam o rompimento. Atualizar seu equipamento para incluir essas brocas altamente projetadas elimina custos de desperdício de material e reduz significativamente o tempo de lixamento.
Ao priorizar as especificações técnicas em detrimento do preço de compra inicial, as oficinas podem reduzir drasticamente o custo por corte e minimizar o tempo de inatividade da máquina. Pronto para elevar a qualidade de sua fabricação? Avalie seus parâmetros de corte atuais, selecione a linha de transição correta para a espessura do seu material e invista hoje mesmo em ferramentas inteiriças de metal duro premium. Encontre as especificações exatas que sua oficina precisa na SS End Mill para garantir acabamentos impecáveis e impecáveis em cada projeto.
Do ponto de vista mecânico e de segurança, o uso de bits de compressão em um roteador manual é fortemente desencorajado. A geometria de compressão é projetada especificamente para máquinas rígidas. O projeto cria inerentemente forças axiais opostas. Em um fuso CNC rígido, essas forças se anulam. No entanto, em mãos humanas, estas forças opostas causam conversas violentas e imprevisíveis. O roteador lutará ativamente contra o seu controle, representando um grave risco à segurança. Para fresagem manual em materiais folheados, é mais seguro usar uma broca de corte descendente padrão para passagens rasas.
Se você estiver enfrentando rasgos na borda superior, apesar de usar ferramentas de alta qualidade, o problema decorre quase universalmente de uma profundidade incorreta na primeira passagem. Cada bit de compressão apresenta uma linha de transição. Para que a ação de corte descendente proteja a faceta superior, a superfície superior do material deve ficar completamente acima desta linha de transição durante o corte. Se a sua primeira passagem for muito rasa, os canais cortados para baixo nunca encaixarão no material. A broca atuará puramente como uma ferramenta de corte superior, levantando e lascando o folheado superior.
A vida útil da ferramenta depende inteiramente da abrasividade do material, da rigidez da sua máquina e dos avanços e velocidades específicos. A principal causa do desgaste prematuro da ferramenta é o calor. O calor decompõe o aglutinante de cobalto no carboneto sólido. O calor é gerado pelo atrito quando uma ferramenta gira muito rápido, mas se move através do material muito lentamente. Ao manter uma carga adequada de cavacos, o calor é transferido para os cavacos de madeira e não para a ferramenta em si. Sob parâmetros otimizados, as brocas premium podem processar dezenas de folhas de compensado abrasivo antes de serem substituídas.
Embora ambos os materiais se beneficiem fortemente da geometria de compressão, suas propriedades físicas distintas determinam pequenas variações na seleção ideal da ferramenta. A madeira compensada requer uma ferramenta com aresta de corte muito afiada e ângulos de cisalhamento altos para cortar as fibras de maneira limpa. Por outro lado, o MDF é um compósito denso sem direção de grão, propenso a gerar poeira fina e acúmulo de calor. Embora existam brocas de MDF especializadas com ângulos de inclinação mais baixos para melhorar a durabilidade, uma broca de compressão de metal duro de 2 canais de alta qualidade é altamente versátil. Ele proporcionará bordas excepcionais e sem rasgos em ambos os materiais se as taxas de alimentação adequadas forem mantidas.
Cortar peças pequenas de laminados de dupla face representa um desafio único. Como a parte cortada para cima de uma broca de compressão levanta a parte inferior do material, ela pode facilmente superar a sucção de retenção de vácuo em pequenas áreas de superfície. Para resolver isso, os operadores devem utilizar a técnica de casca de cebola. Isso envolve programar o CNC para cortar o material, deixando apenas uma camada de madeira fina como papel na parte inferior da placa para manter a vedação a vácuo. Uma passagem final de profundidade total é então executada para remover a película restante de forma limpa, sem desalojar a peça de trabalho.
Os parâmetros ideais dependem muito do diâmetro da ferramenta e da contagem de canais. Geralmente, uma broca de compressão de dois canais de 1/2 polegada tem melhor desempenho entre 16.000 e 18.000 RPM com uma taxa de alimentação de 400 a 600 IPM. A métrica crítica é a carga de cavacos, que normalmente deve variar de 0,015 a 0,025 polegadas por dente. Se sua máquina não tiver rigidez para empurrar 500 IPM, você deverá diminuir sua RPM proporcionalmente para evitar que a ferramenta queime o material.
Sim, as brocas de compressão de metal duro podem ser afiadas profissionalmente. No entanto, a afiação reduz o diâmetro geral de corte da ferramenta. Você deve atualizar a biblioteca de ferramentas do software CNC com o novo diâmetro para manter a precisão dimensional nas peças cortadas. Além disso, a geometria complexa da linha de transição requer equipamento de retificação CNC especializado para afiar corretamente sem prejudicar a relação entre corte superior e inferior.