
Lượt xem: 0 Tác giả: Site Editor Thời gian xuất bản: 23-09-2026 Nguồn gốc: Địa điểm


Bạn có mệt mỏi vì làm hỏng ván ép đắt tiền không? Hãy tưởng tượng kéo một tấm ván ép phủ gỗ óc chó mới cắt ra khỏi giường chân không CNC của bạn. Bạn lật bảng lại để kiểm tra độ hoàn thiện. Cạnh dưới trông như bị chuột nhai. Xé phá hủy các dự án. Nó làm nản lòng các nhà khai thác. Tệ hơn nữa, nó lãng phí tiền tốt.
Các bit tiêu chuẩn thường thất bại thảm hại trên các tấm gỗ mỏng manh. Vật liệu kỹ thuật đòi hỏi cơ chế cắt chuyên dụng cao để duy trì tính toàn vẹn cấu trúc của chúng trong quá trình gia công. Trong phần phân tích kỹ thuật này, chúng tôi kiểm tra chính xác cách hình học nén ngăn chặn hiện tượng sứt mẻ cạnh. Bạn sẽ khám phá các giải pháp khả thi, đã được thử nghiệm tại cửa hàng để nâng cao chất lượng chế tạo của mình và loại bỏ phế liệu.
Xé rách có thể ngăn ngừa được: Việc sứt mẻ cạnh trên các tấm ván nhiều lớp chủ yếu là do lực cắt không chính xác kéo theo các thớ gỗ. Việc sử dụng dụng cụ chuyên dụng được thiết kế cho vật liệu tổng hợp được thiết kế sẽ loại bỏ hiệu quả lỗi cơ học này.
Cơ chế nén: Các bit của bộ định tuyến lai kết hợp cả rãnh cắt lên và cắt xuống trên một công cụ duy nhất. Thiết kế này đẩy các sợi vật liệu về phía giữa bảng, đồng thời trung hòa hiện tượng sứt mẻ trên và dưới.
Lựa chọn công cụ quyết định thành công: Việc lựa chọn giữa các bit nén tiêu chuẩn và nén mộng phụ thuộc hoàn toàn vào độ sâu cắt được lập trình của bạn và hoạt động định tuyến cụ thể.
Tối ưu hóa CNC là bắt buộc: Để đạt được các cạnh hoàn hảo đòi hỏi phải có các cài đặt lập trình cứng nhắc. Tối ưu hóa máy của bạn bao gồm việc tính toán tải chip thích hợp và sử dụng các đường chạy dao chiến lược như gia công và gọt vỏ hành.
Làm việc với gỗ được thiết kế đưa ra những thách thức gia công độc đáo. Gỗ cứng rắn có đặc tính có thể dự đoán được dọc theo thớ gỗ của nó. Các tấm được thiết kế thì không. Khi người vận hành gặp phải hiện tượng sứt mẻ cạnh nghiêm trọng, nguyên nhân sâu xa thường nằm ở sự không khớp về mặt cơ học. Cụ thể, cấu trúc giải phẫu của tấm xung đột với hình dạng của dụng cụ cắt đang được sử dụng.
Ván ép là loại vật liệu composite được sản xuất bằng cách liên kết nhiều lớp gỗ veneer lại với nhau. Các lớp này có dải chéo. Hướng thớ của mỗi lớp chạy vuông góc với các lớp liền kề. Dải chéo này mang lại sự ổn định kích thước tuyệt vời. Tuy nhiên, nó tạo ra một bề mặt rất dễ vỡ.
Các mặt ván ép trên ván ép loại tủ hiện đại đặc biệt mỏng. Chúng thường đo ít hơn 1/40 inch. Khi mũi định tuyến cắt hướng lên tiêu chuẩn tiếp xúc với vật liệu này, nó sẽ tạo ra một lực nâng rất mạnh. Veneer mỏng có tính toàn vẹn cấu trúc gần như bằng không. Do đó, lực cắt hướng lên dễ dàng lấn át liên kết dính. Lớp trên cùng bong ra, bong ra và rách ra khỏi lõi. Ngược lại, mũi cắt hướng xuống sẽ ép vật liệu xuống. Áp lực hướng xuống mạnh mẽ này làm cho lớp ván mỏng phía dưới không được hỗ trợ thổi bay vào tấm ván hư.
Ván sợi mật độ trung bình hoạt động hoàn toàn khác so với ván ép. Không có vân gỗ tự nhiên, MDF được sản xuất từ những sợi gỗ mịn liên kết với nhau bằng nhựa tổng hợp dưới nhiệt độ và áp suất cực cao. Bề mặt của MDF dày đặc và mịn màng. Tuy nhiên, các cạnh vẫn giòn.
Nếu sai Các bit của bộ định tuyến MDF được triển khai, lực cắt mạnh khiến các sợi bị nén bị vỡ vụn. Kết quả là một cạnh mờ hoặc bị thổi bay. Hơn nữa, chất kết dính nhựa—thường là urê-formaldehyde—có tính mài mòn cao. Chúng tạo ra ma sát và nhiệt đáng kể trong quá trình cắt. Nhiệt độ cực cao này nhanh chóng làm hỏng dụng cụ thép tiêu chuẩn.
Trong cả sản xuất công nghiệp và chế tạo tùy chỉnh, việc sứt mẻ cạnh mang lại tác động tài chính có thể đo lường được. Chi phí trước mắt là lãng phí vật liệu. Những tấm bị sứt mẻ nặng thường không thể cứu vãn được. Họ đi thẳng đến thùng rác.
Ngoài tổn thất vật liệu trực tiếp, việc xé mép còn gây ra chi phí lao động tiềm ẩn. Các kỹ thuật viên phải dành thêm thời gian để trát gỗ, chà nhám các cạnh hoặc cố gắng che đi khuyết điểm bằng dải viền dày. Việc nâng cấp lên công cụ được thiết kế đặc biệt cho các vật liệu tổng hợp hiện đại này cho phép các cửa hàng giảm thiểu đáng kể thời gian xử lý sau và giảm tỷ lệ phế liệu tổng thể.
Phân tích xu hướng sản xuất hiện tại cho thấy sự thay đổi lớn trong lĩnh vực chế biến gỗ. Các cửa hàng đang nhanh chóng chuyển sang chế độ xử lý bảng tự động và lồng ghép tốc độ cao. Tình trạng thiếu lao động có tay nghề cao và chi phí ngày càng tăng của các nhà sản xuất ván ép cấp tủ cao cấp buộc phải suy nghĩ lại chiến lược gia công của họ. Các cửa hàng không còn đủ khả năng chi trả cho chất thải vật liệu. Hoạt động chà nhám cạnh thứ cấp làm giảm lợi nhuận.
Do đó, ngành công nghiệp dụng cụ đã phát triển. Chúng ta đang chứng kiến sự thay đổi nhanh chóng từ các máy cắt đa năng sang các hình học vật liệu cụ thể, chuyên môn hóa cao. Chế tạo hiện đại đòi hỏi các công cụ có khả năng xử lý các loại nhựa tổng hợp có tính mài mòn—như công thức MDF chống cháy—đồng thời mang lại các lớp hoàn thiện hoàn hảo ngay sau khi ra khỏi máy.
Để giải quyết vấn đề kép về hiện tượng rách trên và dưới, các kỹ sư công cụ đã phát triển một dạng hình học kết hợp có độ đặc hiệu cao. Đối với các tấm laminate hai mặt, melamine và veneer, những mảnh chuyên dụng này đã trở thành tiêu chuẩn công nghiệp không thể tranh cãi.
Bit nén là một công cụ cắt duy nhất có hai hướng xoắn ốc riêng biệt trên lưỡi cắt của nó. Phần dưới của mũi khoan có hình dạng cắt lên, đặc trưng bởi hình xoắn ốc bên phải. Trong khi đó, phần trên của mũi khoan có hình dạng cắt xuống, đặc trưng bởi hình xoắn ốc bên trái.
Điểm chính xác nơi hai đường xoắn ốc đối lập này gặp nhau được gọi là đường chuyển tiếp. Việc mài hình học phức tạp này đòi hỏi máy móc CNC hiện đại. Quá trình sản xuất chính xác này làm cho những công cụ này trở nên chuyên biệt hóa cao để xử lý bảng điều khiển.
Hiệu quả của máy nghiền ngón nén dựa vào vật lý cơ bản. Khi dụng cụ quay qua vật liệu, đầu cắt hướng lên sẽ kéo các thớ gỗ lên trên. Điều này giúp lớp veneer phía dưới không bị vỡ vụn. Đồng thời, phần cắt phía trên đẩy các thớ gỗ xuống dưới. Điều này ngăn cản veneer trên nâng lên.
Các lực đối lập này va chạm chính xác tại đường chuyển tiếp. Tất cả áp lực cắt đều hướng vào lõi dày đặc của vật liệu. Hiệu ứng ép này về cơ bản sẽ nén các sợi lõi. Cả hai lớp bên ngoài mỏng manh trên và dưới vẫn hoàn toàn không bị xáo trộn.
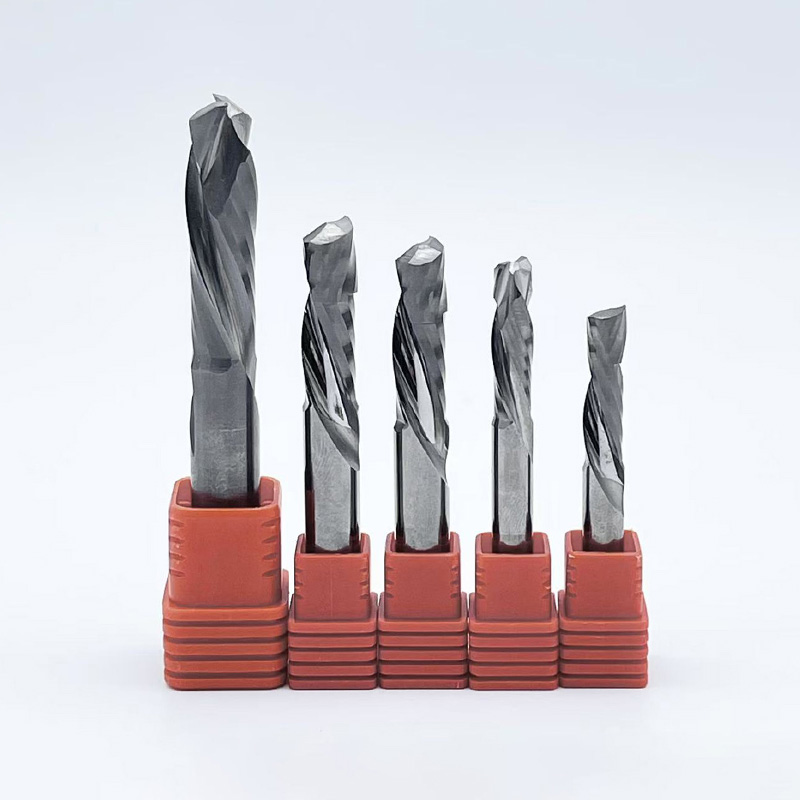
Hiểu được lực định hướng của các bit bộ định tuyến khác nhau là rất quan trọng để tối ưu hóa chất lượng cắt của bạn. Dưới đây là so sánh kỹ thuật khách quan của ba dạng hình học công cụ chính được sử dụng trong xử lý bảng.
Hình học công cụ |
Chất lượng cạnh hàng đầu |
Chất lượng cạnh dưới |
Sơ tán chip |
Ứng dụng tốt nhất |
|---|---|---|---|---|
Cắt lên |
Kém - Xé rách nghiêm trọng |
Xuất sắc |
Tuyệt vời - Kéo lên trên |
Cắt nhanh và sâu trên vật liệu rắn |
Cắt xuống |
Xuất sắc |
Kém - Nổ tung |
Kém - Đóng gói xuống |
Dadoes nông, định cỡ, bỏ túi |
nén |
Xuất sắc |
Xuất sắc |
Trung bình - Hướng đến cốt lõi |
Các vết cắt xuyên suốt trên tấm cán mỏng hai mặt |
Các mũi cắt lên có hình xoắn ốc bên phải hoạt động giống như một mũi khoan. Chúng kéo vật liệu lên trên và ra khỏi rãnh cắt. Điều này mang lại khả năng thoát phoi vượt trội, ngăn ngừa sự tích tụ nhiệt và kéo dài tuổi thọ dụng cụ. Thật không may, lực kéo hướng lên gần như chắc chắn sẽ gây ra hiện tượng rách nghiêm trọng ở mặt trên của ván ép phủ veneer.
Các mũi cắt xuống có hình xoắn ốc đẩy vật liệu xuống dưới. Áp lực hướng xuống sẽ cắt sạch lớp veneer trên cùng, để lại cạnh trên nguyên sơ. Tuy nhiên, chúng gây ra hiện tượng rách ở cạnh dưới. Quan trọng hơn, họ đóng chip xuống đường cắt. Trong các vật liệu dày đặc như MDF, bụi bị mắc kẹt này gây ra ma sát nghiêm trọng. Ma sát dẫn đến cháy và hỏng dụng cụ sớm.
Để cắt xuyên qua vật liệu hai mặt, hãy chọn các đường cắt thích hợp dụng cụ cắt ván ép sử dụng hình học nén là sự lựa chọn ưu việt. Bằng cách kết hợp lợi ích của cả biên dạng cắt lên và cắt xuống, chúng trung hòa lực cắt ở cả hai mặt ngoài. Khi được lập trình chính xác, chúng sẽ tạo ra các cạnh hoàn thiện, sạch sẽ trên cả hai mặt của bảng điều khiển. Điều này loại bỏ hoàn toàn sự cần thiết của các hoạt động chà nhám thứ cấp.
Không phải tất cả các công cụ đều được sản xuất theo cùng thông số kỹ thuật. Khi tìm nguồn cung ứng Công cụ CNC gia công gỗ dành cho môi trường công nghiệp, thành phần vật liệu và các thông số thiết kế cụ thể ảnh hưởng trực tiếp đến hiệu suất.
Việc lựa chọn giữa thiết kế tiêu chuẩn và thiết kế lỗ mộng phụ thuộc hoàn toàn vào độ sâu cắt được lập trình của bạn. Các bit nén tiêu chuẩn có phần cắt dài hơn ở đầu. Điều này thường dao động từ 0,250 đến 0,375 inch trên bit nửa inch. Chúng được thiết kế hoàn toàn để cắt biên dạng có chiều sâu tối đa trong đó công cụ đi hoàn toàn qua vật liệu.
Ngược lại, các bit nén mộng có phần cắt lên ngắn hơn nhiều, thường khoảng 0,125 đến 0,200 inch. Chúng được thiết kế cho các hoạt động nông như cắt dado, rãnh hoặc mộng. Bởi vì phần cắt lên ngắn nên hình học cắt xuống sẽ ăn khớp với lớp veneer trên cùng gần như ngay lập tức. Điều này ngăn ngừa hiện tượng rách ngay cả trên những đường chuyền nông.
Để cắt gỗ kỹ thuật, cacbua rắn là một yêu cầu tuyệt đối. Thép tốc độ cao quá mềm để chịu được tính chất mài mòn cao của keo dán gỗ dán và nhựa MDF. Mũi HSS sẽ mất đi lợi thế trong vòng vài phút sau khi cắt MDF.
Dụng cụ nén cao cấp được sản xuất từ cacbua vonfram rắn hạt siêu nhỏ. Cấu trúc hạt siêu nhỏ mang lại lưỡi cắt dày hơn, đồng đều hơn. Nó cân bằng độ cứng để chống mài mòn với độ dẻo dai để ngăn ngừa gãy xương vi mô. Các lớp phủ công cụ tiên tiến như DLC hoặc TiSiN mang lại lớp chắn cứng, ma sát thấp. Điều này làm giảm sự tích tụ nhiệt và ngăn nhựa tổng hợp bám vào lưỡi cắt—một hiện tượng phá hủy được gọi là mòn.
Số lượng me trên dụng cụ quyết định tốc độ tiến dao và chất lượng hoàn thiện. Dụng cụ me đơn cung cấp không gian tối đa cho việc thoát phoi. Chúng lý tưởng cho các máy CNC nhỏ hơn, ít cứng hơn và không thể đẩy dụng cụ ở tốc độ cao. Mũi hai sáo là tiêu chuẩn công nghiệp cho hầu hết các ứng dụng chế biến gỗ. Chúng mang lại sự cân bằng tối ưu giữa tốc độ cắt, độ hở phoi và độ tinh xảo của cạnh. Dụng cụ ba me được dành riêng cho các máy CNC công nghiệp nặng, có độ cứng cao đòi hỏi tốc độ tiến dao nhanh hơn đáng kể.
Ngay cả bit nén chất lượng cao nhất cũng sẽ bị rách nếu không được sử dụng đúng cách. Lập trình CNC và chiến lược đường chạy dao phù hợp là điều cần thiết để tối đa hóa hiệu quả của công cụ.
Quy tắc quan trọng nhất của việc sử dụng bit nén là đảm bảo độ sâu cắt ban đầu vượt qua đường chuyển tiếp.
Nếu đường chuyền đầu tiên của bạn quá nông, chỉ phần cắt lên của mũi khoan sẽ tiếp xúc với vật liệu. Thao tác này hoạt động giống hệt như một mũi khoan nâng lên tiêu chuẩn, kéo lớp veneer trên cùng lên và gây ra hiện tượng rách nghiêm trọng. Để đạt được sự thật cắt không có chip , đường chuyền đầu tiên phải chìm đủ sâu để phần cắt xuống của sáo tiếp xúc với bề mặt trên của vật liệu. Điều này đẩy veneer xuống một cách an toàn.
Không bao giờ đâm mũi nén thẳng đứng xuống vật liệu. Phần dưới của mũi khoan đẩy chip lên trên trong khi phần trên đẩy chip xuống dưới. Một mũi khoan trực tiếp theo trục Z sẽ giữ tất cả vật liệu ở giữa mũi khoan. Điều này gây ra nhiệt độ cực cao, gây cháy và có thể dễ dàng làm gãy dụng cụ.
Thay vào đó, hãy luôn lập trình đường chạy dao nối tiếp hoặc dẫn đầu. Ramping di chuyển dụng cụ theo đường chéo vào vật liệu, thường ở góc 3 độ đến 5 độ. Điều này cho phép bit xóa chip theo chiều ngang khi nó đi xuống độ sâu mục tiêu.
Khi cắt các bộ phận nhỏ từ một tấm ván ép hoặc MDF lớn, hệ thống giữ chân không sẽ cố gắng giữ các bộ phận cố định một khi chúng bị cắt đứt hoàn toàn. Nếu một bộ phận dịch chuyển ở giữa đường cắt, nó sẽ làm hỏng cạnh và có khả năng làm vỡ dụng cụ.
Để chống lại điều này, bóc vỏ hành tây là một chiến lược CNC đã được chứng minh. Máy được lập trình để cắt xuyên qua vật liệu nhưng để lại một lớp cực nhỏ — vỏ hành tây, thường dày 0,020 đến 0,030 inch — ở dưới cùng của tấm ván. Điều này giữ cho phớt chân không còn nguyên vẹn và các bộ phận được khóa đúng vị trí. Bước làm nhanh cuối cùng sẽ loại bỏ phần da còn lại để giải phóng các bộ phận một cách sạch sẽ.
Tuổi thọ dụng cụ và chất lượng cắt được quyết định bởi mối quan hệ giữa tốc độ trục chính và tốc độ di chuyển của máy. Cân bằng hai số liệu này sẽ tạo ra tải chip thích hợp.
Trong gia công CNC, mục tiêu là truyền nhiệt sinh ra do ma sát vào dăm gỗ. Con chip đó sau đó được đẩy ra khỏi vết cắt. Nếu dụng cụ quay quá nhanh trong khi di chuyển quá chậm qua vật liệu, nó sẽ tạo ra bụi mịn thay vì phoi.
Bụi không thể hấp thụ nhiệt. Do đó, nhiệt truyền trực tiếp vào dụng cụ cacbua rắn. Nhiệt độ quá cao sẽ phá vỡ chất kết dính coban trong cacbua. Điều này làm dụng cụ bị xỉn màu sớm và khiến nhựa trong gỗ MDF hoặc ván ép bị cháy, để lại vết cháy sậm trên các cạnh vật liệu. Tối ưu hóa phù hợp đòi hỏi tốc độ tiến dao đủ mạnh để tạo ra các con chip riêng biệt.
Việc tính toán tải phoi chính xác đòi hỏi phải tham khảo thông số kỹ thuật của nhà sản xuất dụng cụ. Tuy nhiên, đối với mũi nén 1/2 inch, 2 sáo tiêu chuẩn cắt ván ép hoặc MDF 3/4 inch, hãy xem xét tham số bắt đầu cơ bản này:
Tốc độ trục chính: 16.000 đến 18.000 vòng/phút
Tốc độ tiến dao Trục XY: 400 đến 600 inch mỗi phút
Trục Z tốc độ lao dốc: 100 đến 150 IPM sử dụng đoạn đường nối
Tải phoi mục tiêu: 0,015 đến 0,025 inch mỗi răng
Hãy nhớ rằng, các thông số này phải được điều chỉnh dựa trên độ cứng của bộ định tuyến CNC cụ thể và tính hiệu quả của hệ thống giữ chân không của bạn.
Ván ép và MDF nổi tiếng là những vật liệu khó gia công do chất keo dễ mài mòn và lớp mặt mỏng manh của chúng. Tuy nhiên, tình trạng sứt mẻ cạnh nghiêm trọng là hoàn toàn có thể phòng ngừa được.
Máy phay ngón nén chuyên dụng giải quyết vấn đề cơ học này bằng cách đẩy các thớ gỗ vào trong trong quá trình cắt, vô hiệu hóa các lực gây ra hiện tượng rách. Việc nâng cấp thiết bị của bạn để bao gồm các mũi khoan được thiết kế kỹ thuật cao này giúp loại bỏ chi phí vật liệu lãng phí và giảm đáng kể thời gian chà nhám của bạn.
Bằng cách ưu tiên các thông số kỹ thuật so với giá mua ban đầu, các cửa hàng có thể giảm đáng kể chi phí cho mỗi lần cắt và giảm thiểu thời gian ngừng hoạt động của máy. Sẵn sàng để nâng cao chất lượng chế tạo của bạn? Đánh giá các thông số cắt hiện tại của bạn, chọn đường chuyển tiếp phù hợp với độ dày vật liệu của bạn và đầu tư vào dụng cụ cacbit nguyên khối cao cấp ngay hôm nay. Tìm các thông số kỹ thuật chính xác mà cửa hàng của bạn cần tại SS End Mill để đảm bảo độ hoàn thiện hoàn hảo, nguyên sơ cho từng dự án.
Từ quan điểm an toàn và cơ học, việc sử dụng các bit nén trong bộ định tuyến cầm tay thủ công là không được khuyến khích. Hình học nén được thiết kế đặc biệt cho máy móc cứng nhắc. Thiết kế vốn đã tạo ra lực dọc trục đối nghịch. Trong một trục chính CNC cứng, các lực này triệt tiêu lẫn nhau. Tuy nhiên, trong tay con người, những thế lực đối lập này lại gây ra những cuộc cãi vã, bạo lực khó lường. Bộ định tuyến sẽ chủ động chống lại sự kiểm soát của bạn, gây ra mối nguy hiểm nghiêm trọng về an toàn. Đối với việc định tuyến cầm tay trên vật liệu được tráng phủ, sẽ an toàn hơn khi sử dụng mũi khoan cắt xuống tiêu chuẩn cho các đường chuyền nông.
Nếu bạn gặp phải tình trạng rách mép trên mặc dù sử dụng các công cụ chất lượng cao, thì vấn đề hầu như bắt nguồn từ độ sâu không chính xác trong lần vượt qua đầu tiên của bạn. Mỗi bit nén đều có một đường chuyển tiếp. Đối với hành động cắt xuống để bảo vệ lớp veneer trên cùng, bề mặt trên cùng của vật liệu phải nằm hoàn toàn phía trên đường chuyển tiếp này trong quá trình cắt. Nếu đường chuyền đầu tiên của bạn quá nông, các rãnh cắt xuống sẽ không bao giờ tiếp xúc với vật liệu. Mũi khoan sẽ hoạt động hoàn toàn như một công cụ cắt nâng, nâng và tách lớp veneer trên cùng.
Tuổi thọ của dụng cụ hoàn toàn phụ thuộc vào độ mài mòn của vật liệu, độ cứng của máy cũng như bước tiến và tốc độ cụ thể của bạn. Nguyên nhân chính khiến dụng cụ bị mòn sớm là do nhiệt. Nhiệt phá vỡ chất kết dính coban trong cacbua rắn. Nhiệt được tạo ra do ma sát khi dụng cụ quay quá nhanh nhưng di chuyển qua vật liệu quá chậm. Bằng cách duy trì tải phoi thích hợp, nhiệt được truyền vào dăm gỗ chứ không phải vào chính dụng cụ. Theo các thông số được tối ưu hóa, các bit cao cấp có thể xử lý hàng chục tấm ván ép bị mài mòn trước khi yêu cầu thay thế.
Mặc dù cả hai vật liệu đều được hưởng lợi nhiều từ hình học nén, nhưng các đặc tính vật lý riêng biệt của chúng chỉ ra những thay đổi nhỏ trong việc lựa chọn công cụ tối ưu. Ván ép yêu cầu một công cụ có lưỡi cắt rất sắc và góc cắt cao để cắt các sợi một cách sạch sẽ. Ngược lại, MDF là hỗn hợp dày đặc, không có hướng thớ, dễ tạo ra bụi mịn và tích tụ nhiệt. Trong khi các bit MDF chuyên dụng tồn tại với các góc cào thấp hơn để cải thiện độ bền, thì bit nén cacbua rắn 2 me chất lượng cao lại rất linh hoạt. Nó sẽ mang lại các cạnh đặc biệt, không bị rách trên cả hai vật liệu nếu tốc độ tiến dao thích hợp được duy trì.
Việc cắt các chi tiết nhỏ từ tấm cán mỏng hai mặt là một thách thức đặc biệt. Vì phần cắt lên của mũi nén sẽ nâng phần dưới của vật liệu lên nên nó có thể dễ dàng khắc phục lực hút giữ chân không trên các diện tích bề mặt nhỏ. Để giải quyết vấn đề này, người vận hành nên sử dụng kỹ thuật lột vỏ hành tây. Điều này liên quan đến việc lập trình cho máy CNC cắt xuyên qua vật liệu, chỉ để lại một lớp gỗ mỏng như tờ giấy ở dưới cùng của tấm ván để duy trì độ kín chân không. Sau đó, một đường chuyền có độ sâu đầy đủ cuối cùng sẽ được thực hiện để loại bỏ lớp da còn lại một cách sạch sẽ mà không làm bong phôi.
Các thông số tối ưu phụ thuộc nhiều vào đường kính dao và số lượng me. Nói chung, bit nén hai sáo 1/2 inch hoạt động tốt nhất trong khoảng từ 16.000 đến 18.000 vòng/phút với tốc độ nạp từ 400 đến 600 IPM. Số liệu quan trọng là tải chip, thường nằm trong khoảng từ 0,015 đến 0,025 inch trên mỗi răng. Nếu máy của bạn thiếu độ cứng để đẩy 500 IPM, bạn phải giảm RPM tương ứng để ngăn công cụ đốt cháy vật liệu.
Có, mũi nén cacbua rắn có thể được mài sắc một cách chuyên nghiệp. Tuy nhiên, việc mài sắc làm giảm đường kính cắt tổng thể của dụng cụ. Bạn phải cập nhật thư viện công cụ của phần mềm CNC với đường kính mới để duy trì độ chính xác về kích thước trên các bộ phận cắt của bạn. Ngoài ra, hình dạng phức tạp của đường chuyển tiếp đòi hỏi thiết bị mài CNC chuyên dụng để mài chính xác mà không làm hỏng tỷ lệ cắt lên và cắt xuống.


