
Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-23 Pinagmulan: Site


Pagod ka na bang sirain ang mamahaling plywood? Isipin ang paghila ng bagong putol na sheet ng walnut-veneered na plywood mula sa iyong CNC vacuum bed. I-flip mo ang board upang siyasatin ang tapusin. Ang ilalim na gilid ay parang ngumunguya ng mga daga. Sinisira ng tear-out ang mga proyekto. Nakakadismaya ito sa mga operator. Mas masahol pa, ito ay nag-aaksaya ng magandang pera.
Ang mga karaniwang bit ay madalas na nabigo nang maluwag sa marupok na mga veneer ng kahoy. Ang mga engineered na materyales ay nangangailangan ng mataas na dalubhasang cutting mechanics upang mapanatili ang kanilang integridad ng istruktura sa panahon ng proseso ng machining. Sa teknikal na breakdown na ito, eksaktong sinusuri namin kung paano pinipigilan ng compression geometry ang edge chipping. Makakatuklas ka ng mga naaaksyunan, nasubok sa tindahan na mga solusyon upang mapataas ang kalidad ng iyong katha at alisin ang mga scrap.
Maiiwasan ang Tear-Out: Pangunahing dulot ng maling puwersa ng pagputol sa paghila sa mga hibla ng kahoy ang pagputol ng gilid sa mga nakalamina na tabla. Ang paggamit ng espesyal na tooling na idinisenyo para sa mga engineered composite ay epektibong nag-aalis ng mekanikal na pagkabigo na ito.
Ang Mechanics of Compression: Pinagsasama ng mga hybrid na router bit ang parehong up-cut at down-cut flute sa isang tool. Itinutulak ng disenyong ito ang mga hibla ng materyal patungo sa gitna ng board, na neutralisahin ang tuktok at ibabang pag-chip nang sabay-sabay.
Ang Pagpili ng Tool ay Nagdidikta ng Tagumpay: Ang pagpili sa pagitan ng karaniwang compression at mortise compression bit ay ganap na nakasalalay sa iyong naka-program na lalim ng hiwa at ang partikular na operasyon ng pagruruta.
Ang CNC Optimization ay Mandatory: Ang pagkamit ng walang kamali-mali na mga gilid ay nangangailangan ng mahigpit na mga setting ng programming. Ang pag-optimize sa iyong makina ay kinabibilangan ng pagkalkula ng wastong mga pag-load ng chip at paggamit ng mga madiskarteng toolpath tulad ng ramping at pagbabalat ng sibuyas.
Ang pagtatrabaho sa mga engineered wood ay nagpapakita ng mga natatanging hamon sa machining. Mahuhulaan na kumikilos ang solid hardwood kasama ng butil nito. Ang mga engineered panel ay hindi. Kapag ang mga operator ay nakakaranas ng matinding pag-chipping sa gilid, ang pangunahing dahilan ay karaniwang nakasalalay sa isang mekanikal na hindi pagkakatugma. Sa partikular, ang structural anatomy ng panel ay sumasalungat sa geometry ng cutting tool na ginagamit.
Ang plywood ay isang pinagsama-samang materyal na ginawa sa pamamagitan ng pagsasama-sama ng maraming patong ng wood veneer. Ang mga layer na ito ay cross-banded. Ang direksyon ng butil ng bawat layer ay tumatakbo nang patayo sa mga katabi. Nagbibigay ang cross-banding na ito ng mahusay na dimensional na katatagan. Gayunpaman, lumilikha ito ng isang napaka-babasagin na ibabaw.
Pambihirang manipis ang mga face veneer sa modernong cabinet-grade na plywood. Madalas silang sumusukat ng mas mababa sa 1/40th ng isang pulgada. Kapag ang isang standard upward-cutting router bit ay naglagay ng materyal na ito, ito ay nagdudulot ng marahas na puwersa sa pag-angat. Ang manipis na pakitang-tao ay nagtataglay ng halos zero na integridad ng istruktura. Dahil dito, ang pataas na puwersa ng paggugupit ay madaling nagtagumpay sa malagkit na bono. Ang tuktok na layer ay nahati, umaangat, at napunit mula sa core. Sa kabaligtaran, ang isang pababang-cutting bit ay pumipindot sa materyal pababa. Ang agresibong pababang presyon na ito ay nagiging sanhi ng hindi suportadong pang-ilalim na veneer na pumutok laban sa spoilboard.
Ang Medium-Density Fiberboard ay ganap na naiiba kaysa sa plywood. Walang natural na butil ng kahoy, ang MDF ay ginawa mula sa mga pinong hibla ng kahoy na pinagsama-sama ng mga sintetikong resin sa ilalim ng matinding init at presyon. Ang ibabaw ng MDF ay siksik at makinis. Gayunpaman, ang mga gilid ay nananatiling likas na malutong.
Kung mali Ang mga bits ng MDF router ay na-deploy, ang mga agresibong puwersa ng pagputol ay nagiging sanhi ng pagbagsak ng mga compressed fibers. Ang resulta ay malabo o pumutok na gilid. Higit pa rito, ang mga resin binder-karaniwang urea-formaldehyde-ay lubos na nakasasakit. Bumubuo sila ng makabuluhang alitan at init sa panahon ng proseso ng pagputol. Ang matinding init na ito ay mabilis na nagpapababa ng karaniwang kagamitan sa bakal.
Sa parehong industriyal na pagmamanupaktura at custom na fabrication, ang edge chipping ay nagdadala ng masusukat na epekto sa pananalapi. Ang agarang gastos ay materyal na basura. Ang mga matitinding tinadtad na mga panel ay madalas na hindi mai-salvage. Dumiretso sila sa dumpster.
Higit pa sa direktang pagkawala ng materyal, ang edge tear-out ay nagpapakilala ng mga nakatagong gastos sa paggawa. Ang mga technician ay dapat gumugol ng karagdagang oras sa paglalagay ng wood filler, sanding edge, o pagtatangkang itago ang mga depekto na may makapal na gilid-banding. Ang pag-upgrade sa tooling na partikular na idinisenyo para sa mga modernong composite na ito ay nagbibigay-daan sa mga tindahan na lubos na mabawasan ang mga oras ng post-processing at bawasan ang kanilang pangkalahatang mga rate ng scrap.
Ang pagsusuri sa kasalukuyang mga uso sa pagmamanupaktura ay nagpapakita ng napakalaking pagbabago sa sektor ng woodworking. Mabilis na lumilipat ang mga tindahan patungo sa high-speed nesting at automated panel processing. Ang mga kakulangan sa skilled labor at ang tumataas na gastos ng mga premium na cabinet-grade na plywood ay pumipilit sa mga tagagawa ng plywood na pag-isipang muli ang kanilang mga diskarte sa pagma-machine. Hindi na kayang bayaran ng mga tindahan ang materyal na basura. Pinapatay ng mga pangalawang edge-sanding na operasyon ang mga margin ng kita.
Dahil dito, umunlad ang industriya ng tooling. Nasasaksihan namin ang mabilis na pag-alis mula sa mga pamutol ng pangkalahatang layunin pabor sa mga geometry na napaka-espesyalisado at partikular sa materyal. Ang modernong fabrication ay nangangailangan ng mga tool na may kakayahang pangasiwaan ang mga abrasive na synthetic resins—tulad ng fire-retardant MDF formulations—habang naghahatid ng mga flawless na finishes diretso sa makina.
Upang malutas ang dalawahang problema ng top at bottom tear-out, ang mga tooling engineer ay bumuo ng isang partikular na hybrid geometry. Para sa mga double-sided laminate, melamine, at veneered panel, ang mga espesyal na pirasong ito ay naging hindi mapag-aalinlanganan na pamantayan ng industriya.
Ang compression bit ay isang solong cutting tool na nagtatampok ng dalawang natatanging spiral na direksyon sa cutting edge nito. Ang ibabang bahagi ng bit ay nagtatampok ng up-cut geometry, na nailalarawan sa pamamagitan ng right-hand spiral. Samantala, ang itaas na bahagi ng bit ay nagtatampok ng down-cut geometry, na nailalarawan sa pamamagitan ng isang kaliwang kamay na spiral.
Ang eksaktong punto kung saan nagtatagpo ang dalawang magkasalungat na spiral na ito ay kilala bilang linya ng paglipat. Ang paggiling sa kumplikadong geometry na ito ay nangangailangan ng makabagong makinarya ng CNC. Ginagawa ng katumpakang pagmamanupaktura na ito ang mga tool na ito na lubos na dalubhasa para sa pagproseso ng panel.
Ang pagiging epektibo ng Ang compression end mill ay umaasa sa pangunahing pisika. Habang umiikot ang tool sa materyal, hinihila ng up-cut tip ang mga hibla ng kahoy pataas. Pinipigilan nito ang ilalim na pakitang-tao mula sa paghiwa-hiwalay. Sabay-sabay, itinutulak ng pababang itaas na seksyon ang mga hibla ng kahoy pababa. Pinipigilan nito ang pag-angat ng tuktok na veneer.
Ang mga magkasalungat na pwersang ito ay eksaktong nagbanggaan sa linya ng paglipat. Ang lahat ng presyon ng paggugupit ay nakadirekta patungo sa siksik na core ng materyal. Ang epekto ng pagpisil na ito ay mahalagang pinipiga ang mga pangunahing hibla. Ang parehong marupok na itaas at ibabang panlabas na mga layer ay nananatiling ganap na hindi nababagabag.
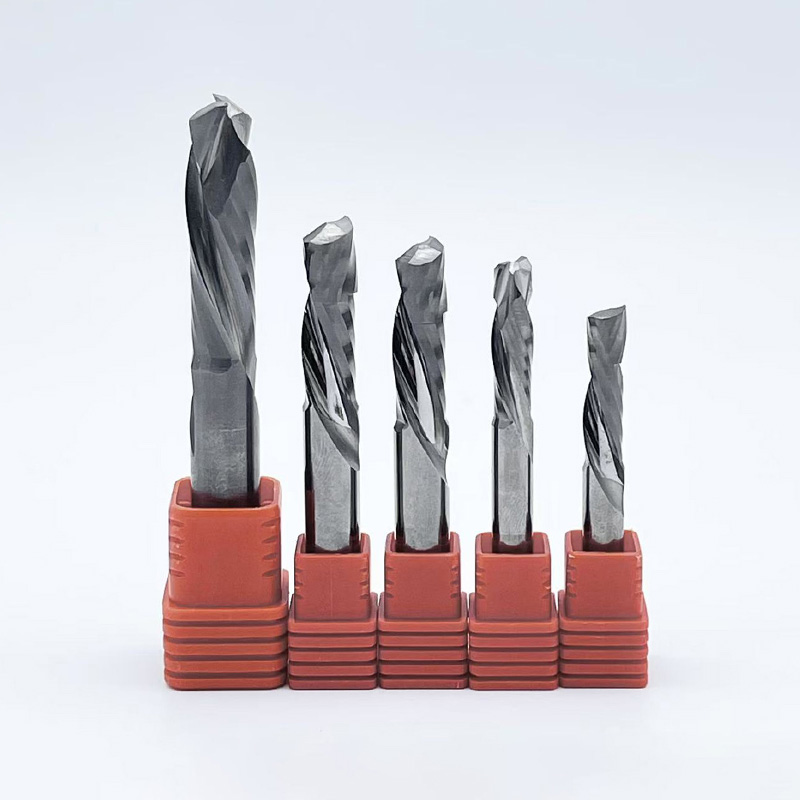
Ang pag-unawa sa mga puwersa ng direksyon ng iba't ibang mga bit ng router ay mahalaga para sa pag-optimize ng iyong kalidad ng hiwa. Nasa ibaba ang layuning teknikal na paghahambing ng tatlong pangunahing tool geometries na ginagamit sa pagpoproseso ng panel.
Tool Geometry |
Pinakamataas na Kalidad ng Edge |
Kalidad ng Bottom Edge |
Paglisan ng Chip |
Pinakamahusay na Application |
|---|---|---|---|---|
Up-Cut |
Mahina — Malubhang Pagkapunit |
Mahusay |
Mahusay — Hinila Pataas |
Mabilis, malalim na hiwa sa mga solidong materyales |
Down-Cut |
Mahusay |
Mahina — Blow-out |
Mahina — Naka-pack na Pababa |
Mababaw na dado, sizing, pocketing |
Compression |
Mahusay |
Mahusay |
Katamtaman — Nakadirekta sa Core |
Mga through-cut sa double-sided laminates |
Ang mga up-cut bit ay nagtatampok ng kanang spiral na kumikilos tulad ng isang auger. Hinihila nila ang materyal pataas at palabas ng cut channel. Nagbibigay ito ng higit na mahusay na paglikas ng chip, pinipigilan ang pagbuo ng init, at pinahaba ang buhay ng tool. Sa kasamaang palad, ang pataas na puwersa ng paghila ay halos tiyak na magdudulot ng matinding pagkapunit sa tuktok na mukha ng veneered na plywood.
Ang mga down-cut bit ay nagtatampok ng kaliwang spiral na tumutulak sa materyal pababa. Ang pababang presyon ay malinis na gupitin ang tuktok na pakitang-tao, na nag-iiwan ng malinis na itaas na gilid. Gayunpaman, nagiging sanhi sila ng pagkapunit sa ilalim na gilid. Higit sa lahat, nag-pack sila ng mga chips pababa sa cut path. Sa mga siksik na materyales tulad ng MDF, ang nakulong na alikabok na ito ay nagdudulot ng matinding alitan. Ang alitan ay humahantong sa pagkasunog at napaaga na pagkabigo ng tool.
Para sa mga through-cut sa double-sided na materyales, pagpili ng wasto Ang mga tool sa pagputol ng plywood na gumagamit ng compression geometry ay ang higit na mahusay na pagpipilian. Sa pamamagitan ng pagsasama-sama ng mga benepisyo ng parehong up-cut at down-cut na mga profile, nine-neutralize nila ang mga puwersa ng paggugupit sa parehong panlabas na mukha. Kapag na-program nang tama, nagbubunga sila ng malinis, tapos na gilid sa magkabilang panig ng panel. Ito ay ganap na nag-aalis ng pangangailangan para sa pangalawang operasyon ng sanding.
Hindi lahat ng mga tool ay ginawa sa parehong mga pagtutukoy. Kapag nag-sourcing woodworking CNC tool para sa mga pang-industriyang kapaligiran, komposisyon ng materyal at mga partikular na parameter ng disenyo na direktang nakakaapekto sa pagganap.
Ang pagpili sa pagitan ng standard at mortise na disenyo ay ganap na nakasalalay sa iyong naka-program na lalim ng hiwa. Ang mga karaniwang compression bit ay nagtatampok ng mas mahabang up-cut na seksyon sa dulo. Madalas itong umaabot mula 0.250 hanggang 0.375 pulgada sa kalahating pulgadang bit. Ang mga ito ay ininhinyero para sa buong lalim na pagputol ng profile kung saan ang tool ay ganap na dumadaan sa materyal.
Sa kabaligtaran, ang mga mortise compression bit ay nagtatampok ng mas maiksing up-cut na seksyon, karaniwang nasa 0.125 hanggang 0.200 pulgada. Idinisenyo ang mga ito para sa mababaw na operasyon tulad ng pagputol ng mga dado, uka, o mga mortise. Dahil ang up-cut na seksyon ay maikli, ang down-cut na geometry ay halos agad na nagsasangkot sa tuktok na veneer. Pinipigilan nito ang pagkapunit kahit na sa mababaw na pass.
Para sa pagputol ng engineered wood, ang solid carbide ay isang ganap na kinakailangan. Ang High-Speed Steel ay masyadong malambot upang mapaglabanan ang napaka-abrasive na katangian ng plywood glues at MDF resins. Mawawala ang gilid ng HSS bit sa loob ng ilang minuto pagkatapos ng pagputol ng MDF.
Ang mga premium na tool sa compression ay ginawa mula sa micro-grain solid tungsten carbide. Ang istraktura ng micro-grain ay nagbibigay ng mas siksik, mas pare-parehong cutting edge. Binabalanse nito ang tigas para sa resistensya ng pagsusuot na may katigasan upang maiwasan ang micro-fracture. Ang mga advanced na tool coating tulad ng DLC o TiSiN ay nagbibigay ng matigas at mababang friction barrier. Binabawasan nito ang pag-iipon ng init at pinipigilan ang mga sintetikong resin mula sa pagdikit sa gilid—isang mapanirang phenomenon na kilala bilang galling.
Ang bilang ng mga flute sa isang tool ay nagdidikta sa rate ng feed at kalidad ng pagtatapos. Ang mga single-flute tool ay nagbibigay ng maximum na espasyo para sa paglisan ng chip. Ang mga ito ay perpekto para sa mas maliit, hindi gaanong matibay na CNC machine na hindi maaaring itulak ang tool sa mataas na bilis. Ang two-flute bits ay ang pamantayan sa industriya para sa karamihan ng mga application sa woodworking. Nag-aalok ang mga ito ng pinakamainam na balanse sa pagitan ng bilis ng hiwa, clearance ng chip, at pagtatapos sa gilid. Ang tatlong-flute na mga tool ay nakalaan para sa mabibigat, napakahigpit na pang-industriya na CNC machine na nangangailangan ng mas mabilis na rate ng feed.
Kahit na ang pinakamataas na kalidad ng compression bit ay magdudulot ng pagkapunit kung hindi ito gagamitin nang tama. Ang wastong CNC programming at toolpath na diskarte ay mahalaga para sa pag-maximize ng pagiging epektibo ng tool.
Ang pinaka-kritikal na tuntunin ng paggamit ng isang compression bit ay ang pagtiyak na ang paunang lalim ng hiwa ay pumasa sa linya ng paglipat.
Kung ang iyong unang pass ay masyadong mababaw, tanging ang up-cut na bahagi ng bit ang makakasali sa materyal. Ito ay gumaganap nang eksakto tulad ng isang karaniwang up-cut bit, hinihila ang tuktok na pakitang-tao pataas at nagiging sanhi ng matinding pagkapunit. Upang makamit ang totoo chip free cutting , ang unang pass ay dapat bumulusok nang malalim upang ang down-cut na bahagi ng plauta ay umaakit sa tuktok na ibabaw ng materyal. Itinulak nito ang veneer pababa nang ligtas.
Huwag kailanman mag-plunge ng isang compression bit tuwid patayo pababa sa materyal. Ang ilalim ng bit ay nagtutulak ng mga chips pataas habang ang tuktok ay nagtutulak ng mga chips pababa. Ang isang direktang Z-axis plunge ay nahuhuli ang lahat ng materyal sa gitna ng bit. Nagdudulot ito ng matinding init, pagkasunog, at madaling ma-snap ang tool.
Sa halip, palaging magprogram ng ramp o lead-in na toolpath. Ang ramping ay gumagalaw sa tool nang pahilis sa materyal, karaniwang nasa 3-degree hanggang 5-degree na anggulo. Pinapayagan nito ang bit na i-clear ang mga chip nang pahalang habang bumababa ito sa lalim ng target nito.
Kapag pinuputol ang maliliit na bahagi mula sa isang malaking sheet ng plywood o MDF, ang mga vacuum hold-down system ay nagpupumilit na panatilihing nakatigil ang mga piraso kapag ganap na itong naputol. Kung ang isang bahagi ay lumipat sa kalagitnaan ng hiwa, masisira nito ang gilid at posibleng makabasag ng tool.
Upang kontrahin ito, ang pagbabalat ng sibuyas ay isang napatunayang diskarte ng CNC. Ang makina ay naka-program upang hiwain ang materyal ngunit mag-iwan ng isang mikroskopiko na layer—ang balat ng sibuyas, kadalasang 0.020 hanggang 0.030 pulgada ang kapal—sa ilalim ng board. Pinapanatili nitong buo ang vacuum seal at naka-lock sa lugar ang mga bahagi. Ang panghuling mabilis na pass ay nag-aalis ng natitirang balat upang malinis ang mga bahagi.
Ang buhay ng tool at kalidad ng hiwa ay idinidikta ng ugnayan sa pagitan ng bilis ng spindle at bilis ng paggalaw ng makina. Ang pagbabalanse sa dalawang sukatan na ito ay lumilikha ng wastong pag-load ng chip.
Sa CNC machining, ang layunin ay ilipat ang init na nabuo sa pamamagitan ng friction sa wood chip. Ang chip na iyon ay ilalabas mula sa hiwa. Kung masyadong mabilis ang pag-ikot ng tool habang masyadong mabagal ang paggalaw sa materyal, gumagawa ito ng pinong alikabok sa halip na mga chips.
Ang alikabok ay hindi maaaring sumipsip ng init. Dahil dito, direktang lumilipat ang init sa solid carbide tool. Ang sobrang init ay sumisira sa cobalt binder sa carbide. Napaaga nito ang tool at nagiging sanhi ng pagkasunog ng resin sa MDF o plywood, na nag-iiwan ng maiitim na mga marka ng pagkapaso sa mga gilid ng materyal. Ang wastong pag-optimize ay nangangailangan ng sapat na agresibong rate ng feed upang makagawa ng mga natatanging chip.
Ang pagkalkula ng tamang pagkarga ng chip ay nangangailangan ng pagtukoy sa mga detalye ng tagagawa ng tool. Gayunpaman, para sa karaniwang 1/2-inch, 2-flute compression bit cutting na 3/4-inch plywood o MDF, isaalang-alang ang baseline na panimulang parameter na ito:
Bilis ng Spindle: 16,000 hanggang 18,000 RPM
Rate ng Feed XY Axis: 400 hanggang 600 Pulgada Bawat Minuto
Plunge Rate Z Axis: 100 hanggang 150 IPM na gumagamit ng ramp
Target na Chip Load: 0.015 hanggang 0.025 inches bawat ngipin
Tandaan, dapat isaayos ang mga parameter na ito batay sa tigas ng iyong partikular na CNC router at sa bisa ng iyong vacuum hold-down system.
Ang plywood at MDF ay kilalang-kilalang mapaghamong mga materyales sa makina dahil sa kanilang mga abrasive na pandikit at marupok na mga veneer. Gayunpaman, ang matinding pag-chip sa gilid ay ganap na maiiwasan.
Nilulutas ng mga dalubhasang compression end mill ang mekanikal na problemang ito sa pamamagitan ng pagtulak sa mga hibla ng kahoy sa loob habang pinuputol, na neutralisahin ang mga puwersa na nagdudulot ng pagkapunit. Ang pag-upgrade ng iyong kagamitan upang isama ang mga pinaka-engineered na piraso na ito ay nag-aalis ng mga nasayang na gastos sa materyal at makabuluhang binabawasan ang iyong oras ng pag-sanding.
Sa pamamagitan ng pagbibigay-priyoridad sa mga teknikal na pagtutukoy kaysa sa paunang presyo ng pagbili, maaaring mabawasan nang husto ng mga tindahan ang kanilang cost-per-cut at mabawasan ang downtime ng makina. Handa nang itaas ang kalidad ng iyong paggawa? Suriin ang iyong kasalukuyang mga parameter ng cut, piliin ang tamang linya ng paglipat para sa kapal ng iyong materyal, at mamuhunan sa premium solid carbide tooling ngayon. Hanapin ang eksaktong mga detalye na kailangan ng iyong shop sa SS End Mill upang magarantiya ang walang kamali-mali, malinis na mga pagtatapos sa bawat solong proyekto.
Mula sa isang pangkaligtasan at mekanikal na pananaw, ang paggamit ng mga compression bits sa isang manu-manong hand-held na router ay lubos na hindi hinihikayat. Ang compression geometry ay partikular na ininhinyero para sa matibay na makinarya. Ang disenyo ay likas na lumilikha ng magkasalungat na puwersa ng ehe. Sa isang matibay na spindle ng CNC, ang mga puwersang ito ay kanselahin ang isa't isa. Gayunpaman, sa mga kamay ng tao, ang magkasalungat na puwersang ito ay nagdudulot ng hindi mahuhulaan, marahas na satsat. Aktibong lalabanan ng router ang iyong kontrol, na nagdudulot ng matinding panganib sa kaligtasan. Para sa hand-held na pagruruta sa mga veneer na materyales, mas ligtas na gumamit ng karaniwang down-cut bit para sa mga mababaw na pass.
Kung nakakaranas ka ng top-edge tear-out sa kabila ng paggamit ng mga de-kalidad na tool, ang isyu ay halos lahat ay nagmumula sa hindi tamang lalim sa iyong unang pass. Nagtatampok ang bawat compression bit ng linya ng paglipat. Para sa pagkilos ng pababang paggugupit upang maprotektahan ang tuktok na pakitang-tao, ang tuktok na ibabaw ng materyal ay dapat na ganap na maupo sa itaas ng linya ng paglipat na ito sa panahon ng hiwa. Kung ang iyong unang pass ay masyadong mababaw, ang mga down-cut flute ay hindi kailanman makakasali sa materyal. Ang bit ay ganap na kumikilos bilang isang up-cut tool, pag-aangat at paghiwa-hiwalay ng tuktok na veneer.
Ang haba ng buhay ng tool ay ganap na nakasalalay sa abrasiveness ng materyal, ang higpit ng iyong makina, at ang iyong mga partikular na feed at bilis. Ang pangunahing sanhi ng napaaga na pagkasira ng tool ay init. Sinisira ng init ang cobalt binder sa solid carbide. Ang init ay nabubuo sa pamamagitan ng friction kapag ang isang tool ay umiikot nang masyadong mabilis ngunit gumagalaw sa materyal na masyadong mabagal. Sa pamamagitan ng pagpapanatili ng tamang pagkarga ng chip, inililipat ang init sa mga wood chips sa halip na ang tool mismo. Sa ilalim ng mga na-optimize na parameter, ang mga premium na bit ay maaaring magproseso ng dose-dosenang mga sheet ng abrasive na plywood bago mangailangan ng kapalit.
Habang ang parehong mga materyales ay lubos na nakikinabang mula sa compression geometry, ang kanilang mga natatanging pisikal na katangian ay nagdidikta ng mga bahagyang pagkakaiba-iba sa pinakamainam na pagpili ng tool. Ang playwud ay nangangailangan ng isang tool na may napakatalim na cutting edge at mataas na shear angle upang malinis na hatiin ang mga hibla. Sa kabaligtaran, ang MDF ay isang siksik na composite na walang direksyon ng butil, madaling makabuo ng pinong alikabok at init. Bagama't umiiral ang mga espesyal na MDF bit na may mas mababang mga anggulo ng rake upang mapabuti ang tibay, ang mataas na kalidad na 2-flute solid carbide compression bit ay lubos na nagagamit. Maghahatid ito ng pambihirang, walang punit na mga gilid sa parehong materyales kung pananatilihin ang wastong rate ng feed.
Ang pagputol ng maliliit na bahagi mula sa double-sided laminates ay nagpapakita ng kakaibang hamon. Dahil ang up-cut na bahagi ng compression bit ay nakakaangat sa ilalim ng materyal, madali nitong madaig ang vacuum hold-down suction sa maliliit na ibabaw na lugar. Upang malutas ito, dapat gamitin ng mga operator ang pamamaraan ng pagbabalat ng sibuyas. Kabilang dito ang pagprograma ng CNC upang maputol ang materyal, na nag-iiwan lamang ng isang manipis na papel na layer ng kahoy sa ilalim ng board upang mapanatili ang vacuum seal. Ang panghuling full-depth pass ay isinasagawa upang malinis na alisin ang natitirang balat nang hindi naalis ang workpiece.
Ang mga pinakamainam na parameter ay nakadepende nang husto sa diameter ng tool at bilang ng flute. Sa pangkalahatan, ang 1/2-inch two-flute compression bit ay pinakamahusay na gumaganap sa pagitan ng 16,000 at 18,000 RPM na may feed rate na 400 hanggang 600 IPM. Ang kritikal na sukatan ay chip load, na dapat ay karaniwang mula 0.015 hanggang 0.025 pulgada bawat ngipin. Kung kulang ang higpit ng iyong makina para itulak ang 500 IPM, dapat mong babaan ang iyong RPM nang proporsyonal upang maiwasang masunog ng tool ang materyal.
Oo, ang solid carbide compression bits ay maaaring patalasin ng propesyonal. Gayunpaman, binabawasan ng hasa ang kabuuang diameter ng pagputol ng tool. Dapat mong i-update ang tool library ng iyong CNC software gamit ang bagong diameter upang mapanatili ang katumpakan ng dimensyon sa iyong mga hiwa na bahagi. Bilang karagdagan, ang kumplikadong geometry ng linya ng paglipat ay nangangailangan ng espesyal na kagamitan sa paggiling ng CNC upang patalasin nang tama nang hindi sinisira ang up-cut sa down-cut ratio.


