Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-23 Origen: Sitio

¿Estás cansado de arruinar el costoso contrachapado? Imagínese sacar una hoja recién cortada de madera contrachapada enchapada en nogal de su plataforma de vacío CNC. Das la vuelta al tablero para inspeccionar el acabado. El borde inferior parece haber sido masticado por ratones. El desgarro destruye los proyectos. Frustra a los operadores. Peor aún, desperdicia un buen dinero.
Las brocas estándar suelen fallar estrepitosamente en chapas de madera frágiles. Los materiales de ingeniería requieren mecánicos de corte altamente especializados para mantener su integridad estructural durante el proceso de mecanizado. En este desglose técnico, examinamos exactamente cómo la geometría de compresión previene el astillamiento de los bordes. Descubrirá soluciones prácticas y probadas en taller para elevar la calidad de su fabricación y eliminar los desechos.
El desgarro se puede prevenir: El desprendimiento de los bordes de los tableros laminados se debe principalmente a fuerzas de corte incorrectas que tiran de las fibras de madera. La utilización de herramientas especializadas diseñadas para compuestos de ingeniería elimina eficazmente esta falla mecánica.
La mecánica de la compresión: las fresas híbridas combinan canales de corte ascendente y descendente en una sola herramienta. Este diseño empuja las fibras del material hacia el centro del tablero, neutralizando el desconchado superior e inferior simultáneamente.
La selección de herramientas dicta el éxito: la elección entre brocas de compresión estándar y de mortaja depende completamente de la profundidad de corte programada y de la operación de fresado específica.
La optimización CNC es obligatoria: lograr bordes impecables requiere configuraciones de programación rígidas. Optimizar su máquina implica calcular las cargas de viruta adecuadas y utilizar trayectorias de herramientas estratégicas como rampas y pelado de cebolla.
Trabajar con maderas diseñadas presenta desafíos de mecanizado únicos. La madera maciza se comporta de forma predecible a lo largo de su veta. Los paneles diseñados no lo hacen. Cuando los operadores experimentan un grave desconchado de los bordes, la causa principal suele ser un desajuste mecánico. Específicamente, la anatomía estructural del panel choca con la geometría de la herramienta de corte que se utiliza.
La madera contrachapada es un material compuesto que se fabrica uniendo varias capas de chapa de madera. Estas capas tienen bandas cruzadas. La dirección de la fibra de cada capa es perpendicular a las adyacentes. Estas bandas cruzadas proporcionan una excelente estabilidad dimensional. Sin embargo, crea una superficie muy frágil.
Los revestimientos frontales de la madera contrachapada moderna para gabinetes son excepcionalmente delgados. A menudo miden menos de 1/40 de pulgada. Cuando una fresa estándar de corte hacia arriba engancha este material, ejerce una fuerza de elevación violenta. La delgada chapa posee una integridad estructural casi nula. En consecuencia, la fuerza de corte hacia arriba supera fácilmente la unión adhesiva. La capa superior se astilla, se levanta y se desprende del núcleo. Por el contrario, una broca que corta hacia abajo presiona el material hacia abajo. Esta agresiva presión hacia abajo hace que la chapa inferior sin soporte explote contra el spoiler.
El tablero de fibra de densidad media se comporta de manera completamente diferente que la madera contrachapada. Al carecer de vetas de madera naturales, el MDF se fabrica a partir de finas fibras de madera unidas con resinas sintéticas bajo calor y presión extremos. La superficie del MDF es densa y lisa. Sin embargo, los bordes siguen siendo inherentemente frágiles.
si el mal Se despliegan las fresas de MDF , las fuerzas de corte agresivas hacen que las fibras comprimidas se desmoronen. El resultado es un borde borroso o reventado. Además, los aglutinantes de resina, normalmente urea-formaldehído, son muy abrasivos. Generan importante fricción y calor durante el proceso de corte. Este calor extremo degrada rápidamente las herramientas de acero estándar.
Tanto en la fabricación industrial como en la fabricación personalizada, el desconchado de bordes conlleva un impacto financiero mensurable. El costo inmediato es el desperdicio de material. Los paneles muy desconchados a menudo no se pueden recuperar. Se dirigen directamente al contenedor de basura.
Más allá de la pérdida directa de material, el arranque de bordes introduce costos laborales ocultos. Los técnicos deben dedicar más tiempo a aplicar masilla para madera, lijar bordes o intentar ocultar defectos con bandas de borde gruesas. La actualización a herramientas diseñadas específicamente para estos compuestos modernos permite a los talleres minimizar drásticamente los tiempos de posprocesamiento y reducir sus tasas generales de desperdicio.
El análisis de las tendencias actuales de fabricación revela un cambio masivo en el sector de la carpintería. Los talleres están haciendo una rápida transición hacia el anidamiento de alta velocidad y el procesamiento automatizado de paneles. La escasez de mano de obra calificada y los crecientes costos de la madera contrachapada de primera calidad para gabinetes obligan a los fabricantes a repensar sus estrategias de mecanizado. Las tiendas ya no pueden permitirse el lujo de desperdiciar materiales. Las operaciones secundarias de lijado de bordes acaban con los márgenes de beneficio.
En consecuencia, la industria de herramientas ha evolucionado. Estamos siendo testigos de un rápido abandono de las cortadoras de uso general en favor de geometrías altamente especializadas y específicas de materiales. La fabricación moderna exige herramientas capaces de manejar resinas sintéticas abrasivas, como formulaciones de MDF retardantes de fuego, y al mismo tiempo ofrecer acabados impecables directamente desde la máquina.
Para resolver el doble problema del desgarro superior e inferior, los ingenieros de herramientas desarrollaron una geometría híbrida altamente específica. Para laminados de doble cara, melamina y paneles enchapados, estas brocas especializadas se han convertido en el estándar indiscutible de la industria.
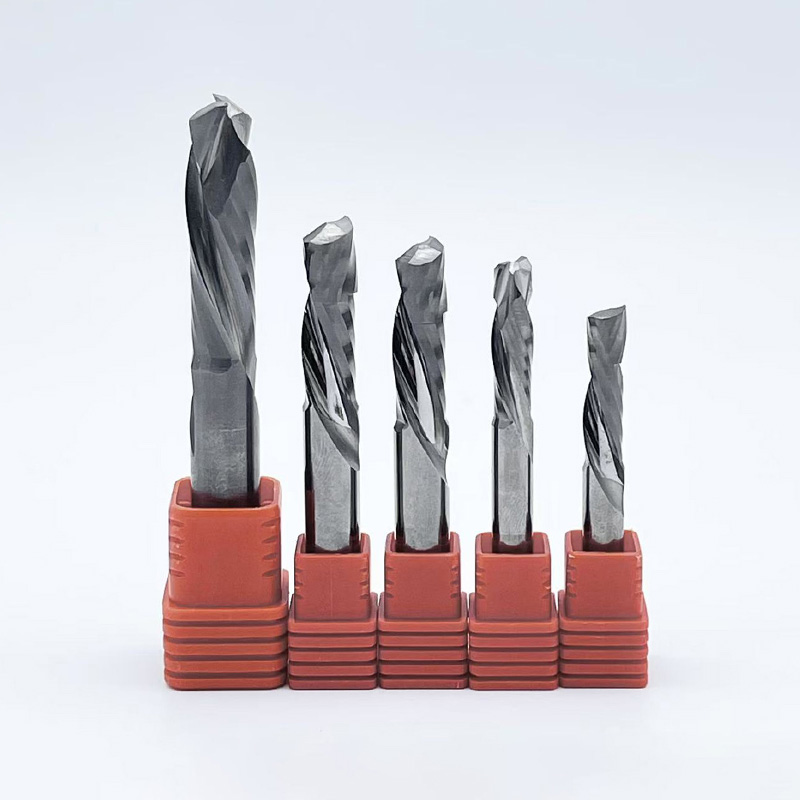
Una broca de compresión es una herramienta de corte única que presenta dos direcciones espirales distintas en su filo. La parte inferior de la broca presenta una geometría de corte ascendente, caracterizada por una espiral derecha. Mientras tanto, la parte superior de la broca presenta una geometría de corte descendente, caracterizada por una espiral hacia la izquierda.
El punto preciso donde se encuentran estas dos espirales opuestas se conoce como línea de transición. Para rectificar esta geometría compleja se requiere maquinaria CNC de última generación. Esta fabricación de precisión hace que estas herramientas sean altamente especializadas para el procesamiento de paneles.
La eficacia de Las fresas de compresión se basan en la física fundamental. A medida que la herramienta gira a través del material, la punta cortada hacia arriba tira de las fibras de la madera hacia arriba. Esto evita que la chapa inferior se astille. Al mismo tiempo, la parte superior cortada hacia abajo empuja las fibras de la madera hacia abajo. Esto evita que la chapa superior se levante.
Estas fuerzas opuestas chocan exactamente en la línea de transición. Toda la presión de corte se dirige hacia el núcleo denso del material. Este efecto de compresión esencialmente comprime las fibras centrales. Tanto la frágil capa exterior superior como la inferior permanecen completamente intactas.
Comprender las fuerzas direccionales de las diferentes fresas es fundamental para optimizar la calidad del corte. A continuación se muestra una comparación técnica objetiva de las tres geometrías de herramientas principales utilizadas en el procesamiento de paneles.
Geometría de la herramienta |
Calidad de borde superior |
Calidad del borde inferior |
Evacuación de virutas |
Mejor aplicación |
|---|---|---|---|---|
corte ascendente |
Pobre – Desgarro severo |
Excelente |
Excelente: tirado hacia arriba |
Cortes rápidos y profundos en materiales sólidos |
corte hacia abajo |
Excelente |
Pobre – Explosión |
Pobre: empaquetado hacia abajo |
Ranuras poco profundas, dimensionamiento y embolsado |
Compresión |
Excelente |
Excelente |
Moderado: dirigido al núcleo |
Cortes continuos en laminados de doble cara |
Las brocas cortadas hacia arriba cuentan con una espiral derecha que actúa como una barrena. Tiran el material hacia arriba y fuera del canal de corte. Esto proporciona una evacuación de viruta superior, evita la acumulación de calor y prolonga la vida útil de la herramienta. Desafortunadamente, es casi seguro que la fuerza de tracción hacia arriba provocará graves desgarros en la cara superior del contrachapado enchapado.
Las brocas de corte hacia abajo cuentan con una espiral izquierda que empuja el material hacia abajo. La presión hacia abajo corta limpiamente la chapa superior, dejando un borde superior impecable. Sin embargo, provocan desgarros en el borde inferior. Más importante aún, empaquetan las virutas hacia abajo en el camino de corte. En materiales densos como el MDF, este polvo atrapado provoca una fricción severa. La fricción provoca quemaduras y fallos prematuros de la herramienta.
Para cortes completos en materiales de doble cara, seleccione la adecuada Las herramientas de corte de madera contrachapada que utilizan geometría de compresión son la mejor opción. Al combinar los beneficios de los perfiles cortados hacia arriba y hacia abajo, neutralizan las fuerzas de corte en ambas caras exteriores. Cuando se programan correctamente, producen un borde limpio y acabado en ambos lados del panel. Esto elimina por completo la necesidad de operaciones de lijado secundarias.
No todas las herramientas se fabrican con las mismas especificaciones. Al abastecerse Las herramientas CNC para trabajar la madera en entornos industriales, la composición del material y los parámetros de diseño específicos impactan directamente en el rendimiento.
La elección entre diseños estándar y de embutir depende completamente de la profundidad de corte programada. Las brocas de compresión estándar cuentan con una sección de corte ascendente más larga en la punta. Esto suele oscilar entre 0,250 y 0,375 pulgadas en una broca de media pulgada. Están diseñados exclusivamente para cortes de perfiles de profundidad total donde la herramienta atraviesa completamente el material.
Por el contrario, las brocas de compresión de mortaja presentan una sección de corte ascendente mucho más corta, normalmente de entre 0,125 y 0,200 pulgadas. Están diseñados para operaciones poco profundas como cortar ranuras, ranuras o mortajas. Debido a que la sección de corte hacia arriba es corta, la geometría de corte hacia abajo se acopla con el revestimiento superior casi de inmediato. Esto evita que se rompa incluso en pasadas poco profundas.
Para cortar maderas reconstituidas, el metal duro integral es imprescindible. El acero de alta velocidad es demasiado blando para soportar la naturaleza altamente abrasiva de los pegamentos para madera contrachapada y las resinas de MDF. Una broca HSS perderá su filo a los pocos minutos de cortar MDF.
Las herramientas de compresión premium se fabrican con carburo de tungsteno sólido de micrograno. La estructura de micrograno proporciona un filo más denso y uniforme. Equilibra la dureza para la resistencia al desgaste con la dureza para evitar microfracturas. Los recubrimientos avanzados para herramientas como DLC o TiSiN proporcionan una barrera endurecida y de baja fricción. Esto reduce la acumulación de calor y evita que las resinas sintéticas se adhieran al filo, un fenómeno destructivo conocido como excoriación.
El número de ranuras de una herramienta dicta la velocidad de avance y la calidad del acabado. Las herramientas de un solo filo proporcionan el máximo espacio para la evacuación de virutas. Son ideales para máquinas CNC más pequeñas y menos rígidas que no pueden empujar la herramienta a altas velocidades. Las brocas de dos canales son el estándar de la industria para la mayoría de las aplicaciones de carpintería. Ofrecen un equilibrio óptimo entre velocidad de corte, eliminación de virutas y acabado de bordes. Las herramientas de tres flautas están reservadas para máquinas CNC industriales pesadas y muy rígidas que requieren velocidades de avance significativamente más rápidas.
Incluso la broca de compresión de mayor calidad provocará desgarros si no se utiliza correctamente. La programación CNC y la estrategia de trayectoria de herramienta adecuadas son esenciales para maximizar la efectividad de la herramienta.
La regla más crítica al usar una broca de compresión es garantizar que la profundidad de corte inicial pase la línea de transición.
Si su primera pasada es demasiado superficial, sólo la parte cortada hacia arriba de la broca se enganchará con el material. Esto actúa exactamente como una broca de corte hacia arriba estándar, levantando la chapa superior y provocando un desgarro severo. Para lograr el verdadero Para un corte sin astillas , la primera pasada debe sumergirse lo suficientemente profundo como para que la parte cortada hacia abajo de la ranura se acople a la superficie superior del material. Esto empuja la chapa hacia abajo de forma segura.
Nunca sumerja una broca de compresión verticalmente en el material. La parte inferior de la broca empuja las virutas hacia arriba mientras que la parte superior empuja las virutas hacia abajo. Una inmersión directa en el eje Z atrapa todo el material en el centro de la broca. Esto provoca calor extremo, quemaduras y puede romper fácilmente la herramienta.
En su lugar, programe siempre una rampa o una trayectoria de entrada. La rampa mueve la herramienta diagonalmente hacia el material, generalmente en un ángulo de 3 a 5 grados. Esto permite que la broca elimine las virutas horizontalmente a medida que desciende hasta la profundidad objetivo.
Al cortar piezas pequeñas de una hoja grande de madera contrachapada o MDF, los sistemas de sujeción por vacío luchan por mantener las piezas estacionarias una vez que están completamente cortadas. Si una pieza se mueve a mitad del corte, arruinará el borde y potencialmente romperá la herramienta.
Para contrarrestar esto, el pelado de cebollas es una estrategia CNC comprobada. La máquina está programada para cortar el material pero dejar una capa microscópica (la piel de la cebolla, generalmente de 0,020 a 0,030 pulgadas de espesor) en la parte inferior de la tabla. Esto mantiene intacto el sello de vacío y las piezas bloqueadas en su lugar. Una última pasada rápida elimina la piel restante para liberar las piezas limpiamente.
La vida útil de la herramienta y la calidad del corte están dictadas por la relación entre la velocidad del husillo y la velocidad de movimiento de la máquina. Equilibrar estas dos métricas crea la carga de chip adecuada.
En el mecanizado CNC, el objetivo es transferir el calor generado por la fricción a la astilla de madera. Luego, ese chip es expulsado del corte. Si la herramienta gira demasiado rápido mientras se mueve demasiado lento a través del material, produce polvo fino en lugar de virutas.
El polvo no puede absorber el calor. En consecuencia, el calor se transfiere directamente a la herramienta de carburo sólido. El calor excesivo descompone el aglutinante de cobalto del carburo. Esto embota la herramienta prematuramente y hace que la resina del MDF o la madera contrachapada se queme, dejando marcas oscuras de quemaduras en los bordes del material. Una optimización adecuada requiere velocidades de avance lo suficientemente agresivas para producir astillas distintas.
Calcular la carga de viruta correcta requiere consultar las especificaciones del fabricante de la herramienta. Sin embargo, para una broca de compresión estándar de 1/2 pulgada y 2 canales que corta madera contrachapada o MDF de 3/4 de pulgada, considere este parámetro inicial básico:
Velocidad del husillo: 16.000 a 18.000 RPM
Velocidad de alimentación del eje XY: 400 a 600 pulgadas por minuto
Velocidad de inmersión Eje Z: 100 a 150 IPM utilizando una rampa
Carga de viruta objetivo: 0,015 a 0,025 pulgadas por diente
Tenga en cuenta que estos parámetros deben ajustarse según la rigidez de su enrutador CNC específico y la efectividad de su sistema de sujeción por vacío.
La madera contrachapada y el MDF son materiales muy difíciles de mecanizar debido a sus pegamentos abrasivos y enchapados frágiles. Sin embargo, las roturas graves de los bordes se pueden prevenir por completo.
Las fresas de compresión especializadas resuelven este problema mecánico empujando las fibras de madera hacia adentro durante el corte, neutralizando las fuerzas que causan el desgarro. Actualizar su equipo para incluir estas brocas de alta ingeniería elimina los costos de material desperdiciado y reduce significativamente el tiempo de lijado.
Al priorizar las especificaciones técnicas sobre el precio de compra inicial, los talleres pueden reducir drásticamente su costo por corte y minimizar el tiempo de inactividad de la máquina. ¿Listo para elevar la calidad de su fabricación? Evalúe sus parámetros de corte actuales, seleccione la línea de transición adecuada para el espesor de su material e invierta hoy mismo en herramientas de carburo sólido de primera calidad. Encuentre las especificaciones exactas que su taller necesita en SS End Mill para garantizar acabados impecables y prístinos en cada proyecto.
Desde un punto de vista mecánico y de seguridad, se desaconseja encarecidamente el uso de brocas de compresión en una fresadora manual. La geometría de compresión está diseñada específicamente para maquinaria rígida. El diseño crea inherentemente fuerzas axiales opuestas. En un husillo CNC rígido, estas fuerzas se anulan entre sí. Sin embargo, en manos humanas, estas fuerzas opuestas provocan conversaciones violentas e impredecibles. El enrutador luchará activamente contra su control, lo que representa un grave peligro para la seguridad. Para fresar manualmente materiales enchapados, es más seguro utilizar una broca de corte estándar para pasadas poco profundas.
Si experimenta un desgarro en el borde superior a pesar de utilizar herramientas de alta calidad, el problema casi universalmente se debe a una profundidad incorrecta en la primera pasada. Cada bit de compresión presenta una línea de transición. Para que la acción de corte hacia abajo proteja la chapa superior, la superficie superior del material debe quedar completamente por encima de esta línea de transición durante el corte. Si su primera pasada es demasiado superficial, las ranuras de corte descendente nunca se engancharán con el material. La broca actuará simplemente como una herramienta de corte hacia arriba, levantando y astillando la chapa superior.
La vida útil de la herramienta depende completamente de la abrasividad del material, la rigidez de su máquina y sus avances y velocidades específicos. La causa principal del desgaste prematuro de las herramientas es el calor. El calor descompone el aglutinante de cobalto en el carburo sólido. El calor se genera por fricción cuando una herramienta gira demasiado rápido pero se mueve a través del material demasiado lentamente. Al mantener una carga de astillas adecuada, el calor se transfiere a las astillas de madera en lugar de a la herramienta misma. Con parámetros optimizados, las brocas premium pueden procesar docenas de láminas de madera contrachapada abrasiva antes de tener que reemplazarlas.
Si bien ambos materiales se benefician enormemente de la geometría de compresión, sus distintas propiedades físicas dictan ligeras variaciones en la selección óptima de herramientas. La madera contrachapada requiere una herramienta con un filo muy afilado y ángulos de corte altos para cortar limpiamente las fibras. Por el contrario, el MDF es un compuesto denso sin dirección de fibra, propenso a generar polvo fino y acumulación de calor. Si bien existen brocas de MDF especializadas con ángulos de inclinación más bajos para mejorar la durabilidad, una broca de compresión de carburo sólido de 2 flautas de alta calidad es muy versátil. Proporcionará bordes excepcionales y sin desgarros en ambos materiales si se mantienen las velocidades de avance adecuadas.
Cortar piezas pequeñas de laminados de doble cara presenta un desafío único. Debido a que la porción cortada hacia arriba de una broca de compresión levanta la parte inferior del material, puede superar fácilmente la succión de sujeción al vacío en áreas de superficie pequeñas. Para solucionar esto, los operadores deben utilizar la técnica de pelado de cebolla. Esto implica programar el CNC para cortar el material, dejando solo una capa fina de madera en la parte inferior del tablero para mantener el sello de vacío. Luego se ejecuta una pasada final completa para eliminar limpiamente la piel restante sin desalojar la pieza de trabajo.
Los parámetros óptimos dependen en gran medida del diámetro de la herramienta y del número de ranuras. Generalmente, una broca de compresión de dos canales de 1/2 pulgada funciona mejor entre 16 000 y 18 000 RPM con una velocidad de avance de 400 a 600 IPM. La métrica crítica es la carga de viruta, que normalmente debe oscilar entre 0,015 y 0,025 pulgadas por diente. Si su máquina carece de la rigidez para empujar 500 IPM, debe reducir las RPM proporcionalmente para evitar que la herramienta queme el material.
Sí, las brocas de compresión de carburo sólido se pueden afilar profesionalmente. Sin embargo, el afilado reduce el diámetro de corte total de la herramienta. Debe actualizar la biblioteca de herramientas de su software CNC con el nuevo diámetro para mantener la precisión dimensional en sus piezas cortadas. Además, la compleja geometría de la línea de transición requiere equipos de rectificado CNC especializados para afilar correctamente sin arruinar la relación entre corte ascendente y descendente.