Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/09/2026 Origine: Sito

Sei stanco di rovinare il compensato costoso? Immagina di estrarre un foglio di compensato impiallacciato in noce appena tagliato dal tuo letto a vuoto CNC. Capovolgi la tavola per ispezionare la finitura. Il bordo inferiore sembra essere stato masticato dai topi. Lo strappo distrugge i progetti. Frustra gli operatori. Peggio ancora, spreca bei soldi.
Le punte standard spesso falliscono miseramente su fragili impiallacciature di legno. I materiali ingegnerizzati richiedono meccanici di taglio altamente specializzati per mantenere la loro integrità strutturale durante il processo di lavorazione. In questa analisi tecnica, esaminiamo esattamente come la geometria di compressione previene la scheggiatura dei bordi. Scoprirai soluzioni attuabili e testate in laboratorio per migliorare la qualità della tua fabbricazione ed eliminare gli scarti.
Lo strappo è prevenibile: la scheggiatura dei bordi sui pannelli laminati è causata principalmente da forze di taglio errate che tirano le fibre del legno. L'utilizzo di strumenti specializzati progettati per compositi ingegnerizzati elimina efficacemente questo guasto meccanico.
La meccanica della compressione: le frese ibride combinano sia le scanalature verso l'alto che quelle verso il basso su un unico utensile. Questo design spinge le fibre del materiale verso il centro della tavola, neutralizzando contemporaneamente la scheggiatura superiore e inferiore.
La selezione dell'utensile determina il successo: la scelta tra punte a compressione standard e punte a compressione per mortasa dipende interamente dalla profondità di taglio programmata e dall'operazione di fresatura specifica.
L'ottimizzazione CNC è obbligatoria: ottenere bordi impeccabili richiede impostazioni di programmazione rigide. L'ottimizzazione della macchina implica il calcolo dei carichi di truciolo adeguati e l'utilizzo di percorsi utensile strategici come la rampa e la spellatura della cipolla.
Lavorare con legni ingegnerizzati presenta sfide di lavorazione uniche. Il legno duro massiccio si comporta in modo prevedibile lungo le sue venature. I pannelli ingegnerizzati no. Quando gli operatori riscontrano gravi scheggiature dei bordi, la causa principale risiede solitamente in un disadattamento meccanico. Nello specifico, l'anatomia strutturale del pannello si scontra con la geometria dell'utensile da taglio utilizzato.
Il compensato è un materiale composito prodotto incollando insieme più strati di impiallacciatura di legno. Questi strati sono fasciati incrociati. La direzione delle venature di ogni strato è perpendicolare a quelle adiacenti. Questa fasciatura trasversale fornisce un'eccellente stabilità dimensionale. Tuttavia, crea una superficie altamente fragile.
Le impiallacciature frontali sul moderno compensato per mobili sono eccezionalmente sottili. Spesso misurano meno di 1/40 di pollice. Quando una fresa standard con taglio verso l'alto impegna questo materiale, esercita una violenta forza di sollevamento. L'impiallacciatura sottile possiede un'integrità strutturale quasi pari a zero. Di conseguenza, la forza di taglio verso l'alto supera facilmente il legame adesivo. Lo strato superiore si scheggia, si solleva e si strappa dal nucleo. Al contrario, una punta che taglia verso il basso comprime il materiale verso il basso. Questa pressione aggressiva verso il basso fa sì che il rivestimento inferiore non supportato venga espulso contro il pannello rovinato.
Il pannello di fibra a media densità si comporta in modo completamente diverso rispetto al compensato. Privo di venature naturali del legno, l'MDF è prodotto con fibre di legno pregiate legate insieme con resine sintetiche sottoposte a calore e pressione estremi. La superficie dell'MDF è densa e liscia. Tuttavia, i bordi rimangono intrinsecamente fragili.
Se è sbagliato Vengono utilizzate le frese MDF , le forze di taglio aggressive provocano lo sgretolamento delle fibre compresse. Il risultato è un bordo sfocato o espanso. Inoltre, i leganti resinosi, tipicamente urea-formaldeide, sono altamente abrasivi. Generano attrito e calore significativi durante il processo di taglio. Questo calore estremo degrada rapidamente gli utensili in acciaio standard.
Sia nella produzione industriale che nella fabbricazione personalizzata, la scheggiatura dei bordi comporta un impatto finanziario misurabile. Il costo immediato è lo spreco di materiale. Spesso i pannelli gravemente scheggiati non possono essere recuperati. Vanno dritti al cassonetto.
Oltre alla perdita diretta di materiale, lo strappo dei bordi introduce costi di manodopera nascosti. I tecnici devono dedicare più tempo all'applicazione dello stucco per legno, alla levigatura dei bordi o al tentativo di nascondere i difetti con bordi spessi. Il passaggio a strumenti progettati specificatamente per questi compositi moderni consente alle officine di ridurre drasticamente i tempi di post-elaborazione e di ridurre il tasso complessivo di scarti.
L’analisi delle attuali tendenze produttive rivela un enorme cambiamento nel settore della lavorazione del legno. Le officine stanno rapidamente passando al nesting ad alta velocità e all'elaborazione automatizzata dei pannelli. La carenza di manodopera qualificata e i costi crescenti del compensato di alta qualità per mobili costringono i produttori a ripensare le loro strategie di lavorazione. I negozi non possono più permettersi lo spreco di materiale. Le operazioni secondarie di levigatura dei bordi uccidono i margini di profitto.
Di conseguenza, l’industria degli utensili si è evoluta. Stiamo assistendo a un rapido abbandono delle frese per uso generale a favore di geometrie altamente specializzate e specifiche per materiale. La produzione moderna richiede strumenti in grado di gestire resine sintetiche abrasive, come le formulazioni MDF ignifughe, offrendo allo stesso tempo finiture impeccabili direttamente dalla macchina.
Per risolvere il duplice problema dello strappo superiore e inferiore, gli ingegneri delle attrezzature hanno sviluppato una geometria ibrida altamente specifica. Per laminati bifacciali, melaminici e pannelli impiallacciati, queste punte specializzate sono diventate lo standard indiscusso del settore.
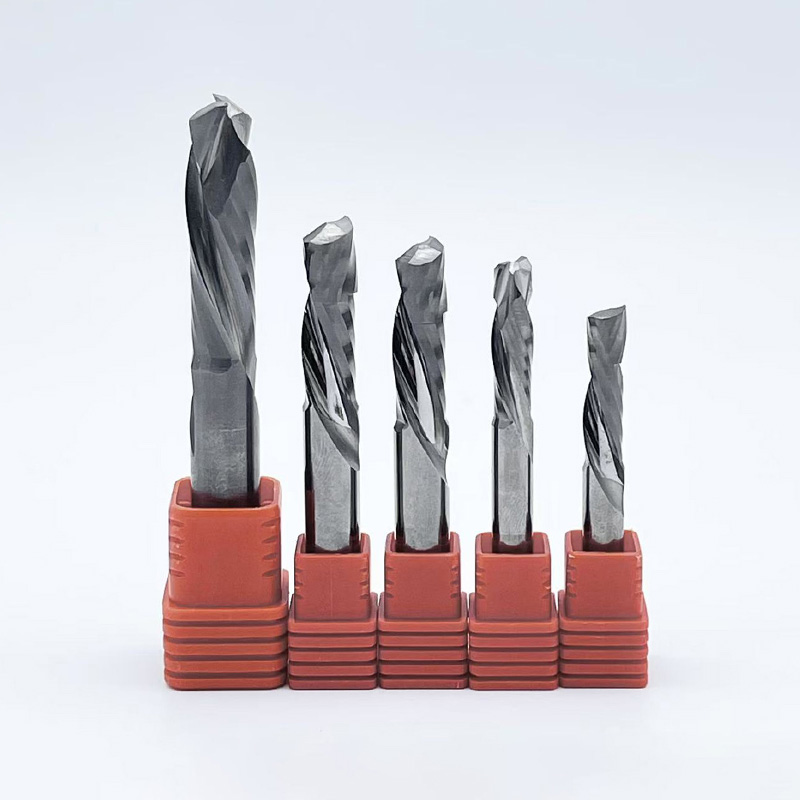
Una punta a compressione è un singolo utensile da taglio caratterizzato da due distinte direzioni a spirale sul tagliente. La porzione inferiore della punta presenta una geometria up-cut, caratterizzata da una spirale destrorsa. La parte superiore della punta, invece, presenta una geometria ribassata, caratterizzata da una spirale sinistrorsa.
Il punto preciso in cui queste due spirali opposte si incontrano è noto come linea di transizione. La rettifica di questa geometria complessa richiede macchinari CNC all'avanguardia. Questa lavorazione di precisione rende questi strumenti altamente specializzati per la lavorazione del pannello.
L'efficacia di le frese a compressione si basano sulla fisica fondamentale. Mentre l'utensile ruota attraverso il materiale, la punta tagliata verso l'alto tira le fibre di legno verso l'alto. Ciò impedisce che il rivestimento inferiore si scheggi. Contemporaneamente la parte superiore tagliata spinge le fibre del legno verso il basso. Ciò impedisce il sollevamento del rivestimento superiore.
Queste forze opposte si scontrano esattamente sulla linea di transizione. Tutta la pressione di taglio è diretta verso il nucleo denso del materiale. Questo effetto di compressione comprime essenzialmente le fibre centrali. Sia i fragili strati esterni superiori che quelli inferiori rimangono completamente indisturbati.
Comprendere le forze direzionali delle diverse frese è fondamentale per ottimizzare la qualità del taglio. Di seguito è riportato un confronto tecnico oggettivo delle tre principali geometrie degli utensili utilizzati nella lavorazione dei pannelli.
Geometria dello strumento |
Qualità del bordo superiore |
Qualità del bordo inferiore |
Evacuazione dei trucioli |
Migliore applicazione |
|---|---|---|---|---|
Taglio su |
Scarso: grave strappo |
Eccellente |
Eccellente: tirato verso l'alto |
Tagli rapidi e profondi in materiali solidi |
Taglio verso il basso |
Eccellente |
Povero – Blow-out |
Scarso: imballato verso il basso |
Tacchetti poco profondi, dimensionamento, tasche |
Compressione |
Eccellente |
Eccellente |
Moderato: diretto al nucleo |
Tagli passanti su laminati bifacciali |
Le punte con taglio ascendente presentano una spirale destra che agisce come una trivella. Tirano il materiale verso l'alto e fuori dal canale tagliato. Ciò garantisce un'eccellente evacuazione del truciolo, previene l'accumulo di calore e prolunga la durata dell'utensile. Sfortunatamente, la forza di trazione verso l'alto causerà quasi sicuramente un grave strappo sulla faccia superiore del compensato impiallacciato.
Le punte a taglio ribassato presentano una spirale sinistra che spinge il materiale verso il basso. La pressione verso il basso taglia in modo netto l'impiallacciatura superiore, lasciando un bordo superiore intatto. Tuttavia, causano la rottura del bordo inferiore. Ancora più importante, impacchettano i trucioli verso il basso nel percorso di taglio. Nei materiali densi come l'MDF, questa polvere intrappolata provoca un forte attrito. L'attrito porta alla combustione e al guasto prematuro dell'utensile.
Per tagli passanti su materiali fronte-retro, selezionare la corretta gli utensili da taglio per compensato che utilizzano la geometria di compressione sono la scelta migliore. Combinando i vantaggi dei profili sia verso l'alto che verso il basso, neutralizzano le forze di taglio su entrambe le facce esterne. Se programmati correttamente, producono un bordo pulito e rifinito su entrambi i lati del pannello. Ciò elimina completamente la necessità di operazioni di levigatura secondarie.
Non tutti gli strumenti sono fabbricati secondo le stesse specifiche. Durante l'approvvigionamento Gli strumenti CNC per la lavorazione del legno per ambienti industriali, la composizione dei materiali e i parametri di progettazione specifici influiscono direttamente sulle prestazioni.
La scelta tra design standard e mortasa dipende interamente dalla profondità di taglio programmata. Le punte a compressione standard presentano una sezione con taglio verso l'alto più lunga sulla punta. Questo varia spesso da 0,250 a 0,375 pollici su una punta da mezzo pollice. Sono progettati esclusivamente per il taglio di profili a profondità completa in cui l'utensile passa interamente attraverso il materiale.
Al contrario, le punte di compressione per mortasa presentano una sezione con taglio verso l'alto molto più corta, in genere tra 0,125 e 0,200 pollici. Sono progettati per operazioni poco profonde come il taglio di tacche, scanalature o mortase. Dato che la sezione ascendente è corta, la geometria discendente si impegna quasi immediatamente con il rivestimento superiore. Ciò impedisce lo strappo anche nei passaggi poco profondi.
Per il taglio di legni compositi, il metallo duro integrale è un requisito assoluto. L'acciaio ad alta velocità è troppo morbido per resistere alla natura altamente abrasiva delle colle per compensato e delle resine MDF. Una punta HSS perderà il filo entro pochi minuti dal taglio dell'MDF.
Gli utensili di compressione Premium sono realizzati in carburo di tungsteno solido a micrograna. La struttura a micrograna fornisce un tagliente più denso e uniforme. Bilancia la durezza per la resistenza all'usura con la tenacità per prevenire le microfratture. I rivestimenti avanzati per utensili come DLC o TiSiN forniscono una barriera indurita e a basso attrito. Ciò riduce l'accumulo di calore e impedisce alle resine sintetiche di aderire al tagliente, un fenomeno distruttivo noto come grippaggio.
Il numero di scanalature su un utensile determina la velocità di avanzamento e la qualità della finitura. Gli utensili a tagliente singolo offrono il massimo spazio per l'evacuazione dei trucioli. Sono ideali per macchine CNC più piccole e meno rigide che non possono spingere l'utensile ad alte velocità. Le punte a due taglienti rappresentano lo standard industriale per la maggior parte delle applicazioni di lavorazione del legno. Offrono un equilibrio ottimale tra velocità di taglio, rimozione dei trucioli e finitura del tagliente. Gli utensili a tre taglienti sono riservati alle macchine CNC industriali pesanti e altamente rigide che richiedono velocità di avanzamento significativamente più elevate.
Anche la punta di compressione della massima qualità causerà la rottura se non viene utilizzata correttamente. Una corretta programmazione CNC e una strategia del percorso utensile sono essenziali per massimizzare l'efficacia dell'utensile.
La regola più importante nell'utilizzo di una punta di compressione è garantire che la profondità del taglio iniziale superi la linea di transizione.
Se il primo passaggio è troppo superficiale, solo la parte della punta tagliata verso l'alto si impegnerà nel materiale. Funziona esattamente come una punta standard tagliata verso l'alto, tirando verso l'alto il rivestimento superiore e causando gravi strappi. Per raggiungere il vero Taglio senza trucioli , la prima passata deve immergersi abbastanza in profondità in modo che la parte tagliata verso il basso della scanalatura si impegni con la superficie superiore del materiale. Questo spinge l'impiallacciatura verso il basso in modo sicuro.
Non immergere mai una punta di compressione direttamente verticalmente nel materiale. La parte inferiore della punta spinge i trucioli verso l'alto mentre la parte superiore li spinge verso il basso. Un tuffo diretto sull'asse Z intrappola tutto il materiale al centro della punta. Ciò provoca calore estremo, bruciature e può facilmente spezzare lo strumento.
Programmare invece sempre una rampa o un percorso utensile di ingresso. La rampa sposta l'utensile diagonalmente nel materiale, generalmente con un angolo compreso tra 3 e 5 gradi. Ciò consente alla punta di eliminare i trucioli orizzontalmente mentre scende alla profondità target.
Quando si tagliano piccole parti da un grande foglio di compensato o MDF, i sistemi di bloccaggio a vuoto faticano a mantenere fermi i pezzi una volta che sono stati completamente tagliati. Se una parte si sposta a metà taglio, rovinerà il bordo e potenzialmente frantumerà l'utensile.
Per contrastare questo fenomeno, la spellatura delle cipolle è una strategia CNC collaudata. La macchina è programmata per tagliare il materiale ma lasciare uno strato microscopico, la buccia di cipolla, solitamente spessa da 0,020 a 0,030 pollici, sul fondo del pannello. Ciò mantiene intatta la tenuta del vuoto e le parti bloccate in posizione. Un'ultima passata rapida rimuove la pelle rimanente per liberare le parti in modo pulito.
La durata dell'utensile e la qualità del taglio sono dettate dalla relazione tra la velocità del mandrino e la velocità di movimento della macchina. Il bilanciamento di questi due parametri crea il corretto carico di chip.
Nella lavorazione CNC, l'obiettivo è trasferire il calore generato dall'attrito nel truciolo di legno. Il truciolo viene quindi espulso dal taglio. Se l'utensile gira troppo velocemente mentre si muove troppo lentamente attraverso il materiale, produce polvere fine invece di trucioli.
La polvere non può assorbire il calore. Di conseguenza, il calore viene trasferito direttamente nell'utensile in metallo duro integrale. Il calore eccessivo rompe il legante di cobalto nel carburo. Ciò opacizza prematuramente lo strumento e fa bruciare la resina dell'MDF o del compensato, lasciando segni scuri di bruciatura sui bordi del materiale. Una corretta ottimizzazione richiede velocità di avanzamento sufficientemente aggressive per produrre trucioli distinti.
Per calcolare il carico truciolo corretto è necessario fare riferimento alle specifiche del produttore dell'utensile. Tuttavia, per una punta di compressione standard da 1/2 pollice e 2 scanalature che taglia compensato o MDF da 3/4 pollici, considerare questo parametro iniziale di base:
Velocità del mandrino: da 16.000 a 18.000 giri/min
Velocità di avanzamento Asse XY: da 400 a 600 pollici al minuto
Velocità di tuffo dell'asse Z: da 100 a 150 IPM utilizzando una rampa
Carico truciolo target: da 0,015 a 0,025 pollici per dente
Tieni presente che questi parametri devono essere regolati in base alla rigidità del tuo specifico router CNC e all'efficacia del tuo sistema di bloccaggio del vuoto.
Il compensato e l'MDF sono notoriamente materiali difficili da lavorare a causa delle colle abrasive e delle impiallacciature fragili. Tuttavia, gravi scheggiature dei bordi sono completamente prevenibili.
Le frese a compressione specializzate risolvono questo problema meccanico spingendo le fibre del legno verso l'interno durante il taglio, neutralizzando le forze che causano lo strappo. L'aggiornamento della tua attrezzatura per includere queste punte altamente ingegnerizzate elimina i costi dei materiali sprecati e riduce significativamente i tempi di levigatura.
Dando priorità alle specifiche tecniche rispetto al prezzo di acquisto iniziale, le officine possono ridurre drasticamente il costo per taglio e minimizzare i tempi di fermo macchina. Pronto ad elevare la qualità della tua fabbricazione? Valuta i tuoi parametri di taglio attuali, seleziona la linea di transizione giusta per lo spessore del tuo materiale e investi oggi stesso in utensili in metallo duro integrale di alta qualità. Trova le specifiche esatte di cui il tuo negozio ha bisogno presso SS End Mill per garantire finiture impeccabili e incontaminate su ogni singolo progetto.
Dal punto di vista meccanico e della sicurezza, l'utilizzo di punte di compressione in una fresatrice manuale manuale è fortemente sconsigliato. La geometria di compressione è progettata specificamente per macchinari rigidi. Il design crea intrinsecamente forze assiali opposte. In un mandrino CNC rigido, queste forze si annullano a vicenda. Tuttavia, nelle mani dell’uomo, queste forze opposte provocano chiacchiere imprevedibili e violente. Il router contrasterà attivamente il tuo controllo, ponendo un grave rischio per la sicurezza. Per la fresatura manuale su materiali impiallacciati, è più sicuro utilizzare una punta standard a taglio ribassato per passaggi poco profondi.
Se si riscontra uno strappo del bordo superiore nonostante si utilizzino strumenti di alta qualità, il problema deriva quasi sempre da una profondità errata al primo passaggio. Ogni bit di compressione presenta una linea di transizione. Affinché l'azione di taglio verso il basso protegga il rivestimento superiore, la superficie superiore del materiale deve trovarsi completamente al di sopra di questa linea di transizione durante il taglio. Se il primo passaggio è troppo superficiale, le scanalature tagliate verso il basso non si impegneranno mai nel materiale. La punta agirà esclusivamente come uno strumento per tagliare verso l'alto, sollevando e scheggiando il rivestimento superiore.
La durata dell'utensile dipende interamente dall'abrasività del materiale, dalla rigidità della macchina e dagli avanzamenti e velocità specifici. La causa principale dell’usura prematura degli utensili è il calore. Il calore rompe il legante di cobalto nel carburo solido. Il calore viene generato dall'attrito quando uno strumento gira troppo velocemente ma si muove attraverso il materiale troppo lentamente. Mantenendo un carico di truciolo adeguato, il calore viene trasferito nei trucioli di legno anziché nell'utensile stesso. Con parametri ottimizzati, le punte premium possono lavorare dozzine di fogli di compensato abrasivo prima di richiederne la sostituzione.
Sebbene entrambi i materiali traggano grandi vantaggi dalla geometria di compressione, le loro proprietà fisiche distinte determinano lievi variazioni nella selezione ottimale dell'utensile. Il compensato richiede uno strumento con un tagliente molto affilato e angoli di taglio elevati per tagliare in modo netto le fibre. Al contrario, l’MDF è un composito denso senza direzione delle venature, incline a generare polvere fine e accumulo di calore. Sebbene esistano punte specializzate in MDF con angoli di inclinazione inferiori per migliorare la durata, una punta di compressione in carburo solido a 2 scanalature di alta qualità è altamente versatile. Fornirà bordi eccezionali e senza strappi su entrambi i materiali se vengono mantenute velocità di avanzamento adeguate.
Il taglio di piccole parti da laminati fronte-retro rappresenta una sfida unica. Poiché la parte tagliata verso l'alto di una punta di compressione solleva il fondo del materiale, può facilmente superare l'aspirazione di tenuta del vuoto su piccole aree di superficie. Per risolvere questo problema, gli operatori dovrebbero utilizzare la tecnica della spellatura della cipolla. Ciò comporta la programmazione del CNC per tagliare il materiale, lasciando solo uno strato di legno sottilissimo sul fondo della tavola per mantenere la tenuta del vuoto. Viene quindi eseguita una passata finale a profondità completa per rimuovere la pelle rimanente in modo pulito senza spostare il pezzo.
I parametri ottimali dipendono fortemente dal diametro dell'utensile e dal numero di scanalature. Generalmente, una punta di compressione a due scanalature da 1/2 pollice offre le migliori prestazioni tra 16.000 e 18.000 giri al minuto con una velocità di avanzamento compresa tra 400 e 600 giri al minuto. Il parametro critico è il carico del truciolo, che in genere dovrebbe variare da 0,015 a 0,025 pollici per dente. Se la tua macchina non ha la rigidità necessaria per spingere 500 IPM, devi ridurre proporzionalmente il numero di giri per evitare che l'utensile bruci il materiale.
Sì, le punte a compressione in metallo duro integrale possono essere affilate professionalmente. Tuttavia, l'affilatura riduce il diametro di taglio complessivo dell'utensile. È necessario aggiornare la libreria utensili del software CNC con il nuovo diametro per mantenere la precisione dimensionale sulle parti tagliate. Inoltre, la complessa geometria della linea di transizione richiede attrezzature di rettifica CNC specializzate per affilare correttamente senza rovinare il rapporto tra taglio ascendente e discendente.