
Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 23-09-2026 Asal: Lokasi


Apakah Anda lelah merusak kayu lapis yang mahal? Bayangkan menarik selembar kayu lapis berlapis kenari yang baru dipotong dari tempat tidur vakum CNC Anda. Anda membalik papan untuk memeriksa hasil akhirnya. Tepi bawahnya seperti habis dikunyah tikus. Robekan menghancurkan proyek. Ini membuat frustrasi operator. Lebih buruk lagi, itu membuang-buang uang.
Mata bor standar sering kali gagal total pada lapisan kayu yang rapuh. Material yang direkayasa memerlukan mekanisme pemotongan yang sangat terspesialisasi untuk menjaga integritas strukturalnya selama proses pemesinan. Dalam perincian teknis ini, kami memeriksa dengan tepat bagaimana geometri kompresi mencegah edge chipping. Anda akan menemukan solusi yang dapat ditindaklanjuti dan telah teruji di toko untuk meningkatkan kualitas fabrikasi Anda dan menghilangkan sisa.
Robeknya Dapat Dicegah: Terkelupasnya tepi pada papan laminasi terutama disebabkan oleh gaya pemotongan yang tidak tepat yang menarik serat kayu. Memanfaatkan perkakas khusus yang dirancang untuk komposit rekayasa secara efektif menghilangkan kegagalan mekanis ini.
Mekanisme Kompresi: Bit router hibrid menggabungkan flute up-cut dan down-cut pada satu alat. Desain ini mendorong serat material ke arah tengah papan, menetralkan chipping atas dan bawah secara bersamaan.
Pemilihan Alat Menentukan Kesuksesan: Memilih antara kompresi standar dan bit kompresi tanggam bergantung sepenuhnya pada kedalaman pemotongan yang diprogram dan operasi perutean spesifik.
Optimasi CNC adalah Wajib: Mencapai tepian yang sempurna memerlukan pengaturan pemrograman yang kaku. Mengoptimalkan mesin Anda melibatkan penghitungan muatan chip yang tepat dan penggunaan jalur alat strategis seperti ramping dan menguliti bawang.
Bekerja dengan kayu rekayasa menghadirkan tantangan pemesinan yang unik. Kayu keras solid mempunyai perilaku yang dapat ditebak sepanjang seratnya. Panel yang direkayasa tidak. Ketika operator mengalami edge chipping yang parah, penyebab utama biasanya terletak pada ketidaksesuaian mekanis. Secara khusus, anatomi struktur panel berbenturan dengan geometri alat pemotong yang digunakan.
Kayu lapis adalah material komposit yang dibuat dengan menyatukan beberapa lapisan veneer kayu menjadi satu. Lapisan-lapisan ini mempunyai pita silang. Arah butir setiap lapisan tegak lurus dengan lapisan yang berdekatan. Cross-banding ini memberikan stabilitas dimensi yang sangat baik. Namun, hal ini menciptakan permukaan yang sangat rapuh.
Veneer muka pada kayu lapis kelas kabinet modern sangat tipis. Seringkali ukurannya kurang dari 1/40 inci. Saat mata bor standar yang memotong ke atas mengenai material ini, ia akan menghasilkan gaya angkat yang hebat. Veneer tipis hampir tidak memiliki integritas struktural. Akibatnya, gaya geser ke atas dengan mudah mengatasi ikatan perekat. Lapisan atas pecah, terangkat, dan terlepas dari intinya. Sebaliknya, mata bor yang dipotong ke bawah akan menekan material ke bawah. Tekanan ke bawah yang agresif ini menyebabkan lapisan bawah yang tidak ditopang akan pecah dan menempel pada papan rusak.
Papan Serat Kepadatan Menengah berperilaku sangat berbeda dari kayu lapis. Karena tidak memiliki butiran kayu alami, MDF dibuat dari serat kayu halus yang diikat dengan resin sintetis di bawah panas dan tekanan ekstrem. Permukaan MDF padat dan halus. Namun, ujung-ujungnya tetap rapuh.
Jika salah Bit router MDF dikerahkan, gaya pemotongan yang agresif menyebabkan serat yang dikompresi hancur. Hasilnya adalah tepian yang kabur atau pecah-pecah. Selain itu, pengikat resin—biasanya urea-formaldehida—sangat abrasif. Mereka menghasilkan gesekan dan panas yang signifikan selama proses pemotongan. Panas ekstrem ini dengan cepat menurunkan kualitas perkakas baja standar.
Baik dalam manufaktur industri maupun fabrikasi khusus, edge chipping membawa dampak finansial yang terukur. Kerugian langsungnya adalah pemborosan material. Panel yang terkelupas parah seringkali tidak dapat diselamatkan. Mereka langsung menuju ke tempat sampah.
Selain kerugian material secara langsung, edge robekan juga menimbulkan biaya tenaga kerja yang tersembunyi. Teknisi harus meluangkan waktu tambahan untuk mengaplikasikan pengisi kayu, mengampelas tepian, atau mencoba menyembunyikan cacat dengan pita tepi yang tebal. Peningkatan peralatan yang dirancang khusus untuk komposit modern ini memungkinkan bengkel meminimalkan waktu pasca-pemrosesan secara drastis dan mengurangi tingkat sisa secara keseluruhan.
Menganalisis tren manufaktur saat ini mengungkapkan adanya pergeseran besar-besaran di sektor pengerjaan kayu. Toko-toko dengan cepat beralih ke pemrosesan panel otomatis dan bersarang berkecepatan tinggi. Kekurangan tenaga kerja terampil dan meningkatnya biaya kayu lapis kelas kabinet premium memaksa produsen memikirkan kembali strategi permesinan mereka. Toko-toko tidak mampu lagi membeli limbah material. Operasi pengamplasan tepi sekunder mematikan margin keuntungan.
Akibatnya, industri perkakas telah berkembang. Kita menyaksikan peralihan yang cepat dari pemotong serba guna ke pemotong geometri yang sangat terspesialisasi dan spesifik material. Fabrikasi modern memerlukan peralatan yang mampu menangani resin sintetik yang bersifat abrasif—seperti formulasi MDF tahan api—sekaligus memberikan hasil akhir sempurna langsung dari mesin.
Untuk memecahkan masalah ganda yaitu robekan atas dan bawah, para insinyur perkakas mengembangkan geometri hibrida yang sangat spesifik. Untuk laminasi dua sisi, melamin, dan panel veneer, bit khusus ini telah menjadi standar industri yang tak terbantahkan.
Bit kompresi adalah alat pemotong tunggal yang memiliki dua arah spiral berbeda pada ujung tombaknya. Bagian bawah mata bor menampilkan geometri potongan ke atas, yang ditandai dengan spiral sebelah kanan. Sementara itu, bagian atas mata bor menampilkan geometri potongan ke bawah, yang ditandai dengan spiral sebelah kiri.
Titik pertemuan kedua spiral yang berlawanan ini disebut garis transisi. Menggiling geometri kompleks ini memerlukan mesin CNC yang canggih. Pembuatan yang presisi ini menjadikan alat ini sangat terspesialisasi untuk pemrosesan panel.
Efektivitas pabrik akhir kompresi bergantung pada fisika dasar. Saat alat berputar menembus material, ujung yang dipotong ke atas menarik serat kayu ke atas. Ini mencegah lapisan bawah pecah. Secara bersamaan, bagian atas yang dipotong ke bawah mendorong serat kayu ke bawah. Hal ini mencegah lapisan atas terangkat.
Kekuatan-kekuatan yang berlawanan ini bertabrakan tepat pada garis transisi. Semua tekanan geser diarahkan ke inti material yang padat. Efek pemerasan ini pada dasarnya menekan serat inti. Lapisan luar atas dan bawah yang rapuh tetap tidak terganggu.
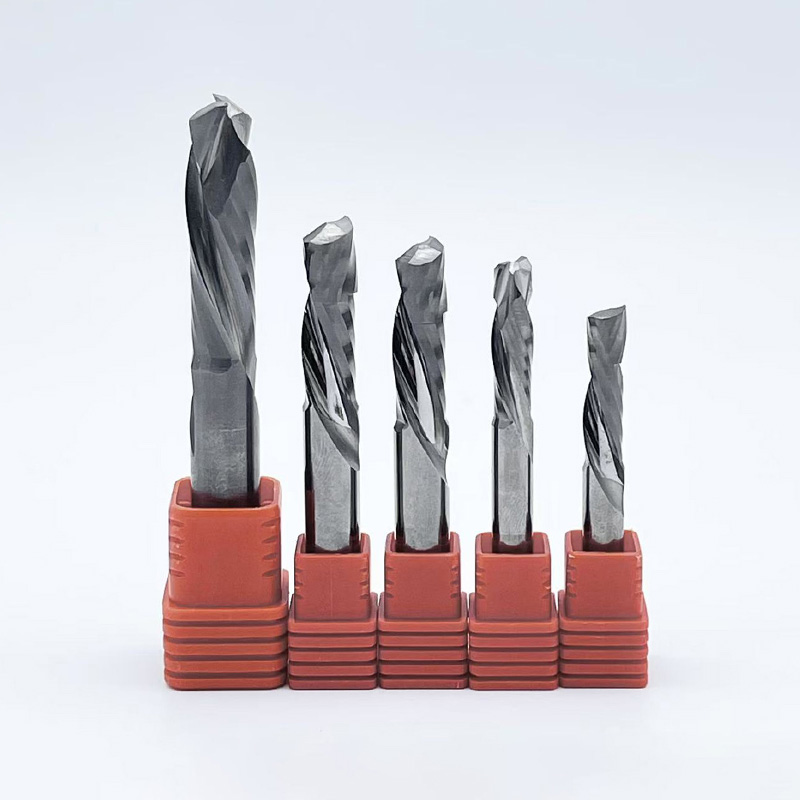
Memahami kekuatan arah bit router yang berbeda sangat penting untuk mengoptimalkan kualitas potongan Anda. Di bawah ini adalah perbandingan teknis obyektif dari tiga geometri alat utama yang digunakan dalam pemrosesan panel.
Alat Geometri |
Kualitas Tepi Atas |
Kualitas Tepi Bawah |
Evakuasi Chip |
Aplikasi Terbaik |
|---|---|---|---|---|
Potongan Atas |
Buruk — Robek Parah |
Bagus sekali |
Luar Biasa - Ditarik ke Atas |
Pemotongan yang cepat dan dalam pada material padat |
Potong Bawah |
Bagus sekali |
Buruk — Ledakan |
Buruk — Dikemas Ke Bawah |
Dado dangkal, ukuran, mengantongi |
Kompresi |
Bagus sekali |
Bagus sekali |
Sedang — Diarahkan ke Inti |
Pemotongan tembus pada laminasi dua sisi |
Potongan bagian atas menampilkan spiral kanan yang berfungsi seperti auger. Mereka menarik material ke atas dan keluar dari saluran yang dipotong. Hal ini memberikan evakuasi chip yang unggul, mencegah penumpukan panas, dan memperpanjang masa pakai alat. Sayangnya, gaya tarik ke atas hampir pasti akan menyebabkan robekan parah pada permukaan atas kayu lapis yang dilapisi veneer.
Bit potongan bawah menampilkan spiral kiri yang mendorong material ke bawah. Tekanan ke bawah dengan rapi menggunting lapisan atas, meninggalkan tepi atas yang murni. Namun, hal ini menyebabkan robekan pada tepi bawah. Lebih penting lagi, mereka mengemas chip ke bawah ke jalur pemotongan. Pada material padat seperti MDF, debu yang terperangkap ini menyebabkan gesekan yang parah. Gesekan menyebabkan alat terbakar dan rusak dini.
Untuk pemotongan tembus pada material dua sisi, pilihlah yang tepat alat pemotong kayu lapis yang menggunakan geometri kompresi adalah pilihan terbaik. Dengan menggabungkan keunggulan profil up-cut dan down-cut, keduanya menetralkan gaya geser pada kedua permukaan luar. Jika diprogram dengan benar, keduanya akan menghasilkan tepian yang bersih dan sempurna di kedua sisi panel. Ini sepenuhnya menghilangkan kebutuhan akan operasi pengamplasan sekunder.
Tidak semua alat diproduksi dengan spesifikasi yang sama. Saat mencari sumber alat CNC pertukangan kayu untuk lingkungan industri, komposisi material, dan parameter desain spesifik berdampak langsung pada kinerja.
Memilih antara desain standar dan tanggam bergantung sepenuhnya pada kedalaman pemotongan yang Anda programkan. Bit kompresi standar memiliki bagian atas yang lebih panjang di ujungnya. Ini sering kali berkisar antara 0,250 hingga 0,375 inci pada bit setengah inci. Mereka direkayasa murni untuk pemotongan profil kedalaman penuh di mana pahat melewati seluruh material.
Sebaliknya, bit kompresi tanggam memiliki bagian atas yang jauh lebih pendek, biasanya sekitar 0,125 hingga 0,200 inci. Mereka dirancang untuk operasi dangkal seperti memotong dado, alur, atau tanggam. Karena bagian potongan atas pendek, geometri potongan bawah langsung menyatu dengan lapisan atas. Hal ini mencegah terjadinya robekan bahkan pada lintasan yang dangkal.
Untuk memotong kayu olahan, karbida padat merupakan syarat mutlak. Baja Berkecepatan Tinggi terlalu lunak untuk menahan sifat abrasif lem kayu lapis dan resin MDF. Bit HSS akan kehilangan keunggulannya dalam beberapa menit setelah pemotongan MDF.
Alat kompresi premium dibuat dari karbida tungsten padat butiran mikro. Struktur butiran mikro menghasilkan cutting edge yang lebih padat dan seragam. Ini menyeimbangkan kekerasan untuk ketahanan aus dengan ketangguhan untuk mencegah rekahan mikro. Pelapis perkakas canggih seperti DLC atau TiSiN memberikan penghalang gesekan yang rendah dan mengeras. Hal ini mengurangi akumulasi panas dan mencegah resin sintetis menempel pada ujung tombak—fenomena destruktif yang dikenal sebagai galling.
Jumlah seruling pada suatu alat menentukan laju pengumpanan dan kualitas hasil akhir. Perkakas seruling tunggal memberikan ruang maksimum untuk evakuasi chip. Alat ini ideal untuk mesin CNC yang lebih kecil dan tidak terlalu kaku sehingga tidak dapat mendorong alat dengan kecepatan tinggi. Bit dua seruling adalah standar industri untuk sebagian besar aplikasi pengerjaan kayu. Mereka menawarkan keseimbangan optimal antara kecepatan potong, jarak bebas chip, dan penyelesaian tepi. Perkakas tiga seruling dicadangkan untuk mesin CNC industri berat dan sangat kaku yang memerlukan laju pengumpanan jauh lebih cepat.
Bahkan bit kompresi kualitas tertinggi pun akan menyebabkan robekan jika tidak digunakan dengan benar. Pemrograman CNC yang tepat dan strategi jalur alat sangat penting untuk memaksimalkan efektivitas alat.
Aturan paling penting dalam menggunakan bit kompresi adalah memastikan kedalaman pemotongan awal melewati garis transisi.
Jika lintasan pertama Anda terlalu dangkal, hanya bagian atas mata bor yang akan menyentuh material. Ini bertindak persis seperti mata bor standar, menarik lapisan atas ke atas dan menyebabkan robekan yang parah. Untuk mencapai kebenaran pemotongan bebas chip , lintasan pertama harus dimasukkan cukup dalam sehingga bagian seruling yang terpotong menempel pada permukaan atas material. Ini mendorong veneer ke bawah dengan aman.
Jangan sekali-kali memasukkan mata bor kompresi secara vertikal ke bawah ke dalam material. Bagian bawah mata bor mendorong chip ke atas sedangkan bagian atas mendorong chip ke bawah. Terjun sumbu Z langsung memerangkap semua material di tengah mata bor. Hal ini menyebabkan panas yang ekstrim, terbakar, dan alat mudah patah.
Sebaliknya, selalu programkan jalur jalan atau jalur alat pembuka. Ramping menggerakkan pahat secara diagonal ke dalam material, biasanya pada sudut 3 derajat hingga 5 derajat. Hal ini memungkinkan bit untuk membersihkan chip secara horizontal saat turun ke kedalaman targetnya.
Saat memotong bagian-bagian kecil dari lembaran besar kayu lapis atau MDF, sistem penahan vakum kesulitan menjaga potongan-potongan tersebut tetap diam setelah benar-benar terputus. Jika ada bagian yang bergeser di tengah potongan, hal ini akan merusak bagian tepi dan berpotensi menghancurkan alat.
Untuk mengatasi hal ini, menguliti bawang adalah strategi CNC yang terbukti. Mesin tersebut diprogram untuk memotong bahan tetapi meninggalkan lapisan mikroskopis—kulit bawang, biasanya setebal 0,020 hingga 0,030 inci—di bagian bawah papan. Ini menjaga segel vakum tetap utuh dan bagian-bagiannya terkunci di tempatnya. Umpan cepat terakhir menghilangkan sisa kulit untuk membebaskan bagian-bagiannya dengan bersih.
Umur pahat dan kualitas potongan ditentukan oleh hubungan antara kecepatan spindel dan kecepatan pergerakan mesin. Menyeimbangkan kedua metrik ini menciptakan beban chip yang tepat.
Dalam pemesinan CNC, tujuannya adalah untuk mentransfer panas yang dihasilkan oleh gesekan ke dalam serpihan kayu. Chip itu kemudian dikeluarkan dari potongannya. Jika alat berputar terlalu cepat dan bergerak terlalu lambat pada material, maka akan menghasilkan debu halus, bukan serpihan.
Debu tidak dapat menyerap panas. Akibatnya, panas berpindah langsung ke alat karbida padat. Panas yang berlebihan memecah pengikat kobalt di karbida. Hal ini menyebabkan alat menjadi tumpul sebelum waktunya dan menyebabkan resin pada MDF atau kayu lapis terbakar, meninggalkan bekas hangus berwarna gelap pada tepi bahan. Pengoptimalan yang tepat memerlukan laju umpan yang cukup agresif untuk menghasilkan chip yang berbeda.
Menghitung beban chip yang benar memerlukan referensi spesifikasi pabrikan alat. Namun, untuk bit kompresi 2 seruling standar berukuran 1/2 inci yang memotong kayu lapis atau MDF 3/4 inci, pertimbangkan parameter awal dasar ini:
Kecepatan Spindel: 16.000 hingga 18.000 RPM
Kecepatan Umpan Sumbu XY: 400 hingga 600 Inci Per Menit
Plunge Rate Z Axis: 100 hingga 150 IPM menggunakan ramp
Beban Chip Target: 0,015 hingga 0,025 inci per gigi
Perlu diingat, parameter ini harus disesuaikan berdasarkan kekakuan router CNC spesifik Anda dan efektivitas sistem penahan vakum Anda.
Kayu lapis dan MDF merupakan material yang sulit dikerjakan karena lemnya yang bersifat abrasif dan lapisan veneer yang rapuh. Namun, edge chipping yang parah sebenarnya dapat dicegah.
Pabrik akhir kompresi khusus mengatasi masalah mekanis ini dengan mendorong serat kayu ke dalam selama pemotongan, sehingga menetralkan gaya yang menyebabkan robekan. Meningkatkan peralatan Anda untuk menyertakan bit berteknologi tinggi ini akan menghilangkan biaya material yang terbuang dan secara signifikan mengurangi waktu pengamplasan Anda.
Dengan memprioritaskan spesifikasi teknis dibandingkan harga pembelian awal, bengkel dapat secara drastis mengurangi biaya per potong dan meminimalkan waktu henti mesin. Siap meningkatkan kualitas fabrikasi Anda? Evaluasi parameter pemotongan Anda saat ini, pilih garis transisi yang tepat untuk ketebalan material Anda, dan berinvestasilah pada perkakas karbida padat premium sekarang juga. Temukan spesifikasi tepat yang dibutuhkan toko Anda di SS End Mill untuk menjamin hasil akhir yang sempurna dan sempurna pada setiap proyek.
Dari sudut pandang keselamatan dan mekanis, penggunaan bit kompresi pada router genggam manual sangat tidak disarankan. Geometri kompresi dirancang khusus untuk mesin kaku. Desainnya secara inheren menciptakan gaya aksial yang berlawanan. Dalam spindel CNC yang kaku, gaya-gaya ini saling meniadakan. Namun, di tangan manusia, kekuatan-kekuatan yang berlawanan ini menyebabkan perbincangan yang penuh kekerasan dan tidak dapat diprediksi. Router akan secara aktif melawan kendali Anda, sehingga menimbulkan bahaya keamanan yang parah. Untuk perutean genggam pada material yang dilapisi, lebih aman menggunakan mata bor standar untuk lintasan yang dangkal.
Jika Anda mengalami robekan tepi atas meskipun menggunakan alat berkualitas tinggi, masalahnya hampir secara umum berasal dari kedalaman yang salah pada lintasan pertama Anda. Setiap bit kompresi memiliki garis transisi. Untuk tindakan geser ke bawah guna melindungi lapisan atas, permukaan atas material harus berada sepenuhnya di atas garis transisi ini selama pemotongan. Jika lintasan pertama Anda terlalu dangkal, seruling yang dipotong ke bawah tidak akan menyentuh material. Mata bor ini hanya berfungsi sebagai alat potong, yang mengangkat dan memecah lapisan atas.
Masa pakai alat sepenuhnya bergantung pada sifat abrasif material, kekakuan mesin Anda, serta pengumpanan dan kecepatan spesifik Anda. Penyebab utama keausan alat dini adalah panas. Panas memecah pengikat kobalt dalam karbida padat. Panas dihasilkan oleh gesekan ketika alat berputar terlalu cepat tetapi bergerak melalui material terlalu lambat. Dengan mempertahankan beban serpihan yang tepat, panas ditransfer ke serpihan kayu, bukan ke alat itu sendiri. Dengan parameter yang dioptimalkan, bit premium dapat memproses puluhan lembar kayu lapis abrasif sebelum perlu diganti.
Meskipun kedua material mendapatkan keuntungan besar dari geometri kompresi, sifat fisiknya yang berbeda menentukan sedikit variasi dalam pemilihan alat yang optimal. Kayu lapis membutuhkan alat dengan ujung tajam yang sangat tajam dan sudut geser yang tinggi untuk mengiris serat dengan rapi. Sebaliknya, MDF merupakan komposit padat tanpa arah butiran, sehingga rentan menghasilkan debu halus dan penumpukan panas. Meskipun ada mata bor MDF khusus dengan sudut rake yang lebih rendah untuk meningkatkan daya tahan, mata bor kompresi karbida padat 2 seruling berkualitas tinggi sangat serbaguna. Ini akan menghasilkan tepian yang luar biasa dan bebas sobek pada kedua material jika laju pengumpanan yang tepat dipertahankan.
Memotong bagian-bagian kecil dari laminasi dua sisi menghadirkan tantangan unik. Karena bagian atas bit kompresi mengangkat bagian bawah material, maka dengan mudah dapat mengatasi hisapan penahan vakum pada area permukaan kecil. Untuk mengatasi hal ini, operator sebaiknya memanfaatkan teknik menguliti bawang merah. Ini melibatkan pemrograman CNC untuk memotong material, hanya menyisakan lapisan kayu setipis kertas di bagian bawah papan untuk menjaga segel vakum. Lulus kedalaman penuh terakhir kemudian dilakukan untuk menghilangkan sisa kulit dengan bersih tanpa mencabut benda kerja.
Parameter optimal sangat bergantung pada diameter pahat dan jumlah seruling. Secara umum, bit kompresi dua seruling berukuran 1/2 inci memiliki kinerja terbaik antara 16.000 dan 18.000 RPM dengan laju umpan 400 hingga 600 IPM. Metrik kritisnya adalah beban chip, yang biasanya berkisar antara 0,015 hingga 0,025 inci per gigi. Jika mesin Anda tidak memiliki kekakuan untuk mendorong 500 IPM, Anda harus menurunkan RPM secara proporsional untuk mencegah alat membakar material.
Ya, bit kompresi karbida padat dapat diasah secara profesional. Namun, penajaman mengurangi keseluruhan diameter pemotongan alat. Anda harus memperbarui perpustakaan alat perangkat lunak CNC Anda dengan diameter baru untuk menjaga keakuratan dimensi pada bagian yang Anda potong. Selain itu, geometri garis transisi yang rumit memerlukan peralatan penggilingan CNC khusus untuk mengasah dengan benar tanpa merusak rasio pemotongan atas dan bawah.


