Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site

Êtes-vous fatigué de ruiner du contreplaqué coûteux ? Imaginez retirer une feuille de contreplaqué plaqué noyer fraîchement coupée de votre lit aspirant CNC. Vous retournez la planche pour inspecter la finition. Le bord inférieur semble avoir été mâché par des souris. L’arrachement détruit les projets. Cela frustre les opérateurs. Pire encore, cela gaspille beaucoup d’argent.
Les mèches standard échouent souvent lamentablement sur les placages de bois fragiles. Les matériaux d'ingénierie nécessitent des mécanismes de coupe hautement spécialisés pour maintenir leur intégrité structurelle pendant le processus d'usinage. Dans cette analyse technique, nous examinons exactement comment la géométrie de compression empêche l'écaillage des bords. Vous découvrirez des solutions concrètes et testées en atelier pour améliorer la qualité de votre fabrication et éliminer les rebuts.
L'arrachement est évitable : L'écaillage des bords des panneaux stratifiés est principalement causé par des forces de coupe incorrectes tirant sur les fibres de bois. L'utilisation d'outils spécialisés conçus pour les composites techniques élimine efficacement cette défaillance mécanique.
La mécanique de la compression : les fraises hybrides combinent des cannelures ascendantes et descendantes sur un seul outil. Cette conception pousse les fibres du matériau vers le centre de la planche, neutralisant simultanément les éclats supérieurs et inférieurs.
La sélection des outils dicte le succès : le choix entre les embouts de compression standard et de compression à mortaise dépend entièrement de la profondeur de coupe programmée et de l'opération de routage spécifique.
L'optimisation CNC est obligatoire : obtenir des bords impeccables nécessite des paramètres de programmation rigides. L'optimisation de votre machine implique de calculer les charges de copeaux appropriées et d'utiliser des parcours d'outils stratégiques comme la rampe et l'épluchage d'oignon.
Travailler avec du bois d'ingénierie présente des défis d'usinage uniques. Le bois dur massif se comporte de manière prévisible le long de son grain. Ce n’est pas le cas des panneaux d’ingénierie. Lorsque les opérateurs subissent de graves éclats de bords, la cause première réside généralement dans un décalage mécanique. Plus précisément, l'anatomie structurelle du panneau entre en conflit avec la géométrie de l'outil de coupe utilisé.
Le contreplaqué est un matériau composite fabriqué en collant plusieurs couches de placage de bois ensemble. Ces couches sont à bandes croisées. La direction du grain de chaque couche est perpendiculaire à celle des couches adjacentes. Ces bandes croisées offrent une excellente stabilité dimensionnelle. Cependant, cela crée une surface très fragile.
Les placages de façade sur contreplaqué de qualité armoire moderne sont exceptionnellement fins. Ils mesurent souvent moins de 1/40ème de pouce. Lorsqu’une fraise à coupe ascendante standard engage ce matériau, elle exerce une violente force de levage. Le placage mince possède une intégrité structurelle presque nulle. Par conséquent, la force de cisaillement vers le haut surmonte facilement la liaison adhésive. La couche supérieure se brise, se soulève et se détache du noyau. À l’inverse, une mèche coupant vers le bas appuie sur le matériau vers le bas. Cette pression agressive vers le bas fait exploser le placage inférieur non soutenu contre le spoilboard.
Les panneaux de fibres de densité moyenne se comportent totalement différemment du contreplaqué. Dépourvu de grain de bois naturel, le MDF est fabriqué à partir de fines fibres de bois liées entre elles avec des résines synthétiques sous une chaleur et une pression extrêmes. La surface du MDF est dense et lisse. Pourtant, les bords restent intrinsèquement fragiles.
Si le mauvais Les fraises MDF sont déployées, les forces de coupe agressives provoquent l'effritement des fibres compressées. Le résultat est un bord flou ou éclaté. De plus, les liants résineux, généralement l'urée-formaldéhyde, sont très abrasifs. Ils génèrent une friction et une chaleur importantes lors du processus de découpe. Cette chaleur extrême dégrade rapidement les outils en acier standard.
Tant dans la fabrication industrielle que dans la fabrication sur mesure, l’écaillage des bords a un impact financier mesurable. Le coût immédiat est le gaspillage de matériaux. Les panneaux gravement ébréchés ne peuvent souvent pas être récupérés. Ils se dirigent directement vers la benne.
Au-delà de la perte directe de matériaux, l’arrachement des bords introduit des coûts de main-d’œuvre cachés. Les techniciens doivent passer plus de temps à appliquer du mastic à bois, à poncer les bords ou à tenter de masquer les défauts avec des bandes de chant épaisses. La mise à niveau vers des outils spécialement conçus pour ces composites modernes permet aux ateliers de minimiser considérablement les temps de post-traitement et de réduire leurs taux globaux de rebuts.
L’analyse des tendances manufacturières actuelles révèle un changement massif dans le secteur du travail du bois. Les ateliers évoluent rapidement vers l’imbrication à grande vitesse et le traitement automatisé des panneaux. La pénurie de main-d'œuvre qualifiée et la hausse des coûts du contreplaqué de qualité supérieure obligent les fabricants à repenser leurs stratégies d'usinage. Les magasins ne peuvent plus se permettre le gaspillage de matériaux. Les opérations secondaires de ponçage des bords tuent les marges bénéficiaires.
Par conséquent, l’industrie de l’outillage a évolué. Nous assistons à un abandon rapide des fraises à usage général au profit de géométries hautement spécialisées et spécifiques aux matériaux. La fabrication moderne exige des outils capables de manipuler des résines synthétiques abrasives, comme les formulations MDF ignifuges, tout en offrant des finitions impeccables dès la sortie de la machine.
Pour résoudre le double problème de l'arrachement supérieur et inférieur, les ingénieurs en outillage ont développé une géométrie hybride très spécifique. Pour les panneaux stratifiés double face, la mélamine et les panneaux plaqués, ces mèches spécialisées sont devenues la norme incontestée de l'industrie.
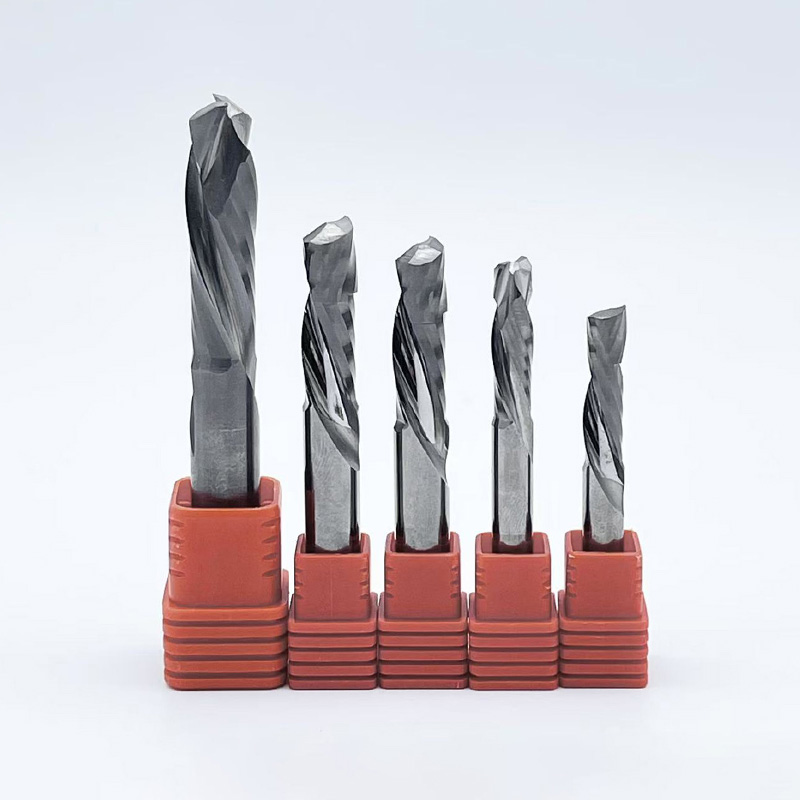
Un foret à compression est un outil de coupe unique présentant deux directions de spirale distinctes sur son tranchant. La partie inférieure du foret présente une géométrie relevée, caractérisée par une spirale vers la droite. Pendant ce temps, la partie supérieure du foret présente une géométrie descendante, caractérisée par une spirale vers la gauche.
Le point précis où se rencontrent ces deux spirales opposées est appelé ligne de transition. Le meulage de cette géométrie complexe nécessite des machines CNC de pointe. Cette fabrication de précision rend ces outils hautement spécialisés pour le traitement des panneaux.
L'efficacité de Les fraises à compression reposent sur la physique fondamentale. Lorsque l'outil tourne à travers le matériau, la pointe coupée vers le haut tire les fibres du bois vers le haut. Cela empêche le placage inférieur de se briser. Simultanément, la partie supérieure coupée vers le bas pousse les fibres de bois vers le bas. Cela empêche le placage supérieur de se soulever.
Ces forces opposées se heurtent exactement au niveau de la ligne de transition. Toute pression de cisaillement est dirigée vers le noyau dense du matériau. Cet effet de compression comprime essentiellement les fibres centrales. Les fragiles couches extérieures supérieure et inférieure restent totalement intactes.
Comprendre les forces directionnelles des différentes fraises est essentiel pour optimiser la qualité de votre coupe. Vous trouverez ci-dessous une comparaison technique objective des trois principales géométries d'outils utilisées dans le traitement des panneaux.
Géométrie de l'outil |
Qualité supérieure |
Qualité du bord inférieur |
Évacuation des copeaux |
Meilleure application |
|---|---|---|---|---|
Coupe vers le haut |
Médiocre — Déchirement sévère |
Excellent |
Excellent — Tiré vers le haut |
Coupes rapides et profondes dans les matériaux solides |
Coupe vers le bas |
Excellent |
Mauvais – Éruption |
Pauvre – emballé vers le bas |
Dadoes peu profonds, dimensionnement, poches |
Compression |
Excellent |
Excellent |
Modéré – dirigé vers le noyau |
Découpes sur stratifiés double face |
Les mèches coupées vers le haut comportent une spirale droite agissant comme une tarière. Ils tirent le matériau vers le haut et hors du canal coupé. Cela permet une évacuation supérieure des copeaux, empêche l'accumulation de chaleur et prolonge la durée de vie de l'outil. Malheureusement, la force de traction vers le haut provoquera presque certainement de graves arrachements sur la face supérieure du contreplaqué plaqué.
Les mèches coupées vers le bas comportent une spirale vers la gauche poussant le matériau vers le bas. La pression vers le bas cisaille proprement le placage supérieur, laissant un bord supérieur impeccable. Cependant, ils provoquent des arrachements sur le bord inférieur. Plus important encore, ils emballent les copeaux vers le bas dans la trajectoire de coupe. Dans les matériaux denses comme le MDF, cette poussière emprisonnée provoque de fortes frictions. La friction entraîne des brûlures et une défaillance prématurée de l'outil.
Pour les coupes traversantes sur des matériaux double face, en sélectionnant Les outils de coupe de contreplaqué utilisant une géométrie de compression constituent le meilleur choix. En combinant les avantages des profils à coupe ascendante et descendante, ils neutralisent les forces de cisaillement sur les deux faces extérieures. Lorsqu'ils sont programmés correctement, ils donnent un bord net et fini des deux côtés du panneau. Cela élimine complètement le besoin d’opérations de ponçage secondaire.
Tous les outils ne sont pas fabriqués selon les mêmes spécifications. Lors de l'approvisionnement Les outils CNC pour le travail du bois destinés aux environnements industriels, la composition des matériaux et les paramètres de conception spécifiques ont un impact direct sur les performances.
Le choix entre les conceptions standard et à mortaise dépend entièrement de la profondeur de coupe programmée. Les embouts de compression standard comportent une section plus longue à la pointe. Cela varie souvent de 0,250 à 0,375 pouces sur une mèche d'un demi-pouce. Ils sont conçus uniquement pour la découpe de profils sur toute la profondeur où l'outil traverse entièrement le matériau.
En revanche, les mèches de compression à mortaise présentent une section de coupe beaucoup plus courte, généralement d'environ 0,125 à 0,200 pouces. Ils sont conçus pour les opérations peu profondes comme la découpe de rainures, de rainures ou de mortaises. Étant donné que la section de coupe ascendante est courte, la géométrie de coupe descendante engage le placage supérieur presque immédiatement. Cela empêche l'arrachement même dans les passages peu profonds.
Pour couper du bois d’ingénierie, le carbure monobloc est une exigence absolue. L'acier rapide est beaucoup trop mou pour résister à la nature hautement abrasive des colles de contreplaqué et des résines MDF. Une mèche HSS perdra son tranchant quelques minutes après avoir coupé le MDF.
Les outils de compression haut de gamme sont fabriqués à partir de carbure de tungstène solide à micro-grains. La structure micro-grain offre un tranchant plus dense et plus uniforme. Il équilibre la dureté pour la résistance à l’usure avec la ténacité pour éviter les microfractures. Les revêtements d'outils avancés tels que DLC ou TiSiN fournissent une barrière durcie à faible friction. Cela réduit l'accumulation de chaleur et empêche les résines synthétiques d'adhérer au tranchant, un phénomène destructeur connu sous le nom de grippage.
Le nombre de cannelures sur un outil dicte l'avance et la qualité de finition. Les outils à une seule cannelure offrent un maximum d'espace pour l'évacuation des copeaux. Ils sont idéaux pour les machines CNC plus petites et moins rigides qui ne peuvent pas pousser l'outil à des vitesses élevées. Les forets à deux cannelures constituent la norme industrielle pour la plupart des applications de menuiserie. Ils offrent un équilibre optimal entre vitesse de coupe, dégagement des copeaux et finition des bords. Les outils à trois dents sont réservés aux machines CNC industrielles lourdes et très rigides nécessitant des vitesses d'avance nettement plus rapides.
Même l'embout de compression de la plus haute qualité provoquera une déchirure s'il n'est pas utilisé correctement. Une programmation CNC et une stratégie de parcours d'outil appropriées sont essentielles pour maximiser l'efficacité de l'outil.
La règle la plus critique lors de l’utilisation d’un foret à compression est de s’assurer que la profondeur de coupe initiale dépasse la ligne de transition.
Si votre premier passage est trop superficiel, seule la partie coupée vers le haut du foret engagera le matériau. Cela agit exactement comme une mèche standard, tirant le placage supérieur vers le haut et provoquant de graves déchirures. Pour atteindre le vrai Pour une coupe sans copeaux , le premier passage doit plonger suffisamment profondément pour que la partie descendante de la flûte entre en contact avec la surface supérieure du matériau. Cela pousse le placage vers le bas en toute sécurité.
Ne plongez jamais un foret de compression directement verticalement dans le matériau. Le bas du foret pousse les copeaux vers le haut tandis que le haut pousse les copeaux vers le bas. Une plongée directe sur l'axe Z emprisonne tout le matériau au centre du foret. Cela provoque une chaleur extrême, des brûlures et peut facilement casser l'outil.
Au lieu de cela, programmez toujours une rampe ou un parcours d'outil d'entrée. La rampe déplace l'outil en diagonale dans le matériau, généralement selon un angle de 3 degrés à 5 degrés. Cela permet au foret d'éliminer les copeaux horizontalement lorsqu'il descend jusqu'à sa profondeur cible.
Lors de la découpe de petites pièces dans une grande feuille de contreplaqué ou de MDF, les systèmes de maintien sous vide ont du mal à maintenir les pièces stationnaires une fois qu'elles sont complètement coupées. Si une pièce se déplace à mi-coupe, cela endommagera le bord et risque de briser l'outil.
Pour contrer cela, la pelure d’oignon est une stratégie CNC éprouvée. La machine est programmée pour couper le matériau mais laisser une couche microscopique – la peau de l'oignon, généralement de 0,020 à 0,030 pouces d'épaisseur – au bas de la planche. Cela maintient le joint sous vide intact et les pièces verrouillées en place. Un dernier passage rapide permet de retirer la peau restante pour libérer proprement les pièces.
La durée de vie de l'outil et la qualité de coupe sont dictées par la relation entre la vitesse de broche et la vitesse de déplacement de la machine. L'équilibre de ces deux mesures crée la charge de puce appropriée.
Dans l'usinage CNC, l'objectif est de transférer la chaleur générée par la friction dans les copeaux de bois. Ce copeau est ensuite éjecté de la coupe. Si l’outil tourne trop vite tout en se déplaçant trop lentement dans le matériau, il produit de fines poussières au lieu de copeaux.
La poussière ne peut pas absorber la chaleur. Par conséquent, la chaleur est transférée directement dans l’outil en carbure monobloc. Une chaleur excessive détruit le liant cobalt présent dans le carbure. Cela émousse l'outil prématurément et provoque la combustion de la résine du MDF ou du contreplaqué, laissant des marques de brûlure sombres sur les bords du matériau. Une bonne optimisation nécessite des vitesses d'avance suffisamment agressives pour produire des copeaux distincts.
Le calcul de la charge de copeaux correcte nécessite de se référer aux spécifications du fabricant de l'outil. Cependant, pour un foret de compression standard à 2 cannelures de 1/2 pouce coupant du contreplaqué ou du MDF de 3/4 pouce, considérez ce paramètre de départ de base :
Vitesse de broche : 16 000 à 18 000 tr/min
Axe XY de vitesse d'alimentation : 400 à 600 pouces par minute
Axe Z de taux de plongée : 100 à 150 IPM en utilisant une rampe
Charge de copeaux cible : 0,015 à 0,025 pouces par dent
Gardez à l'esprit que ces paramètres doivent être ajustés en fonction de la rigidité de votre routeur CNC spécifique et de l'efficacité de votre système de maintien sous vide.
Le contreplaqué et le MDF sont des matériaux notoirement difficiles à usiner en raison de leurs colles abrasives et de leurs placages fragiles. Cependant, un écaillage important des bords est totalement évitable.
Les fraises à compression spécialisées résolvent ce problème mécanique en poussant les fibres de bois vers l'intérieur pendant la coupe, neutralisant ainsi les forces qui provoquent l'arrachement. La mise à niveau de votre équipement pour inclure ces embouts de haute technologie élimine le gaspillage de matériaux et réduit considérablement votre temps de ponçage.
En donnant la priorité aux spécifications techniques plutôt qu'au prix d'achat initial, les ateliers peuvent réduire considérablement leur coût par coupe et minimiser les temps d'arrêt des machines. Prêt à améliorer la qualité de votre fabrication ? Évaluez vos paramètres de coupe actuels, sélectionnez la ligne de transition adaptée à l'épaisseur de votre matériau et investissez dès aujourd'hui dans un outillage en carbure monobloc de qualité supérieure. Trouvez les spécifications exactes dont votre atelier a besoin chez SS End Mill pour garantir des finitions impeccables et impeccables sur chaque projet.
D'un point de vue sécurité et mécanique, l'utilisation d'embouts de compression dans une défonceuse manuelle est fortement déconseillée. La géométrie de compression est conçue spécifiquement pour les machines rigides. La conception crée intrinsèquement des forces axiales opposées. Dans une broche CNC rigide, ces forces s'annulent. Cependant, entre les mains des humains, ces forces opposées provoquent des bavardages imprévisibles et violents. Le routeur combattra activement votre contrôle, posant ainsi un grave danger pour la sécurité. Pour le fraisage manuel des matériaux plaqués, il est plus sûr d'utiliser une mèche standard pour les passes peu profondes.
Si vous rencontrez un arrachement du bord supérieur malgré l'utilisation d'outils de haute qualité, le problème provient presque toujours d'une profondeur incorrecte lors de votre premier passage. Chaque bit de compression comporte une ligne de transition. Pour que l'action de cisaillement vers le bas protège le placage supérieur, la surface supérieure du matériau doit reposer complètement au-dessus de cette ligne de transition pendant la coupe. Si votre premier passage est trop superficiel, les cannelures descendantes ne s'engageront jamais dans le matériau. Le foret agira uniquement comme un outil de coupe vers le haut, soulevant et brisant le placage supérieur.
La durée de vie de l'outil dépend entièrement de l'abrasivité du matériau, de la rigidité de votre machine ainsi que de vos avances et vitesses spécifiques. La chaleur est la principale cause de l’usure prématurée des outils. La chaleur décompose le liant cobalt présent dans le carbure solide. La chaleur est générée par friction lorsqu’un outil tourne trop vite mais se déplace trop lentement dans le matériau. En maintenant une charge de copeaux appropriée, la chaleur est transférée aux copeaux de bois plutôt qu'à l'outil lui-même. Avec des paramètres optimisés, les mèches haut de gamme peuvent traiter des dizaines de feuilles de contreplaqué abrasif avant de nécessiter un remplacement.
Même si les deux matériaux bénéficient largement de la géométrie de compression, leurs propriétés physiques distinctes dictent de légères variations dans la sélection optimale des outils. Le contreplaqué nécessite un outil doté d’un tranchant très tranchant et d’angles de cisaillement élevés pour trancher proprement les fibres. À l’inverse, le MDF est un composite dense sans direction de grain, susceptible de générer de la poussière fine et une accumulation de chaleur. Bien qu'il existe des mèches MDF spécialisées avec des angles de coupe plus faibles pour améliorer la durabilité, une mèche de compression en carbure monobloc à 2 cannelures de haute qualité est très polyvalente. Il fournira des bords exceptionnels et sans déchirure sur les deux matériaux si les vitesses d'avance appropriées sont maintenues.
Découper de petites pièces dans des stratifiés double face présente un défi unique. Étant donné que la partie coupée vers le haut d'un foret de compression soulève le bas du matériau, il peut facilement surmonter l'aspiration de maintien sous vide sur de petites surfaces. Pour résoudre ce problème, les opérateurs doivent utiliser la technique d’épluchage de l’oignon. Cela implique de programmer la CNC pour couper le matériau, ne laissant qu'une fine couche de bois au bas de la planche pour maintenir le joint sous vide. Un dernier passage en profondeur est ensuite effectué pour retirer proprement la peau restante sans déloger la pièce.
Les paramètres optimaux dépendent fortement du diamètre de l'outil et du nombre de cannelures. Généralement, un foret de compression à deux cannelures de 1/2 pouce fonctionne mieux entre 16 000 et 18 000 tr/min avec une vitesse d'avance de 400 à 600 IPM. La mesure critique est la charge de copeaux, qui doit généralement varier de 0,015 à 0,025 pouces par dent. Si votre machine n'a pas la rigidité nécessaire pour pousser 500 IPM, vous devez réduire votre RPM proportionnellement pour éviter que l'outil ne brûle le matériau.
Oui, les mèches de compression en carbure monobloc peuvent être affûtées par des professionnels. Cependant, l'affûtage réduit le diamètre de coupe global de l'outil. Vous devez mettre à jour la bibliothèque d'outils de votre logiciel CNC avec le nouveau diamètre pour maintenir la précision dimensionnelle de vos pièces découpées. De plus, la géométrie complexe de la ligne de transition nécessite un équipement de meulage CNC spécialisé pour affûter correctement sans ruiner le rapport de coupe vers le haut et vers le bas.