Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website

Sind Sie es leid, teures Sperrholz zu ruinieren? Stellen Sie sich vor, Sie ziehen eine frisch geschnittene Sperrholzplatte mit Walnussfurnier von Ihrem CNC-Vakuumbett. Sie drehen das Brett um, um die Oberfläche zu prüfen. Der untere Rand sieht aus, als wäre er von Mäusen zerkaut worden. Herausreißen zerstört Projekte. Es frustriert die Betreiber. Schlimmer noch, es verschwendet gutes Geld.
Standardbohrer versagen bei empfindlichen Holzfurnieren oft kläglich. Technische Materialien erfordern hochspezialisierte Schneidmechaniker, um ihre strukturelle Integrität während des Bearbeitungsprozesses aufrechtzuerhalten. In dieser technischen Aufschlüsselung untersuchen wir genau, wie die Kompressionsgeometrie Kantenabsplitterungen verhindert. Sie werden umsetzbare, werkstatterprobte Lösungen entdecken, um Ihre Fertigungsqualität zu steigern und Ausschuss zu vermeiden.
Ausreißen ist vermeidbar: Kantenabsplitterungen bei laminierten Platten werden hauptsächlich durch falsche Schnittkräfte verursacht, die an den Holzfasern ziehen. Durch den Einsatz spezieller Werkzeuge, die für technische Verbundwerkstoffe entwickelt wurden, wird dieser mechanische Fehler effektiv beseitigt.
Die Mechanik der Kompression: Hybridfräser kombinieren sowohl Aufwärts- als auch Abwärtsschneiden in einem einzigen Werkzeug. Dieses Design drückt die Materialfasern in die Mitte des Boards und neutralisiert gleichzeitig Absplitterungen an der Ober- und Unterseite.
Die Werkzeugauswahl bestimmt den Erfolg: Die Wahl zwischen Standard-Kompressions- und Einsteck-Kompressionsbits hängt vollständig von Ihrer programmierten Schnitttiefe und dem spezifischen Fräsvorgang ab.
CNC-Optimierung ist zwingend erforderlich: Um makellose Kanten zu erzielen, sind strenge Programmiereinstellungen erforderlich. Zur Optimierung Ihrer Maschine gehört die Berechnung der richtigen Spanlast und der Einsatz strategischer Werkzeugwege wie Rampen und Zwiebelschalen.
Die Arbeit mit Holzwerkstoffen stellt einzigartige Bearbeitungsherausforderungen dar. Massives Hartholz verhält sich entlang seiner Maserung vorhersehbar. Bei technischen Panels ist dies nicht der Fall. Wenn beim Bediener starke Kantenabsplitterungen auftreten, liegt die Ursache meist in einer mechanischen Fehlanpassung. Insbesondere kollidiert die strukturelle Anatomie der Platte mit der Geometrie des verwendeten Schneidwerkzeugs.
Sperrholz ist ein Verbundwerkstoff, der durch die Verbindung mehrerer Schichten Holzfurnier hergestellt wird. Diese Schichten sind kreuzgebändert. Die Faserrichtung jeder Schicht verläuft senkrecht zu den benachbarten. Diese Kreuzbandierung sorgt für eine hervorragende Formstabilität. Es entsteht jedoch eine äußerst fragile Oberfläche.
Die Deckfurniere auf modernem Sperrholz in Schrankqualität sind außergewöhnlich dünn. Sie messen oft weniger als 1/40 Zoll. Wenn ein herkömmlicher, nach oben schneidender Fräser in dieses Material eingreift, übt er eine starke Hebekraft aus. Das dünne Furnier weist nahezu keine strukturelle Integrität auf. Folglich überwindet die nach oben gerichtete Scherkraft die Klebeverbindung leicht. Die oberste Schicht splittert, hebt sich und reißt vom Kern ab. Umgekehrt drückt ein nach unten schneidender Meißel das Material nach unten. Dieser aggressive Abwärtsdruck führt dazu, dass das nicht unterstützte untere Furnier gegen das Spoilboard stößt.
Mitteldichte Faserplatten verhalten sich völlig anders als Sperrholz. Da MDF keine natürliche Holzmaserung aufweist, wird es aus feinen Holzfasern hergestellt, die unter extremer Hitze und Druck mit Kunstharzen verbunden werden. Die Oberfläche von MDF ist dicht und glatt. Dennoch bleiben die Kanten von Natur aus spröde.
Wenn das falsch ist Beim Einsatz von MDF-Fräsern kommt es durch die aggressiven Schnittkräfte zum Zerbröseln der komprimierten Fasern. Das Ergebnis ist eine unscharfe oder ausgeblasene Kante. Darüber hinaus sind die Harzbindemittel – typischerweise Harnstoff-Formaldehyd – stark abrasiv. Sie erzeugen beim Schneidvorgang erhebliche Reibung und Hitze. Diese extreme Hitze verschlechtert die Qualität von Standardstahlwerkzeugen schnell.
Sowohl in der industriellen Fertigung als auch in der kundenspezifischen Fertigung hat das Abplatzen von Kanten messbare finanzielle Auswirkungen. Die unmittelbaren Kosten sind Materialverschwendung. Stark abgebrochene Platten können oft nicht mehr gerettet werden. Sie gehen direkt zum Müllcontainer.
Über den direkten Materialverlust hinaus führt das Ausreißen von Kanten zu versteckten Arbeitskosten. Techniker müssen zusätzliche Zeit damit verbringen, Holzspachtel aufzutragen, Kanten zu schleifen oder zu versuchen, Mängel durch dickes Kantenanleimen zu verbergen. Durch die Umrüstung auf Werkzeuge, die speziell für diese modernen Verbundwerkstoffe entwickelt wurden, können Betriebe die Nachbearbeitungszeiten drastisch verkürzen und ihre Gesamtausschussquote senken.
Die Analyse aktueller Fertigungstrends zeigt einen massiven Wandel im Holzverarbeitungssektor. Die Betriebe stellen schnell auf Hochgeschwindigkeitsschachtelung und automatisierte Plattenverarbeitung um. Der Fachkräftemangel und die steigenden Kosten für hochwertiges Sperrholz in Schrankqualität zwingen Hersteller dazu, ihre Bearbeitungsstrategien zu überdenken. Geschäfte können sich Materialverschwendung nicht mehr leisten. Sekundäre Kantenschleifvorgänge vernichten die Gewinnspanne.
Folglich hat sich die Werkzeugindustrie weiterentwickelt. Wir erleben eine rasche Abkehr von Allzweckfräsern hin zu hochspezialisierten, materialspezifischen Geometrien. Die moderne Fertigung erfordert Werkzeuge, die in der Lage sind, abrasive Kunstharze wie feuerhemmende MDF-Formulierungen zu verarbeiten und gleichzeitig makellose Oberflächen direkt von der Maschine zu liefern.
Um das doppelte Problem des Ausreißens von oben und unten zu lösen, haben Werkzeugingenieure eine hochspezifische Hybridgeometrie entwickelt. Für doppelseitige Laminate, Melamin und furnierte Platten sind diese Spezialbits zum unbestrittenen Industriestandard geworden.
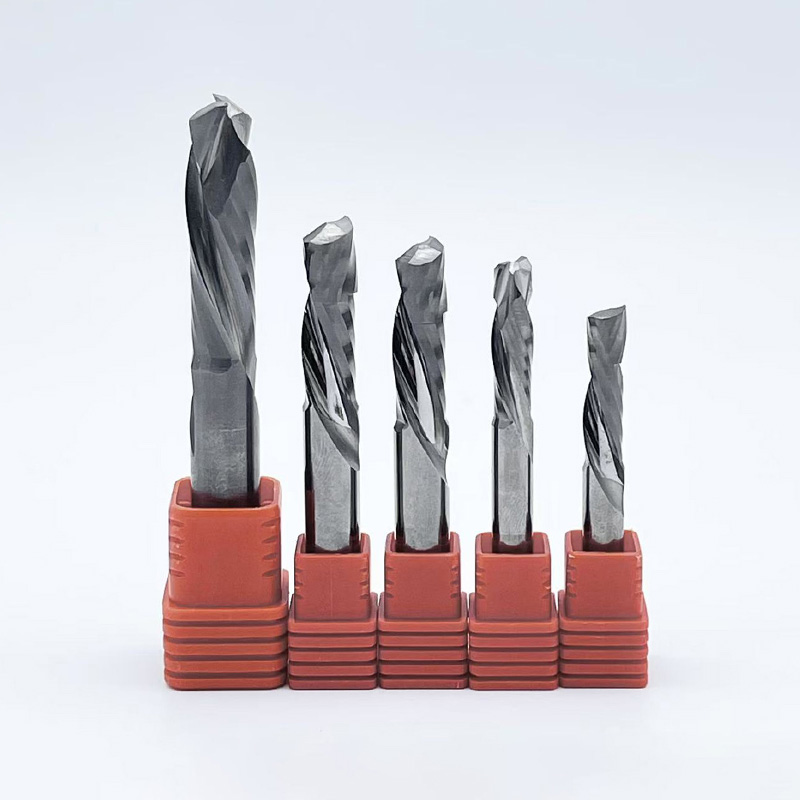
Ein Kompressionsbohrer ist ein einzelnes Schneidwerkzeug mit zwei unterschiedlichen Spiralrichtungen an seiner Schneidkante. Der untere Teil des Bohrers weist eine nach oben gerichtete Geometrie auf, die durch eine Rechtsspirale gekennzeichnet ist. Der obere Teil des Bohrers weist eine nach unten gerichtete Geometrie auf, die durch eine Linksspirale gekennzeichnet ist.
Der genaue Punkt, an dem sich diese beiden gegensätzlichen Spiralen treffen, wird als Übergangslinie bezeichnet. Das Schleifen dieser komplexen Geometrie erfordert modernste CNC-Maschinen. Diese Präzisionsfertigung macht diese Werkzeuge hochspezialisiert für die Plattenbearbeitung.
Die Wirksamkeit von Kompressions-Schaftfräser basieren auf grundlegender Physik. Während sich das Werkzeug durch das Material dreht, zieht die nach oben geschnittene Spitze die Holzfasern nach oben. Dadurch wird verhindert, dass das untere Furnier splittert. Gleichzeitig drückt das nach unten geschnittene Oberteil die Holzfasern nach unten. Dadurch wird ein Abheben des Deckfurniers verhindert.
Diese gegensätzlichen Kräfte kollidieren genau an der Übergangslinie. Der gesamte Scherdruck wird auf den dichten Kern des Materials gerichtet. Dieser Quetscheffekt komprimiert im Wesentlichen die Kernfasern. Sowohl die empfindliche obere als auch die untere Außenschicht bleiben völlig unberührt.
Das Verständnis der Richtungskräfte verschiedener Fräserbits ist für die Optimierung Ihrer Schnittqualität von entscheidender Bedeutung. Nachfolgend finden Sie einen objektiven technischen Vergleich der drei primären Werkzeuggeometrien, die bei der Plattenbearbeitung verwendet werden.
Werkzeuggeometrie |
Höchste Kantenqualität |
Qualität der unteren Kante |
Spanabfuhr |
Beste Anwendung |
|---|---|---|---|---|
Up-Cut |
Schlecht – schwerer Ausriss |
Exzellent |
Ausgezeichnet – nach oben gezogen |
Schnelle, tiefe Schnitte in Vollmaterialien |
Down-Cut |
Exzellent |
Schlecht – Blow-out |
Schlecht – nach unten gepackt |
Flache Schnitte, Größenbestimmung, Tascheneinteilung |
Kompression |
Exzellent |
Exzellent |
Moderat – Auf den Kern gerichtet |
Durchschnitte bei doppelseitigen Laminaten |
Up-Cut-Bits verfügen über eine rechte Spirale, die wie eine Schnecke wirkt. Sie ziehen Material nach oben und aus dem Schnittkanal heraus. Dies sorgt für eine hervorragende Spanabfuhr, verhindert einen Wärmestau und verlängert die Werkzeuglebensdauer. Leider wird die nach oben gerichtete Zugkraft mit ziemlicher Sicherheit zu starken Ausrissen auf der Oberseite des furnierten Sperrholzes führen.
Down-Cut-Meißel verfügen über eine linksgängige Spirale, die das Material nach unten drückt. Der nach unten gerichtete Druck schneidet das obere Furnier sauber ab und hinterlässt eine makellose Oberkante. Sie verursachen jedoch Ausrisse an der Unterkante. Noch wichtiger ist, dass sie die Späne nach unten in den Schnittweg leiten. In dichten Materialien wie MDF verursacht dieser eingeschlossene Staub starke Reibung. Reibung führt zu Verbrennungen und vorzeitigem Werkzeugausfall.
Für Durchgangsschnitte bei doppelseitigen Materialien ist die richtige Auswahl erforderlich Sperrholzschneidwerkzeuge mit Kompressionsgeometrie sind die bessere Wahl. Durch die Kombination der Vorteile von Up-Cut- und Down-Cut-Profilen neutralisieren sie die Scherkräfte auf beiden Außenflächen. Bei richtiger Programmierung sorgen sie für eine saubere, fertige Kante auf beiden Seiten des Paneels. Dadurch entfallen Nachschleifarbeiten vollständig.
Nicht alle Werkzeuge werden nach den gleichen Spezifikationen hergestellt. Bei der Beschaffung Bei Holzbearbeitungs-CNC-Werkzeugen für industrielle Umgebungen wirken sich die Materialzusammensetzung und spezifische Designparameter direkt auf die Leistung aus.
Die Wahl zwischen Standard- und Einsteckdesign hängt ganz von Ihrer programmierten Schnitttiefe ab. Standard-Kompressionsbits verfügen über einen längeren, nach oben gerichteten Abschnitt an der Spitze. Bei einem Halbzollbohrer liegt diese oft zwischen 0,250 und 0,375 Zoll. Sie sind ausschließlich für das Profilschneiden in voller Tiefe konzipiert, bei dem das Werkzeug vollständig durch das Material dringt.
Im Gegensatz dazu weisen Einsteck-Kompressionsbits einen viel kürzeren Aufwärtsschnittabschnitt auf, typischerweise etwa 0,125 bis 0,200 Zoll. Sie sind für flache Arbeiten wie das Schneiden von Vorsprüngen, Nuten oder Einstecklöchern konzipiert. Da der nach oben gerichtete Abschnitt kurz ist, greift die nach unten gerichtete Geometrie fast sofort in das obere Furnier ein. Dadurch wird ein Ausreißen auch bei flachen Passagen verhindert.
Für das Schneiden von Holzwerkstoffen ist Vollhartmetall eine absolute Voraussetzung. Schnellarbeitsstahl ist viel zu weich, um der starken Abrasivität von Sperrholzleim und MDF-Harz standzuhalten. Ein HSS-Bohrer verliert innerhalb von Minuten nach dem Schneiden von MDF seine Schärfe.
Premium-Kompressionswerkzeuge werden aus mikrokörnigem massivem Wolframcarbid hergestellt. Die Mikrokornstruktur sorgt für eine dichtere, gleichmäßigere Schneidkante. Es gleicht Härte für Verschleißfestigkeit mit Zähigkeit aus, um Mikrorisse zu verhindern. Fortschrittliche Werkzeugbeschichtungen wie DLC oder TiSiN sorgen für eine gehärtete, reibungsarme Barriere. Dies verringert die Hitzeentwicklung und verhindert das Anhaften von Kunstharzen an der Schneidkante – ein zerstörerisches Phänomen, das als Fressen bezeichnet wird.
Die Anzahl der Spannuten eines Werkzeugs bestimmt die Vorschubgeschwindigkeit und die Oberflächenqualität. Einschneidige Werkzeuge bieten maximalen Raum für die Spanabfuhr. Sie sind ideal für kleinere, weniger steife CNC-Maschinen, die das Werkzeug nicht mit hohen Geschwindigkeiten schieben können. Zweischneidige Bohrer sind der Industriestandard für die meisten Holzbearbeitungsanwendungen. Sie bieten ein optimales Gleichgewicht zwischen Schnittgeschwindigkeit, Spanfreiheit und Kantengüte. Dreischneidige Werkzeuge sind schweren, hochsteifen industriellen CNC-Maschinen vorbehalten, die deutlich schnellere Vorschubgeschwindigkeiten erfordern.
Selbst der Kompressionsbit höchster Qualität kann zum Ausreißen führen, wenn er nicht richtig verwendet wird. Die richtige CNC-Programmierung und Werkzeugwegstrategie sind für die Maximierung der Werkzeugeffektivität von entscheidender Bedeutung.
Die wichtigste Regel bei der Verwendung eines Kompressionsbohrers besteht darin, sicherzustellen, dass die anfängliche Schnitttiefe die Übergangslinie überschreitet.
Wenn Ihr erster Durchgang zu flach ist, greift nur der nach oben geschnittene Teil des Bohrers in das Material ein. Dies verhält sich genau wie ein normaler Up-Cut-Bohrer, zieht das obere Furnier nach oben und führt zu starkem Ausreißen. Um wahr zu erreichen Beim spanfreien Schneiden muss der erste Durchgang tief genug eintauchen, damit der nach unten geschnittene Teil der Spannut die Oberfläche des Materials berührt. Dadurch wird das Furnier sicher nach unten gedrückt.
Tauchen Sie einen Kompressionsbohrer niemals senkrecht nach unten in das Material ein. Die Unterseite des Bohrers drückt die Späne nach oben, während die Oberseite die Späne nach unten drückt. Ein direkter Z-Achsen-Eintauchvorgang hält das gesamte Material in der Mitte des Bohrers fest. Dies verursacht extreme Hitze, Verbrennungen und kann leicht zum Bruch des Werkzeugs führen.
Programmieren Sie stattdessen immer einen Rampen- oder Einlauf-Werkzeugweg. Beim Rampenverfahren wird das Werkzeug diagonal in das Material bewegt, normalerweise in einem Winkel von 3 bis 5 Grad. Dadurch kann der Meißel die Späne horizontal entfernen, während er auf seine Zieltiefe absinkt.
Beim Schneiden kleiner Teile aus einer großen Sperrholz- oder MDF-Platte haben Vakuum-Niederhaltesysteme Schwierigkeiten, die Teile nach dem vollständigen Durchtrennen an Ort und Stelle zu halten. Wenn sich ein Teil mitten im Schnitt verschiebt, wird die Kante zerstört und das Werkzeug kann möglicherweise zerbrechen.
Um dem entgegenzuwirken, ist das Schälen von Zwiebeln eine bewährte CNC-Strategie. Die Maschine ist so programmiert, dass sie das Material durchschneidet, aber eine mikroskopisch kleine Schicht – die Zwiebelschale, normalerweise 0,020 bis 0,030 Zoll dick – an der Unterseite des Bretts hinterlässt. Dadurch bleibt die Vakuumdichtung intakt und die Teile bleiben an ihrem Platz. Ein abschließender schneller Durchgang entfernt die verbleibende Haut, um die Teile sauber zu lösen.
Standzeit und Schnittqualität werden durch das Verhältnis zwischen Spindeldrehzahl und Maschinenbewegungsgeschwindigkeit bestimmt. Das Ausbalancieren dieser beiden Metriken sorgt für die richtige Chiplast.
Bei der CNC-Bearbeitung besteht das Ziel darin, die durch Reibung entstehende Wärme in die Holzspäne zu übertragen. Dieser Span wird dann aus dem Schnitt ausgeworfen. Wenn sich das Werkzeug zu schnell dreht und sich dabei zu langsam durch das Material bewegt, erzeugt es feinen Staub statt Späne.
Staub kann keine Wärme absorbieren. Dadurch gelangt die Wärme direkt in das Vollhartmetallwerkzeug. Übermäßige Hitze zersetzt den Kobaltbinder im Karbid. Dadurch wird das Werkzeug vorzeitig stumpf und das Harz in MDF oder Sperrholz verbrennt und hinterlässt dunkle Brandflecken an den Materialkanten. Für eine ordnungsgemäße Optimierung sind ausreichend aggressive Vorschubgeschwindigkeiten erforderlich, um eindeutige Späne zu erzeugen.
Um die richtige Spanlast zu berechnen, müssen die Angaben des Werkzeugherstellers herangezogen werden. Berücksichtigen Sie jedoch für einen standardmäßigen 1/2-Zoll-Kompressionsbohrer mit zwei Schneiden, der 3/4-Zoll-Sperrholz oder MDF schneidet, diesen grundlegenden Startparameter:
Spindelgeschwindigkeit: 16.000 bis 18.000 U/min
Vorschubgeschwindigkeit XY-Achse: 400 bis 600 Zoll pro Minute
Eintauchgeschwindigkeit Z-Achse: 100 bis 150 IPM unter Verwendung einer Rampe
Angestrebte Spanlast: 0,015 bis 0,025 Zoll pro Zahn
Beachten Sie, dass diese Parameter basierend auf der Steifigkeit Ihres spezifischen CNC-Fräsers und der Wirksamkeit Ihres Vakuum-Niederhaltesystems angepasst werden müssen.
Sperrholz und MDF sind aufgrund ihrer abrasiven Leime und empfindlichen Furniere bekanntermaßen schwierig zu bearbeitende Materialien. Starke Kantenausbrüche sind jedoch völlig vermeidbar.
Spezielle Kompressions-Schaftfräser lösen dieses mechanische Problem, indem sie die Holzfasern während des Schnitts nach innen drücken und so die Kräfte neutralisieren, die zum Ausreißen führen. Wenn Sie Ihre Ausrüstung mit diesen hochentwickelten Bohrern aufrüsten, vermeiden Sie unnötige Materialkosten und verkürzen Ihre Schleifzeit erheblich.
Durch die Priorisierung technischer Spezifikationen gegenüber dem ursprünglichen Kaufpreis können Betriebe ihre Kosten pro Schnitt drastisch senken und Maschinenausfallzeiten minimieren. Sind Sie bereit, Ihre Fertigungsqualität zu verbessern? Bewerten Sie Ihre aktuellen Schnittparameter, wählen Sie die richtige Übergangslinie für Ihre Materialstärke und investieren Sie noch heute in hochwertige Vollhartmetallwerkzeuge. Finden Sie bei SS End Mill genau die Spezifikationen, die Ihr Betrieb benötigt, um makellose, makellose Oberflächen bei jedem einzelnen Projekt zu gewährleisten.
Aus sicherheitstechnischer und mechanischer Sicht wird von der Verwendung von Kompressionsbits in einer handgeführten Oberfräse dringend abgeraten. Die Kompressionsgeometrie wurde speziell für starre Maschinen entwickelt. Die Konstruktion erzeugt zwangsläufig entgegengesetzte Axialkräfte. Bei einer starren CNC-Spindel heben sich diese Kräfte gegenseitig auf. In menschlichen Händen verursachen diese gegensätzlichen Kräfte jedoch unvorhersehbares, heftiges Geschwätz. Der Router wehrt sich aktiv gegen Ihre Kontrolle und stellt ein erhebliches Sicherheitsrisiko dar. Für das handgeführte Fräsen von furnierten Materialien ist es sicherer, für flache Durchgänge einen standardmäßigen Downcut-Bohrer zu verwenden.
Wenn es trotz der Verwendung hochwertiger Werkzeuge zu Ausrissen an der Oberkante kommt, ist das Problem fast immer auf eine falsche Tiefe beim ersten Durchgang zurückzuführen. Jedes Komprimierungsbit verfügt über eine Übergangslinie. Damit die nach unten gerichtete Scherwirkung das Deckfurnier schützt, muss die Oberseite des Materials während des Schnitts vollständig über dieser Übergangslinie liegen. Wenn Ihr erster Durchgang zu flach ist, greifen die nach unten gerichteten Rillen nie in das Material ein. Der Bohrer fungiert lediglich als Up-Cut-Werkzeug, das das obere Furnier anhebt und splittert.
Die Werkzeuglebensdauer hängt vollständig von der Abrasivität des Materials, der Steifigkeit Ihrer Maschine sowie Ihren spezifischen Vorschüben und Geschwindigkeiten ab. Die Hauptursache für vorzeitigen Werkzeugverschleiß ist Hitze. Durch Hitze wird der Kobaltbinder im Vollhartmetall zersetzt. Wärme entsteht durch Reibung, wenn sich ein Werkzeug zu schnell dreht, sich aber zu langsam durch das Material bewegt. Durch die Aufrechterhaltung einer angemessenen Spanladung wird die Wärme in die Holzspäne und nicht in das Werkzeug selbst übertragen. Unter optimierten Parametern können Premium-Bohrer Dutzende Schleifsperrholzplatten verarbeiten, bevor ein Austausch erforderlich ist.
Während beide Materialien stark von der Kompressionsgeometrie profitieren, erfordern ihre unterschiedlichen physikalischen Eigenschaften geringfügige Abweichungen bei der optimalen Werkzeugauswahl. Für Sperrholz ist ein Werkzeug mit einer sehr scharfen Schneidkante und hohen Scherwinkeln erforderlich, um die Fasern sauber zu schneiden. Im Gegensatz dazu ist MDF ein dichter Verbundwerkstoff ohne Faserrichtung, der zur Bildung von Feinstaub und zur Hitzeentwicklung neigt. Während es zur Verbesserung der Haltbarkeit spezielle MDF-Bohrer mit geringeren Spanwinkeln gibt, ist ein hochwertiger 2-schneidiger Vollhartmetall-Kompressionsbohrer äußerst vielseitig. Wenn die richtigen Vorschubgeschwindigkeiten eingehalten werden, werden bei beiden Materialien außergewöhnliche, ausrissfreie Kanten erzielt.
Das Schneiden kleiner Teile aus doppelseitigem Laminat stellt eine einzigartige Herausforderung dar. Da der nach oben gerichtete Teil eines Kompressionsmeißels die Unterseite des Materials anhebt, kann er die Vakuum-Niederhaltesog auf kleinen Flächen leicht überwinden. Um dieses Problem zu lösen, sollten Betreiber die Zwiebelschalentechnik anwenden. Dabei muss die CNC so programmiert werden, dass sie das Material durchschneidet und nur eine hauchdünne Holzschicht an der Unterseite des Bretts übrig bleibt, um die Vakuumversiegelung aufrechtzuerhalten. Anschließend wird ein abschließender Durchgang in voller Tiefe durchgeführt, um die verbleibende Haut sauber zu entfernen, ohne das Werkstück zu lösen.
Optimale Parameter hängen stark vom Werkzeugdurchmesser und der Nutanzahl ab. Im Allgemeinen erzielt ein zweischneidiger 1/2-Zoll-Kompressionsbohrer die beste Leistung zwischen 16.000 und 18.000 U/min und einer Vorschubgeschwindigkeit von 400 bis 600 IPM. Die entscheidende Kennzahl ist die Spanlast, die typischerweise zwischen 0,015 und 0,025 Zoll pro Zahn liegen sollte. Wenn Ihre Maschine nicht ausreichend stabil ist, um 500 IPM zu erreichen, müssen Sie die Drehzahl proportional verringern, um zu verhindern, dass das Werkzeug das Material verbrennt.
Ja, Vollhartmetall-Kompressionsbits können professionell geschärft werden. Durch das Schärfen verringert sich jedoch der Gesamtschneiddurchmesser des Werkzeugs. Sie müssen die Werkzeugbibliothek Ihrer CNC-Software mit dem neuen Durchmesser aktualisieren, um die Maßgenauigkeit Ihrer geschnittenen Teile aufrechtzuerhalten. Darüber hinaus erfordert die komplexe Geometrie der Übergangslinie spezielle CNC-Schleifgeräte, um korrekt zu schärfen, ohne das Verhältnis von Aufwärts- zu Abwärtsschnitt zu beeinträchtigen.