Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-23 Pochodzenie: Strona

Masz dość niszczenia drogiej sklejki? Wyobraź sobie, że ściągasz świeżo wycięty arkusz sklejki fornirowanej orzechem włoskim ze stołu próżniowego CNC. Odwracasz planszę, aby sprawdzić wykończenie. Dolna krawędź wygląda, jakby została przeżuta przez myszy. Wyrywanie niszczy projekty. To frustruje operatorów. Co gorsza, marnuje to dobre pieniądze.
Standardowe bity często zawodzą w przypadku delikatnych fornirów drewnianych. Materiały inżynieryjne wymagają wysoce wyspecjalizowanych mechaników skrawania, aby zachować integralność strukturalną podczas procesu obróbki. W tym przeglądzie technicznym dokładnie badamy, w jaki sposób geometria kompresji zapobiega odpryskiwaniu krawędzi. Odkryjesz praktyczne, przetestowane w warsztacie rozwiązania, które podniosą jakość produkcji i wyeliminują odpady.
Wyrywaniu można zapobiec: Odpryski krawędzi płyt laminowanych są spowodowane przede wszystkim nieprawidłowymi siłami cięcia ciągnącymi włókna drzewne. Stosowanie specjalistycznych narzędzi przeznaczonych do kompozytów inżynieryjnych skutecznie eliminuje tę awarię mechaniczną.
Mechanika kompresji: Hybrydowe frezy łączą w jednym narzędziu zarówno rowki ścinane w górę, jak i w dół. Taka konstrukcja wypycha włókna materiału w kierunku środka deski, neutralizując jednocześnie odpryski od góry i od dołu.
Wybór narzędzia decyduje o sukcesie: Wybór pomiędzy standardowymi bitami kompresyjnymi a wpuszczanymi bitami kompresyjnymi zależy całkowicie od zaprogramowanej głębokości cięcia i konkretnej operacji frezowania.
Optymalizacja CNC jest obowiązkowa: osiągnięcie doskonałych krawędzi wymaga sztywnych ustawień programowania. Optymalizacja maszyny obejmuje obliczenie odpowiedniego obciążenia wiórów i wykorzystanie strategicznych ścieżek narzędzia, takich jak rampowanie i skórowanie cebuli.
Praca z konstruowanym drewnem wiąże się z wyjątkowymi wyzwaniami związanymi z obróbką. Lite drewno liściaste zachowuje się przewidywalnie wzdłuż słojów. Panele inżynieryjne tego nie robią. Kiedy operatorzy doświadczają poważnych odprysków na krawędziach, podstawową przyczyną jest zwykle niedopasowanie mechaniczne. W szczególności anatomia strukturalna panelu koliduje z geometrią wykorzystywanego narzędzia tnącego.
Sklejka to materiał kompozytowy wytwarzany przez połączenie wielu warstw forniru drewnianego. Warstwy te są poprzecznie pasmowane. Kierunek słojów każdej warstwy przebiega prostopadle do sąsiednich. To poprzeczne pasmowanie zapewnia doskonałą stabilność wymiarową. Tworzy jednak bardzo delikatną powierzchnię.
Okleiny wierzchnie na nowoczesnej sklejce szafkowej są wyjątkowo cienkie. Często mierzą mniej niż 1/40 cala. Kiedy standardowy frez tnący do góry natrafia na ten materiał, wywiera on gwałtowną siłę nośną. Cienki fornir ma prawie zerową integralność strukturalną. W rezultacie siła ścinająca skierowana ku górze z łatwością pokonuje wiązanie klejowe. Górna warstwa rozpryskuje się, unosi i odrywa od rdzenia. I odwrotnie, wiertło tnące w dół dociska materiał w dół. To agresywne ciśnienie skierowane w dół powoduje, że niepodparty fornir dolny zostaje wydmuchany na zaporę.
Płyta pilśniowa średniej gęstości zachowuje się zupełnie inaczej niż sklejka. Pozbawiony naturalnego słoi drewna, płyta MDF jest wytwarzana z drobnych włókien drzewnych połączonych razem z żywicami syntetycznymi pod wpływem ekstremalnej temperatury i ciśnienia. Powierzchnia płyty MDF jest gęsta i gładka. Jednak krawędzie pozostają z natury kruche.
Jeśli źle Gdy stosowane są frezy MDF , agresywne siły tnące powodują kruszenie skompresowanych włókien. Rezultatem jest rozmyta lub wydmuchana krawędź. Ponadto spoiwa żywiczne – zazwyczaj mocznikowo-formaldehydowe – są bardzo ścierne. Generują znaczne tarcie i ciepło podczas procesu cięcia. To ekstremalne ciepło szybko niszczy standardowe narzędzia stalowe.
Zarówno w produkcji przemysłowej, jak i na zamówienie, wykruszanie krawędzi ma wymierny wpływ finansowy. Bezpośrednim kosztem są straty materialne. Często nie da się uratować poważnie uszkodzonych paneli. Kierują się prosto do śmietnika.
Poza bezpośrednią stratą materiału, wyrwanie krawędzi powoduje ukryte koszty pracy. Technicy muszą spędzać dodatkowy czas na nakładaniu szpachli do drewna, szlifowaniu krawędzi lub próbach ukrycia defektów grubą taśmą krawędziową. Modernizacja narzędzi zaprojektowanych specjalnie dla tych nowoczesnych kompozytów pozwala warsztatom drastycznie zminimalizować czas obróbki końcowej i zmniejszyć ogólny wskaźnik złomowania.
Analiza bieżących trendów produkcyjnych ujawnia ogromną zmianę w sektorze obróbki drewna. Sklepy szybko przechodzą na szybkie zagnieżdżanie i zautomatyzowane przetwarzanie paneli. Niedobory wykwalifikowanej siły roboczej i rosnące koszty najwyższej jakości sklejki szafkowej zmuszają producentów do ponownego przemyślenia swoich strategii obróbki. Sklepów nie stać już na marnowanie materiałów. Wtórne operacje szlifowania krawędzi zabijają marże zysku.
W związku z tym rozwinął się przemysł narzędziowy. Jesteśmy świadkami szybkiego odchodzenia od frezów ogólnego przeznaczenia na rzecz wysoce specjalistycznych geometrii dostosowanych do konkretnego materiału. Nowoczesna produkcja wymaga narzędzi zdolnych do obróbki ściernych żywic syntetycznych – takich jak ognioodporne płyty MDF – przy jednoczesnym zapewnieniu nieskazitelnych wykończeń prosto z maszyny.
Aby rozwiązać podwójny problem wyrywania od góry i od dołu, inżynierowie zajmujący się narzędziami opracowali wysoce specyficzną geometrię hybrydową. W przypadku dwustronnych laminatów, melaminy i paneli fornirowanych te specjalistyczne bity stały się niekwestionowanym standardem branżowym.
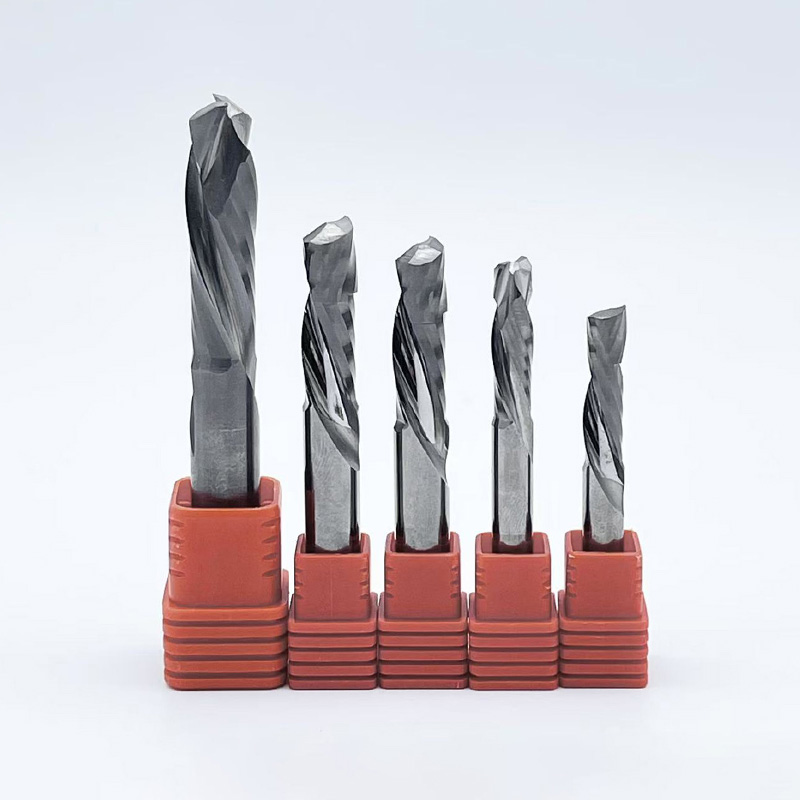
Wiertło kompresyjne to pojedyncze narzędzie tnące posiadające dwa różne kierunki spiralne na krawędzi skrawającej. Dolna część wiertła ma geometrię podciętą, charakteryzującą się prawoskrętną spiralą. Tymczasem górna część wiertła ma geometrię typu down-cut, charakteryzującą się lewoskrętną spiralą.
Dokładny punkt, w którym spotykają się te dwie przeciwne spirale, nazywany jest linią przejściową. Szlifowanie tej złożonej geometrii wymaga najnowocześniejszych maszyn CNC. Ta precyzyjna produkcja sprawia, że narzędzia te są wysoce wyspecjalizowane do obróbki paneli.
Skuteczność frezy walcowo-czołowe opierają się na podstawach fizyki. Gdy narzędzie obraca się w materiale, podcięta końcówka ciągnie włókna drewna w górę. Zapobiegnie to odpryskiwaniu dolnego forniru. Jednocześnie ścięta górna część wypycha włókna drewna w dół. Zapobiegnie to podnoszeniu się forniru górnego.
Te przeciwstawne siły zderzają się dokładnie na linii przejściowej. Całe ciśnienie ścinające jest skierowane w stronę gęstego rdzenia materiału. Ten efekt ściskania zasadniczo ściska włókna rdzenia. Zarówno delikatna górna, jak i dolna warstwa zewnętrzna pozostają całkowicie nienaruszone.
Zrozumienie sił kierunkowych różnych frezów ma kluczowe znaczenie dla optymalizacji jakości cięcia. Poniżej znajduje się obiektywne porównanie techniczne trzech głównych geometrii narzędzi stosowanych w obróbce paneli.
Geometria narzędzia |
Najwyższa jakość krawędzi |
Jakość dolnej krawędzi |
Ewakuacja wiórów |
Najlepsza aplikacja |
|---|---|---|---|---|
Cięcie w górę |
Słabe — poważne rozdarcie |
Doskonały |
Doskonały — podciągnięty do góry |
Szybkie i głębokie cięcia w materiałach pełnych |
Down-Cut |
Doskonały |
Słabo – Wydmuch |
Słabe — zapakowane w dół |
Płytkie tatusiowie, rozmiarówka, kieszenie |
Kompresja |
Doskonały |
Doskonały |
Umiarkowany — skierowany do rdzenia |
Cięcia przelotowe w laminatach dwustronnych |
Wiertła podcięte w górę mają prawą spiralę działającą jak świder. Wyciągają materiał do góry i na zewnątrz wyciętego kanału. Zapewnia to doskonałe odprowadzanie wiórów, zapobiega gromadzeniu się ciepła i wydłuża żywotność narzędzia. Niestety, siła ciągnąca skierowana ku górze prawie na pewno spowoduje poważne rozerwanie górnej powierzchni sklejki fornirowanej.
Bity ścięte w dół posiadają lewą spiralę popychającą materiał w dół. Nacisk skierowany w dół dokładnie ścina górny fornir, pozostawiając nieskazitelną górną krawędź. Powodują jednak rozdarcie na dolnej krawędzi. Co ważniejsze, pakują wióry w dół na ścieżkę cięcia. W gęstych materiałach, takich jak płyta MDF, uwięziony pył powoduje silne tarcie. Tarcie prowadzi do spalenia i przedwczesnej awarii narzędzia.
Do cięć przelotowych w materiałach dwustronnych, dobierając odpowiedni Narzędzia do cięcia sklejki wykorzystujące geometrię ściskaną są najlepszym wyborem. Łącząc zalety profili podcinanych i docinanych, neutralizują siły ścinające na obu powierzchniach zewnętrznych. Prawidłowo zaprogramowane dają czystą, wykończoną krawędź po obu stronach panelu. Eliminuje to całkowicie potrzebę wtórnego szlifowania.
Nie wszystkie narzędzia są produkowane według tych samych specyfikacji. Podczas pozyskiwania Narzędzia CNC do obróbki drewna dla środowisk przemysłowych, skład materiału i określone parametry projektowe bezpośrednio wpływają na wydajność.
Wybór pomiędzy konstrukcją standardową a wpuszczaną zależy całkowicie od zaprogramowanej głębokości cięcia. Standardowe bity kompresyjne mają dłuższą sekcję nacięcia na końcówce. Często waha się od 0,250 do 0,375 cala na półcalowym bicie. Zostały zaprojektowane wyłącznie do cięcia profili na pełnej głębokości, gdzie narzędzie przechodzi całkowicie przez materiał.
Natomiast wpuszczane bity kompresyjne mają znacznie krótszą sekcję nacięcia, zwykle około 0,125 do 0,200 cala. Są przeznaczone do płytkich operacji, takich jak wycinanie dado, rowków lub wpustów. Ponieważ sekcja docinania jest krótka, geometria cięcia w dół niemal natychmiast łączy się z górnym fornirem. Zapobiega to rozdarciom nawet przy płytkich przejściach.
Do cięcia drewna konstrukcyjnego węglik spiekany jest absolutnym wymogiem. Stal szybkotnąca jest zdecydowanie zbyt miękka, aby wytrzymać wysoce ścierny charakter klejów do sklejki i żywic MDF. Wiertło HSS straci swoją ostrość w ciągu kilku minut od cięcia płyty MDF.
Narzędzia kompresyjne klasy premium są produkowane z mikroziarnistego węglika wolframu. Struktura mikroziarnista zapewnia gęstszą i bardziej jednolitą krawędź skrawającą. Równoważy twardość zapewniającą odporność na zużycie z wytrzymałością, aby zapobiec mikropęknięciom. Zaawansowane powłoki narzędzi, takie jak DLC lub TiSiN, zapewniają utwardzoną barierę o niskim tarciu. Zmniejsza to akumulację ciepła i zapobiega przywieraniu żywic syntetycznych do krawędzi skrawającej – niszczycielskiemu zjawisku znanemu jako zacieranie się.
Liczba rowków w narzędziu decyduje o szybkości posuwu i jakości wykończenia. Narzędzia jednoostrzowe zapewniają maksymalną przestrzeń do odprowadzania wiórów. Są idealne do mniejszych, mniej sztywnych maszyn CNC, które nie mogą popychać narzędzia z dużymi prędkościami. Bity dwuostrzowe są standardem branżowym w większości zastosowań związanych z obróbką drewna. Oferują optymalną równowagę pomiędzy prędkością skrawania, usuwaniem wiórów i wykończeniem krawędzi. Narzędzia trójostrzowe są zarezerwowane dla ciężkich, bardzo sztywnych przemysłowych maszyn CNC wymagających znacznie większych posuwów.
Nawet najwyższej jakości bit kompresyjny spowoduje wyrwanie, jeśli nie będzie prawidłowo używany. Właściwe programowanie CNC i strategia ścieżki narzędzia są niezbędne do maksymalizacji efektywności narzędzia.
Najważniejszą zasadą stosowania wiertła kompresyjnego jest upewnienie się, że początkowa głębokość cięcia przekracza linię przejściową.
Jeśli pierwsze przejście jest zbyt płytkie, tylko podcięta część wiertła zetknie się z materiałem. Działa to dokładnie tak, jak standardowe wiertło podcinające, podciągając górny fornir i powodując poważne wyrwanie. Aby osiągnąć prawdę cięcie bez wiórów , pierwsze przejście musi zagłębić się na tyle głęboko, aby docięta część rowka zetknęła się z górną powierzchnią materiału. Spowoduje to bezpieczne dociśnięcie forniru w dół.
Nigdy nie zanurzaj wiertła kompresyjnego pionowo w dół w materiale. Dolna część świdra wypycha wióry w górę, a górna w dół. Bezpośrednie zanurzenie w osi Z zatrzymuje cały materiał w środku świdra. Powoduje to nadmierne nagrzewanie, pieczenie i może łatwo złamać narzędzie.
Zamiast tego zawsze programuj rampę lub ścieżkę narzędzia prowadzącego. Wgłębianie przesuwa narzędzie po przekątnej w materiał, zwykle pod kątem od 3 do 5 stopni. Dzięki temu wiertło może usuwać wióry w poziomie podczas schodzenia na docelową głębokość.
Podczas wycinania małych części z dużego arkusza sklejki lub płyty MDF, próżniowe systemy dociskowe mają trudności z utrzymaniem nieruchomych elementów po ich całkowitym odcięciu. Jeśli część przesunie się w połowie cięcia, zniszczy to krawędź i potencjalnie rozbije narzędzie.
Aby temu przeciwdziałać, sprawdzoną strategią CNC jest skórowanie cebuli. Maszyna jest zaprogramowana tak, aby przecinać materiał, ale pozostawia mikroskopijną warstwę – skórkę cebuli, zwykle o grubości od 0,020 do 0,030 cala – na spodzie deski. Dzięki temu uszczelka próżniowa pozostaje nienaruszona, a części pozostają zablokowane na swoim miejscu. Ostatnie szybkie przejście usuwa pozostały naskórek, aby całkowicie uwolnić części.
Trwałość narzędzia i jakość cięcia zależą od zależności pomiędzy prędkością wrzeciona i prędkością ruchu maszyny. Zrównoważenie tych dwóch wskaźników zapewnia odpowiednie obciążenie chipa.
Celem obróbki CNC jest przeniesienie ciepła generowanego przez tarcie do zrębków drzewnych. Wiór ten jest następnie wyrzucany z nacięcia. Jeżeli narzędzie obraca się zbyt szybko i zbyt wolno porusza się po materiale, zamiast wiórów wytwarza drobny pył.
Kurz nie może pochłaniać ciepła. W rezultacie ciepło przekazywane jest bezpośrednio do narzędzia pełnowęglikowego. Nadmierne ciepło rozkłada spoiwo kobaltowe w węgliku. Powoduje to przedwczesne stępienie narzędzia i powoduje spalenie żywicy w płycie MDF lub sklejce, pozostawiając ciemne ślady przypaleń na krawędziach materiału. Właściwa optymalizacja wymaga wystarczająco agresywnych posuwów, aby wytworzyć wyraźne wióry.
Obliczenie prawidłowego obciążenia wiórów wymaga odniesienia się do specyfikacji producenta narzędzia. Jednakże w przypadku standardowej 1/2-calowej, 2-ostrzowej końcówki do cięcia sklejki lub płyty MDF o średnicy 3/4 cala, należy wziąć pod uwagę następujący podstawowy parametr początkowy:
Prędkość wrzeciona: 16 000 do 18 000 obr./min
Szybkość posuwu w osi XY: 400 do 600 cali na minutę
Szybkość zagłębiania w osi Z: 100 do 150 IPM z wykorzystaniem rampy
Docelowe obciążenie wiórami: 0,015 do 0,025 cala na ząb
Należy pamiętać, że parametry te należy dostosować w oparciu o sztywność konkretnej routera CNC i skuteczność systemu docisku próżniowego.
Sklejka i płyta MDF są materiałami niezwykle trudnymi w obróbce ze względu na zawarte w nich ścierne kleje i delikatne forniry. Jednakże poważnym wykruszeniom krawędzi można całkowicie zapobiec.
Specjalistyczne frezy walcowo-czołowe rozwiązują ten problem mechaniczny, wpychając włókna drzewne do wewnątrz podczas cięcia, neutralizując siły powodujące wyrywanie. Modernizacja sprzętu w celu włączenia tych wysoce zaawansowanych wierteł eliminuje koszty zmarnowanych materiałów i znacznie skraca czas szlifowania.
Przedkładając specyfikacje techniczne nad początkową cenę zakupu, sklepy mogą drastycznie obniżyć koszt cięcia i zminimalizować przestoje maszyn. Gotowy do podniesienia jakości produkcji? Oceń swoje aktualne parametry skrawania, wybierz odpowiednią linię przejściową dla grubości materiału i już dziś zainwestuj w najwyższej jakości narzędzia pełnowęglikowe. Znajdź dokładne specyfikacje, których potrzebuje Twój sklep w SS End Mill, aby zagwarantować nieskazitelne, nieskazitelne wykończenia każdego projektu.
Z punktu widzenia bezpieczeństwa i mechanicznego zdecydowanie odradza się używanie bitów kompresyjnych w ręcznym routerze ręcznym. Geometria ściskania została zaprojektowana specjalnie dla maszyn sztywnych. Konstrukcja z natury wytwarza przeciwne siły osiowe. W sztywnym wrzecionie CNC siły te znoszą się wzajemnie. Jednak w ludzkich rękach te przeciwstawne siły powodują nieprzewidywalne, gwałtowne rozmowy. Router będzie aktywnie walczył z Twoją kontrolą, stwarzając poważne zagrożenie bezpieczeństwa. W przypadku ręcznego frezowania materiałów fornirowanych bezpieczniej jest użyć standardowego wiertła do płytkich przejść.
Jeśli pomimo użycia narzędzi wysokiej jakości występuje wyrywanie górnej krawędzi, problem prawie zawsze wynika z nieprawidłowej głębokości przy pierwszym przejściu. Każdy bit kompresji posiada linię przejściową. Aby działanie ścinające w dół chroniło górny fornir, górna powierzchnia materiału musi podczas cięcia znajdować się całkowicie nad tą linią przejściową. Jeśli pierwsze przejście będzie zbyt płytkie, rowki ścięte w dół nigdy nie zetkną się z materiałem. Wiertło będzie działać wyłącznie jako narzędzie do podcinania, podnosząc i rozłupując górny fornir.
Żywotność narzędzia zależy całkowicie od ścieralności materiału, sztywności maszyny oraz konkretnych posuwów i prędkości. Główną przyczyną przedwczesnego zużycia narzędzia jest ciepło. Ciepło rozkłada spoiwo kobaltowe w pełnym węgliku. Ciepło powstaje w wyniku tarcia, gdy narzędzie obraca się zbyt szybko, ale porusza się po materiale zbyt wolno. Utrzymując odpowiednie obciążenie wiórów, ciepło jest przekazywane do zrębków, a nie do samego narzędzia. Przy zoptymalizowanych parametrach bity premium mogą przetworzyć dziesiątki arkuszy sklejki ściernej, zanim będą wymagały wymiany.
Chociaż oba materiały w dużym stopniu korzystają z geometrii ściskanej, ich odrębne właściwości fizyczne narzucają niewielkie różnice w optymalnym doborze narzędzia. Sklejka wymaga narzędzia o bardzo ostrej krawędzi tnącej i dużym kącie ścinania, aby czysto przeciąć włókna. I odwrotnie, płyta MDF jest gęstym kompozytem bez kierunku włókien, podatnym na generowanie drobnego pyłu i gromadzenie się ciepła. Chociaż istnieją specjalistyczne wiertła MDF z niższymi kątami natarcia w celu poprawy trwałości, wysokiej jakości 2-ostrzowe wiertło kompresyjne z pełnego węglika jest bardzo wszechstronne. Zapewnia wyjątkowe, pozbawione rozdarć krawędzie na obu materiałach, jeśli zachowane zostaną odpowiednie prędkości posuwu.
Cięcie małych części z dwustronnych laminatów stanowi wyjątkowe wyzwanie. Ponieważ wycięta w górę część wiertła kompresyjnego unosi dolną część materiału, może z łatwością pokonać podciśnienie przytrzymujące na małych powierzchniach. Aby rozwiązać ten problem, operatorzy powinni zastosować technikę obierania cebuli. Wiąże się to z zaprogramowaniem CNC tak, aby przecinał materiał, pozostawiając jedynie cienką jak papier warstwę drewna na spodzie płyty, aby utrzymać uszczelnienie próżniowe. Następnie wykonywane jest końcowe przejście na pełną głębokość w celu czystego usunięcia pozostałego naskórka bez usuwania przedmiotu obrabianego.
Optymalne parametry zależą w dużym stopniu od średnicy narzędzia i liczby rowków. Ogólnie rzecz biorąc, dwuostrzowy bit kompresyjny o średnicy 1/2 cala działa najlepiej w zakresie od 16 000 do 18 000 obr./min przy prędkości posuwu od 400 do 600 IPM. Krytycznym miernikiem jest obciążenie wiórami, które zazwyczaj powinno wynosić od 0,015 do 0,025 cala na ząb. Jeśli Twojej maszynie brakuje sztywności, aby osiągnąć 500 IPM, musisz proporcjonalnie obniżyć obroty, aby zapobiec spaleniu materiału przez narzędzie.
Tak, wiertła kompresyjne z węglika spiekanego można profesjonalnie ostrzyć. Jednakże ostrzenie zmniejsza całkowitą średnicę skrawania narzędzia. Aby zachować dokładność wymiarową wycinanych części, należy zaktualizować bibliotekę narzędzi oprogramowania CNC o nową średnicę. Dodatkowo złożona geometria linii przejściowej wymaga specjalistycznego sprzętu szlifierskiego CNC do prawidłowego ostrzenia bez zakłócania stosunku cięcia w górę do cięcia w dół.