Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-24 Pochodzenie: Strona

Znasz ten dźwięk. Wysokonakładowa produkcja przebiega gładko i nagle wyraźny, wysoki pisk tępego kawałka przecina hałas w warsztacie. Operator naciska wyłącznik awaryjny. Cenne minuty produkcyjne znikają natychmiast. Przestoje maszyn pozostają jednym z najbardziej uporczywych i pochłaniających zyski wąskich gardeł w profesjonalnej obróbce drewna i operacjach CNC. Za każdym razem, gdy wrzeciono zatrzymuje się w celu ręcznej wymiany narzędzia lub operator jest zmuszony do ponownej kalibracji osi Z w celu uzyskania świeżej krawędzi, ogólna wydajność warsztatu produkcyjnego ogromnie spada.
Optymalizacja trwałości narzędzia i maksymalizacja posuwu nie są już tylko celami. Są to krytyczne wskaźniki przetrwania dla współczesnych producentów. Innowacyjne rozwiązania inżynieryjne całkowicie zmieniają sposób, w jaki zakłady zarządzają zapasami narzędzi i czasem pracy maszyn. Skutecznie podwajając żywotność pojedynczego urządzenia, specjalistyczne oprzyrządowanie minimalizuje częstotliwość ręcznych interwencji wymaganych przez operatora na podłodze.
W tym obszernym przewodniku dowiesz się, w jaki sposób wybór właściwej geometrii skrawania może drastycznie zmniejszyć liczbę przezbrojeń. Wdrożenie tych zaawansowanych strategii narzędziowych pozwala profesjonalistom zajmującym się obróbką drewna poprawić wyniki finansowe, zmniejszyć ilość złomu i usprawnić cały proces frezowania. Po przejściu na wersję o wysokiej wytrzymałości przecinarka do drewna , wpływ na codzienną wydajność jest natychmiastowy i wymierny.
Konstrukcje z podwójną końcówką skutecznie podwajają żywotność skrawania i skracają o połowę czas wymiany narzędzi, bezpośrednio zwiększając czas sprawności maszyny CNC.
Inwestycja w wysokiej jakości węglik spiekany zmniejsza długoterminowe koszty operacyjne w porównaniu z tańszymi alternatywami, które szybko ulegają degradacji pod wpływem silnych naprężeń termicznych.
Właściwy dobór geometrii frezowania w oparciu o gęstość drewna i kierunek słojów zapobiega wyrywaniu się materiału i drastycznie zmniejsza straty materiału.
Optymalizacja zapasów materiałów eksploatacyjnych jest często najszybszą i najbardziej opłacalną metodą skalowania produkcji bez konieczności inwestowania w nowe ciężkie maszyny.
Zanim zagłębimy się w geometrię narzędzi, musimy przyjrzeć się temu, w jakim kierunku zmierza przemysł produkcyjny. Najnowsze analizy rynku ujawniają ogromny zwrot w kierunku zautomatyzowanej, szybkiej produkcji opartej na zagnieżdżeniu. Ponieważ niedobory wykwalifikowanej siły roboczej w dalszym ciągu stanowią wyzwanie dla tej branży, kierownicy sklepów zmuszają maszyny do szybszej i dłuższej pracy, często przechodząc na pracę bez nadzoru przy wyłączonych światłach.
W tym środowisku wysokiego ciśnienia fizyczne ograniczenia krawędzi skrawającej stają się głównym wąskim gardłem. Router CNC o prędkości 2000 cali na minutę jest bezużyteczny, jeśli narzędzie wypali się po czterdziestu arkuszach MDF. W rezultacie branża szybko rezygnuje z tanich i wymagających materiałów eksploatacyjnych modeli. Nowa norma wymaga narzędzi o wysokiej wytrzymałości, zaprojektowanych specjalnie do ciągłych, agresywnych cykli skrawania.
Nowoczesne frezowanie CNC wymaga poziomu precyzji i trwałości, jakiego nie wymagała tradycyjna ręczna obróbka drewna. W miarę ewolucji zautomatyzowanych maszyn zmierzających do zwiększania posuwu i zwiększania prędkości wrzeciona, przemysł narzędziowy musiał się zasadniczo dostosować.
Historycznie rzecz biorąc, stal szybkotnąca była standardem w obróbce drewna. Chociaż materiał ten można zaostrzyć do wyjątkowo cienkiej krawędzi, ma on krytyczną wrażliwość. Ciepło jest największym wrogiem. Wrzeciona rutynowo krzyczą przy 18 000 do 24 000 obr./min. Przy tych prędkościach tarcie generowane przez gęste twarde drewno lub panele kompozytowe powoduje intensywny szok termiczny.
Kiedy stal osiąga temperaturę krytyczną, traci temperament. Rezultatem jest natychmiastowa degradacja krawędzi. To wąskie gardło operacyjne spowodowało przejście w całej branży na węglik spiekany pełnoziarnisty. Te nowoczesne wiertła są wykonane z gęstego kompozytu cząstek węglika wolframu połączonych spoiwem kobaltowym. Ta specyficzna struktura mikroziarnista utrzymuje swoją ekstremalną twardość w znacznie wyższych temperaturach. Narzędzia węglikowe z łatwością wytrzymują agresywne posuwy wymagane w nowoczesnym frezowaniu, zachowując jednocześnie trwałość krawędzi nawet pięćdziesiąt razy dłużej niż ich stalowe odpowiedniki.
W środowisku produkcyjnym prawdziwy koszt narzędzia znacznie przewyższa cenę jego zakupu. Obejmuje koszty operacyjne jego użytkowania i wymiany. Każda minuta bezczynności maszyny CNC, podczas gdy operator zmienia nudny element, powoduje utratę przychodów. Te ukryte wydatki szybko się kumulują w ciągu kwartału fiskalnego.
Rozważ standardową procedurę wymiany w ruchliwej hali produkcyjnej. Maszyna musi opaść, ustawić się w bezpiecznej pozycji i zwolnić uchwyt narzędziowy. Operator musi następnie pobrać zamiennik, oczyścić tuleję zaciskową, włożyć nowy bit, dokręcić go z dokładnym momentem i ponownie skalibrować wysokość osi Z. Proces ten bezpośrednio niszczy ogólną efektywność sprzętu. Minimalizacja tego specyficznego przestoju jest głównym celem zakładów produkcyjnych odchudzonych.
Aby przezwyciężyć rażącą nieefektywność wynikającą z częstych wymian narzędzi, inżynierowie zajmujący się narzędziami opracowali specjalistyczne rozwiązanie konstrukcyjne. Ten projekt stanowi optymalizację skierowaną bezpośrednio do środowisk o wysokiej wydajności. Zapewnia maksymalną użyteczność z jednego kawałka surowca węglikowego.
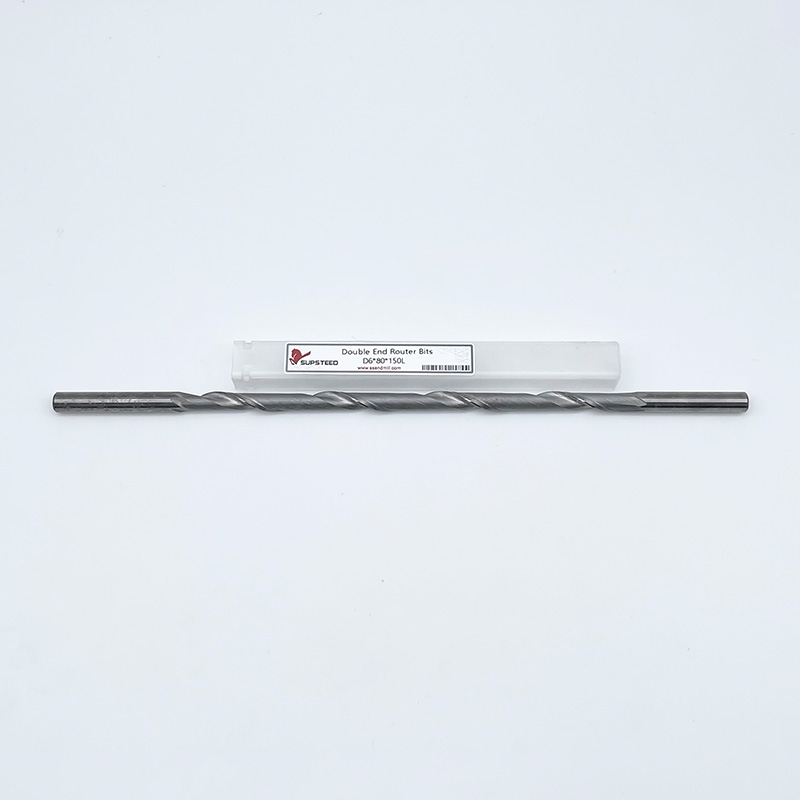
Fizyczna konstrukcja jest elegancko prosta, a jednocześnie zaawansowana technicznie. Składa się z pojedynczego, precyzyjnie szlifowanego chwytu z węglika spiekanego, wyposażonego w identyczne rowki tnące wykonane na obu końcach. Środkowa część trzonka pozostaje idealnie gładka. Pozwala to na bezpieczne, koncentryczne mocowanie w tulei CNC.
Gdy aktywna krawędź skrawająca w końcu stępi się w wyniku normalnego użytkowania, operator nie musi wyrzucać narzędzia. Nie muszą nawet chodzić do łóżeczka z narzędziami, aby je wymienić. Zamiast tego po prostu poluzowują nakrętkę tulei zaciskowej, odwracają ją dwustronne frezy o 180 stopni, dokręć ponownie odpowiednim momentem i natychmiast wznów cięcie.
Standardowe bity z pojedynczą końcówką wykorzystują tylko połowę półfabrykatu węglikowego do cięcia, resztę pozostawiając wyłącznie do mocowania. Warianty dwustronne wymagają znacznie bardziej zaawansowanych technik szlifowania. Proces produkcyjny musi zapewniać ścisłą koncentryczność i równowagę dynamiczną na obu końcach jednocześnie. Ponieważ nietnący koniec znajduje się wewnątrz tulei zaciskowej, geometrię rowka należy zaprojektować w taki sposób, aby nie wpływała negatywnie na siłę mocowania. Każde bicie lub chybotanie podczas obrotu z dużą prędkością pogorszy jakość cięcia i poważnie uszkodzi drogie łożyska wrzeciona.
Utrzymanie obrotu wrzeciona jest ostatecznym celem każdego kierownika warsztatu. Uwzględniając określone punkty tarcia w procesie wymiany narzędzi, te wyspecjalizowane bity oferują wymierną poprawę codziennych harmonogramów produkcji.
Czas sprawności wrzeciona to podstawowy wskaźnik określający rentowność sklepu. W przypadku korzystania ze standardowych narzędzi tępe wiertło powoduje długotrwały, wieloetapowy proces wymiany. W przypadku podejścia dwustronnego ten przepływ pracy jest znacznie skrócony.
Ponieważ operator wykorzystuje dokładnie ten sam chwyt fizyczny, nie ma potrzeby wylogowywania nowego narzędzia z magazynu. W szczególności, jeśli w Twoim zakładzie stosowane są wstępnie ustawione kołnierze narzędziowe w uchwycie narzędziowym ISO30 lub HSK63F, przesunięcie osi Z często pozostaje idealnie identyczne po odwróceniu. Eliminuje to całkowicie potrzebę ponownej kalibracji wysokości narzędzia. Potencjalne pięciominutowe przestoje zamieniają się w szybką 60-sekundową korektę.
Z punktu widzenia zaopatrzenia optymalizacja zapasów zapewnia natychmiastowe korzyści finansowe. Zakup jednego bita z podwójną końcówką jest matematycznie bardziej opłacalny niż zakup dwóch oddzielnych bitów z pojedynczą końcówką o dokładnie tej samej jakości. Po prostu nie płacisz za dodatkowy surowy węglik wolframu wymagany do wykonania drugiego trzpienia.
Poza bezpośrednią ceną zakupu, ta konsolidacja upraszcza zarządzanie zapasami. Łóżka narzędziowe wymagają mniej fizycznej przestrzeni do przechowywania. Menedżerowie ds. zakupów mają mniej indywidualnych jednostek SKU do śledzenia, zamawiania i kontrolowania. W sklepach o dużym wolumenie, w których miesięcznie zużywane są setki bitów, zmniejszenie o połowę wymaganej wielkości zapasów znacznie zmniejsza koszty administracyjne.
Metryczny |
Standardowy bit jednokońcowy |
Dwustronny router |
Wpływ operacyjny |
|---|---|---|---|
Trwałość narzędzia na jednostkę |
1x żywotność |
2x żywotność |
Zmniejsza częstotliwość zakupów o 50%. |
Czas zmiany |
3 - 5 minut |
1 - 2 minuty |
Zwiększa codzienną dyspozycyjność maszyny. |
Przestrzeń inwentarza |
Wymaga 2 slotów |
Wymaga 1 miejsca |
Optymalizuje przechowywanie łóżeczka narzędziowego. |
Koszt na krawędź skrawającą |
Wyższy |
Niżej |
Poprawia ogólny zwrot z inwestycji. |
Podczas gdy odwrócenie narzędzia optymalizuje czas przezbrajania, rzeczywista geometria krawędzi skrawającej musi idealnie pasować do obrabianego materiału. Produkcja mebli wykorzystuje bardzo różnorodne materiały. Lite drewno liściaste zachowuje się zupełnie inaczej niż kompozyty konstrukcyjne, takie jak płyta MDF lub sklejka pokryta melaminą. Każdy z nich wymaga specyficznego podejścia do dynamiki cięcia.
Wybór prawidłowego frezy z węglików spiekanych zapobiegają wyrywaniu się materiału. Wyrywanie pozostaje główną przyczyną odrzucania części na podłogę. Kierunek rowka tnącego dokładnie określa sposób odprowadzania wiórów i ścinania włókien materiału.
Do głębokiego rowkowania i szybkiego czyszczenia: użyj bitów podcinających. Są one wyposażone w rowki, które wyciągają zrębki w górę i od miejsca cięcia. Skutecznie usuwają zanieczyszczenia. Jednakże działanie ciągnące w górę może powodować poważne odpryski na górnej powierzchni materiałów fornirowanych.
W przypadku delikatnych fornirów i płytkich kieszeni: użyj frezów docinanych w dół. Wypychają one wióry w dół, pozostawiając wyjątkowo czystą górną krawędź. Wadą jest to, że wióry są wciskane w nacięcie. Aby zapobiec niebezpiecznemu gromadzeniu się ciepła, należy stosować mniejsze szybkości podawania.
W przypadku dwustronnych laminatów i sklejki: Użyj bitów kompresyjnych. Są to najważniejsze standardy w zakresie produkcji zagnieżdżonej. Bit kompresyjny ma geometrię ścinaną w górę na końcówce i geometrię ścinaną w dół na pozostałej części rowka. Zmusza to wióry do środka rdzenia materiału, pozostawiając górną i dolną krawędź idealnie czystą w jednym, agresywnym przejściu.
Liczba rowków na świrze ma bezpośredni wpływ na wymaganą prędkość posuwu i wynikające z tego obciążenie wiórami. Frez jednoostrzowy zapewnia maksymalną przestrzeń do odprowadzania wiórów. Dzięki temu nadaje się do szybkich przejść zgrubnych lub cięcia tworzyw sztucznych, gdzie topienie stanowi poważny problem. Bity dwuostrzowe zapewniają równowagę standardową w branży, zapewniając gładsze wykończenie, a jednocześnie umożliwiając odpowiedni odstęp wiórów.
Natomiast wiertła trójostrzowe zapewniają najgładsze możliwe wykończenie drewnianych części mebli, ale wymagają znacznie większych prędkości posuwu. Jeśli Twoja maszyna CNC porusza się zbyt wolno z wiertłem o wysokim rowku, narzędzie będzie ocierać się o drewno, a nie je ścinać. Tarcie to powoduje poważne ślady przypaleń i gwarantuje przedwczesną awarię narzędzia.
Aby utrzymać wszechstronną i wysoce wydajną halę produkcyjną, stolarnia musi wybrać strategiczny wybór geometrii cięcia. Chociaż istnieją narzędzia specjalistyczne do niemal każdego możliwego zadania, podstawowy zestaw niezawodnych frezów stanowi absolutną podstawę codziennych operacji.
Tworzenie bezszwowych krawędzi i profili dekoracyjnych jest podstawą produkcji mebli komercyjnych. Profilowy Narzędzia do frezowania CNC , takie jak zaokrąglenia, fazowania i rowki, są wykorzystywane do wykańczania odsłoniętych krawędzi blatów i drzwi szafek. Precyzja w tych narzędziach jest krytyczna. Każde bicie lub wibracje przekładają się bezpośrednio na drgania, których usunięcie wymaga pracochłonnego ręcznego szlifowania.
Integralność strukturalna mebli zależy w dużej mierze od precyzyjnej stolarki. Frezy używane do tych zadań muszą zachować ścisłą dokładność wymiarową przez setki cykli. Do wycinania dado, wręgów, wpustów i czopów stosuje się wiertła proste i specjalistyczne wiertła spiralne. Jeśli wiertło stolarskie straci swoją dokładną średnicę cięcia z powodu nadmiernego zużycia lub odkształcenia, powstałe połączenia będą luźne. To ostatecznie pogarsza montaż i wytrzymałość produktu końcowego.
Maszyna CNC jest tak dokładna, jak łóżko, na którym spoczywa materiał. Frezy do nawierzchni Spoilboard, zwane również frezami do much, charakteryzują się dużą średnicą cięcia. Przeznaczone są do zgarniania wierzchniej warstwy płyty protektorowej MDF idealnie płasko w stosunku do wrzeciona. Regularne wysuwanie na powierzchnię pnia zapewnia prawidłowe działanie systemu podciśnienia. Gwarantuje to, że wszystkie kolejne cięcia głębokości w osi Z będą idealnie równomierne na całym arkuszu.
Nawet najwyższej jakości narzędzia pełnowęglikowe będą działać gorzej, jeśli zostaną zaniedbane. Zakup narzędzi klasy premium to dopiero pierwszy krok. Wdrożenie rygorystycznego protokołu konserwacji na poziomie podłogi wydłuża żywotność narzędzia, zapewnia stałą jakość cięcia i chroni drogie wrzeciono maszyny CNC.
Gdy narzędzia przecinają drewno, zwłaszcza miękkie drewno zawierające żywicę, takie jak sosna lub jodła, smoła i soki dosłownie zapiekają się na rowkach tnących ze względu na ciepło powstające podczas frezowania. Nagromadzenie to działa jak silny izolator termiczny. Zamiast uciekać ciepło przez zrębki zgodnie z konstrukcją, ciepło jest wtłaczane z powrotem do rdzenia węglikowego.
Gdy ciepło to zostaje uwięzione, gwałtownie przyspiesza rozkład spoiwa kobaltowego. Powoduje to przedwczesne stępienie się krawędzi tnącej, imitując zużyte ostrze. Operatorzy powinni rutynowo moczyć zanieczyszczone kawałki w specjalistycznych rozpuszczalnikach na bazie żywicy cytrusowej. Po dziesięciominutowym namoczeniu delikatnie wyszoruj rowki mosiężną szczotką drucianą. Nigdy nie używaj szczotek stalowych, które mogą spowodować mikrorysy na wypolerowanej powierzchni węglikowej i spowodować większe osadzanie się żywicy.
Ekstremalna twardość węglika wiąże się ze ścisłym kompromisem: kruchością. Jeśli wiertło pełnowęglikowe zostanie upuszczone na betonową podłogę lub uderzone w inne metalowe narzędzie, jest bardzo podatne na mikropęknięcia lub katastrofalne odpryski. Nigdy nie należy przechowywać narzędzi luzem w szufladzie.
Muszą być przechowywane w oryginalnych plastikowych rękawach lub umieszczone w niestandardowych drewnianych stojakach na narzędzia, które fizycznie oddzielają bity. Ponadto konserwacja tulei zaciskowych jest absolutnie kluczowa. Drobny pył i żywica z czasem gromadzą się wewnątrz tulei zaciskowej, uniemożliwiając równomierne trzymanie narzędzia. Wymiana tulei zaciskowych co 500 do 700 godzin pracy zapobiega mikropoślizgowi. Poślizg prowadzi bezpośrednio do złej jakości cięcia, ekstremalnych wibracji i drastycznie zmniejszonej żywotności narzędzia.
Przejście od standardowych materiałów eksploatacyjnych do zaawansowanych rozwiązań narzędziowych wymaga zasadniczej zmiany filozofii zakupów. Kierownicy sklepów muszą odejść od oceniania narzędzi wyłącznie na podstawie początkowej ceny zakupu. Zamiast tego muszą przeanalizować całkowity koszt eksploatacji w całym okresie eksploatacji maszyny.
Aby uzasadnić inwestycję w premię narzędzia do frezowania mebli lub konfiguracje z podwójną końcówką, obiekty powinny wykorzystywać proste ramy zwrotu z inwestycji. Obliczenia obejmują pomiar początkowej różnicy kosztów w porównaniu z konkretnymi oszczędnościami operacyjnymi.
Najpierw określ godzinowy koszt obsługi maszyny CNC, biorąc pod uwagę amortyzację maszyny, wynagrodzenia operatora i koszty ogólne. Następnie określ dokładny czas trwania standardowej wymiany narzędzia i pomnóż go przez stawkę minutową obowiązującą w warsztacie. Śledź, ile razy w tygodniu zmienia się standardowy bit w porównaniu z zaawansowanym bitem dwustronnym. Na koniec odejmij koszt nowego narzędzia od całkowitej wartości czasu pracy maszyny zaoszczędzonego w wydłużonym okresie użytkowania narzędzia.
W przypadku dużych nakładów, jeśli bit premium kosztuje o trzydzieści procent więcej, ale wytrzymuje dwa razy dłużej i pozwala zaoszczędzić dwadzieścia minut przestojów tygodniowo, zwrot z inwestycji jest zwykle realizowany w ciągu pierwszego miesiąca eksploatacji.
Integrację zaawansowanych narzędzi należy postrzegać jako istotny element szerszej strategii odchudzonej produkcji. Standaryzując zapasy narzędzi i agresywnie zmniejszając częstotliwość przestojów maszyn, kierownicy produkcji tworzą wysoce przewidywalne harmonogramy produkcji. Przewidywalność prowadzi bezpośrednio do dokładniejszego kalkulowania kosztów pracy, krótszych terminów dostaw, a ostatecznie do znacznie bardziej skalowalnej i zyskownej obróbki drewna.
Chociaż standardowe bity z pojedynczą końcówką ostatecznie spełnią swoje zadanie, optymalizacja procesu routingu wymaga znacznie bardziej strategicznego podejścia do sprzętu. Wysokiej jakości dwustronne oprzyrządowanie z łatwością maksymalizuje codzienną wydajność, skracając cenny czas marnowany na ręczne przezbrojenia i ponowną kalibrację osi Z.
Pełny węglik drobnoziarnisty pozostaje sprawdzonym, bezkompromisowym sekretem skalowania w operacjach obróbki drewna. Oferuje dokładnie taką odporność na ciepło i zachowanie krawędzi, jakie są niezbędne przy dzisiejszych agresywnych posuwach. Pamiętaj, że niezawodne narzędzia skrawające to nie tylko wydatek na materiały eksploatacyjne; stanowią prawdziwą inwestycję w produktywność i stan wrzeciona Twojego warsztatu. Modernizacja Twojego obecnego magazynu narzędzi już dziś usprawni cały przepływ pracy, utrzymując obroty wrzecion i realizację projektów zgodnie z harmonogramem. Gotowy do skalowania produkcji? Oceń bieżący czas sprawności wrzeciona i poznaj precyzyjne rozwiązania o wysokiej wytrzymałości w firmie SS Endmill, aby znaleźć dokładnie taką geometrię, jakiej wymaga Twój warsztat.
Frezy pełnowęglikowe są standardem branżowym do prac wielkoseryjnych ze względu na ich niesamowitą odporność na ciepło i wyjątkowe zachowanie krawędzi. Aby uzyskać maksymalną wydajność operacyjną i skrócić czas przestojów, inżynierowie produkcji zdecydowanie zalecają konfiguracje dwustronne, aby zapewnić dłuższą pracę maszyn pomiędzy wymianami narzędzi.
Tak, są to narzędzia bardzo wszechstronne. Pod warunkiem, że wybierzesz prawidłową geometrię cięcia, np. cięcie w górę, w dół lub ściskanie, oraz odpowiednią liczbę rowków dla docelowej prędkości posuwu, będą one wyjątkowo dobrze radziły sobie z twardym, twardym i miękkim drewnem, płytą MDF i fornirowaną sklejką.
Empiryczne oznaki stępienia narzędzia obejmują przypalone lub zeszklone wykończenie krawędzi drewna, zwiększony hałas lub drgania podczas cięcia, widoczne wyrwania na powierzchni materiału oraz wrzeciono CNC pobierające większe natężenie prądu, ponieważ znacznie trudniej przebić się przez materiał.
Chociaż stal szybkotnącą można początkowo naostrzyć do drobniejszej krawędzi, po prostu nie jest ona w stanie wytrzymać ekstremalnych obciążeń termicznych generowanych przez szybkie frezowanie CNC. Węglik zachowuje integralność strukturalną w znacznie wyższych temperaturach, dzięki czemu pozostaje ostry nawet 50 razy dłużej niż stal, co czyni go znacznie bardziej opłacalnym w przypadku ciągłej pracy.
Szybkości posuwu i prędkości wrzeciona zależą w dużym stopniu od gęstości materiału i liczby rowków wiertła. Ogólną zasadą inżynieryjną jest utrzymywanie odpowiedniego „obciążenia wiórami”, tak aby narzędzie ścinało się, a nie tarło. Zawsze zaczynaj od zalecanej przez producenta tabeli obciążenia chipa. Na przykład 2-ostrzowy wiertło kompresyjne z 18 mm płyty MDF zazwyczaj najlepiej radzi sobie z prędkością około 18 000 obr./min przy prędkości posuwu od 15 do 20 metrów na minutę, ale należy to dostosować w zależności od sztywności maszyny.
Nie, pod warunkiem, że są prawidłowo wyprodukowane i prawidłowo włożone. Wysokiej jakości narzędzia dwustronne posiadają precyzyjnie szlifowany chwyt centralny, zaprojektowany specjalnie dla standardowych tulei zaciskowych, takich jak ER32 lub ER40. Dopóki karbowana część nie znajduje się bezpośrednio w strefie mocowania tulei zaciskowej, siła chwytu pozostaje identyczna jak w przypadku standardowego narzędzia z jedną końcówką, zapewniając zerowe bicie.