Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 24-09-2026 Asal: Lokasi

Anda tahu suaranya. Proses produksi bervolume tinggi berjalan dengan lancar, dan tiba-tiba, rengekan bernada tinggi yang khas dan membosankan itu memecah kebisingan toko. Seorang operator menekan pemberhentian darurat. Menit produksi yang berharga hilang seketika. Waktu henti mesin tetap menjadi salah satu hambatan yang paling persisten dan menguras keuntungan dalam operasi pengerjaan kayu dan CNC profesional. Setiap kali spindel berhenti untuk pertukaran alat manual atau operator terpaksa mengkalibrasi ulang sumbu Z untuk mendapatkan keunggulan baru, efisiensi keseluruhan bengkel fabrikasi mengalami pukulan besar.
Mengoptimalkan masa pakai alat dan memaksimalkan laju pengumpanan bukan lagi sekedar tujuan. Ini adalah metrik kelangsungan hidup yang penting bagi produsen modern. Solusi teknik yang inovatif benar-benar mengubah cara fasilitas mengelola inventaris perkakas dan waktu kerja mesin mereka. Dengan menggandakan umur pemotongan secara efektif pada satu unit, perkakas khusus meminimalkan frekuensi intervensi manual yang diperlukan oleh operator di lantai.
Panduan komprehensif ini mengeksplorasi bagaimana memilih geometri pemotongan yang tepat dapat mengurangi pergantian secara drastis. Menerapkan strategi perkakas canggih ini memungkinkan para profesional pertukangan kayu meningkatkan keuntungan mereka, mengurangi tingkat sisa, dan menyederhanakan seluruh proses penggilingan. Saat Anda meningkatkan ke daya tahan tinggi pemotong kayu , dampaknya terhadap hasil harian Anda langsung dan terukur.
Desain berujung ganda secara efektif menggandakan umur pemotongan dan mengurangi separuh waktu pergantian alat, sehingga secara langsung meningkatkan waktu kerja mesin CNC.
Berinvestasi pada karbida padat premium mengurangi biaya operasional jangka panjang dibandingkan dengan alternatif lebih murah yang cepat terdegradasi di bawah tekanan termal yang parah.
Pemilihan geometri penggilingan yang tepat berdasarkan kepadatan kayu dan arah butiran mencegah robeknya material dan secara drastis mengurangi stok yang terbuang.
Mengoptimalkan inventaris bahan habis pakai sering kali merupakan metode yang paling cepat dan hemat biaya untuk meningkatkan hasil produksi tanpa berinvestasi pada alat berat baru.
Sebelum mendalami geometri perkakas, kita harus melihat arah industri fabrikasi. Analisis pasar baru-baru ini menunjukkan adanya pergeseran besar-besaran ke arah manufaktur berbasis teknologi yang terotomatisasi dan berkecepatan tinggi. Ketika kekurangan tenaga kerja terampil terus menjadi tantangan bagi sektor ini, para manajer pabrik mendorong mesin untuk bekerja lebih cepat dan lebih lama, sering kali beralih ke operasi “padam lampu” tanpa pengawasan.
Dalam lingkungan bertekanan tinggi ini, keterbatasan fisik dari ujung tombak menjadi hambatan utama. Router CNC yang mampu menghasilkan kecepatan 2.000 inci per menit tidak ada gunanya jika alat tersebut terbakar setelah empat puluh lembar MDF. Akibatnya, industri ini dengan cepat meninggalkan model-model yang murah dan berat untuk dikonsumsi. Standar baru ini menuntut perkakas berkekuatan tinggi yang dirancang khusus untuk siklus pemotongan yang agresif dan berkelanjutan.
Perutean CNC modern menuntut tingkat presisi dan daya tahan yang tidak diperlukan dalam pengerjaan kayu manual tradisional. Ketika mesin otomatis berevolusi untuk mendorong laju pengumpanan lebih cepat dan kecepatan spindel lebih tinggi, industri perkakas harus beradaptasi secara mendasar.
Secara historis, Baja Kecepatan Tinggi menjadi standar untuk pengerjaan kayu. Meskipun bahan ini dapat diasah hingga menjadi sangat halus, bahan ini memiliki kerentanan yang kritis. Panas adalah musuh utama. Spindel secara rutin berteriak pada 18.000 hingga 24.000 RPM. Pada kecepatan ini, gesekan yang ditimbulkan terhadap kayu keras padat atau panel komposit menimbulkan guncangan termal yang hebat.
Ketika baja mencapai suhu kritisnya, baja kehilangan kesabarannya. Hasilnya adalah degradasi tepi secara langsung. Kemacetan operasional ini mendorong peralihan industri ke karbida butiran mikro padat. Mata bor modern ini dibuat dari komposit padat partikel tungsten karbida yang diikat dengan pengikat kobalt. Struktur butiran mikro spesifik ini mempertahankan kekerasan ekstremnya pada suhu yang jauh lebih tinggi. Perkakas karbida dengan mudah mempertahankan laju pengumpanan agresif yang diperlukan dalam perutean modern sekaligus mempertahankan retensi tepi hingga lima puluh kali lebih lama dibandingkan perkakas baja.
Dalam lingkungan produksi, harga sebenarnya suatu alat jauh melampaui harga belinya. Sudah termasuk biaya operasional penggunaan dan penggantiannya. Setiap menit mesin CNC tidak digunakan sementara operator melakukan perubahan yang membosankan sehingga menyebabkan hilangnya pendapatan. Pengeluaran tersembunyi ini bertambah dengan cepat selama satu kuartal fiskal.
Pertimbangkan prosedur pergantian standar di lantai toko yang sibuk. Mesin harus turun, berpindah ke posisi aman, dan melepaskan dudukan alat. Operator kemudian harus mengambil penggantinya, membersihkan collet, memasukkan bit baru, memutarnya ke spesifikasi yang tepat, dan mengkalibrasi ulang ketinggian sumbu Z. Proses ini secara langsung menghancurkan Efektivitas Peralatan Secara Keseluruhan. Meminimalkan downtime spesifik ini adalah tujuan utama fasilitas lean manufacturing.
Untuk mengatasi inefisiensi yang mencolok dari penggantian perkakas yang sering dilakukan, para insinyur perkakas mengembangkan solusi struktural khusus. Desain ini mewakili pengoptimalan yang ditujukan pada lingkungan produksi tinggi. Ini memberikan utilitas maksimum dari satu bahan karbida mentah.
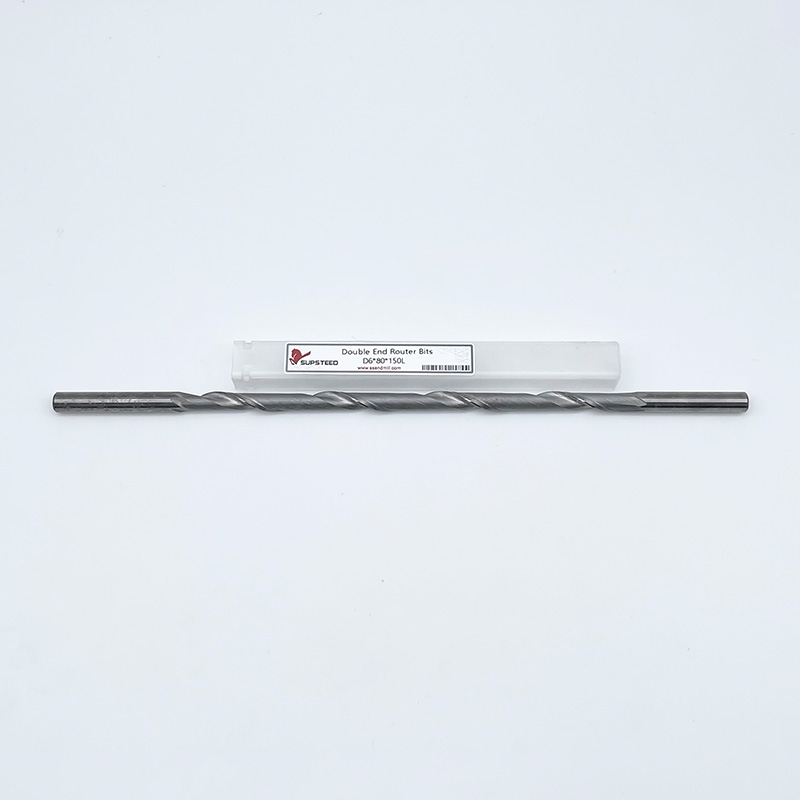
Desain fisiknya sederhana dan elegan namun dirancang dengan baik. Ini terdiri dari satu shank karbida padat yang digerinda presisi dan dilengkapi seruling pemotong identik yang dikerjakan pada kedua ujungnya. Bagian tengah betisnya tetap mulus sempurna. Hal ini memungkinkan penjepitan konsentris yang aman di dalam collet CNC.
Bila ujung tombak yang aktif akhirnya tumpul karena penggunaan normal, operator tidak perlu membuang pahat tersebut. Mereka bahkan tidak perlu berjalan ke tempat perkakas untuk menggantinya. Sebaliknya, mereka cukup mengendurkan mur collet, membaliknya bit router ujung ganda 180 derajat, kencangkan kembali hingga torsi yang tepat, dan segera lanjutkan pemotongan.
Bit ujung tunggal standar hanya menggunakan separuh blanko karbida untuk pemotongan, dan sisanya hanya untuk penjepitan. Varian ujung ganda memerlukan teknik penggilingan yang jauh lebih canggih. Proses manufaktur harus memastikan konsentrisitas yang ketat dan keseimbangan dinamis pada kedua ujungnya secara bersamaan. Karena ujung non-pemotongan berada di dalam collet, geometri seruling harus dirancang sedemikian rupa sehingga tidak mengurangi gaya penjepitan. Runout atau goyangan apa pun yang terjadi selama putaran kecepatan tinggi akan menurunkan kualitas potongan dan sangat merusak bantalan spindel yang mahal.
Menjaga agar spindel tetap berputar adalah tujuan utama setiap manajer toko. Dengan mengatasi titik hambatan tertentu dalam alur kerja penggantian alat, bit khusus ini menawarkan peningkatan terukur pada jadwal produksi harian.
Waktu aktif spindel adalah metrik inti yang menentukan profitabilitas toko. Saat menggunakan perkakas standar, bagian yang tumpul memicu proses penggantian multi-langkah yang panjang. Dengan pendekatan dua ujung, alur kerja ini sangat terpotong.
Karena operator menggunakan shank fisik yang sama persis, tidak perlu mengeluarkan peralatan baru dari inventaris. Khususnya, jika fasilitas Anda menggunakan kerah pahat prasetel pada dudukan pahat ISO30 atau HSK63F, offset sumbu Z sering kali tetap sama sempurna setelah pembalikan. Hal ini sepenuhnya menghilangkan kebutuhan untuk mengkalibrasi ulang ketinggian pahat. Potensi penghentian selama lima menit berubah menjadi penyesuaian cepat dalam 60 detik.
Dari perspektif pengadaan, mengoptimalkan inventaris Anda akan menghasilkan keuntungan finansial langsung. Membeli satu bit berujung ganda secara matematis lebih hemat biaya daripada membeli dua bit ujung tunggal terpisah dengan kualitas yang sama persis. Anda sama sekali tidak membayar untuk tungsten karbida mentah ekstra yang diperlukan untuk betis kedua.
Selain harga pembelian langsung, konsolidasi ini menyederhanakan pengelolaan inventaris. Tempat tidur bayi memerlukan lebih sedikit ruang penyimpanan fisik. Manajer pengadaan memiliki lebih sedikit SKU individual untuk dilacak, dipesan, dan diaudit. Di toko-toko bervolume tinggi di mana ratusan bit dikonsumsi setiap bulan, mengurangi separuh volume inventaris yang diperlukan secara signifikan mengurangi overhead administratif.
Metrik |
Bit Ujung Tunggal Standar |
Bit Router Ujung Ganda |
Dampak Operasional |
|---|---|---|---|
Umur Alat per Unit |
1x Umur |
2x Umur |
Mengurangi frekuensi pembelian sebesar 50%. |
Waktu Pergantian |
3 - 5 Menit |
1 - 2 Menit |
Meningkatkan waktu kerja mesin harian. |
Ruang Persediaan |
Membutuhkan 2 slot |
Membutuhkan 1 slot |
Mengoptimalkan penyimpanan boks alat. |
Biaya per Ujung Tajam |
Lebih tinggi |
Lebih rendah |
Meningkatkan Pengembalian Investasi secara keseluruhan. |
Meskipun membalik pahat akan mengoptimalkan waktu pergantian, geometri sebenarnya dari ujung tombak harus benar-benar sesuai dengan material yang sedang diproses. Pembuatan furnitur melibatkan bahan yang sangat beragam. Kayu keras padat memiliki perilaku yang sangat berbeda dibandingkan kayu komposit rekayasa seperti MDF atau kayu lapis berlapis melamin. Masing-masing memerlukan pendekatan khusus untuk memotong dinamika.
Memilih yang benar bit router karbida mencegah robekan material. Robeknya tetap menjadi penyebab utama rusaknya komponen di lantai. Arah seruling pemotongan menentukan dengan tepat bagaimana chip dievakuasi dan bagaimana serat material dicukur.
Untuk Slotting Dalam dan Pembersihan Cepat: Gunakan Bit Up-Cut. Ini menampilkan seruling yang menarik serpihan kayu ke atas dan menjauhi potongan. Mereka membersihkan puing-puing secara efisien. Namun, gaya tarik ke atas dapat menyebabkan serpihan parah pada permukaan atas bahan veneer.
Untuk Veneer Halus dan Kantong Dangkal: Gunakan Potongan Bawah. Ini mendorong chip ke bawah, meninggalkan tepi atas yang sangat bersih. Kekurangannya adalah chip dikompres ke dalam potongan. Anda harus menggunakan laju pengumpanan yang lebih lambat untuk mencegah penumpukan panas yang berbahaya.
Untuk Laminasi Dua Sisi dan Kayu Lapis: Gunakan Bit Kompresi. Ini adalah standar utama untuk manufaktur bersarang. Bit kompresi memiliki geometri potongan ke atas di ujung dan geometri potongan ke bawah di bagian seruling lainnya. Hal ini memaksa chip menuju bagian tengah inti material, sehingga tepi atas dan bawah bersih sempurna dalam satu gerakan agresif.
Jumlah seruling pada sedikit berdampak langsung pada laju pengumpanan yang diperlukan dan beban chip yang dihasilkan. Bit seruling tunggal memberikan ruang maksimum untuk evakuasi chip. Hal ini membuatnya cocok untuk pengerjaan kasar berkecepatan tinggi atau pemotongan plastik di mana peleburan merupakan masalah serius. Bit dua seruling menawarkan keseimbangan standar industri, memberikan hasil akhir yang lebih halus namun tetap memungkinkan pembersihan chip yang memadai.
Sebaliknya, bit tiga seruling memberikan hasil akhir yang paling halus pada komponen furnitur kayu namun memerlukan laju pengumpanan yang jauh lebih cepat. Jika mesin CNC Anda bergerak terlalu lambat dengan mata bor yang berflute tinggi, pahat tersebut akan bergesekan dengan kayu, bukannya mencukurnya. Gesekan ini menyebabkan bekas luka bakar yang parah dan menyebabkan kerusakan dini pada alat.
Untuk mempertahankan lantai produksi yang serbaguna dan berkemampuan tinggi, bengkel kayu harus menyusun pilihan geometri pemotongan yang strategis. Meskipun alat khusus tersedia untuk hampir setiap tugas yang mungkin dilakukan, serangkaian pemotong inti yang andal merupakan tulang punggung mutlak operasi sehari-hari.
Menciptakan tepian yang mulus dan profil dekoratif adalah pokok produksi furnitur komersial. Pembuatan profil Alat perutean CNC , seperti round-over, chamfer, dan ogees, digunakan untuk menyelesaikan tepi permukaan meja dan pintu lemari yang terbuka. Ketepatan dalam alat-alat ini sangatlah penting. Runout atau getaran apa pun diterjemahkan langsung menjadi tanda obrolan yang memerlukan pengamplasan manual yang memakan waktu lama untuk menghilangkannya.
Integritas struktural dalam furnitur sangat bergantung pada pengerjaan kayu yang presisi. Pemotong yang digunakan untuk tugas ini harus menjaga keakuratan dimensi yang ketat selama ratusan siklus. Mata bor lurus dan mata bor spiral khusus digunakan untuk memotong dado, kelinci, tanggam, dan duri. Jika mata bor tukang kayu kehilangan diameter pemotongan yang tepat karena keausan atau defleksi yang berlebihan, sambungan yang dihasilkan akan menjadi kendor. Hal ini pada akhirnya membahayakan perakitan dan kekuatan produk akhir.
Mesin CNC hanya seakurat lapisan tempat material diletakkan. Bit permukaan spoilboard, juga dikenal sebagai pemotong lalat, memiliki diameter pemotongan yang besar. Mereka dirancang untuk menghilangkan lapisan atas dari papan pengorbanan MDF hingga rata sempurna dengan porosnya. Memunculkan spoilerboard secara teratur memastikan sistem penahan vakum berfungsi dengan benar. Ini menjamin bahwa semua pemotongan kedalaman sumbu Z berikutnya benar-benar seragam di seluruh lembaran.
Bahkan perkakas karbida padat dengan kualitas terbaik pun akan berkinerja buruk jika diabaikan. Membeli perkakas premium hanyalah langkah pertama. Menerapkan protokol perawatan yang ketat di lantai akan memperpanjang umur pahat, memastikan kualitas pemotongan yang konsisten, dan melindungi spindel mahal mesin CNC Anda.
Saat perkakas memotong kayu, terutama kayu lunak yang mengandung resin seperti pinus atau cemara, getah dan getahnya benar-benar terpanggang pada seruling pemotongan karena panasnya perutean. Penumpukan ini bertindak sebagai isolator termal yang parah. Alih-alih panas keluar melalui serpihan kayu seperti yang direkayasa, panas tersebut dipaksa kembali ke inti karbida.
Ketika panas ini terperangkap, maka dengan cepat mempercepat penguraian pengikat kobalt. Hal ini menyebabkan ujung tombak tumpul sebelum waktunya, menyerupai mata pisau yang aus. Operator harus secara rutin merendam bagian yang kotor dalam pelarut resin khusus berbahan dasar jeruk. Setelah direndam selama sepuluh menit, gosok seruling secara perlahan menggunakan sikat kawat kuningan. Jangan pernah menggunakan sikat baja, karena akan menggores permukaan karbida yang telah dipoles secara mikro dan mengundang lebih banyak penumpukan resin.
Kekerasan ekstrim karbida disertai dengan trade-off yang ketat: kerapuhan. Jika mata bor karbida padat terjatuh ke lantai beton atau terbentur alat logam lain, maka sangat rentan terhadap patahan mikro atau serpihan yang parah. Peralatan tidak boleh disimpan longgar di dalam laci.
Benda-benda tersebut harus disimpan dalam wadah plastik aslinya atau ditempatkan di rak tempat perkakas kayu khusus yang secara fisik memisahkan bagian-bagiannya. Selain itu, pemeliharaan collet sangatlah penting. Debu halus dan resin menumpuk di dalam collet seiring waktu, mencegahnya mencengkeram alat secara merata. Mengganti collet setiap 500 hingga 700 jam pengoperasian akan mencegah selip mikro. Slippage secara langsung menyebabkan kualitas pemotongan yang buruk, getaran yang ekstrem, dan masa pakai alat yang berkurang secara drastis.
Transisi dari bahan habis pakai standar ke solusi perkakas canggih memerlukan perubahan mendasar dalam filosofi pengadaan. Manajer toko harus beralih dari mengevaluasi alat hanya berdasarkan harga pembelian awal. Sebaliknya, mereka harus menganalisis total biaya pengoperasian selama masa pakai alat berat.
Untuk membenarkan investasi dalam premi peralatan penggilingan furnitur atau konfigurasi ujung ganda, fasilitas harus menggunakan kerangka Pengembalian Investasi yang sederhana. Perhitungannya melibatkan pengukuran selisih biaya awal terhadap penghematan operasional nyata.
Pertama, tentukan biaya per jam pengoperasian mesin CNC, dengan memperhitungkan penyusutan mesin, upah operator, dan overhead. Selanjutnya, hitung berapa lama waktu yang dibutuhkan untuk penggantian alat standar, dan kalikan dengan tarif per menit di toko. Lacak berapa kali bit standar diubah per minggu versus bit berujung ganda lanjutan. Terakhir, kurangi biaya alat baru dari nilai total waktu mesin yang dihemat selama umur alat yang diperpanjang.
Dalam skenario volume tinggi, jika bit premium berharga tiga puluh persen lebih mahal namun bertahan dua kali lebih lama dan menghemat dua puluh menit waktu henti per minggu, laba atas investasi biasanya direalisasikan dalam bulan pertama pengoperasian.
Mengintegrasikan perkakas canggih harus dipandang sebagai salah satu komponen penting dari strategi lean manufacturing yang lebih luas. Dengan menstandarkan inventaris perkakas dan secara agresif mengurangi frekuensi penghentian mesin, manajer produksi menciptakan jadwal produksi yang sangat dapat diprediksi. Prediktabilitas mengarah langsung pada penetapan biaya pekerjaan yang lebih akurat, jangka waktu pengiriman yang lebih ketat, dan pada akhirnya, operasi pengerjaan kayu yang jauh lebih terukur dan menguntungkan.
Meskipun bit ujung tunggal standar pada akhirnya akan menyelesaikan pekerjaannya, mengoptimalkan proses perutean Anda memerlukan pendekatan yang jauh lebih strategis terhadap peralatan Anda. Perkakas berujung ganda berkualitas tinggi dengan mudah memaksimalkan efisiensi harian dengan memangkas waktu berharga yang terbuang pada pergantian manual dan kalibrasi ulang sumbu Z.
Karbida butiran mikro padat tetap menjadi rahasia yang terbukti dan tanpa kompromi dalam penskalaan operasi pengerjaan kayu. Produk ini menawarkan ketahanan terhadap panas dan retensi tepi yang diperlukan untuk laju pengumpanan yang agresif saat ini. Ingatlah bahwa alat pemotong yang andal bukan sekadar biaya habis pakai; ini adalah investasi nyata dalam produktivitas dan kesehatan spindel toko Anda. Mengupgrade tool crib Anda saat ini akan menyederhanakan seluruh alur kerja Anda, menjaga spindel Anda tetap berputar dan proyek Anda sesuai jadwal. Siap untuk meningkatkan produksi Anda? Evaluasi waktu kerja spindel Anda saat ini dan jelajahi solusi presisi daya tahan tinggi di SS Endmill untuk menemukan geometri tepat yang dibutuhkan toko Anda.
Bit router karbida padat adalah standar industri untuk pekerjaan bervolume tinggi karena ketahanan panasnya yang luar biasa dan retensi tepi yang luar biasa. Untuk efisiensi operasional maksimum dan mengurangi waktu henti, konfigurasi ujung ganda sangat direkomendasikan oleh teknisi produksi untuk menjaga mesin bekerja lebih lama di antara pertukaran alat.
Ya, itu adalah alat yang sangat serbaguna. Selama Anda memilih geometri pemotongan yang benar, seperti potongan ke atas, potongan ke bawah, atau kompresi, dan jumlah flute yang sesuai dengan laju pemakanan target Anda, kinerjanya sangat baik pada kayu keras padat, kayu lunak, MDF, dan kayu lapis berlapis.
Tanda-tanda empiris dari alat yang tumpul antara lain permukaan kayu yang terbakar atau mengkilap, peningkatan kebisingan atau obrolan bernada tinggi selama pemotongan, robekan yang terlihat pada permukaan material, dan spindel CNC menghasilkan arus listrik yang lebih tinggi karena bekerja lebih keras untuk mendorong material.
Meskipun Baja Berkecepatan Tinggi dapat diasah hingga menjadi lebih halus pada awalnya, baja tersebut tidak dapat menahan beban termal ekstrem yang dihasilkan oleh perutean CNC berkecepatan tinggi. Karbida mempertahankan integritas strukturalnya pada suhu yang jauh lebih tinggi, sehingga membuatnya tetap tajam hingga 50 kali lebih lama dibandingkan baja, sehingga jauh lebih hemat biaya untuk pengoperasian berkelanjutan.
Kecepatan pengumpanan dan kecepatan spindel sangat bergantung pada kepadatan material dan jumlah seruling mata bor. Aturan teknik umum adalah mempertahankan 'beban chip' yang tepat sehingga pahat akan tergeser, bukannya bergesekan. Selalu mulai dengan bagan beban chip yang direkomendasikan pabrikan. Misalnya, bit kompresi 2 seruling dalam MDF 18 mm biasanya memiliki kinerja terbaik sekitar 18.000 RPM dengan kecepatan pengumpanan 15 hingga 20 meter per menit, namun Anda harus menyesuaikannya berdasarkan kekakuan mesin Anda.
Tidak, asalkan dibuat dengan benar dan dipasang dengan benar. Perkakas ujung ganda berkualitas tinggi dilengkapi dengan betis tengah yang digerinda presisi yang dirancang khusus untuk collet standar seperti ER32 atau ER40. Selama bagian bergalur tidak berada tepat di dalam zona penjepitan collet, kekuatan genggaman tetap sama dengan pahat ujung tunggal standar, sehingga memastikan tidak terjadi runout.