Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-24 Pinagmulan: Site

Alam mo ang tunog. Ang isang mataas na dami ng production run ay tumatakbo nang maayos, at biglang, ang kakaiba, mataas na tunog na ungol ng medyo mapurol na kaunti ay pumutol sa ingay ng tindahan. Pinindot ng operator ang emergency stop. Ang mahahalagang minuto ng produksyon ay naglalaho kaagad. Ang machine downtime ay nananatiling isa sa mga pinaka-persistent, nakakaubos ng tubo na mga bottleneck sa propesyonal na woodworking at CNC operations. Sa tuwing humihinto ang isang spindle para sa isang manu-manong pagpapalit ng tool o ang isang operator ay napipilitang i-recalibrate ang Z-axis para sa isang bagong gilid, ang pangkalahatang kahusayan ng fabrication shop ay tumatagal ng napakalaking hit.
Ang pag-optimize sa buhay ng tool at pag-maximize ng mga rate ng feed ay hindi na mga layunin lamang. Ang mga ito ay kritikal na sukatan ng kaligtasan ng buhay para sa mga modernong tagagawa. Ang mga makabagong solusyon sa engineering ay ganap na nagbabago kung paano pinamamahalaan ng mga pasilidad ang kanilang imbentaryo ng tooling at oras ng paggana ng makina. Sa pamamagitan ng epektibong pagdodoble sa cutting life ng isang unit, pinapaliit ng espesyal na tool ang dalas ng mga manu-manong interbensyon na kinakailangan ng operator sa sahig.
Ang komprehensibong gabay na ito ay nagsasaliksik kung paano ang pagpili ng tamang cutting geometries ay maaaring mabawasan nang husto ang mga pagbabago. Ang pagpapatupad ng mga advanced na diskarte sa tooling na ito ay nagbibigay-daan sa mga propesyonal sa woodworking na mapabuti ang kanilang bottom line, bawasan ang mga rate ng scrap, at i-streamline ang buong proseso ng paggiling. Kapag nag-upgrade ka sa isang mataas na tibay woodworking cutter , ang epekto sa iyong pang-araw-araw na output ay agaran at masusukat.
Ang mga double-ended na disenyo ay epektibong nagdodoble sa iyong cutting life at binabawasan ng kalahati ang iyong tool changeover time, na direktang nagpapataas ng uptime ng CNC machine.
Ang pamumuhunan sa premium na solid carbide ay nagpapababa ng pangmatagalang gastos sa pagpapatakbo kumpara sa mas murang mga alternatibo na mabilis na bumababa sa ilalim ng matinding thermal stress.
Ang tamang pagpili ng milling geometries batay sa wood density at direksyon ng butil ay pumipigil sa pagkapunit ng materyal at lubhang binabawasan ang nasayang na stock.
Ang pag-optimize ng iyong consumable na imbentaryo ay madalas na ang pinaka-agadan, cost-effective na paraan upang sukatin ang produksyon na output nang hindi namumuhunan sa bagong mabibigat na makinarya.
Bago sumisid sa mga geometry ng tool, dapat nating tingnan kung saan patungo ang industriya ng katha. Ang mga kamakailang pagsusuri sa merkado ay nagpapakita ng napakalaking pagbabago patungo sa automated, high-speed na nested-based na pagmamanupaktura. Habang patuloy na hinahamon ng mga skilled labor shortage ang sektor, itinutulak ng mga tagapamahala ng tindahan ang mga makina na tumakbo nang mas mabilis at mas mahaba, madalas na lumilipat patungo sa 'pamatay-ilaw' na mga operasyong hindi nag-aalaga.
Sa ganitong high-pressure na kapaligiran, ang mga pisikal na limitasyon ng cutting edge ang nagiging pangunahing bottleneck. Ang isang CNC router na may kakayahang 2,000 pulgada bawat minuto ay walang silbi kung ang tool ay masunog pagkatapos ng apatnapung sheet ng MDF. Dahil dito, mabilis na tinatalikuran ng industriya ang mura, mabibigat na mga modelo. Ang bagong pamantayan ay nangangailangan ng high-endurance tooling na partikular na ininhinyero para sa tuluy-tuloy, agresibong cutting cycle.
Ang modernong pagruruta ng CNC ay nangangailangan ng antas ng katumpakan at tibay na hindi kinakailangan ng tradisyunal na manual woodworking. Habang umuunlad ang mga automated na makina upang itulak ang mga rate ng feed nang mas mabilis at mas mataas ang bilis ng spindle, ang industriya ng tooling ay kailangang umangkop sa panimula.
Sa kasaysayan, ang High-Speed Steel ay nagsilbing pamantayan para sa woodworking. Bagama't ang materyal na ito ay maaaring patalasin sa isang napakahusay na gilid, ito ay nagtataglay ng isang kritikal na kahinaan. Ang init ang pinakakalaban. Ang mga spindle ay regular na sumisigaw sa 18,000 hanggang 24,000 RPM. Sa mga bilis na ito, ang friction na nabuo laban sa mga siksik na hardwood o composite panel ay lumilikha ng matinding thermal shock.
Kapag ang bakal ay umabot sa kritikal na temperatura nito, nawawala ang init nito. Ang resulta ay agarang pagkasira ng gilid. Ang bottleneck sa pagpapatakbo na ito ang nagtulak sa buong industriya ng paglipat sa solid micro-grain carbide. Ang mga modernong piraso ay ginawa mula sa isang siksik na composite ng mga particle ng tungsten carbide na nakagapos sa isang cobalt binder. Ang partikular na istraktura ng micro-grain na ito ay nagpapanatili ng matinding tigas nito sa mas mataas na temperatura. Ang mga tool ng carbide ay madaling mapanatili ang mga agresibong rate ng feed na kinakailangan sa modernong pagruruta habang pinapanatili ang pagpapanatili ng gilid nang hanggang limampung beses na mas mahaba kaysa sa kanilang mga katapat na bakal.
Sa isang kapaligiran ng produksyon, ang tunay na halaga ng isang tool ay higit pa sa presyo ng pagbili nito. Kabilang dito ang gastos sa pagpapatakbo ng paggamit at pagpapalit nito. Bawat isang minuto ang isang CNC machine ay nakaupo habang ang isang operator ay nagbabago ng kaunti ay nawawalan ng kita. Ang mga nakatagong gastos na ito ay mabilis na nagsasama-sama sa isang piskal na quarter.
Isaalang-alang ang karaniwang pamamaraan ng pagbabago sa isang abalang palapag ng tindahan. Ang makina ay dapat na bumababa, lumipat sa isang ligtas na posisyon, at bitawan ang lalagyan ng tool. Ang operator ay dapat pagkatapos ay kumuha ng kapalit, linisin ang collet, ipasok ang bagong bit, i-torque ito sa eksaktong mga detalye, at muling i-calibrate ang taas ng Z-axis. Direktang sinisira ng prosesong ito ang Pangkalahatang Epektibidad ng Kagamitan. Ang pag-minimize sa partikular na downtime na ito ay isang pangunahing layunin para sa mga pasilidad sa pagmamanupaktura.
Upang labanan ang matinding kawalan ng kakayahan ng madalas na pagbabago ng tool, ang mga tooling engineer ay bumuo ng isang espesyal na solusyon sa istruktura. Ang disenyong ito ay kumakatawan sa isang pag-optimize na nakatuon sa mga kapaligirang may mataas na produksyon. Nagbibigay ito ng maximum na utility mula sa isang piraso ng raw carbide material.
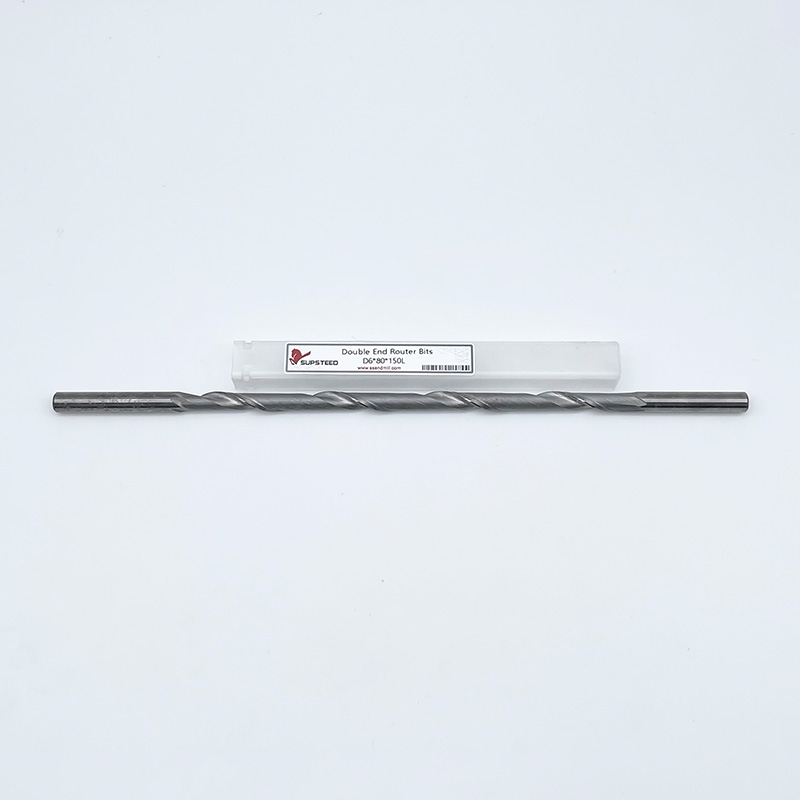
Ang pisikal na disenyo ay eleganteng simple ngunit lubos na inhinyero. Binubuo ito ng isang solong, precision-ground solid carbide shank na nagtatampok ng magkaparehong cutting flute na machined papunta sa magkabilang dulo. Ang gitnang bahagi ng shank ay nananatiling perpektong makinis. Nagbibigay-daan ito para sa secure, concentric clamping sa loob ng CNC collet.
Kapag ang aktibong cutting edge ay tuluyang napurol sa pamamagitan ng normal na paggamit, hindi kailangang itapon ng operator ang tool. Hindi na nila kailangan pang maglakad papunta sa tool crib para sa kapalit. Sa halip, paluwagin lang nila ang collet nut, i-flip ang double end router bits 180 degrees, muling higpitan sa tamang torque, at agad na ipagpatuloy ang pagputol.
Ang mga karaniwang single-end bits ay gumagamit lamang ng kalahati ng carbide blank para sa pagputol, na iniiwan ang natitira para sa mahigpit na pag-clamping. Ang mga double-ended na variant ay nangangailangan ng mas advanced na mga diskarte sa paggiling. Dapat tiyakin ng proseso ng pagmamanupaktura ang mahigpit na concentricity at dynamic na balanse sa magkabilang dulo nang sabay-sabay. Dahil ang non-cutting end ay nasa loob ng collet, ang flute geometry ay dapat na idinisenyo upang hindi ito makompromiso ang clamping force. Anumang ipinakilala na runout o pag-uurong-sulong sa panahon ng mataas na bilis ng pag-ikot ay magpapababa sa kalidad ng hiwa at malubhang makapinsala sa mamahaling spindle bearings.
Ang pagpapanatiling pag-ikot ng spindle ay ang pangwakas na layunin para sa sinumang tagapamahala ng tindahan. Sa pamamagitan ng pagtugon sa mga partikular na friction point sa workflow ng pagpapalit ng tool, nag-aalok ang mga espesyal na bit na ito ng mga masusukat na pagpapabuti sa mga pang-araw-araw na iskedyul ng produksyon.
Ang spindle uptime ay ang pangunahing sukatan na nagdidikta ng kakayahang kumita ng isang tindahan. Kapag gumagamit ng karaniwang tooling, ang isang mapurol na bit ay nagti-trigger ng isang mahabang proseso ng pagpapalit ng maraming hakbang. Sa isang dual-ended na diskarte, ang daloy ng trabaho na ito ay lubos na pinutol.
Dahil ang operator ay gumagamit ng eksaktong parehong pisikal na shank, hindi na kailangang mag-log ng isang bagong tool mula sa imbentaryo. Sa partikular, kung ang iyong pasilidad ay gumagamit ng mga preset na tool collars sa isang ISO30 o HSK63F tool holder, ang Z-axis offset ay kadalasang nananatiling ganap na magkapareho pagkatapos ng flip. Ito ay ganap na nag-aalis ng pangangailangan na i-recalibrate ang taas ng tool. Ang isang potensyal na limang minutong paghinto ay nagiging mabilis na 60 segundong pagsasaayos.
Mula sa pananaw sa pagkuha, ang pag-optimize ng iyong imbentaryo ay nagbubunga ng agarang mga benepisyo sa pananalapi. Ang pagbili ng isang dual-ended bit ay mathematically mas cost-effective kaysa sa pagbili ng dalawang magkahiwalay na single-end na bit na may eksaktong parehong kalidad. Hindi ka lang nagbabayad para sa sobrang hilaw na tungsten carbide na kinakailangan para sa pangalawang shank.
Higit pa sa direktang presyo ng pagbili, pinapasimple ng pagsasama-samang ito ang pamamahala ng imbentaryo. Ang mga tool crib ay nangangailangan ng mas kaunting pisikal na espasyo sa imbakan. Ang mga procurement manager ay may mas kaunting mga indibidwal na SKU na susubaybayan, i-order, at i-audit. Sa mga tindahan na may mataas na volume kung saan daan-daang bits ang ginagamit buwan-buwan, ang paghati sa kinakailangang dami ng imbentaryo ay makabuluhang binabawasan ang administrative overhead.
Sukatan |
Karaniwang Single-End Bit |
Double-End Router Bit |
Epekto sa Operasyon |
|---|---|---|---|
Buhay ng Tool bawat Yunit |
1x habang-buhay |
2x habang-buhay |
Binabawasan ang dalas ng pagbili ng 50%. |
Oras ng Pagbabago |
3 - 5 Minuto |
1 - 2 Minuto |
Pinapataas ang pang-araw-araw na oras ng makina. |
Space ng Imbentaryo |
Nangangailangan ng 2 puwang |
Nangangailangan ng 1 slot |
Ino-optimize ang imbakan ng kuna ng tool. |
Gastos sa bawat Cutting Edge |
Mas mataas |
Ibaba |
Pinapabuti ang kabuuang Return on Investment. |
Habang ang pag-flip ng isang tool ay nag-o-optimize ng mga oras ng pagbabago, ang aktwal na geometry ng cutting edge ay dapat na perpektong tumugma sa materyal na pinoproseso. Ang paggawa ng muwebles ay nagsasangkot ng lubos na magkakaibang mga materyales. Ibang-iba ang kilos ng solid hardwood kaysa sa mga engineered composite tulad ng MDF o melamine-faced plywood. Ang bawat isa ay nangangailangan ng isang tiyak na diskarte sa pagputol ng dinamika.
Pagpili ng tama pinipigilan ng carbide router bits ang pagkapunit ng materyal. Ang pagkasira ay nananatiling pangunahing sanhi ng mga tinanggihang bahagi sa sahig. Ang direksyon ng cutting flute ay eksaktong nagdidikta kung paano inilikas ang chip at kung paano ginupit ang mga hibla ng materyal.
Para sa Deep Slotting at Fast Clearance: Gumamit ng Up-Cut Bits. Nagtatampok ang mga ito ng mga flute na humihila ng mga chips ng kahoy pataas at palayo sa hiwa. Mahusay nilang nililinis ang mga labi. Gayunpaman, ang pagkilos ng pataas na paghila ay maaaring magdulot ng matinding pagkawatak-watak sa itaas na ibabaw ng mga veneer na materyales.
Para sa mga Pinong Veneer at Mababaw na Pocket: Gumamit ng Down-Cut Bits. Ang mga push chip na ito pababa, na nag-iiwan ng napakalinis na gilid sa itaas. Ang disbentaha ay ang mga chips ay na-compress sa hiwa. Dapat kang gumamit ng mas mabagal na rate ng feed upang maiwasan ang mapanganib na pag-iipon ng init.
Para sa Double-Sided Laminates at Plywood: Gumamit ng Compression Bits. Ito ang pangunahing pamantayan para sa nested manufacturing. Nagtatampok ang isang compression bit ng up-cut geometry sa dulo at down-cut geometry sa natitirang bahagi ng flute. Pinipilit nito ang mga chips patungo sa gitna ng materyal na core, na iniiwan ang parehong itaas at ibabang mga gilid na perpektong malinis sa isang solong, agresibong pass.
Ang bilang ng mga flute sa medyo direktang nakakaapekto sa kinakailangang rate ng feed at ang resultang pagkarga ng chip. Ang isang solong-flute bit ay nagbibigay ng maximum na espasyo para sa paglisan ng chip. Ginagawa nitong angkop para sa mga high-speed roughing pass o pagputol ng mga plastik kung saan ang pagtunaw ay isang seryosong alalahanin. Ang two-flute bits ay nag-aalok ng industry standard na balanse, na nagbibigay ng mas maayos na pagtatapos habang nagbibigay-daan pa rin para sa sapat na chip clearance.
Sa kabaligtaran, ang tatlong-flute bits ay naghahatid ng pinakamakinis na posibleng tapusin sa mga bahagi ng muwebles na gawa sa kahoy ngunit humihingi ng mas mabilis na rate ng feed. Kung ang iyong CNC machine ay masyadong mabagal na gumagalaw gamit ang isang high-flute bit, ang tool ay kuskusin laban sa kahoy sa halip na gupitin ito. Ang alitan na ito ay nagdudulot ng matinding mga marka ng paso at ginagarantiyahan ang napaaga na pagkabigo ng tool.
Upang mapanatili ang isang maraming nalalaman at lubos na may kakayahang palapag ng produksyon, ang isang woodshop ay dapat mag-curate ng isang madiskarteng pagpili ng mga cutting geometries. Habang umiiral ang mga espesyal na tool para sa halos lahat ng naiisip na gawain, isang pangunahing hanay ng mga maaasahang cutter ang bumubuo sa ganap na gulugod ng mga pang-araw-araw na operasyon.
Ang paglikha ng mga walang putol na gilid at mga pandekorasyon na profile ay isang pangunahing bahagi ng produksyon ng komersyal na kasangkapan. Pag-profile Ang mga tool sa pagruruta ng CNC , tulad ng mga round-over, chamfer, at ogees, ay ginagamit upang tapusin ang mga nakalantad na gilid ng mga tabletop at pinto ng cabinet. Ang katumpakan sa mga tool na ito ay kritikal. Anumang runout o vibration ay direktang isinasalin sa mga marka ng chatter na nangangailangan ng labor-intensive manual sanding upang alisin.
Ang integridad ng istruktura sa muwebles ay lubos na umaasa sa tumpak na alwagi. Ang mga cutter na ginagamit para sa mga gawaing ito ay dapat mapanatili ang mahigpit na dimensional na katumpakan sa daan-daang mga cycle. Ang mga straight bit at espesyal na spiral bits ay inilalagay upang i-cut ang dados, rabbets, mortise, at tenon. Kung ang isang piraso ng alwagi ay nawalan ng eksaktong diameter ng pagputol dahil sa labis na pagkasira o pagpapalihis, ang mga resultang joints ay maluwag. Sa huli, nakompromiso nito ang pagpupulong at lakas ng huling produkto.
Ang isang CNC machine ay kasing-tumpak lamang ng kama kung saan nakapatong ang materyal. Ang mga spoilboard surfacing bit, na kilala rin bilang fly cutter, ay nagtatampok ng malaking cutting diameter. Ang mga ito ay idinisenyo upang i-skim ang tuktok na layer mula sa MDF sacrificial board na perpektong patag na may kaugnayan sa spindle. Ang regular na pag-surf sa spoilboard ay nagsisiguro na ang vacuum hold-down system ay gumagana nang tama. Ito ay ginagarantiyahan na ang lahat ng kasunod na Z-axis depth cut ay ganap na pare-pareho sa buong sheet.
Kahit na ang pinakamataas na kalidad na solid carbide tool ay hindi gumanap kung sila ay napapabayaan. Ang pagbili ng mga premium na tool ay ang unang hakbang lamang. Ang pagpapatupad ng mahigpit, floor-level na maintenance protocol ay nagpapahaba ng buhay ng tool, nagsisiguro ng pare-parehong kalidad ng cut, at nagpoprotekta sa mahal na spindle ng iyong CNC machine.
Habang pinuputol ng mga kasangkapan ang kahoy, partikular na ang mga resinous softwood tulad ng pine o fir, literal na nagluluto ang pitch at sap sa mga cutting flute dahil sa init ng ruta. Ang buildup na ito ay gumaganap bilang isang matinding thermal insulator. Sa halip na ang init ay tumakas sa pamamagitan ng wood chip bilang engineered, ang init ay pinilit pabalik sa carbide core.
Habang ang init na ito ay nakulong, mabilis nitong pinabilis ang pagkasira ng cobalt binder. Nagiging sanhi ito ng pagputol ng gilid nang maaga, na ginagaya ang isang pagod na talim. Ang mga operator ay dapat na regular na magbabad ng mga fouled bit sa mga espesyal na citrus-based resin dissolvers. Pagkatapos ng sampung minutong pagbabad, dahan-dahang kuskusin ang mga flute gamit ang brass wire brush. Huwag na huwag gumamit ng mga brush na bakal, na mag-micro-scratch sa pinakintab na carbide na mukha at mag-iimbita ng mas maraming resin buildup.
Ang matinding tigas ng Carbide ay may isang mahigpit na trade-off: brittleness. Kung ang isang solidong carbide bit ay ibinagsak sa isang kongkretong sahig o nauntog sa isa pang kasangkapang metal, ito ay lubhang madaling kapitan sa mga micro-fracture o sakuna na pag-chip. Ang mga tool ay hindi dapat itago nang maluwag sa isang drawer.
Dapat na itago ang mga ito sa kanilang orihinal na mga manggas na plastik o ilagay sa mga pasadyang rack ng lalagyan ng kasangkapan na gawa sa kahoy na pisikal na naghihiwalay sa mga piraso. Higit pa rito, ang pagpapanatili ng collet ay ganap na kritikal. Naiipon ang pinong alikabok at dagta sa loob ng collet sa paglipas ng panahon, na pumipigil sa pagkakahawak nito sa tool nang pantay-pantay. Ang pagpapalit ng mga collet tuwing 500 hanggang 700 na oras ng pagpapatakbo ay pumipigil sa micro-slippage. Direktang humahantong ang slippage sa hindi magandang kalidad ng hiwa, matinding panginginig ng boses, at napakababang haba ng tool.
Ang paglipat mula sa mga karaniwang consumable patungo sa mga advanced na solusyon sa tooling ay nangangailangan ng isang pangunahing pagbabago sa pilosopiya sa pagkuha. Ang mga tagapamahala ng tindahan ay dapat lumayo mula sa pagsusuri ng mga tool batay lamang sa paunang presyo ng pagbili. Sa halip, dapat nilang suriin ang kabuuang halaga ng pagpapatakbo sa habang-buhay ng makina.
Upang bigyang-katwiran ang pamumuhunan sa premium furniture milling tool o double-ended configuration, ang mga pasilidad ay dapat gumamit ng simpleng Return on Investment framework. Ang pagkalkula ay nagsasangkot ng pagsukat ng inisyal na pagkakaiba sa gastos laban sa kongkretong pagtitipid sa pagpapatakbo.
Una, tukuyin ang oras-oras na gastos sa pagpapatakbo ng CNC machine, pagsasaalang-alang sa depreciation ng makina, sahod ng operator, at overhead. Susunod, eksaktong oras kung gaano katagal ang isang karaniwang pagbabago ng tool, at i-multiply iyon sa bawat minutong rate ng shop. Subaybayan kung gaano karaming beses binago ang isang karaniwang bit bawat linggo kumpara sa isang advanced na double-ended na bit. Panghuli, ibawas ang halaga ng bagong tool mula sa kabuuang halaga ng oras ng makina na natipid sa pinahabang buhay ng tool.
Sa mga sitwasyong may mataas na volume, kung ang isang premium na bit ay nagkakahalaga ng tatlumpung porsyento na mas mataas ngunit tumatagal ng dalawang beses na mas mahaba at nakakatipid ng dalawampung minuto ng downtime bawat linggo, ang return on investment ay karaniwang natanto sa loob ng unang buwan ng operasyon.
Ang pagsasama ng advanced na tooling ay dapat tingnan bilang isang mahalagang bahagi ng isang mas malawak na diskarte sa pagmamanupaktura. Sa pamamagitan ng pag-standardize sa imbentaryo ng tooling at agresibong pagbawas sa dalas ng paghinto ng makina, ang mga production manager ay gumagawa ng mga mahuhulaan na iskedyul ng pagmamanupaktura. Direktang humahantong ang pagiging mahuhulaan sa mas tumpak na gastos sa trabaho, mas mahigpit na mga window ng paghahatid, at sa huli, isang mas nasusukat at kumikitang pagpapatakbo ng woodworking.
Habang ang mga karaniwang single-end bit ay makakatapos ng trabaho, ang pag-optimize ng iyong proseso sa pagruruta ay nangangailangan ng mas madiskarteng diskarte sa iyong kagamitan. Ang mataas na kalidad na double-ended tooling ay madaling mapakinabangan ang pang-araw-araw na kahusayan sa pamamagitan ng pagbawas sa mahalagang oras na nasayang sa mga manu-manong pagbabago at Z-axis recalibration.
Ang solid micro-grain carbide ay nananatiling napatunayan, walang kompromiso na sikreto sa pag-scale ng mga pagpapatakbo ng woodworking. Nag-aalok ito ng eksaktong paglaban sa init at pagpapanatili ng gilid na kinakailangan para sa mga agresibong rate ng feed ngayon. Tandaan na ang maaasahang mga tool sa paggupit ay hindi lamang isang maubos na gastos; sila ay isang tunay na pamumuhunan sa pagiging produktibo at kalusugan ng spindle ng iyong tindahan. Ang pag-upgrade ng iyong kasalukuyang tool crib ngayon ay mag-streamline ng iyong buong daloy ng trabaho, na panatilihing umiikot ang iyong mga spindle at ang iyong mga proyekto sa iskedyul. Handa nang palakihin ang iyong produksyon? Suriin ang iyong kasalukuyang spindle uptime at tuklasin ang mga high-endurance precision solution sa SS Endmill upang mahanap ang eksaktong geometries na hinihingi ng iyong shop.
Ang solid carbide router bits ay ang pamantayan ng industriya para sa mataas na dami ng trabaho dahil sa kanilang hindi kapani-paniwalang paglaban sa init at pambihirang pagpapanatili sa gilid. Para sa maximum na kahusayan sa pagpapatakbo at pinababang downtime, ang mga double-ended na configuration ay lubos na inirerekomenda ng mga production engineer upang panatilihing mas matagal ang paggana ng mga machine sa pagitan ng mga tool swaps.
Oo, ang mga ito ay napakaraming gamit. Hangga't pipiliin mo ang tamang cutting geometry, tulad ng up-cut, down-cut, o compression, at ang naaangkop na bilang ng flute para sa iyong target na rate ng feed, mahusay ang performance ng mga ito sa solid hardwood, softwood, MDF, at veneered plywood.
Ang mga empirical na palatandaan ng isang mapurol na tool ay kinabibilangan ng nasunog o makintab na pagtatapos sa gilid ng kahoy, isang tumaas na malakas na ingay o satsat habang pinuputol, nakikitang pagkapunit sa mga materyal na ibabaw, at ang CNC spindle na gumuhit ng mas mataas na amperage dahil mas mahirap itong itulak sa materyal.
Habang ang High-Speed Steel ay maaaring patalasin sa mas pinong gilid sa simula, hindi nito kayang tiisin ang matinding thermal load na nabuo ng high-speed CNC routing. Pinapanatili ng Carbide ang integridad ng istruktura nito sa mas mataas na temperatura, na nagbibigay-daan dito na manatiling matalas hanggang 50 beses na mas mahaba kaysa sa bakal, na ginagawa itong mas epektibo sa gastos para sa patuloy na operasyon.
Ang mga rate ng feed at bilis ng spindle ay lubos na nakasalalay sa density ng materyal at bilang ng flute ng bit. Ang isang pangkalahatang tuntunin sa engineering ay ang pagpapanatili ng wastong 'chip load' upang ang tool ay gumupit sa halip na kuskusin. Palaging magsimula sa inirekumendang chip load chart ng gumawa. Halimbawa, ang 2-flute compression bit sa 18mm MDF ay karaniwang pinakamahusay na gumaganap sa paligid ng 18,000 RPM sa rate ng feed na 15 hanggang 20 metro bawat minuto, ngunit dapat kang mag-adjust batay sa tigas ng iyong makina.
Hindi, basta ang mga ito ay ginawa nang tama at naipasok nang maayos. Nagtatampok ang mataas na kalidad na mga double-ended na tool ng precision-ground central shank na partikular na idinisenyo para sa mga karaniwang collet tulad ng ER32 o ER40. Hangga't ang fluted na seksyon ay hindi direktang nakaupo sa loob ng clamping zone ng collet, ang lakas ng pagkakahawak ay nananatiling kapareho sa isang karaniwang single-end na tool, na tinitiyak na zero ang ipinakilalang runout.