Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 24/09/2026 Origine: Sito

Conosci il suono. Un ciclo di produzione ad alto volume procede senza intoppi e, all'improvviso, quel lamento acuto e distinto di una punta smorzante taglia il rumore dell'officina. Un operatore preme l'arresto di emergenza. I preziosi minuti di produzione svaniscono all'istante. I tempi di fermo macchina rimangono uno dei colli di bottiglia più persistenti e prosciuganti i profitti nella lavorazione professionale del legno e nelle operazioni CNC. Ogni volta che un mandrino si ferma per un cambio manuale dell'utensile o un operatore è costretto a ricalibrare l'asse Z per un nuovo bordo, l'efficienza complessiva dell'officina di fabbricazione subisce un duro colpo.
Ottimizzare la durata dell'utensile e massimizzare le velocità di avanzamento non sono più solo obiettivi. Sono parametri di sopravvivenza fondamentali per i produttori moderni. Le soluzioni ingegneristiche innovative stanno trasformando completamente il modo in cui le strutture gestiscono l'inventario degli utensili e il tempo di attività delle macchine. Raddoppiando di fatto la durata di taglio di una singola unità, gli utensili specializzati riducono al minimo la frequenza degli interventi manuali richiesti dall'operatore sul pavimento.
Questa guida completa esplora come la selezione delle giuste geometrie di taglio possa ridurre drasticamente i cambi formato. L'implementazione di queste strategie avanzate di attrezzamento consente ai professionisti della lavorazione del legno di migliorare i profitti, ridurre il tasso di scarto e semplificare l'intero processo di fresatura. Quando si passa a una versione ad alta resistenza taglierina per la lavorazione del legno , l'impatto sulla produzione quotidiana è immediato e misurabile.
I design a doppia estremità raddoppiano effettivamente la durata del taglio e dimezzano i tempi di cambio utensile, aumentando direttamente il tempo di attività della macchina CNC.
Investire in metallo duro integrale di alta qualità riduce i costi operativi a lungo termine rispetto ad alternative più economiche che si degradano rapidamente in condizioni di grave stress termico.
La corretta selezione delle geometrie di fresatura in base alla densità del legno e alla direzione delle venature previene lo strappo del materiale e riduce drasticamente gli sprechi.
L'ottimizzazione dell'inventario dei materiali di consumo è spesso il metodo più immediato ed economico per aumentare la produzione senza investire in nuovi macchinari pesanti.
Prima di addentrarci nelle geometrie degli utensili, dobbiamo guardare dove si sta dirigendo il settore della fabbricazione. Recenti analisi di mercato rivelano un massiccio spostamento verso la produzione nidificata automatizzata e ad alta velocità. Poiché la carenza di manodopera qualificata continua a rappresentare una sfida per il settore, i gestori dei negozi stanno spingendo le macchine a funzionare più velocemente e più a lungo, spesso spostandosi verso operazioni 'a luci spente' non presidiate.
In questo ambiente ad alta pressione, i limiti fisici del tagliente diventano il principale collo di bottiglia. Un router CNC capace di 2.000 pollici al minuto è inutile se lo strumento si brucia dopo quaranta fogli di MDF. Di conseguenza, l’industria sta rapidamente abbandonando modelli economici e ricchi di materiali di consumo. Il nuovo standard richiede utensili ad alta resistenza progettati specificatamente per cicli di taglio continui e aggressivi.
La moderna fresatura CNC richiede un livello di precisione e durata che la tradizionale lavorazione manuale del legno non ha mai richiesto. Man mano che le macchine automatizzate si sono evolute per aumentare le velocità di avanzamento e le velocità dei mandrini, l’industria degli utensili ha dovuto adattarsi radicalmente.
Storicamente, l’acciaio ad alta velocità è stato lo standard per la lavorazione del legno. Sebbene questo materiale possa essere affilato fino a raggiungere un bordo eccezionalmente fine, possiede una vulnerabilità critica. Il calore è il nemico finale. I mandrini urlano regolarmente da 18.000 a 24.000 giri al minuto. A queste velocità, l’attrito generato contro legni duri densi o pannelli compositi crea un intenso shock termico.
Quando l'acciaio raggiunge la sua temperatura critica, perde la sua tempra. Il risultato è un degrado immediato dei bordi. Questo collo di bottiglia operativo ha portato il settore a passare al metallo duro micrograna integrale. Queste punte moderne sono realizzate con un denso composito di particelle di carburo di tungsteno legate con un legante di cobalto. Questa specifica struttura a microgranuli mantiene la sua estrema durezza a temperature significativamente più elevate. Gli utensili in metallo duro sostengono facilmente le velocità di avanzamento aggressive richieste nella fresatura moderna, mantenendo allo stesso tempo una ritenzione del tagliente fino a cinquanta volte più lunga rispetto alle loro controparti in acciaio.
In un ambiente di produzione, il costo reale di uno strumento va ben oltre il suo prezzo di acquisto. Include il costo operativo per l'utilizzo e la sostituzione. Ogni singolo minuto in cui una macchina CNC rimane inattiva mentre un operatore cambia una parte noiosa rappresenta una perdita di entrate. Queste spese nascoste si accumulano rapidamente nel corso di un trimestre fiscale.
Consideriamo la procedura standard di cambio formato in un'officina molto trafficata. La macchina deve rallentare, spostarsi in una posizione sicura e rilasciare il portautensile. L'operatore deve quindi recuperare una sostituzione, pulire la pinza, inserire la nuova punta, serrarla secondo le specifiche esatte e ricalibrare l'altezza dell'asse Z. Questo processo distrugge direttamente l'efficacia complessiva dell'attrezzatura. Ridurre al minimo questo specifico tempo di inattività è un obiettivo primario per gli impianti di produzione snella.
Per combattere le gravi inefficienze legate ai frequenti cambi di utensile, gli ingegneri delle attrezzature hanno sviluppato una soluzione strutturale specializzata. Questo design rappresenta un'ottimizzazione mirata direttamente agli ambienti ad alta produzione. Fornisce la massima utilità da un singolo pezzo di materiale in metallo duro grezzo.
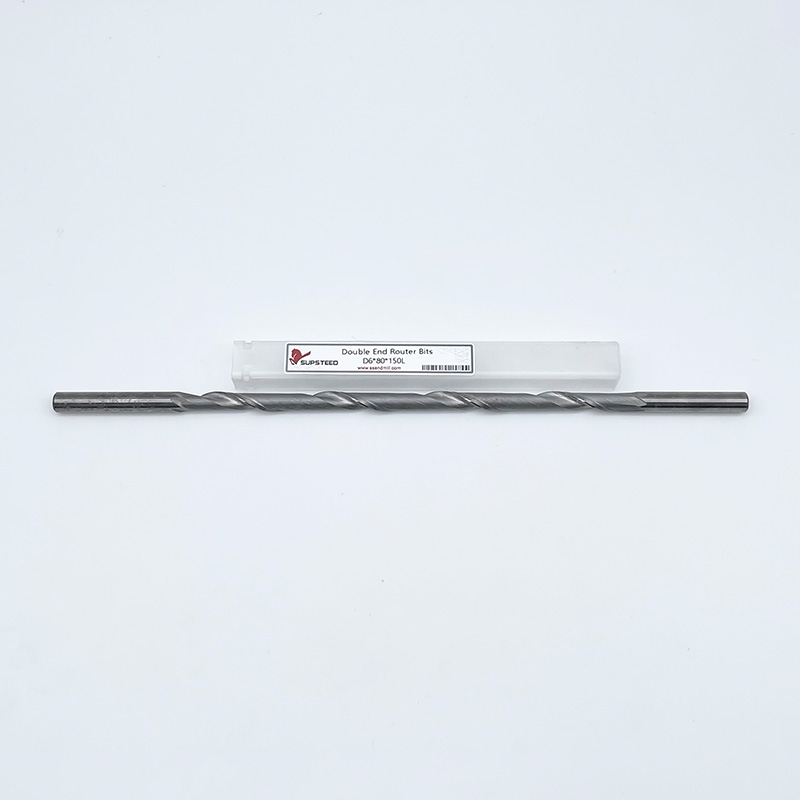
Il design fisico è elegantemente semplice ma altamente ingegnerizzato. È costituito da un unico gambo in metallo duro integrale rettificato di precisione con scanalature taglienti identiche lavorate su entrambe le estremità. La porzione centrale del gambo rimane perfettamente liscia. Ciò consente un bloccaggio sicuro e concentrico all'interno della pinza CNC.
Quando il tagliente attivo finisce per smussarsi durante il normale utilizzo, l'operatore non ha bisogno di scartare l'utensile. Non hanno nemmeno bisogno di recarsi al magazzino degli attrezzi per sostituirli. Invece, allentano semplicemente il dado della pinza, capovolgono il frese a doppia estremità di 180 gradi, serrare nuovamente alla coppia corretta e riprendere immediatamente il taglio.
Le punte a punta singola standard utilizzano solo la metà del pezzo grezzo in metallo duro per il taglio, lasciando il resto esclusivamente per il bloccaggio. Le varianti a doppia estremità richiedono tecniche di rettifica molto più avanzate. Il processo di produzione deve garantire una rigorosa concentricità e un equilibrio dinamico su entrambe le estremità contemporaneamente. Poiché l'estremità non tagliente si trova all'interno della pinza, la geometria della scanalatura deve essere progettata in modo da non compromettere la forza di serraggio. Qualsiasi eccentricità o oscillazione introdotta durante la rotazione ad alta velocità degraderebbe la qualità del taglio e danneggerebbe gravemente i costosi cuscinetti del mandrino.
Mantenere il mandrino in rotazione è l'obiettivo finale di qualsiasi responsabile di officina. Affrontando specifici punti di attrito nel flusso di lavoro di sostituzione degli utensili, questi pezzi specializzati offrono miglioramenti misurabili ai programmi di produzione giornalieri.
Il tempo di attività del mandrino è il parametro fondamentale che determina la redditività di un negozio. Quando si utilizzano utensili standard, una punta smussata innesca un lungo processo di sostituzione in più fasi. Con un approccio a doppia estremità, questo flusso di lavoro è fortemente troncato.
Poiché l'operatore utilizza esattamente lo stesso gambo fisico, non è necessario eliminare un nuovo utensile dall'inventario. Nello specifico, se la tua struttura utilizza collari portautensili preimpostati su un portautensili ISO30 o HSK63F, l'offset dell'asse Z spesso rimane perfettamente identico dopo il capovolgimento. Ciò elimina completamente la necessità di ricalibrare l'altezza dell'utensile. Una potenziale interruzione di cinque minuti si trasforma in un rapido aggiustamento di 60 secondi.
Dal punto di vista dell'approvvigionamento, l'ottimizzazione del tuo inventario produce vantaggi finanziari immediati. L'acquisto di un bit dual-end è matematicamente più conveniente rispetto all'acquisto di due bit single-end separati della stessa identica qualità. Semplicemente non stai pagando il carburo di tungsteno grezzo extra necessario per un secondo gambo.
Oltre al prezzo di acquisto diretto, questo consolidamento semplifica la gestione dell'inventario. I depositi degli attrezzi richiedono meno spazio fisico di stoccaggio. I responsabili degli approvvigionamenti hanno meno SKU individuali da monitorare, ordinare e controllare. Nei negozi con volumi elevati in cui vengono consumati centinaia di bit mensilmente, dimezzare il volume di inventario richiesto riduce significativamente il sovraccarico amministrativo.
Metrico |
Punta single-end standard |
Fresa a doppia estremità |
Impatto operativo |
|---|---|---|---|
Vita utensile per unità |
1x durata della vita |
2 volte la durata della vita |
Riduce la frequenza di acquisto del 50%. |
Tempo di cambio |
3 - 5 minuti |
1 - 2 minuti |
Aumenta il tempo di attività giornaliero della macchina. |
Spazio di inventario |
Richiede 2 slot |
Richiede 1 slot |
Ottimizza lo stoccaggio del portautensili. |
Costo per tagliente |
Più alto |
Inferiore |
Migliora il ritorno complessivo sull'investimento. |
Mentre il ribaltamento di un utensile ottimizza i tempi di cambio formato, la geometria effettiva del tagliente deve corrispondere perfettamente al materiale in lavorazione. La produzione di mobili utilizza materiali molto diversi. I legni duri massicci si comportano in modo molto diverso rispetto ai compositi ingegnerizzati come MDF o compensato melaminico. Ciascuno richiede un approccio specifico alla dinamica di taglio.
Scegliere il corretto le frese in carburo prevengono lo strappo del materiale. Lo strappo rimane una delle principali cause di scarto delle parti sul pavimento. La direzione della scanalatura di taglio determina esattamente come viene evacuato il truciolo e come vengono tagliate le fibre del materiale.
Per scanalature profonde e sgrossatura rapida: utilizzare punte a taglio ascendente. Questi sono dotati di scanalature che tirano i trucioli di legno verso l'alto e lontano dal taglio. Eliminano i detriti in modo efficiente. Tuttavia, l'azione di trazione verso l'alto può causare gravi scheggiature sulla superficie superiore dei materiali impiallacciati.
Per impiallacciature delicate e tasche poco profonde: utilizzare punte a taglio ribassato. Questi spingono i trucioli verso il basso, lasciando un bordo superiore eccezionalmente pulito. Lo svantaggio è che i trucioli vengono compressi nel taglio. È necessario utilizzare velocità di avanzamento più basse per evitare pericolosi accumuli di calore.
Per laminati fronte-retro e compensato: utilizzare punte di compressione. Questi sono lo standard principale per la produzione annidata. Una punta a compressione presenta una geometria con taglio verso l'alto sulla punta e una geometria con taglio verso il basso sul resto della scanalatura. Ciò spinge i trucioli verso il centro del nucleo del materiale, lasciando i bordi superiore e inferiore perfettamente puliti in un unico passaggio aggressivo.
Il numero di scanalature su una punta influisce direttamente sulla velocità di avanzamento richiesta e sul conseguente carico di truciolo. Una punta a scanalatura singola offre il massimo spazio per l'evacuazione dei trucioli. Ciò lo rende adatto per passate di sgrossatura ad alta velocità o per il taglio di materie plastiche dove la fusione è un serio problema. Le punte a due scanalature offrono il bilanciamento standard del settore, fornendo una finitura più liscia pur consentendo un'adeguata rimozione dei trucioli.
Al contrario, le punte a tre taglienti offrono la finitura più liscia possibile sulle parti di mobili in legno, ma richiedono velocità di avanzamento significativamente più elevate. Se la tua macchina CNC si muove troppo lentamente con una punta a scanalatura alta, l'utensile sfregherà contro il legno anziché tagliarlo. Questo attrito provoca gravi bruciature e garantisce il guasto prematuro dell'utensile.
Per mantenere un piano di produzione versatile e altamente capace, una falegnameria deve curare una selezione strategica delle geometrie di taglio. Sebbene esistano strumenti speciali per quasi tutte le attività immaginabili, un set principale di frese affidabili costituisce la spina dorsale assoluta delle operazioni quotidiane.
La creazione di bordi senza giunture e profili decorativi è un punto fermo della produzione di mobili commerciali. Profilazione Gli strumenti di fresatura CNC , come arrotondamenti, smussi e ogei, vengono utilizzati per rifinire i bordi esposti dei piani dei tavoli e delle ante degli armadi. La precisione in questi strumenti è fondamentale. Qualsiasi disallineamento o vibrazione si traduce direttamente in segni di vibrazione che richiedono una laboriosa levigatura manuale per essere rimossi.
L'integrità strutturale dei mobili dipende in gran parte da una falegnameria precisa. Le frese utilizzate per queste attività devono mantenere una rigorosa precisione dimensionale per centinaia di cicli. Punte diritte e punte a spirale specializzate vengono utilizzate per tagliare dados, scanalature, mortase e tenoni. Se una punta da falegnameria perde il suo esatto diametro di taglio a causa di un'eccessiva usura o deflessione, le giunture risultanti saranno allentate. Ciò alla fine compromette l'assemblaggio e la resistenza del prodotto finale.
Una macchina CNC è precisa quanto il letto su cui poggia il materiale. Le punte per superfici Spoilboard, note anche come tagliamosche, presentano un ampio diametro di taglio. Sono progettati per raschiare lo strato superiore dal pannello sacrificale in MDF perfettamente piatto rispetto al mandrino. Il regolare affioramento del pannello di deterioramento garantisce il corretto funzionamento del sistema di trattenimento a vuoto. Garantisce che tutti i successivi tagli di profondità dell'asse Z siano perfettamente uniformi su tutta la lamiera.
Anche gli utensili in metallo duro integrale di altissima qualità avranno prestazioni inferiori se vengono trascurati. L'acquisto di strumenti premium è solo il primo passo. L'implementazione di un rigoroso protocollo di manutenzione a livello di base prolunga la durata dell'utensile, garantisce una qualità di taglio costante e protegge il costoso mandrino della tua macchina CNC.
Mentre gli strumenti tagliano il legno, in particolare i legni teneri resinosi come il pino o l'abete, la pece e la linfa si cuociono letteralmente sulle scanalature di taglio a causa del calore della fresatura. Questo accumulo agisce come un severo isolante termico. Invece del calore che fuoriesce attraverso il truciolo di legno come previsto, il calore viene respinto nel nucleo di carburo.
Quando questo calore rimane intrappolato, accelera rapidamente la rottura del legante cobalto. Ciò fa sì che il tagliente si smussi prematuramente, imitando una lama usurata. Gli operatori dovrebbero immergere regolarmente i pezzi sporchi in solventi specializzati in resina a base di agrumi. Dopo un ammollo di dieci minuti, strofina delicatamente i flauti con una spazzola metallica di ottone. Non utilizzare mai spazzole in acciaio, che micrograffieranno la superficie lucida in carburo e favoriranno un maggiore accumulo di resina.
L'estrema durezza del carburo comporta un rigoroso compromesso: la fragilità. Se una punta in metallo duro integrale cade su un pavimento di cemento o sbatte contro un altro utensile metallico, è altamente suscettibile a microfratture o scheggiature catastrofiche. Gli strumenti non devono mai essere conservati sciolti in un cassetto.
Devono essere conservati nelle loro custodie di plastica originali o collocati in rastrelliere portautensili in legno personalizzate che separano fisicamente le punte. Inoltre, la manutenzione della pinza è assolutamente fondamentale. Con il tempo all'interno della pinza si accumulano polveri sottili e resina, impedendole di afferrare uniformemente l'utensile. La sostituzione delle pinze ogni 500-700 ore di funzionamento previene il microslittamento. Lo slittamento porta direttamente a una scarsa qualità di taglio, a vibrazioni estreme e a una durata dell'utensile drasticamente ridotta.
La transizione dai materiali di consumo standard alle soluzioni di utensili avanzate richiede un cambiamento fondamentale nella filosofia di approvvigionamento. I gestori dei negozi devono abbandonare la valutazione degli strumenti basata esclusivamente sul prezzo di acquisto iniziale. Devono invece analizzare il costo totale di funzionamento durante la vita della macchina.
Per giustificare l'investimento in premio utensili per la fresatura di mobili o configurazioni a doppia estremità, le strutture dovrebbero utilizzare un semplice quadro di ritorno sull'investimento. Il calcolo prevede la misurazione della differenza di costo iniziale rispetto ai risparmi operativi concreti.
Innanzitutto, determinare il costo orario di funzionamento della macchina CNC, tenendo conto dell'ammortamento della macchina, della retribuzione dell'operatore e delle spese generali. Successivamente, calcola esattamente il tempo necessario per un cambio utensile standard e moltiplicalo per la tariffa al minuto dell'officina. Tieni traccia di quante volte un bit standard viene modificato a settimana rispetto a un bit avanzato a doppia estremità. Infine, sottrai il costo del nuovo utensile dal valore totale del tempo macchina risparmiato nel corso della durata di vita estesa dell'utensile.
Negli scenari con volumi elevati, se un bit premium costa il 30% in più ma dura il doppio e consente di risparmiare venti minuti di inattività a settimana, il ritorno sull'investimento viene generalmente realizzato entro il primo mese di funzionamento.
L’integrazione di strumenti avanzati dovrebbe essere vista come una componente vitale di una più ampia strategia di produzione snella. Standardizzando l'inventario degli utensili e riducendo drasticamente la frequenza dei fermi macchina, i responsabili della produzione creano programmi di produzione altamente prevedibili. La prevedibilità porta direttamente a costi di lavoro più accurati, tempi di consegna più ristretti e, in definitiva, a un’operazione di lavorazione del legno molto più scalabile e redditizia.
Mentre le punte single-end standard alla fine riusciranno a portare a termine il lavoro, l'ottimizzazione del processo di instradamento richiede un approccio molto più strategico alla tua attrezzatura. Gli utensili a doppia estremità di alta qualità massimizzano facilmente l'efficienza quotidiana riducendo drasticamente il tempo prezioso sprecato nei cambi manuali e nelle ricalibrazioni dell'asse Z.
Il metallo duro micrograna rimane il segreto comprovato e senza compromessi per ridimensionare le operazioni di lavorazione del legno. Offre l'esatta resistenza al calore e la ritenzione del tagliente necessarie per le velocità di avanzamento aggressive di oggi. Ricorda che gli utensili da taglio affidabili non sono solo una spesa di consumo; rappresentano un vero investimento per la produttività e la salute del mandrino della vostra officina. Aggiornando oggi stesso il tuo attuale magazzino utensili semplificherai l'intero flusso di lavoro, mantenendo i tuoi mandrini in movimento e i tuoi progetti nei tempi previsti. Pronto a scalare la tua produzione? Valuta il tempo di attività attuale del tuo mandrino ed esplora le soluzioni di precisione ad alta resistenza di SS Endmill per trovare le geometrie esatte richieste dalla tua officina.
Le frese in metallo duro integrale sono lo standard del settore per lavori ad alto volume grazie alla loro incredibile resistenza al calore e all'eccezionale ritenzione del tagliente. Per la massima efficienza operativa e tempi di fermo ridotti, gli ingegneri di produzione consigliano vivamente le configurazioni a doppia estremità per mantenere le macchine in funzione più a lungo tra un cambio di utensile e l'altro.
Sì, sono strumenti altamente versatili. Finché si seleziona la geometria di taglio corretta, come taglio verso l'alto, verso il basso o compressione, e il numero di scanalature appropriato per la velocità di avanzamento target, funzionano eccezionalmente bene su legni duri massicci, legni teneri, MDF e compensato impiallacciato.
Segni empirici di uno strumento smussato includono una finitura bruciata o satinata sul bordo del legno, un aumento del rumore acuto o delle chiacchiere durante il taglio, strappi visibili sulle superfici del materiale e il mandrino CNC che assorbe un amperaggio maggiore poiché lavora molto più duramente per spingere attraverso il materiale.
Anche se inizialmente l'acciaio ad alta velocità può essere affilato fino a un bordo più fine, semplicemente non può sopportare i carichi termici estremi generati dalla fresatura CNC ad alta velocità. Il carburo mantiene la sua integrità strutturale a temperature molto più elevate, consentendogli di rimanere affilato fino a 50 volte più a lungo dell'acciaio, rendendolo molto più conveniente per le operazioni continue.
Le velocità di avanzamento e le velocità del mandrino dipendono fortemente dalla densità del materiale e dal numero di scanalature della punta. Una regola ingegneristica generale è quella di mantenere un 'carico di truciolo' adeguato in modo che l'utensile si tagli anziché sfregare. Iniziare sempre con la tabella di carico dei trucioli consigliata dal produttore. Ad esempio, una punta di compressione a 2 scanalature in MDF da 18 mm in genere offre prestazioni migliori intorno a 18.000 giri al minuto con una velocità di avanzamento compresa tra 15 e 20 metri al minuto, ma è necessario regolarla in base alla rigidità della macchina.
No, a condizione che siano fabbricati correttamente e inseriti correttamente. Gli utensili a doppia estremità di alta qualità sono dotati di un gambo centrale rettificato di precisione progettato specificamente per pinze standard come ER32 o ER40. Finché la sezione scanalata non si trova direttamente all'interno della zona di bloccaggio della pinza, la forza di presa rimane identica a quella di un utensile standard a estremità singola, garantendo zero runout introdotto.