Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-24 Origine : Site

Vous connaissez le son. Une production à grand volume se déroule sans problème, et tout à coup, ce gémissement distinct et aigu d'un morceau sourd coupe le bruit de l'atelier. Un opérateur appuie sur l'arrêt d'urgence. De précieuses minutes de production disparaissent instantanément. Les temps d’arrêt des machines restent l’un des goulots d’étranglement les plus persistants et les plus générateurs de profits dans les opérations professionnelles de menuiserie et de CNC. Chaque fois qu'une broche s'arrête pour un changement d'outil manuel ou qu'un opérateur est obligé de recalibrer l'axe Z pour un nouveau bord, l'efficacité globale de l'atelier de fabrication en prend un coup dur.
Optimiser la durée de vie des outils et maximiser les avances ne sont plus seulement des objectifs. Il s’agit d’indicateurs de survie essentiels pour les fabricants modernes. Les solutions d'ingénierie innovantes transforment complètement la façon dont les installations gèrent leur stock d'outils et la disponibilité des machines. En doublant efficacement la durée de vie d'une seule unité, un outillage spécialisé minimise la fréquence des interventions manuelles requises par l'opérateur sur le sol.
Ce guide complet explique comment la sélection des bonnes géométries de coupe peut réduire considérablement les changements. La mise en œuvre de ces stratégies d'outillage avancées permet aux professionnels du travail du bois d'améliorer leurs résultats financiers, de réduire les taux de rebut et de rationaliser l'ensemble du processus de fraisage. Lorsque vous passez à un modèle haute endurance coupeur de bois , l'impact sur votre production quotidienne est immédiat et mesurable.
Les conceptions à double extrémité doublent efficacement votre durée de vie de coupe et réduisent de moitié votre temps de changement d'outil, augmentant ainsi directement la disponibilité de la machine CNC.
Investir dans du carbure monobloc de qualité supérieure réduit les coûts opérationnels à long terme par rapport à des alternatives moins chères qui se dégradent rapidement sous des contraintes thermiques sévères.
Une sélection appropriée des géométries de fraisage en fonction de la densité du bois et de la direction du grain empêche l'arrachement du matériau et réduit considérablement le gaspillage de stock.
L'optimisation de votre stock de consommables est souvent la méthode la plus immédiate et la plus rentable pour augmenter la production sans investir dans de nouvelles machines lourdes.
Avant de plonger dans les géométries des outils, nous devons regarder vers où se dirige l’industrie de la fabrication. Des analyses de marché récentes révèlent une évolution massive vers une fabrication imbriquée automatisée et à grande vitesse. Alors que la pénurie de main-d'œuvre qualifiée continue de poser un défi au secteur, les directeurs d'atelier poussent les machines à fonctionner plus rapidement et plus longtemps, s'orientant souvent vers des opérations « sans surveillance » sans surveillance.
Dans cet environnement à haute pression, les limitations physiques de la pointe deviennent le principal goulot d’étranglement. Un routeur CNC capable de 2 000 pouces par minute est inutile si l'outil brûle après quarante feuilles de MDF. Par conséquent, l’industrie abandonne rapidement les modèles bon marché et gourmands en consommables. La nouvelle norme exige des outils de haute endurance conçus spécifiquement pour des cycles de coupe continus et agressifs.
Le routage CNC moderne exige un niveau de précision et de durabilité que le travail du bois manuel traditionnel n'a jamais exigé. À mesure que les machines automatisées évoluaient pour accélérer les avances et les vitesses de broche, l'industrie de l'outillage a dû s'adapter fondamentalement.
Historiquement, l’acier rapide a servi de norme pour le travail du bois. Bien que ce matériau puisse être affûté jusqu'à obtenir un tranchant exceptionnellement fin, il possède une vulnérabilité critique. La chaleur est l'ennemi ultime. Les broches hurlent régulièrement entre 18 000 et 24 000 tr/min. À ces vitesses, le frottement généré contre les bois durs denses ou les panneaux composites crée un choc thermique intense.
Lorsque l’acier atteint sa température critique, il perd son tempérament. Le résultat est une dégradation immédiate des bords. Ce goulot d’étranglement opérationnel a conduit l’ensemble de l’industrie à se tourner vers le carbure monograine à micro-grains. Ces mèches modernes sont fabriquées à partir d'un composite dense de particules de carbure de tungstène liées avec un liant au cobalt. Cette structure spécifique à micro-grains conserve son extrême dureté à des températures nettement plus élevées. Les outils en carbure supportent facilement les vitesses d'avance agressives requises dans le routage moderne tout en conservant la rétention des bords jusqu'à cinquante fois plus longtemps que leurs homologues en acier.
Dans un environnement de production, le coût réel d’un outil va bien au-delà de son prix d’achat. Il comprend les coûts opérationnels liés à son utilisation et à son remplacement. Chaque minute où une machine CNC reste inactive pendant qu'un opérateur effectue un changement ennuyeux constitue une perte de revenus. Ces dépenses cachées s’accumulent rapidement sur un trimestre fiscal.
Considérez la procédure de changement standard dans un atelier très fréquenté. La machine doit ralentir, se déplacer vers une position sûre et libérer le porte-outil. L'opérateur doit ensuite récupérer un outil de remplacement, nettoyer la pince, insérer le nouveau foret, le serrer selon les spécifications exactes et recalibrer la hauteur de l'axe Z. Ce processus détruit directement l’efficacité globale de l’équipement. Minimiser ces temps d’arrêt spécifiques est un objectif principal des installations de production Lean.
Pour lutter contre les inefficacités flagrantes des changements fréquents d’outils, les ingénieurs en outillage ont développé une solution structurelle spécialisée. Cette conception représente une optimisation destinée directement aux environnements à haute production. Il offre une utilité maximale à partir d’une seule pièce de matière première en carbure.
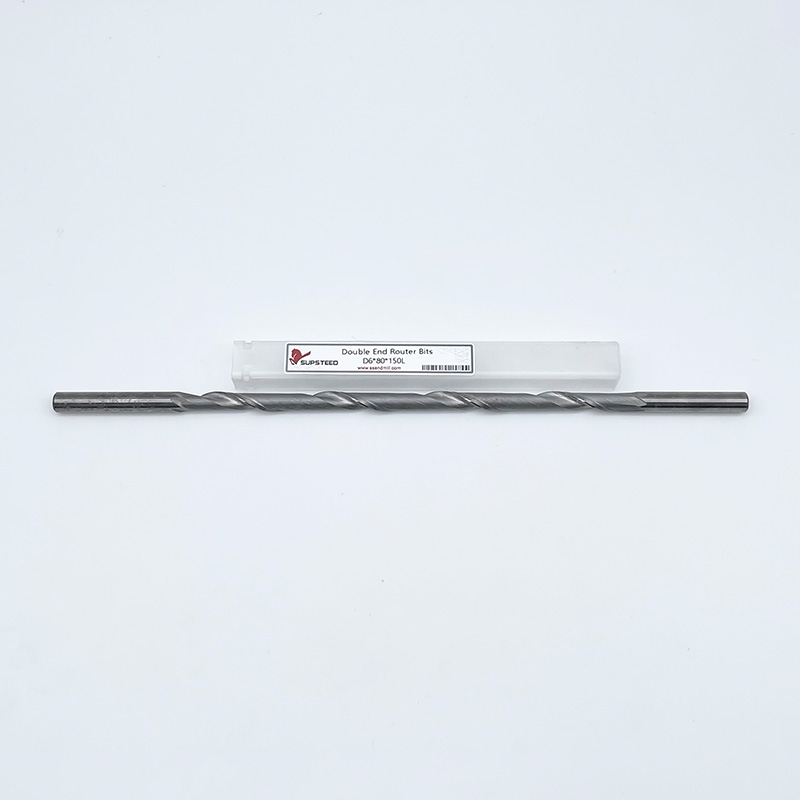
La conception physique est élégamment simple mais hautement technique. Il se compose d'une seule tige en carbure monobloc rectifiée avec précision, dotée de cannelures de coupe identiques usinées aux deux extrémités. La partie centrale de la tige reste parfaitement lisse. Cela permet un serrage concentrique sécurisé dans la pince CNC.
Lorsque le tranchant actif finit par s'émousser suite à une utilisation normale, l'opérateur n'a pas besoin de jeter l'outil. Ils n’ont même pas besoin de se rendre au centre à outils pour les remplacer. Au lieu de cela, ils desserrent simplement l'écrou de serrage, retournent le tournez les mèches à double extrémité à 180 degrés, resserrez-les au couple approprié et reprenez immédiatement la coupe.
Les embouts standard à une extrémité n'utilisent que la moitié de l'ébauche en carbure pour la coupe, laissant le reste strictement pour le serrage. Les variantes à double extrémité nécessitent des techniques de meulage nettement plus avancées. Le processus de fabrication doit garantir une concentricité stricte et un équilibre dynamique aux deux extrémités simultanément. Étant donné que l'extrémité non coupante se trouve à l'intérieur de la pince, la géométrie de la cannelure doit être conçue de manière à ne pas compromettre la force de serrage. Tout voile ou oscillation introduit lors d'une rotation à grande vitesse dégraderait la qualité de coupe et endommagerait gravement les roulements de broche coûteux.
Faire tourner la broche est l’objectif ultime de tout responsable d’atelier. En abordant des points de friction spécifiques dans le flux de travail de remplacement d'outils, ces embouts spécialisés offrent des améliorations mesurables aux calendriers de production quotidiens.
La disponibilité des broches est la mesure essentielle qui détermine la rentabilité d'un atelier. Lors de l'utilisation d'un outillage standard, une mèche émoussée déclenche un long processus de remplacement en plusieurs étapes. Avec une approche à double extrémité, ce flux de travail est fortement tronqué.
Étant donné que l'opérateur utilise exactement la même tige physique, il n'est pas nécessaire de sortir un nouvel outil de l'inventaire. Plus précisément, si votre installation utilise des colliers d'outils prédéfinis sur un porte-outil ISO30 ou HSK63F, le décalage de l'axe Z reste souvent parfaitement identique après le retournement. Cela élimine complètement le besoin de recalibrer la hauteur de l’outil. Un arrêt potentiel de cinq minutes se transforme en un ajustement rapide de 60 secondes.
Du point de vue des achats, l’optimisation de votre inventaire génère des avantages financiers immédiats. L'achat d'un embout à double extrémité est mathématiquement plus rentable que l'achat de deux embouts à une extrémité distincts de exactement la même qualité. Vous ne payez tout simplement pas pour le carbure de tungstène brut supplémentaire requis pour une deuxième tige.
Au-delà du prix d’achat direct, cette consolidation simplifie la gestion des stocks. Les berceaux à outils nécessitent moins d’espace de stockage physique. Les responsables des achats ont moins de SKU individuels à suivre, commander et auditer. Dans les magasins à gros volume où des centaines de bits sont consommés chaque mois, la réduction de moitié du volume de stock requis réduit considérablement les frais administratifs.
Métrique |
Embout standard à une extrémité |
Fraise à double extrémité |
Impact opérationnel |
|---|---|---|---|
Durée de vie de l'outil par unité |
1x durée de vie |
Durée de vie 2x |
Réduit la fréquence d’achat de 50 %. |
Temps de changement |
3 à 5 minutes |
1 à 2 minutes |
Augmente la disponibilité quotidienne de la machine. |
Espace d'inventaire |
Nécessite 2 emplacements |
Nécessite 1 emplacement |
Optimise le stockage du berceau à outils. |
Coût par tranchant |
Plus haut |
Inférieur |
Améliore le retour sur investissement global. |
Même si le retournement d'un outil optimise les temps de changement, la géométrie réelle de l'arête de coupe doit correspondre parfaitement au matériau à traiter. La fabrication de meubles fait appel à des matériaux très divers. Les bois durs massifs se comportent très différemment des composites techniques comme le MDF ou le contreplaqué mélaminé. Chacun nécessite une approche spécifique de la dynamique de coupe.
Choisir le bon Les fraises en carbure empêchent l'arrachement du matériau. L'arrachement reste une cause majeure de pièces rejetées au sol. La direction de la cannelure de coupe détermine exactement la manière dont les copeaux sont évacués et la manière dont les fibres du matériau sont cisaillées.
Pour un rainurage profond et un dégagement rapide : utilisez des forets à coupe verticale. Ceux-ci comportent des cannelures qui tirent les copeaux de bois vers le haut et les éloignent de la coupe. Ils éliminent efficacement les débris. Cependant, l'action de traction vers le haut peut provoquer de graves éclats sur la surface supérieure des matériaux plaqués.
Pour les placages délicats et les poches peu profondes : utilisez des mèches coupées en bas. Ceux-ci poussent les copeaux vers le bas, laissant un bord supérieur exceptionnellement propre. L'inconvénient est que les copeaux sont comprimés dans la coupe. Vous devez utiliser des vitesses d'alimentation plus lentes pour éviter une accumulation dangereuse de chaleur.
Pour les stratifiés double face et le contreplaqué : utilisez des forets de compression. Il s’agit de la principale norme en matière de fabrication imbriquée. Un foret de compression présente une géométrie de coupe vers le haut à la pointe et une géométrie de coupe vers le bas sur le reste de la flûte. Cela force les copeaux vers le centre du noyau du matériau, laissant les bords supérieur et inférieur parfaitement propres en un seul passage agressif.
Le nombre de cannelures sur un foret a un impact direct sur la vitesse d'avance requise et sur la charge de copeaux qui en résulte. Un foret à une seule cannelure offre un espace maximum pour l'évacuation des copeaux. Cela le rend adapté aux passes d'ébauche à grande vitesse ou à la découpe de plastiques où la fusion est un problème sérieux. Les forets à deux cannelures offrent l'équilibre standard de l'industrie, offrant une finition plus lisse tout en permettant un dégagement adéquat des copeaux.
En revanche, les mèches à trois cannelures offrent la finition la plus lisse possible sur les pièces de meubles en bois, mais exigent des vitesses d'avance nettement plus rapides. Si votre machine CNC se déplace trop lentement avec une mèche à haute cannelure, l'outil frottera contre le bois plutôt que de le cisailler. Ce frottement provoque de graves brûlures et garantit une défaillance prématurée de l'outil.
Pour maintenir un atelier de production polyvalent et hautement performant, un atelier de menuiserie doit sélectionner une sélection stratégique de géométries de coupe. Bien qu'il existe des outils spécialisés pour presque toutes les tâches imaginables, un ensemble de couteaux fiables constitue l'épine dorsale absolue des opérations quotidiennes.
La création de bords sans couture et de profils décoratifs est un élément essentiel de la production de meubles commerciaux. Profilage Des outils de routage CNC , tels que des arrondis, des chanfreins et des doucines, sont utilisés pour finir les bords exposés des plateaux de table et des portes d'armoires. La précision de ces outils est essentielle. Tout faux-rond ou toute vibration se traduit directement par des marques de broutage qui nécessitent un ponçage manuel fastidieux pour être éliminées.
L'intégrité structurelle des meubles repose en grande partie sur une menuiserie précise. Les fraises utilisées pour ces tâches doivent maintenir une précision dimensionnelle stricte sur des centaines de cycles. Des mèches droites et des mèches spirales spécialisées sont déployées pour couper des rainures, des feuillures, des mortaises et des tenons. Si une mèche de menuiserie perd son diamètre de coupe exact en raison d'une usure ou d'une déviation excessive, les joints résultants seront desserrés. Cela compromet finalement l'assemblage et la résistance du produit final.
Une machine CNC est aussi précise que le lit sur lequel repose le matériau. Les mèches de surfaçage pour spoilboard, également connues sous le nom de coupe-mouches, présentent un grand diamètre de coupe. Ils sont conçus pour retirer la couche supérieure du panneau sacrificiel MDF parfaitement plate par rapport à la broche. Le surfaçage régulier du spoilboard garantit le bon fonctionnement du système de maintien sous vide. Il garantit que toutes les coupes ultérieures en profondeur sur l'axe Z sont parfaitement uniformes sur toute la tôle.
Même les outils en carbure monobloc de la plus haute qualité seront moins performants s’ils sont négligés. L’achat d’outils haut de gamme n’est que la première étape. La mise en œuvre d'un protocole de maintenance strict au niveau du sol prolonge la durée de vie des outils, garantit une qualité de coupe constante et protège la broche coûteuse de votre machine CNC.
Lorsque les outils coupent le bois, en particulier les résineux résineux comme le pin ou le sapin, la poix et la sève cuisent littéralement sur les flûtes de coupe en raison de la chaleur du fraisage. Cette accumulation agit comme un isolant thermique important. Au lieu que la chaleur s'échappe à travers les copeaux de bois, comme prévu, la chaleur est renvoyée dans le noyau en carbure.
À mesure que cette chaleur est piégée, elle accélère rapidement la dégradation du liant cobalt. Cela provoque un émoussement prématuré du tranchant, imitant une lame usée. Les opérateurs doivent régulièrement tremper les morceaux souillés dans des dissolvants de résine spécialisés à base d'agrumes. Après un trempage de dix minutes, frottez doucement les flûtes avec une brosse métallique en laiton. N'utilisez jamais de brosses en acier, car elles micro-rayeraient la face en carbure polie et favoriseraient une accumulation supplémentaire de résine.
L’extrême dureté du carbure s’accompagne d’un compromis strict : la fragilité. Si une mèche en carbure monobloc tombe sur un sol en béton ou heurte un autre outil métallique, elle est très sensible aux microfractures ou aux écailles catastrophiques. Les outils ne doivent jamais être rangés en vrac dans un tiroir.
Ils doivent être conservés dans leurs pochettes en plastique d'origine ou placés dans des supports porte-outils en bois personnalisés qui séparent physiquement les embouts. De plus, l’entretien des pinces est absolument essentiel. De fines poussières et de la résine s'accumulent à l'intérieur de la pince au fil du temps, l'empêchant de saisir uniformément l'outil. Le remplacement des pinces toutes les 500 à 700 heures de fonctionnement évite les micro-glissements. Le glissement entraîne directement une mauvaise qualité de coupe, des vibrations extrêmes et une durée de vie des outils considérablement réduite.
La transition des consommables standards vers des solutions d’outillage avancées nécessite un changement fondamental dans la philosophie des achats. Les gérants de magasins doivent cesser d’évaluer les outils uniquement en fonction du prix d’achat initial. Au lieu de cela, ils doivent analyser le coût total d’exploitation sur toute la durée de vie de la machine.
Pour justifier l’investissement en prime outils de fraisage de meubles ou configurations à double extrémité, les installations doivent utiliser un cadre simple de retour sur investissement. Le calcul consiste à mesurer la différence de coût initial par rapport aux économies opérationnelles concrètes.
Tout d’abord, déterminez le coût horaire de fonctionnement de la machine CNC, en tenant compte de la dépréciation de la machine, des salaires des opérateurs et des frais généraux. Ensuite, chronométrez exactement la durée d'un changement d'outil standard et multipliez ce chiffre par le tarif à la minute de l'atelier. Suivez combien de fois un bit standard est modifié par semaine par rapport à un bit avancé à double extrémité. Enfin, soustrayez le coût du nouvel outil de la valeur totale du temps machine économisé au cours de la durée de vie prolongée de l'outil.
Dans les scénarios à volume élevé, si un embout premium coûte trente pour cent de plus mais dure deux fois plus longtemps et permet d'économiser vingt minutes de temps d'arrêt par semaine, le retour sur investissement est généralement réalisé au cours du premier mois d'exploitation.
L’intégration d’outils avancés doit être considérée comme un élément essentiel d’une stratégie plus large de production allégée. En standardisant l'inventaire d'outillage et en réduisant de manière agressive la fréquence des arrêts des machines, les responsables de production créent des calendriers de fabrication hautement prévisibles. La prévisibilité conduit directement à un calcul des coûts des travaux plus précis, à des délais de livraison plus serrés et, en fin de compte, à une opération de menuiserie beaucoup plus évolutive et rentable.
Même si les embouts standard à une extrémité finiront par faire le travail, l'optimisation de votre processus de routage nécessite une approche beaucoup plus stratégique de votre équipement. L'outillage à double extrémité de haute qualité optimise facilement l'efficacité quotidienne en réduisant le temps précieux perdu en changements manuels et en recalibrages de l'axe Z.
Le carbure solide à micro-grains reste le secret éprouvé et sans compromis pour la mise à l'échelle des opérations de travail du bois. Il offre la résistance thermique exacte et la rétention des bords nécessaires aux vitesses d'avance agressives d'aujourd'hui. N'oubliez pas que les outils de coupe fiables ne sont pas seulement une dépense consommable ; ils constituent un véritable investissement dans la productivité et la santé des broches de votre atelier. La mise à niveau de votre parc à outils actuel aujourd'hui rationalisera l'ensemble de votre flux de travail, permettant à vos broches de tourner et à vos projets de respecter les délais. Prêt à augmenter votre production ? Évaluez la disponibilité actuelle de votre broche et explorez les solutions de précision haute endurance proposées par SS Endmill pour trouver les géométries exactes exigées par votre atelier.
Les fraises en carbure monobloc sont la norme de l'industrie pour les travaux à volume élevé en raison de leur incroyable résistance à la chaleur et de leur rétention exceptionnelle des bords. Pour une efficacité opérationnelle maximale et des temps d'arrêt réduits, les configurations à double extrémité sont fortement recommandées par les ingénieurs de production pour permettre aux machines de fonctionner plus longtemps entre les changements d'outils.
Oui, ce sont des outils très polyvalents. Tant que vous sélectionnez la géométrie de coupe correcte, telle que la coupe vers le haut, la coupe vers le bas ou la compression, et le nombre de cannelures approprié pour votre vitesse d'avance cible, ils fonctionnent exceptionnellement bien sur les bois durs massifs, les bois tendres, le MDF et le contreplaqué plaqué.
Les signes empiriques d'un outil émoussé incluent une finition brûlée ou vitrée sur le bord du bois, un bruit aigu ou un broutage accru pendant la coupe, des déchirures visibles sur les surfaces du matériau et la broche CNC consomme un ampérage plus élevé car elle travaille beaucoup plus fort pour pousser à travers le matériau.
Bien que l'acier rapide puisse être affûté initialement pour obtenir un bord plus fin, il ne peut tout simplement pas résister aux charges thermiques extrêmes générées par le routage CNC à grande vitesse. Le carbure conserve son intégrité structurelle à des températures beaucoup plus élevées, lui permettant de rester affûté jusqu'à 50 fois plus longtemps que l'acier, ce qui le rend beaucoup plus rentable pour les opérations continues.
Les vitesses d'avance et les vitesses de broche dépendent fortement de la densité du matériau et du nombre de cannelures du foret. Une règle générale d'ingénierie consiste à maintenir une « charge de copeaux » appropriée afin que l'outil cise plutôt que frotte. Commencez toujours par le tableau de charge de copeaux recommandé par le fabricant. Par exemple, une fraise de compression à 2 cannelures en MDF de 18 mm fonctionne généralement mieux autour de 18 000 tr/min à une vitesse d'avance de 15 à 20 mètres par minute, mais vous devez l'ajuster en fonction de la rigidité de votre machine.
Non, à condition qu'ils soient fabriqués correctement et correctement insérés. Les outils à double extrémité de haute qualité sont dotés d'une tige centrale rectifiée avec précision, conçue spécifiquement pour les pinces standard comme ER32 ou ER40. Tant que la section cannelée ne repose pas directement à l'intérieur de la zone de serrage de la pince, la force de préhension reste identique à celle d'un outil standard à une extrémité, garantissant ainsi un faux-rond introduit.