Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 24.09.2026 Herkunft: Website

Du kennst den Klang. Ein Großserienproduktionslauf schreitet reibungslos voran, und plötzlich durchdringt dieses deutliche, hohe Jammern eines dumpfen Stücks den Werkstattlärm. Ein Bediener betätigt den Not-Aus-Schalter. Wertvolle Produktionsminuten verschwinden sofort. Maschinenstillstände sind nach wie vor einer der hartnäckigsten und gewinnschmälerndsten Engpässe in der professionellen Holzbearbeitung und CNC-Bearbeitung. Jedes Mal, wenn eine Spindel wegen eines manuellen Werkzeugwechsels anhält oder ein Bediener gezwungen ist, die Z-Achse für eine neue Kante neu zu kalibrieren, wird die Gesamteffizienz der Fertigungswerkstatt massiv beeinträchtigt.
Die Optimierung der Standzeit und die Maximierung der Vorschübe sind nicht mehr nur Ziele. Sie sind entscheidende Überlebenskennzahlen für moderne Hersteller. Innovative technische Lösungen verändern die Art und Weise, wie Einrichtungen ihren Werkzeugbestand und die Maschinenverfügbarkeit verwalten, völlig. Durch die effektive Verdoppelung der Schneidlebensdauer einer einzelnen Einheit minimieren Spezialwerkzeuge die Häufigkeit manueller Eingriffe, die der Bediener am Boden durchführen muss.
In diesem umfassenden Leitfaden wird untersucht, wie durch die Auswahl der richtigen Schneidgeometrien Umrüstungen drastisch reduziert werden können. Durch die Implementierung dieser fortschrittlichen Werkzeugstrategien können Holzverarbeiter ihr Endergebnis verbessern, die Ausschussquote senken und den gesamten Fräsprozess rationalisieren. Wenn Sie auf ein High-Endurance-Modell upgraden Holzschneider ist die Auswirkung auf Ihre tägliche Leistung sofort und messbar.
Doppelendige Konstruktionen verdoppeln effektiv Ihre Schneidlebensdauer und halbieren Ihre Werkzeugwechselzeit, wodurch sich die Betriebszeit der CNC-Maschine direkt erhöht.
Die Investition in hochwertiges Vollhartmetall senkt die langfristigen Betriebskosten im Vergleich zu günstigeren Alternativen, die bei starker thermischer Belastung schnell abbauen.
Die richtige Auswahl der Fräsgeometrien basierend auf der Holzdichte und der Faserrichtung verhindert Materialausrisse und reduziert die Materialverschwendung drastisch.
Die Optimierung Ihres Verbrauchsmaterialbestands ist oft die unmittelbarste und kostengünstigste Methode, um die Produktionsleistung zu steigern, ohne in neue schwere Maschinen zu investieren.
Bevor wir uns mit Werkzeuggeometrien befassen, müssen wir uns ansehen, wohin sich die Fertigungsindustrie entwickelt. Aktuelle Marktanalysen zeigen einen massiven Wandel hin zur automatisierten, verschachtelten Hochgeschwindigkeitsfertigung. Da der Fachkräftemangel weiterhin eine Herausforderung für die Branche darstellt, drängen Werkstattleiter darauf, dass die Maschinen schneller und länger laufen, und gehen dabei häufig auf unbeaufsichtigte „Licht-Aus“-Operationen über.
In dieser Hochdruckumgebung werden die physikalischen Einschränkungen der Schneidkante zum Hauptengpass. Eine CNC-Fräse mit einer Geschwindigkeit von 2.000 Zoll pro Minute ist nutzlos, wenn das Werkzeug nach vierzig MDF-Platten durchbrennt. Infolgedessen gibt die Industrie zunehmend billige, verbrauchsmaterialintensive Modelle auf. Der neue Standard verlangt hochbelastbare Werkzeuge, die speziell für kontinuierliche, aggressive Schneidzyklen entwickelt wurden.
Modernes CNC-Fräsen erfordert ein Maß an Präzision und Haltbarkeit, das bei der traditionellen manuellen Holzbearbeitung nie erforderlich war. Da sich automatisierte Maschinen weiterentwickelten, um die Vorschübe schneller und die Spindelgeschwindigkeiten zu erhöhen, musste sich die Werkzeugindustrie grundlegend anpassen.
Historisch gesehen diente Schnellarbeitsstahl als Standard für die Holzbearbeitung. Obwohl dieses Material auf eine außergewöhnlich feine Kante geschärft werden kann, weist es eine kritische Schwachstelle auf. Hitze ist der ultimative Feind. Spindeln kreischen routinemäßig mit 18.000 bis 24.000 U/min. Bei diesen Geschwindigkeiten erzeugt die Reibung, die an dichten Harthölzern oder Verbundplatten entsteht, einen starken Thermoschock.
Wenn Stahl seine kritische Temperatur erreicht, verliert er seine Härte. Das Ergebnis ist eine sofortige Kantenverschlechterung. Dieser betriebliche Engpass war der Auslöser für die branchenweite Umstellung auf Vollhartmetall mit Mikrokörnung. Diese modernen Bits werden aus einem dichten Verbundwerkstoff aus Wolframkarbidpartikeln hergestellt, die mit einem Kobaltbinder verbunden sind. Diese spezielle Mikrokornstruktur behält ihre extreme Härte auch bei deutlich höheren Temperaturen. Hartmetallwerkzeuge halten problemlos die aggressiven Vorschubgeschwindigkeiten aus, die beim modernen Fräsen erforderlich sind, und behalten gleichzeitig eine bis zu fünfzigmal längere Schnitthaltigkeit als ihre Gegenstücke aus Stahl.
In einer Produktionsumgebung gehen die tatsächlichen Kosten eines Werkzeugs weit über den Kaufpreis hinaus. Darin sind die Betriebskosten für die Nutzung und den Austausch enthalten. Jede einzelne Minute, in der eine CNC-Maschine stillsteht, während ein Bediener ein stumpfes Bit auswechselt, ist ein Umsatzverlust. Diese versteckten Kosten summieren sich im Laufe eines Geschäftsquartals schnell.
Betrachten Sie das standardmäßige Umrüstverfahren in einer geschäftigen Werkstatt. Die Maschine muss herunterfahren, in eine sichere Position fahren und den Werkzeughalter freigeben. Der Bediener muss dann einen Ersatz herausnehmen, die Spannzange reinigen, den neuen Bohrer einsetzen, ihn gemäß den genauen Spezifikationen anziehen und die Höhe der Z-Achse neu kalibrieren. Dieser Prozess zerstört direkt die Gesamtanlageneffektivität. Die Minimierung dieser spezifischen Ausfallzeit ist ein vorrangiges Ziel für Lean-Manufacturing-Einrichtungen.
Um den eklatanten Ineffizienzen häufiger Werkzeugwechsel entgegenzuwirken, haben Werkzeugingenieure eine spezielle Strukturlösung entwickelt. Dieses Design stellt eine Optimierung dar, die direkt auf Umgebungen mit hoher Produktivität abzielt. Es bietet maximalen Nutzen aus einem einzigen Stück Hartmetall-Rohmaterial.
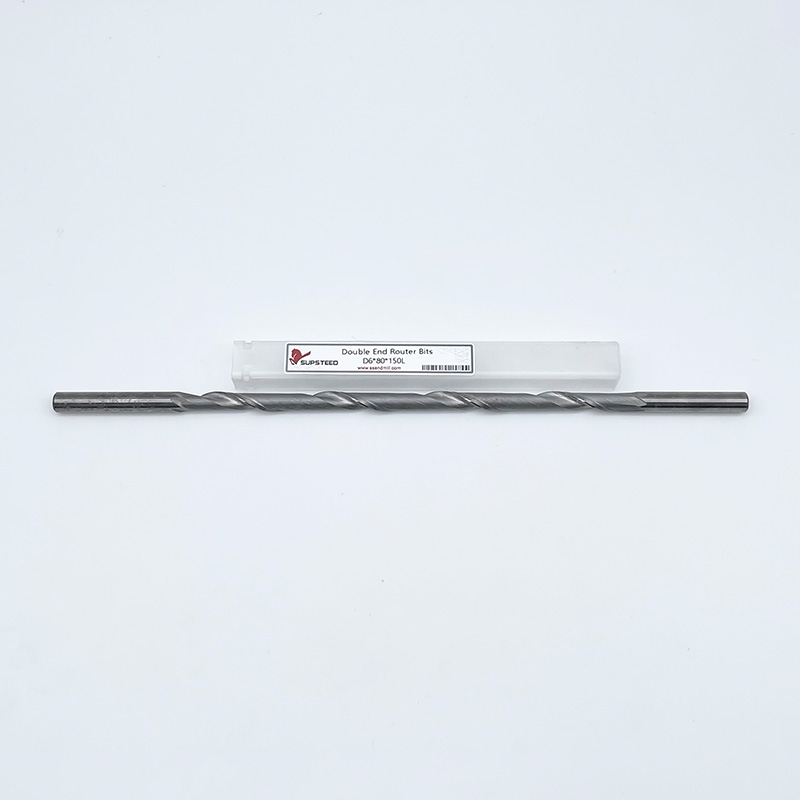
Das physische Design ist elegant schlicht und dennoch hochentwickelt. Es besteht aus einem einzigen, präzisionsgeschliffenen Vollhartmetallschaft mit identischen Schneidnuten, die an beiden Enden eingearbeitet sind. Der mittlere Teil des Schafts bleibt vollkommen glatt. Dies ermöglicht eine sichere, konzentrische Spannung innerhalb der CNC-Spannzange.
Wenn die aktive Schneidkante bei normalem Gebrauch irgendwann stumpf wird, muss der Bediener das Werkzeug nicht wegwerfen. Sie müssen nicht einmal zum Werkzeuglager gehen, um ein Ersatzteil zu erhalten. Stattdessen lösen sie einfach die Spannmutter und drehen sie um Doppelendfräser um 180 Grad drehen, mit dem richtigen Drehmoment wieder festziehen und sofort mit dem Schneiden fortfahren.
Standard-Single-End-Bits nutzen nur die Hälfte des Hartmetallrohlings zum Schneiden, der Rest bleibt ausschließlich zum Spannen übrig. Doppelendige Varianten erfordern deutlich ausgefeiltere Schleiftechniken. Der Herstellungsprozess muss eine strikte Konzentrizität und ein dynamisches Gleichgewicht an beiden Enden gleichzeitig gewährleisten. Da das nichtschneidende Ende innerhalb der Spannzange sitzt, muss die Nutgeometrie so gestaltet sein, dass sie die Spannkraft nicht beeinträchtigt. Jede auftretende Unrundheit oder Wackelbewegung während der Hochgeschwindigkeitsdrehung würde die Schnittqualität beeinträchtigen und teure Spindellager schwer beschädigen.
Das oberste Ziel eines jeden Werkstattleiters ist es, die Spindel am Laufen zu halten. Durch die Behebung spezifischer Reibungspunkte im Arbeitsablauf beim Werkzeugwechsel bieten diese Spezialbits messbare Verbesserungen der täglichen Produktionspläne.
Die Spindelverfügbarkeit ist die zentrale Kennzahl, die die Rentabilität einer Werkstatt bestimmt. Bei Verwendung von Standardwerkzeugen löst ein stumpfer Bohrer einen langwierigen, mehrstufigen Austauschvorgang aus. Bei einem dualen Ansatz wird dieser Arbeitsablauf stark eingeschränkt.
Da der Bediener genau denselben physischen Schaft verwendet, ist es nicht erforderlich, ein neues Werkzeug aus dem Lagerbestand abzumelden. Insbesondere wenn Ihre Einrichtung voreingestellte Werkzeugaufnahmen auf einem ISO30- oder HSK63F-Werkzeughalter verwendet, bleibt der Z-Achsenversatz nach dem Umdrehen oft vollkommen identisch. Dadurch entfällt die Notwendigkeit, die Werkzeughöhe neu zu kalibrieren. Eine mögliche Unterbrechung von fünf Minuten verwandelt sich in eine schnelle Anpassung von 60 Sekunden.
Aus Beschaffungssicht bringt die Optimierung Ihres Lagerbestands unmittelbare finanzielle Vorteile. Der Kauf eines Dual-Ended-Bits ist mathematisch gesehen kostengünstiger als der Kauf von zwei separaten Single-End-Bits genau der gleichen Qualität. Sie zahlen einfach nicht für das zusätzliche Rohwolframkarbid, das für einen zweiten Schaft erforderlich ist.
Über den direkten Einkaufspreis hinaus vereinfacht diese Konsolidierung die Bestandsverwaltung. Werkzeugkästen benötigen weniger physischen Stauraum. Beschaffungsmanager müssen weniger einzelne SKUs verfolgen, bestellen und prüfen. In Geschäften mit hohem Volumen, in denen monatlich Hunderte von Bits verbraucht werden, reduziert die Halbierung des erforderlichen Lagerbestands den Verwaltungsaufwand erheblich.
Metrisch |
Standard-Single-End-Bit |
Doppelendfräser |
Operative Auswirkungen |
|---|---|---|---|
Werkzeuglebensdauer pro Einheit |
1x Lebensdauer |
2x Lebensdauer |
Reduziert die Kaufhäufigkeit um 50 %. |
Umstellungszeit |
3 - 5 Minuten |
1 - 2 Minuten |
Erhöht die tägliche Maschinenverfügbarkeit. |
Inventarraum |
Benötigt 2 Steckplätze |
Benötigt 1 Steckplatz |
Optimiert die Aufbewahrung von Werkzeugen. |
Kosten pro Schneide |
Höher |
Untere |
Verbessert die Gesamtrendite der Investition. |
Während das Umdrehen eines Werkzeugs die Umrüstzeiten optimiert, muss die tatsächliche Geometrie der Schneide perfekt zum zu bearbeitenden Material passen. Bei der Möbelherstellung kommen unterschiedlichste Materialien zum Einsatz. Massive Harthölzer verhalten sich ganz anders als technische Verbundwerkstoffe wie MDF oder melaminharzbeschichtetes Sperrholz. Jedes erfordert eine spezifische Herangehensweise an die Schnittdynamik.
Das Richtige wählen Hartmetallfräser verhindern Materialausrisse. Das Herausreißen bleibt eine der Hauptursachen für Ausschussteile auf dem Boden. Die Richtung der Schneidnut bestimmt genau, wie der Span abgeführt und die Materialfasern geschert werden.
Für tiefes Schlitzen und schnelles Freischneiden: Verwenden Sie Up-Cut-Bits. Diese verfügen über Rillen, die die Holzspäne nach oben und vom Schnitt weg ziehen. Sie beseitigen Schmutz effizient. Allerdings kann der nach oben gerichtete Zug zu starken Splitterungen auf der Oberfläche furnierter Materialien führen.
Für empfindliche Furniere und flache Taschen: Down-Cut-Bits verwenden. Diese drücken die Späne nach unten und hinterlassen eine außergewöhnlich saubere Oberkante. Der Nachteil besteht darin, dass Späne in den Schnitt hineingedrückt werden. Sie müssen langsamere Vorschubgeschwindigkeiten verwenden, um einen gefährlichen Hitzestau zu verhindern.
Für doppelseitige Laminate und Sperrholz: Verwenden Sie Kompressionsbits. Dies sind die wichtigsten Standards für die verschachtelte Fertigung. Ein Kompressionsbohrer weist an der Spitze eine nach oben gerichtete Geometrie und am Rest der Nut eine nach unten gerichtete Geometrie auf. Dadurch werden die Späne in die Mitte des Materialkerns gedrückt, sodass sowohl die Ober- als auch die Unterkante in einem einzigen, aggressiven Durchgang perfekt sauber bleiben.
Die Anzahl der Spannuten an einem Bohrer wirkt sich direkt auf die erforderliche Vorschubgeschwindigkeit und die resultierende Spanlast aus. Ein einschneidiger Bohrer bietet maximalen Platz für die Spanabfuhr. Dadurch eignet es sich für schnelle Schruppdurchgänge oder das Schneiden von Kunststoffen, bei denen das Schmelzen ein ernstes Problem darstellt. Zweischneidige Bits bieten die branchenübliche Ausgewogenheit und sorgen für eine glattere Oberfläche und ermöglichen dennoch eine ausreichende Spanabfuhr.
Im Gegensatz dazu liefern dreischneidige Fräser ein möglichst glattes Finish auf Holzmöbelteilen, erfordern jedoch deutlich höhere Vorschubgeschwindigkeiten. Wenn sich Ihre CNC-Maschine mit einem Bohrer mit hoher Nut zu langsam bewegt, reibt das Werkzeug am Holz, anstatt es abzuscheren. Diese Reibung verursacht starke Brandflecken und garantiert einen vorzeitigen Werkzeugausfall.
Um eine vielseitige und hochleistungsfähige Produktionsfläche aufrechtzuerhalten, muss eine Holzwerkstatt eine strategische Auswahl an Schnittgeometrien treffen. Während es Spezialwerkzeuge für fast jede erdenkliche Aufgabe gibt, bildet ein Kernsatz zuverlässiger Schneidwerkzeuge das absolute Rückgrat des täglichen Betriebs.
Die Herstellung nahtloser Kanten und dekorativer Profile ist ein Grundbestandteil der gewerblichen Möbelproduktion. Profilierung CNC-Fräswerkzeuge wie Abrundungen, Fasen und Ogees werden verwendet, um die freiliegenden Kanten von Tischplatten und Schranktüren zu bearbeiten. Präzision ist bei diesen Werkzeugen von entscheidender Bedeutung. Jede Unrundheit oder Vibration führt direkt zu Rattermarken, deren Entfernung arbeitsintensives manuelles Schleifen erfordert.
Die strukturelle Integrität von Möbeln hängt in hohem Maße von präziser Tischlerei ab. Die für diese Aufgaben verwendeten Fräser müssen über Hunderte von Zyklen hinweg eine strenge Maßhaltigkeit gewährleisten. Gerade Bohrer und spezielle Spiralbohrer werden zum Schneiden von Vorsprüngen, Falzen, Zapfenlöchern und Zapfen eingesetzt. Wenn ein Tischlerbohrer aufgrund übermäßiger Abnutzung oder Durchbiegung seinen genauen Schnittdurchmesser verliert, werden die resultierenden Verbindungen locker. Dies beeinträchtigt letztendlich die Montage und Festigkeit des Endprodukts.
Eine CNC-Maschine ist nur so genau wie das Bett, auf dem das Material ruht. Spoilboard-Belagfräser, auch Schlagfräser genannt, zeichnen sich durch einen großen Schnittdurchmesser aus. Sie sind so konzipiert, dass sie die oberste Schicht der MDF-Opferplatte vollkommen flach im Verhältnis zur Spindel abziehen. Durch regelmäßiges Planieren des Spoilboards wird sichergestellt, dass das Vakuum-Niederhaltesystem ordnungsgemäß funktioniert. Es garantiert, dass alle nachfolgenden Z-Achsen-Tiefenschnitte über das gesamte Blech vollkommen gleichmäßig sind.
Selbst Vollhartmetallwerkzeuge höchster Qualität werden schlechter funktionieren, wenn sie vernachlässigt werden. Der Kauf von Premium-Werkzeugen ist nur der erste Schritt. Die Implementierung eines strengen Wartungsprotokolls auf Bodenebene verlängert die Werkzeuglebensdauer, gewährleistet eine gleichbleibende Schnittqualität und schützt die teure Spindel Ihrer CNC-Maschine.
Beim Schneiden von Holz, insbesondere von harzhaltigen Weichhölzern wie Kiefer oder Tanne, verbacken Pech und Harz aufgrund der beim Fräsen entstehenden Hitze buchstäblich auf den Schneidnuten. Diese Ablagerungen wirken stark wärmeisolierend. Anstatt wie technisch gesehen die Wärme durch die Holzspäne entweicht, wird die Wärme zurück in den Hartmetallkern gedrückt.
Da diese Wärme eingeschlossen wird, beschleunigt sie den Abbau des Kobaltbinders rasch. Dies führt dazu, dass die Schneide vorzeitig stumpf wird, was einer abgenutzten Klinge ähnelt. Bediener sollten verschmutzte Teile regelmäßig in speziellen Harzlösern auf Zitrusbasis einweichen. Schrubben Sie die Rillen nach zehnminütigem Einweichen vorsichtig mit einer Messingdrahtbürste. Verwenden Sie niemals Stahlbürsten, da diese die polierte Hartmetalloberfläche zerkratzen und zu weiteren Harzablagerungen führen.
Die extreme Härte von Hartmetall geht mit einem strikten Kompromiss einher: Sprödigkeit. Wenn ein Vollhartmetallbohrer auf einen Betonboden fällt oder gegen ein anderes Metallwerkzeug stößt, ist er sehr anfällig für Mikrobrüche oder katastrophale Absplitterungen. Werkzeuge sollten niemals lose in einer Schublade aufbewahrt werden.
Sie müssen in ihren Original-Kunststoffhüllen aufbewahrt oder in maßgefertigten Werkzeughaltern aus Holz untergebracht werden, die die Bits physisch voneinander trennen. Darüber hinaus ist die Wartung der Spannzange von entscheidender Bedeutung. Feiner Staub und Harz sammeln sich mit der Zeit in der Spannzange an und verhindern so, dass diese das Werkzeug gleichmäßig greift. Der Austausch der Spannzangen alle 500 bis 700 Betriebsstunden verhindert Mikroschlupf. Schlupf führt direkt zu schlechter Schnittqualität, extremen Vibrationen und einer drastisch verkürzten Werkzeuglebensdauer.
Der Übergang von Standard-Verbrauchsmaterialien zu fortschrittlichen Werkzeuglösungen erfordert eine grundlegende Änderung der Beschaffungsphilosophie. Shop-Manager müssen davon Abstand nehmen, Werkzeuge ausschließlich anhand des anfänglichen Kaufpreises zu bewerten. Stattdessen müssen sie die Gesamtbetriebskosten über die Lebensdauer der Maschine analysieren.
Um die Investition in die Prämie zu rechtfertigen B. Möbelfräswerkzeuge oder doppelseitige Konfigurationen, Einrichtungen sollten ein einfaches Return-on-Investment-Framework nutzen. Bei der Berechnung wird die anfängliche Kostendifferenz mit den konkreten betrieblichen Einsparungen verglichen.
Bestimmen Sie zunächst die Stundenkosten für den Betrieb der CNC-Maschine und berücksichtigen Sie dabei die Abschreibung der Maschine, die Löhne des Bedieners und die Gemeinkosten. Als nächstes messen Sie genau, wie lange ein Standard-Werkzeugwechsel dauert, und multiplizieren Sie diese mit dem Minutensatz der Werkstatt. Verfolgen Sie, wie oft ein Standardbit pro Woche im Vergleich zu einem erweiterten Doppelbit gewechselt wird. Ziehen Sie abschließend die Kosten für das neue Werkzeug vom Gesamtwert der eingesparten Maschinenzeit über die längere Lebensdauer des Werkzeugs ab.
Wenn in Szenarien mit hohem Volumen ein Premium-Bit dreißig Prozent mehr kostet, aber doppelt so lange hält und zwanzig Minuten Ausfallzeit pro Woche einspart, wird die Kapitalrendite normalerweise innerhalb des ersten Betriebsmonats erzielt.
Die Integration fortschrittlicher Werkzeuge sollte als ein wesentlicher Bestandteil einer umfassenderen Lean-Manufacturing-Strategie betrachtet werden. Durch die Standardisierung des Werkzeugbestands und die drastische Reduzierung der Häufigkeit von Maschinenstopps können Produktionsmanager äußerst vorhersehbare Fertigungspläne erstellen. Vorhersehbarkeit führt direkt zu einer genaueren Auftragskalkulation, engeren Lieferfenstern und letztendlich zu einem viel skalierbareren und profitableren Holzbearbeitungsbetrieb.
Während standardmäßige Single-End-Bits irgendwann ausreichen, erfordert die Optimierung Ihres Routing-Prozesses einen viel strategischeren Ansatz für Ihre Ausrüstung. Hochwertige doppelseitige Werkzeuge maximieren auf einfache Weise die tägliche Effizienz, indem sie die kostbare Zeit, die durch manuelle Umrüstungen und Neukalibrierungen der Z-Achse verschwendet wird, deutlich reduzieren.
Solides Mikrokorn-Hartmetall bleibt das bewährte, kompromisslose Geheimnis für die Zunderbearbeitung von Holzbearbeitungsbetrieben. Es bietet genau die Hitzebeständigkeit und Schnitthaltigkeit, die für die heutigen aggressiven Vorschubgeschwindigkeiten erforderlich sind. Denken Sie daran, dass zuverlässige Schneidwerkzeuge nicht nur ein Verbrauchsmaterial sind; Sie sind eine echte Investition in die Produktivität und Spindelgesundheit Ihrer Werkstatt. Wenn Sie Ihren aktuellen Werkzeugbestand noch heute aufrüsten, wird Ihr gesamter Arbeitsablauf optimiert, sodass Ihre Spindeln weiterdrehen und Ihre Projekte im Zeitplan bleiben. Sind Sie bereit, Ihre Produktion zu skalieren? Bewerten Sie Ihre aktuelle Spindelverfügbarkeit und erkunden Sie die langlebigen Präzisionslösungen von SS Endmill, um genau die Geometrien zu finden, die Ihre Werkstatt benötigt.
Vollhartmetall-Fräser sind aufgrund ihrer unglaublichen Hitzebeständigkeit und außergewöhnlichen Schnitthaltigkeit der Industriestandard für großvolumige Arbeiten. Für maximale betriebliche Effizienz und reduzierte Ausfallzeiten werden doppelseitige Konfigurationen von Produktionsingenieuren dringend empfohlen, damit die Maschinen zwischen Werkzeugwechseln länger laufen.
Ja, es sind äußerst vielseitige Werkzeuge. Solange Sie die richtige Schneidgeometrie, wie Aufwärtsschnitt, Abwärtsschnitt oder Kompression, und die entsprechende Nutanzahl für Ihre Zielvorschubgeschwindigkeit auswählen, funktionieren sie außergewöhnlich gut bei massiven Harthölzern, Weichhölzern, MDF und furniertem Sperrholz.
Empirische Anzeichen für ein stumpfes Werkzeug sind eine verbrannte oder glasierte Oberfläche an der Holzkante, ein erhöhtes hohes Geräusch oder Rattern beim Schneiden, sichtbare Ausrisse auf den Materialoberflächen und die Tatsache, dass die CNC-Spindel eine höhere Stromstärke verbraucht, da sie viel härter arbeitet, um das Material zu durchdringen.
Während Schnellarbeitsstahl anfänglich auf eine feinere Kante geschärft werden kann, hält er den extremen thermischen Belastungen, die beim Hochgeschwindigkeits-CNC-Fräsen entstehen, einfach nicht stand. Hartmetall behält seine strukturelle Integrität auch bei viel höheren Temperaturen und bleibt dadurch bis zu 50-mal länger scharf als Stahl, was es für den Dauerbetrieb weitaus kostengünstiger macht.
Vorschubgeschwindigkeiten und Spindelgeschwindigkeiten hängen stark von der Materialdichte und der Anzahl der Nuten des Bohrers ab. Eine allgemeine technische Regel besteht darin, eine angemessene „Spanlast“ aufrechtzuerhalten, damit das Werkzeug schert und nicht reibt. Beginnen Sie immer mit der vom Hersteller empfohlenen Spanlasttabelle. Beispielsweise erzielt ein 2-schneidiger Kompressionsbohrer aus 18-mm-MDF in der Regel die beste Leistung bei etwa 18.000 U/min und einer Vorschubgeschwindigkeit von 15 bis 20 Metern pro Minute. Sie sollten die Anpassung jedoch an die Steifigkeit Ihrer Maschine anpassen.
Nein, vorausgesetzt, sie sind korrekt hergestellt und richtig eingesetzt. Hochwertige doppelseitige Werkzeuge verfügen über einen präzisionsgeschliffenen Zentralschaft, der speziell für Standard-Spannzangen wie ER32 oder ER40 entwickelt wurde. Solange der geriffelte Abschnitt nicht direkt in der Klemmzone der Spannzange sitzt, bleibt die Griffstärke identisch mit der eines Standard-Einzelwerkzeugs und gewährleistet, dass keine Unrundheit entsteht.