Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-09-24 Origen: Sitio

Ya conoces el sonido. Una producción de gran volumen avanza sin problemas y, de repente, ese distintivo y agudo chirrido de una pieza embotada corta el ruido del taller. Un operador aplica la parada de emergencia. Los valiosos minutos de producción se desvanecen instantáneamente. El tiempo de inactividad de las máquinas sigue siendo uno de los cuellos de botella más persistentes y que agotan las ganancias en las operaciones profesionales de carpintería y CNC. Cada vez que un husillo se detiene para cambiar manualmente la herramienta o un operador se ve obligado a recalibrar el eje Z para obtener un nuevo borde, la eficiencia general del taller de fabricación sufre un gran impacto.
Optimizar la vida útil de la herramienta y maximizar las velocidades de avance ya no son solo objetivos. Son métricas de supervivencia críticas para los fabricantes modernos. Las soluciones de ingeniería innovadoras están transformando por completo la forma en que las instalaciones administran su inventario de herramientas y el tiempo de actividad de las máquinas. Al duplicar efectivamente la vida útil de corte de una sola unidad, las herramientas especializadas minimizan la frecuencia de las intervenciones manuales requeridas por el operador en el piso.
Esta guía completa explora cómo la selección de las geometrías de corte adecuadas puede reducir drásticamente los cambios. La implementación de estas estrategias avanzadas de herramientas permite a los profesionales de la carpintería mejorar sus resultados, reducir las tasas de desechos y agilizar todo el proceso de fresado. Cuando actualizas a un de alta resistencia cortadora de carpintería , el impacto en su producción diaria es inmediato y mensurable.
Los diseños de doble extremo duplican efectivamente la vida útil de corte y reducen a la mitad el tiempo de cambio de herramienta, lo que aumenta directamente el tiempo de actividad de la máquina CNC.
Invertir en carburo sólido de primera calidad reduce los costos operativos a largo plazo en comparación con alternativas más económicas que se degradan rápidamente bajo estrés térmico severo.
La selección adecuada de geometrías de fresado basadas en la densidad de la madera y la dirección de la veta evita el desgarro del material y reduce drásticamente el desperdicio de material.
Optimizar su inventario de consumibles es a menudo el método más inmediato y rentable para escalar la producción sin invertir en maquinaria pesada nueva.
Antes de sumergirnos en las geometrías de las herramientas, debemos observar hacia dónde se dirige la industria de la fabricación. Análisis de mercado recientes revelan un cambio masivo hacia la fabricación automatizada y de alta velocidad basada en anidaciones. A medida que la escasez de mano de obra calificada continúa desafiando al sector, los gerentes de los talleres están presionando a las máquinas para que funcionen más rápido y por más tiempo, a menudo avanzando hacia operaciones desatendidas 'sin luz'.
En este entorno de alta presión, las limitaciones físicas de la vanguardia se convierten en el principal cuello de botella. Un enrutador CNC capaz de alcanzar 2000 pulgadas por minuto es inútil si la herramienta se quema después de cuarenta hojas de MDF. En consecuencia, la industria está abandonando rápidamente los modelos baratos y con muchos consumibles. El nuevo estándar exige herramientas de alta resistencia diseñadas específicamente para ciclos de corte continuos y agresivos.
El fresado CNC moderno exige un nivel de precisión y durabilidad que el trabajo manual tradicional en madera nunca requirió. A medida que las máquinas automatizadas evolucionaron para aumentar las velocidades de avance y las velocidades del husillo, la industria de herramientas tuvo que adaptarse fundamentalmente.
Históricamente, el acero de alta velocidad sirvió como estándar para la carpintería. Si bien este material se puede afilar hasta obtener un borde excepcionalmente fino, posee una vulnerabilidad crítica. El calor es el enemigo final. Los husillos habitualmente gritan entre 18.000 y 24.000 RPM. A estas velocidades, la fricción generada contra maderas duras densas o paneles compuestos crea un intenso choque térmico.
Cuando el acero alcanza su temperatura crítica, pierde los estribos. El resultado es una degradación inmediata de los bordes. Este cuello de botella operativo impulsó el cambio en toda la industria hacia el carburo sólido de micrograno. Estas brocas modernas se fabrican a partir de un compuesto denso de partículas de carburo de tungsteno unidas con un aglutinante de cobalto. Esta estructura específica de micrograno mantiene su extrema dureza a temperaturas significativamente más altas. Las herramientas de carburo mantienen fácilmente las velocidades de avance agresivas requeridas en el fresado moderno y, al mismo tiempo, mantienen la retención del borde hasta cincuenta veces más que sus contrapartes de acero.
En un entorno de producción, el coste real de una herramienta va mucho más allá de su precio de compra. Incluye el costo operativo de usarlo y reemplazarlo. Cada minuto que una máquina CNC permanece inactiva mientras un operador cambia una broca desafilada se pierden ingresos. Estos gastos ocultos se acumulan rápidamente durante un trimestre fiscal.
Considere el procedimiento de cambio estándar en un taller concurrido. La máquina debe descender, moverse a una posición segura y soltar el portaherramientas. Luego, el operador debe recuperar un reemplazo, limpiar el collar, insertar la nueva broca, apretarla según las especificaciones exactas y recalibrar la altura del eje Z. Este proceso destruye directamente la eficacia general del equipo. Minimizar este tiempo de inactividad específico es un objetivo principal para las instalaciones de fabricación ajustada.
Para combatir las marcadas ineficiencias de los frecuentes cambios de herramientas, los ingenieros de herramientas desarrollaron una solución estructural especializada. Este diseño representa una optimización dirigida directamente a entornos de alta producción. Proporciona la máxima utilidad a partir de una sola pieza de material de carburo en bruto.
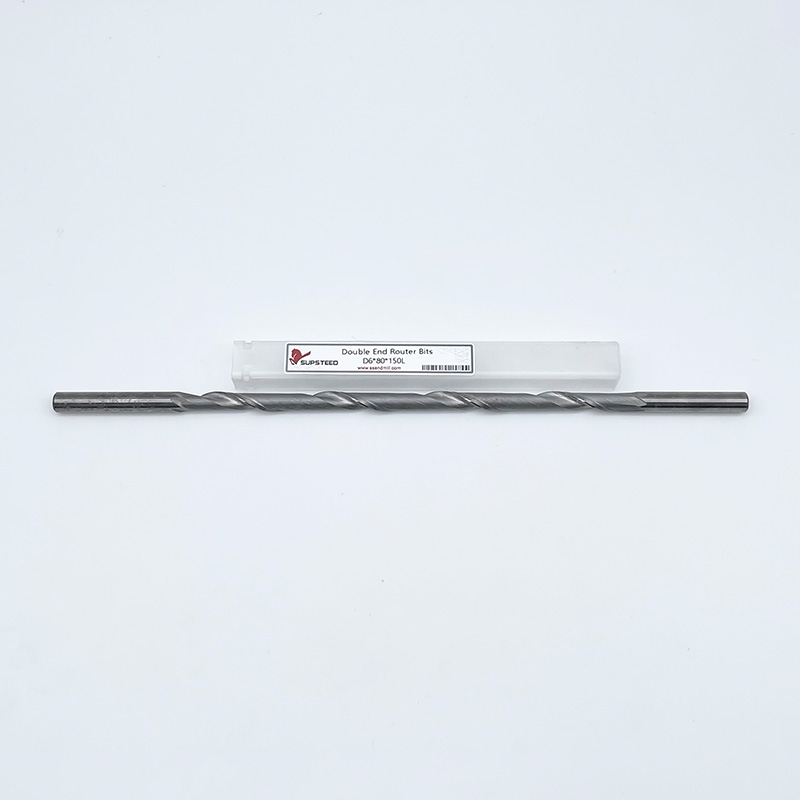
El diseño físico es elegantemente simple pero de alta ingeniería. Consiste en un vástago de carburo sólido rectificado con precisión y con ranuras de corte idénticas mecanizadas en ambos extremos. La parte central del mango permanece perfectamente lisa. Esto permite una sujeción concéntrica y segura dentro de la pinza CNC.
Cuando el filo activo finalmente se desafila debido al uso normal, el operador no necesita desechar la herramienta. Ni siquiera necesitan caminar hasta el almacén de herramientas para obtener un reemplazo. En lugar de ello, simplemente aflojan la tuerca del portaherramientas, giran el fresas de doble extremo 180 grados, vuelva a apretarlas al par adecuado y reanude inmediatamente el corte.
Las brocas estándar de un solo extremo utilizan solo la mitad de la pieza en bruto de carburo para cortar, dejando el resto estrictamente para sujetar. Las variantes de doble extremo requieren técnicas de rectificado mucho más avanzadas. El proceso de fabricación debe garantizar una estricta concentricidad y un equilibrio dinámico en ambos extremos simultáneamente. Debido a que el extremo que no corta se encuentra dentro del collar, la geometría de la ranura debe diseñarse de manera que no comprometa la fuerza de sujeción. Cualquier descentramiento o oscilación introducido durante la rotación a alta velocidad degradaría la calidad del corte y dañaría gravemente los costosos cojinetes del husillo.
Mantener el husillo girando es el objetivo final de cualquier gerente de taller. Al abordar puntos de fricción específicos en el flujo de trabajo de reemplazo de herramientas, estas brocas especializadas ofrecen mejoras mensurables en los programas de producción diarios.
El tiempo de actividad del husillo es la métrica principal que dicta la rentabilidad de un taller. Cuando se utilizan herramientas estándar, una broca desafilada desencadena un largo proceso de reemplazo de varios pasos. Con un enfoque dual, este flujo de trabajo está muy truncado.
Debido a que el operador utiliza exactamente el mismo mango físico, no es necesario registrar una nueva herramienta fuera del inventario. Específicamente, si su instalación utiliza collares de herramientas preestablecidos en un portaherramientas ISO30 o HSK63F, el desplazamiento del eje Z a menudo permanece perfectamente idéntico después del giro. Esto elimina por completo la necesidad de recalibrar la altura de la herramienta. Una posible parada de cinco minutos se transforma en un rápido ajuste de 60 segundos.
Desde la perspectiva de las adquisiciones, optimizar su inventario genera beneficios financieros inmediatos. Comprar una broca de dos puntas es matemáticamente más rentable que comprar dos brocas de un solo extremo separadas de exactamente la misma calidad. Simplemente no está pagando por el carburo de tungsteno en bruto adicional necesario para un segundo vástago.
Más allá del precio de compra directo, esta consolidación simplifica la gestión de inventario. Los almacenes de herramientas requieren menos espacio de almacenamiento físico. Los gerentes de adquisiciones tienen menos SKU individuales para rastrear, ordenar y auditar. En tiendas de gran volumen donde se consumen cientos de bits mensualmente, reducir a la mitad el volumen de inventario requerido reduce significativamente los gastos administrativos.
Métrico |
Broca estándar de un solo extremo |
Broca enrutadora de doble extremo |
Impacto operativo |
|---|---|---|---|
Vida útil de la herramienta por unidad |
1x vida útil |
2x vida útil |
Reduce la frecuencia de compra en un 50%. |
Tiempo de cambio |
3 - 5 minutos |
1 - 2 minutos |
Aumenta el tiempo de actividad diaria de la máquina. |
Espacio de inventario |
Requiere 2 ranuras |
Requiere 1 ranura |
Optimiza el almacenamiento de la caja de herramientas. |
Costo por vanguardia |
Más alto |
Más bajo |
Mejora el retorno de la inversión general. |
Si bien girar una herramienta optimiza los tiempos de cambio, la geometría real del filo debe coincidir perfectamente con el material que se está procesando. La fabricación de muebles utiliza materiales muy diversos. Las maderas duras macizas se comportan de manera muy diferente a los compuestos de ingeniería como el MDF o el contrachapado con revestimiento de melamina. Cada uno requiere un enfoque específico para cortar la dinámica.
Elegir lo correcto Las brocas de carburo evitan que el material se rompa. El desgarro sigue siendo una de las principales causas de piezas rechazadas en el suelo. La dirección de la ranura de corte determina exactamente cómo se evacua la viruta y cómo se cortan las fibras del material.
Para ranurado profundo y limpieza rápida: utilice brocas de corte ascendente. Estos cuentan con estrías que tiran las astillas de madera hacia arriba y las alejan del corte. Limpian los escombros de manera eficiente. Sin embargo, la acción de tirar hacia arriba puede provocar graves astillas en la superficie superior de los materiales enchapados.
Para carillas delicadas y cavidades poco profundas: utilice brocas con corte hacia abajo. Estos empujan las virutas hacia abajo, dejando un borde superior excepcionalmente limpio. El inconveniente es que las virutas se comprimen en el corte. Debe utilizar velocidades de alimentación más lentas para evitar una acumulación peligrosa de calor.
Para laminados de doble cara y madera contrachapada: utilice brocas de compresión. Estos son el estándar principal para la fabricación anidada. Una broca de compresión presenta una geometría de corte ascendente en la punta y una geometría de corte descendente en el resto de la flauta. Esto fuerza a las virutas hacia el centro del núcleo del material, dejando los bordes superior e inferior perfectamente limpios en una sola y agresiva pasada.
La cantidad de ranuras en una broca afecta directamente la velocidad de avance requerida y la carga de viruta resultante. Una broca de un solo canal proporciona el máximo espacio para la evacuación de virutas. Esto lo hace adecuado para pasadas de desbaste a alta velocidad o para cortar plásticos donde la fusión es un problema grave. Las brocas de dos flautas ofrecen el equilibrio estándar de la industria, proporcionando un acabado más suave y al mismo tiempo permitiendo una separación adecuada de las virutas.
Por el contrario, las brocas de tres canales ofrecen el acabado más suave posible en piezas de muebles de madera, pero exigen velocidades de avance significativamente más rápidas. Si su máquina CNC se mueve demasiado lentamente con una broca de ranura alta, la herramienta rozará la madera en lugar de cortarla. Esta fricción provoca graves quemaduras y garantiza un fallo prematuro de la herramienta.
Para mantener una planta de producción versátil y altamente capaz, un taller de carpintería debe seleccionar una selección estratégica de geometrías de corte. Si bien existen herramientas especiales para casi todas las tareas imaginables, un conjunto básico de cortadores confiables constituye la columna vertebral absoluta de las operaciones diarias.
Crear bordes sin costuras y perfiles decorativos es un elemento básico de la producción de muebles comerciales. Perfilado Las herramientas de enrutamiento CNC , como redondeos, chaflanes y conopiales, se utilizan para terminar los bordes expuestos de mesas y puertas de gabinetes. La precisión en estas herramientas es fundamental. Cualquier descentramiento o vibración se traduce directamente en marcas de vibración que requieren un lijado manual que requiere mucha mano de obra para eliminarlas.
La integridad estructural de los muebles depende en gran medida de una carpintería precisa. Las cortadoras utilizadas para estas tareas deben mantener una estricta precisión dimensional durante cientos de ciclos. Se utilizan brocas rectas y brocas en espiral especializadas para cortar ranuras, rebajes, mortajas y espigas. Si una broca para carpintería pierde su diámetro de corte exacto debido a un desgaste o desviación excesivos, las juntas resultantes quedarán sueltas. En última instancia, esto compromete el ensamblaje y la resistencia del producto final.
Una máquina CNC es tan precisa como la base sobre la que descansa el material. Las brocas para superficies de spoilboard, también conocidas como cortadores de moscas, presentan un gran diámetro de corte. Están diseñados para quitar la capa superior del tablero de sacrificio de MDF perfectamente plana en relación con el eje. Repasar periódicamente el spoilboard garantiza que el sistema de sujeción de vacío funcione correctamente. Garantiza que todos los cortes de profundidad posteriores en el eje Z sean perfectamente uniformes en toda la chapa.
Incluso las herramientas de carburo sólido de la más alta calidad tendrán un rendimiento inferior si se descuidan. Comprar herramientas premium es solo el primer paso. La implementación de un estricto protocolo de mantenimiento a nivel básico extiende la vida útil de la herramienta, garantiza una calidad de corte constante y protege el costoso husillo de su máquina CNC.
A medida que las herramientas cortan madera, especialmente maderas blandas resinosas como el pino o el abeto, la brea y la savia literalmente se hornean en las ranuras de corte debido al calor del fresado. Esta acumulación actúa como un aislante térmico severo. En lugar de que el calor se escape a través de la astilla de madera como está diseñado, el calor regresa al núcleo de carburo.
A medida que este calor queda atrapado, acelera rápidamente la descomposición del aglutinante de cobalto. Esto hace que el filo se desafile prematuramente, imitando una hoja desgastada. Los operadores deben remojar rutinariamente los trozos sucios en disolventes de resina especializados a base de cítricos. Después de un remojo de diez minutos, frote suavemente las flautas con un cepillo de alambre de latón. Nunca utilice cepillos de acero, ya que rayarán la cara de carburo pulido y provocarán una mayor acumulación de resina.
La extrema dureza del carburo viene acompañada de una estricta contrapartida: la fragilidad. Si una broca de carburo sólido cae sobre un piso de concreto o se golpea contra otra herramienta metálica, es muy susceptible a microfracturas o astillamiento catastrófico. Las herramientas nunca deben guardarse sueltas en un cajón.
Deben conservarse en sus fundas de plástico originales o colocarse en bastidores portaherramientas de madera personalizados que separe físicamente las puntas. Además, el mantenimiento de las pinzas es absolutamente fundamental. Con el tiempo, el polvo fino y la resina se acumulan dentro del portaherramientas, lo que impide que agarre la herramienta de manera uniforme. Reemplazar las pinzas cada 500 a 700 horas de funcionamiento evita el microdeslizamiento. El deslizamiento conduce directamente a una mala calidad de corte, vibraciones extremas y una vida útil de las herramientas drásticamente reducida.
La transición de consumibles estándar a soluciones de herramientas avanzadas requiere un cambio fundamental en la filosofía de adquisiciones. Los gerentes de tienda deben dejar de evaluar herramientas basadas únicamente en el precio de compra inicial. En lugar de ello, deben analizar el coste total de operación durante la vida útil de la máquina.
Para justificar la inversión en prima herramientas de fresado de muebles o configuraciones de doble extremo, las instalaciones deben utilizar un marco simple de retorno de la inversión. El cálculo implica medir la diferencia de costos inicial con los ahorros operativos concretos.
Primero, determine el costo por hora de operar la máquina CNC, teniendo en cuenta la depreciación de la máquina, los salarios de los operadores y los gastos generales. A continuación, calcule exactamente cuánto tiempo lleva un cambio de herramienta estándar y multiplíquelo por la tarifa por minuto del taller. Realice un seguimiento de cuántas veces se cambia una broca estándar por semana en comparación con una broca avanzada de doble extremo. Finalmente, reste el costo de la nueva herramienta del valor total del tiempo de máquina ahorrado durante la vida útil extendida de la herramienta.
En escenarios de gran volumen, si una broca premium cuesta un treinta por ciento más pero dura el doble y ahorra veinte minutos de tiempo de inactividad por semana, el retorno de la inversión generalmente se logra dentro del primer mes de operación.
La integración de herramientas avanzadas debe verse como un componente vital de una estrategia de fabricación ajustada más amplia. Al estandarizar el inventario de herramientas y reducir agresivamente la frecuencia de las paradas de las máquinas, los gerentes de producción crean cronogramas de fabricación altamente predecibles. La previsibilidad conduce directamente a costos de trabajo más precisos, plazos de entrega más ajustados y, en última instancia, a una operación de carpintería mucho más escalable y rentable.
Si bien las brocas estándar de un solo extremo eventualmente harán el trabajo, optimizar su proceso de enrutamiento requiere un enfoque mucho más estratégico para su equipo. Las herramientas de doble extremo de alta calidad maximizan fácilmente la eficiencia diaria al reducir el valioso tiempo perdido en cambios manuales y recalibraciones del eje Z.
El carburo sólido de micrograno sigue siendo el secreto probado e intransigente para escalar las operaciones de carpintería. Ofrece la resistencia al calor exacta y la retención de bordes necesarias para las agresivas velocidades de avance actuales. Recuerde que las herramientas de corte confiables no son sólo un gasto consumible; son una verdadera inversión en la productividad y la salud del husillo de su taller. Actualizar su caja de herramientas actual hoy optimizará todo su flujo de trabajo, manteniendo sus husillos funcionando y sus proyectos según lo programado. ¿Listo para escalar su producción? Evalúe el tiempo de actividad actual de su husillo y explore las soluciones de precisión de alta resistencia de SS Endmill para encontrar las geometrías exactas que exige su taller.
Las brocas fresadoras de carburo sólido son el estándar de la industria para trabajos de gran volumen debido a su increíble resistencia al calor y su excepcional retención de bordes. Para obtener la máxima eficiencia operativa y reducir el tiempo de inactividad, los ingenieros de producción recomiendan encarecidamente las configuraciones de doble extremo para mantener las máquinas funcionando por más tiempo entre cambios de herramientas.
Sí, son herramientas muy versátiles. Siempre que seleccione la geometría de corte correcta, como corte hacia arriba, corte hacia abajo o compresión, y el número de canales adecuado para su velocidad de avance objetivo, funcionan excepcionalmente bien en maderas duras sólidas, maderas blandas, MDF y madera contrachapada enchapada.
Los signos empíricos de una herramienta desafilada incluyen un acabado quemado o vidriado en el borde de la madera, un aumento de ruido agudo o vibración durante el corte, desgarros visibles en las superficies del material y el husillo CNC que consume un mayor amperaje ya que trabaja mucho más para empujar el material.
Si bien el acero de alta velocidad se puede afilar inicialmente hasta obtener un borde más fino, simplemente no puede soportar las cargas térmicas extremas generadas por el fresado CNC de alta velocidad. El carburo mantiene su integridad estructural a temperaturas mucho más altas, lo que le permite permanecer afilado hasta 50 veces más que el acero, lo que lo hace mucho más rentable para operaciones continuas.
Las velocidades de avance y las velocidades del husillo dependen en gran medida de la densidad del material y del número de ranuras de la broca. Una regla general de ingeniería es mantener una 'carga de viruta' adecuada para que la herramienta corte en lugar de rozar. Comience siempre con la tabla de carga de chips recomendada por el fabricante. Por ejemplo, una broca de compresión de 2 canales en MDF de 18 mm normalmente funciona mejor alrededor de 18 000 RPM a una velocidad de avance de 15 a 20 metros por minuto, pero debe ajustarla según la rigidez de su máquina.
No, siempre que se fabriquen correctamente y se inserten correctamente. Las herramientas de doble punta de alta calidad cuentan con un vástago central rectificado con precisión diseñado específicamente para pinzas estándar como ER32 o ER40. Siempre que la sección acanalada no se asiente directamente dentro de la zona de sujeción del collar, la fuerza de agarre sigue siendo idéntica a la de una herramienta estándar de un solo extremo, lo que garantiza que no se introduzca descentramiento.