Visualizações: 0 Autor: Editor do site Horário de publicação: 24/09/2026 Origem: Site

Você conhece o som. Uma produção de alto volume está ocorrendo suavemente e, de repente, aquele gemido distinto e agudo de um pedaço entorpecente corta o ruído da loja. Um operador aciona a parada de emergência. Minutos valiosos de produção desaparecem instantaneamente. O tempo de inatividade da máquina continua sendo um dos gargalos mais persistentes e que drenam lucros nas operações profissionais de marcenaria e CNC. Cada vez que um fuso para para uma troca manual de ferramenta ou um operador é forçado a recalibrar o eixo Z para obter uma nova aresta, a eficiência geral da oficina de fabricação sofre um enorme impacto.
Otimizar a vida útil da ferramenta e maximizar os avanços não são mais apenas objetivos. São métricas de sobrevivência críticas para os fabricantes modernos. Soluções inovadoras de engenharia estão transformando completamente a forma como as instalações gerenciam seu estoque de ferramentas e o tempo de atividade das máquinas. Ao duplicar efetivamente a vida útil de corte de uma única unidade, as ferramentas especializadas minimizam a frequência de intervenções manuais exigidas pelo operador no local.
Este guia abrangente explora como a seleção das geometrias de corte corretas pode reduzir drasticamente as trocas. A implementação dessas estratégias de ferramentas avançadas permite que os profissionais de marcenaria melhorem seus resultados financeiros, reduzam as taxas de refugo e simplifiquem todo o processo de fresamento. Quando você atualiza para um de alta resistência cortador de madeira , o impacto na sua produção diária é imediato e mensurável.
Projetos de extremidade dupla duplicam efetivamente sua vida útil de corte e reduzem pela metade o tempo de troca de ferramentas, aumentando diretamente o tempo de atividade da máquina CNC.
Investir em metal duro premium reduz os custos operacionais a longo prazo em comparação com alternativas mais baratas que se degradam rapidamente sob forte estresse térmico.
A seleção adequada das geometrias de fresagem com base na densidade da madeira e na direção das fibras evita o rompimento do material e reduz drasticamente o desperdício de material.
Otimizar seu estoque de consumíveis costuma ser o método mais imediato e econômico para dimensionar a produção sem investir em novo maquinário pesado.
Antes de mergulharmos nas geometrias das ferramentas, devemos observar o rumo que a indústria de fabricação está tomando. Análises recentes de mercado revelam uma grande mudança em direção à fabricação automatizada e de alta velocidade baseada em ninhos. À medida que a escassez de mão-de-obra qualificada continua a desafiar o sector, os gestores das lojas estão a forçar as máquinas a funcionarem mais rapidamente e durante mais tempo, muitas vezes optando por operações sem vigilância.
Neste ambiente de alta pressão, as limitações físicas da tecnologia de ponta tornam-se o principal gargalo. Uma fresadora CNC capaz de 2.000 polegadas por minuto é inútil se a ferramenta queimar após quarenta folhas de MDF. Consequentemente, a indústria está abandonando rapidamente modelos baratos e com muitos consumíveis. O novo padrão exige ferramentas de alta resistência projetadas especificamente para ciclos de corte contínuos e agressivos.
O roteamento CNC moderno exige um nível de precisão e durabilidade que o trabalho manual tradicional em madeira nunca exigiu. À medida que as máquinas automatizadas evoluíram para aumentar as taxas de avanço e as velocidades dos fusos, a indústria de ferramentas teve que se adaptar fundamentalmente.
Historicamente, o aço rápido serviu como padrão para marcenaria. Embora este material possa ser afiado até obter um gume excepcionalmente fino, ele possui uma vulnerabilidade crítica. O calor é o inimigo final. Os fusos gritam rotineiramente de 18.000 a 24.000 RPM. Nessas velocidades, o atrito gerado contra madeiras densas ou painéis compostos cria intenso choque térmico.
Quando o aço atinge sua temperatura crítica, ele perde a paciência. O resultado é a degradação imediata das bordas. Esse gargalo operacional impulsionou a mudança em toda a indústria para o metal duro com microgrãos sólidos. Essas brocas modernas são fabricadas a partir de um composto denso de partículas de carboneto de tungstênio ligadas com um aglutinante de cobalto. Esta estrutura específica de microgrãos mantém sua extrema dureza em temperaturas significativamente mais altas. As ferramentas de metal duro sustentam facilmente as taxas de avanço agressivas exigidas no fresamento moderno, ao mesmo tempo em que mantêm a retenção da aresta até cinquenta vezes mais longa do que suas equivalentes em aço.
Num ambiente de produção, o verdadeiro custo de uma ferramenta vai muito além do seu preço de compra. Inclui o custo operacional de uso e substituição. Cada minuto que uma máquina CNC fica ociosa enquanto um operador muda um pouco, há perda de receita. Estas despesas ocultas aumentam rapidamente ao longo de um trimestre fiscal.
Considere o procedimento padrão de troca em um chão de fábrica movimentado. A máquina deve desacelerar, mover-se para uma posição segura e liberar o suporte da ferramenta. O operador deve então recuperar uma substituição, limpar a pinça, inserir a nova broca, apertá-la de acordo com as especificações exatas e recalibrar a altura do eixo Z. Este processo destrói diretamente a Eficácia Geral do Equipamento. Minimizar esse tempo de inatividade específico é o objetivo principal das instalações de produção enxuta.
Para combater as graves ineficiências das trocas frequentes de ferramentas, os engenheiros de ferramentas desenvolveram uma solução estrutural especializada. Este design representa uma otimização voltada diretamente para ambientes de alta produção. Ele fornece utilidade máxima a partir de uma única peça de material bruto de metal duro.
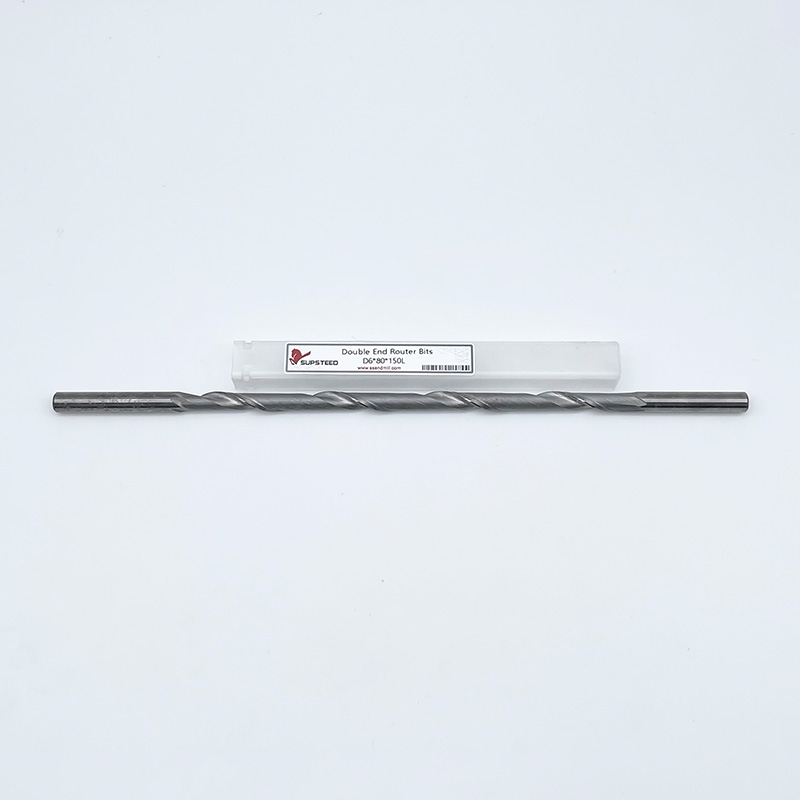
O design físico é elegantemente simples, mas altamente projetado. Consiste em uma única haste de metal duro retificada com precisão, com canais de corte idênticos usinados em ambas as extremidades. A porção central da haste permanece perfeitamente lisa. Isso permite uma fixação segura e concêntrica dentro da pinça CNC.
Quando a aresta de corte ativa eventualmente fica cega devido ao uso normal, o operador não precisa descartar a ferramenta. Eles nem precisam caminhar até o depósito de ferramentas para substituí-las. Em vez disso, eles simplesmente afrouxam a porca de pinça, viram o fresas de extremidade dupla em 180 graus, reaperte com o torque adequado e retome imediatamente o corte.
As brocas de ponta única padrão utilizam apenas metade da peça bruta de metal duro para corte, deixando o restante estritamente para fixação. As variantes duplas requerem técnicas de retificação significativamente mais avançadas. O processo de fabricação deve garantir estrita concentricidade e equilíbrio dinâmico em ambas as extremidades simultaneamente. Como a extremidade não cortante fica dentro da pinça, a geometria do canal deve ser projetada de forma que não comprometa a força de fixação. Qualquer desvio ou oscilação introduzido durante a rotação em alta velocidade degradaria a qualidade do corte e danificaria gravemente os caros rolamentos do fuso.
Manter o fuso girando é o objetivo final de qualquer gerente de loja. Ao abordar pontos de atrito específicos no fluxo de trabalho de substituição de ferramentas, essas peças especializadas oferecem melhorias mensuráveis nas programações diárias de produção.
O tempo de atividade do fuso é a principal métrica que determina a lucratividade de uma loja. Ao usar ferramentas padrão, uma broca cega desencadeia um longo processo de substituição em várias etapas. Com uma abordagem dupla, esse fluxo de trabalho fica fortemente truncado.
Como o operador utiliza exatamente a mesma haste física, não há necessidade de registrar uma nova ferramenta no inventário. Especificamente, se a sua instalação utiliza colares de ferramentas predefinidos em um porta-ferramentas ISO30 ou HSK63F, o deslocamento do eixo Z geralmente permanece perfeitamente idêntico após a inversão. Isto elimina totalmente a necessidade de recalibrar a altura da ferramenta. Uma potencial paralisação de cinco minutos se transforma em um rápido ajuste de 60 segundos.
Do ponto de vista de compras, otimizar seu estoque gera benefícios financeiros imediatos. Comprar um bit de extremidade dupla é matematicamente mais econômico do que comprar dois bits de extremidade única separados da mesma qualidade. Você simplesmente não está pagando pelo carboneto de tungstênio bruto extra necessário para uma segunda haste.
Além do preço de compra direto, esta consolidação simplifica a gestão de estoques. Os berços de ferramentas requerem menos espaço de armazenamento físico. Os gerentes de compras têm menos SKUs individuais para rastrear, solicitar e auditar. Em lojas de alto volume, onde centenas de bits são consumidos mensalmente, reduzir pela metade o volume de estoque necessário reduz significativamente a sobrecarga administrativa.
Métrica |
Bit de extremidade única padrão |
Broca de roteador de ponta dupla |
Impacto Operacional |
|---|---|---|---|
Vida útil da ferramenta por unidade |
1x Vida útil |
2x Vida útil |
Reduz a frequência de compra em 50%. |
Tempo de mudança |
3 - 5 minutos |
1 - 2 minutos |
Aumenta o tempo de atividade diário da máquina. |
Espaço de inventário |
Requer 2 slots |
Requer 1 vaga |
Otimiza o armazenamento do berço de ferramentas. |
Custo por ponta |
Mais alto |
Mais baixo |
Melhora o retorno geral do investimento. |
Embora a inversão de uma ferramenta otimize os tempos de troca, a geometria real da aresta de corte deve corresponder perfeitamente ao material que está sendo processado. A fabricação de móveis envolve materiais muito diversos. As madeiras sólidas se comportam de maneira muito diferente dos compósitos projetados, como MDF ou compensado revestido de melamina. Cada um requer uma abordagem específica para a dinâmica de corte.
Escolhendo o correto as brocas de carboneto evitam o rasgo do material. O rasgo continua sendo uma das principais causas de peças rejeitadas no chão. A direção do canal de corte determina exatamente como o cavaco é evacuado e como as fibras do material são cisalhadas.
Para ranhuras profundas e folga rápida: use bits de corte superior. Eles apresentam canais que puxam as lascas de madeira para cima e para longe do corte. Eles limpam os detritos com eficiência. Contudo, a ação de puxar para cima pode causar lascas severas na superfície superior dos materiais folheados.
Para folheados delicados e bolsos rasos: use bits cortados para baixo. Eles empurram os chips para baixo, deixando uma borda superior excepcionalmente limpa. A desvantagem é que os cavacos são comprimidos no corte. Você deve usar taxas de alimentação mais lentas para evitar o acúmulo perigoso de calor.
Para laminados dupla-face e compensado: use brocas de compressão. Esses são o principal padrão para fabricação aninhada. Uma broca de compressão apresenta uma geometria de corte superior na ponta e uma geometria de corte inferior no resto da canaleta. Isso força os cavacos em direção ao centro do núcleo do material, deixando as bordas superior e inferior perfeitamente limpas em uma única passagem agressiva.
O número de canais em uma broca impacta diretamente a taxa de avanço necessária e a carga de cavacos resultante. Uma broca de canal único fornece espaço máximo para evacuação de cavacos. Isso o torna adequado para passes de desbaste em alta velocidade ou corte de plásticos onde o derretimento é uma preocupação séria. As brocas de dois canais oferecem o equilíbrio padrão da indústria, proporcionando um acabamento mais suave e ainda permitindo uma folga adequada dos cavacos.
Em contraste, as brocas de três canais proporcionam o acabamento mais suave possível em peças de móveis de madeira, mas exigem taxas de alimentação significativamente mais rápidas. Se a sua máquina CNC se mover muito lentamente com uma broca de canal alto, a ferramenta irá esfregar contra a madeira em vez de cislá-la. Este atrito causa graves marcas de queimadura e garante falha prematura da ferramenta.
Para manter uma área de produção versátil e altamente capaz, uma marcenaria deve selecionar uma seleção estratégica de geometrias de corte. Embora existam ferramentas especializadas para quase todas as tarefas imagináveis, um conjunto básico de cortadores confiáveis constitui a espinha dorsal absoluta das operações diárias.
A criação de bordas contínuas e perfis decorativos é um elemento básico na produção de móveis comerciais. Perfil Ferramentas de fresamento CNC , como arredondamentos, chanfros e ogivas, são utilizadas para finalizar as bordas expostas de tampos de mesas e portas de armários. A precisão nessas ferramentas é crítica. Qualquer desvio ou vibração se traduz diretamente em marcas de trepidação que exigem lixamento manual trabalhoso para serem removidas.
A integridade estrutural dos móveis depende muito de uma marcenaria precisa. As fresas usadas para essas tarefas devem manter uma precisão dimensional rigorosa ao longo de centenas de ciclos. Brocas retas e espirais especializadas são implantadas para cortar dados, encaixes, encaixes e encaixes. Se uma broca de marcenaria perder seu diâmetro de corte exato devido ao desgaste ou deflexão excessivo, as juntas resultantes ficarão soltas. Em última análise, isso compromete a montagem e a resistência do produto final.
Uma máquina CNC é tão precisa quanto a base sobre a qual o material repousa. As brocas de revestimento de spoiler, também conhecidas como cortadores de mosca, apresentam um grande diâmetro de corte. Eles são projetados para raspar a camada superior da placa sacrificial de MDF perfeitamente plana em relação ao fuso. A superfície regular do spoiler garante que o sistema de retenção de vácuo funcione corretamente. Garante que todos os cortes subsequentes de profundidade no eixo Z sejam perfeitamente uniformes em toda a chapa.
Mesmo as ferramentas de metal duro da mais alta qualidade terão desempenho inferior se forem negligenciadas. A aquisição de ferramentas premium é apenas o primeiro passo. A implementação de um protocolo de manutenção rigoroso no nível do chão prolonga a vida útil da ferramenta, garante uma qualidade de corte consistente e protege o caro fuso da sua máquina CNC.
À medida que as ferramentas cortam madeira, especialmente madeiras macias resinosas como pinho ou abeto, o piche e a seiva literalmente assam nas ranhuras de corte devido ao calor da fresagem. Esse acúmulo atua como um isolante térmico severo. Em vez do calor escapar através das aparas de madeira conforme projetado, o calor é forçado de volta para o núcleo de metal duro.
À medida que este calor fica retido, acelera rapidamente a quebra do ligante de cobalto. Isso faz com que a lâmina fique cega prematuramente, imitando uma lâmina desgastada. Os operadores devem rotineiramente embeber pedaços sujos em dissolventes de resina especializados à base de frutas cítricas. Após uma imersão de dez minutos, esfregue suavemente as flautas com uma escova de latão. Nunca use escovas de aço, pois elas arranharão a face polida do metal duro e provocarão mais acúmulo de resina.
A extrema dureza do carboneto vem com uma compensação estrita: fragilidade. Se uma broca de metal duro cair em um piso de concreto ou bater em outra ferramenta de metal, ela será altamente suscetível a microfraturas ou lascas catastróficas. As ferramentas nunca devem ser guardadas soltas em uma gaveta.
Eles devem ser mantidos em suas capas plásticas originais ou colocados em porta-ferramentas de madeira personalizados que separam fisicamente as brocas. Além disso, a manutenção da pinça é absolutamente crítica. Poeira fina e resina se acumulam dentro da pinça com o tempo, impedindo que ela agarre a ferramenta de maneira uniforme. A substituição das pinças a cada 500 a 700 horas de operação evita microdeslizamentos. O deslizamento leva diretamente à baixa qualidade de corte, vibração extrema e vida útil da ferramenta drasticamente reduzida.
A transição de consumíveis padrão para soluções de ferramentas avançadas requer uma mudança fundamental na filosofia de compras. Os gerentes de loja devem deixar de avaliar ferramentas com base apenas no preço de compra inicial. Em vez disso, devem analisar o custo total de operação ao longo da vida útil da máquina.
Para justificar o investimento em prémio ferramentas de fresagem de móveis ou configurações duplas, as instalações devem utilizar uma estrutura simples de retorno sobre o investimento. O cálculo envolve medir a diferença de custo inicial em relação às economias operacionais concretas.
Primeiro, determine o custo por hora de operação da máquina CNC, levando em consideração a depreciação da máquina, os salários do operador e as despesas gerais. Em seguida, calcule exatamente quanto tempo leva uma troca de ferramenta padrão e multiplique esse valor pela taxa por minuto da oficina. Acompanhe quantas vezes um bit padrão é alterado por semana em comparação com um bit duplo avançado. Finalmente, subtraia o custo da nova ferramenta do valor total do tempo de máquina economizado ao longo da vida útil prolongada da ferramenta.
Em cenários de alto volume, se um bit premium custa trinta por cento mais, mas dura o dobro e economiza vinte minutos de inatividade por semana, o retorno do investimento normalmente é obtido no primeiro mês de operação.
A integração de ferramentas avançadas deve ser vista como um componente vital de uma estratégia mais ampla de manufatura enxuta. Ao padronizar o estoque de ferramentas e reduzir agressivamente a frequência de paradas das máquinas, os gerentes de produção criam cronogramas de fabricação altamente previsíveis. A previsibilidade leva diretamente a custos de trabalho mais precisos, janelas de entrega mais restritas e, em última análise, a uma operação de marcenaria muito mais escalonável e lucrativa.
Embora os bits de extremidade única padrão acabem realizando o trabalho, a otimização do seu processo de roteamento requer uma abordagem muito mais estratégica para o seu equipamento. As ferramentas de ponta dupla de alta qualidade maximizam facilmente a eficiência diária, reduzindo o precioso tempo desperdiçado em trocas manuais e recalibrações do eixo Z.
O metal duro sólido com microgrãos continua sendo o segredo comprovado e intransigente para dimensionar as operações de marcenaria. Ele oferece a resistência exata ao calor e a retenção de arestas necessárias para as taxas de avanço agressivas atuais. Lembre-se de que ferramentas de corte confiáveis não são apenas uma despesa consumível; eles são um investimento genuíno na produtividade e na saúde do fuso da sua oficina. Atualizar seu atual suporte de ferramentas hoje irá agilizar todo o seu fluxo de trabalho, mantendo seus fusos girando e seus projetos dentro do cronograma. Pronto para escalar sua produção? Avalie o tempo de atividade atual do seu fuso e explore as soluções de precisão de alta resistência da SS Endmill para encontrar as geometrias exatas que sua oficina exige.
As fresas de metal duro são o padrão da indústria para trabalhos de alto volume devido à sua incrível resistência ao calor e excepcional retenção de borda. Para máxima eficiência operacional e redução do tempo de inatividade, configurações duplas são altamente recomendadas pelos engenheiros de produção para manter as máquinas funcionando por mais tempo entre as trocas de ferramentas.
Sim, são ferramentas altamente versáteis. Contanto que você selecione a geometria de corte correta, como corte superior, corte inferior ou compressão, e a contagem de canais apropriada para sua taxa de alimentação desejada, eles funcionam excepcionalmente bem em madeiras sólidas, madeiras macias, MDF e compensados folheados.
Os sinais empíricos de uma ferramenta cega incluem um acabamento queimado ou esmaltado na borda da madeira, um aumento de ruído agudo ou trepidação durante o corte, rasgos visíveis nas superfícies do material e o fuso CNC consumindo maior amperagem, pois trabalha muito mais para empurrar o material.
Embora o aço rápido possa ser afiado inicialmente até obter uma aresta mais fina, ele simplesmente não consegue suportar as cargas térmicas extremas geradas pela fresagem CNC de alta velocidade. O metal duro mantém sua integridade estrutural em temperaturas muito mais altas, permitindo que permaneça afiado por até 50 vezes mais que o aço, tornando-o muito mais econômico para operações contínuas.
As taxas de avanço e as velocidades do fuso dependem muito da densidade do material e da contagem de canais da broca. Uma regra geral de engenharia é manter uma “carga de cavacos” adequada para que a ferramenta corte em vez de friccionar. Sempre comece com a tabela de carga de cavacos recomendada pelo fabricante. Por exemplo, uma broca de compressão de 2 canais em MDF de 18 mm normalmente tem melhor desempenho em torno de 18.000 RPM a uma taxa de alimentação de 15 a 20 metros por minuto, mas você deve ajustar com base na rigidez da sua máquina.
Não, desde que sejam fabricados corretamente e inseridos corretamente. As ferramentas de ponta dupla de alta qualidade apresentam uma haste central retificada com precisão, projetada especificamente para pinças padrão como ER32 ou ER40. Contanto que a seção canelada não fique diretamente dentro da zona de fixação da pinça, a força de aperto permanece idêntica a uma ferramenta de ponta única padrão, garantindo zero desvio introduzido.