
Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 19.10.2026 Herkunft: Website
Können Standard-Schneidwerkzeuge komplexe Profile und anspruchsvolle Toleranzen bewältigen? Bei der kundenspezifischen Fertigung ist oft mehr erforderlich, als herkömmliche Werkzeuge bieten können. Spezielle Bearbeitungswerkzeuge lösen Herausforderungen im Zusammenhang mit ungewöhnlichen Geometrien, begrenzten Platzverhältnissen und schwierigen Materialien. In diesem Artikel wird untersucht, wann Spezialwerkzeuge unerlässlich sind und wie sie die Genauigkeit, Effizienz und Produktionskonsistenz verbessern.
Standard-Schneidwerkzeuge bewältigen viele gängige CNC-Bearbeitungsvorgänge. Allerdings erfordern kundenspezifische Komponenten möglicherweise Funktionen, die über ihre Designmöglichkeiten hinausgehen.
Spezielle Bearbeitungswerkzeuge werden dann wertvoll, wenn Standardlösungen technische oder produktionstechnische Anforderungen nicht zuverlässig erfüllen können.
Komplexe Bauteile enthalten oft ungewöhnliche Winkel, abgestufte Flächen oder verbundene Kurvenprofile.
Standardfräser erfordern möglicherweise mehrere Bearbeitungsdurchgänge, um diese Merkmale zu erzeugen. Jeder zusätzliche Vorgang bringt Möglichkeiten für Dimensionsvariationen mit sich.
Benutzerdefinierte Formwerkzeuge verwenden Schneidkanten, die entsprechend den spezifischen Komponentenanforderungen geformt sind. Sie können definierte Profile mit weniger Arbeitsgängen erzeugen, wenn die Bearbeitungsbedingungen dies zulassen.
Für kundenspezifische Teile sind manchmal ungewöhnliche Fräserdurchmesser, -längen oder Eckenradien erforderlich.
Standardwerkzeuge aus dem Katalog bieten möglicherweise keine geeigneten Abmessungen oder Freiräume.
Spezielle Bearbeitungswerkzeuge für kundenspezifische Teile beseitigen diese Einschränkungen durch anwendungsspezifische Designs. Hersteller können Schnittlängen, Schaftabmessungen und Werkzeugprofile ändern.
Diese Änderungen verbessern den Zugang und unterstützen gleichzeitig die erforderlichen Komponentenabmessungen.
Präzisionskomponenten erfordern wiederholbare Abmessungen über Produktionschargen hinweg.
Mehrere Schneidvorgänge können zu Positionierungsfehlern und Bearbeitungsabweichungen führen.
Anwendungsspezifische Tools können ausgewählte Funktionen in weniger Vorgängen kombinieren. Dies trägt dazu bei, wiederholte Positionierungen zu reduzieren, wenn die Schnittbedingungen stabil bleiben.
Die Genauigkeit der Werkzeugherstellung und die Steifigkeit der Maschine bleiben jedoch weiterhin von entscheidender Bedeutung.
Komplexe Komponenten erfordern möglicherweise separate Bohr-, Anfas-, Profilierungs- und Endbearbeitungsvorgänge.
Häufige Werkzeugwechsel erhöhen die Zykluszeit und die Bearbeitungskomplexität.
Kombinationsschneidwerkzeuge können kompatible Vorgänge in ein Werkzeugdesign integrieren.
Beispielsweise kann ein kundenspezifischer Stufenbohrer in einem Arbeitsgang zusammenhängende Lochdurchmesser erzeugen.
Dieser Ansatz kann die Effizienz bei der Wiederholungsfertigung verbessern.
Gehärteter Stahl, Edelstahl und Titanlegierungen stellen anspruchsvolle Schnittbedingungen dar.
Sie können hohe Schnittkräfte, Hitze oder beschleunigten Werkzeugverschleiß erzeugen.
Kundenspezifische Hartmetallwerkzeuge für die CNC-Bearbeitung können diese Herausforderungen durch geeignete Substrate und Geometrie bewältigen.
Spezielle Beschichtungen und Kantenvorbereitungen können die Schneidleistung weiter verbessern.
Allerdings muss bei jeder Werkzeugentscheidung die Materialkompatibilität im Mittelpunkt stehen.
Tiefe Hohlräume, schmale Rillen und interne Merkmale schränken häufig die Bewegung des Fräsers ein.
Herkömmlichen Werkzeugen mangelt es möglicherweise an ausreichender Reichweite oder Freiraum.
Angepasste Schnittlängen und entlastete Werkzeughälse verbessern den Zugang zu schwierigen Stellen.
Eine übermäßige Werkzeuglänge kann jedoch zu stärkerer Biegung und Vibration führen.
Hersteller müssen die Zugänglichkeit gegen die Schnittstabilität abwägen.
Bei der kundenspezifischen Fertigung handelt es sich nicht immer um kleine Produktionsmengen.
Einige spezielle Komponenten erfordern eine konsistente Bearbeitung über Tausende von Teilen hinweg.
Spezielle Schneidwerkzeuge können wiederholbare Vorgänge und stabile Produktionsabläufe unterstützen.
Ihr Wert steigt, wenn die Komponentenspezifikationen über wiederkehrende Bestellungen hinweg konsistent bleiben.
Tipp: Ziehen Sie Spezialwerkzeuge in Betracht, wenn Standardfräser wiederholt Maßfehler, übermäßige Werkzeugwechsel oder unnötige Bearbeitungsvorgänge verursachen.
Spezialisierte Schneidwerkzeuge lösen Fertigungsprobleme durch individuelle Geometrie und anwendungsspezifisches Design.
Ihr Hauptvorteil besteht darin, dass sie den Fräser direkt an den erforderlichen Einsatz anpassen.
Benutzerdefinierte Formwerkzeuge für komplexe Profile reproduzieren definierte Formen durch speziell entwickelte Schneidkanten.
Sie können Radien, Winkel, Stufen und verbundene Konturmerkmale bearbeiten.
Zum Beispiel, Eckverrundungs-Schaftfräser unterstützen die kontrollierte Kantenradiusbearbeitung.
Ihre Geometrie hilft Herstellern, bei korrekter Anwendung gleichmäßig abgerundete Kanten zu erzeugen.
Komplexe Profile erfordern möglicherweise zusätzliche benutzerdefinierte Änderungen.
Komponenten erfordern manchmal verbundene Löcher mit unterschiedlichen Durchmessern.
Bei der konventionellen Bearbeitung können mehrere Bohrer und zusätzliche Nachbearbeitungsvorgänge erforderlich sein.
Kundenspezifische Stufenbohrer für die Präzisionsbearbeitung können kompatible Bohrfunktionen kombinieren.
Einige Konstruktionen umfassen Bohr-, Senk- und Anfasvorgänge.
Allerdings erfordern diese Werkzeuge eine entsprechende Maschinenleistung und stabile Schnittbedingungen.
Schmale Nuten und Innenprofile erfordern häufig spezielle Fräserformen.
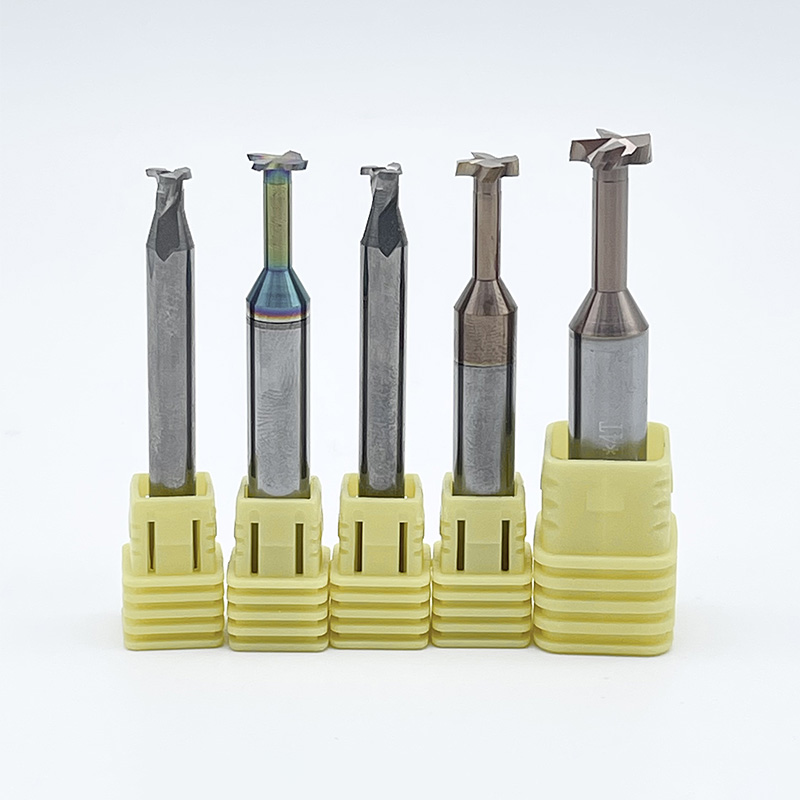
Zum Beispiel, T-Nuten-Schaftfräser sind für die Bearbeitung von T-förmigen Hinterschneidungen konzipiert.
Ihre Schneidgeometrie erschließt Bereiche, die herkömmlichen geraden Schaftfräsern nicht zugänglich sind.
Eine angemessene Vorbearbeitung, Spanabfuhr und Werkzeugabmessungen bleiben unerlässlich.
Spezielle Nutfräser können auch ungewöhnliche Bauteilprofile unterstützen.
Kombinationsschneidwerkzeuge für die CNC-Produktion integrieren mehrere kompatible Schneidfunktionen.
Sie können Werkzeugwechsel und wiederholte Positionierungsvorgänge reduzieren.
Beispielsweise kann ein spezialisierter Fräser das Profilieren und Anfasen gleichzeitig durchführen.
Kombinierte Vorgänge können jedoch die Schnittkräfte und die Komplexität der Werkzeugkonstruktion erhöhen.
Hersteller sollten die Leistung überprüfen, bevor sie diese Tools für die Produktion einsetzen.
Hinweis: Eine spezielle Geometrie garantiert nicht automatisch eine höhere Genauigkeit. Die Qualität der Werkzeugspannung und die Schnittbedingungen bestimmen nach wie vor die Bearbeitungsleistung.
Verschiedene Branchen sind mit unterschiedlichen Material-, Toleranz- und Komponentendesignanforderungen konfrontiert.
Spezialwerkzeuge werden dann wertvoll, wenn herkömmliche Fräser diese Anforderungen nicht effizient erfüllen können.
Bei der Luft- und Raumfahrtfertigung handelt es sich um komplexe Komponenten aus Aluminium, Titan und anderen technischen Materialien.
Zu diesen Teilen können tiefe Taschen, ungewöhnliche Konturen und eingeschränkte Bearbeitungsbereiche gehören.
Spezielle Schneidwerkzeuge für Luft- und Raumfahrtkomponenten gehen auf spezifische Geometrie- und Materialherausforderungen ein.
Ihr Design kann dazu beitragen, die Schnittkräfte zu kontrollieren und die Zugänglichkeit von Funktionen zu verbessern.
Zur Validierung der Maßhaltigkeit sind weiterhin Bearbeitungsversuche erforderlich.
Die Automobilproduktion erfordert wiederholbare Abmessungen und effiziente Fertigungszyklen.
Getriebekomponenten, mechanische Gehäuse und Präzisionsbaugruppen erfordern möglicherweise spezielle Funktionen.
Kombinationsfräser können den Arbeitsaufwand bei geeigneter Großserienbearbeitung reduzieren.
Benutzerdefinierte Profile helfen Herstellern auch dabei, sich wiederholende mechanische Merkmale konsistent zu produzieren.
Die größten Vorteile ergeben sich in der Regel dann, wenn das Produktionsvolumen die Werkzeuginvestition rechtfertigt.
Medizinische Komponenten erfordern häufig Miniaturmerkmale und schwer zu bearbeitende Materialien.
Edelstahl- und Titankomponenten erfordern kontrollierte Schnittkräfte und Maßgenauigkeit.
Spezielle Schneidwerkzeuge für die Präzisionsfertigung unterstützen komplizierte Bauteilgeometrien.
Angepasste Werkzeugabmessungen können den Zugang zu kleinen Löchern und Innenprofilen verbessern.
Hersteller müssen außerdem geeignete Inspektions- und Qualitätskontrollverfahren aufrechterhalten.
Bei der Herstellung von Formen handelt es sich häufig um gehärtete Materialien und komplexe Hohlräume.
Standardfräser haben möglicherweise Probleme mit ungewöhnlichen Profilen oder begrenztem Bearbeitungsspielraum.
Kundenspezifische Hartmetallfräser können eine geeignete Schnittgeometrie und Verschleißfestigkeit bieten.
Spezielle Schruppwerkzeuge können auch den Materialabtrag bei Vorbereitungsarbeiten verbessern.
Hersteller können bewerten Schruppfräser für anspruchsvolle Zerspanungsanwendungen.
Tipp: Identifizieren Sie das spezifische Material, die Merkmalsgeometrie und die Produktionsherausforderung, bevor Sie branchenspezifische Schneidwerkzeuge anfordern.
Spezialwerkzeuge können die Produktionsleistung verbessern, wenn ihr Design den tatsächlichen Bearbeitungsanforderungen entspricht.
Hersteller sollten messbare Vorteile bewerten, anstatt davon auszugehen, dass jeder kundenspezifische Schneider eine bessere Leistung erbringt.
Mit einer benutzerdefinierten Schnittgeometrie können bestimmte Komponentenmerkmale direkter erzeugt werden.
Dadurch können Fehler im Zusammenhang mit der wiederholten Werkzeugpositionierung reduziert werden.
Gleichbleibende Schneidkantenprofile unterstützen zudem wiederholbare Bauteilabmessungen.
Allerdings hängt die erreichbare Genauigkeit immer noch von der Qualität der Werkzeugherstellung und der Maschinenstabilität ab.
Jeder Werkzeugwechsel verlängert den Bearbeitungszyklus.
Es kann auch zu zusätzlichen Positionierungsanforderungen führen.
Kombinationswerkzeuge reduzieren diese Unterbrechungen, wenn mehrere Vorgänge integriert werden können.
Dies erweist sich besonders bei wiederholter Produktion als wertvoll.
Allerdings erfordern komplexe Kombinationsschneider möglicherweise eine längere Ersteinrichtung und Validierung.
Anwendungsspezifische Designs können den Schnitteingriff und die Spanabfuhr verbessern.
Geeignete Hartmetallsubstrate sorgen für Steifigkeit und Abriebfestigkeit.
Schutzbeschichtungen können dazu beitragen, dass Schneidkanten anspruchsvollen Bearbeitungsbedingungen standhalten.
Eine verbesserte Stabilität kann Vibrationen und vorzeitige Werkzeugschäden reduzieren.
Die tatsächliche Leistung hängt von den richtigen Schnittparametern und Werkstückmaterialien ab.
Kundenspezifische Werkzeuge erfordern in der Regel zusätzliche Design- und Fertigungsinvestitionen.
Allerdings können kürzere Bearbeitungszyklen diese anfänglichen Kosten ausgleichen.
Stellen Sie sich beispielsweise einen hypothetischen Produktionsprozess vor, der pro Bauteil 20 Sekunden einspart.
Bei 3.000 Teilen entspricht dies einer Einsparung von ca. 16,7 Maschinenstunden.
Nur Beispielrechnung. Tatsächliche Einsparungen müssen durch Bearbeitungsversuche überprüft werden.
Bewertungsfaktor |
Standard-Schneidwerkzeuge |
Spezielle Bearbeitungswerkzeuge |
|---|---|---|
Anfängliche Werkzeugkosten |
Im Allgemeinen niedriger |
Möglicherweise ist eine zusätzliche Entwicklung erforderlich |
Werkzeugverfügbarkeit |
Allgemeine Katalogoptionen |
Möglicherweise ist eine kundenspezifische Fertigung erforderlich |
Bearbeitung komplexer Merkmale |
Möglicherweise sind mehrere Vorgänge erforderlich |
Eine spezielle Geometrie kann den Betrieb reduzieren |
Setup-Anforderungen |
Bekannte Standardverfahren |
Anwendungsspezifische Validierung |
Produktionseffizienz |
Geeignet für allgemeine Anwendungen |
Mögliche Vorteile bei der Wiederholungsproduktion |
Ersatzflexibilität |
Normalerweise einfacher |
Hängt von der Verfügbarkeit des Lieferanten ab |
Tipp: Vergleichen Sie die Gesamtkosten pro fertiger Komponente, einschließlich Werkzeuginvestitionen, Maschinenzeit und Prüfanforderungen.
Spezielle Bearbeitungswerkzeuge hängen von geeigneten Materialien, Geometrie und Maßgestaltung ab.
Jede Funktion sollte den beabsichtigten Bearbeitungsvorgang unterstützen.
Wolframkarbid bietet eine hohe Härte, Steifigkeit und Beständigkeit gegen abrasiven Verschleiß.
Diese Eigenschaften machen es für anspruchsvolle CNC-Bearbeitungsanwendungen geeignet.
Allerdings bieten unterschiedliche Hartmetallsorten unterschiedliche Härte- und Zähigkeitsverhältnisse.
Feinkörnige Hartmetallsorten können scharfe Schneidkanten und Präzisionsmerkmale unterstützen.
Hersteller sollten Sorten basierend auf der Materialhärte und den Schnittbedingungen auswählen.
Die Schnittgeometrie steuert, wie das Werkzeug das Werkstück berührt.
Die Anzahl der Nuten beeinflusst den Spanabstand und die Vorschubfähigkeit.
Der Spiralwinkel beeinflusst den Schnitteingriff und die Spanbewegung.
Eckenradius und Kantenvorbereitung beeinflussen die Schnittkräfte und die Haltbarkeit des Werkzeugs.
Spezialwerkzeuge kombinieren diese Designfaktoren für spezifische Bearbeitungsanforderungen.
Beschichtungen können bei geeigneten Betriebsbedingungen die Verschleißfestigkeit verbessern.
TiAlN und AlTiN sind gängige Optionen für bestimmte Stahlbearbeitungsanwendungen.
Andere Materialien können von anderen Beschichtungen oder polierten Schnittkanten profitieren.
Bei der Auswahl der Beschichtung müssen Werkstückmaterial und Kühlmittelstrategie berücksichtigt werden.
Eine ungeeignete Beschichtung kann die Reibung oder Materialhaftung erhöhen.
Werkzeugdurchmesser und Schnittlänge beeinflussen die Bearbeitungsstabilität.
Längere Fräser erreichen tiefere Merkmale, erfahren aber eine größere Durchbiegung.
Entlastete Halsdesigns können den Spielraum um komplexe Profile herum verbessern.
Die Schaftabmessungen müssen außerdem zum verfügbaren Werkzeughaltesystem passen.
Hersteller sollten diese Abmessungen bestätigen, bevor sie kundenspezifische Designs genehmigen.
Hinweis: Eine hohe Hartmetallhärte kann einen übermäßigen Werkzeugüberhang, eine schlechte Werkzeughaltung oder instabile Bearbeitungseinstellungen nicht ausgleichen.
Nicht jedes kundenspezifische Bauteil erfordert einen vollständig kundenspezifischen Fräser.
Hersteller sollten Standardlösungen mit technischen und Produktionsanforderungen vergleichen.
Beginnen Sie mit der Überprüfung der Komponentenzeichnungen und kritischen Abmessungen.
Identifizieren Sie ungewöhnliche Profile, eingeschränkte Funktionen und erforderliche Oberflächenveredelungen.
Stellen Sie fest, ob Standardwerkzeuge diese Spezifikationen konsistent erfüllen können.
Wenn herkömmliche Werkzeuge einen übermäßigen Arbeitsaufwand erfordern, können spezielle Lösungen gerechtfertigt sein.
Allerdings können modifizierte Standardwerkzeuge einige Probleme wirtschaftlich lösen.
Erfassen Sie den aktuellen Bearbeitungsablauf und die einzelnen Bearbeitungszeiten.
Identifizieren Sie Werkzeugwechsel, wiederholte Positionierungen und unnötige Schnittdurchgänge.
Bewerten Sie dann, ob durch kundenspezifische Werkzeuge ausgewählte Vorgänge eingespart werden können.
Ein kürzerer Zyklus kann die Produktivität bei wiederkehrenden Produktionschargen verbessern.
Die Einsparungen sollten jedoch durch kontrollierte Bearbeitungsversuche bestätigt werden.
Die Produktionsmenge hat großen Einfluss auf die Wirtschaftlichkeit kundenspezifischer Werkzeuge.
Kleine Prototypenchargen können leicht verfügbare Standardschneider bevorzugen.
Große wiederkehrende Aufträge können die Entwicklung spezieller Werkzeuge rechtfertigen.
Hersteller sollten die Entwicklungskosten mit den erwarteten Einsparungen bei der Bearbeitung vergleichen.
Eine maßgeschneiderte Lösung wird dann attraktiv, wenn ihr messbarer Nutzen die zusätzlichen Kosten übersteigt.
Bei kundenspezifischen Werkzeugen kann es zu längeren Vorlaufzeiten für den Austausch kommen.
Unerwartete Schäden können die Produktion unterbrechen, wenn keine Ersatzschneider verfügbar sind.
Hersteller sollten die Ersatzverfügbarkeit und die Spezifikationen für Nachbestellungen besprechen.
Zuverlässige Lieferanten sollten für eine konsistente Werkzeuggeometrie und technische Kommunikation sorgen.
Diese Überlegungen tragen dazu bei, Produktionsrisiken zu reduzieren.
Tipp: Wählen Sie kundenspezifische Werkzeuge, wenn technische Notwendigkeit oder nachgewiesene Produktionseinsparungen die zusätzliche Investition rechtfertigen.
Erfolgreiche kundenspezifische Werkzeugprojekte erfordern eine klare Kommunikation zwischen Herstellern und Schneidwerkzeuglieferanten.
Vollständige technische Informationen helfen, ungeeignete Designs und wiederholte Überarbeitungen zu vermeiden.
Hersteller sollten vor der Werkzeugentwicklung detaillierte Komponentenzeichnungen bereitstellen.
Diese Dokumente sollten Abmessungen, Toleranzen und kritische Oberflächenanforderungen angeben.
Ebenso wichtig sind Werkstückwerkstoffe und Härtegrade.
Zulieferer benötigen außerdem Details zum Bearbeitungsvorgang und die verfügbaren Maschinenkapazitäten.
Vollständige Informationen unterstützen genauere Vorschläge für die Werkzeugkonstruktion.
Überprüfen Sie die vorgeschlagene Schneidengeometrie und Werkzeugabmessungen sorgfältig.
Bestätigen Sie die Anzahl der Nuten, die Schnittlänge, die Schaftgröße und die Spielanforderungen.
Bewerten Sie Hartmetallsorten und Beschichtungsempfehlungen im Vergleich zu Werkstückmaterialien.
Das Werkzeug muss außerdem zur vorhandenen Spindel und zum Werkzeughalter passen.
Diese Überprüfung verringert das Risiko von Interferenzen oder instabiler Bearbeitung.
Prototypenwerkzeuge sollten repräsentativen Bearbeitungsversuchen unterzogen werden.
Hersteller sollten die fertigen Abmessungen und die Oberflächenqualität prüfen.
Sie sollten außerdem Vibrationen, Spanbildung und Schneidkantenverschleiß überwachen.
Versuchsergebnisse helfen dabei, notwendige Geometrie- oder Parameteranpassungen zu identifizieren.
Nach erfolgreicher Leistungsüberprüfung sollte die Produktionsfreigabe erfolgen.
Durch kurze Bearbeitungsversuche kann die langfristige Werkzeugleistung nicht vollständig ermittelt werden.
Hersteller sollten die Lebensdauer des Fräsers über repräsentative Produktionsläufe hinweg überwachen.
Sie sollten genehmigte Schnittparameter und Werkzeugspezifikationen dokumentieren.
Ersatzwerkzeuge müssen einheitliche Abmessungen und Schneideigenschaften aufweisen.
Eine klare Lieferantenkommunikation unterstützt eine zuverlässige Wiederholungsfertigung.
Tipp: Bewahren Sie genehmigte Zeichnungen, Prüfprotokolle und Bearbeitungsparameter für jedes wiederkehrende kundenspezifische Werkzeugprojekt auf.
Spezielle Bearbeitungswerkzeuge werden für komplexe Profile, enge Toleranzen und anspruchsvolle Materialien unerlässlich. Sie verbessern die Bearbeitungsgenauigkeit, reduzieren die Komplexität der Einrichtung und unterstützen eine konsistente Produktion.
Kundenspezifische Hartmetallfräser und spezielle Werkzeuggeometrien helfen Herstellern, mehr Effizienz und Flexibilität zu erreichen.
SUPSTEED PRECISION TOOLS bietet Präzisionsschneidwerkzeuge und maßgeschneiderte Werkzeuglösungen. Seine Produkte helfen Herstellern, CNC-Abläufe zu optimieren, die Produktivität zu steigern und spezielle Fertigungsanforderungen zu erfüllen.
A: Spezialbearbeitungswerkzeuge sind maßgeschneiderte Fräser, die für besondere Fertigungsanforderungen entwickelt wurden.
A: Sie bewältigen komplexe Profile, enge Toleranzen und begrenzte Bearbeitungsräume.
A: Kundenspezifische Schneidwerkzeuge verbessern die Präzision und reduzieren die Bearbeitungsschritte.
A: Die Kosten hängen von der Werkzeuggeometrie, den Materialien und der Komplexität der Anpassung ab.
A: Sie verbessern die Steifigkeit, Verschleißfestigkeit und Schnittstabilität.
A: Zu hohe Schnittkräfte, schlechte Werkzeughaltung und ungeeignete Schnittparameter.


