Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-09-23 Pochodzenie: Strona

Szybki router komputerowego sterowania numerycznego przedziera się przez arkusze płyt pilśniowych średniej gęstości w ruchliwej hali produkcyjnej. Nagle standardowy stalowy bit traci swoją ostrość. Dochodzi do gwałtownych zerwań, które zmuszają operatora do zatrzymania całej linii. Przestoje maszyn po cichu zabijają rentowność fabryki. Standardowe wiertła stalowe szybko ulegają degradacji pod wpływem ściernych kompozytów. To szybkie zużycie prowadzi do spowolnienia produkcji i marnowania materiałów. Aby utrzymać przewagę konkurencyjną, menedżerowie produkcji potrzebują rozwiązań klasy przemysłowej. W tym obszernym przewodniku technicznym szczegółowo opisano, jak wybrać precyzyjne oprzyrządowanie, aby zmaksymalizować wydajność CNC i znacznie zwiększyć marże operacyjne.
Przejście od ręcznego rzemiosła do zautomatyzowanego trasowania zasadniczo zmieniło krajobraz produkcji mebli. W przeszłości produkcja opierała się w dużej mierze na podstawowych maszynach. To z natury ograniczało wydajność i skutkowało niespójną jakością produktu. Obecnie w zakładach produkcyjnych zajmujących się masową produkcją wykorzystuje się zaawansowane maszyny do układania, które działają w sposób ciągły. Te nowoczesne centra wymagają narzędzi zdolnych wytrzymać ogromne obciążenia fizyczne i palące obciążenia termiczne.
Ostatnie analizy rynku ujawniają dramatyczną zmianę w światowym sektorze obróbki drewna. Zapotrzebowanie konsumentów na meble niestandardowe, składane w płaskich opakowaniach i modułowe stale rośnie. W rezultacie zakłady produkcyjne coraz częściej przechodzą na w pełni zautomatyzowaną produkcję. Co więcej, inicjatywy na rzecz zrównoważonego rozwoju wprowadziły do łańcucha dostaw wysoce ścierne kompozyty drewna pochodzącego z recyklingu i przyjazne dla środowiska żywice. Te nowe materiały działają jak papier ścierny na krawędzie tnące. Tradycyjne narzędzia stalowe szybko zawodzą w tych trudnych warunkach. W rezultacie zakłady produkujące dużą skalę migrują w kierunku zaawansowanego węglika narzędzia do cięcia mebli , aby utrzymać nieprzerwaną wydajność i nieskazitelną jakość krawędzi.
Historycznie rzecz biorąc, stal szybkotnąca była standardowym materiałem do cięcia. Stal szybkotnąca pozostaje stosunkowo niedroga i łatwa do naostrzenia. Jednakże ma poważne ograniczenia w nowoczesnych środowiskach fabrycznych. W szczególności standardowa stal nie jest w stanie wytrzymać agresywnych posuwów i prędkości wrzeciona wynoszących 24 000 obrotów na minutę wymaganych przez zautomatyzowane routery. Tradycyjna stal poddana działaniu tak ekstremalnych parametrów szybko się przegrzewa, traci właściwości konstrukcyjne i matowieje.
Nowoczesne zautomatyzowane wyznaczanie tras wymaga instrumentów zaprojektowanych z myślą o czystej wytrzymałości. Specjalistyczny nóż musi zachować ostrą jak brzytwa krawędź przez tysiące metrów bieżących gęstego materiału. Jeżeli narzędzie złamie się lub przedwcześnie ulegnie zniszczeniu, należy zatrzymać maszynę, ponownie skalibrować i wymienić narzędzie. Ostatecznie te ukryte przestoje pozostają jednym z najbardziej znaczących drenażów finansowych w nowoczesnej produkcji.
Dramatyczna zmiana w zakresie surowców spowodowała pilną potrzebę stosowania zaawansowanych narzędzi. Nowoczesne szafki i meble rzadko są wykonane z litego drewna. Zamiast tego w dużym stopniu opierają się na panelach inżynieryjnych, takich jak płyta pilśniowa średniej gęstości, płyta wiórowa i płyta wiórowa pokryta melaminą. Te kompozyty konstrukcyjne są notorycznie ścierne. Do ich produkcji wykorzystuje się gęste żywice mocznikowo-formaldehydowe oraz kleje. Produkcja na dużą skalę wymaga materiałów, które aktywnie są odporne na ścieranie chemiczne i fizyczne. Oprzyrządowanie klasy premium zapobiega krwawieniom finansowym związanym z częstą wymianą narzędzi i odrzucaniem części.
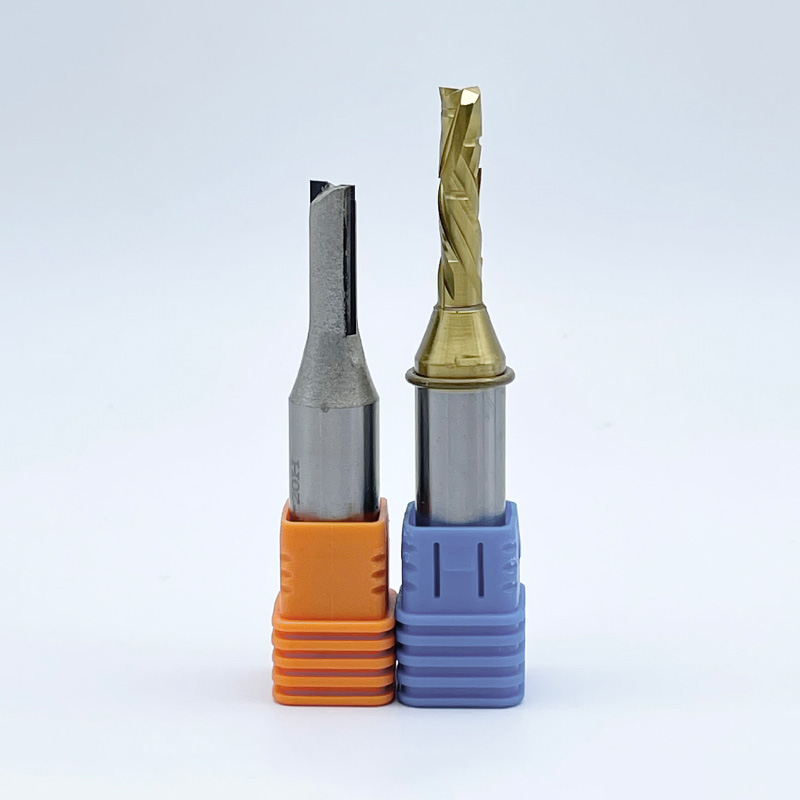
Aby zwalczyć ścierny charakter nowoczesnych materiałów panelowych, przemysł drzewny szeroko przyjął technologię z końcówką z węglika wolframu. Te wytrzymałe Frezy TCT są produkowane w procesie bardzo precyzyjnego lutowania srebrem o wysokiej częstotliwości. Odporna na zużycie krawędź tnąca z węglika wolframu o grubości submikronowej jest trwale wtopiona w trwały, amortyzujący stalowy korpus.
Kierownicy produkcji stale oceniają sprzęt dla hali produkcyjnej. Muszą rozważyć różnice między opcjami z węglika spiekanego i węglika wolframu. Obydwa mają specyficzne zastosowania w środowisku przemysłowym, ale zachowują się zupełnie inaczej pod dużym obciążeniem.
Materiał narzędzia |
Charakterystyka strukturalna |
Najlepsza aplikacja fabryczna |
Opłacalność na dużą skalę |
|---|---|---|---|
Stal szybkotnąca |
Wysoka amortyzacja, bardzo niska odporność na ciepło. |
Lite drewno o małej objętości, frezowanie prototypowe. |
Słaby. Częste przestoje niwelują niski koszt początkowy. |
Pełny węglik |
100% węglik drobnoziarnisty. Wyjątkowo ostry, ale kruchy. |
Skomplikowane detale, twarde tworzywa sztuczne, aluminium. |
Umiarkowany. Wysokie ryzyko pęknięcia pod wpływem silnych wibracji. |
Końcówka z węglika wolframu |
Rdzeń stalowy z wkładkami z lutowanego węglika. Wysoka amortyzacja. |
Cięcie kompozytów na dużą skalę, wymiarowanie o dużej średnicy. |
Doskonały. Maksymalna trwałość i najniższy koszt w przeliczeniu na cięcie. |
Węglik spiekany jest niezaprzeczalnie ostry. Jednak jego kruchość staje się problemem podczas agresywnej obróbki. Natomiast narzędzia kompozytowe zapewniają optymalną wydajność w przypadku produkcji ciężkich mebli. Stalowy korpus pochłania intensywne wibracje generowane przez duże prędkości posuwu. Jednocześnie końcówka węglikowa zapewnia trwałą, nieskazitelną wydajność cięcia.
Zrozumienie anatomii fizycznej tych narzędzi ma kluczowe znaczenie dla identyfikacji prawdziwej jakości na rynku. Prawdziwe narzędzia przemysłowe charakteryzują się określonymi tolerancjami technicznymi.
Precyzyjny trzpień: Cylindryczna podstawa mocno trzymana przez tuleję zaciskową. Narzędzia klasy premium posiadają precyzyjnie szlifowane trzpienie o ścisłych tolerancjach wymiarowych w granicach 0,005 mm. Eliminuje to bicie i niebezpieczne wibracje.
Zoptymalizowana geometria rowka: Zaprojektowany rowek ułatwia odprowadzanie wiórów. Właściwa geometria rowka zapobiega katastrofalnemu gromadzeniu się ciepła poprzez szybkie wyrzucanie odpadów ze strefy cięcia.
Kalibrowany kąt cięcia: Zaprojektowany specjalnie do włókien drzewnych i żywic. Zapewnia to czyste działanie ścinające, a nie niszczące działanie rozdzierające.
Węglik drobnoziarnisty: Bity przemysłowe wykorzystują dziewiczy węglik wolframu o wielkości submikronowej. Zapewnia to gęstszą, twardszą krawędź, która skutecznie jest odporna na degradację chemiczną powodowaną przez techniczne kleje do drewna.
Oprzyrządowanie stanowi znaczącą pozycję budżetową dla działów zakupów. Postrzeganie tych instrumentów wyłącznie jako wydatku jednorazowego często prowadzi do zmniejszenia rentowności. Aktualizacja do wersji premium Rozwiązania CNC do cięcia drewna oferują natychmiastowe i wymierne zyski na hali produkcyjnej.
Podstawową zaletą węglika wolframu jest jego wyjątkowa stabilność termiczna i twardość. Dane z fabryki wskazują, że krawędzie węglików pozostają ostre od 10 do 25 razy dłużej niż standardowa stal podczas obróbki materiałów wysoce ściernych. Ta wydłużona żywotność jest bezpośrednio powiązana ze zwiększoną dyspozycyjnością maszyny. Każda minuta, jaką operator spędza na odkręcaniu tępego wiertła i ponownej kalibracji wrzeciona, to minuta utraty zdolności produkcyjnej.
Panele warstwowe z delikatną melaminą lub cienkim fornirem są bardzo podatne na odpryski. Kiedy tępe narzędzie uderza w te wrażliwe powierzchnie, rozbija kruchą warstwę laminatu. Wysokiej jakości narzędzia utrzymują ostrą jak brzytwa krawędź, która gładko przecina laminat bez zakłóceń. W rezultacie ta doskonała jakość wykończenia eliminuje frustrujące wąskie gardła na dalszym etapie produkcji. Drastycznie zmniejsza pracochłonną potrzebę ręcznego szlifowania lub złomowania uszkodzonych części.
W produkcji wielkoseryjnej prawdziwym miernikiem wartości oprzyrządowania jest koszt cięcia, a nie początkowa cena zakupu. Weźmy pod uwagę standardowy wiertło stalowe, które kosztuje dwadzieścia dolarów i przecina pięćdziesiąt paneli przed stępieniem. Koszt jednego panelu wynosi czterdzieści centów. Dla kontrastu, wysokiej jakości wiertło przemysłowe może kosztować z góry sto dolarów, ale bezbłędnie przecina tysiąc pięćset paneli, zanim będzie wymagało ostrzenia. Koszt panelu spada do zaledwie sześciu centów. Pomimo wyższej inwestycji początkowej, to narzędzie klasy premium obniża koszt cięcia o prawie 85 procent.
Żadne narzędzie nie ma uniwersalnego zastosowania do wszystkich operacji frezowania. Wybór dokładnej geometrii i specyfikacji dla konkretnego materiału ma kluczowe znaczenie. Odpowiednia konfiguracja zoptymalizuje zarówno żywotność narzędzia, jak i jakość estetyczną produktu końcowego.
Różne surowce wymagają odmiennych podejść do cięcia. Drewno iglaste i twarde mają różne kierunki słojów. Dlatego zazwyczaj preferuje się narzędzia o standardowej geometrii spiralnej, aby skutecznie zarządzać usuwaniem wiórów i zapobiegać przypaleniom. Kompozyty nie mają struktury ziarnistej, ale są niezwykle gęste. Materiały te wymagają określonych kątów ścinania, aby przeniknąć twarde warstwy kleju bez powodowania szkodliwego tarcia.
Kierunek skręcenia rowka dokładnie określa sposób interakcji narzędzia z powierzchnią materiału. Operatorzy CNC muszą dopasować geometrię do stanu laminatu.
Geometria Up-Cut: Ciągnie wióry w górę, w kierunku wrzeciona. Pozostawia czystą dolną krawędź, ale może strzępić górną krawędź. Idealny do otworów nieprzelotowych, głębokich rowków i grubego litego drewna.
Geometria Down-Cut: Spycha wióry w dół, w głąb cięcia. Pozostawia nieskazitelną górną krawędź, ale może postrzępić dolną. Najlepiej nadaje się do płytkiego frezowania i klejenia jednostronnych laminatów.
Geometria kompresyjna: posiada wycięcie w górę na dole i w dół na górze. Zapewnia czyste, pozbawione wiórów krawędzie jednocześnie na górnej i dolnej powierzchni. Niezbędne w przypadku dwustronnych paneli melaminowych.
Liczba krawędzi skrawających znacząco wpływa na wymagany posuw i prędkość wrzeciona. Konstrukcja z jednym rowkiem zapewnia maksymalny odstęp wiórów. Dzięki temu idealnie nadaje się do tworzyw sztucznych lub bardzo dużych prędkości posuwu, gdzie priorytetem jest szybkie odprowadzanie ciepła. Konstrukcje z podwójnym rowkiem zapewniają znacznie gładsze wykończenie, ale wymagają większych posuwów, aby zapobiec jedynie tarciu narzędzia o materiał. Tarcie powoduje intensywne tarcie. To nieuchronnie prowadzi do brzydkich śladów przypaleń i przedwczesnej degradacji końcówki węglikowej. Obliczenie prawidłowego obciążenia wiórów ma kluczowe znaczenie dla maksymalizacji żywotności zapasów narzędzi.
Wyposażenie maszyny o dużej wydajności wymaga strategicznego podejścia. Wszechstronna biblioteka narzędzi gwarantuje, że operatorzy mogą obsługiwać złożone procesy obróbki bez niepotrzebnych opóźnień. Standaryzacja zapasów Narzędzia do obróbki drewna z węglików spiekanych to sprawdzona metoda utrzymania stałej jakości produkcji.
Podstawa każdej operacji obróbki paneli opiera się w dużej mierze na prostych i spiralnych bitach. Bity proste posiadają krawędzie tnące równoległe do osi narzędzia. Są bardzo skuteczne w przypadku podstawowego wymiarowania i rowkowania, gdzie agresywne odprowadzanie wiórów nie jest głównym problemem. Bity spiralne stanowią ogromny postęp w dynamice cięcia. Konstrukcja spiralnego rowka powoduje ciągłe działanie ścinające materiału. To radykalnie zmniejsza siłę uderzenia zarówno narzędzia, jak i wrzeciona, minimalizując drgania i dając zauważalnie gładsze wykończenie.
Przejście od frezarki do okleiniarki musi przebiegać całkowicie płynnie. Jakiekolwiek niewielkie odchylenie od prostopadłości krawędzi panelu będzie skutkować słabą przyczepnością kleju i bardzo widocznymi liniami szwów. Frezy profilowe są zaprojektowane tak, aby kształtować krawędzie paneli z zachowaniem ścisłej dokładności wymiarowej. Zaawansowana technologia węglika pozwala tym frezom zachować swój precyzyjny profil nawet po tysiącach metrów bieżących obróbki.
Maszyna do układania jest tak dokładna, jak łóżko, na którym pracuje. Panele są utrzymywane stabilnie na miejscu dzięki silnemu podciśnieniu zasysanemu przez porowatą zasypkę. Jeśli ta płyta psująca stanie się nierówna, ciśnienie podciśnienia spadnie. Panele przesuwają się podczas cięcia, a głębokość staje się niezwykle nierówna. Frezy do nawierzchni Spoilboard to narzędzia o dużej średnicy zaprojektowane specjalnie do szorowania górnej warstwy deski, przywracając idealnie płaską powierzchnię. Regularne napawanie jest niezbywalną procedurą konserwacji.
Inwestycja w wysokiej klasy narzędzia to dopiero pierwszy krok. Ochrona tej inwestycji poprzez rygorystyczną konserwację ostatecznie zapewnia korzystny zwrot z inwestycji. Zaniedbanie konserwacji prowadzi bezpośrednio do przedwczesnego zużycia i katastrofalnej w skutkach awarii narzędzia. Wdrożenie standardowego protokołu może wydłużyć żywotność urządzenia narzędzia do obróbki paneli znacznie.
Intensywne tarcie podgrzewa żywice i kleje obecne w drewnie konstrukcyjnym. Ciepło to powoduje, że spoiwo topi się i uparcie przylega do rowków narzędzia. Nagromadzenie żywicy zmienia precyzyjną geometrię, drastycznie zmniejszając usuwanie wiórów. To tworzy błędne koło. Słaby odstęp wiórów prowadzi do większego tarcia, generując więcej ciepła, co ostatecznie powoduje pękanie węglika pod ciśnieniem. Narzędzia należy poddawać szczegółowej kontroli pod koniec każdej zmiany. Widoczną żywicę należy rozpuścić przy użyciu specjalistycznych, niekorozyjnych rozpuszczalników. Operatorzy nigdy nie powinni używać szczotek drucianych do czyszczenia węglika, ponieważ powoduje to mikrootarcia delikatnej krawędzi skrawającej.
Tuleja zaciskowa stanowi krytyczny interfejs pomiędzy wrzecionem a narzędziem skrawającym. Uszkodzona, brudna lub zardzewiała tuleja nieuchronnie spowoduje bicie. Bicie to mikroskopijny stan, w którym narzędzie obraca się nieznacznie poza swoją prawdziwą osią. Nawet kilka tysięcznych milimetra bicia powoduje nierówne obciążenie wiórów, co prowadzi do silnych wibracji. Tuleje zaciskowe i oprawki narzędziowe należy czyścić codziennie przy użyciu specjalistycznych szczotek i sprężonego powietrza. Normy branżowe zdecydowanie zalecają wymianę tulei zaciskowych co 400 do 600 godzin pracy. Upewnij się, że narzędzie jest osadzone na odpowiedniej głębokości, aby zagwarantować maksymalną siłę chwytania i sztywność.
Wysokiej jakości węgliki często można profesjonalnie ostrzyć wielokrotnie. Jednakże ostrzenie usuwa materiał z powierzchni skrawającej, w sposób naturalny zmniejszając całkowitą średnicę skrawania. Operatorzy muszą zaktualizować parametry kompensacji promienia narzędzia w oprogramowaniu maszyny, aby uwzględnić tę zmianę. W przeciwnym razie końcowe części obrobione będą niewymiarowe. Narzędzie należy wycofać na stałe, jeśli na końcówce węglikowej widoczne są widoczne odpryski, na stalowym chwycie widoczne są oznaki zbielenia na skutek uszkodzeń cieplnych lub jeśli usuwanie wiórów jest poważnie ograniczone.
Niezawodność łańcucha dostaw bezpośrednio wpływa na codzienną stabilność produkcji. Pozyskiwanie narzędzi od niezweryfikowanych dostawców często skutkuje niespójną jakością partii. Prowadzi to do nieprzewidywalnej trwałości narzędzi i frustrujących wąskich gardeł w produkcji. Wybór partnera narzędziowego wymaga dokładnej oceny jego możliwości inżynieryjnych, pozyskiwania materiałów i procesów kontroli jakości.
Renomowany dostawca narzędzi przemysłowych stosuje niezwykle rygorystyczne tolerancje produkcyjne. Wykorzystują zaawansowane wieloosiowe centra szlifierskie, aby zapewnić dynamiczne wyważenie każdego rowka zgodnie ze standardami G2.5 przy 24 000 obrotów na minutę. Gatunek węglika jest absolutnie najważniejszy. Produkcja mebli na dużą skalę wymaga węglika pierwotnego o grubości submikronowej. Zapewnia to doskonałą równowagę między ekstremalną twardością, odpornością na zużycie i wysoką wytrzymałością na rozerwanie poprzeczne, aby zapobiec pękaniu.
Aby radykalnie zoptymalizować procesy obróbki, standaryzuj swoje zapasy za pomocą narzędzi o wysokiej tolerancji od lidera branży, takiego jak SSENDMILL. Uaktualnienie strategii narzędziowej zapewnia operatorom precyzyjne instrumenty niezbędne do utrzymania wąskich tolerancji i nieskazitelnego wykończenia. Zapoznaj się z obszernym katalogiem przemysłowych narzędzi do cięcia drewna firmy SSENDMILL, aby znaleźć dokładne specyfikacje odpowiadające Twoim wymaganiom produkcyjnym. Inwestycja w najwyższej jakości narzędzia już dziś gwarantuje produktywność fabryki w przyszłości.
Żywotność operacyjna zależy w dużej mierze od konkretnego przetwarzanego materiału, stosowanego posuwu i ogólnej sztywności maszyny. W standardowych warunkach pracy wysokiej jakości wiertło węglikowe ma zazwyczaj trwałość standardowej stali od 10 do 25 razy. Dobrze konserwowane wiertło może czysto przeciąć kilka tysięcy metrów bieżących materiałów o wysokiej ścieralności, zanim będzie wymagało profesjonalnego ostrzenia.
Chociaż jest to fizycznie możliwe, jest wysoce nieefektywne i zdecydowanie odradzane. Lite drewno wymaga narzędzi zoptymalizowanych pod kątem agresywnego usuwania wiórów, takich jak standardowe spirale podcinające, aby zapobiec przypalaniu wzdłuż włókien. Natomiast panele laminowane wymagają specjalistycznych geometrii, takich jak bity kompresyjne, które aktywnie popychają włókna materiału w kierunku środka panelu, aby zapobiec odpryskiwaniu delikatnych warstw laminatu.
Ślady przypaleń wyraźnie wskazują na nadmierne gromadzenie się ciepła spowodowane tarciem, a nie czystym działaniem ścinającym. Jest to najczęściej wynikiem nieprawidłowego obciążenia wióra. Jeśli posuw jest zbyt mały lub prędkość wrzeciona jest ustawiona zbyt wysoko, narzędzie zamiast ciąć materiał, trze o materiał. Ponadto ślady przypaleń mogą być spowodowane stępieniem krawędzi tnącej lub silnym nagromadzeniem żywicy na rowkach.
Standardowe frezy są zwykle produkowane do sporadycznego użytku w routerach ręcznych, często przy użyciu stali i węglika niższej jakości. Przemysłowe narzędzia panelowe są projektowane z zachowaniem niezwykle rygorystycznych tolerancji, specjalnie do ciągłych, zautomatyzowanych operacji. Wykorzystują zaawansowany, odporny na uderzenia węglik drobnoziarnisty, zaprojektowany tak, aby wytrzymywał bardzo ścierne kleje. Narzędzia przemysłowe charakteryzują się ulepszonym wyważeniem dynamicznym, aby wyeliminować wibracje przy dużych prędkościach.
Optymalna prędkość wrzeciona zależy od średnicy narzędzia i liczby rowków. W przypadku standardowej dwuostrzowej płyty MDF do cięcia kompresyjnego maszyny przemysłowe zwykle pracują z prędkością od 18 000 do 24 000 obrotów na minutę. Jednakże musi to być idealnie dopasowane do prędkości posuwu od 15 do 25 metrów na minutę, aby utrzymać odpowiednią ilość wiórów. Aby zapobiec przegrzaniu, należy zawsze zapoznać się z tabelami prędkości i posuwu producenta.
Drgania narzędzia są spowodowane drganiami harmonicznymi. Aby to zmniejszyć, najpierw upewnij się, że tuleja zaciskowa jest czysta i ma mniej niż 600 godzin, aby zminimalizować bicie. Po drugie, sprawdź, czy trzonek jest wsunięty na głębokość zalecaną przez producenta. Po trzecie, zoptymalizuj obciążenie wiórów, zwiększając prędkość posuwu lub zmniejszając prędkość wrzeciona. Jeśli drgania nie ustają, zmień wiertło spiralne lub wieloostrzowe, które utrzymuje ciągły kontakt z materiałem, drastycznie redukując wibracje uderzeniowe.