Aufrufe: 0 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website

Ein Hochgeschwindigkeitsfräser mit computergestützter numerischer Steuerung schneidet in einer belebten Fabrikhalle Platten aus mitteldichten Faserplatten. Plötzlich verliert ein Standard-Stahlbohrer seine Schärfe. Es kommt zu heftigen Ausrissen, die den Bediener dazu zwingen, die gesamte Linie anzuhalten. Maschinenstillstände beeinträchtigen stillschweigend die Rentabilität der Fabrik. Standard-Stahlbohrer zersetzen sich schnell, wenn sie abrasiven Verbundwerkstoffen ausgesetzt werden. Dieser schnelle Verschleiß führt zu einer langsamen Produktion und zu Materialverschwendung. Um einen Wettbewerbsvorteil zu wahren, benötigen Produktionsleiter industrietaugliche Lösungen. In diesem umfassenden technischen Leitfaden wird detailliert beschrieben, wie Sie die präzisen Werkzeuge auswählen, um die CNC-Leistung zu maximieren und die Betriebsmargen erheblich zu steigern.
Der Übergang vom manuellen Handwerk zum automatisierten Routing hat die Landschaft der Möbelherstellung grundlegend verändert. Die frühere Produktion stützte sich stark auf einfache Maschinen. Dies begrenzte zwangsläufig die Leistung und führte zu einer inkonsistenten Produktqualität. Heutzutage verfügen Produktionsanlagen mit hohen Stückzahlen über hochentwickelte Nesting-Maschinen, die im Dauerbetrieb laufen. Diese modernen Zentren erfordern Werkzeuge, die enormen physischen Belastungen und sengenden thermischen Belastungen standhalten.
Aktuelle Marktanalysen zeigen einen dramatischen Wandel im globalen Holzverarbeitungssektor. Die Verbrauchernachfrage nach maßgeschneiderten, zerlegbaren und modularen Möbeln nimmt weiterhin zu. Infolgedessen werden Produktionsanlagen zunehmend auf eine vollautomatisierte Fertigung umgestellt. Darüber hinaus haben Nachhaltigkeitsinitiativen stark abrasive Recyclingholzverbundstoffe und umweltfreundliche Harze in die Lieferkette eingeführt. Diese neuen Materialien wirken wie Schleifpapier auf Schnittkanten. Herkömmliche Stahlwerkzeuge versagen unter diesen rauen Bedingungen schnell. Infolgedessen migrieren Anlagen mit hohem Volumen in Richtung fortschrittlicher Hartmetall Möbelschneidewerkzeuge sorgen für einen ununterbrochenen Durchsatz und eine einwandfreie Kantenqualität.
Historisch gesehen diente Schnellarbeitsstahl als Standardmaterial für Schneidanwendungen. Schnellarbeitsstahl bleibt relativ kostengünstig und leicht zu schärfen. Allerdings weist es in modernen Fabrikumgebungen erhebliche Einschränkungen auf. Insbesondere kann Standardstahl den aggressiven Vorschubgeschwindigkeiten und Spindelgeschwindigkeiten von 24.000 Umdrehungen pro Minute, die für automatisierte Oberfräsen erforderlich sind, nicht standhalten. Wenn herkömmlicher Stahl diesen extremen Parametern ausgesetzt wird, überhitzt er schnell, verliert seine strukturelle Festigkeit und wird stumpf.
Modernes automatisiertes Routing erfordert Instrumente, die auf absolute Ausdauer ausgelegt sind. Ein Spezialschneider muss eine messerscharfe Kante durch Tausende von Laufmetern dichtem Material aufrechterhalten. Wenn ein Werkzeug reißt oder sich vorzeitig verschlechtert, muss die Maschine angehalten, neu kalibriert und umgerüstet werden. Letztendlich bleiben diese versteckten Ausfallzeiten eine der größten finanziellen Belastungen in der modernen Fertigung.
Der dramatische Wandel bei den Rohstoffen hat den dringenden Bedarf an fortschrittlichen Werkzeugen erhöht. Moderne Schränke und Möbel werden selten aus Massivholz gefertigt. Stattdessen verlassen sie sich stark auf technische Platten wie mitteldichte Faserplatten, Spanplatten und melaminbeschichtete Spanplatten. Diese technischen Verbundwerkstoffe sind bekanntermaßen abrasiv. Sie werden aus dichten Harnstoff-Formaldehyd-Harzen und Leimen hergestellt. Die Produktion großer Stückzahlen erfordert Materialien, die diesem chemischen und physikalischen Abrieb aktiv widerstehen. Premium-Werkzeuge verhindern die finanziellen Verluste, die mit häufigen Werkzeugwechseln und Ausschussteilen einhergehen.
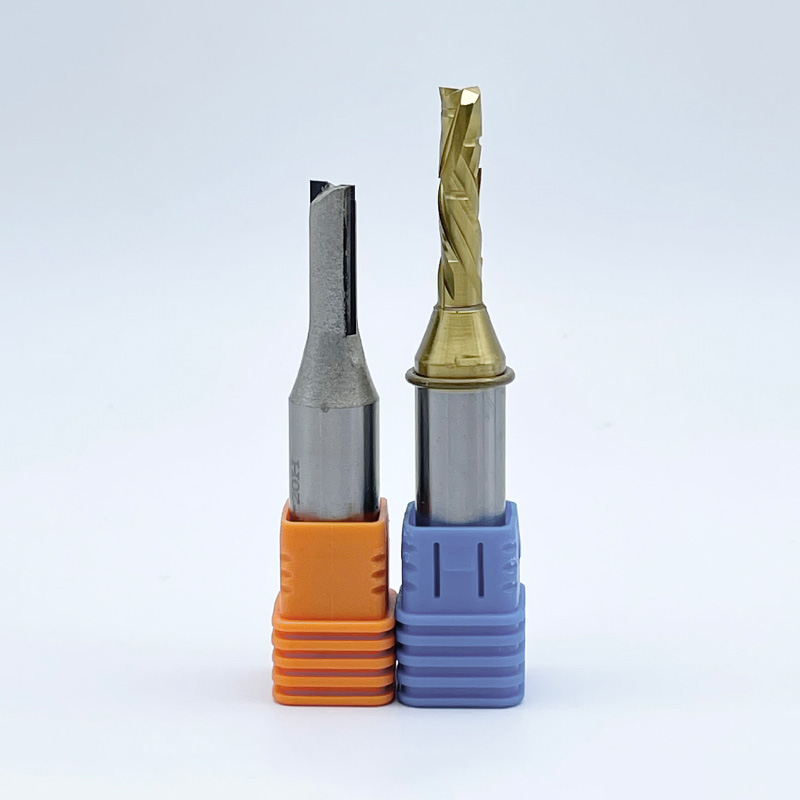
Um der abrasiven Natur moderner Plattenmaterialien entgegenzuwirken, hat die holzverarbeitende Industrie in großem Umfang die Technologie mit Wolframkarbidspitzen übernommen. Diese robust TCT-Fräserbits werden durch einen hochpräzisen Hochfrequenz-Silberlötprozess hergestellt. Eine verschleißfeste Submikron-Schneidkante aus Wolframkarbid ist dauerhaft auf einen haltbaren, stoßdämpfenden Stahlkörper aufgeschmolzen.
Produktionsleiter bewerten ständig die Ausrüstung für die Fabrikhalle. Sie müssen die Unterschiede zwischen Vollhartmetall- und Wolframkarbid-bestückten Optionen abwägen. Beide haben spezifische Anwendungsfälle im industriellen Umfeld, verhalten sich jedoch unter hoher Belastung völlig unterschiedlich.
Werkzeugmaterial |
Strukturelle Merkmale |
Beste Fabrikanwendung |
Kosteneffizienz im Maßstab |
|---|---|---|---|
Schnellarbeitsstahl |
Hohe Stoßdämpfung, sehr geringe Hitzebeständigkeit. |
Massivholz mit geringem Volumen, Prototypenfräsung. |
Arm. Häufige Ausfallzeiten machen die niedrigen Anschaffungskosten zunichte. |
Vollhartmetall |
100 % Mikrokorn-Hartmetall. Außergewöhnlich scharf, aber spröde. |
Aufwändige Details, Hartplastik, Aluminium. |
Mäßig. Hohe Bruchgefahr bei starken Vibrationen. |
Mit Wolframkarbidspitze |
Stahlkern mit gelöteten Hartmetalleinsätzen. Hohe Stoßdämpfung. |
Großvolumiges Schneiden von Verbundwerkstoffen mit großem Durchmesser. |
Exzellent. Maximale Haltbarkeit und niedrigste Kosten pro Schnitt. |
Vollhartmetall ist unbestreitbar scharf. Bei aggressiver Bearbeitung wird seine Sprödigkeit jedoch zu einer Belastung. Im Gegensatz dazu bieten Verbundwerkzeuge eine optimale Leistung für die schwere Möbelproduktion. Der Stahlkörper absorbiert die starken Vibrationen, die durch schnelle Vorschübe entstehen. Gleichzeitig sorgt die Hartmetallspitze für eine nachhaltige, einwandfreie Schnittleistung.
Das Verständnis der physischen Anatomie dieser Werkzeuge ist entscheidend für die Identifizierung echter Qualität auf dem Markt. Echte Industriewerkzeuge weisen spezifische technische Toleranzen auf.
Präzisionsschaft: Die zylindrische Basis wird von der Spannzange festgehalten. Premium-Werkzeuge verfügen über präzisionsgeschliffene Schäfte mit strengen Maßtoleranzen von 0,005 mm. Dadurch werden Unrundheit und gefährliche Vibrationen vermieden.
Optimierte Nutengeometrie: Die konstruierte Nut, die die Spanabfuhr erleichtert. Die richtige Nutgeometrie verhindert einen katastrophalen Hitzestau, indem Abfallmaterial schnell aus der Schneidzone ausgeworfen wird.
Kalibrierter Schnittwinkel: Speziell für Holzfasern und Harze entwickelt. Dies sorgt für einen sauberen Schervorgang und nicht für einen zerstörerischen Reißvorgang.
Mikrokörniges Hartmetall: Industriebohrer verwenden reines Wolframkarbid im Submikrometerbereich. Dadurch entsteht eine dichtere, härtere Kante, die dem chemischen Abbau durch technische Holzleime erfolgreich widersteht.
Die Werkzeugausstattung stellt einen wichtigen Budgetposten für Einkaufsabteilungen dar. Die bloße Betrachtung dieser Instrumente als entbehrliche Ausgabe führt häufig zu einer geringeren Rentabilität. Upgrade auf Premium CNC-Holzschneidelösungen bieten sofortige und messbare Erträge in der Fabrikhalle.
Der Hauptvorteil von Wolframcarbid liegt in seiner außergewöhnlichen thermischen Stabilität und Härte. Werksdaten zeigen, dass Hartmetallkanten bei der Verarbeitung stark abrasiver Materialien 10 bis 25 Mal länger scharf bleiben als Standardstahl. Diese verlängerte Lebensdauer korreliert direkt mit einer längeren Maschinenverfügbarkeit. Jede Minute, die ein Bediener damit verbringt, einen stumpfen Bohrer zu lösen und die Spindel neu zu kalibrieren, bedeutet einen Verlust an Produktionskapazität.
Technische Platten mit empfindlichen Melamin- oder dünnen Holzfurnieroberflächen sind sehr anfällig für Absplitterungen. Wenn ein stumpfes Werkzeug auf diese empfindlichen Oberflächen trifft, zerbricht es die spröde Laminatschicht. Hochwertige Werkzeuge sorgen für eine messerscharfe Kante, die sauber und ohne Unterbrechung durch das Laminat schneidet. Folglich eliminiert diese überragende Endqualität frustrierende Engpässe in der Weiterverarbeitung. Es reduziert den arbeitsintensiven Bedarf an manuellem Schleifen oder Verschrotten defekter Teile drastisch.
In der Großserienfertigung sind die Kosten pro Schnitt und nicht der anfängliche Kaufpreis der wahre Maßstab für den Werkzeugwert. Stellen Sie sich einen Standard-Stahlbohrer vor, der zwanzig Dollar kostet und fünfzig Platten schneidet, bevor er stumpf wird. Die Kosten pro Panel betragen vierzig Cent. Im Gegensatz dazu kostet ein Premium-Industriebohrer im Voraus vielleicht einhundert Dollar, schneidet aber eintausendfünfhundert Platten einwandfrei, bevor er geschärft werden muss. Die Kosten pro Panel sinken auf lediglich sechs Cent. Trotz der höheren Anfangsinvestition senkt das Premium-Werkzeug die Kosten pro Schnitt um fast 85 Prozent.
Kein einzelnes Tool ist universell für alle Routing-Operationen einsetzbar. Die Auswahl der genauen Geometrie und Spezifikation für Ihr spezifisches Material ist von entscheidender Bedeutung. Die richtige Konfiguration optimiert sowohl die Lebensdauer des Werkzeugs als auch die ästhetische Qualität des Endprodukts.
Unterschiedliche Rohstoffe erfordern unterschiedliche Schneidansätze. Weich- und Harthölzer besitzen unterschiedliche Faserrichtungen. Daher werden in der Regel Werkzeuge mit Standardspiralgeometrien bevorzugt, um die Spanabfuhr effektiv zu steuern und ein Anbrennen zu verhindern. Verbundwerkstoffen fehlt die Kornstruktur, sie sind aber unglaublich dicht. Diese Materialien erfordern spezielle Scherwinkel, um zähe Leimschichten zu durchdringen, ohne schädliche Reibung zu erzeugen.
Die Richtung der Nutverdrehung bestimmt genau, wie das Werkzeug mit der Materialoberfläche interagiert. CNC-Bediener müssen die Geometrie an den Zustand des Laminats anpassen.
Up-Cut-Geometrie: Zieht die Späne nach oben zur Spindel. Hinterlässt eine saubere Unterkante, kann aber an der Oberkante ausfransen. Ideal für Sacklöcher, tiefe Schlitze und dickes Massivholz.
Down-Cut-Geometrie: Drückt die Späne nach unten in den Schnitt. Hinterlässt eine makellose Oberkante, kann aber an der Unterseite ausfransen. Bestens geeignet für flaches Fräsen und Formatieren einseitiger Laminate.
Kompressionsgeometrie: Verfügt über einen Aufwärtsschnitt unten und einen Abwärtsschnitt oben. Sorgt gleichzeitig für saubere, spanfreie Kanten auf der Ober- und Unterseite. Unbedingt erforderlich für doppelseitige Melaminplatten.
Die Anzahl der Schneiden hat maßgeblichen Einfluss auf die erforderliche Vorschubgeschwindigkeit und Spindeldrehzahl. Ein einschneidiges Design bietet maximale Spanfreiheit. Dies macht es ideal für Kunststoffe oder sehr schnelle Vorschubgeschwindigkeiten, bei denen eine schnelle Wärmeableitung im Vordergrund steht. Doppelschneidekonstruktionen sorgen für eine wesentlich glattere Oberfläche, erfordern jedoch höhere Vorschubgeschwindigkeiten, um zu verhindern, dass das Werkzeug lediglich am Material reibt. Beim Reiben entsteht eine starke Reibung. Dies führt unweigerlich zu hässlichen Brandflecken und einem vorzeitigen Verschleiß der Hartmetallspitze. Die Berechnung der richtigen Spanlast ist für die Maximierung der Lebensdauer des Werkzeugbestands von entscheidender Bedeutung.
Die Ausrüstung einer Großserienmaschine erfordert einen strategischen Ansatz. Eine umfassende Werkzeugbibliothek stellt sicher, dass Bediener komplexe Bearbeitungsprozesse ohne unnötige Verzögerungen bewältigen können. Standardisierung des Inventars von Hartmetall-Holzbearbeitungswerkzeuge sind eine bewährte Methode zur Aufrechterhaltung einer gleichbleibenden Ausgabequalität.
Die Grundlage jedes Plattenbearbeitungsvorgangs sind in hohem Maße gerade und spiralförmige Bohrer. Gerade Bits haben Schneiden parallel zur Werkzeugachse. Sie eignen sich hervorragend für einfache Format- und Nutbearbeitungen, bei denen eine aggressive Spanabfuhr nicht im Vordergrund steht. Spiralbohrer stellen eine enorme Steigerung der Schnittdynamik dar. Das spiralförmige Rillendesign erzeugt eine kontinuierliche Scherwirkung auf das Material. Dadurch wird die Aufprallkraft sowohl auf das Werkzeug als auch auf die Spindel drastisch reduziert, was das Rattern minimiert und zu einer spürbar glatteren Oberfläche führt.
Der Übergang von der Oberfräse zur Kantenanleimmaschine muss absolut nahtlos erfolgen. Jede geringfügige Abweichung in der Rechtwinkligkeit einer Plattenkante führt zu einer schlechten Kleberhaftung und deutlich sichtbaren Nahtlinien. Profilschneider sind darauf ausgelegt, Plattenkanten mit höchster Maßhaltigkeit zu formen. Dank der fortschrittlichen Hartmetalltechnologie behalten diese Fräser ihr präzises Profil auch nach Tausenden von Laufmetern Bearbeitung bei.
Eine Nestingmaschine ist nur so genau wie das Bett, auf dem sie arbeitet. Die Platten werden durch ein starkes Vakuum, das durch ein poröses Spoilboard gezogen wird, fest an Ort und Stelle gehalten. Wenn dieses Spoilboard uneben wird, sinkt der Vakuumdruck. Die Platten verschieben sich während des Schneidens und die Tiefe wird völlig uneinheitlich. Spoilboard-Oberflächenbohrer sind Werkzeuge mit großem Durchmesser, die speziell zum Abtragen der oberen Schicht des Boards entwickelt wurden und so eine perfekt ebene Oberfläche wiederherstellen. Regelmäßiges Beschichten ist ein nicht verhandelbarer Wartungsvorgang.
Die Investition in hochwertige Werkzeuge ist nur der erste Schritt. Der Schutz dieser Investition durch sorgfältige Wartung führt letztendlich zu einer günstigen Kapitalrendite. Die Vernachlässigung der Wartung führt direkt zu vorzeitigem Verschleiß und katastrophalem Werkzeugausfall. Die Implementierung eines standardisierten Protokolls kann die Lebensdauer Ihres Geräts verlängern Plattenbearbeitungswerkzeuge erheblich.
Starke Reibung erhitzt die in Holzwerkstoffen vorhandenen Harze und Leime. Diese Hitze führt dazu, dass Bindemittel schmelzen und hartnäckig an den Werkzeugnuten haften bleiben. Harzansammlungen verändern die Präzisionsgeometrie und verringern die Spanfreiheit drastisch. Dadurch entsteht ein Teufelskreis. Eine schlechte Spanfreiheit führt zu mehr Reibung, wodurch mehr Wärme erzeugt wird, was schließlich dazu führt, dass das Hartmetall unter Druck reißt. Am Ende jeder Schicht sollten die Werkzeuge sorgfältig überprüft werden. Sichtbares Harz muss mit speziellen, nicht korrosiven Lösungsmitteln gelöst werden. Bediener sollten zum Reinigen von Hartmetall niemals Drahtbürsten verwenden, da dies zu Mikroabrieb an der empfindlichen Schneidkante führt.
Die Spannzange ist die entscheidende Schnittstelle zwischen der Spindel und dem Schneidwerkzeug. Eine beschädigte, verschmutzte oder verrostete Spannzange führt unweigerlich zu Unrundheit. Unrundheit ist ein mikroskopischer Zustand, bei dem sich das Werkzeug leicht aus seiner wahren Achse dreht. Bereits wenige tausendstel Millimeter Unrundheit führen zu ungleichmäßiger Spanbelastung und damit zu starken Vibrationen. Spannzangen und Werkzeughalter müssen täglich mit Spezialbürsten und Druckluft gereinigt werden. Industriestandards empfehlen dringend, die Spannzangen alle 400 bis 600 Betriebsstunden auszutauschen. Stellen Sie sicher, dass das Werkzeug in der richtigen Tiefe sitzt, um maximale Greifkraft und Steifigkeit zu gewährleisten.
Hochwertiges Hartmetall kann oft mehrfach professionell geschärft werden. Durch das Schärfen wird jedoch Material von der Schneidfläche entfernt, wodurch sich zwangsläufig der Gesamtschneiddurchmesser verringert. Bediener müssen die Werkzeugradiuskompensationsparameter in der Maschinensoftware aktualisieren, um dieser Änderung Rechnung zu tragen. Andernfalls sind die fertig bearbeiteten Teile zu klein. Ein Werkzeug muss endgültig ausgemustert werden, wenn die Hartmetallspitze sichtbare Absplitterungen aufweist, wenn der Stahlschaft Anzeichen einer Blaufärbung aufgrund von Hitzeschäden aufweist oder wenn die Spanfreiheit stark beeinträchtigt ist.
Die Zuverlässigkeit der Lieferkette wirkt sich direkt auf die tägliche Produktionsstabilität aus. Die Beschaffung von Werkzeugen von nicht verifizierten Anbietern führt oft zu einer inkonsistenten Chargenqualität. Dies führt zu unvorhersehbaren Werkzeugstandzeiten und frustrierenden Produktionsengpässen. Die Auswahl eines Werkzeugpartners erfordert eine sorgfältige Bewertung seiner technischen Fähigkeiten, Materialbeschaffung und Qualitätskontrollprozesse.
Ein renommierter Lieferant von Industriewerkzeugen arbeitet mit unglaublich strengen Fertigungstoleranzen. Sie verwenden fortschrittliche Mehrachsen-Schleifzentren, um sicherzustellen, dass jede Nut bei 24.000 Umdrehungen pro Minute dynamisch nach G2,5-Standards ausgewuchtet ist. Die Hartmetallsorte ist absolut entscheidend. Die Produktion von Möbeln in großen Stückzahlen erfordert Neukarbid im Submikrometerbereich. Dies bietet ein hervorragendes Gleichgewicht zwischen extremer Härte für Verschleißfestigkeit und hoher Querbruchfestigkeit, um ein Abbrechen zu verhindern.
Um Bearbeitungsprozesse radikal zu optimieren, standardisieren Sie Ihren Lagerbestand mit Werkzeugen mit hoher Toleranz von einem Branchenführer wie SSENDMILL. Durch die Modernisierung Ihrer Werkzeugstrategie erhalten Bediener die nötigen Präzisionsinstrumente, um enge Toleranzen und makellose Oberflächen einzuhalten. Entdecken Sie den umfassenden Katalog von SSENDMILL-Holzschneidwerkzeugen in Industriequalität, um genau die Spezifikationen zu finden, die Ihren Produktionsanforderungen entsprechen. Wenn Sie heute in erstklassige Werkzeuge investieren, sichern Sie die Produktivität Ihrer Fabrik für morgen.
Die Betriebslebensdauer hängt stark vom spezifischen zu verarbeitenden Material, den angewendeten Vorschubgeschwindigkeiten und der Gesamtsteifigkeit der Maschine ab. Unter normalen Betriebsbedingungen hält ein hochwertiger Hartmetallbohrer typischerweise um den Faktor 10 bis 25 länger als Standardstahl. Ein gut gewarteter Bohrer kann mehrere tausend laufende Meter stark abrasiver Materialien sauber schneiden, bevor ein professionelles Schärfen erforderlich ist.
Obwohl dies physikalisch möglich ist, ist es höchst ineffizient und es wird dringend davon abgeraten. Massivholz erfordert Werkzeuge, die für eine aggressive Spanabfuhr optimiert sind, wie z. B. standardmäßige Aufwärtsschnittspiralen, um ein Verbrennen entlang der Faser zu verhindern. Im Gegensatz dazu erfordern laminierte Platten spezielle Geometrien, wie z. B. Kompressionsbits, die Materialfasern aktiv in Richtung der Mitte der Platte drücken, um ein Absplittern an empfindlichen Laminatschichten zu verhindern.
Brandflecken weisen eindeutig auf eine übermäßige Hitzeentwicklung hin, die durch Reibung und nicht durch einen sauberen Schervorgang verursacht wird. Dies ist am häufigsten auf eine falsche Chipladung zurückzuführen. Ist der Vorschub zu langsam oder die Spindeldrehzahl zu hoch eingestellt, reibt das Werkzeug am Material, anstatt es zu schneiden. Darüber hinaus können Brandflecken durch eine stumpfe Schneidkante oder starke Harzablagerungen an den Spannuten verursacht werden.
Standardfräser werden im Allgemeinen für den gelegentlichen Einsatz in handgeführten Oberfräsen hergestellt und bestehen häufig aus minderwertigem Stahl und Hartmetall. Industrielle Plattenwerkzeuge werden mit unglaublich strengen Toleranzen speziell für kontinuierliche, automatisierte Vorgänge entwickelt. Sie verwenden fortschrittliches, schlagfestes Mikrokorn-Hartmetall, das stark abrasiven Klebstoffen standhält. Industriewerkzeuge verfügen über eine verbesserte dynamische Auswuchtung, um Vibrationen bei hohen Geschwindigkeiten zu eliminieren.
Die optimale Spindeldrehzahl hängt vom Werkzeugdurchmesser und der Anzahl der Spannuten ab. Bei einem standardmäßigen zweischneidigen Kompressionsbohrer zum Schneiden von MDF laufen Industriemaschinen typischerweise zwischen 18.000 und 24.000 Umdrehungen pro Minute. Allerdings muss dies mit einer Vorschubgeschwindigkeit von 15 bis 25 Metern pro Minute perfekt abgestimmt sein, um eine angemessene Spanlast aufrechtzuerhalten. Beachten Sie immer die spezifischen Geschwindigkeits- und Vorschubtabellen des Herstellers, um eine Überhitzung zu vermeiden.
Werkzeugrattern wird durch harmonische Schwingungen verursacht. Um dies zu reduzieren, stellen Sie zunächst sicher, dass Ihre Spannzange sauber und weniger als 600 Stunden alt ist, um Unrundheit zu minimieren. Überprüfen Sie zweitens, ob der Schaft bis zur vom Hersteller empfohlenen Tiefe eingeführt ist. Drittens optimieren Sie Ihre Spanlast, indem Sie entweder die Vorschubgeschwindigkeit erhöhen oder die Spindeldrehzahl verringern. Wenn das Rattern weiterhin besteht, wechseln Sie zu einem Spiral- oder Mehrschneidebohrer, der einen kontinuierlichen Kontakt mit dem Material aufrechterhält und so die Aufprallvibrationen drastisch reduziert.