Mga Pagtingin: 0 May-akda: Site Editor Oras ng Pag-publish: 2026-09-23 Pinagmulan: Site

Ang isang high-speed Computer Numerical Control router ay napunit sa mga sheet ng Medium-Density Fiberboard sa isang abalang factory floor. Biglang nawala ang gilid ng isang karaniwang steel bit. Nangyayari ang marahas na tear-out, na pinipilit ang operator na ihinto ang buong linya. Ang downtime ng makina ay tahimik na pumapatay sa kakayahang kumita ng pabrika. Ang mga karaniwang piraso ng bakal ay mabilis na bumababa kapag nakalantad sa mga nakasasakit na komposisyon. Ang mabilis na pagsusuot na ito ay humahantong sa mabagal na produksyon at mga nasayang na materyales. Upang mapanatili ang isang mahusay na mapagkumpitensya, ang mga tagapamahala ng produksyon ay nangangailangan ng mga pang-industriya na solusyon. Ang komprehensibong teknikal na gabay na ito ay nagdedetalye kung paano pumili ng tumpak na tooling para ma-maximize ang output ng CNC at makabuluhang mapalakas ang operational margin.
Ang paglipat mula sa manu-manong craftsmanship patungo sa awtomatikong pagruruta ay pangunahing binago ang landscape ng pagmamanupaktura ng kasangkapan. Ang nakaraang produksyon ay lubos na umasa sa pangunahing makinarya. Ito ay likas na limitado ang output at nagresulta sa hindi pantay na kalidad ng produkto. Sa ngayon, ang mga pasilidad ng produksyon na may mataas na dami ay nagpapatakbo ng mga sopistikadong nesting machine na patuloy na tumatakbo. Ang mga modernong sentrong ito ay humihingi ng tool na may kakayahang makatiis ng matinding pisikal na stress at nakakapasong thermal load.
Ang mga kamakailang pagsusuri sa merkado ay nagpapakita ng isang dramatikong pagbabago sa pandaigdigang sektor ng woodworking. Ang demand ng consumer para sa customized, flat-pack, at modular na kasangkapan ay patuloy na tumataas. Dahil dito, ang mga pasilidad ng produksyon ay lalong lumilipat sa ganap na automated na pagmamanupaktura. Higit pa rito, ipinakilala ng mga sustainability na inisyatiba ang lubos na abrasive na recycled wood composites at eco-friendly resins sa supply chain. Ang mga bagong materyales na ito ay kumikilos tulad ng papel de liha laban sa mga gilid. Ang mga tradisyunal na kasangkapang bakal ay mabilis na nabigo sa ilalim ng malupit na mga kondisyong ito. Bilang resulta, ang mga halaman na may mataas na dami ay lumilipat patungo sa advanced carbide kasangkapan sa pagputol ng kasangkapan upang mapanatili ang tuluy-tuloy na throughput at walang kamali-mali na kalidad ng gilid.
Sa kasaysayan, ang High-Speed Steel ay nagsilbing karaniwang materyal para sa mga aplikasyon ng pagputol. Ang High-Speed Steel ay nananatiling medyo mura at madaling patalasin. Gayunpaman, nagtataglay ito ng matinding limitasyon sa mga modernong kapaligiran ng pabrika. Sa partikular, ang karaniwang bakal ay hindi makakaligtas sa mga agresibong rate ng feed at 24,000 revolutions kada minuto na bilis ng spindle na kinakailangan ng mga automated na router. Kapag sumailalim sa mga matinding parameter na ito, ang tradisyunal na bakal ay mabilis na nag-overheat, nawawala ang structural temper nito, at dulls.
Ang modernong automated na pagruruta ay nangangailangan ng mga instrumentong ginawa para sa lubos na pagtitiis. Ang isang dalubhasang pamutol ay dapat magpanatili ng isang matalas na talim sa libu-libong linear na metro ng siksik na materyal. Kung ang isang tool ay pumutok o nasira nang wala sa panahon, ang makina ay dapat na ihinto, muling i-calibrate, at muling gamiting. Sa huli, ang nakatagong downtime na ito ay nananatiling isa sa mga pinakamahalagang financial drains sa modernong pagmamanupaktura.
Ang dramatikong pagbabago sa mga hilaw na materyales ay nagtulak sa agarang pangangailangan para sa advanced na tooling. Ang mga modernong cabinet at muwebles ay bihirang ginawa mula sa solid wood. Sa halip, lubos silang umaasa sa mga engineered na panel gaya ng Medium-Density Fiberboard, particleboard, at melamine-faced chipboard. Ang mga engineered composites na ito ay kilalang abrasive. Ginagawa ang mga ito gamit ang siksik na urea-formaldehyde resins at glues. Ang mataas na dami ng produksyon ay nangangailangan ng mga materyales na aktibong lumalaban sa kemikal at pisikal na abrasion na ito. Pinipigilan ng premium tooling ang pagdurugo sa pananalapi na nauugnay sa madalas na pagpapalit ng tool at mga tinanggihang bahagi.
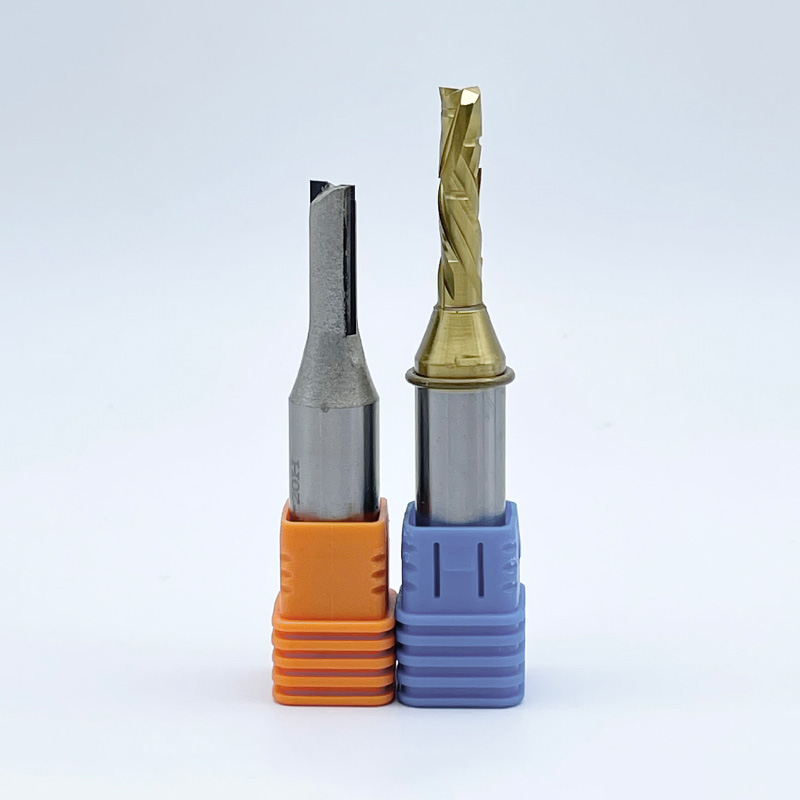
Upang labanan ang abrasive na katangian ng mga modernong panel na materyales, ang industriya ng woodworking ay malawakang nagpatibay ng teknolohiyang Tungsten Carbide Tipped. Ang mga matatag Ang mga bit ng TCT router ay ginawa sa pamamagitan ng isang napaka-tumpak na high-frequency na proseso ng silver brazing. Ang isang wear-resistant sub-micron tungsten carbide cutting edge ay permanenteng pinagsama sa isang matibay, shock-absorbent steel body.
Patuloy na sinusuri ng mga tagapamahala ng produksiyon ang mga kagamitan para sa sahig ng pabrika. Dapat nilang timbangin ang mga pagkakaiba sa pagitan ng Solid Carbide at Tungsten Carbide Tipped na mga opsyon. Parehong may partikular na mga kaso ng paggamit sa isang pang-industriyang setting, ngunit malaki ang pagkakaiba ng kanilang pagkilos sa ilalim ng mabibigat na karga.
Materyal ng Tool |
Mga Katangiang Pang-istruktura |
Pinakamahusay na Application ng Pabrika |
Cost-Effectiveness at Scale |
|---|---|---|---|
Mataas na Bilis na Bakal |
Mataas na shock absorption, napakababang paglaban sa init. |
Mababang-volume solid wood, prototype routing. |
mahirap. Ang madalas na downtime ay nagpapawalang-bisa sa mababang paunang gastos. |
Solid Carbide |
100% micro-grain carbide. Pambihirang matalas ngunit malutong. |
Masalimuot na detalye, matigas na plastik, aluminyo. |
Katamtaman. Mataas na panganib ng pag-snap sa ilalim ng malakas na panginginig ng boses. |
Tungsten Carbide Tipped |
Steel core na may brazed carbide insert. Mataas na shock absorption. |
High-volume composite cutting, large-diameter sizing. |
Magaling. Pinakamataas na tibay at pinakamababang cost-per-cut. |
Hindi maikakailang matalas ang solid carbide. Ngunit ang brittleness nito ay nagiging pananagutan sa panahon ng agresibong machining. Sa kabaligtaran, ang mga composite na tool ay nag-aalok ng pinakamainam na pagganap para sa paggawa ng mabibigat na kasangkapan. Ang katawan ng bakal ay sumisipsip ng matinding vibrations na nabuo ng mabilis na rate ng feed. Samantala, ang carbide tip ay naghahatid ng matagal at walang kamali-mali na pagganap ng pagputol.
Ang pag-unawa sa pisikal na anatomy ng mga tool na ito ay mahalaga para sa pagtukoy ng tunay na kalidad sa merkado. Ang mga tunay na pang-industriya na tool ay nagtatampok ng mga partikular na pagpapaubaya sa engineering.
Precision Shank: Ang cylindrical na base ay mahigpit na nakakapit sa collet. Nagtatampok ang mga premium na tool ng precision-ground shank na may mahigpit na dimensional tolerance sa loob ng 0.005mm. Tinatanggal nito ang runout at mapanganib na vibration.
Optimized Flute Geometry: Ang engineered groove na nagpapadali sa paglisan ng chip. Pinipigilan ng wastong geometry ng flute ang sakuna na pagtitipon ng init sa pamamagitan ng mabilis na paglabas ng basurang materyal palayo sa cutting zone.
Naka-calibrate na Anggulo ng Pagputol: Partikular na ininhinyero para sa mga hibla ng kahoy at resin. Tinitiyak nito ang isang malinis na pagkilos ng paggugupit sa halip na isang mapanirang pagkilos na pagpunit.
Micro-Grain Carbide: Gumagamit ang mga pang-industriyang bits ng virgin sub-micron tungsten carbide. Nagbibigay ito ng mas siksik, mas matigas na gilid na matagumpay na lumalaban sa pagkasira ng kemikal na dulot ng mga engineered wood glues.
Ang tooling ay kumakatawan sa isang makabuluhang item sa linya ng badyet para sa mga departamento ng pagbili. Ang pagtingin sa mga instrumentong ito bilang isang magagastos na gastos ay kadalasang humahantong sa pagbaba ng kakayahang kumita. Pag-upgrade sa premium Ang mga solusyon sa pagputol ng kahoy ng CNC ay nag-aalok ng agaran at masusukat na pagbabalik sa sahig ng pabrika.
Ang pangunahing bentahe ng tungsten carbide ay nakasalalay sa pambihirang thermal stability at tigas nito. Ang data sa sahig ng pabrika ay nagpapahiwatig na ang mga gilid ng carbide ay nananatiling matalas na 10 hanggang 25 beses na mas mahaba kaysa sa karaniwang bakal kapag nagpoproseso ng mga materyal na napakasakit. Ang pinahabang buhay na ito ay direktang nauugnay sa pagtaas ng oras ng paggana ng makina. Bawat minuto na ginugugol ng operator ang pag-unbolt ng medyo mapurol at ang pag-recalibrate ng spindle ay isang minuto ng nawawalang kapasidad ng produksyon.
Ang mga engineered na panel na nagtatampok ng pinong melamine o manipis na wood veneer surface ay lubhang madaling kapitan ng chipping. Kapag naapektuhan ng mapurol na tool ang mga sensitibong ibabaw na ito, nadudurog nito ang malutong na laminate layer. Ang mga de-kalidad na tool ay nagpapanatili ng isang matalas na talim na malinis na gumugupit sa laminate nang walang pagkagambala. Dahil dito, ang napakahusay na kalidad ng pagtatapos na ito ay nag-aalis ng nakakabigo na mga bottleneck sa ibaba ng agos. Ito ay lubhang binabawasan ang labor-intensive na pangangailangan para sa manual sanding o pag-scrap ng mga sira na bahagi.
Sa mataas na dami ng pagmamanupaktura, ang tunay na sukatan ng halaga ng tooling ay ang Cost-Per-Cut, sa halip na ang paunang presyo ng pagbili. Isaalang-alang ang isang karaniwang bit na bakal na nagkakahalaga ng dalawampung dolyar at pumutol ng limampung panel bago mapurol. Ang halaga sa bawat panel ay apatnapung sentimo. Sa kabaligtaran, ang isang premium na pang-industriya na bit ay maaaring nagkakahalaga ng isang daang dolyar sa unahan ngunit walang kamali-mali na pinutol ang isang libo at limang daang mga panel bago nangangailangan ng hasa. Ang gastos sa bawat panel ay bumaba sa anim na sentimo lamang. Sa kabila ng mas mataas na paunang puhunan, binabawasan ng premium na tool ang cost-per-cut ng halos 85 porsyento.
Walang iisang tool ang pangkalahatang naaangkop para sa lahat ng pagpapatakbo ng pagruruta. Ang pagpili ng eksaktong geometry at detalye para sa iyong partikular na materyal ay kritikal. Ang tamang configuration ay mag-o-optimize ng parehong habang-buhay ng tool at ang aesthetic na kalidad ng huling produkto.
Ang iba't ibang hilaw na materyales ay nangangailangan ng natatanging mga diskarte sa pagputol. Ang mga softwood at hardwood ay nagtataglay ng mga natatanging direksyon ng butil. Samakatuwid, ang mga tool na may karaniwang spiral geometries ay kadalasang ginusto upang pamahalaan ang chip clearance nang epektibo at maiwasan ang pagkapaso. Ang mga composite ay walang istraktura ng butil ngunit hindi kapani-paniwalang siksik. Ang mga materyales na ito ay nangangailangan ng mga partikular na anggulo ng paggugupit upang tumagos sa matigas na mga layer ng pandikit nang hindi nagdudulot ng nakakapinsalang alitan.
Ang direksyon ng flute twist ay eksaktong nagdidikta kung paano nakikipag-ugnayan ang tool sa materyal na ibabaw. Dapat itugma ng mga operator ng CNC ang geometry sa kondisyon ng nakalamina.
Up-Cut Geometry: Hinihila ang mga chips pataas patungo sa spindle. Nag-iiwan ng malinis na gilid sa ibaba ngunit maaaring masira ang tuktok na gilid. Tamang-tama para sa mga blind hole, malalim na slotting, at makapal na solid wood.
Down-Cut Geometry: Itinutulak ang mga chips pababa sa hiwa. Nag-iiwan ng malinis na gilid sa itaas ngunit maaaring masira ang ibaba. Pinakamahusay na angkop para sa mababaw na pagruruta at pagpapalaki ng mga single-sided laminates.
Compression Geometry: Nagtatampok ng up-cut sa ibaba at down-cut sa itaas. Naghahatid ng malinis at walang chip na mga gilid sa parehong itaas at ibabang ibabaw nang sabay-sabay. Mahigpit na kinakailangan para sa mga double-sided na melamine panel.
Malaki ang epekto ng bilang ng mga cutting edge sa kinakailangang rate ng feed at bilis ng spindle. Ang isang solong-flute na disenyo ay nag-aalok ng maximum na chip clearance. Ginagawa nitong perpekto para sa mga plastik o napakabilis na rate ng feed kung saan ang mabilis na paglisan ng init ay ang priyoridad. Ang mga disenyo ng double-flute ay nagbibigay ng mas makinis na pagtatapos ngunit nangangailangan ng mas mataas na rate ng feed upang maiwasan ang tool mula sa pagkuskos lamang sa materyal. Ang pagkuskos ay nagdudulot ng matinding alitan. Ito ay hindi maiiwasang humahantong sa mga pangit na marka ng paso at napaaga na pagkasira ng dulo ng carbide. Ang pagkalkula ng tamang pagkarga ng chip ay mahalaga para sa pag-maximize ng haba ng imbentaryo ng tooling.
Ang pag-equip ng isang high-volume na makina ay nangangailangan ng isang madiskarteng diskarte. Tinitiyak ng isang well-rounded tooling library na kayang pangasiwaan ng mga operator ang mga kumplikadong proseso ng machining nang walang mga hindi kinakailangang pagkaantala. Pag-standardize ng imbentaryo ng Ang carbide woodworking tools ay isang napatunayang paraan upang mapanatili ang pare-parehong kalidad ng output.
Ang pundasyon ng anumang operasyon sa pagpoproseso ng panel ay lubos na umaasa sa mga tuwid at spiral bits. Nagtatampok ang mga straight bits ng mga cutting edge na kahanay sa axis ng tool. Ang mga ito ay lubos na epektibo para sa pangunahing sukat at pag-ukit kung saan ang agresibong paglisan ng chip ay hindi ang pangunahing alalahanin. Ang mga spiral bit ay kumakatawan sa isang napakalaking pag-upgrade sa cutting dynamics. Ang disenyo ng spiral flute ay lumilikha ng tuluy-tuloy na pagkilos ng paggugupit laban sa materyal. Ito ay kapansin-pansing binabawasan ang puwersa ng epekto sa parehong tool at ang spindle, pinaliit ang satsat at nagreresulta sa isang kapansin-pansing mas makinis na pagtatapos.
Ang paglipat mula sa router patungo sa edge banding machine ay dapat na ganap na walang putol. Ang anumang bahagyang paglihis sa squareness ng gilid ng panel ay magreresulta sa hindi magandang pagdirikit ng pandikit at lubos na nakikitang mga linya ng tahi. Ang mga profile cutter ay ginawa upang hubugin ang mga gilid ng panel na may mahigpit na katumpakan ng dimensyon. Ang advanced na teknolohiya ng carbide ay nagpapahintulot sa mga cutter na ito na mapanatili ang kanilang tumpak na profile kahit na pagkatapos ng libu-libong linear na metro ng machining.
Ang isang nesting machine ay kasing-tumpak lamang ng kama kung saan ito gumagana. Ang mga panel ay mahigpit na hawak sa lugar ng isang malakas na vacuum na iginuhit sa pamamagitan ng isang buhaghag na spoilboard. Kung ang spoilboard na ito ay nagiging hindi pantay, ang vacuum pressure ay bumababa. Ang mga panel ay nagbabago sa panahon ng pagputol, at ang lalim ay nagiging wildly inconsistent. Ang mga spoilboard surfacing bit ay mga tool na may malalaking diameter na partikular na idinisenyo upang i-skim ang tuktok na layer ng board, na nagpapanumbalik ng perpektong patag na ibabaw. Ang regular na surfacing ay isang non-negotiable maintenance procedure.
Ang pamumuhunan sa high-end na tooling ay ang unang hakbang lamang. Ang pagprotekta sa pamumuhunang iyon sa pamamagitan ng mahigpit na pagpapanatili sa huli ay nagtutulak ng magandang return on investment. Ang pagpapabaya sa pagpapanatili ay direktang humahantong sa napaaga na pagkasira at sakuna na pagkabigo ng tool. Ang pagpapatupad ng isang standardized na protocol ay maaaring pahabain ang pagpapatakbo ng iyong buhay panel machining tool . makabuluhang
Ang matinding alitan ay nagpapainit sa mga resin at pandikit na nasa engineered wood. Ang init na ito ay nagiging sanhi ng pagtunaw ng mga binder at matigas ang ulo na sumunod sa mga flute ng tool. Binabago ng buildup ng resin ang precision geometry, na lubhang binabawasan ang chip clearance. Lumilikha ito ng isang mabisyo na ikot. Ang mahinang chip clearance ay humahantong sa mas maraming alitan, na bumubuo ng mas maraming init, sa kalaunan ay nagiging sanhi ng pag-crack ng carbide sa ilalim ng presyon. Ang mga tool ay dapat na maingat na inspeksyon sa dulo ng bawat shift. Ang nakikitang dagta ay dapat na matunaw gamit ang dalubhasang, hindi kinakaing unti-unti na mga solvent. Ang mga operator ay hindi dapat gumamit ng mga wire brush upang linisin ang carbide, dahil ito ay nagdudulot ng mga micro-abrasion sa maselang cutting edge.
Ang collet ay ang kritikal na interface sa pagitan ng spindle at ng cutting tool. Ang isang nakompromiso, marumi, o kinakalawang na collet ay hindi maaaring hindi magpakilala ng runout. Ang runout ay isang microscopic na kondisyon kung saan ang tool ay bahagyang umiikot sa totoong axis nito. Kahit na ang ilang libo ng isang milimetro ng runout ay nagdudulot ng hindi pantay na pagkarga ng chip, na humahantong sa matinding panginginig ng boses. Ang mga collet at tool holder ay dapat linisin araw-araw gamit ang mga espesyal na brush at naka-compress na hangin. Mahigpit na iminumungkahi ng mga pamantayan ng industriya na palitan ang mga collet tuwing 400 hanggang 600 na oras ng operasyon. Siguraduhin na ang tool ay nakaupo sa tamang lalim upang magarantiya ang maximum na gripping force at rigidity.
Ang mataas na kalidad na karbid ay kadalasang maaaring patalasin ng propesyonal nang maraming beses. Gayunpaman, ang hasa ay nag-aalis ng materyal mula sa pagputol ng mukha, na likas na binabawasan ang kabuuang diameter ng pagputol. Dapat i-update ng mga operator ang mga parameter ng kompensasyon sa radius ng tool sa software ng makina upang matugunan ang pagbabagong ito. Kung hindi, magiging maliit ang laki ng mga final machined parts. Ang isang tool ay dapat na permanenteng itinigil kung ang carbide tip ay nagpapakita ng nakikitang chipping, kung ang steel shank ay nagpapakita ng mga palatandaan ng pag-asul dahil sa init, o kung ang chip clearance ay malubhang nakompromiso.
Ang pagiging maaasahan ng supply chain ay direktang nakakaapekto sa pang-araw-araw na katatagan ng produksyon. Ang pagkuha ng mga tool mula sa hindi na-verify na mga vendor ay kadalasang nagreresulta sa hindi pare-parehong kalidad ng batch. Ito ay humahantong sa hindi mahuhulaan na buhay ng tool at nakakabigo na mga bottleneck sa pagmamanupaktura. Ang pagpili ng kasosyo sa tooling ay nangangailangan ng maingat na pagsusuri sa kanilang mga kakayahan sa engineering, materyal na pag-sourcing, at mga proseso ng kontrol sa kalidad.
Ang isang kagalang-galang na pang-industriya na tagapagtustos ng tool ay nagpapatakbo na may hindi kapani-paniwalang mahigpit na mga pagpapaubaya sa pagmamanupaktura. Gumagamit sila ng mga advanced na multi-axis grinding center upang matiyak na ang bawat flute ay dynamic na balanse sa mga pamantayan ng G2.5 sa 24,000 revolutions kada minuto. Ang grado ng karbid ay talagang mahalaga. Ang paggawa ng mataas na dami ng kasangkapan ay nangangailangan ng sub-micron virgin carbide. Nag-aalok ito ng superyor na balanse ng matinding tigas para sa wear resistance at mataas na transverse rupture strength para maiwasan ang snap.
Upang radikal na ma-optimize ang mga proseso ng machining, i-standardize ang iyong imbentaryo gamit ang high-tolerance tooling mula sa isang nangunguna sa industriya tulad ng SSENDMILL. Ang pag-upgrade ng iyong diskarte sa tooling ay nagbibigay sa mga operator ng mga instrumentong katumpakan na kinakailangan upang mapanatili ang mahigpit na pagpapaubaya at malinis na mga pag-aayos. Galugarin ang komprehensibong catalog ng SSENDMILL ng mga pang-industriya-grade wood cutting tool upang mahanap ang eksaktong mga detalye na tumugma sa iyong mga kinakailangan sa produksyon. Pinoprotektahan ng pamumuhunan sa premium tooling ngayon ang iyong factory productivity para bukas.
Ang haba ng pagpapatakbo ay lubos na nakadepende sa partikular na materyal na pinoproseso, mga rate ng feed na inilapat, at pangkalahatang tigas ng makina. Sa ilalim ng karaniwang mga kondisyon sa pagpapatakbo, ang isang mataas na kalidad na carbide bit ay karaniwang lumalampas sa karaniwang bakal sa pamamagitan ng isang factor na 10 hanggang 25. Ang isang well-maintained bit ay maaaring malinis na pumutol ng ilang libong linear na metro ng mataas na abrasive na materyales bago nangangailangan ng propesyonal na hasa.
Bagama't posible sa pisikal, ito ay lubos na hindi mabisa at labis na pinanghihinaan ng loob. Ang solid wood ay nangangailangan ng mga tool na na-optimize para sa agresibong chip clearance, tulad ng mga karaniwang up-cut spiral, upang maiwasan ang pagkasunog sa kahabaan ng butil. Sa kabaligtaran, ang mga nakalamina na panel ay nangangailangan ng mga espesyal na geometries, tulad ng mga compression bits, na aktibong nagtutulak ng mga hibla ng materyal patungo sa gitna ng panel upang maiwasan ang pag-chipping sa mga pinong laminate layer.
Ang mga marka ng paso ay malinaw na nagpapahiwatig ng labis na pag-iipon ng init na dulot ng alitan sa halip na isang malinis na pagkilos ng paggugupit. Ito ang kadalasang resulta ng hindi tamang pagkarga ng chip. Kung ang rate ng feed ay masyadong mabagal, o ang bilis ng spindle ay itinakda nang masyadong mataas, ang tool ay kumakas sa materyal sa halip na putulin ito. Bukod pa rito, ang mga marka ng paso ay maaaring sanhi ng mapurol na gilid o matinding pagtatayo ng dagta sa mga plauta.
Karaniwang ginagawa ang mga standard na bits ng router para sa pasulput-sulpot na paggamit sa mga hand-held na router, kadalasang gumagamit ng mas mababang uri ng bakal at carbide. Ang mga tool sa panel na pang-industriya ay inengineered sa hindi kapani-paniwalang mahigpit na pagpapaubaya partikular para sa tuluy-tuloy, automated na mga operasyon. Gumagamit sila ng advanced, impact-resistant micro-grain carbide na idinisenyo upang makatiis ng mga napakasakit na pandikit. Nagtatampok ang mga pang-industriya na tool ng pinahusay na dynamic na pagbabalanse upang maalis ang vibration sa matataas na bilis.
Ang pinakamainam na bilis ng spindle ay depende sa diameter ng tool at ang bilang ng mga flute. Para sa isang karaniwang two-flute compression bit cutting MDF, ang mga pang-industriyang makina ay karaniwang tumatakbo sa pagitan ng 18,000 at 24,000 na rebolusyon bawat minuto. Gayunpaman, dapat itong ganap na tumugma sa rate ng feed na 15 hanggang 25 metro bawat minuto upang mapanatili ang naaangkop na pagkarga ng chip. Palaging kumunsulta sa partikular na bilis at feed chart ng gumawa para maiwasan ang sobrang init.
Ang chatter ng tool ay sanhi ng maharmonya na panginginig ng boses. Para bawasan ito, siguraduhin munang malinis ang iyong collet at wala pang 600 oras ang tagal para mabawasan ang runout. Pangalawa, i-verify na ang shank ay ipinasok sa inirerekomendang lalim ng tagagawa. Pangatlo, i-optimize ang iyong chip load sa pamamagitan ng pagtaas ng iyong feed rate o pagpapababa ng iyong spindle speed. Kung magpapatuloy ang satsat, lumipat sa isang spiral o multi-flute bit na nagpapanatili ng tuluy-tuloy na pakikipag-ugnayan sa materyal, na lubhang nakakabawas sa impact vibration.