Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site

Un routeur à commande numérique par ordinateur à grande vitesse déchire des feuilles de panneaux de fibres de densité moyenne dans une usine très fréquentée. Soudain, un foret en acier standard perd son tranchant. De violents arrachements se produisent, obligeant l'opérateur à arrêter toute la ligne. Les temps d’arrêt des machines tuent silencieusement la rentabilité de l’usine. Les forets en acier standard se dégradent rapidement lorsqu'ils sont exposés à des composites abrasifs. Cette usure rapide entraîne une production lente et un gaspillage de matériaux. Pour conserver un avantage concurrentiel, les responsables de production ont besoin de solutions de qualité industrielle. Ce guide technique complet explique comment choisir l'outillage précis pour maximiser la production CNC et augmenter considérablement les marges opérationnelles.
La transition de l’artisanat manuel au routage automatisé a fondamentalement transformé le paysage de la fabrication de meubles. La production passée reposait fortement sur des machines de base. Cela limitait intrinsèquement la production et entraînait une qualité de produit incohérente. Aujourd’hui, les installations de production à grand volume utilisent des machines d’emboîtement sophistiquées qui fonctionnent en continu. Ces centres modernes exigent des outils capables de résister à d’immenses contraintes physiques et à des charges thermiques torrides.
Des analyses de marché récentes révèlent un changement radical dans le secteur mondial du travail du bois. La demande des consommateurs pour des meubles personnalisés, emballés à plat et modulaires continue d'augmenter. Par conséquent, les installations de production évoluent de plus en plus vers une fabrication entièrement automatisée. De plus, les initiatives de développement durable ont introduit des composites de bois recyclés hautement abrasifs et des résines respectueuses de l'environnement dans la chaîne d'approvisionnement. Ces nouveaux matériaux agissent comme du papier de verre contre les arêtes coupantes. Les outils en acier traditionnels échouent rapidement dans ces conditions difficiles. En conséquence, les usines à gros volumes migrent vers des produits de pointe en carbure. outils de coupe de meubles pour maintenir un débit ininterrompu et une qualité de bord impeccable.
Historiquement, l’acier rapide était le matériau standard pour les applications de coupe. L'acier rapide reste relativement peu coûteux et facile à affûter. Cependant, il présente de sérieuses limites dans les environnements industriels modernes. Plus précisément, l'acier standard ne peut pas survivre aux vitesses d'avance agressives et aux vitesses de broche de 24 000 tours par minute requises par les toupies automatisées. Lorsqu’il est soumis à ces paramètres extrêmes, l’acier traditionnel surchauffe rapidement, perd sa trempe structurelle et s’émousse.
Le routage automatisé moderne nécessite des instruments conçus pour une grande endurance. Un coupeur spécialisé doit maintenir un bord tranchant comme un rasoir sur des milliers de mètres linéaires de matériau dense. Si un outil se casse ou se dégrade prématurément, la machine doit être arrêtée, recalibrée et rééquipée. En fin de compte, ces temps d’arrêt cachés restent l’une des pertes financières les plus importantes de l’industrie manufacturière moderne.
Le changement radical dans les matières premières a entraîné un besoin urgent d’outillage avancé. Les armoires et les meubles modernes sont rarement fabriqués en bois massif. Au lieu de cela, ils s'appuient fortement sur des panneaux d'ingénierie tels que les panneaux de fibres de densité moyenne, les panneaux de particules et les panneaux de particules mélaminés. Ces composites techniques sont notoirement abrasifs. Ils sont fabriqués à partir de résines et de colles denses urée-formaldéhyde. La production en grand volume exige des matériaux qui résistent activement à cette abrasion chimique et physique. L'outillage haut de gamme évite les pertes financières associées aux changements d'outils fréquents et aux pièces rejetées.
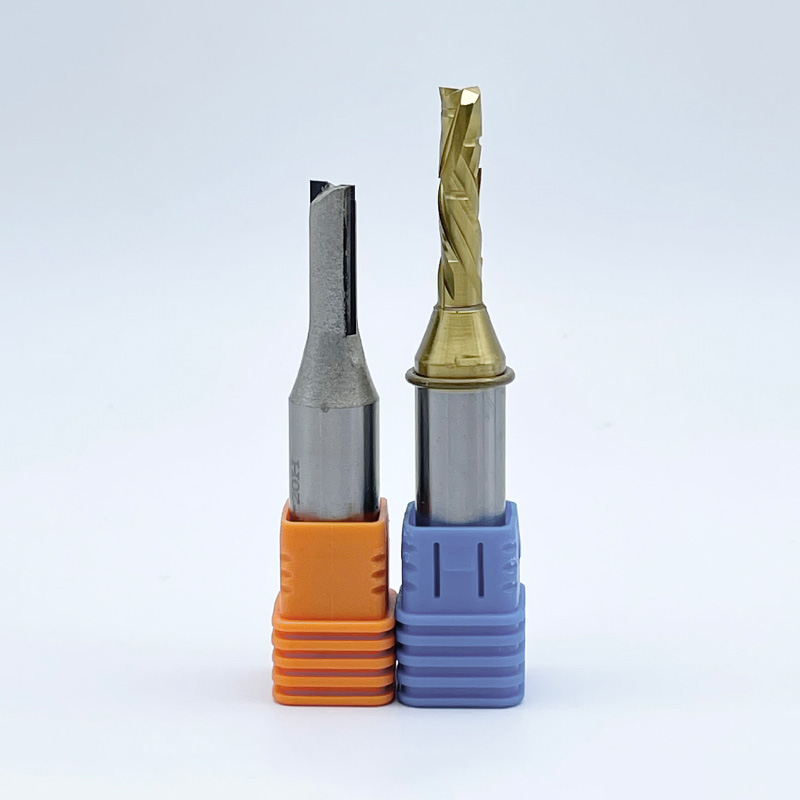
Pour lutter contre la nature abrasive des matériaux de panneaux modernes, l'industrie du bois a largement adopté la technologie à pointe en carbure de tungstène. Ces robustes Les fraises TCT sont fabriquées selon un processus de brasage à l'argent à haute fréquence de haute précision. Un tranchant en carbure de tungstène submicronique résistant à l'usure est fusionné de manière permanente sur un corps en acier durable et absorbant les chocs.
Les responsables de la production évaluent constamment les équipements de l’usine. Ils doivent peser les différences entre les options en carbure monobloc et en carbure de tungstène. Les deux ont des cas d’utilisation spécifiques dans un environnement industriel, mais ils se comportent très différemment sous de lourdes charges.
Matériau de l'outil |
Caractéristiques structurelles |
Meilleure application d'usine |
Rentabilité à grande échelle |
|---|---|---|---|
Acier rapide |
Haute absorption des chocs, très faible résistance à la chaleur. |
Bois massif de faible volume, routage prototype. |
Pauvre. Les temps d'arrêt fréquents annulent le faible coût initial. |
Carbure solide |
100% carbure micro-grain. Exceptionnellement tranchant mais cassant. |
Détails complexes, plastiques durs, aluminium. |
Modéré. Risque élevé de rupture en cas de fortes vibrations. |
Pointe en carbure de tungstène |
Noyau en acier avec inserts en carbure brasé. Haute absorption des chocs. |
Découpe de composites en gros volume, encollage de grands diamètres. |
Excellent. Durabilité maximale et coût par coupe le plus bas. |
Le carbure monobloc est indéniablement tranchant. Pourtant, sa fragilité devient un handicap lors d'usinages agressifs. En revanche, les outils composites offrent des performances optimales pour la production de meubles lourds. Le corps en acier absorbe les vibrations intenses générées par les avances rapides. Pendant ce temps, la pointe en carbure offre des performances de coupe soutenues et impeccables.
Comprendre l'anatomie physique de ces outils est crucial pour identifier la véritable qualité sur le marché. Les véritables outils industriels présentent des tolérances d’ingénierie spécifiques.
Tige de précision : la base cylindrique est fermement saisie par la pince. Les outils haut de gamme sont dotés de tiges rectifiées avec précision avec des tolérances dimensionnelles strictes de moins de 0,005 mm. Cela élimine le faux-rond et les vibrations dangereuses.
Géométrie de flûte optimisée : La rainure technique qui facilite l'évacuation des copeaux. Une géométrie appropriée des flûtes empêche une accumulation de chaleur catastrophique en éjectant rapidement les déchets loin de la zone de coupe.
Angle de coupe calibré : spécialement conçu pour les fibres de bois et les résines. Cela garantit une action de cisaillement propre plutôt qu’une action de déchirure destructrice.
Carbure à micro-grains : les embouts industriels utilisent du carbure de tungstène vierge submicronique. Cela donne un bord plus dense et plus dur qui résiste avec succès à la dégradation chimique causée par les colles à bois d'ingénierie.
L’outillage représente un poste budgétaire important pour les services achats. Considérer ces instruments uniquement comme une dépense consomptible conduit souvent à une diminution de la rentabilité. Passer à la version premium Les solutions de découpe de bois CNC offrent des retours immédiats et mesurables en usine.
Le principal avantage du carbure de tungstène réside dans sa stabilité thermique et sa dureté exceptionnelles. Les données d'usine indiquent que les bords en carbure restent tranchants 10 à 25 fois plus longtemps que l'acier standard lors du traitement de matériaux hautement abrasifs. Cette durée de vie prolongée est directement liée à une disponibilité accrue de la machine. Chaque minute qu'un opérateur passe à déboulonner une mèche émoussée et à recalibrer la broche représente une minute de perte de capacité de production.
Les panneaux d'ingénierie comportant des surfaces délicates en mélamine ou en placage de bois mince sont très sensibles à l'écaillage. Lorsqu’un outil contondant heurte ces surfaces sensibles, il brise la couche fragile du stratifié. Les outils de haute qualité maintiennent un bord tranchant comme un rasoir qui coupe proprement le stratifié sans interruption. Par conséquent, cette qualité de finition supérieure élimine les goulots d’étranglement frustrants en aval. Cela réduit considérablement le besoin de main-d’œuvre de ponçage manuel ou de mise au rebut des pièces défectueuses.
Dans la fabrication en grand volume, la véritable mesure de la valeur de l'outillage est le coût par coupe, plutôt que le prix d'achat initial. Considérez un foret en acier standard qui coûte vingt dollars et coupe cinquante panneaux avant de s'émousser. Le coût par panneau est de quarante cents. En revanche, une mèche industrielle haut de gamme peut coûter cent dollars d'avance, mais coupe parfaitement mille cinq cents panneaux avant de nécessiter un affûtage. Le coût par panneau tombe à seulement six cents. Malgré un investissement initial plus élevé, cet outil haut de gamme réduit le coût par coupe de près de 85 %.
Aucun outil n’est universellement applicable à toutes les opérations de routage. La sélection de la géométrie et des spécifications exactes pour votre matériau spécifique est essentielle. La bonne configuration optimisera à la fois la durée de vie de l’outil et la qualité esthétique du produit final.
Différentes matières premières nécessitent des approches de découpe distinctes. Les résineux et les feuillus possèdent des directions de grain distinctes. Par conséquent, les outils dotés de géométries en spirale standard sont généralement préférés pour gérer efficacement le dégagement des copeaux et éviter les brûlures. Les composites n'ont pas de structure granuleuse mais sont incroyablement denses. Ces matériaux nécessitent des angles de cisaillement spécifiques pour pénétrer dans les couches de colle résistantes sans générer de friction dommageable.
La direction de la torsion de la flûte dicte exactement la manière dont l'outil interagit avec la surface du matériau. Les opérateurs CNC doivent faire correspondre la géométrie à l'état du stratifié.
Géométrie de coupe ascendante : tire les copeaux vers le haut vers la broche. Laisse un bord inférieur propre mais peut effilocher le bord supérieur. Idéal pour les trous borgnes, les fentes profondes et le bois massif épais.
Géométrie de coupe vers le bas : pousse les copeaux vers le bas dans la coupe. Laisse un bord supérieur impeccable mais peut effilocher le bas. Idéal pour le routage peu profond et le dimensionnement des stratifiés simple face.
Géométrie de compression : comporte une coupe vers le haut en bas et une coupe vers le bas en haut. Fournit des bords propres et sans éclats simultanément sur les surfaces supérieure et inférieure. Strictement nécessaire pour les panneaux mélaminés double face.
Le nombre d’arêtes de coupe a un impact significatif sur l’avance requise et la vitesse de broche. Une conception à une seule cannelure offre un dégagement maximal des copeaux. Cela le rend idéal pour les plastiques ou les avances très rapides où une évacuation rapide de la chaleur est la priorité. Les conceptions à double cannelure offrent une finition beaucoup plus lisse mais nécessitent des vitesses d'avance plus élevées pour empêcher l'outil de simplement frotter contre le matériau. Le frottement génère une friction intense. Cela conduit inévitablement à de vilaines marques de brûlure et à une dégradation prématurée de la pointe en carbure. Le calcul de la charge de copeaux correcte est essentiel pour maximiser la durée de vie des stocks d'outillage.
Equiper une machine à grand volume nécessite une approche stratégique. Une bibliothèque d'outils complète garantit que les opérateurs peuvent gérer des processus d'usinage complexes sans retards inutiles. Standardiser l'inventaire des Les outils de travail du bois en carbure sont une méthode éprouvée pour maintenir une qualité de production constante.
La base de toute opération de traitement de panneaux repose en grande partie sur des mèches droites et en spirale. Les embouts droits comportent des arêtes de coupe parallèles à l'axe de l'outil. Ils sont très efficaces pour le dimensionnement et le rainurage de base où l'évacuation agressive des copeaux n'est pas la principale préoccupation. Les forets hélicoïdaux représentent une amélioration considérable de la dynamique de coupe. La conception des cannelures en spirale crée une action de cisaillement continue contre le matériau. Cela réduit considérablement la force d'impact sur l'outil et la broche, minimisant ainsi les vibrations et aboutissant à une finition sensiblement plus lisse.
La transition de la défonceuse à la plaqueuse de chants doit être absolument transparente. Toute légère déviation de l’équerrage du bord d’un panneau entraînera une mauvaise adhérence de la colle et des lignes de couture très visibles. Les coupe-profilés sont conçus pour façonner les bords des panneaux avec une précision dimensionnelle stricte. La technologie avancée du carbure permet à ces fraises de conserver leur profil précis même après des milliers de mètres linéaires d'usinage.
Une machine à nidifier est aussi précise que le lit sur lequel elle fonctionne. Les panneaux sont maintenus fermement en place par un puissant vide aspiré à travers un spoilboard poreux. Si ce spoilboard devient inégal, la pression du vide chute. Les panneaux se déplacent pendant la coupe et la profondeur devient extrêmement incohérente. Les forets de surfaçage pour spoilboard sont des outils de grand diamètre conçus spécifiquement pour écumer la couche supérieure de la planche, rétablissant ainsi une surface parfaitement plane. Le surfaçage régulier est une procédure d'entretien non négociable.
Investir dans des outils haut de gamme n’est que la première étape. La protection de cet investissement grâce à une maintenance rigoureuse génère en fin de compte un retour sur investissement favorable. Négliger l’entretien conduit directement à une usure prématurée et à une panne catastrophique de l’outil. La mise en œuvre d'un protocole standardisé peut prolonger la durée de vie opérationnelle de votre outils d'usinage de panneaux de manière significative.
Un frottement intense chauffe les résines et les colles présentes dans les bois d’ingénierie. Cette chaleur fait fondre les liants et adhère obstinément aux cannelures de l’outil. L'accumulation de résine modifie la géométrie de précision, réduisant considérablement le dégagement des copeaux. Cela crée un cercle vicieux. Un mauvais dégagement des copeaux entraîne davantage de friction, générant plus de chaleur, ce qui finit par provoquer la fissuration du carbure sous pression. Les outils doivent être méticuleusement inspectés à la fin de chaque quart de travail. La résine visible doit être dissoute à l’aide de solvants spécialisés non corrosifs. Les opérateurs ne doivent jamais utiliser de brosses métalliques pour nettoyer le carbure, car cela provoque des micro-abrasions sur le tranchant délicat.
La pince de serrage est l'interface critique entre la broche et l'outil de coupe. Une pince compromise, sale ou rouillée entraînera inévitablement un faux-rond. Le faux-rond est une condition microscopique dans laquelle l'outil tourne légèrement hors de son véritable axe. Même quelques millièmes de millimètre de faux-rond provoquent des charges de copeaux inégales, entraînant de fortes vibrations. Les pinces et les porte-outils doivent être nettoyés quotidiennement à l'aide de brosses spécialisées et d'air comprimé. Les normes industrielles suggèrent fortement de remplacer les pinces toutes les 400 à 600 heures de fonctionnement. Assurez-vous que l'outil est placé à la bonne profondeur pour garantir une force de préhension et une rigidité maximales.
Le carbure de haute qualité peut souvent être affûté plusieurs fois par des professionnels. Cependant, l'affûtage enlève de la matière de la face de coupe, réduisant ainsi le diamètre de coupe global. Les opérateurs doivent mettre à jour les paramètres de compensation du rayon d'outil dans le logiciel de la machine pour tenir compte de ce changement. Sinon, les pièces usinées finales seront sous-dimensionnées. Un outil doit être définitivement retiré si la pointe en carbure présente des écailles visibles, si la tige en acier montre des signes de bleuissement dus à des dommages causés par la chaleur ou si le dégagement des copeaux est gravement compromis.
La fiabilité de la chaîne d’approvisionnement a un impact direct sur la stabilité de la production quotidienne. L'approvisionnement en outils auprès de fournisseurs non vérifiés entraîne souvent une qualité de lot incohérente. Cela conduit à une durée de vie imprévisible des outils et à des goulots d'étranglement frustrants en matière de fabrication. La sélection d'un partenaire en outillage nécessite d'évaluer soigneusement ses capacités d'ingénierie, son approvisionnement en matériaux et ses processus de contrôle qualité.
Un fournisseur d’outillage industriel réputé opère avec des tolérances de fabrication incroyablement strictes. Ils utilisent des centres de meulage multi-axes avancés pour garantir que chaque flûte est équilibrée dynamiquement selon les normes G2.5 à 24 000 tours par minute. La qualité du carbure est absolument primordiale. La production de meubles en grand volume nécessite du carbure vierge submicronique. Cela offre un équilibre supérieur entre une dureté extrême pour la résistance à l'usure et une résistance élevée à la rupture transversale pour éviter la rupture.
Pour optimiser radicalement les processus d'usinage, standardisez votre inventaire avec des outils à haute tolérance d'un leader de l'industrie comme SSENDMILL. La mise à niveau de votre stratégie d'outillage fournit aux opérateurs les instruments de précision nécessaires pour maintenir des tolérances serrées et des finitions impeccables. Explorez le catalogue complet d'outils de coupe du bois de qualité industrielle de SSENDMILL pour trouver les spécifications exactes adaptées à vos besoins de production. Investir aujourd’hui dans des outils haut de gamme garantit la productivité de votre usine pour demain.
La durée de vie opérationnelle dépend fortement du matériau spécifique traité, des vitesses d'alimentation appliquées et de la rigidité globale de la machine. Dans des conditions de fonctionnement standard, une mèche en carbure de haute qualité dure généralement 10 à 25 fois plus longtemps que l'acier standard. Une mèche bien entretenue peut couper proprement plusieurs milliers de mètres linéaires de matériaux hautement abrasifs avant de nécessiter un affûtage professionnel.
Bien que physiquement possible, cela est très inefficace et fortement déconseillé. Le bois massif nécessite des outils optimisés pour un dégagement agressif des copeaux, tels que des spirales standard à coupe ascendante, afin d'éviter de brûler le long du fil. En revanche, les panneaux stratifiés nécessitent des géométries spécialisées, comme des embouts de compression, qui poussent activement les fibres du matériau vers le centre du panneau pour éviter l'écaillage des couches délicates du stratifié.
Les marques de brûlure indiquent clairement une accumulation excessive de chaleur causée par la friction plutôt que par une action de cisaillement propre. Ceci est le plus souvent dû à un chargement incorrect des copeaux. Si l'avance est trop lente ou si la vitesse de broche est trop élevée, l'outil frotte contre le matériau au lieu de le couper. De plus, des marques de brûlure peuvent être causées par un tranchant émoussé ou une forte accumulation de résine sur les flûtes.
Les mèches de toupie standard sont généralement fabriquées pour une utilisation intermittente dans les toupies portatives, utilisant souvent de l'acier et du carbure de qualité inférieure. Les outils pour panneaux industriels sont conçus selon des tolérances incroyablement strictes, spécifiquement pour les opérations continues et automatisées. Ils utilisent du carbure à micro-grains avancé et résistant aux chocs, conçu pour résister aux colles hautement abrasives. Les outils industriels disposent d'un équilibrage dynamique amélioré pour éliminer les vibrations à grande vitesse.
La vitesse de broche optimale dépend du diamètre de l'outil et du nombre de cannelures. Pour une fraise à compression standard à deux cannelures coupant du MDF, les machines industrielles fonctionnent généralement entre 18 000 et 24 000 tours par minute. Cependant, cela doit être parfaitement adapté à une vitesse d'avance de 15 à 25 mètres par minute pour maintenir une charge de copeaux appropriée. Consultez toujours les tableaux de vitesse et d'avance spécifiques du fabricant pour éviter toute surchauffe.
Le broutage des outils est provoqué par des vibrations harmoniques. Pour le réduire, assurez-vous d'abord que votre pince est propre et vieille de moins de 600 heures afin de minimiser le faux-rond. Deuxièmement, vérifiez que la tige est insérée à la profondeur recommandée par le fabricant. Troisièmement, optimisez votre charge de copeaux en augmentant votre vitesse d'avance ou en diminuant la vitesse de votre broche. Si le broutage persiste, passez à un foret en spirale ou à cannelures multiples qui maintient un contact continu avec le matériau, réduisant ainsi considérablement les vibrations d'impact.