Visualizzazioni: 0 Autore: Editor del sito Orario di pubblicazione: 23/09/2026 Origine: Sito

Un router a controllo numerico computerizzato ad alta velocità strappa fogli di fibra di legno a media densità in una fabbrica trafficata. All'improvviso, una punta in acciaio standard perde il filo. Si verificano violenti strappi che costringono l'operatore a fermare l'intera linea. I tempi di fermo macchina uccidono silenziosamente la redditività della fabbrica. Le punte in acciaio standard si degradano rapidamente se esposte a compositi abrasivi. Questa rapida usura porta a una produzione lenta e a sprechi di materiali. Per mantenere un vantaggio competitivo, i responsabili della produzione necessitano di soluzioni di livello industriale. Questa guida tecnica completa descrive dettagliatamente come scegliere l'utensileria precisa per massimizzare la produzione CNC e aumentare significativamente i margini operativi.
Il passaggio dall’artigianato manuale al processo automatizzato ha trasformato radicalmente il panorama della produzione di mobili. La produzione passata faceva molto affidamento su macchinari di base. Questa produzione intrinsecamente limitata ha comportato una qualità del prodotto incoerente. Oggi, gli impianti di produzione ad alto volume utilizzano sofisticate macchine per il piazzamento che funzionano continuamente. Questi centri moderni richiedono attrezzature in grado di resistere a immensi stress fisici e carichi termici torridi.
Recenti analisi di mercato rivelano un cambiamento drammatico nel settore globale della lavorazione del legno. La domanda dei consumatori per mobili personalizzati, componibili e modulari continua ad aumentare. Di conseguenza, gli impianti di produzione stanno passando sempre più alla produzione completamente automatizzata. Inoltre, le iniziative di sostenibilità hanno introdotto nella catena di fornitura compositi di legno riciclato altamente abrasivi e resine ecocompatibili. Questi nuovi materiali agiscono come carta vetrata contro i bordi taglienti. Gli utensili tradizionali in acciaio si guastano rapidamente in queste condizioni difficili. Di conseguenza, gli impianti ad alto volume stanno migrando verso il carburo avanzato utensili da taglio per mobili per mantenere una produttività ininterrotta e una qualità dei bordi impeccabile.
Storicamente, l’acciaio ad alta velocità è stato il materiale standard per le applicazioni di taglio. L'acciaio ad alta velocità rimane relativamente economico e facile da affilare. Tuttavia, presenta gravi limitazioni negli ambienti industriali moderni. Nello specifico, l'acciaio standard non può sopravvivere alle velocità di avanzamento aggressive e alle velocità del mandrino di 24.000 giri al minuto richieste dai router automatizzati. Se sottoposto a questi parametri estremi, l’acciaio tradizionale si surriscalda rapidamente, perde la sua tempra strutturale e si opacizza.
Il moderno routing automatizzato richiede strumenti progettati per la massima resistenza. Un taglierino specializzato deve mantenere un filo affilato come un rasoio attraverso migliaia di metri lineari di materiale denso. Se uno strumento si spezza o si deteriora prematuramente, la macchina deve essere arrestata, ricalibrata e riattrezzata. In definitiva, questi tempi di inattività nascosti rimangono una delle perdite finanziarie più significative nel settore manifatturiero moderno.
Il drammatico cambiamento delle materie prime ha portato all’urgente necessità di strumenti avanzati. I mobili e i mobili moderni sono raramente realizzati in legno massiccio. Invece, fanno molto affidamento su pannelli ingegnerizzati come pannelli di fibra a media densità, pannelli truciolari e pannelli truciolari con rivestimento melaminico. Questi compositi ingegnerizzati sono notoriamente abrasivi. Sono prodotti utilizzando resine e colle dense di urea-formaldeide. La produzione in grandi volumi richiede materiali che resistano attivamente a questa abrasione chimica e fisica. Gli utensili di alta qualità prevengono le perdite finanziarie associate ai frequenti cambi di utensili e alle parti scartate.
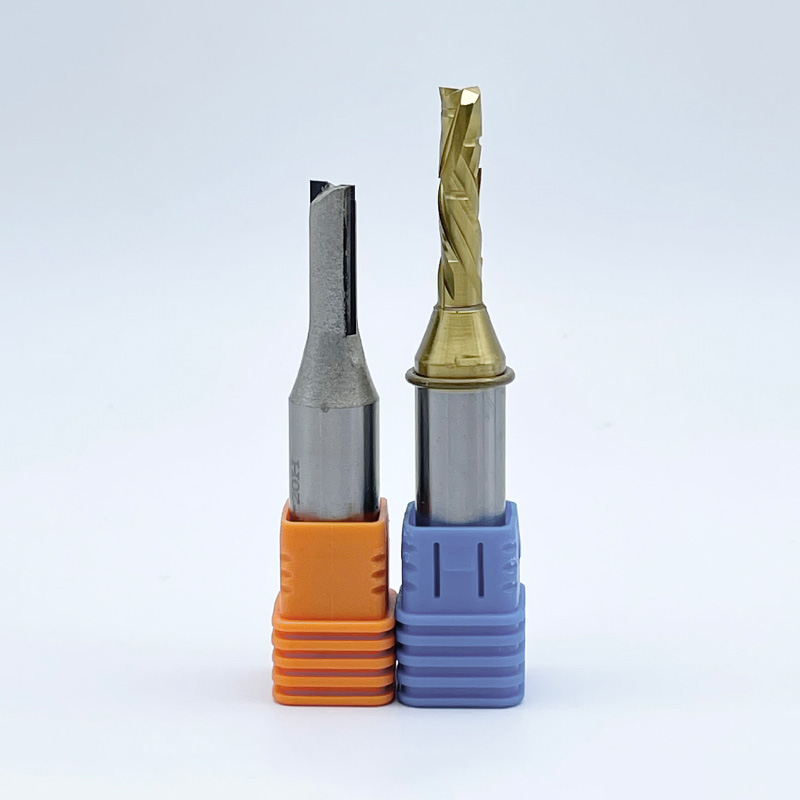
Per combattere la natura abrasiva dei moderni materiali dei pannelli, l'industria della lavorazione del legno ha ampiamente adottato la tecnologia con punta in carburo di tungsteno. Questi robusti Le frese TCT sono prodotte attraverso un processo di brasatura all'argento ad alta frequenza altamente preciso. Un tagliente in carburo di tungsteno di dimensioni inferiori al micron resistente all'usura è permanentemente fuso su un corpo in acciaio durevole e antiurto.
I responsabili della produzione valutano costantemente le attrezzature per la fabbrica. Devono valutare le differenze tra le opzioni con punta in carburo solido e in carburo di tungsteno. Entrambi hanno casi d'uso specifici in un ambiente industriale, ma si comportano in modo molto diverso sotto carichi pesanti.
Materiale dello strumento |
Caratteristiche strutturali |
Migliore applicazione di fabbrica |
Efficacia in termini di costi su larga scala |
|---|---|---|---|
Acciaio ad alta velocità |
Elevato assorbimento degli urti, resistenza al calore molto bassa. |
Legno massiccio a basso volume, routing del prototipo. |
Povero. I frequenti tempi di inattività annullano i bassi costi iniziali. |
Carburo solido |
Metallo duro micrograna al 100%. Eccezionalmente affilato ma fragile. |
Dettagli intricati, plastica dura, alluminio. |
Moderare. Elevato rischio di rottura in caso di forti vibrazioni. |
Punta in carburo di tungsteno |
Anima in acciaio con inserti in metallo duro saldobrasato. Elevato assorbimento degli urti. |
Taglio composito ad alto volume, dimensionamento di grande diametro. |
Eccellente. Massima durata e costo per taglio più basso. |
Il metallo duro integrale è innegabilmente affilato. Tuttavia la sua fragilità diventa un ostacolo durante la lavorazione aggressiva. Al contrario, gli utensili compositi offrono prestazioni ottimali per la produzione di mobili pesanti. Il corpo in acciaio assorbe le intense vibrazioni generate da velocità di avanzamento elevate. Nel frattempo, la punta in metallo duro offre prestazioni di taglio costanti e impeccabili.
Comprendere l'anatomia fisica di questi strumenti è fondamentale per identificare la vera qualità sul mercato. I veri strumenti industriali presentano tolleranze ingegneristiche specifiche.
Gambo di precisione: la base cilindrica stretta saldamente dalla pinza. Gli utensili premium sono dotati di steli rettificati di precisione con tolleranze dimensionali rigorose entro 0,005 mm. Ciò elimina il runout e le vibrazioni pericolose.
Geometria ottimizzata della scanalatura: la scanalatura progettata che facilita l'evacuazione del truciolo. La corretta geometria della scanalatura previene un catastrofico accumulo di calore espellendo rapidamente il materiale di scarto dalla zona di taglio.
Angolo di taglio calibrato: progettato specificatamente per fibre di legno e resine. Ciò garantisce un'azione di taglio netta piuttosto che un'azione di strappo distruttiva.
Carburo a micrograna: le punte industriali utilizzano carburo di tungsteno vergine submicronico. Ciò fornisce un bordo più denso e più duro che resiste con successo alla degradazione chimica causata dalle colle per legno ingegnerizzato.
Gli utensili rappresentano una voce di budget significativa per i reparti acquisti. Considerare questi strumenti esclusivamente come una spesa sacrificabile spesso porta a una diminuzione della redditività. Aggiornamento a premium Le soluzioni di taglio del legno CNC offrono rendimenti immediati e misurabili in fabbrica.
Il vantaggio principale del carburo di tungsteno risiede nella sua eccezionale stabilità termica e durezza. I dati di fabbrica indicano che i bordi in metallo duro rimangono affilati da 10 a 25 volte più a lungo rispetto all'acciaio standard durante la lavorazione di materiali altamente abrasivi. Questa maggiore durata è direttamente correlata all'aumento del tempo di attività della macchina. Ogni minuto che un operatore trascorre a svitare una punta smussata e a ricalibrare il mandrino è un minuto di capacità produttiva persa.
I pannelli tecnici con superfici delicate in melammina o sottili impiallacciature in legno sono altamente soggetti a scheggiature. Quando uno strumento contundente colpisce queste superfici sensibili, frantuma il fragile strato laminato. Gli strumenti di alta qualità mantengono un bordo affilato come un rasoio che taglia il laminato in modo pulito e senza interruzioni. Di conseguenza, questa qualità di finitura superiore elimina frustranti colli di bottiglia a valle. Riduce drasticamente la laboriosa necessità di levigatura manuale o di rottamazione di parti difettose.
Nella produzione di grandi volumi, il vero parametro del valore degli utensili è il costo per taglio, piuttosto che il prezzo di acquisto iniziale. Considera una punta d'acciaio standard che costa venti dollari e taglia cinquanta pannelli prima di smussarli. Il costo per pannello è di quaranta centesimi. Al contrario, una punta industriale di alta qualità potrebbe costare cento dollari in anticipo ma tagliare in modo impeccabile millecinquecento pannelli prima di richiedere l’affilatura. Il costo per pannello scende a soli sei centesimi. Nonostante l’investimento iniziale più elevato, lo strumento premium riduce il costo per taglio di quasi l’85%.
Nessuno strumento è universalmente applicabile a tutte le operazioni di routing. La selezione della geometria e delle specifiche esatte per il materiale specifico è fondamentale. La giusta configurazione ottimizzerà sia la durata dello strumento che la qualità estetica del prodotto finale.
Materie prime diverse richiedono approcci di taglio distinti. I legni teneri e duri possiedono direzioni delle venature distinte. Pertanto, gli utensili con geometrie a spirale standard sono generalmente preferiti per gestire in modo efficace l'evacuazione dei trucioli e prevenire bruciature. I compositi non hanno una struttura granulare ma sono incredibilmente densi. Questi materiali richiedono angoli di taglio specifici per penetrare negli strati di colla resistenti senza generare attriti dannosi.
La direzione della torsione della scanalatura determina esattamente il modo in cui l'utensile interagisce con la superficie del materiale. Gli operatori CNC devono abbinare la geometria alle condizioni del laminato.
Geometria Up-Cut: attira i trucioli verso l'alto verso il mandrino. Lascia un bordo inferiore pulito ma potrebbe sfilacciare il bordo superiore. Ideale per fori ciechi, scanalature profonde e legno massiccio di grosso spessore.
Geometria di taglio verso il basso: spinge i trucioli verso il basso nel taglio. Lascia un bordo superiore intatto ma potrebbe sfilacciare il fondo. Ideale per fresature poco profonde e dimensionamento di laminati su un solo lato.
Geometria di compressione: presenta un taglio verso l'alto nella parte inferiore e un taglio verso il basso nella parte superiore. Fornisce bordi puliti e senza scheggiature su entrambe le superfici superiore e inferiore contemporaneamente. Strettamente necessario per i pannelli melaminici bifacciali.
Il numero di taglienti influisce in modo significativo sulla velocità di avanzamento e sulla velocità del mandrino richieste. Il design a scanalatura singola offre la massima rimozione dei trucioli. Ciò lo rende ideale per la plastica o per velocità di avanzamento molto elevate dove la priorità è la rapida evacuazione del calore. I design a doppia scanalatura forniscono una finitura molto più liscia ma richiedono velocità di avanzamento più elevate per evitare che l'utensile si limiti a sfregare contro il materiale. Lo sfregamento genera un attrito intenso. Ciò porta inevitabilmente a brutti segni di bruciatura e al deterioramento prematuro della punta in metallo duro. Il calcolo del carico truciolo corretto è fondamentale per massimizzare la durata dell'inventario degli utensili.
Equipaggiare una macchina ad alto volume richiede un approccio strategico. Una libreria di utensili completa garantisce che gli operatori possano gestire processi di lavorazione complessi senza ritardi inutili. Standardizzazione dell'inventario di Gli utensili per la lavorazione del legno in carburo sono un metodo collaudato per mantenere una qualità di output costante.
La base di qualsiasi operazione di lavorazione dei pannelli si basa in gran parte su punte diritte e a spirale. Le punte diritte presentano taglienti paralleli all'asse dell'utensile. Sono estremamente efficaci per operazioni di dimensionamento e scanalatura di base in cui l'evacuazione aggressiva del truciolo non è la preoccupazione principale. Le punte a spirale rappresentano un enorme miglioramento nella dinamica di taglio. Il design della scanalatura a spirale crea un'azione di taglio continua contro il materiale. Ciò riduce drasticamente la forza di impatto sia sull'utensile che sul mandrino, riducendo al minimo le vibrazioni e ottenendo una finitura notevolmente più liscia.
Il passaggio dalla fresatrice verticale alla bordatrice deve essere assolutamente fluido. Qualsiasi leggera deviazione nell'ortogonalità del bordo del pannello comporterà una scarsa adesione della colla e linee di giunzione altamente visibili. Le frese per profilati sono progettate per modellare i bordi dei pannelli con rigorosa precisione dimensionale. L'avanzata tecnologia al carburo consente a queste frese di mantenere il loro profilo preciso anche dopo migliaia di metri lineari di lavorazione.
Una macchina per il nido è precisa tanto quanto il letto su cui opera. I pannelli sono tenuti saldamente in posizione da un potente vuoto aspirato attraverso un pannello di deterioramento poroso. Se questo pannello deteriorato diventa irregolare, la pressione del vuoto diminuisce. I pannelli si spostano durante il taglio e la profondità diventa estremamente incoerente. Le frese per superfici Spoilboard sono utensili di grande diametro progettati appositamente per raschiare lo strato superiore della tavola, ripristinando una superficie perfettamente piana. La pavimentazione regolare è una procedura di manutenzione non negoziabile.
Investire in utensili di fascia alta è solo il primo passo. La protezione dell'investimento attraverso una manutenzione rigorosa determina in definitiva un ritorno sull'investimento favorevole. Trascurare la manutenzione porta direttamente all’usura prematura e al guasto catastrofico dell’utensile. L'implementazione di un protocollo standardizzato può prolungare la vita operativa del tuo in modo significativo gli utensili per la lavorazione dei pannelli .
L'intenso attrito riscalda le resine e le colle presenti nei legni ingegnerizzati. Questo calore fa sì che i leganti si sciolgano e aderiscano ostinatamente alle scanalature dell'utensile. L'accumulo di resina altera la geometria di precisione, riducendo drasticamente la rimozione dei trucioli. Questo crea un circolo vizioso. Una scarsa evacuazione del truciolo comporta un maggiore attrito, che genera più calore e, alla fine, la rottura del carburo sotto pressione. Gli strumenti dovrebbero essere meticolosamente ispezionati alla fine di ogni turno. La resina visibile deve essere sciolta utilizzando solventi specializzati e non corrosivi. Gli operatori non devono mai utilizzare spazzole metalliche per pulire il metallo duro, poiché ciò provoca microabrasioni sul delicato tagliente.
La pinza è l'interfaccia critica tra il mandrino e l'utensile da taglio. Una pinza compromessa, sporca o arrugginita introdurrà inevitabilmente un runout. Il runout è una condizione microscopica in cui l'utensile ruota leggermente fuori dal suo vero asse. Anche pochi millesimi di millimetro di concentricità provocano carichi di truciolo diseguali, con conseguenti forti vibrazioni. Pinze e portautensili devono essere puliti quotidianamente utilizzando spazzole specializzate e aria compressa. Gli standard del settore suggeriscono fortemente di sostituire le pinze ogni 400-600 ore di funzionamento. Assicurarsi che lo strumento sia posizionato alla profondità corretta per garantire la massima forza di presa e rigidità.
Il metallo duro di alta qualità può spesso essere affilato professionalmente più volte. Tuttavia, l'affilatura rimuove materiale dalla superficie di taglio, riducendo di per sé il diametro di taglio complessivo. Gli operatori devono aggiornare i parametri di compensazione del raggio utensile nel software della macchina per tenere conto di questo cambiamento. In caso contrario, le parti lavorate finali risulteranno sottodimensionate. Un utensile deve essere definitivamente ritirato se la punta in metallo duro presenta scheggiature visibili, se il gambo in acciaio mostra segni di azzurramento dovuto a danni dovuti al calore o se l'eliminazione dei trucioli è gravemente compromessa.
L’affidabilità della catena di fornitura ha un impatto diretto sulla stabilità della produzione giornaliera. Gli strumenti di approvvigionamento da fornitori non verificati spesso determinano una qualità dei lotti incoerente. Ciò porta a una durata utensile imprevedibile e a frustranti colli di bottiglia nella produzione. La selezione di un partner per gli utensili richiede un'attenta valutazione delle sue capacità ingegneristiche, dell'approvvigionamento dei materiali e dei processi di controllo della qualità.
Un rispettabile fornitore di utensili industriali opera con tolleranze di produzione incredibilmente rigide. Utilizzano centri di rettifica multiasse avanzati per garantire che ogni scanalatura sia bilanciata dinamicamente secondo gli standard G2.5 a 24.000 giri al minuto. Il grado di metallo duro è assolutamente fondamentale. La produzione di mobili in grandi volumi richiede carburo vergine di dimensioni inferiori al micron. Ciò offre un equilibrio superiore tra estrema durezza per la resistenza all'usura ed elevata resistenza alla rottura trasversale per evitare rotture.
Per ottimizzare radicalmente i processi di lavorazione, standardizza il tuo inventario con utensili ad alta tolleranza di un leader del settore come SSENDMILL. L'aggiornamento della strategia di attrezzamento fornisce agli operatori gli strumenti di precisione necessari per mantenere tolleranze strette e finiture impeccabili. Esplora il catalogo completo di SSENDMILL di utensili per il taglio del legno di livello industriale per trovare le specifiche esatte adatte alle tue esigenze di produzione. Investire oggi in utensili di alta qualità salvaguarda la produttività della vostra fabbrica per domani.
La durata operativa dipende fortemente dal materiale specifico da lavorare, dalle velocità di avanzamento applicate e dalla rigidità complessiva della macchina. In condizioni operative standard, una punta in metallo duro di alta qualità in genere supera l'acciaio standard di un fattore da 10 a 25. Una punta ben mantenuta può tagliare in modo pulito diverse migliaia di metri lineari di materiali altamente abrasivi prima di richiedere un'affilatura professionale.
Sebbene fisicamente possibile, è altamente inefficiente e fortemente scoraggiato. Il legno massiccio richiede utensili ottimizzati per l'eliminazione aggressiva dei trucioli, come le spirali standard con taglio verso l'alto, per evitare bruciature lungo le venature. Al contrario, i pannelli laminati richiedono geometrie specializzate, come punte di compressione, che spingono attivamente le fibre del materiale verso il centro del pannello per evitare scheggiature sui delicati strati laminati.
I segni di bruciatura indicano chiaramente un eccessivo accumulo di calore causato dall'attrito piuttosto che da un'azione di taglio netta. Questo è spesso il risultato di un caricamento errato del truciolo. Se la velocità di avanzamento è troppo lenta o la velocità del mandrino è impostata troppo alta, l'utensile sfrega contro il materiale invece di tagliarlo. Inoltre, i segni di bruciatura possono essere causati da un tagliente smussato o da un grave accumulo di resina sulle scanalature.
Le punte per fresa standard sono generalmente prodotte per un uso intermittente in fresatrici manuali, spesso utilizzando acciaio e carburo di qualità inferiore. Gli utensili per pannelli industriali sono progettati con tolleranze incredibilmente rigide specificatamente per operazioni continue e automatizzate. Utilizzano carburo micrograna avanzato e resistente agli urti, progettato per resistere a colle altamente abrasive. Gli strumenti industriali sono dotati di un bilanciamento dinamico migliorato per eliminare le vibrazioni alle alte velocità.
La velocità ottimale del mandrino dipende dal diametro dell'utensile e dal numero di scanalature. Per una punta di compressione standard a due scanalature per il taglio di MDF, le macchine industriali in genere funzionano tra 18.000 e 24.000 giri al minuto. Tuttavia, questo deve essere perfettamente abbinato ad una velocità di avanzamento compresa tra 15 e 25 metri al minuto per mantenere un carico di truciolo adeguato. Consultare sempre le tabelle di velocità e avanzamento specifiche del produttore per evitare il surriscaldamento.
Le vibrazioni degli utensili sono causate da vibrazioni armoniche. Per ridurlo, assicurati innanzitutto che la pinza sia pulita e abbia meno di 600 ore per ridurre al minimo il runout. In secondo luogo, verificare che il gambo sia inserito alla profondità consigliata dal produttore. In terzo luogo, ottimizza il carico di trucioli aumentando la velocità di avanzamento o diminuendo la velocità del mandrino. Se le vibrazioni persistono, passa a una punta a spirale o multi-elica che mantiene un contatto continuo con il materiale, riducendo drasticamente le vibrazioni da impatto.