Dilihat: 0 Penulis: Editor Situs Waktu Publikasi: 23-09-2026 Asal: Lokasi

Router Kontrol Numerik Komputer berkecepatan tinggi merobek lembaran Papan Serat Kepadatan Menengah di lantai pabrik yang sibuk. Tiba-tiba, mata bor baja standar kehilangan keunggulannya. Terjadi robekan hebat yang memaksa operator menghentikan seluruh jalur. Waktu henti mesin secara diam-diam mematikan profitabilitas pabrik. Mata bor baja standar cepat rusak bila terkena komposit abrasif. Keausan yang cepat ini menyebabkan lambatnya produksi dan pemborosan bahan. Untuk mempertahankan keunggulan kompetitif, manajer produksi memerlukan solusi tingkat industri. Panduan teknis komprehensif ini merinci cara memilih perkakas yang tepat untuk memaksimalkan keluaran CNC dan meningkatkan margin operasional secara signifikan.
Transisi dari pengerjaan manual ke pembuatan rute otomatis telah mengubah lanskap manufaktur furnitur secara mendasar. Produksi masa lalu sangat bergantung pada mesin dasar. Hal ini pada dasarnya membatasi keluaran dan mengakibatkan kualitas produk tidak konsisten. Saat ini, fasilitas produksi bervolume tinggi mengoperasikan mesin nesting canggih yang beroperasi terus menerus. Pusat-pusat modern ini memerlukan peralatan yang mampu menahan tekanan fisik yang sangat besar dan beban panas yang menyengat.
Analisis pasar baru-baru ini mengungkapkan adanya perubahan dramatis dalam sektor pengerjaan kayu global. Permintaan konsumen terhadap furnitur custom, flat-pack, dan modular terus meningkat. Akibatnya, fasilitas produksi semakin beralih ke manufaktur yang sepenuhnya otomatis. Selain itu, inisiatif keberlanjutan telah memperkenalkan komposit kayu daur ulang yang sangat abrasif dan resin ramah lingkungan ke dalam rantai pasokan. Bahan-bahan baru ini bertindak seperti amplas terhadap ujung tajam. Perkakas baja tradisional cepat rusak dalam kondisi yang sulit ini. Akibatnya, pabrik bervolume tinggi bermigrasi ke karbida tingkat lanjut alat pemotong furnitur untuk menjaga hasil tanpa gangguan dan kualitas tepi yang sempurna.
Secara historis, Baja Kecepatan Tinggi berfungsi sebagai material standar untuk aplikasi pemotongan. Baja Berkecepatan Tinggi tetap relatif murah dan mudah diasah. Namun, ia mempunyai keterbatasan yang parah dalam lingkungan pabrik modern. Secara khusus, baja standar tidak dapat bertahan terhadap laju pengumpanan yang agresif dan kecepatan spindel 24.000 putaran per menit yang dibutuhkan oleh router otomatis. Ketika terkena parameter ekstrim ini, baja tradisional akan cepat menjadi terlalu panas, kehilangan sifat strukturalnya, dan menjadi kusam.
Perutean otomatis modern memerlukan instrumen yang dirancang untuk ketahanan yang tinggi. Pemotong khusus harus mempertahankan ujung yang tajam pada ribuan meter linier material padat. Jika perkakas rusak atau rusak sebelum waktunya, mesin harus dihentikan, dikalibrasi ulang, dan diperlengkapi kembali. Pada akhirnya, downtime yang tersembunyi ini tetap menjadi salah satu pengurasan keuangan yang paling signifikan dalam sektor manufaktur modern.
Pergeseran dramatis dalam bahan mentah telah mendorong kebutuhan mendesak akan perkakas canggih. Lemari dan furnitur modern jarang dibuat dari kayu solid. Sebaliknya, mereka sangat bergantung pada panel rekayasa seperti Papan Serat Kepadatan Menengah, papan partikel, dan papan chip bermuka melamin. Komposit rekayasa ini terkenal bersifat abrasif. Mereka diproduksi menggunakan resin dan lem urea-formaldehida padat. Produksi dalam jumlah besar memerlukan material yang secara aktif tahan terhadap abrasi kimia dan fisik. Perkakas premium mencegah kerugian finansial yang terkait dengan seringnya pergantian perkakas dan suku cadang yang ditolak.
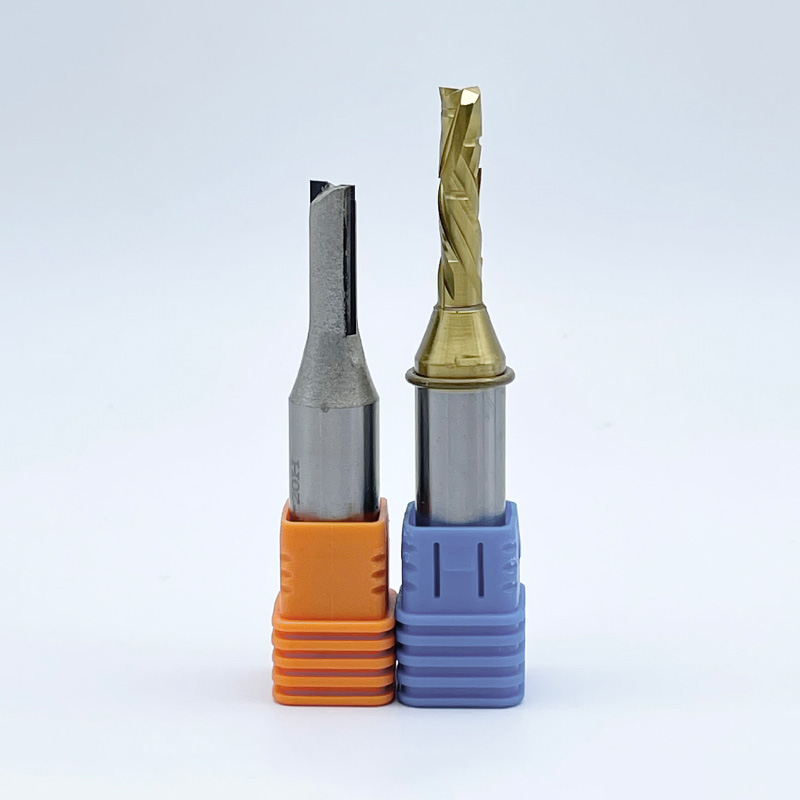
Untuk melawan sifat abrasif pada material panel modern, industri pengerjaan kayu telah banyak mengadopsi teknologi Tungsten Carbide Tipped. Ini kuat Bit router TCT diproduksi melalui proses mematri perak frekuensi tinggi yang sangat presisi. Ujung tombak tungsten karbida sub-mikron yang tahan aus menyatu secara permanen ke bodi baja penyerap goncangan yang tahan lama.
Manajer produksi terus-menerus mengevaluasi peralatan untuk lantai pabrik. Mereka harus mempertimbangkan perbedaan antara opsi Solid Carbide dan Tungsten Carbide Tipped. Keduanya memiliki kasus penggunaan khusus dalam lingkungan industri, namun perilakunya sangat berbeda di bawah beban berat.
Bahan Alat |
Karakteristik Struktural |
Aplikasi Pabrik Terbaik |
Efektivitas Biaya dalam Skala Besar |
|---|---|---|---|
Baja Berkecepatan Tinggi |
Penyerapan guncangan tinggi, ketahanan panas sangat rendah. |
Kayu solid bervolume rendah, perutean prototipe. |
Miskin. Downtime yang sering meniadakan biaya awal yang rendah. |
Karbida Padat |
100% karbida butiran mikro. Sangat tajam namun rapuh. |
Detail rumit, plastik keras, aluminium. |
Sedang. Resiko tinggi patah karena getaran yang kuat. |
Berujung Tungsten Karbida |
Inti baja dengan sisipan karbida brazing. Penyerapan guncangan tinggi. |
Pemotongan komposit volume tinggi, ukuran diameter besar. |
Bagus sekali. Daya tahan maksimum dan biaya per potong terendah. |
Karbida padat tidak dapat disangkal tajam. Namun kerapuhannya menjadi kendala selama pemesinan agresif. Sebaliknya, perkakas komposit menawarkan kinerja optimal untuk produksi furnitur berat. Badan baja menyerap getaran kuat yang dihasilkan oleh laju pengumpanan yang cepat. Sementara itu, ujung karbida menghasilkan kinerja pemotongan yang berkelanjutan dan sempurna.
Memahami anatomi fisik alat-alat ini sangat penting untuk mengidentifikasi kualitas asli di pasar. Peralatan industri yang sebenarnya memiliki toleransi teknis yang spesifik.
Shank Presisi: Basis silinder dicengkeram erat oleh collet. Peralatan premium dilengkapi dengan ground shank yang presisi dengan toleransi dimensi yang ketat dalam 0,005 mm. Ini menghilangkan runout dan getaran berbahaya.
Geometri Flute yang Dioptimalkan: Alur rekayasa yang memfasilitasi evakuasi chip. Geometri seruling yang tepat mencegah penumpukan panas yang dahsyat dengan mengeluarkan material limbah dengan cepat dari zona pemotongan.
Sudut Pemotongan Terkalibrasi: Dirancang khusus untuk serat kayu dan resin. Hal ini memastikan tindakan pemotongan yang bersih dan bukan tindakan robekan yang merusak.
Micro-Grain Carbide: Bit industri menggunakan tungsten karbida sub-mikron perawan. Hal ini memberikan tepian yang lebih padat dan keras yang berhasil menahan degradasi kimia yang disebabkan oleh lem kayu rekayasa.
Perkakas mewakili item baris anggaran yang signifikan untuk departemen pembelian. Memandang instrumen-instrumen ini semata-mata sebagai biaya yang dapat dikeluarkan sering kali menyebabkan penurunan profitabilitas. Meningkatkan ke premium Solusi pemotong kayu CNC menawarkan pengembalian yang cepat dan terukur di lantai pabrik.
Keuntungan utama tungsten karbida terletak pada stabilitas termal dan kekerasannya yang luar biasa. Data di pabrik menunjukkan bahwa tepi karbida tetap tajam 10 hingga 25 kali lebih lama dibandingkan baja standar saat memproses material yang sangat abrasif. Masa pakai yang lebih lama ini berkorelasi langsung dengan peningkatan waktu kerja alat berat. Setiap menit yang dihabiskan operator untuk melepaskan baut yang tumpul dan mengkalibrasi ulang spindel merupakan satu menit hilangnya kapasitas produksi.
Panel rekayasa yang permukaannya terbuat dari melamin halus atau veneer kayu tipis sangat rentan terkelupas. Ketika alat tumpul mengenai permukaan sensitif ini, lapisan laminasi yang rapuh akan hancur. Perkakas berkualitas tinggi mempertahankan tepi setajam silet yang dapat menembus laminasi dengan rapi tanpa gangguan. Hasilnya, kualitas hasil akhir yang unggul ini menghilangkan kemacetan hilir yang membuat frustrasi. Ini secara drastis mengurangi kebutuhan padat karya untuk pengamplasan manual atau membuang bagian yang rusak.
Dalam manufaktur bervolume tinggi, metrik nilai perkakas sebenarnya adalah Biaya Per Pemotongan, bukan harga pembelian awal. Pertimbangkan mata bor baja standar yang harganya dua puluh dolar dan memotong lima puluh panel sebelum tumpul. Biaya per panel adalah empat puluh sen. Sebaliknya, mata bor industri premium mungkin berharga seratus dolar di muka tetapi memotong seribu lima ratus panel dengan sempurna sebelum perlu diasah. Biaya per panel turun menjadi hanya enam sen. Meskipun investasi awal lebih tinggi, alat premium ini memangkas biaya per pemotongan hampir 85 persen.
Tidak ada satu alat pun yang dapat diterapkan secara universal untuk semua operasi perutean. Memilih geometri dan spesifikasi yang tepat untuk material spesifik Anda sangatlah penting. Konfigurasi yang tepat akan mengoptimalkan umur alat dan kualitas estetika produk akhir.
Bahan baku yang berbeda memerlukan pendekatan pemotongan yang berbeda. Kayu lunak dan kayu keras memiliki arah butiran yang berbeda. Oleh karena itu, perkakas dengan geometri spiral standar biasanya lebih disukai untuk mengatur jarak keping secara efektif dan mencegah gosong. Komposit tidak memiliki struktur butiran tetapi sangat padat. Bahan-bahan ini memerlukan sudut geser tertentu untuk menembus lapisan lem yang kuat tanpa menimbulkan gesekan yang merusak.
Arah putaran seruling menentukan dengan tepat bagaimana alat tersebut berinteraksi dengan permukaan material. Operator CNC harus menyesuaikan geometri dengan kondisi laminasi.
Geometri Potongan Atas: Menarik chip ke atas menuju poros. Meninggalkan tepi bawah yang bersih tetapi tepi atas mungkin rusak. Ideal untuk lubang buta, slot dalam, dan kayu solid tebal.
Geometri Potongan Bawah: Mendorong kepingan ke bawah ke dalam potongan. Meninggalkan tepi atas yang masih asli tetapi mungkin merusak bagian bawah. Paling cocok untuk perutean dangkal dan pengukuran laminasi satu sisi.
Geometri Kompresi: Menampilkan potongan ke atas di bagian bawah dan potongan ke bawah di bagian atas. Menghasilkan tepian yang bersih dan bebas chip pada permukaan atas dan bawah secara bersamaan. Sangat diperlukan untuk panel melamin dua sisi.
Jumlah ujung tombak berdampak signifikan terhadap laju pengumpanan dan kecepatan spindel yang diperlukan. Desain seruling tunggal menawarkan jarak bebas chip maksimum. Hal ini membuatnya ideal untuk plastik atau laju pengumpanan yang sangat cepat dimana evakuasi panas yang cepat adalah prioritasnya. Desain seruling ganda memberikan hasil akhir yang jauh lebih halus namun memerlukan laju pengumpanan yang lebih tinggi untuk mencegah alat hanya bergesekan dengan material. Menggosok menghasilkan gesekan yang kuat. Hal ini pasti akan menyebabkan bekas luka bakar yang jelek dan degradasi dini pada ujung karbida. Menghitung beban chip yang benar sangat penting untuk memaksimalkan masa pakai inventaris perkakas.
Melengkapi mesin bervolume tinggi memerlukan pendekatan strategis. Pustaka perkakas yang lengkap memastikan bahwa operator dapat menangani proses pemesinan yang kompleks tanpa penundaan yang tidak perlu. Standarisasi persediaan perkakas pengerjaan kayu karbida adalah metode yang terbukti menjaga kualitas hasil yang konsisten.
Fondasi dari setiap operasi pemrosesan panel sangat bergantung pada bit lurus dan spiral. Bit lurus memiliki tepi tajam yang sejajar dengan sumbu pahat. Mereka sangat efektif untuk pengukuran dasar dan pembuatan alur di mana evakuasi chip yang agresif bukanlah perhatian utama. Bit spiral mewakili peningkatan besar-besaran dalam dinamika pemotongan. Desain seruling spiral menciptakan aksi geser terus menerus terhadap material. Hal ini secara signifikan mengurangi gaya tumbukan pada pahat dan spindel, meminimalkan obrolan dan menghasilkan hasil akhir yang terasa lebih halus.
Transisi dari router ke mesin edge banding harus benar-benar mulus. Sedikit penyimpangan pada bentuk persegi tepi panel akan menghasilkan daya rekat lem yang buruk dan garis jahitan yang sangat terlihat. Pemotong profil dirancang untuk membentuk tepi panel dengan akurasi dimensi yang ketat. Teknologi karbida yang canggih memungkinkan pemotong ini mempertahankan profil presisinya bahkan setelah pemesinan ribuan meter linier.
Mesin bersarang hanya seakurat tempat tidur yang digunakannya. Panel ditahan dengan kuat di tempatnya oleh ruang hampa yang kuat yang ditarik melalui papan rusak yang berpori. Jika lapisan rusak ini menjadi tidak rata, tekanan vakum akan turun. Panel bergeser selama pemotongan, dan kedalamannya menjadi sangat tidak konsisten. Mata bor permukaan spoilboard adalah alat berdiameter besar yang dirancang khusus untuk menelusuri lapisan atas papan, sehingga mengembalikan permukaan rata sempurna. Permukaan rutin adalah prosedur pemeliharaan yang tidak dapat dinegosiasikan.
Berinvestasi pada peralatan kelas atas hanyalah langkah pertama. Melindungi investasi tersebut melalui pemeliharaan yang ketat pada akhirnya akan menghasilkan laba atas investasi yang menguntungkan. Mengabaikan perawatan akan menyebabkan keausan dini dan kegagalan alat yang fatal. Menerapkan protokol standar dapat memperpanjang umur operasional Anda alat pemesinan panel secara signifikan.
Gesekan yang kuat memanaskan resin dan lem yang ada pada kayu rekayasa. Panas ini menyebabkan bahan pengikat meleleh dan melekat erat pada seruling alat. Penumpukan resin mengubah geometri presisi, sehingga mengurangi jarak bebas chip secara drastis. Hal ini menciptakan lingkaran setan. Jarak bebas chip yang buruk menyebabkan lebih banyak gesekan, menghasilkan lebih banyak panas, yang pada akhirnya menyebabkan karbida retak di bawah tekanan. Peralatan harus diperiksa dengan cermat pada akhir setiap shift. Resin yang terlihat harus dilarutkan menggunakan pelarut khusus yang tidak korosif. Operator tidak boleh menggunakan sikat kawat untuk membersihkan karbida, karena dapat menyebabkan abrasi mikro pada ujung tombak yang halus.
Collet adalah antarmuka penting antara spindel dan alat pemotong. Collet yang rusak, kotor, atau berkarat pasti akan menyebabkan runout. Runout adalah suatu kondisi mikroskopis dimana pahat berputar sedikit menyimpang dari sumbu sebenarnya. Bahkan runout seperseribu milimeter pun menyebabkan beban chip yang tidak merata, yang menyebabkan getaran parah. Collet dan dudukan perkakas harus dibersihkan setiap hari menggunakan sikat khusus dan udara bertekanan. Standar industri sangat menyarankan penggantian collet setiap 400 hingga 600 jam pengoperasian. Pastikan alat dipasang pada kedalaman yang benar untuk menjamin kekuatan cengkeraman dan kekakuan maksimum.
Karbida berkualitas tinggi sering kali dapat diasah secara profesional berkali-kali. Namun, penajaman menghilangkan material dari permukaan pemotongan, sehingga mengurangi diameter pemotongan secara keseluruhan. Operator harus memperbarui parameter kompensasi radius pahat dalam perangkat lunak alat berat untuk memperhitungkan perubahan ini. Jika tidak, bagian akhir yang dikerjakan akan berukuran terlalu kecil. Perkakas harus dipensiunkan secara permanen jika ujung karbida terlihat terlihat terkelupas, jika tangkai baja menunjukkan tanda-tanda membiru karena kerusakan akibat panas, atau jika celah keping sangat terganggu.
Keandalan rantai pasokan berdampak langsung pada stabilitas produksi sehari-hari. Pengadaan alat dari vendor yang tidak terverifikasi sering kali menghasilkan kualitas batch yang tidak konsisten. Hal ini menyebabkan umur alat yang tidak dapat diprediksi dan kemacetan produksi yang membuat frustrasi. Memilih mitra perkakas memerlukan evaluasi yang cermat terhadap kemampuan teknik, sumber material, dan proses kendali mutu.
Pemasok perkakas industri terkemuka beroperasi dengan toleransi produksi yang sangat ketat. Mereka memanfaatkan pusat penggilingan multi-sumbu yang canggih untuk memastikan setiap seruling diseimbangkan secara dinamis sesuai standar G2.5 pada 24.000 putaran per menit. Kualitas karbida sangat penting. Produksi furnitur bervolume tinggi membutuhkan karbida perawan sub-mikron. Hal ini menawarkan keseimbangan superior antara kekerasan ekstrem untuk ketahanan aus dan kekuatan pecah melintang yang tinggi untuk mencegah patah.
Untuk mengoptimalkan proses pemesinan secara radikal, standarisasi inventaris Anda dengan perkakas bertoleransi tinggi dari pemimpin industri seperti SSENDMILL. Meningkatkan strategi perkakas Anda akan memberi operator instrumen presisi yang diperlukan untuk mempertahankan toleransi yang ketat dan hasil akhir yang murni. Jelajahi katalog lengkap alat pemotong kayu kelas industri SSENDMILL untuk menemukan spesifikasi tepat yang sesuai dengan kebutuhan produksi Anda. Berinvestasi pada peralatan premium hari ini akan menjaga produktivitas pabrik Anda di masa depan.
Umur operasional sangat bergantung pada material spesifik yang diproses, laju pengumpanan yang diterapkan, dan kekakuan mesin secara keseluruhan. Dalam kondisi pengoperasian standar, mata bor karbida berkualitas tinggi biasanya bertahan lebih lama dari baja standar dengan faktor 10 hingga 25. Mata bor yang dirawat dengan baik dapat memotong dengan rapi beberapa ribu meter linier bahan yang sangat abrasif sebelum memerlukan penajaman profesional.
Meskipun secara fisik memungkinkan, hal ini sangat tidak efisien dan sangat tidak disarankan. Kayu solid memerlukan alat yang dioptimalkan untuk pembersihan serpihan yang agresif, seperti spiral standar yang dipotong, untuk mencegah pembakaran di sepanjang serat. Sebaliknya, panel laminasi memerlukan geometri khusus, seperti bit kompresi, yang secara aktif mendorong serat material ke arah tengah panel untuk mencegah terkelupasnya lapisan laminasi yang halus.
Bekas luka bakar jelas menunjukkan penumpukan panas berlebihan yang disebabkan oleh gesekan, bukan akibat gesekan bersih. Hal ini paling sering disebabkan oleh pemuatan chip yang salah. Jika kecepatan pengumpanan terlalu lambat, atau kecepatan spindel disetel terlalu tinggi, pahat akan bergesekan dengan material dan bukannya memotongnya. Selain itu, bekas luka bakar dapat disebabkan oleh ujung tombak yang tumpul atau penumpukan resin yang parah pada seruling.
Bit router standar umumnya diproduksi untuk penggunaan intermiten pada router genggam, sering kali menggunakan baja dan karbida bermutu rendah. Peralatan panel industri dirancang dengan toleransi yang sangat ketat khususnya untuk operasi otomatis dan berkelanjutan. Mereka menggunakan karbida butiran mikro canggih dan tahan benturan yang dirancang untuk menahan lem yang sangat abrasif. Peralatan industri memiliki fitur keseimbangan dinamis yang ditingkatkan untuk menghilangkan getaran pada kecepatan tinggi.
Kecepatan spindel optimal bergantung pada diameter pahat dan jumlah seruling. Untuk bit kompresi dua seruling standar yang memotong MDF, mesin industri biasanya bekerja antara 18.000 dan 24.000 putaran per menit. Namun, hal ini harus benar-benar disesuaikan dengan kecepatan pengumpanan 15 hingga 25 meter per menit untuk mempertahankan beban chip yang sesuai. Selalu konsultasikan dengan grafik kecepatan dan umpan khusus dari pabrikan untuk mencegah panas berlebih.
Obrolan alat disebabkan oleh getaran harmonik. Untuk menguranginya, pastikan dulu collet Anda bersih dan berumur kurang dari 600 jam untuk meminimalkan runout. Kedua, pastikan shank dimasukkan sesuai kedalaman yang direkomendasikan pabrikan. Ketiga, optimalkan beban chip Anda dengan meningkatkan laju pengumpanan atau menurunkan kecepatan spindel Anda. Jika obrolan terus berlanjut, gantilah ke mata bor spiral atau multi-flute yang menjaga kontak terus-menerus dengan material, sehingga mengurangi getaran benturan secara drastis.