
Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-05-20 Pochodzenie: Strona
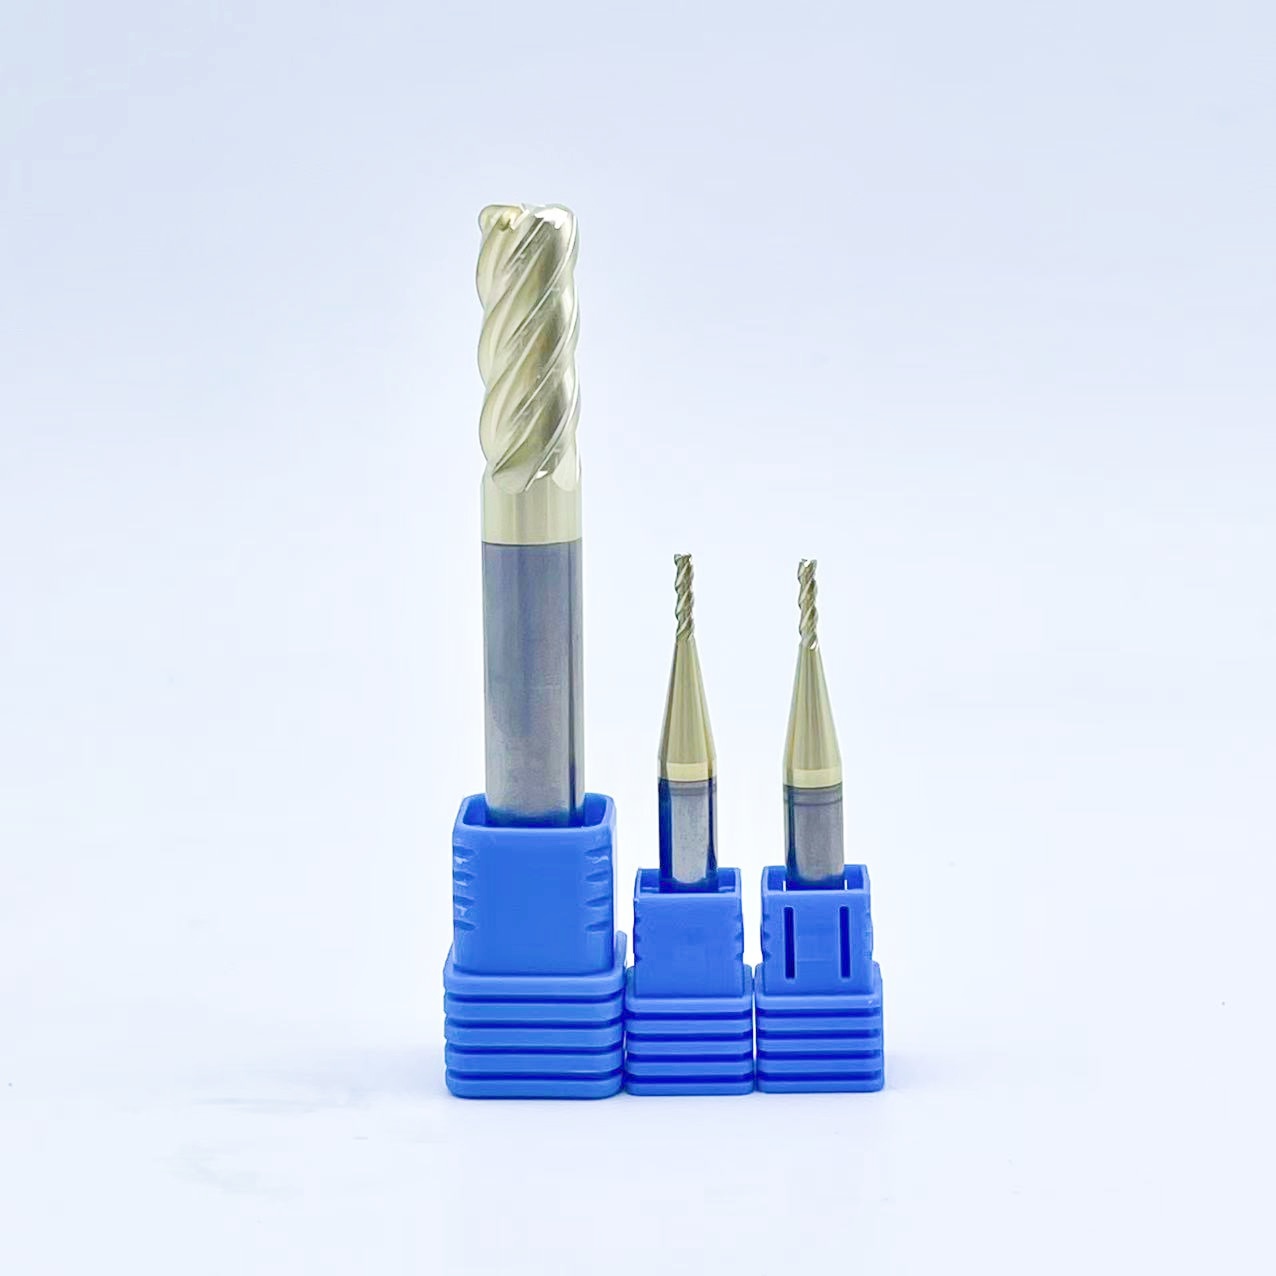
Wydajna obróbka dużych, płaskich powierzchni przy zachowaniu wąskich tolerancji płaskości pozostaje głównym wąskim gardłem w produkcji. Poleganie na niewłaściwym sprzęcie tnącym ogranicza szybkość usuwania materiału (MRR) i często niszczy wykończenie powierzchni. Sklepy tracą cenne godziny produkcyjne, korzystając z nieefektywnych przepustek. Zły dobór narzędzi zwiększa również ryzyko złomu i zużycia maszyny.
Zbadamy dokładne zastosowania frezów czołowych. Dowiesz się, jak ustalają krytyczną płaszczyznę odniesienia Z0. Ocenimy również opcje indeksowalne, aby zapewnić skalowalność produkcji. Przejście ze standardowych frezów obwodowych na dedykowane rozwiązania do planowania przynosi ogromne korzyści techniczne.
Wybór odpowiedniego narzędzia do toczenia ma wpływ zarówno na czas cyklu, jak i jakość przedmiotu. W tym przewodniku opisano, jak geometria narzędzia, stabilność oprawki i parametry skrawania wpływają na wyniki obróbki. Odkryjesz praktyczne strategie eliminowania defektów powierzchniowych i maksymalizowania bezpiecznego usuwania metalu.
Główny cel: Frezy czołowe są projektowane przede wszystkim w celu tworzenia idealnie płaskich powierzchni prostopadłych do osi wrzeciona i ustalania dokładnego punktu odniesienia Z0 do programowania CNC.
Wydajność kontra jakość: Dedykowane frezy czołowe drastycznie poprawiają MRR, osiągając jednocześnie chropowatość powierzchni (Ra) tak niską jak 0,4 μm, co przewyższa standardowe frezy walcowo-czołowe.
Geometria narzędzia decyduje. Zastosowanie: Wybór prawidłowego kąta przystawienia (45°, 60° lub płytki okrągłe z dużym posuwem) określa, czy narzędzie sprawdza się w ciężkiej obróbce zgrubnej, z ekstremalnymi posuwami czy też w obróbce wykańczającej na lustro.
Stabilność systemu ma kluczowe znaczenie: Powodzenie frezowania czołowego zależy w równym stopniu od oprawki narzędziowej (np. dopasowanie hydrauliczne/skurczowe w porównaniu z blokadą boczną), aby zapobiec pełzaniu narzędzia i zarządzać osiowymi siłami skrawania.
Ustalenie bazy odniesienia Z0 jest podstawowym pierwszym krokiem w większości operacji CNC. Frez czołowy gwarantuje geometrycznie płaską płaszczyznę odniesienia. Ta pojedyncza płaszczyzna decyduje o dokładności wszystkich kolejnych funkcji z Twojej strony. Jeśli początkowej powierzchni brakuje prawdziwej płaskości, każdy otwór, kieszeń i profil odziedziczą ten błąd.
Frezy czołowe wyróżniają się maksymalizacją szybkości usuwania materiału (MRR). Fizyka stojąca za tym procesem opiera się na rozkładzie obciążenia. Frezy czołowe wykorzystują wiele płytek wymiennych równomiernie rozkładających obciążenie wiórami. Taki rozkład pozwala na znacznie wyższe posuwy stołu. Wykonujesz płytkie głębokości skrawania, ale usuwasz metal niewiarygodnie szybko w porównaniu z tradycyjnymi metodami.
Kolejną ważną funkcją jest optymalizacja osiowych sił skrawania. Frezowanie obwodowe przesuwa siły promieniowo. To popycha narzędzie na boki i powoduje ugięcie. Frezy czołowe wykorzystują dodatnie kąty przystawienia do osiowego kierowania sił skrawania. Energia przemieszcza się bezpośrednio do wytrzymałego wrzeciona maszyny. Taka konfiguracja maksymalizuje sztywność maszyny i drastycznie zmniejsza drgania. Podczas integracji wysokiej wydajności Narzędzia frezarskie CNC do Twojego procesu, kierowanie sił osiowo ma kluczowe znaczenie dla wydłużenia żywotności narzędzia.
Osiągnięcie doskonałej jakości wykończenia powierzchni jest cechą charakterystyczną prawidłowego frezowania czołowego. Realistycznie można osiągnąć chropowatość powierzchni (Ra) już od 0,4 μm. Już sam rozmiar korpusu noża umożliwia szybkie wycinanie dużych obszarów. Działanie wycierające dolnych krawędzi tnących wygładza powierzchnię materiału podczas jego przechodzenia. To mechaniczne wycieranie, jeśli zostanie wykonane prawidłowo, pozostawia lustrzane wykończenie.
Wybór optymalnego frezu wymaga porównania frezów czołowych z opcjami alternatywnymi. Warsztaty mechaniczne często próbują przystosować standardowe narzędzia do operacji planowania. Takie podejście zwykle powoduje nieefektywność.
Frezy trzpieniowe są przeznaczone przede wszystkim do wykonywania głębokich rowków i luzu odsadzeniowego 90°. Użycie standardowego frezu walcowo-czołowego do dużych płaskich powierzchni skutkuje wyjątkowo wolnymi czasami cykli. Zauważysz także widoczne linie przejścia na obrabianym przedmiocie. Problem ten nasila się na maszynach z niewielkimi błędami ruchu wrzeciona. Frezy czołowe skutecznie wypełniają te luki. Szybko wyrównują duże powierzchnie, bez konieczności przechodzenia przez redliny. Jednakże frezy czołowe nie mogą wycinać narożników wewnętrznych o prawdziwym kącie 90°.
Nożyce do much to kolejne częste porównanie. Przecinarki muchowe wykorzystują narzędzie jednopunktowe. Stanowią idealną, budżetową alternatywę dla wykończeń lustrzanych. Wyjątkowo dobrze sprawdzają się w miękkich materiałach, takich jak aluminium, w maszynach o małej mocy. Jednak wycinarki much całkowicie zawodzą w środowiskach produkcyjnych o dużej skali. Ich pojedyncza krawędź skrawająca nie może konkurować z wysokim współczynnikiem MRR frezów czołowych wielopłytkowych.
Częstym błędem występującym w hali produkcyjnej jest błędne przekonanie o ramieniu 90°. Wielu mechaników błędnie używa frezu czołowego pod kątem 45° do cięcia pionowej ściany bocznej. Praktyka ta jest niezwykle ryzykowna. Powoduje to uszkodzenie zarówno części, jak i korpusu noża. Frezowanie czołowe i frezowanie boczne pozostają procesami uzupełniającymi. Nie są one wymienne. Aby uzyskać prawdziwie pionowe ściany, potrzebujesz dedykowanych frezów 90°.
| Typ narzędzia | Podstawowy przypadek użycia | Możliwość MRR | Możliwość stosowania w narożnikach |
|---|---|---|---|
| Młyn do twarzy | Duże płaskie powierzchnie, punkt odniesienia Z0 | Bardzo wysoki | Nie można wycinać narożników wewnętrznych pod kątem 90° |
| Koniec Mill | Głębokie rowkowanie, profilowanie | Niski (dla szerokich okładzin) | Tnie idealnie wewnętrzne narożniki pod kątem 90° |
| Obcinarka much | Wykończenia lustrzane na miękkich metalach | Bardzo niski | Nie można wyciąć narożników wewnętrznych pod kątem 90°. |
Kąt przystawienia jest najważniejszą cechą geometryczną frezu czołowego. Określa, w jaki sposób krawędź skrawająca wchodzi w materiał. Kąt ten określa grubość wióra, siły skrawania i możliwości posuwu.
Kąt przystawienia 45° jest niekwestionowanym standardem branżowym w przypadku okładzin ogólnego przeznaczenia. Ta geometria doskonale równoważy osiowe i promieniowe siły skrawania. Kierowanie sił równomiernie redukuje wibracje, zwłaszcza na maszynach z długimi wysięgami wrzeciona. Kąt 45° zapewnia również niezawodny efekt „przerzedzania wióra”. Przerzedzanie wiórów pozwala zwiększyć posuw stołu bez przeciążania krawędzi płytki.
Frezowanie z dużymi posuwami opiera się na kątach przystawienia 10°–20° lub płytkach okrągłych. Narzędzia te zaprojektowano z myślą o ekstremalnych posuwach przy bardzo małych głębokościach skrawania (ap). Płytki okrągłe zapewniają możliwie najmocniejszą krawędź skrawającą. Brakuje im ostrych narożników, które łatwo wyszczerbiają. Wymagają jednak ścisłej kontroli głębokości. Głębokość skrawania należy utrzymywać poniżej 25% średnicy płytki. Przekroczenie tego limitu niszczy efekt rozrzedzania wióra i zatrzymuje maszynę.
Ciężka obróbka zgrubna wymaga kąta przystawienia 60°. Geometria ta jest przeznaczona do agresywnego usuwania materiału. Z łatwością radzi sobie z twardą zgorzeliną kuźniczą i ciężką obróbką przerywaną. Podczas obróbki surowych odlewów najważniejsza jest integralność krawędzi narzędzia. Bardziej stromy kąt chroni krawędź skrawającą przed nagłym uderzeniem, zachowując jednocześnie możliwość głębokiego cięcia.
Zintegrowanie płytek Wiper radykalnie usprawnia operacje wykańczające. Do korpusu frezu o dużej średnicy można dodać pojedynczą płytkę Wiper. To proste ulepszenie może czterokrotnie zwiększyć posuw bez poświęcania lustrzanego wykończenia powierzchni. Krawędź wycierająca fizycznie spłaszcza mikroskopijne grzbiety pozostawione przez standardowe płytki. Istnieje tutaj ścisłe ograniczenie, którego należy przestrzegać. Należy zachować minimalną osiową głębokość skrawania. Zachowaj głębokość pomiędzy 0,5 a 1,0 mm, aby zapobiec agresywnym drganiom.
Ocena frezów czołowych wykracza poza geometrię. Należy dopasować materiał płytki i powłokę do konkretnego przedmiotu obrabianego. Użycie niewłaściwego gatunku węglika spowoduje stopienie narzędzia lub rozbicie płytki pod ciśnieniem.
Wstaw skalę wyboru materiału bezpośrednio z prędkością cięcia (m/min). Oceniamy trzy podstawowe kategorie:
Stal szybkotnąca (HSS): Najlepsza do operacji przy niskich prędkościach i bardzo miękkich materiałów. Dobrze amortyzują wstrząsy, ale szybko się zużywają.
Węglik: absolutny standard w typowej produkcji. Węglik skutecznie radzi sobie ze standardowymi stalami przy prędkościach od 60 do 100 m/min.
Ceramika/CBN: Stworzona do stali hartowanych i superstopów. Te zaawansowane materiały wymagają ogromnych prędkości, które można łatwo osiągnąć w zakresie od 300 do 600 m/min.
Powłoki wydajnościowe chronią podłoże materiałowe. Azotek tytanu (TiN) pozostaje wysoce skuteczną powłoką. Znacząco zmniejsza tarcie krawędziowe i gromadzenie się ciepła. Ciepło jest Twoim największym wrogiem podczas operacji licowania na sucho. W przypadku materiałów kompozytowych o wysokiej ścieralności powłoki diamentowe są obowiązkowe. Są odporne na zużycie, które szybko niszczy standardowy węglik.
Ukrytym ryzykiem w każdej konfiguracji jest trzymanie narzędzia. Gwarancja wysokiej jakości Narzędzia do frezowania nie mają sensu, jeśli uchwyt ulegnie awarii. Do agresywnego frezowania czołowego należy unikać tradycyjnych płaskich oprawek Weldon (z blokadą boczną). Wypychają narzędzie poza środek. Mocno podkreślamy konieczność stosowania precyzyjnych uchwytów termokurczliwych lub hydraulicznych. Te uchwyty premium zapewniają prawdziwą równowagę dynamiczną. Minimalizują niebezpieczne bicie. Co najważniejsze, eliminują „pełzanie narzędzia” pod dużymi obciążeniami osiowymi, utrzymując idealny punkt odniesienia Z0.
Prawidłowa obsługa frezarki czołowej wymaga sprawdzonych strategii stosowanych na hali produkcyjnej. Zaprogramowanie właściwej ścieżki narzędzia gwarantuje stałą jakość powierzchni. Wydłuża także żywotność płytek wymiennych.
Zastosuj regułę średnicy 1,2x do 1,5x: Średnica frezu czołowego powinna w idealnym przypadku być o 20% do 50% większa niż szerokość przedmiotu obrabianego. Ten stosunek pozwala na czystą, jednoprzebiegową operację licowania. Pojedyncze przejście zapobiega powstawaniu śladów i zapewnia optymalny odstęp wiórów.
Użyj strategii pozycjonowania poza środkiem: Nigdy nie centruj ścieżki narzędzia bezpośrednio nad linią środkową przedmiotu obrabianego. Lekko przesuń nóż. Takie umiejscowienie zapewnia „najcieńszy wiór na wyjściu”. Cienki wiór na wyjściu zapobiega wyłamywaniu się krawędzi. Zatrzymuje powstawanie agresywnych zadziorów, gdy płytka opuszcza metal.
Ostrożnie zarządzaj przerwanymi cięciami: Otwory nawiercone krzyżowo i wpusty tworzą puste przestrzenie. Wstawia się w materiał po przekroczeniu tych szczelin. W przypadku łączenia pustych przestrzeni zalecamy cięcie posuwu stołu o 50%. Redukcja ta zapobiega ugięciu płytki i pozwala uniknąć katastrofalnej w skutkach awarii narzędzia.
Zachowaj preferencje frezowania współbieżnego: Zawsze programuj dla frezowania współbieżnego. Zapewnia to tworzenie wiórów od grubych do cienkich. Narzędzie wchodzi w cięcie, pobierając maksymalną ilość materiału i wychodzi cienko. Frezowanie współbieżne znacznie wydłuża żywotność narzędzia. Obniża również ogólne wytwarzanie ciepła poprzez przenoszenie ciepła bezpośrednio do chipa.
Frezowanie czołowe jest procesem niezbędnym w nowoczesnej produkcji. Jest to jedyna niezawodna metoda ustalania dokładnych punktów odniesienia Z0. Frezy czołowe maksymalizują szybkość usuwania materiału, zapewniając jednocześnie najwyższą jakość wykończenia powierzchni. Zrozumienie, w jaki sposób wykorzystać geometrię narzędzi, pozwala bezpiecznie wykonywać wszystkie zadania, od ciężkiej obróbki zgrubnej po wykańczanie lustrzane.
Natychmiast przeprowadź audyt bieżących konfiguracji CNC. Skoncentruj się najpierw na dostępności mocy maszyny. Sprawdź materiały docelowe i upewnij się, że sztywność trzymania narzędzia jest odpowiednia. Unikaj uchwytów z blokadą boczną w przypadku krytycznych ścieżek. Zastosuj ścieżki narzędzia niecentryczne, aby zmniejszyć zadziory. Opanowanie tych konkretnych strategii gwarantuje, że produkcja będzie przebiegać szybciej, bezpieczniej i ze znacznie mniejszą liczbą wad powierzchniowych.
Odp.: Tak, ale jest to wysoce nieefektywne. Frezy trzpieniowe nie mają średnicy umożliwiającej szybkie oczyszczanie płaskich powierzchni. Często pozostawiają widoczne ślady kroków na materiale. Frezy trzpieniowe najlepiej rezerwować dla bardzo małych elementów czołowych lub maszyn z poważnymi problemami ze sztywnością, w których duże frezy blokują wrzeciono.
Odp.: Frezowanie czołowe wykonuje cięcia prostopadle do osi wrzeciona. Podstawowa czynność skrawania koncentruje się na tworzeniu szerokich, płaskich powierzchni w dolnej części narzędzia. Frezowanie obwodowe tnie równolegle do osi wrzeciona. Wykorzystuje bok frezu do tworzenia pionowych ścian bocznych i profili komponentów.
Odp.: Słabe wykończenie jest zwykle spowodowane nierównomiernym zużyciem płytki. Przyczynia się również brak dedykowanej wkładki wycieraczki. Powszechnym czynnikiem jest użycie niewłaściwego kąta przystawienia dla materiału. Wreszcie, cięcie dokładnie na linii środkowej zamiast przesuwania ścieżki narzędzia powoduje wypychanie wiórów z powrotem do cięcia.
Odp.: Prędkość skrawania różni się znacznie w zależności od wybranego gatunku płytki. Ogólnie rzecz biorąc, w przypadku standardowych płytek węglikowych należy pracować z prędkością od 60 do 100 m/min. Prędkość ta znacznie wzrasta w przypadku stosowania zaawansowanej ceramiki lub CBN, która w przypadku stali hartowanych może przekraczać 300 m/min.


