Visualizações: 0 Autor: Editor do site Horário de publicação: 21/10/2026 Origem: Site

Por que as ferramentas de corte padrão enfrentam requisitos complexos de usinagem? Geometrias incomuns, materiais difíceis e tolerâncias restritas criam desafios de fabricação. Ferramentas personalizadas fornecem soluções especializadas por meio de geometria de corte, materiais de metal duro e designs de ferramentas personalizados. Este artigo explora como eles melhoram a precisão da usinagem, reduzem as trocas de ferramentas e aumentam a eficiência da produção.
As ferramentas de corte padrão funcionam bem para muitas operações de fabricação. No entanto, componentes especializados muitas vezes exigem geometrias e características de corte não disponíveis em ferramentas convencionais.
Ferramentas personalizadas abordam essas limitações por meio de designs específicos para aplicações. Os fabricantes podem otimizar as dimensões das ferramentas, arestas de corte e compatibilidade de materiais para resolver problemas de produção mensuráveis.
Cavidades profundas, ranhuras estreitas e contornos incomuns criam problemas de acessibilidade durante a usinagem CNC. As ferramentas de corte padrão podem não ter folga suficiente ou perfis de corte adequados.
Ferramentas de corte personalizadas para geometrias complexas podem apresentar diâmetros especiais, pescoços estendidos e arestas de corte modificadas. Esses ajustes ajudam os fabricantes a alcançar recursos difíceis sem interferências desnecessárias.
Contudo, ferramentas de corte estendidas requerem rigidez suficiente. Os engenheiros devem equilibrar a acessibilidade com os riscos de deflexão e vibração.
Componentes de precisão exigem dimensões precisas em repetidas execuções de produção. A deflexão da ferramenta, erros de posicionamento e trocas excessivas de ferramentas podem afetar a consistência.
A geometria de corte personalizada ajuda a controlar a remoção de material em torno de recursos críticos. Também pode reduzir as configurações quando diversas operações relacionadas podem ser combinadas.
Os fabricantes devem verificar as dimensões acabadas através de métodos de inspeção apropriados. As ferramentas personalizadas não conseguem compensar a fixação instável ou a má calibração da máquina.
Aço temperado, aço inoxidável, ligas de titânio e plásticos de engenharia criam diferentes desafios de usinagem. Suas propriedades influenciam as forças de corte, o desgaste da ferramenta e a geração de calor.
Ferramentas de corte personalizadas para materiais difíceis podem usar classes de metal duro, revestimentos e configurações de canais especializados. A preparação adequada da aresta de corte também ajuda a gerenciar condições de usinagem exigentes.
A compatibilidade dos materiais deve orientar todas as decisões de projeto. Uma fresa adequada para aço temperado pode não funcionar bem em alumínio macio.
Peças complexas podem exigir brocas, ferramentas de chanframento e fresas de acabamento separadas. Cada operação adicional aumenta o tempo de usinagem e os requisitos de posicionamento.
Ferramentas combinadas personalizadas podem integrar recursos de corte compatíveis em um corpo de ferramenta. Os exemplos incluem brocas escalonadas e fresas especializadas.
Esses projetos podem reduzir trocas de ferramentas e posicionamentos repetidos. Contudo, as operações combinadas requerem potência suficiente da máquina e condições de corte adequadas.
Defeitos superficiais geralmente resultam de geometria de corte inadequada ou engate instável. Marcas de ferramentas, rebarbas e variações dimensionais podem aumentar os requisitos de acabamento secundário.
Ponta esférica, raio de canto e cortadores de perfil personalizados podem corresponder a formatos de componentes específicos. A geometria adequada da aresta ajuda a manter as forças de corte controladas.
Os fabricantes devem estabelecer requisitos de superfície mensuráveis antes de solicitar ferramentas de acabamento personalizadas. Isso garante que o desenvolvimento de ferramentas atenda às metas reais de qualidade.
O desgaste prematuro da ferramenta aumenta os custos de substituição e as interrupções de fabricação. Calor excessivo, abrasão do material e arestas de corte inadequadas contribuem para a deterioração.
Classes e revestimentos de metal duro personalizados podem melhorar a resistência ao desgaste sob condições específicas. Cantos de corte reforçados também podem reduzir lascas durante operações exigentes.
Contudo, a vida útil mais longa da ferramenta deve ser verificada através de testes de produção. As alterações de projeto por si só não podem garantir um melhor desempenho em termos de desgaste.
O custo de fabricação inclui mais do que o preço de compra da ferramenta de corte. Trocas de ferramentas, tempo de usinagem, inspeção e componentes rejeitados afetam as despesas.
Ferramentas personalizadas podem reduzir operações desnecessárias e melhorar a produção aceita. O seu valor económico depende do volume de produção e de melhorias mensuráveis nos processos.
Os fabricantes devem comparar o custo total por componente aceitável, em vez de focar apenas no preço da ferramenta.
Desafio de Usinagem |
Solução de ferramenta personalizada |
Benefício potencial |
|---|---|---|
Geometria complexa |
Perfis e dimensões especiais |
Acessibilidade melhorada |
Tolerâncias apertadas |
Arestas de corte específicas para aplicações |
Melhor consistência dimensional |
Materiais difíceis |
Classes e revestimentos de metal duro adequados |
Usinagem estável |
Múltiplas operações |
Ferramentas de combinação |
Menos trocas de ferramentas |
Defeitos superficiais |
Geometria de corte otimizada |
Acabamento melhorado |
Desgaste prematuro |
Design de ferramenta específico para material |
Vida útil previsível da ferramenta |
Altos custos de processamento |
Ferramentas específicas de processo |
Menor custo total de usinagem |
Dica: Identifique o problema de usinagem mensurável antes de solicitar especificações de ferramentas personalizadas.
A geometria da ferramenta determina a acessibilidade de corte, remoção de material e estabilidade de usinagem. A personalização ajuda os fabricantes a abordar recursos de componentes fora das dimensões convencionais de ferramentas.
Recursos de componentes fora do padrão podem exigir diâmetros de corte e dimensões de pescoço especiais. A folga personalizada do pescoço ajuda as ferramentas a acessar áreas de usinagem rebaixadas.
No entanto, o comprimento excessivo da ferramenta aumenta os riscos de flexão e trepidação. Os engenheiros devem manter a montagem de ferramenta prática mais curta.
A seleção adequada do porta-ferramenta melhora ainda mais a estabilidade da usinagem. As dimensões do cortador devem permanecer compatíveis com a máquina pretendida.
Perfis diferentes requerem geometrias de ponta diferentes. Os cortadores planos maquinam ranhuras e ombros, enquanto as ferramentas de ponta esférica suportam superfícies curvas.
As fresas com raio de canto reforçam os cantos de corte durante operações adequadas. Os cortadores de perfil personalizados reproduzem formas especializadas de forma mais direta.
Essas opções são úteis quando fresas padrão exigem múltiplos passes de usinagem. Entretanto, os percursos e parâmetros de corte devem corresponder à geometria selecionada.
A contagem de canais influencia o escoamento de cavacos e o encaixe da aresta de corte. Projetos de canal único fornecem espaço para cavacos para plásticos e materiais não ferrosos selecionados.
As fresas multicanais podem suportar usinagem produtiva de metal sob condições adequadas. O ângulo da hélice também afeta as forças de corte e o movimento dos cavacos.
A geometria personalizada ajuda a equilibrar a remoção de material e a estabilidade do corte. Os fabricantes devem verificar os resultados através de testes de usinagem controlados.
Ferramentas de formato personalizado reproduzem recursos definidos por meio de perfis de corte especializados. Eles podem criar ranhuras, chanfros, furos escalonados e raios selecionados.
Alguns projetos combinam operações compatíveis para reduzir trocas de ferramentas. Contudo, o corte combinado pode aumentar a carga da ferramenta.
Os fabricantes devem verificar as tolerâncias dos recursos e as capacidades da máquina antes de aprovar projetos de ferramentas combinadas.
Dica: Forneça desenhos detalhados de componentes mostrando raios críticos, folgas e profundidades de usinagem durante o desenvolvimento da ferramenta.
O desempenho das ferramentas personalizadas depende da durabilidade da ponta e da compatibilidade do material. Substratos e revestimentos adequados ajudam os fabricantes a lidar com condições de corte exigentes.
As classes de metal duro diferem em dureza, tenacidade e resistência ao desgaste. O metal duro de grão fino pode suportar arestas de corte afiadas e aplicações de precisão exigentes.
No entanto, a dureza máxima nem sempre proporciona o melhor desempenho. O corte interrompido pode exigir maior resistência ao lascamento.
Os fabricantes devem selecionar classes de metal duro de acordo com as propriedades do material e as cargas de corte. A geometria da ferramenta também deve fornecer resistência adequada à aresta de corte.
Os revestimentos podem proteger as arestas de corte contra abrasão e carga térmica. As opções comuns incluem sistemas baseados em TiAlN e AlTiN.
No entanto, diferentes materiais requerem diferentes características de revestimento. Arestas de corte polidas ou não revestidas podem se adequar melhor a aplicações não ferrosas selecionadas.
A seleção do revestimento deve considerar a temperatura operacional e a formação de cavacos. Os fabricantes devem avaliar o desempenho em condições reais de produção.
As ferramentas de desbaste devem suportar forças de corte significativas e envolvimento do material. Arestas de corte reforçadas ajudam a resistir ao lascamento durante operações adequadas.
As ferramentas de acabamento priorizam a precisão dimensional e a qualidade controlada da superfície. Suas arestas de corte podem exigir nitidez e geometria de canto diferentes.
A preparação personalizada ajuda a equilibrar a resistência da aresta com a resistência ao corte. Isto aumenta a vida útil da ferramenta e a consistência da superfície quando projetada corretamente.
A usinagem de aço endurecido cria desafios substanciais de desgaste e força de corte. Substratos e revestimentos de metal duro adequados proporcionam durabilidade de ponta.
As fresas de topo de metal duro com quatro canais representam uma configuração para operações selecionadas de usinagem de aço. No entanto, a contagem de canais por si só não determina a capacidade do material endurecido.
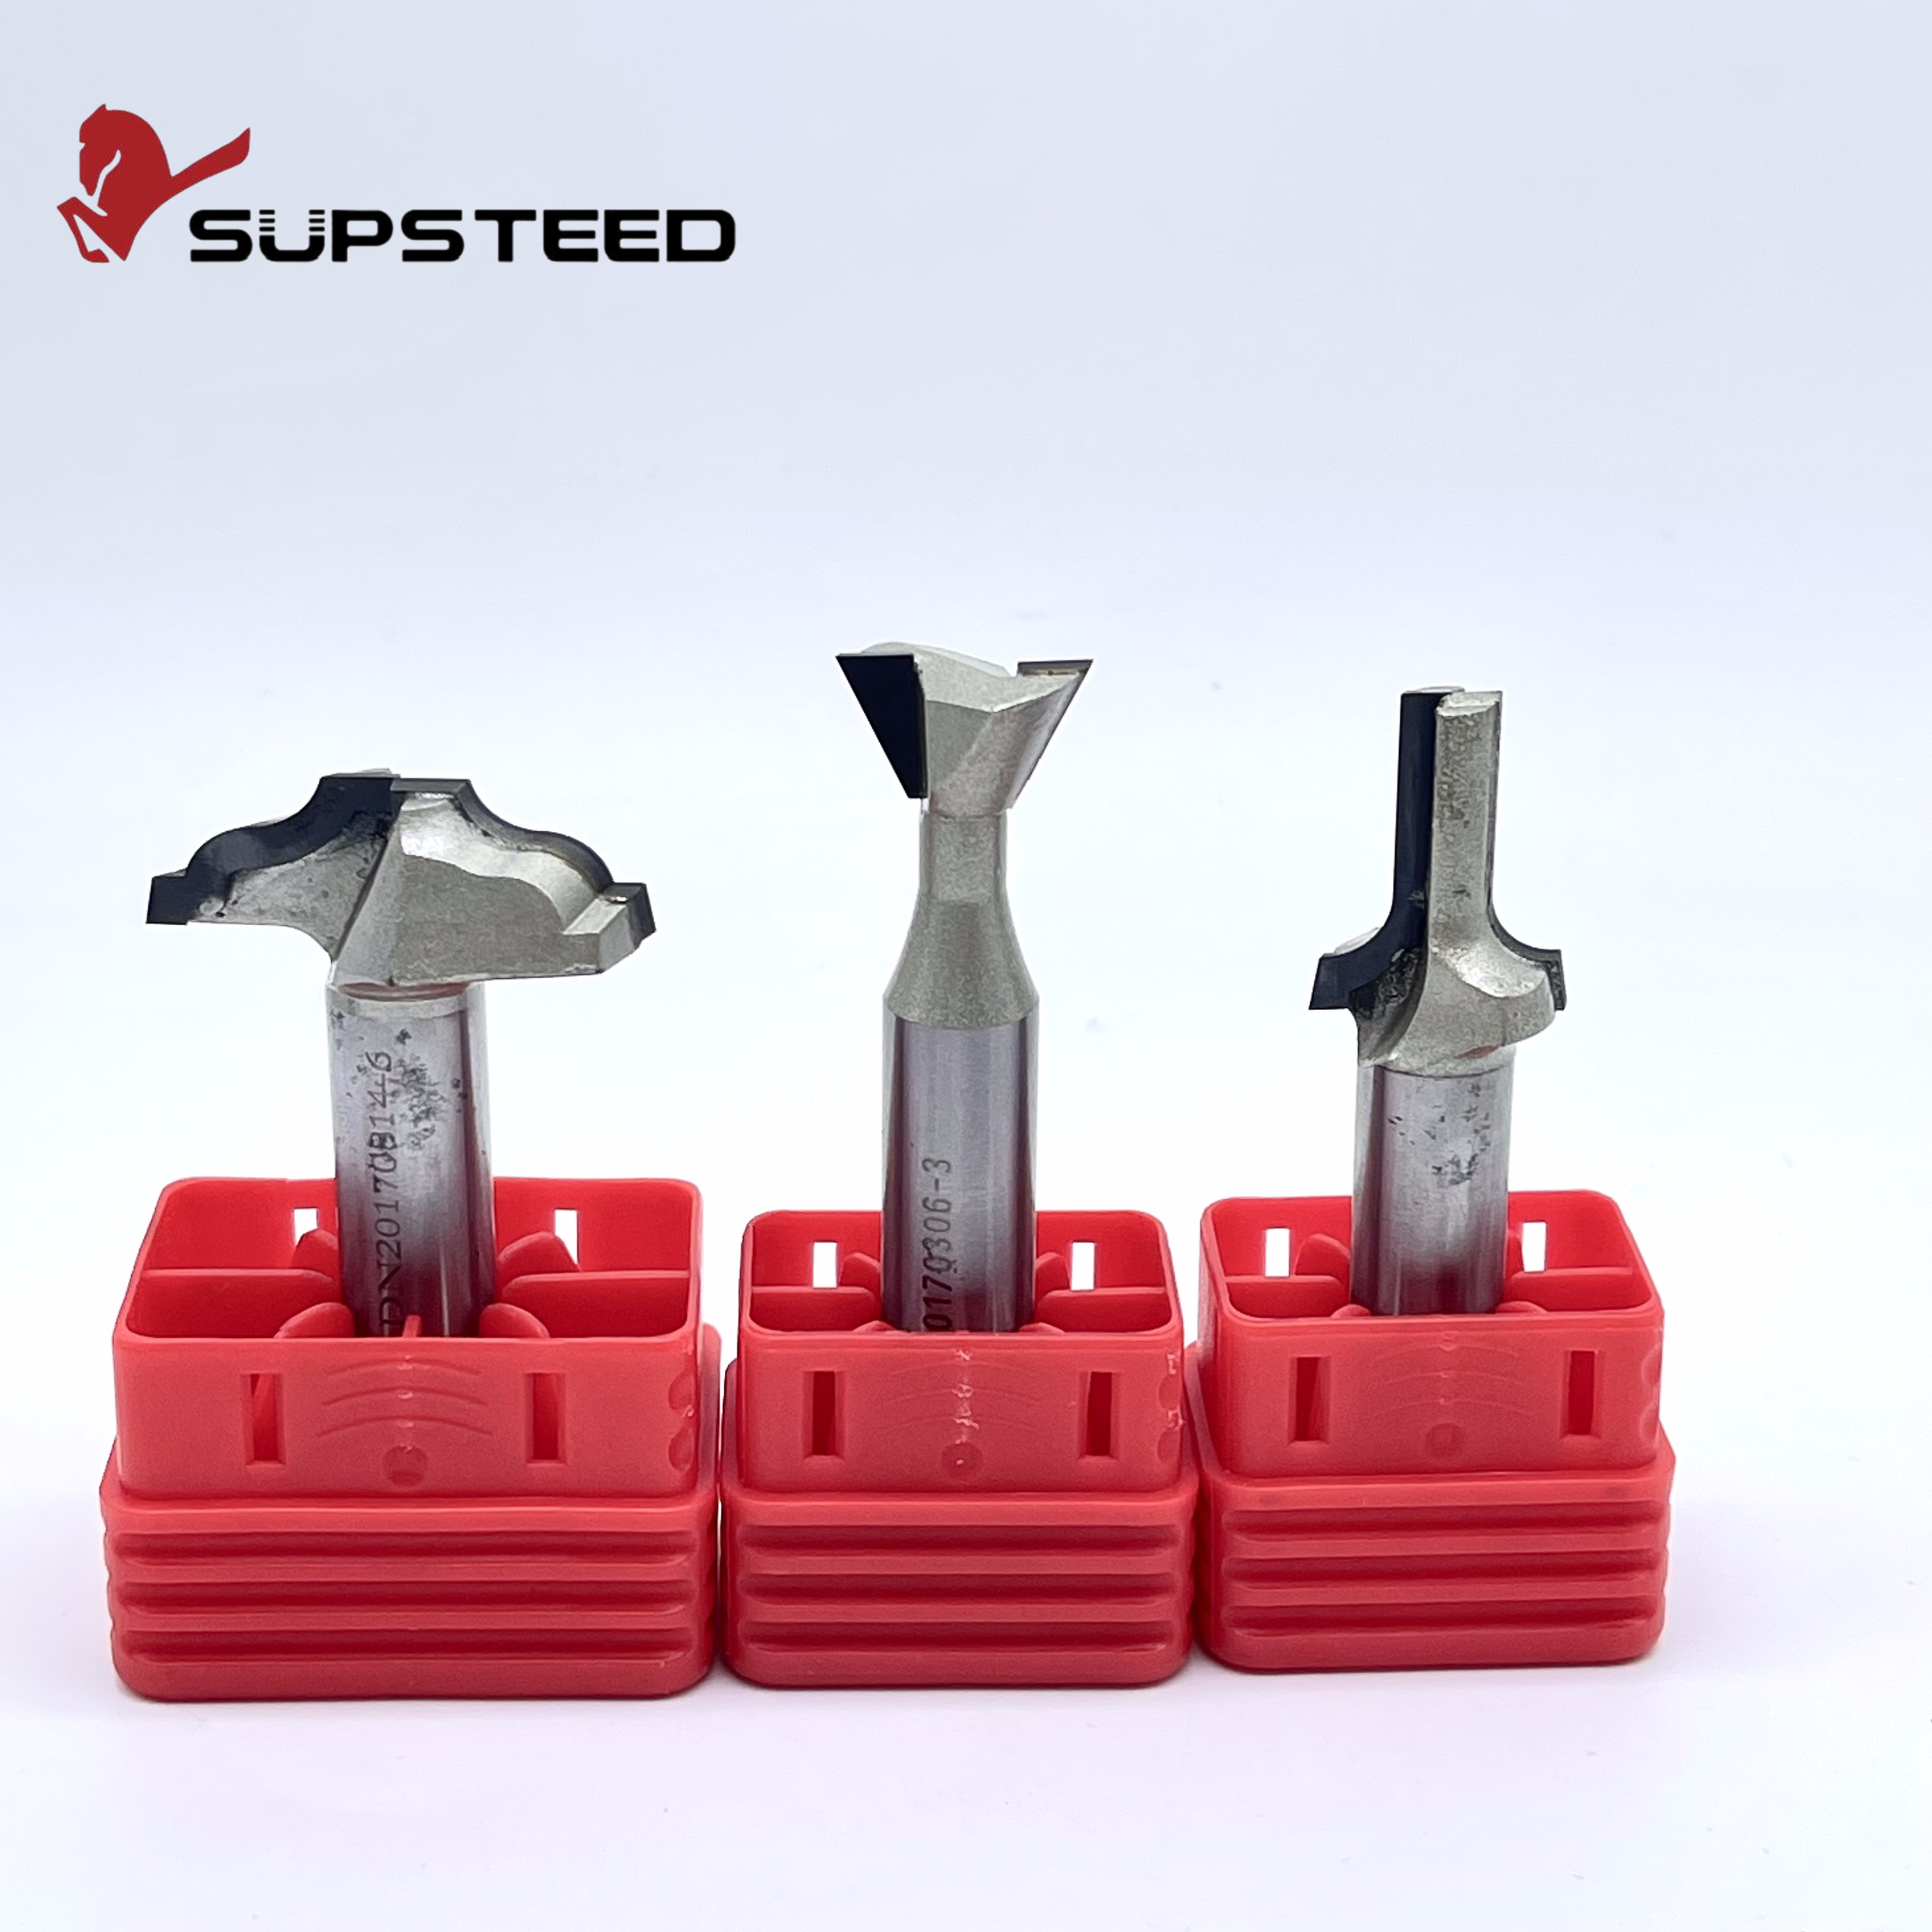
SUPSTEED PRECISION TOOLS oferece Ferramentas de usinagem soldadas personalizadas para requisitos especializados de corte industrial. Seu design pode incorporar geometrias de corte e interfaces de ferramentas específicas da aplicação.
Construções de ferramentas soldadas ou unidas exigem verificação de projeto apropriada. Elas não devem ser consideradas intercambiáveis com fresas de topo inteiriças de metal duro.
Recurso de ferramenta personalizada |
Objetivo principal |
Aplicação Típica |
|---|---|---|
Diâmetro especial |
Acesse recursos fora do padrão |
Slots de precisão |
Pescoço estendido |
Alcance superfícies rebaixadas |
Bolsos fundos |
Raio de canto |
Reforçar cantos de corte |
Fresamento de cantos a 90 graus |
Perfil de nariz esférico |
Superfícies curvas à máquina |
Acabamento de molde |
Geometria especial da flauta |
Controlar a formação de cavacos |
Usinagem específica de material |
Revestimento resistente ao desgaste |
Melhore a durabilidade da borda |
Materiais difíceis |
Geometria combinada |
Reduza operações separadas |
Recursos escalonados |
Ferramentas personalizadas tornam-se valiosas quando os requisitos dos componentes excedem os recursos padrão da ferramenta. Diversas indústrias se beneficiam de geometrias de corte e combinações de materiais específicas para aplicações.
Os componentes aeroespaciais geralmente apresentam perfis complexos e propriedades de materiais exigentes. Ligas de titânio e materiais selecionados de alta resistência exigem condições de usinagem controladas.
Cortadores personalizados podem fornecer perfis especializados e melhor acessibilidade aos recursos. A geometria de corte adequada pode ajudar a controlar o carregamento da ferramenta.
Contudo, a produção aeroespacial requer processos de usinagem validados e inspeções documentadas. As ferramentas personalizadas devem atender aos requisitos reais de aceitação do fabricante.
Os componentes médicos podem conter orifícios em miniatura, ranhuras estreitas e perfis complexos. Esses recursos exigem usinagem precisa e formação controlada de rebarbas.
Microcortadores e ferramentas de conformação personalizados podem suportar geometrias de componentes especializadas. A compatibilidade do material e a integridade da superfície continuam sendo importantes fatores de seleção.
Os fabricantes devem validar o desempenho da ferramenta de acordo com os procedimentos de produção aplicáveis. A qualidade final da peça não pode depender apenas das especificações da ferramenta.
A fabricação automotiva freqüentemente envolve usinagem repetida de componentes semelhantes. Tempos de ciclo estáveis e vida útil previsível da ferramenta influenciam a eficiência da produção.
Ferramentas de combinação personalizadas podem realizar operações relacionadas durante menos configurações. Esses projetos podem reduzir os movimentos da máquina e os requisitos de posicionamento.
Os fabricantes devem comparar a produção real antes de aprovar ferramentas especializadas. Aplicações de alto volume geralmente oferecem oportunidades mais fortes para recuperar custos de desenvolvimento.
A fabricação de moldes geralmente envolve contornos complexos, cavidades profundas e requisitos de acabamento de precisão. As ferramentas padrão podem exigir passagens adicionais em torno de recursos restritos.
Fresas de ponta esférica e cortadores de perfil personalizados oferecem opções de usinagem especializadas. Geometrias de longo alcance também podem acessar áreas difíceis.
No entanto, o alcance excessivo aumenta os riscos de deflexão. Os engenheiros devem equilibrar os requisitos de acesso com a rigidez da ferramenta.
Indústria |
Desafio Principal |
Potencial ferramenta personalizada |
|---|---|---|
Aeroespacial |
Ligas difíceis e perfis complexos |
Fresas especiais de metal duro |
Dispositivos médicos |
Recursos pequenos e tolerâncias restritas |
Microferramentas e cortadores de formas |
Automotivo |
Operações de usinagem repetidas |
Exercícios combinados |
Fabricação de moldes |
Contornos complexos e cavidades |
Cortadores de ponta esférica personalizados |
Engenharia de precisão |
Recursos de componentes fora do padrão |
Ferramentas de perfil e raio de canto |
Dica: Priorize ferramentas personalizadas para problemas de usinagem repetitivos onde melhorias mensuráveis justificam custos de desenvolvimento.
Ferramentas personalizadas bem-sucedidas começam com requisitos de fabricação claros. Os engenheiros devem conectar cada decisão de projeto às especificações dos componentes e às condições de produção.
O desenvolvimento da ferramenta começa com a identificação dos requisitos dos componentes finalizados. Os desenhos devem definir dimensões críticas, qualidade da superfície e propriedades do material.
Os fabricantes devem documentar as limitações atuais de usinagem. Estes podem incluir tempo de ciclo excessivo, acessibilidade deficiente ou desgaste prematuro.
Metas de melhoria claras ajudam os engenheiros a selecionar projetos de ferramentas adequados. Eles também suportam comparações significativas de desempenho durante os testes.
Os engenheiros traduzem os requisitos de fabricação em dimensões específicas da ferramenta de corte. Eles selecionam geometria, classe de metal duro, revestimento e interfaces de porta-ferramentas.
A capacidade e a rigidez do fuso da máquina também influenciam o projeto. Especificações excessivamente agressivas podem criar condições operacionais impraticáveis.
SUPSTEED PRECISION TOOLS fornece ferramentas personalizadas através de seus Ferramentas Personalizadas . Categoria A linha inclui fresas de metal duro, ferramentas para furação e soluções especializadas de PCD/PCBN.
As ferramentas de protótipo permitem que os fabricantes avaliem as geometrias propostas antes da produção completa. Os testes devem usar peças representativas e condições de usinagem.
Os engenheiros devem medir a precisão dimensional, o acabamento superficial e a vida útil da ferramenta. O tempo do ciclo de usinagem fornece outro importante indicador de desempenho.
Os resultados dos testes podem revelar ajustes de design necessários. Os fabricantes devem documentar as alterações antes de aprovar as especificações finais.
Os protótipos aprovados exigem especificações de fabricação consistentes. Os desenhos das ferramentas devem definir dimensões críticas e características de ponta.
Os procedimentos de inspeção ajudam a verificar a repetibilidade entre lotes de ferramentas. Os fabricantes também devem manter os parâmetros de usinagem aprovados.
Ferramentas de substituição consistentes suportam uma produção previsível a longo prazo. Reduz a variação causada por alterações geométricas não documentadas.
Estágio de Desenvolvimento |
Informações necessárias |
Resultado Esperado |
|---|---|---|
Análise de requisitos |
Desenhos, materiais, tolerâncias |
Desafio de usinagem definido |
Projeto de ferramenta |
Geometria, substrato, revestimento |
Especificação da ferramenta |
Produção de protótipo |
Projeto aprovado |
Cortador de amostra |
Teste de usinagem |
Peça representativa |
Resultados de desempenho |
Refinamento |
Resultados da inspeção |
Configuração aprimorada |
Aprovação de produção |
Desenho final e critérios |
Ferramentas personalizadas repetíveis |
Ferramentas personalizadas devem demonstrar melhorias mensuráveis durante a produção. Os fabricantes necessitam de métodos de avaliação consistentes para determinar o seu valor prático.
O tempo do ciclo de usinagem inclui operações de corte, posicionamento e troca de ferramentas. Cortadores combinados personalizados podem reduzir movimentos desnecessários da máquina.
Os fabricantes devem comparar o tempo total de processamento antes e depois da personalização. Os testes devem usar peças de trabalho e condições de máquina equivalentes.
O menor tempo de ciclo torna-se valioso quando a qualidade final permanece aceitável. As medições de produtividade devem incluir os componentes reais aceitos.
A eficiência aprimorada da usinagem não deve reduzir a precisão dimensional. Os fabricantes devem avaliar a qualidade dos componentes juntamente com o desempenho de corte.
O desvio dimensional e a rugosidade da superfície fornecem pontos de comparação mensuráveis. Inspeções repetidas revelam consistência entre lotes de produção.
Ferramentas personalizadas podem reduzir variações de posicionamento relacionadas à configuração. No entanto, estes benefícios requerem verificação sob condições reais de fabricação.
O desgaste da ferramenta afeta as forças de corte e a consistência da usinagem. Os fabricantes devem registrar a duração útil do corte e a frequência de substituição.
Uma vida útil mais longa e previsível da ferramenta pode reduzir interrupções. No entanto, os requisitos de manutenção e reafiação das ferramentas também influenciam os custos operacionais.
Ferramentas de corte personalizadas de PCD e PCBN podem ser relevantes para aplicações exigentes selecionadas. O PCD geralmente é adequado para materiais abrasivos não ferrosos, enquanto o PCBN serve para materiais endurecidos selecionados.
SUPSTEED PRECISION TOOLS oferece Ferramentas de usinagem não ferrosas PCD/PCBN personalizadas . Sua linha de produtos atende aos requisitos de materiais especializados e usinagem de precisão.
Ferramentas personalizadas podem exigir um investimento inicial maior do que as fresas padrão. Seus benefícios econômicos dependem de melhorias reais na usinagem.
Os fabricantes devem incluir trocas de ferramentas, tempo de ciclo, sucata e despesas de manutenção. O volume de produção também afeta a recuperação de custos.
A comparação mais forte utiliza o custo do ferramental por componente acabado aceitável. Este método conecta o desempenho de corte diretamente à economia de fabricação.
Indicador de desempenho |
O que medir |
Benefício de fabricação |
|---|---|---|
Tempo de ciclo |
Tempo de processamento por componente |
Maior produtividade |
Mudanças de ferramentas |
Mudanças por ciclo de produção |
Menos interrupções |
Precisão dimensional |
Variação das dimensões exigidas |
Melhor qualidade dos componentes |
Rugosidade superficial |
Condição da superfície acabada |
Acabamento reduzido |
Vida útil da ferramenta |
Duração de corte utilizável |
Substituição previsível |
Taxa de sucata |
Componentes rejeitados |
Menor desperdício de material |
Custo da ferramenta por peça |
Despesa com ferramenta por componente aceito |
Melhor controle de custos |
Saída aceita |
Peças qualificadas por período de produção |
Produtividade confiável |
Dica: compare ferramentas personalizadas e padrão usando materiais, condições de máquina e procedimentos de inspeção idênticos.
Os fabricantes devem avaliar se as ferramentas personalizadas resolvem uma limitação de produção documentada. Requisitos técnicos claros ajudam a evitar despesas desnecessárias de desenvolvimento.
As fresas padrão permanecem adequadas para muitas aplicações de usinagem. Os fabricantes devem avaliar primeiro os tamanhos e configurações de ferramentas disponíveis.
Ajustes de parâmetros ou melhor fixação podem resolver problemas existentes. As ferramentas personalizadas tornam-se mais relevantes quando estas alternativas permanecem insuficientes.
Documentar a limitação ajuda a estabelecer o caso de negócio. Isso evita que a personalização se torne uma despesa de compra desnecessária.
As especificações de ferramentas personalizadas devem refletir os requisitos dos componentes acabados. Os fabricantes devem fornecer desenhos, classes de materiais e tolerâncias críticas.
A geometria de corte, o revestimento e a compatibilidade do porta-ferramenta também exigem definição. Os alvos de acabamento superficial ajudam a orientar a preparação da aresta de corte.
Os fornecedores devem receber critérios de aceitação claros. Isso melhora a comunicação e reduz mal-entendidos de design.
Ferramentas personalizadas confiáveis requerem design adequado e recursos de fabricação de precisão. Os fornecedores devem compreender a retificação de metal duro e a geometria da ferramenta específica da aplicação.
O desenvolvimento de protótipos e o apoio à inspeção também são importantes. A comunicação técnica ajuda a resolver potenciais problemas de usinagem antecipadamente.
Para aplicações especializadas em marcenaria e painéis projetados, a SUPSTEED PRECISION TOOLS oferece Ferramentas de usinagem de madeira PCD . Essas ferramentas são destinadas ao processamento de madeira e painéis, em vez de usinagem geral de aço endurecido.
Suas arestas de corte diamantadas podem fornecer resistência ao desgaste durante aplicações adequadas de processamento de painéis abrasivos.
Ferramentas personalizadas podem exigir tempo adicional de projeto e desenvolvimento de protótipo. Os fabricantes devem levar em conta esses requisitos durante o planejamento da produção.
A consistência de reordenamento também é importante para operações de usinagem recorrentes. Os desenhos aprovados ajudam a garantir que as ferramentas de substituição correspondam às especificações validadas.
O valor a longo prazo depende do desempenho da usinagem e da confiabilidade da aquisição. Os compradores devem comparar os benefícios operacionais totais com os custos de desenvolvimento e substituição.
Fator de seleção |
O que verificar |
Benefício esperado |
|---|---|---|
Desafio de usinagem |
Geometria, desgaste, qualidade, tempo de ciclo |
Objetivo de personalização claro |
Desenho de componentes |
Dimensões e tolerâncias |
Design de ferramenta preciso |
Material da peça |
Dureza e usinabilidade |
Geometria de corte adequada |
Projeto de ferramenta |
Diâmetro, perfil, configuração de canal |
Melhor compatibilidade de aplicativos |
Metal duro e revestimento |
Dureza, tenacidade, resistência ao desgaste |
Desempenho de corte estável |
Capacidade da máquina |
Fuso, rigidez, porta-ferramentas |
Implementação prática |
Teste de protótipo |
Qualidade, tempo de ciclo, vida útil da ferramenta |
Resultados verificados |
Capacidade do fornecedor |
Projeto, retificação, inspeção |
Fabricação consistente |
Requisitos de entrega |
Protótipos e quantidades de produção |
Aquisição confiável |
Custo total |
Preço da ferramenta, sucata, tempo de inatividade |
Melhores decisões de compra |
Dica: confirme os critérios de aprovação do protótipo e as especificações da ferramenta de substituição antes de se comprometer com pedidos de ferramentas personalizadas de grande volume.
Ferramentas personalizadas ajudam os fabricantes a superar geometrias complexas, materiais difíceis e tolerâncias de usinagem restritas. Seus projetos especializados melhoram a precisão do corte e a eficiência da produção.
Classes de metal duro, coberturas e geometrias de corte otimizadas proporcionam usinagem estável e vida útil previsível da ferramenta.
SUPSTEED PRECISION TOOLS fornece fresas de metal duro personalizadas, ferramentas de corte soldadas e soluções PCD/PCBN.
Suas ferramentas de precisão e serviços de personalização ajudam os fabricantes a reduzir custos de usinagem, melhorar a qualidade dos componentes e manter um desempenho de produção confiável.
R: Ferramentas personalizadas abordam desafios específicos de usinagem CNC por meio de projetos personalizados.
R: Ferramentas personalizadas melhoram a precisão, acessibilidade e eficiência de componentes complexos.
R: Ferramentas personalizadas usam classes de metal duro, revestimentos e geometrias de corte adequadas.
R: Eles são adequados para aplicações especializadas que exigem geometrias exclusivas ou tolerâncias mais restritas.
R: Os preços dependem da geometria, material, revestimento e quantidade do pedido.
R: Especificações incorretas, forças de corte excessivas ou parâmetros de usinagem inadequados causam problemas.