Wyświetlenia: 0 Autor: Edytor witryny Czas publikacji: 2026-10-21 Pochodzenie: Strona

Dlaczego standardowe narzędzia skrawające mają trudności ze złożonymi wymaganiami dotyczącymi obróbki? Niezwykłe geometrie, trudne materiały i wąskie tolerancje stwarzają wyzwania produkcyjne. Narzędzia niestandardowe zapewniają specjalistyczne rozwiązania dzięki dostosowanej geometrii skrawania, materiałom węglikowym i projektom narzędzi. W tym artykule omówiono, w jaki sposób poprawiają one dokładność obróbki, ograniczają wymianę narzędzi i zwiększają wydajność produkcji.
Standardowe narzędzia skrawające sprawdzają się dobrze w wielu operacjach produkcyjnych. Jednak wyspecjalizowane komponenty często wymagają geometrii i właściwości skrawania niedostępnych w konwencjonalnych narzędziach.
Niestandardowe narzędzia eliminują te ograniczenia poprzez projekty dostosowane do konkretnych zastosowań. Producenci mogą optymalizować wymiary narzędzi, krawędzie skrawające i kompatybilność materiałów, aby rozwiązać mierzalne problemy produkcyjne.
Głębokie wgłębienia, wąskie rowki i nietypowe kontury stwarzają problemy z dostępnością podczas obróbki CNC. Standardowym narzędziom tnącym może brakować wystarczającego prześwitu lub odpowiednich profili tnących.
Niestandardowe narzędzia skrawające do skomplikowanych geometrii mogą mieć specjalne średnice, wydłużone szyjki i zmodyfikowane krawędzie skrawające. Te regulacje pomagają producentom uzyskać dostęp do trudnych funkcji bez zbędnych zakłóceń.
Jednakże wydłużone narzędzia skrawające wymagają wystarczającej sztywności. Inżynierowie muszą zrównoważyć dostępność z ryzykiem ugięcia i wibracji.
Precyzyjne komponenty wymagają dokładnych wymiarów w powtarzających się seriach produkcyjnych. Ugięcie narzędzia, błędy pozycjonowania i nadmierne zmiany narzędzi mogą mieć wpływ na spójność.
Dostosowana geometria cięcia pomaga kontrolować usuwanie materiału wokół krytycznych elementów. Może to również ograniczyć liczbę konfiguracji, gdy można połączyć kilka powiązanych operacji.
Producenci powinni weryfikować wymiary gotowego produktu za pomocą odpowiednich metod kontroli. Niestandardowe oprzyrządowanie nie jest w stanie skompensować niestabilnego uchwytu roboczego lub złej kalibracji maszyny.
Stal hartowana, stal nierdzewna, stopy tytanu i konstrukcyjne tworzywa sztuczne stwarzają różne wyzwania w zakresie obróbki. Ich właściwości wpływają na siły skrawania, zużycie narzędzia i wytwarzanie ciepła.
Niestandardowe narzędzia skrawające do trudnych materiałów mogą wykorzystywać specjalistyczne gatunki węglików, powłoki i konfiguracje rowków. Odpowiednie przygotowanie krawędzi skrawającej pomaga również sprostać wymagającym warunkom obróbki.
Zgodność materiałowa powinna kierować każdą decyzją projektową. Frez odpowiedni do stali hartowanej może nie działać skutecznie w przypadku miękkiego aluminium.
Skomplikowane części mogą wymagać oddzielnych wierteł, narzędzi do fazowania i frezów wykańczających. Każda dodatkowa operacja zwiększa czas obróbki i wymagania dotyczące pozycjonowania.
Niestandardowe narzędzia kombinowane mogą integrować kompatybilne funkcje skrawania w jednym korpusie narzędzia. Przykładami są wiertła stopniowe i specjalistyczne frezy kształtowe.
Konstrukcje te mogą ograniczyć liczbę zmian narzędzi i powtarzalne pozycjonowanie. Jednak operacje łączone wymagają wystarczającej mocy maszyny i odpowiednich warunków skrawania.
Wady powierzchni często wynikają z niewłaściwej geometrii skrawania lub niestabilnego zazębienia. Ślady narzędzi, zadziory i różnice wymiarowe mogą zwiększać wymagania dotyczące obróbki wtórnej.
Dostosowane końcówki kuliste, promienie naroży i frezy profilowe mogą pasować do określonych kształtów komponentów. Odpowiednia geometria krawędzi pomaga w utrzymaniu kontrolowanych sił skrawania.
Producenci powinni ustalić mierzalne wymagania dotyczące powierzchni przed zamówieniem niestandardowych narzędzi do wykańczania. Dzięki temu rozwój oprzyrządowania odpowiada rzeczywistym celom jakościowym.
Przedwczesne zużycie narzędzi zwiększa koszty wymiany i przerwy w produkcji. Nadmierna temperatura, ścieranie materiału i nieodpowiednie krawędzie tnące przyczyniają się do pogorszenia jakości.
Dostosowane gatunki węglików i powłoki mogą poprawić odporność na zużycie w określonych warunkach. Wzmocnione narożniki tnące mogą również zmniejszyć odpryski podczas wymagających operacji.
Jednakże dłuższą żywotność narzędzia należy zweryfikować w próbach produkcyjnych. Same zmiany konstrukcyjne nie mogą zagwarantować lepszej odporności na zużycie.
Koszt wytworzenia obejmuje więcej niż cena zakupu narzędzia skrawającego. Zmiany narzędzi, czas obróbki, inspekcja i odrzucone komponenty – wszystko to wpływa na wydatki.
Dostosowane narzędzia mogą ograniczyć niepotrzebne operacje i poprawić akceptowaną wydajność produkcji. Ich wartość ekonomiczna zależy od wielkości produkcji i wymiernych usprawnień procesów.
Producenci powinni porównywać całkowity koszt akceptowalnego komponentu, zamiast skupiać się wyłącznie na cenie narzędzia.
Wyzwanie związane z obróbką |
Indywidualne rozwiązanie narzędziowe |
Potencjalna korzyść |
|---|---|---|
Złożona geometria |
Specjalne profile i wymiary |
Poprawiona dostępność |
Wąskie tolerancje |
Krawędzie tnące dostosowane do konkretnych zastosowań |
Lepsza spójność wymiarowa |
Trudne materiały |
Odpowiednie gatunki węglików i powłoki |
Stabilna obróbka |
Wiele operacji |
Narzędzia kombinowane |
Mniej zmian narzędzi |
Wady powierzchni |
Zoptymalizowana geometria cięcia |
Ulepszone wykończenie |
Przedwczesne zużycie |
Konstrukcja narzędzia dostosowana do materiału |
Przewidywalna trwałość narzędzia |
Wysokie koszty przetwarzania |
Narzędzia specyficzne dla procesu |
Niższy całkowity koszt obróbki |
Wskazówka: Zidentyfikuj mierzalny problem związany z obróbką przed zażądaniem specyfikacji narzędzi dostosowanych do indywidualnych potrzeb.
Geometria narzędzia określa dostępność skrawania, usuwanie materiału i stabilność obróbki. Dostosowanie pomaga producentom uwzględnić cechy komponentów wykraczające poza konwencjonalne wymiary narzędzi.
Niestandardowe cechy komponentów mogą wymagać specjalnych średnic skrawania i wymiarów szyjki. Dostosowany prześwit szyjki ułatwia narzędziom dostęp do zagłębionych obszarów obróbki.
Jednakże nadmierna długość narzędzia zwiększa ryzyko zginania i drgań. Inżynierowie powinni zachować najkrótszy praktyczny montaż narzędzia.
Właściwy dobór oprawek narzędziowych dodatkowo poprawia stabilność obróbki. Wymiary frezu muszą pozostać zgodne z zamierzoną maszyną.
Różne profile wymagają różnych geometrii krawędzi skrawającej. Płaskie frezy obrabiają rowki i występy, podczas gdy narzędzia z kulistymi końcówkami obsługują zakrzywione powierzchnie.
Frezy do promieni naroży wzmacniają cięcie narożników podczas odpowiednich operacji. Niestandardowe frezy profilowe odtwarzają wyspecjalizowane kształty w bardziej bezpośredni sposób.
Opcje te są przydatne, gdy standardowe frezy wymagają wielu przejść obróbczych. Jednakże ścieżki narzędzia i parametry skrawania muszą odpowiadać wybranej geometrii.
Liczba rowków wpływa na odprowadzanie wiórów i zaangażowanie krawędzi skrawającej. Konstrukcje jednoostrzowe zapewniają przestrzeń na wióry dla wybranych tworzyw sztucznych i materiałów nieżelaznych.
Frezy wieloostrzowe mogą w odpowiednich warunkach wspomagać produktywną obróbkę metalu. Kąt pochylenia linii śrubowej wpływa również na siły skrawania i ruch wiórów.
Dostosowana geometria pomaga zrównoważyć usuwanie materiału ze stabilnością skrawania. Producenci powinni weryfikować wyniki poprzez kontrolowane próby obróbki.
Niestandardowe narzędzia do formowania odtwarzają określone cechy za pomocą specjalistycznych profili tnących. Mogą tworzyć rowki, fazowania, otwory schodkowe i wybrane promienie.
Niektóre projekty łączą kompatybilne operacje, aby ograniczyć wymianę narzędzi. Jednakże kombinowane skrawanie może zwiększyć obciążenie narzędzia.
Producenci powinni zweryfikować tolerancje cech i możliwości maszyny przed zatwierdzeniem projektów narzędzi kombinowanych.
Wskazówka: podczas opracowywania narzędzi należy dostarczyć szczegółowe rysunki komponentów pokazujące krytyczne promienie, prześwity i głębokości obróbki.
Dostosowana wydajność narzędzi zależy od trwałości krawędzi najnowocześniejszej i kompatybilności materiałowej. Odpowiednie podłoża i powłoki pomagają producentom sprostać wymagającym warunkom skrawania.
Gatunki węglików różnią się twardością, wytrzymałością i odpornością na zużycie. Drobnoziarnisty węglik może obsługiwać ostre krawędzie skrawające i wymagać precyzyjnych zastosowań.
Jednak maksymalna twardość nie zawsze zapewnia najlepszą wydajność. Przerywana obróbka może wymagać większej odporności na odpryski.
Producenci powinni wybierać gatunki węglików zgodnie z właściwościami materiału i obciążeniami skrawającymi. Geometria narzędzia musi także zapewniać odpowiednią wytrzymałość krawędzi skrawającej.
Powłoki mogą chronić krawędzie skrawające przed ścieraniem i obciążeniami termicznymi. Typowe opcje obejmują systemy oparte na TiAlN i AlTiN.
Jednakże różne materiały wymagają różnych właściwości powłoki. Polerowane lub niepowlekane krawędzie tnące mogą lepiej pasować do wybranych zastosowań w przypadku metali nieżelaznych.
Dobór powłoki powinien uwzględniać temperaturę roboczą i powstawanie wiórów. Producenci powinni ocenić wydajność w rzeczywistych warunkach produkcji.
Narzędzia do obróbki zgrubnej muszą wytrzymywać znaczne siły skrawania i zaangażowanie materiału. Wzmocnione krawędzie tnące zapobiegają odpryskom podczas odpowiednich operacji.
Narzędzia do wykańczania kładą nacisk na dokładność wymiarową i kontrolowaną jakość powierzchni. Ich krawędzie skrawające mogą wymagać różnej ostrości i geometrii naroży.
Indywidualne przygotowanie pomaga zrównoważyć wytrzymałość krawędzi z oporem cięcia. Zwiększa to trwałość narzędzia i spójność powierzchni, jeśli jest prawidłowo zaprojektowane.
Obróbka stali hartowanej stwarza znaczne wyzwania w zakresie zużycia i siły skrawania. Odpowiednie podłoża i powłoki węglikowe zwiększają trwałość krawędzi skrawającej.
Frezy trzpieniowe z czterema ostrzami z węglików spiekanych stanowią jedną konfigurację dla wybranych operacji obróbki stali. Jednak sama liczba rowków nie określa właściwości materiału hartowanego.
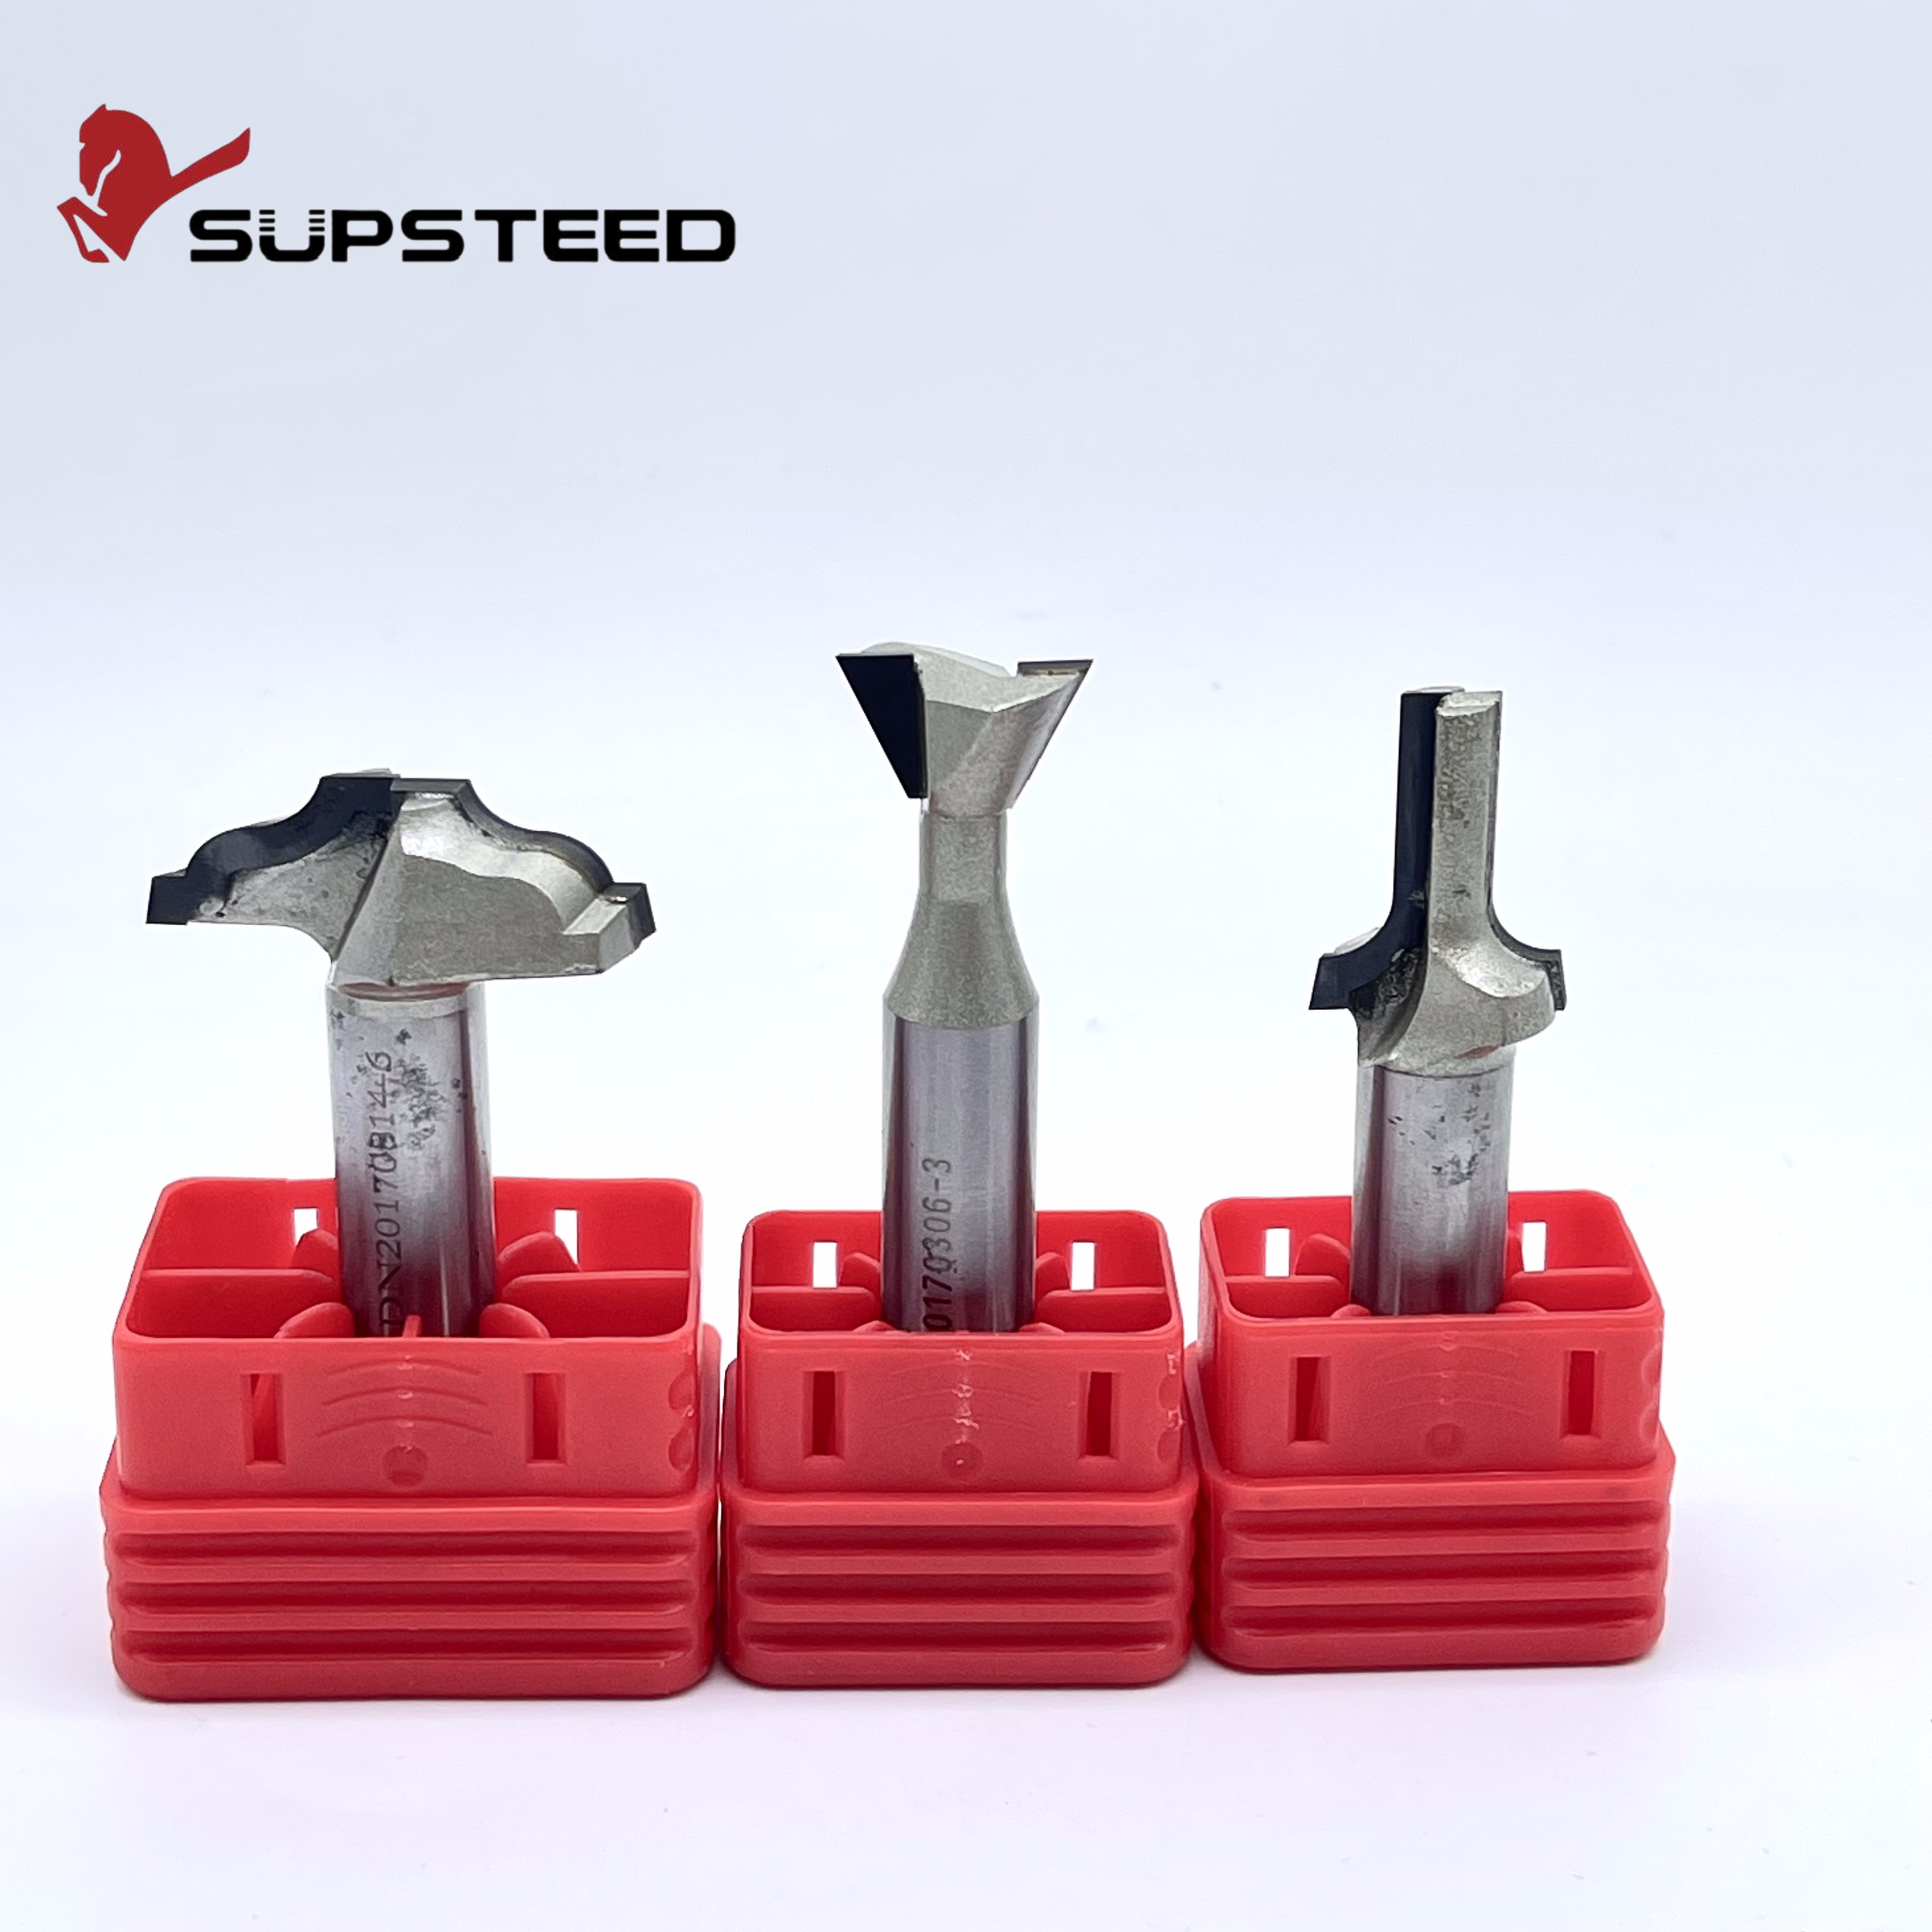
Oferty SUPSTEED PRECISION TOOLS Dostosowane do indywidualnych potrzeb narzędzia do obróbki spawanej spełniające specjalistyczne wymagania dotyczące cięcia przemysłowego. Ich konstrukcja może uwzględniać geometrię skrawania i interfejsy narzędzi dostosowane do konkretnego zastosowania.
Spawane lub łączone konstrukcje narzędzi wymagają odpowiedniej weryfikacji konstrukcji. Nie należy zakładać, że są one zamienne z frezami palcowymi z węglika spiekanego.
Dostosowana funkcja narzędzia |
Główny cel |
Typowe zastosowanie |
|---|---|---|
Specjalna średnica |
Uzyskaj dostęp do niestandardowych funkcji |
Precyzyjne gniazda |
Przedłużona szyja |
Dotrzeć do zagłębionych powierzchni |
Głębokie kieszenie |
Promień narożnika |
Wzmocnij ścinanie narożników |
Frezowanie barków |
Profil nosa kulisty |
Powierzchnie zakrzywione maszynowo |
Wykańczanie formy |
Specjalna geometria rowka |
Kontroluj tworzenie się wiórów |
Obróbka specyficzna dla materiału |
Powłoka odporna na zużycie |
Popraw trwałość krawędzi |
Trudne materiały |
Geometria kombinowana |
Ogranicz oddzielne operacje |
Funkcje stopniowane |
Niestandardowe oprzyrządowanie staje się cenne, gdy wymagania dotyczące komponentów przekraczają możliwości standardowych narzędzi. Kilka branż korzysta z geometrii skrawania i kombinacji materiałów dostosowanych do konkretnego zastosowania.
Komponenty lotnicze często charakteryzują się złożonymi profilami i wymagającymi właściwościami materiałowymi. Stopy tytanu i wybrane materiały o wysokiej wytrzymałości wymagają kontrolowanych warunków obróbki.
Dostosowane frezy mogą zapewnić specjalistyczne profile i lepszą dostępność funkcji. Odpowiednia geometria skrawania może pomóc w kontrolowaniu obciążenia narzędzia.
Produkcja lotnicza wymaga jednak zweryfikowanych procesów obróbki i udokumentowanych inspekcji. Oprzyrządowanie dostosowane do indywidualnych potrzeb musi spełniać rzeczywiste wymagania producenta dotyczące akceptacji.
Komponenty medyczne mogą zawierać miniaturowe otwory, wąskie rowki i skomplikowane profile. Cechy te wymagają dokładnej obróbki i kontrolowanego tworzenia się zadziorów.
Dostosowane do indywidualnych potrzeb mikrofrezarki i narzędzia formujące mogą obsługiwać specjalistyczne geometrie komponentów. Kompatybilność materiałowa i integralność powierzchni pozostają ważnymi czynnikami wyboru.
Producenci powinni zweryfikować działanie narzędzia zgodnie z obowiązującymi procedurami produkcyjnymi. Ostateczna jakość komponentu nie może zależeć wyłącznie od specyfikacji narzędzia.
Produkcja samochodów często wiąże się z wielokrotną obróbką podobnych komponentów. Stabilne czasy cykli i przewidywalna trwałość narzędzi wpływają na wydajność produkcji.
Niestandardowe narzędzia kombinowane mogą wykonywać powiązane operacje podczas mniejszej liczby konfiguracji. Konstrukcje te mogą zmniejszyć ruchy maszyny i wymagania dotyczące pozycjonowania.
Producenci powinni porównać rzeczywistą wydajność produkcji przed zatwierdzeniem specjalistycznego oprzyrządowania. Aplikacje masowe często zapewniają większe możliwości odzyskania kosztów rozwoju.
Produkcja form często wiąże się ze złożonymi konturami, głębokimi wgłębieniami i wymaganiami dotyczącymi precyzyjnego wykończenia. Narzędzia standardowe mogą wymagać dodatkowych przejść przez ograniczone funkcje.
Dostosowane do indywidualnych potrzeb frezy kuliste i profilowe zapewniają specjalistyczne opcje obróbki. Geometrie o dużym zasięgu mogą również dotrzeć do trudnych obszarów.
Jednakże nadmierny zasięg zwiększa ryzyko odkształcenia. Inżynierowie powinni zrównoważyć wymagania dotyczące dostępu ze sztywnością narzędzia.
Przemysł |
Główne wyzwanie |
Potencjalne narzędzie dostosowane do indywidualnych potrzeb |
|---|---|---|
Lotnictwo |
Trudne stopy i złożone profile |
Specjalne frezy z węglików spiekanych |
Urządzenia medyczne |
Małe cechy i wąskie tolerancje |
Mikronarzędzia i wycinaki kształtowe |
Automobilowy |
Powtarzające się operacje obróbcze |
Ćwiczenia kombinowane |
Wykonywanie form |
Złożone kontury i wgłębienia |
Niestandardowe frezy z kulistym czubkiem |
Inżynieria precyzyjna |
Niestandardowe cechy komponentów |
Narzędzia do profili i promieni narożników |
Wskazówka: traktuj priorytetowo narzędzia niestandardowe w przypadku powtarzających się problemów związanych z obróbką, w przypadku których wymierne ulepszenia uzasadniają koszty rozwoju.
Skuteczne oprzyrządowanie niestandardowe zaczyna się od jasnych wymagań produkcyjnych. Inżynierowie powinni powiązać każdą decyzję projektową ze specyfikacjami komponentów i warunkami produkcji.
Rozwój narzędzia rozpoczyna się od określenia wymagań dotyczących gotowego komponentu. Rysunki powinny określać wymiary krytyczne, jakość powierzchni i właściwości materiału.
Producenci powinni dokumentować aktualne ograniczenia obróbki. Mogą one obejmować nadmierny czas cyklu, słabą dostępność lub przedwczesne zużycie.
Jasne cele ulepszeń pomagają inżynierom w wyborze odpowiednich projektów narzędzi. Wspierają także znaczące porównania wydajności podczas prób.
Inżynierowie przekładają wymagania produkcyjne na konkretne wymiary narzędzia skrawającego. Wybierają geometrię, gatunek węglika, powłokę i interfejsy oprawek narzędziowych.
Wydajność i sztywność wrzeciona maszyny również wpływają na konstrukcję. Nadmiernie agresywne specyfikacje mogą stworzyć niepraktyczne warunki pracy.
SUPSTEED PRECISION TOOLS zapewnia narzędzia dostosowane do indywidualnych potrzeb Kategoria Narzędzia niestandardowe . Oferta obejmuje frezy węglikowe, narzędzia do wykonywania otworów i specjalistyczne rozwiązania PCD/PCBN.
Narzędzia prototypowe umożliwiają producentom ocenę proponowanych geometrii przed pełną produkcją. Próby powinny wykorzystywać reprezentatywne przedmioty i warunki obróbki.
Inżynierowie powinni mierzyć dokładność wymiarową, wykończenie powierzchni i użyteczną trwałość narzędzia. Czas cyklu obróbki stanowi kolejny ważny wskaźnik wydajności.
Wyniki prób mogą ujawnić niezbędne korekty projektu. Producenci powinni udokumentować zmiany przed zatwierdzeniem ostatecznych specyfikacji.
Zatwierdzone prototypy wymagają spójnych specyfikacji produkcyjnych. Rysunki narzędzi powinny definiować wymiary krytyczne i cechy krawędzi skrawającej.
Procedury kontrolne pomagają zweryfikować powtarzalność pomiędzy partiami narzędzi. Producenci powinni również zachować zatwierdzone parametry obróbki.
Stałe oprzyrządowanie zamienne zapewnia przewidywalną, długoterminową produkcję. Zmniejsza zmienność spowodowaną nieudokumentowanymi zmianami geometrii.
Etap rozwoju |
Wymagane informacje |
Oczekiwany wynik |
|---|---|---|
Analiza wymagań |
Rysunki, materiał, tolerancje |
Zdefiniowane wyzwanie obróbcze |
Projekt narzędzia |
Geometria, podłoże, powłoka |
Specyfikacja narzędzia |
Produkcja prototypów |
Zatwierdzony projekt |
Przykładowy nóż |
Próba obróbki |
Reprezentatywny przedmiot obrabiany |
Wyniki wydajności |
Udoskonalenie |
Ustalenia kontroli |
Ulepszona konfiguracja |
Zatwierdzenie produkcji |
Ostateczny rysunek i kryteria |
Powtarzalne niestandardowe oprzyrządowanie |
Narzędzia dostosowane do indywidualnych potrzeb powinny wykazywać wymierne ulepszenia w trakcie produkcji. Producenci potrzebują spójnych metod oceny, aby określić ich wartość praktyczną.
Czas cyklu obróbki obejmuje operacje cięcia, pozycjonowania i wymiany narzędzi. Niestandardowe noże kombinowane mogą ograniczyć niepotrzebne ruchy maszyny.
Producenci powinni porównać całkowity czas przetwarzania przed i po dostosowaniu. W testach należy stosować równoważne przedmioty obrabiane i warunki pracy maszyny.
Krótszy czas cyklu staje się cenny, gdy jakość wykończenia pozostaje akceptowalna. Pomiary produktywności powinny uwzględniać faktycznie przyjęte komponenty.
Zwiększona wydajność obróbki nie powinna zmniejszać dokładności wymiarowej. Producenci muszą oceniać jakość komponentów wraz z wydajnością cięcia.
Odchylenia wymiarowe i chropowatość powierzchni stanowią mierzalne punkty porównawcze. Powtarzane inspekcje ujawniają spójność pomiędzy partiami produkcyjnymi.
Narzędzia niestandardowe mogą zmniejszyć różnice w pozycjonowaniu związane z konfiguracją. Korzyści te wymagają jednak weryfikacji w rzeczywistych warunkach produkcyjnych.
Zużycie narzędzia wpływa na siły skrawania i spójność obróbki. Producenci powinni rejestrować użyteczny czas cięcia i częstotliwość wymiany.
Dłuższa przewidywalna trwałość narzędzia może zmniejszyć liczbę przerw w obróbce. Jednak wymagania dotyczące konserwacji i ponownego szlifowania narzędzi również wpływają na koszty operacyjne.
Niestandardowe narzędzia skrawające PCD i PCBN mogą być odpowiednie dla wybranych wymagających zastosowań. PCD ogólnie nadaje się do ściernych materiałów nieżelaznych, podczas gdy PCBN służy do wybranych materiałów hartowanych.
Oferty SUPSTEED PRECISION TOOLS Niestandardowe narzędzia do obróbki metali nieżelaznych PCD/PCBN . Asortyment produktów zaspokaja wymagania dotyczące specjalistycznych materiałów i obróbki precyzyjnej.
Narzędzia niestandardowe mogą wymagać wyższych inwestycji początkowych niż standardowe frezy. Ich korzyści ekonomiczne zależą od rzeczywistych ulepszeń obróbki.
Producenci powinni uwzględnić zmiany narzędzi, czas cyklu, złom i wydatki na konserwację. Wielkość produkcji wpływa również na zwrot kosztów.
Najsilniejsze porównanie wykorzystuje koszt oprzyrządowania w przeliczeniu na akceptowalny gotowy komponent. Metoda ta łączy wydajność cięcia bezpośrednio z ekonomiką produkcji.
Wskaźnik wydajności |
Co mierzyć |
Korzyści produkcyjne |
|---|---|---|
Czas cyklu |
Czas przetwarzania na komponent |
Wyższa produktywność |
Zmiany narzędzi |
Zmiany w cyklu produkcyjnym |
Mniej przerw |
Dokładność wymiarowa |
Odchylenie od wymaganych wymiarów |
Lepsza jakość komponentów |
Chropowatość powierzchni |
Stan powierzchni gotowy |
Zredukowane wykończenie |
Żywotność narzędzia |
Użyteczny czas cięcia |
Przewidywalna wymiana |
Wskaźnik złomu |
Odrzucone komponenty |
Mniejsze straty materiału |
Koszt narzędzia na część |
Koszt narzędzia na zaakceptowany komponent |
Lepsza kontrola kosztów |
Zaakceptowane dane wyjściowe |
Kwalifikowane części na okres produkcyjny |
Niezawodna produktywność |
Wskazówka: Porównaj narzędzia niestandardowe i standardowe, stosując identyczne materiały, stan maszyny i procedury kontrolne.
Producenci powinni ocenić, czy niestandardowe oprzyrządowanie rozwiązuje udokumentowane ograniczenia produkcyjne. Jasne wymagania techniczne pozwalają uniknąć niepotrzebnych wydatków na rozwój.
Standardowe frezy nadal nadają się do wielu zastosowań związanych z obróbką. Producenci powinni najpierw ocenić dostępne rozmiary i konfiguracje narzędzi.
Dostosowanie parametrów lub ulepszone mocowanie robocze może rozwiązać istniejące problemy. Niestandardowe narzędzia stają się bardziej istotne, gdy te alternatywy pozostają niewystarczające.
Udokumentowanie ograniczenia pomaga w ustaleniu uzasadnienia biznesowego. Dzięki temu dostosowywanie nie stanie się niepotrzebnym wydatkiem zakupowym.
Specyfikacje narzędzi niestandardowych powinny odzwierciedlać wymagania dotyczące gotowych komponentów. Producenci powinni dostarczyć rysunki, gatunki materiałów i tolerancje krytyczne.
Geometria skrawania, powłoka i kompatybilność oprawek narzędziowych również wymagają zdefiniowania. Cele dotyczące wykończenia powierzchni pomagają w przygotowaniu krawędzi skrawającej.
Dostawcy powinni otrzymać jasne kryteria akceptacji. Poprawia to komunikację i zmniejsza nieporozumienia projektowe.
Niezawodne oprzyrządowanie niestandardowe wymaga odpowiedniego projektu i możliwości precyzyjnej produkcji. Dostawcy powinni znać sposób szlifowania węglików spiekanych i geometrię narzędzia specyficzną dla danego zastosowania.
Ważne jest również wsparcie w zakresie opracowywania prototypów i inspekcji. Komunikacja techniczna pomaga wcześnie rozwiązać potencjalne problemy związane z obróbką.
Do specjalistycznych zastosowań w obróbce drewna i panelach inżynieryjnych oferuje SUPSTEED PRECISION TOOLS Narzędzia do obróbki drewna PCD . Narzędzia te są przeznaczone do obróbki drewna i paneli, a nie do ogólnej obróbki stali hartowanej.
Ich diamentowe krawędzie tnące mogą zapewnić odporność na zużycie podczas odpowiednich zastosowań w obróbce płyt ściernych.
Niestandardowe oprzyrządowanie może wymagać dodatkowego czasu na projektowanie i opracowywanie prototypów. Producenci powinni uwzględnić te wymagania podczas planowania produkcji.
Spójność kolejności ma również znaczenie w przypadku powtarzających się operacji obróbki. Zatwierdzone rysunki pomagają zapewnić, że narzędzia zamienne odpowiadają zatwierdzonym specyfikacjom.
Wartość długoterminowa zależy od wydajności obróbki i niezawodności dostaw. Kupujący powinni porównać całkowite korzyści operacyjne z kosztami rozwoju i wymiany.
Czynnik wyboru |
Co sprawdzić |
Oczekiwana korzyść |
|---|---|---|
Wyzwanie związane z obróbką |
Geometria, zużycie, jakość, czas cyklu |
Wyraźny cel dostosowywania |
Rysunek komponentu |
Wymiary i tolerancje |
Dokładny projekt narzędzia |
Materiał przedmiotu obrabianego |
Twardość i skrawalność |
Odpowiednia geometria cięcia |
Projekt narzędzia |
Średnica, profil, konfiguracja rowków |
Lepsza kompatybilność aplikacji |
Węglik i powłoka |
Twardość, wytrzymałość, odporność na zużycie |
Stabilna wydajność cięcia |
Możliwości maszyny |
Wrzeciono, sztywność, uchwyt narzędziowy |
Praktyczne wdrożenie |
Testowanie prototypu |
Jakość, czas cyklu, trwałość narzędzia |
Zweryfikowane wyniki |
Możliwości dostawcy |
Projektowanie, szlifowanie, kontrola |
Stała produkcja |
Wymagania dotyczące dostawy |
Prototypy i wielkości produkcyjne |
Niezawodne zakupy |
Całkowity koszt |
Cena narzędzia, złom, przestoje |
Lepsze decyzje zakupowe |
Wskazówka: przed złożeniem dużych zamówień na niestandardowe narzędzia należy potwierdzić kryteria zatwierdzania prototypów i specyfikacje narzędzi zamiennych.
Niestandardowe narzędzia pomagają producentom pokonać złożone geometrie, trudne materiały i wąskie tolerancje obróbki. Ich wyspecjalizowane konstrukcje poprawiają dokładność cięcia i wydajność produkcji.
Zoptymalizowane gatunki węglików, powłoki i geometrie skrawania zapewniają stabilną obróbkę i przewidywalną trwałość narzędzia.
SUPSTEED PRECISION TOOLS oferuje dostosowane do indywidualnych potrzeb frezy z węglików spiekanych, spawane narzędzia skrawające i rozwiązania PCD/PCBN.
Precyzyjne narzędzia i usługi dostosowywania pomagają producentom obniżyć koszty obróbki, poprawić jakość komponentów i utrzymać niezawodną wydajność produkcji.
Odp.: Narzędzia niestandardowe pozwalają sprostać konkretnym wyzwaniom związanym z obróbką CNC dzięki dostosowanym projektom.
Odp.: Dostosowane narzędzia poprawiają dokładność, dostępność i wydajność w przypadku złożonych komponentów.
Odp.: W narzędziach niestandardowych stosuje się odpowiednie gatunki węglików, powłoki i geometrie skrawania.
Odp.: Pasują do specjalistycznych zastosowań wymagających unikalnej geometrii lub węższych tolerancji.
Odp.: Ceny zależą od geometrii, materiału, powłoki i wielkości zamówienia.
Odp.: Nieprawidłowe specyfikacje, nadmierne siły skrawania lub niewłaściwe parametry obróbki powodują problemy.