
Visualizações: 0 Autor: Editor do site Horário de publicação: 24/06/2026 Origem: Site

O sucesso da usinagem depende muito da qualidade do seu equipamento de corte. O verdadeiro custo de As ferramentas para furação nunca são apenas o preço de compra inicial. Representa o custo real por furo calculado ao longo de todo o ciclo de vida da ferramenta. Muitas oficinas tratam erroneamente a manutenção de ferramentas como uma tarefa doméstica opcional. Você deve reformular essa mentalidade imediatamente. Em vez disso, trate a manutenção como um protocolo operacional crítico.
Ignorar esse requisito básico aumenta rapidamente as taxas de refugo e força um dispendioso tempo de inatividade do fuso. Em última análise, a manutenção confiável justifica seus investimentos pesados em ferramentas. Este guia descreve protocolos básicos verificáveis para a manutenção de ferramentas de metal duro intercambiáveis e inteiriças. Você descobrirá exatamente como estabelecer rotinas proativas e solucionar padrões de desgaste comuns. Seguindo essas etapas estabelecidas, os operadores alcançarão um desempenho altamente previsível e protegerão peças valiosas contra danos catastróficos.
Protocolos de manutenção consistentes prolongam a vida útil das ferramentas de furação, reduzindo diretamente o custo por peça.
A inspeção proativa de padrões de desgaste (como desgaste marginal ou lascamento) evita falhas catastróficas da ferramenta e protege peças caras.
O manuseio adequado e o controle ambiental (prevenção de ferrugem, armazenamento seguro) são tão críticos para o desempenho quanto os parâmetros de usinagem corretos.
Estabelecer limites claros para reafiação versus substituição é essencial para otimizar a lucratividade da usinagem CNC.
A vida imprevisível da ferramenta destrói ativamente os cronogramas de produção. Quando os operadores não podem confiar nos seus equipamentos de corte, eles diminuem as taxas de avanço. Ferramentas sem manutenção levam inevitavelmente a acabamentos superficiais ruins e graves imprecisões dimensionais. Uma broca cega requer mais força de impulso para penetrar no material. Este excesso de força aumenta o desgaste da máquina e coloca tensão desnecessária nos rolamentos do fuso.
Além disso, arestas de corte cegas geram calor excessivo. Este calor muitas vezes endurece o material circundante. Se você fizer um furo usando uma ferramenta desgastada, a próxima operação será prejudicada. Machos ou alargadores que entram em um furo endurecido irão lascar ou quebrar. O impacto financeiro se espalha rapidamente por toda a célula de produção.
Um protocolo de manutenção bem-sucedido cria previsibilidade máxima. Os operadores devem saber exatamente quantos furos uma ferramenta pode produzir antes de exigir inspeção ou troca. Estabelecer uma linha de base requer monitoramento diligente e cuidado consistente. Você alcança o sucesso quando as mudanças de ferramentas se tornam eventos programados, em vez de reações de emergência.
A previsibilidade elimina as suposições da fabricação sem iluminação. Quando você faz a manutenção adequada das ferramentas, você pode permitir que as máquinas funcionem sem pessoal. Arestas de corte confiáveis produzem cavacos consistentes, evitando atolamentos no escoamento de cavacos. O desempenho previsível é a base de um negócio de usinagem altamente lucrativo.
Muitos maquinistas afirmam que não têm tempo para medidas preventivas rigorosas. Você deve comparar o custo de dez minutos de manutenção preventiva com uma falha catastrófica. Consideremos o desastre financeiro de uma broca quebrada alojada nas profundezas de um componente aeroespacial de alto valor.
Extrair uma broca de metal duro quebrada de uma carcaça de motor de titânio requer um trabalho caro de EDM (usinagem por descarga elétrica). Às vezes, a parte é totalmente inviável. Você perde o custo da matéria-prima. Você perde todas as horas de usinagem investidas até aquele ponto. Uma breve inspeção visual e uma limpeza regular eliminam esses enormes riscos financeiros.
Os procedimentos padrão determinam a limpeza imediata assim que a operação for concluída. Você deve remover todos os cavacos residuais e fluido de corte do corpo da ferramenta. Os resíduos do líquido refrigerante geralmente secam formando uma película pegajosa. Este filme atrai poeira abrasiva e leva à corrosão localizada.
A limpeza adequada evita Bordas Construídas (BUE). Ao usinar materiais como alumínio ou aço com baixo teor de carbono, o material geralmente é soldado a frio na aresta de corte. Os operadores devem remover este material acumulado quimicamente ou ultrassonicamente. Nunca raspe a aresta de corte com uma escova de aço duro. A raspagem abrasiva irá microfraturar os delicados lábios de corte de metal duro.
Moderno As ferramentas de perfuração CNC freqüentemente apresentam canais internos de refrigeração. Você deve garantir que esses canais permaneçam completamente livres de detritos. Lascas de metal fino ocasionalmente desviam dos sistemas de filtragem da máquina e se alojam dentro da ferramenta.
Canais bloqueados levam a choque térmico imediato. Se um orifício de refrigeração ficar obstruído, o fornecimento de fluido torna-se totalmente assimétrico. A ferramenta aquece rapidamente de um lado. Quando o refrigerante preso finalmente rompe, ele atinge o metal duro superaquecido. O choque térmico resultante quebra a broca instantaneamente. Os operadores devem lavar esses canais usando pressão direcionada ou banhos ultrassônicos durante a manutenção de rotina.
Você não pode avaliar com eficácia o desgaste da ferramenta apenas a olho nu. Os maquinistas devem utilizar lupas de joalheiro ou microscópios digitais para avaliar arestas de corte. Inspecione a ferramenta antes de reabastecê-la ou carregá-la no próximo carrossel. A detecção precoce de desgaste evita falhas inesperadas durante a produção.
Verifique a borda do cinzel: procure manchas ou microlascas no ponto morto.
Examine o desgaste do flanco: Meça a largura da área de desgaste ao longo da aresta de corte primária.
Inspecione as margens: Procure desgaste abrasivo nas margens de orientação do diâmetro externo.
Avalie o revestimento: Identifique quaisquer áreas onde o revestimento de nitreto de alumínio e titânio (TiAlN) foi removido.
A documentação desses indicadores microscópicos ajuda a estabelecer cronogramas precisos de gerenciamento da vida útil da ferramenta.
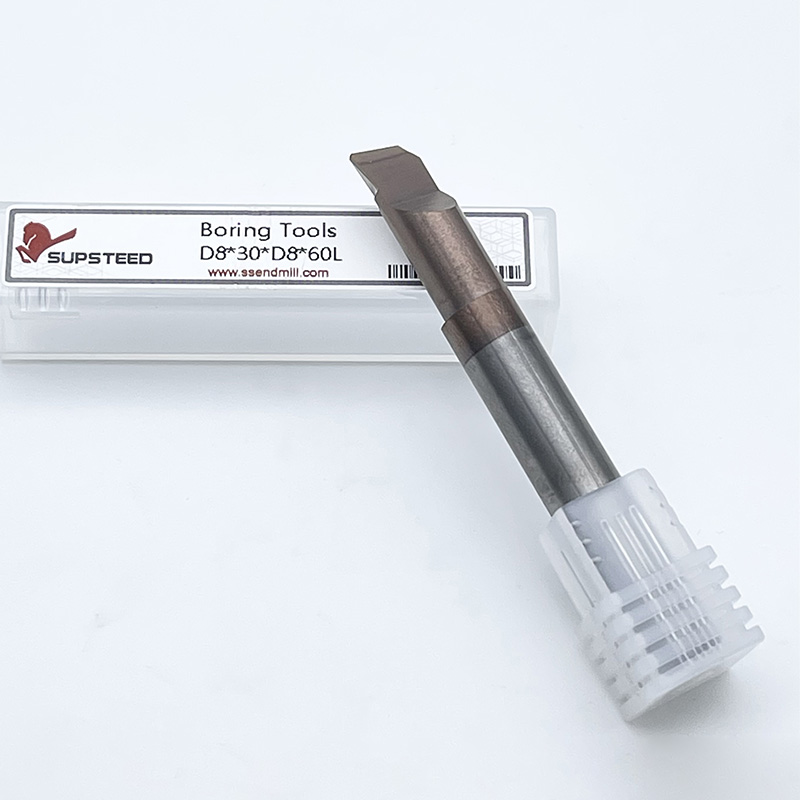
O metal duro sólido possui dureza excepcional. Essa dureza permite cisalhar ligas resistentes sem esforço. No entanto, a dureza extrema causa inerentemente fragilidade. O carboneto irá quebrar ou lascar facilmente com o impacto. Você deve delinear regras de manuseio rígidas para evitar lascas nas bordas devido ao contato entre ferramentas.
Os operadores geralmente jogam diversas ferramentas em uma única caixa de plástico. Eles chacoalham juntos durante o transporte. Essa mentalidade de “gaveta da morte” destrói arestas de corte altamente projetadas antes mesmo que elas toquem uma peça de trabalho. Você deve tratar equipamentos de corte de precisão como vidro frágil. Nunca os coloque diretamente sobre bancadas de metal duro ou mesas de máquinas sem tapetes de proteção.
Ambientes de fabricação úmidos representam uma séria ameaça aos porta-ferramentas e às hastes de aço. A ferrugem degrada as superfícies críticas de contato. Se a haste desenvolver ferrugem, ela não assentará concentricamente dentro da pinça ou do suporte de ajuste retrátil. Isso introduz desvio, que acelera exponencialmente o desgaste da ferramenta.
Você deve aplicar inibidores de ferrugem adequados antes do armazenamento a longo prazo. Considere papel especializado com Inibidor de Corrosão Volátil (VCI) ou ceras de imersão. Proteja as arestas de corte usando revestimentos plásticos destacáveis por imersão a quente. Esses revestimentos especializados vedam a umidade ambiente e fornecem um excelente amortecedor físico contra quedas acidentais.
Avalie minuciosamente suas soluções de armazenamento atuais. A padronização da infraestrutura organizacional evita danos acidentais durante o transporte. Também reduz drasticamente os tempos de configuração. Os maquinistas nunca devem perder vinte minutos procurando o tamanho correto da broca.
Mangas plásticas: Guarde a embalagem OEM original para armazenamento individual.
Carrinhos de ferramentas dedicados: Use carrinhos com inserções moldadas personalizadas para transportar conjuntos com segurança.
Armários Modulares: Organize as ferramentas por diâmetro e aplicação de material em gavetas forradas do armário.
Sistemas de rotulagem: marque claramente as ferramentas usadas versus as novas para evitar implantação acidental.
A aresta postiça ocorre quando o material da peça é soldado sob pressão diretamente na aresta de corte. Ele efetivamente altera a geometria da ferramenta. A ferramenta para de cortar com eficiência e começa a rasgar o material. Isso resulta em acabamentos superficiais horríveis e furos superdimensionados.
Você resolve o BUE avaliando a concentração do líquido refrigerante e os parâmetros de usinagem. Freqüentemente, você simplesmente precisa de mais lubrificação. Aumente a porcentagem de concentração do refrigerante. Como alternativa, ajuste suas velocidades e avanços. Aumentar a metragem da superfície (SFM) geralmente gera calor suficiente para evitar que o material se solde na borda.
Você deve aprender a distinguir entre desgaste abrasivo natural e lascamento anormal. O desgaste normal aparece como um padrão de fricção uniforme e suave ao longo do flanco. Ele se desenvolve de forma lenta e previsível ao longo de centenas de ciclos de corte. Isso é esperado e administrável.
O lascamento, por outro lado, apresenta-se como pedaços de metal duro irregulares e irregulares. Lascas indicam um problema mecânico em sua configuração. Geralmente decorre de baixa rigidez da peça, pinças desgastadas ou desvio excessivo do fuso. Se você observar lascas, não substitua simplesmente a broca. Você deve primeiro rastrear o problema de rigidez subjacente.
As fissuras térmicas se manifestam como fraturas finas e finas perpendiculares à aresta de corte. Resulta diretamente de choque térmico severo. A aplicação inconsistente de refrigerante causa flutuações extremas de temperatura. O carboneto se expande e contrai rapidamente, eventualmente quebrando sob o estresse.
Este é um fator crítico ao avaliar sistemas de distribuição de fluidos. Se a sua máquina não consegue fornecer refrigeração de alta pressão de forma consistente, talvez seja necessário reconsiderar sua estratégia de ferramentas. Às vezes, funcionar completamente a seco usando um jato de ar é mais seguro do que sofrer com o fornecimento intermitente e intermitente de refrigerante.
Use a estrutura de diagnóstico a seguir para padronizar seus esforços de solução de problemas no chão de fábrica.
| de Tipo de Desgaste | Indicadores Visuais | Raiz Primária Causa | Ação Corretiva |
|---|---|---|---|
| Borda Construída (BUE) | Material soldado sobre a borda de corte | Baixa velocidade de corte; baixa lubrificação do líquido refrigerante | Aumentar o MFS; aumentar a concentração do líquido refrigerante |
| Desgaste de flanco | Desgaste suave e uniforme na face de folga | Ação abrasiva natural; velocidades de corte excessivas | Substituição de ferramenta padrão; abaixe ligeiramente o SFM |
| Lascas de borda | Quebra irregular e irregular ao longo da borda | Alto desvio; baixa rigidez de configuração; cortes interrompidos | Verifique a concentricidade da pinça; melhorar a fixação |
| Rachadura Térmica | A linha do cabelo racha perpendicularmente ao lábio de corte | Fornecimento intermitente de refrigerante; ciclismo de calor extremo | Garanta refrigerante de alta pressão constante ou mude para jato de ar |
Quando um item chega ao fim de sua vida inicial, você enfrenta uma escolha crítica. Você deve determinar se ele se qualifica como candidato para recondicionamento. Nem todo item desgastado deve ir para a lixeira.
Você deve se concentrar no comprimento restante do canal e na integridade geral do núcleo. Se a ferramenta apresentar fissuras térmicas profundas penetrando no núcleo, a reafiação falhará. A retificadora teria que remover muito material para encontrar metal duro. Da mesma forma, se as margens apresentarem grande desgaste afunilando o corpo, a ferramenta não fará mais um furo dimensionalmente preciso. Salve apenas ferramentas que demonstrem desgaste de borda localizado e previsível.
As instalações de produção dependem fortemente da matemática padrão da indústria para orientar as escolhas de compra. O limite universalmente aceito fica em torno de cinquenta a sessenta por cento. Se os custos combinados de envio, reafiação e recobrimento excederem 60% do preço de um equivalente novo, a substituição é normalmente recomendada.
Por exemplo, se uma furadeira grande de alto desempenho custa trezentos dólares, gastar cem dólares para reafiá-la faz muito sentido financeiro. No entanto, tentar reafiar uma microperfuração de vinte dólares raramente compensa. Os mínimos de mão de obra e revestimento superam rapidamente o custo de reposição. Estabeleça uma regra firme de diâmetro mínimo para sua oficina para agilizar esse processo de decisão.
Seu fornecedor de ferramentas desempenha um papel importante no sucesso da sua manutenção. A avaliação dos programas de reafiação internos ou certificados de um parceiro de ferramentas deve ser um fator primordial na decisão inicial de aquisição. As retificadoras locais de terceiros muitas vezes não possuem as especificações de geometria proprietárias necessárias para restaurar o desempenho original.
Os fornecedores certificados utilizam os programas exatos de retificação CNC usados durante a fabricação original. Eles aplicam preparações de borda idênticas e revestimentos PVD exclusivos. Isso garante que sua ferramenta recondicionada tenha um desempenho idêntico ao de uma nova. Um forte relacionamento com o fornecedor cria essencialmente um programa de reciclagem de circuito fechado para o seu equipamento de corte.
A manutenção eficaz preenche fundamentalmente a lacuna entre as capacidades teóricas de uma ferramenta e seu ROI real no chão de fábrica. A manutenção adequada transforma ambientes de produção caóticos e reativos em operações altamente previsíveis. Você reduz quebras inesperadas, otimiza acabamentos superficiais e reduz significativamente o dispendioso tempo de inatividade da máquina.
A gerência deve estabelecer procedimentos operacionais padrão (POPs) de manutenção padronizados e documentados para todos os operadores. Não deixe os hábitos de limpeza e inspeção a critério individual. Crie listas de verificação visuais em cada terminal de máquina. Quando todos seguem protocolos idênticos, as variações de desempenho desaparecem completamente.
A próxima ação imediata é simples. Incentive seus operadores líderes a auditar as caixas de sucata atuais. Identifique padrões de falha recorrentes em seus equipamentos de corte descartados. Se você notar lascamento excessivo ou trincas térmicas, consulte diretamente um especialista em ferramentas para refinar sistematicamente seus processos de usinagem.
R: Você deve inspecionar as ferramentas com base em métricas de uso, em vez de uma programação de calendário rígida. Acompanhe o número específico de furos perfurados ou monitore a máquina em busca de sinais de aumento de carga no fuso. Um salto repentino de cinco por cento na carga do fuso geralmente indica falha iminente da borda, exigindo inspeção visual imediata com uma lupa.
R: Sim, o ar comprimido é comum e geralmente eficaz para fluidos leves. No entanto, para aglomerados de cavacos teimosos ou resíduos secos de refrigerante, o ar é insuficiente. Você deve utilizar tanques de limpeza ultrassônica ou palhetas de fio de latão especializadas para desalojar com segurança os detritos endurecidos sem riscar as paredes internas de metal duro.
R: Sim, o foco difere significativamente. A manutenção de metal duro requer inspeção microscópica das arestas e planejamento cuidadoso da retificação. A manutenção intercambiável concentra-se fortemente na integridade do assento da pastilha, na limpeza de detritos do bolsão e na garantia de especificações precisas de torque do parafuso para evitar micromovimentos durante operações de corte pesadas.


