
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-06-24 Origine : Site

Le succès de l'usinage dépend en grande partie de la qualité de votre équipement de coupe. Le véritable coût de Les outils de fabrication de trous ne représentent jamais seulement leur prix d'achat initial. Il représente le coût réel par trou calculé sur l’ensemble du cycle de vie de l’outillage. De nombreux ateliers considèrent à tort l’entretien des outils comme une tâche ménagère facultative. Vous devez recadrer cet état d’esprit immédiatement. Considérez plutôt la maintenance comme un protocole opérationnel critique.
Le non-respect de cette exigence fondamentale augmente rapidement les taux de rebut et entraîne des temps d'arrêt coûteux des broches. Un entretien fiable justifie en fin de compte vos lourds investissements en outillage. Ce guide décrit les protocoles de base vérifiables pour la maintenance des outils indexables et en carbure monobloc. Vous découvrirez exactement comment établir des routines proactives et résoudre les problèmes d'usure courants. En suivant ces étapes établies, les opérateurs obtiendront des performances hautement prévisibles et protégeront les pièces de valeur contre les dommages catastrophiques.
Des protocoles de maintenance cohérents prolongent la durée de vie des outils de perçage, réduisant ainsi directement le coût par pièce.
L'inspection proactive des modèles d'usure (comme l'usure marginale ou l'écaillage) évite les pannes catastrophiques des outils et protège les pièces coûteuses.
Une manipulation appropriée et un contrôle environnemental (prévention de la rouille, stockage sécurisé) sont aussi essentiels à la performance que des paramètres d'usinage corrects.
L'établissement de seuils clairs entre réaffûtage et remplacement est essentiel pour optimiser la rentabilité de l'usinage CNC.
La durée de vie imprévisible des outils détruit activement les calendriers de production. Lorsque les opérateurs ne peuvent pas faire confiance à leur équipement de coupe, ils ralentissent les vitesses d'avance. Des outils non entretenus entraînent inévitablement de mauvaises finitions de surface et de graves imprécisions dimensionnelles. Un foret émoussé nécessite plus de force de poussée pour pénétrer dans le matériau. Cette force excessive augmente l’usure de la machine et exerce une contrainte inutile sur les roulements de broche.
De plus, les arêtes de coupe émoussées génèrent une chaleur excessive. Cette chaleur durcit souvent le matériau environnant. Si vous percez un trou avec un outil usé, l'opération suivante en souffrira. Les tarauds ou alésoirs pénétrant dans un trou écroui s'écailleront ou se briseront. L’impact financier se répercute rapidement sur l’ensemble de la cellule manufacturière.
Un protocole de maintenance réussi crée une prévisibilité ultime. Les opérateurs doivent savoir exactement combien de trous un outil peut produire avant de nécessiter une inspection ou un remplacement. L’établissement d’une base de référence nécessite un suivi diligent et des soins cohérents. Vous réussissez lorsque les changements d’outils deviennent des événements planifiés plutôt que des réactions d’urgence.
La prévisibilité élimine les incertitudes liées à la fabrication sans éclairage. Lorsque vous entretenez correctement les outils, vous pouvez laisser les machines fonctionner en toute confiance sans personnel. Des bords de coupe fiables produisent des copeaux homogènes, évitant ainsi les bourrages d'évacuation des copeaux. Des performances prévisibles sont la pierre angulaire d’une activité d’usinage hautement rentable.
De nombreux machinistes affirment qu’ils n’ont pas le temps de prendre des mesures préventives rigoureuses. Vous devez comparer le coût de dix minutes de maintenance préventive à celui d’une panne catastrophique. Pensez au désastre financier d’une foreuse cassée logée au plus profond d’un composant aérospatial de grande valeur.
L'extraction d'un foret en carbure cassé d'un carter de moteur en titane nécessite un travail d'électroérosion (usinage par décharge électrique) coûteux. Parfois, la pièce est totalement irrécupérable. Vous perdez le coût des matières premières. Vous perdez toutes les heures d’usinage investies jusque-là. Une brève inspection visuelle et un nettoyage régulier éliminent ces risques financiers massifs.
Les procédures standard imposent un nettoyage immédiat une fois l’opération terminée. Vous devez éliminer tous les copeaux résiduels et le liquide de coupe du corps de l'outil. Les résidus de liquide de refroidissement sèchent souvent pour former un film collant. Ce film attire les poussières abrasives et entraîne une corrosion localisée.
Un nettoyage approprié empêche l'accumulation de bords (BUE). Lors de l'usinage de matériaux comme l'aluminium ou l'acier à faible teneur en carbone, le matériau est souvent soudé à froid au tranchant. Les opérateurs doivent éliminer ce matériau accumulé chimiquement ou par ultrasons. Ne grattez jamais le tranchant avec une brosse métallique en acier dur. Le grattage abrasif microfracturera les délicates lèvres coupantes en carbure.
Moderne Les outils de perçage CNC comportent fréquemment des canaux de refroidissement internes. Vous devez vous assurer que ces canaux restent complètement exempts de débris. De fins copeaux de métal contournent parfois les systèmes de filtration de la machine et se logent à l'intérieur de l'outil.
Les canaux bloqués entraînent un choc thermique immédiat. Si un trou de liquide de refroidissement se bouche, la distribution du fluide devient entièrement asymétrique. L'outil chauffe rapidement d'un côté. Lorsque le liquide de refroidissement emprisonné finit par percer, il atteint le carbure surchauffé. Le choc thermique qui en résulte brise instantanément la perceuse. Les opérateurs doivent rincer ces canaux à l’aide de bains à pression ou à ultrasons ciblés lors de l’entretien de routine.
Vous ne pouvez pas évaluer efficacement l’usure des outils uniquement à l’œil nu. Les machinistes doivent utiliser des loupes de bijoutier ou des microscopes numériques pour évaluer les arêtes de coupe. Inspectez l’outil avant de le réapprovisionner ou de le charger dans le carrousel suivant. La détection précoce de l'usure évite les pannes inattendues pendant les cycles de production.
Vérifiez le bord du burin : recherchez des bavures ou des micro-écailles au point mort.
Examinez l'usure des flancs : mesurez la largeur de la zone d'usure le long du bord de coupe principal.
Inspectez les marges : recherchez une usure abrasive sur les marges de guidage du diamètre extérieur.
Évaluez le revêtement : identifiez toutes les zones où le revêtement en nitrure de titane et d'aluminium (TiAlN) a été effacé.
La documentation de ces indicateurs microscopiques vous aide à établir des calendriers précis de gestion de la durée de vie des outils.
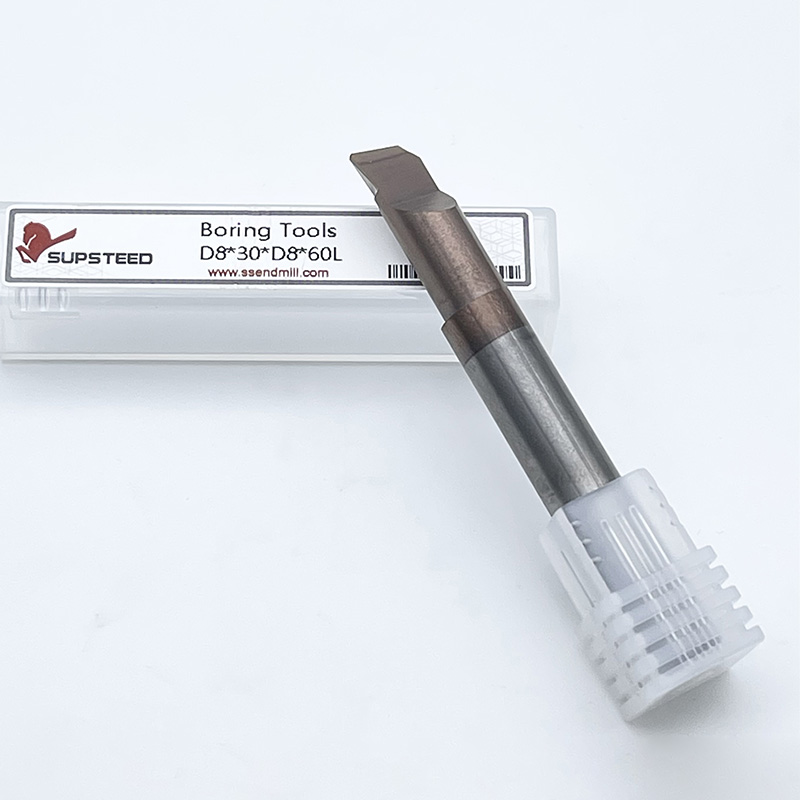
Le carbure monobloc possède une dureté exceptionnelle. Cette dureté lui permet de cisailler sans effort les alliages résistants. Cependant, une dureté extrême entraîne intrinsèquement une fragilité. Le carbure se cassera ou s'écaillera facilement lors de l'impact. Vous devez définir des règles de manipulation strictes pour éviter l'écaillage des bords dû au contact d'un outil à l'autre.
Les opérateurs jettent généralement plusieurs outils dans un seul bac en plastique. Ils s'entrechoquent pendant le transport. Cette mentalité de « tiroir de la mort » détruit les arêtes de coupe hautement sophistiquées avant même qu'elles ne touchent une pièce à usiner. Vous devez traiter les équipements de découpe de précision comme du verre fragile. Ne les placez jamais directement sur des établis en métal dur ou des tables de machines sans tapis de protection.
Les environnements de fabrication humides constituent une menace sérieuse pour les porte-outils et les tiges en acier. La rouille dégrade les surfaces de contact critiques. Si la tige développe de la rouille, elle ne s'installera pas de manière concentrique à l'intérieur de la pince ou du support à ajustement rétractable. Cela introduit un faux-rond, qui accélère de façon exponentielle l'usure de l'outil.
Vous devez appliquer des inhibiteurs de rouille appropriés avant un stockage à long terme. Envisagez du papier spécial inhibiteur de corrosion volatile (VCI) ou des cires de trempage. Protégez les bords coupants à l’aide de revêtements plastiques pelables à chaud. Ces revêtements spécialisés bloquent l’humidité ambiante et constituent un excellent tampon physique contre les chutes accidentelles.
Évaluez minutieusement vos solutions de stockage actuelles. La standardisation de votre infrastructure organisationnelle évite les dommages accidentels pendant le transport. Cela réduit également considérablement les temps de configuration. Les machinistes ne devraient jamais perdre vingt minutes à chercher la bonne taille de foret.
Pochettes en plastique : conservez l'emballage d'origine du fabricant d'origine pour un stockage individuel.
Chariots à outils dédiés : utilisez des chariots dotés d'inserts moulés sur mesure pour transporter les assemblages en toute sécurité.
Armoires modulaires : organisez les outils par diamètre et application de matériau dans des tiroirs doublés.
Systèmes d'étiquetage : marquez clairement les outils utilisés par rapport aux outils neufs pour éviter un déploiement accidentel.
L’arête accumulée se produit lorsque le matériau de la pièce est soudé sous pression directement sur l’arête de coupe. Cela modifie efficacement la géométrie de l'outil. L'outil arrête de couper efficacement et commence à déchirer le matériau. Cela entraîne des finitions de surface horribles et des trous surdimensionnés.
Vous résolvez le BUE en évaluant votre concentration de liquide de refroidissement et vos paramètres d'usinage. Souvent, vous avez simplement besoin de plus de lubrifiant. Augmentez votre pourcentage de concentration de liquide de refroidissement. Vous pouvez également ajuster vos vitesses et vos avances. L'augmentation de la longueur de surface (SFM) génère souvent suffisamment de chaleur pour empêcher le matériau de se souder au bord.
Vous devez apprendre à faire la distinction entre l’usure naturelle par abrasion et l’écaillage anormal. L’usure normale apparaît sous la forme d’un motif de frottement uniforme et lisse le long du flanc. Il se développe lentement et de manière prévisible sur des centaines de cycles de coupe. Ceci est attendu et gérable.
L’écaillage, à l’inverse, se présente sous la forme de morceaux de carbure manquants, irréguliers et irréguliers. L'écaillage indique un problème mécanique dans votre configuration. Cela provient généralement d'une mauvaise rigidité des pièces, de pinces de serrage usées ou d'un faux-rond excessif de la broche. Si vous observez des écailles, ne remplacez pas simplement la perceuse. Vous devez d’abord rechercher le problème de rigidité sous-jacent.
La fissuration thermique se manifeste par de fines fractures capillaires perpendiculaires au tranchant. Elle résulte directement d’un choc thermique sévère. Une application incohérente du liquide de refroidissement provoque des fluctuations extrêmes de température. Le carbure se dilate et se contracte rapidement, pour finalement se fissurer sous la contrainte.
Il s’agit d’un facteur critique lors de l’évaluation des systèmes de distribution de fluides. Si votre machine ne peut pas fournir un liquide de refroidissement haute pression de manière constante, vous devrez peut-être reconsidérer votre stratégie d'outillage. Parfois, fonctionner complètement à sec en utilisant un jet d'air est plus sûr que de souffrir d'une distribution intermittente et pulvérisée de liquide de refroidissement.
Utilisez le cadre de diagnostic suivant pour standardiser vos efforts de dépannage dans l'atelier.
| Type d’usure | Indicateurs visuels | Causes principales | Action corrective |
|---|---|---|---|
| Bord bâti (BUE) | Matériau soudé sur la lèvre coupante | Faible vitesse de coupe ; mauvais pouvoir lubrifiant du liquide de refroidissement | Augmenter la GDF ; augmenter la concentration du liquide de refroidissement |
| Usure des flancs | Une usure douce et uniforme se pose sur la face de dégagement | Action abrasive naturelle ; vitesses de coupe excessives | Remplacement d'outil standard ; abaisser légèrement le SFM |
| Écaillage des bords | Cassure irrégulière et irrégulière le long du bord | Un faux-rond élevé ; mauvaise rigidité de l'installation ; coupes interrompues | Vérifiez la concentricité de la pince ; améliorer le montage |
| Fissuration thermique | Fissures capillaires perpendiculaires à la lèvre coupante | Alimentation intermittente en liquide de refroidissement ; cycle de chaleur extrême | Assurer un liquide de refroidissement à haute pression constante ou passer au jet d'air |
Lorsqu’un objet atteint la fin de sa durée de vie initiale, vous êtes confronté à un choix critique. Vous devez déterminer s’il est admissible en tant que candidat au reconditionnement. Tous les articles usés ne doivent pas être jetés dans la poubelle de rebroyage.
Vous devez vous concentrer sur la longueur restante de la flûte et sur l’intégrité globale du noyau. Si l’outil présente de profondes fissures thermiques pénétrant dans le noyau, le réaffûtage échouera. La meuleuse devrait enlever trop de matière pour trouver du carbure solide. De même, si les marges présentent une forte usure se rétrécissant vers le corps, l’outil ne découpera plus un trou dimensionnellement précis. Enregistrez uniquement les outils démontrant une usure des bords prévisible et localisée.
Les installations de fabrication s’appuient fortement sur les mathématiques standard de l’industrie pour guider leurs choix d’achat. Le seuil universellement accepté se situe entre cinquante et soixante pour cent. Si les coûts combinés d'expédition, de réaffûtage et de revêtement dépassent 60 % du prix d'un équivalent neuf, le remplacement est généralement recommandé.
Par exemple, si une grosse perceuse haute performance coûte trois cents dollars, dépenser cent dollars pour la réaffûter est une excellente solution financière. Cependant, tenter de réaffûter une micro-perceuse à vingt dollars est rarement payant. Les minimums de main d’œuvre et de revêtement dépassent rapidement le coût de remplacement. Établissez une règle ferme de diamètre minimum pour votre atelier afin de rationaliser ce processus de décision.
Votre fournisseur d'outillage joue un rôle majeur dans le succès de votre maintenance. L'évaluation des programmes de rebroyage internes ou certifiés d'un partenaire en outillage devrait être un facteur primordial dans la décision d'achat initiale. Les meuleuses locales tierces ne disposent souvent pas des spécifications géométriques exclusives nécessaires pour restaurer les performances d'origine.
Les fournisseurs certifiés utilisent les programmes de meulage CNC exacts utilisés lors de la fabrication d'origine. Ils appliquent des préparations de bords identiques et des revêtements PVD exclusifs. Cela garantit que votre outil reconditionné fonctionne de manière identique à un outil neuf. Une relation solide avec le fournisseur crée essentiellement un programme de recyclage en boucle fermée pour votre équipement de coupe.
Une maintenance efficace comble fondamentalement le fossé entre les capacités théoriques d'un outil et son retour sur investissement réel en atelier. Un entretien adéquat transforme les environnements de fabrication chaotiques et réactifs en opérations hautement prévisibles. Vous réduisez les casses inattendues, optimisez les états de surface et réduisez considérablement les temps d’arrêt coûteux des machines.
La direction doit établir des procédures opérationnelles standard (SOP) de maintenance standardisées et documentées pour tous les opérateurs. Ne laissez pas les habitudes de nettoyage et d’inspection dépendre des préférences individuelles. Créez des listes de contrôle visuelles sur chaque terminal de machine. Lorsque tout le monde suit des protocoles identiques, les variations de performances disparaissent complètement.
Votre prochaine étape immédiate est simple. Encouragez vos opérateurs principaux à auditer les bacs à ferraille actuels. Identifiez les modèles de pannes récurrentes sur vos équipements de coupe mis au rebut. Si vous remarquez des écailles excessives ou des fissures thermiques, consultez directement un spécialiste de l'outillage pour affiner systématiquement vos processus d'usinage.
R : Vous devez inspecter les outils en fonction de mesures d'utilisation plutôt que d'un calendrier rigide. Suivez le nombre spécifique de trous percés ou surveillez la machine pour détecter tout signe d'augmentation de la charge de la broche. Une augmentation soudaine de cinq pour cent de la charge de la broche indique généralement une défaillance imminente des bords, nécessitant une inspection visuelle immédiate à la loupe.
R : Oui, l’air comprimé est courant et généralement efficace pour les fluides légers. Cependant, pour les copeaux tenaces ou les résidus séchés de liquide de refroidissement, l'air ne suffit pas. Vous devez utiliser des réservoirs de nettoyage à ultrasons ou des pics en fil de laiton spécialisés pour déloger en toute sécurité les débris durcis sans rayer les parois internes en carbure.
R : Oui, l’accent diffère considérablement. L'entretien du carbure monobloc nécessite une inspection microscopique des bords et une planification minutieuse du réaffûtage. La maintenance indexable se concentre fortement sur l'intégrité du siège de plaquette, le nettoyage des débris de poche et la garantie de spécifications précises de couple de vis pour éviter les micro-mouvements lors d'opérations de coupe lourdes.


