Vistas: 0 Autor: Editor del sitio Hora de publicación: 2026-08-21 Origen: Sitio
En la producción de gran volumen y la fabricación de moldes complejos, las operaciones de desbaste suelen crear el mayor cuello de botella en los tiempos de ciclo. Los maquinistas y gerentes de producción equilibran constantemente la necesidad de tasas máximas de eliminación de material (MRR) con las realidades de la deflexión de la herramienta, el desgaste prematuro de las plaquitas y la tensión radial excesiva en los husillos de las máquinas. Esta lucha es obvia en aplicaciones de largo alcance o al mecanizar aleaciones endurecidas. Las fresas de alto avance ofrecen un enfoque geométrico especializado para este problema. Al alterar el ángulo de compromiso, estas herramientas redirigen las fuerzas de corte para permitir velocidades de avance excepcionalmente altas en profundidades de corte poco profundas. Esta guía desglosa la mecánica del fresado de alto avance, la compara con las estrategias de desbaste convencionales y proporciona un marco para evaluar si la configuración de su máquina y las capacidades CAM pueden admitir estas herramientas.
El adelgazamiento radial de viruta dicta cómo programamos los avances y las velocidades en el taller. Cuando se utiliza una fresa cuadrada estándar, un avance programado de 0,005 pulgadas por diente produce un espesor de viruta real de exactamente 0,005 pulgadas. El filo de 90 grados transfiere el movimiento de la mesa directamente al material. Las geometrías de alto avance utilizan un ángulo de avance mucho más pequeño, normalmente entre 10 y 15 grados. Este ángulo poco profundo cambia por completo la geometría del corte.
La relación matemática se basa en el seno del ángulo de avance. Con un ángulo de avance de 10 grados, ese mismo avance de mesa de 0,005 pulgadas crea una viruta que es sólo una fracción del espesor programado. Para que la viruta vuelva al espesor objetivo de modo que la herramienta realmente corte el metal en lugar de frotarlo, debe aumentar drásticamente la velocidad de avance. A menudo se multiplica la alimentación programada por cinco o seis veces. Este truco geométrico le permite llevar el avance de la mesa a límites extremos. La vanguardia no experimenta una carga física más pesada. Se logran aumentos masivos de MRR sin exceder los límites estructurales del carburo.
Las herramientas estándar de 90 grados empujan lateralmente contra la pieza de trabajo. Esa fuerza radial dobla la herramienta. Si tiene un saliente de 6 pulgadas para llegar al fondo de una cavidad, esa flexión provoca una vibración intensa, destruye el borde de carburo y arruina las dimensiones de la pieza. La desviación es el enemigo del mecanizado de largo alcance.
Las geometrías de alto avance cambian la física del corte. El ángulo de avance poco profundo empuja las fuerzas de corte hacia arriba en el eje Z. El husillo de la máquina y los cojinetes axiales de contacto angular absorben fácilmente esta carga axial. La herramienta actúa como un pilar estructural sólido bajo compresión en lugar de un trampolín. Eliminas la charla por completo. Puede llegar profundamente a las cavidades del molde sin que la herramienta se despegue de la pared, manteniendo la estabilidad dimensional durante pasadas de desbaste agresivas.
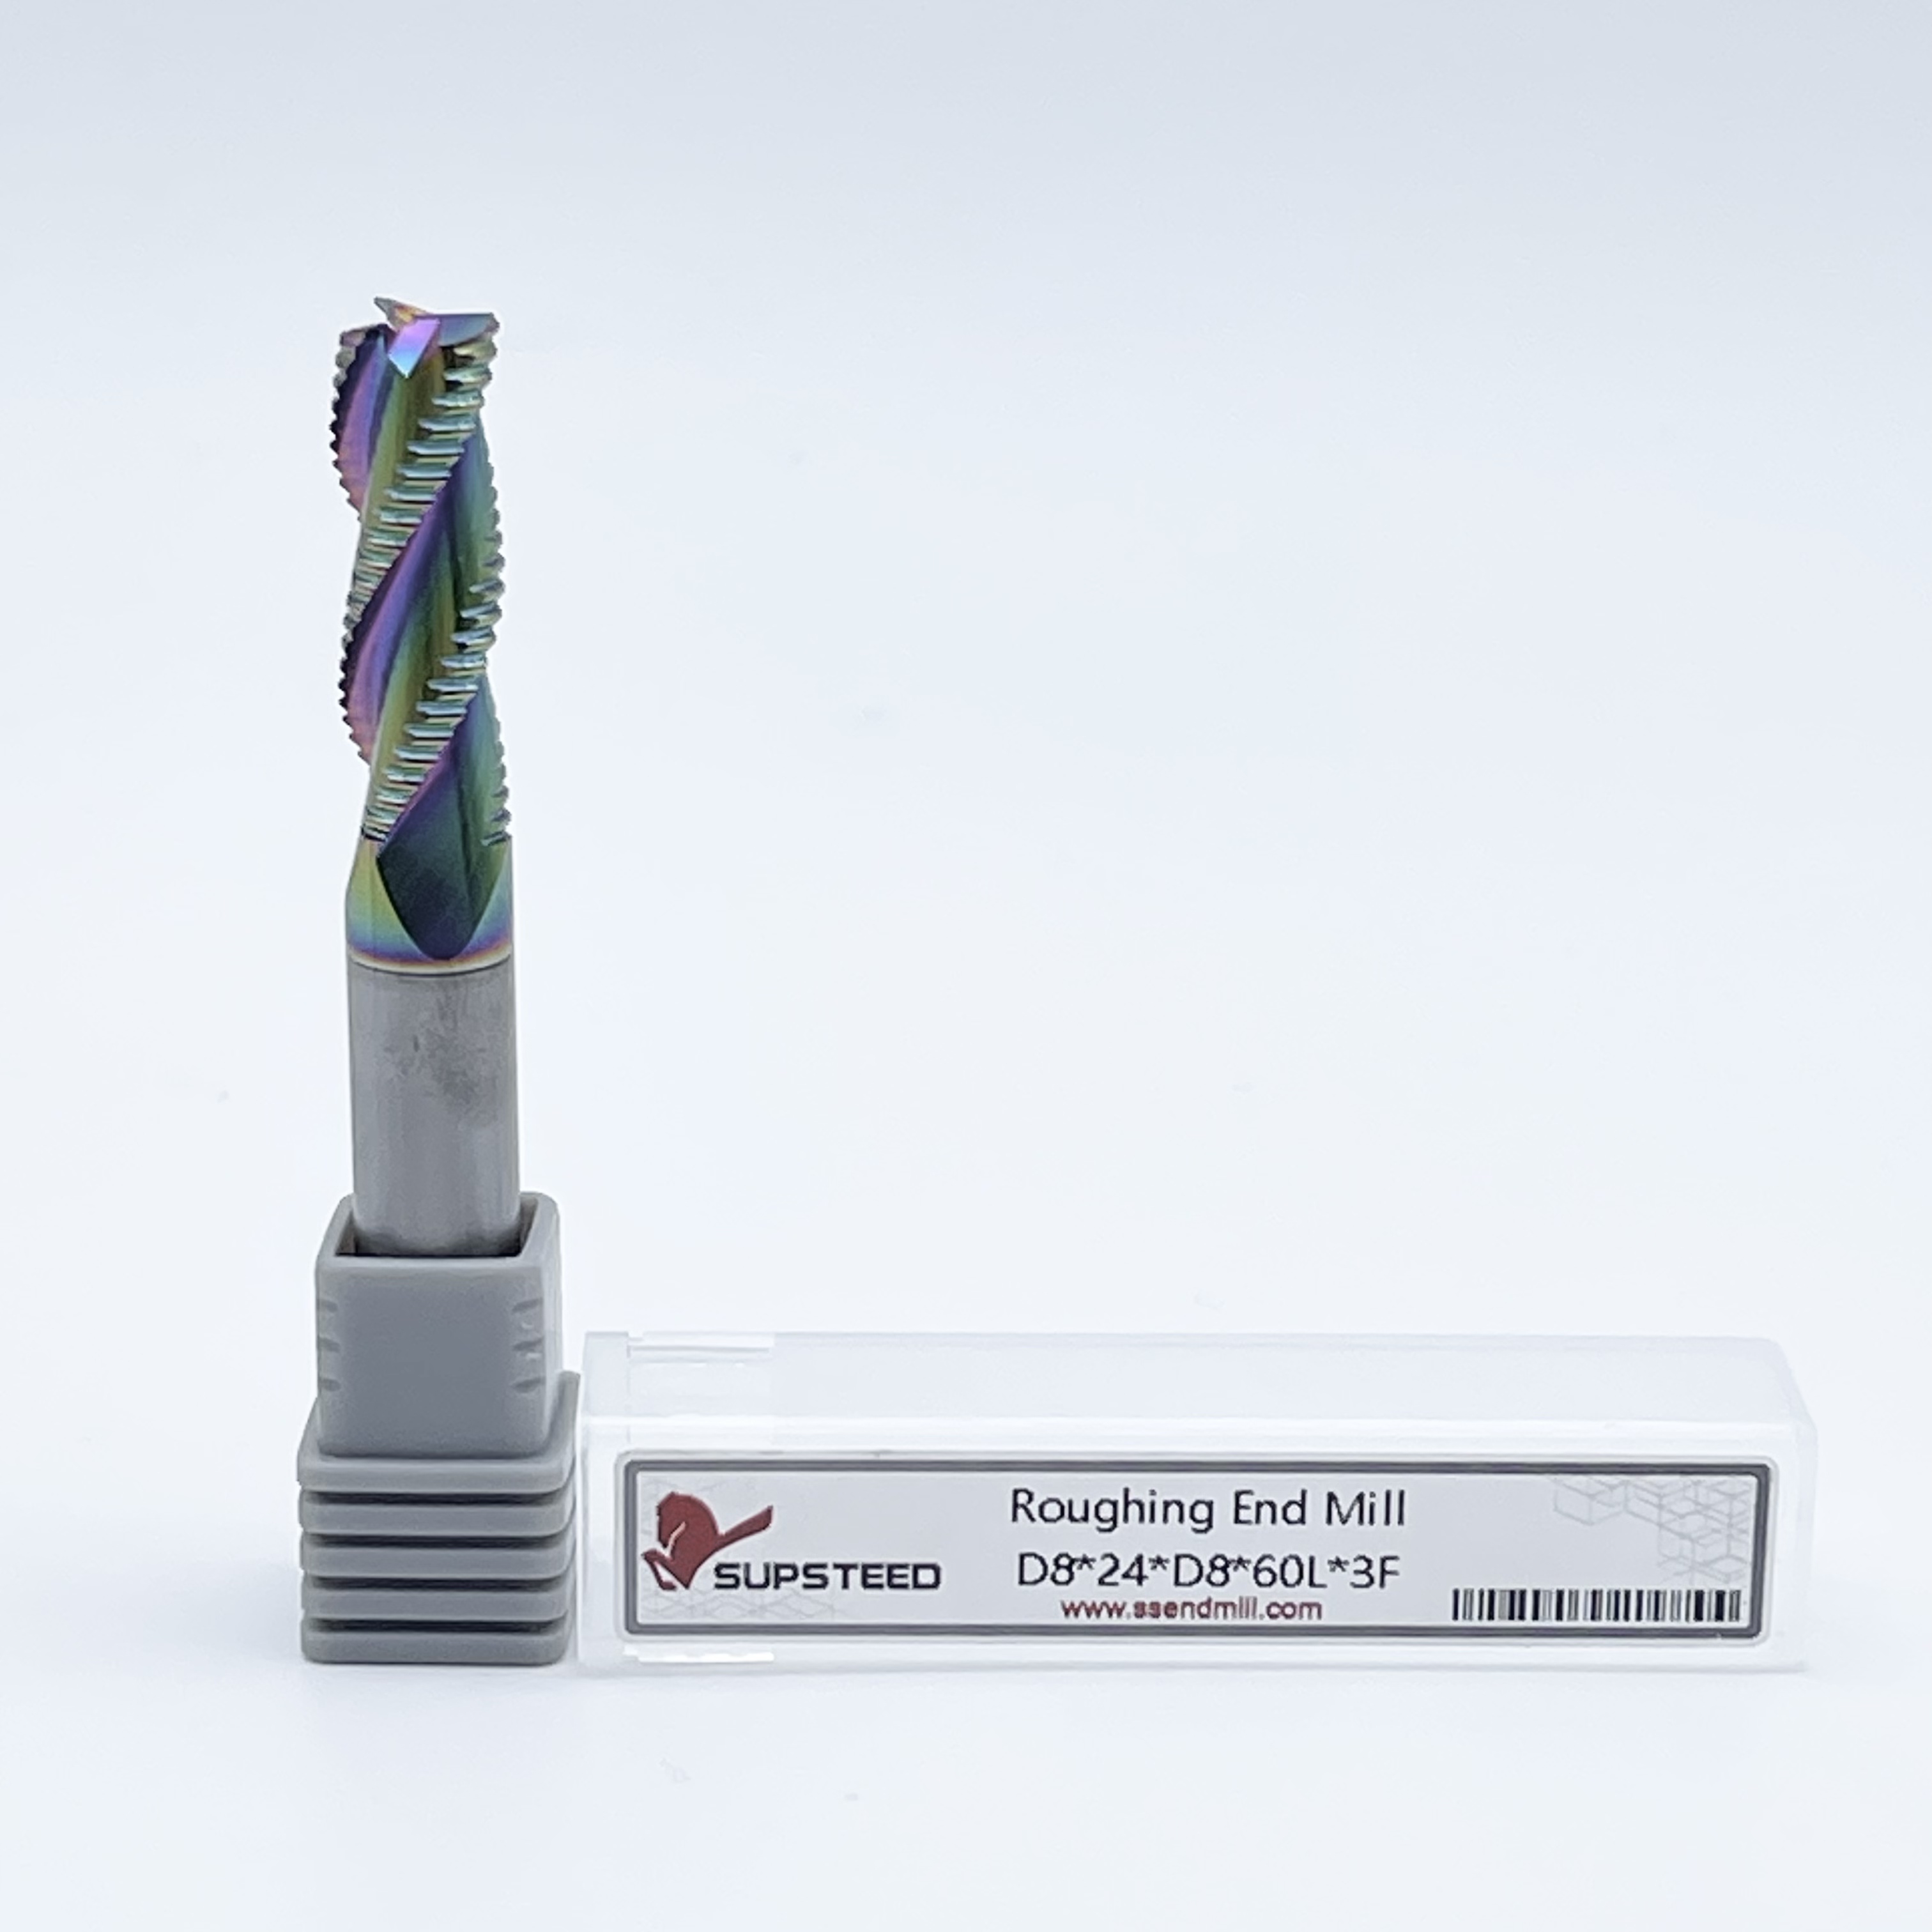
La constitución física de Las fresas de alto avance difieren significativamente de las herramientas estándar. Están diseñados específicamente para soportar avances de mesa extremos y presiones axiales.
Parámetros de desbaste convencional versus fresado de alto avance
| Parámetro | Desbaste convencional | Fresado de alto avance |
|---|---|---|
| Profundidad de corte axial (AP) | 1xD a 2xD (profundo) | 0,05xD a 0,1xD (poco profundo) |
| Paso a paso radial (AE) | 20% a 50% del diámetro | 60% a 80% del diámetro |
| Avance por diente (FZ) | Estándar (p. ej., 0,004') | Multiplicado (p. ej., 0,025') |
| Vector de fuerza | Radial (de lado) | Axial (hacia arriba) |
El desbaste convencional utiliza el lateral de la herramienta. Puede realizar un corte axial de 1 pulgada de profundidad pero alimentar la mesa con relativa lentitud. Se engancha una gran parte de la longitud de la flauta para eliminar material. Esto funciona bien para cajeras 2D en máquinas pesadas y rígidas con husillos de 50 conos. El fresado de alto avance invierte por completo esta métrica. Se realiza un corte axial muy superficial, quizás de 0,030 pulgadas de profundidad, pero se alimenta la mesa a 300 pulgadas por minuto.
La elección entre estos métodos depende de las curvas de torsión de su máquina y de la geometría de la pieza. Las estrategias de alto avance sobresalen cuando el par de la máquina es limitado pero la velocidad del husillo y las capacidades de avance son altas. Las profundidades de corte reducidas requieren menos caballos de fuerza por pasada. Esto hace que el fresado de alto avance sea muy eficaz en máquinas CNC de 40 conos más ligeras, siempre que el eje Z pueda soportar la carga axial.
La terminología de la industria a menudo se superpone, lo que genera confusión en el taller. Algunos programadores clasifican el fresado de alto avance como un subconjunto del fresado de alta eficiencia (HEM) porque ambas estrategias aprovechan el adelgazamiento de viruta. Sin embargo, su ejecución mecánica es completamente diferente. Las trayectorias de herramientas HEM y OptiRough se basan en un compromiso axial profundo y pasos radiales ligeros. Utilizan fresas de carburo estándar para distribuir el desgaste en toda la longitud de la flauta. Quitas el material.
El fresado de alto avance utiliza un acoplamiento axial poco profundo y pasos radiales pesados. Requiere cortadores especialmente diseñados. Utilice HEM para cavidades profundas de paredes rectas en aluminio o acero dulce donde pueda utilizar fresas de extremo estándar. Elija fresado de alto avance para perfilado 3D, mecanizado de aceros para herramientas endurecidos, aplicaciones de largo alcance y configuraciones con un eje Z altamente rígido.
Las geometrías de alto avance distribuyen el calor y el desgaste de manera diferente a las herramientas estándar. Debido a que la profundidad del corte es poco profunda, toda la acción de corte ocurre en la punta de la herramienta. Las flautas laterales apenas tocan el material. Esto concentra el calor y la tensión mecánica en el borde inferior.
Verá un rápido desgaste del flanco en este borde inferior. La ventaja es la previsibilidad. Las fresas de mango estándar a menudo se astillan aleatoriamente a lo largo de la ranura, lo que obliga a reemplazar la herramienta prematuramente y desperdiciar buen carburo. Las herramientas de alto avance se desgastan uniformemente en la punta. Muchas herramientas de alto avance utilizan plaquitas indexables. Una vez que el borde se desgasta, simplemente gire el inserto hasta obtener un borde nuevo, lo que mantiene los costos de herramientas manejables durante tiradas de producción de gran volumen.
El mecanizado de materiales difíciles de mecanizar presenta desafíos únicos. El titanio, el Inconel y los aceros para herramientas endurecidos (40-60 HRc) generan fuerzas de corte masivas y calor extremo. Las fresas estándar a menudo sufren una rápida degradación de los bordes o fallas catastróficas en estas aleaciones. Las fuerzas radiales hacen que la herramienta roce, lo que endurece el material. Una vez que el material se endurece, la siguiente pasada rompe el cortador.
Las herramientas de alto avance lo impiden. La fuerza axial empuja la herramienta firmemente hacia el corte. Corta el material limpiamente antes de que pueda endurecerse. La velocidad de avance extrema significa que el filo pasa menos tiempo en el corte por revolución. El calor se transfiere al chip en lugar de a la pieza de trabajo o a la herramienta. Las virutas se vuelven de color azul oscuro o violeta, mientras que la pieza de trabajo permanece fría al tacto. Esta gestión térmica es fundamental para mantener la vida útil de las herramientas en la fabricación de componentes médicos y aeroespaciales.
La fabricación de moldes y matrices frecuentemente requiere herramientas con voladizos extendidos para llegar al fondo de cavidades profundas. Si coloca una fresa estándar en una extensión de 10 pulgadas, chirriará, vibrará y se romperá. La presión radial simplemente empuja la herramienta lejos del acero, provocando graves imprecisiones dimensionales.
Minimizar las fuerzas radiales resuelve este problema. Debido a que las herramientas de alto avance dirigen las fuerzas axialmente, la extensión actúa como una columna estructural bajo compresión. Puede utilizar herramientas con voladizos de 5x, 7x o incluso 10x el diámetro de la herramienta sin provocar vibraciones. Combine estas herramientas con portaherramientas de ajuste por contracción o mandriles hidráulicos para obtener máxima rigidez y podrá realizar pasadas de desbaste agresivas en el fondo de una cavidad profunda sin esfuerzo.
El desbaste de contornos 3D complejos requiere una estrategia que imite fielmente la forma neta final. Las fresas de alto avance son muy eficientes en esta tarea. Utilizan desbaste de nivel Z o interpolación helicoidal para reducir la geometría de la pieza.
El fresado de alto avance genera una tensión inmensa en los cojinetes de empuje del eje Z y la cara del husillo. Antes de implementar esta estrategia, debe evaluar el estado mecánico de su máquina. Una máquina liviana con husillos de bolas desgastados tendrá dificultades para soportar el constante golpe axial. Cada vez que la herramienta entra en el corte, golpea el husillo boca arriba.
Verifique los tiempos de respuesta del servo de su máquina y las capacidades de anticipación. Las trayectorias de alto avance requieren cambios direccionales rápidos en avances extremos de la mesa. Si programa una velocidad de avance de 400 pulgadas por minuto, el control de la máquina debe procesar esos bloques de código al instante. Si el control se retrasa, la máquina tartamudea. El tartamudeo hace que la herramienta se detenga en el corte, lo que genera un calor enorme y destruye el borde de carburo. Las máquinas con forma de caja rígida o las máquinas de guía lineal de alta calidad con una construcción robusta del eje Z y controles avanzados de anticipación funcionan mejor.
La programación de trayectorias de herramientas de alto avance requiere capacidades CAM específicas. No se puede simplemente ejecutar una rutina de embolsado estándar a una velocidad de avance más alta. El software debe generar trayectorias suaves y continuas sin cambios direccionales bruscos.
El ajuste del arco y el alisado de las esquinas son obligatorios. Cuando una herramienta que se desplaza a 300 pulgadas por minuto golpea una esquina interna afilada de 90 grados, el aumento repentino en el acoplamiento de la herramienta romperá el cortador instantáneamente. El software CAM debe utilizar ciclos de desbaste de alto avance específicos. Estos ciclos reemplazan las esquinas afiladas con radios amplios. También admiten la optimización dinámica de la velocidad de avance, lo que ralentiza ligeramente la mesa a medida que entra en un radio más estrecho para mantener una carga de viruta constante y evitar que la herramienta se entierre en el material.
El cambio de fuerzas de corte radiales a axiales afecta directamente la fijación de las piezas. Un tornillo de banco estándar maneja bien cargas radiales de lado a lado. Sin embargo, la alta presión axial empuja la pieza de trabajo hacia la mesa de la máquina.
Debe evaluar este impacto, especialmente en piezas de paredes delgadas. Las cargas axiales pesadas pueden deformar secciones delgadas no soportadas o desalojar la pieza de trabajo del dispositivo. Cuando suelta el tornillo de banco, la placa retrocede y su pieza queda fuera de tolerancia. Las estrategias de mitigación incluyen el uso de subplacas rígidas, la adición de gatos de tornillo mecánicos debajo de elementos sobresalientes y el uso de accesorios de cola de milano. Si utiliza mandriles de vacío, asegúrese de tener suficiente superficie para resistir el empuje hacia abajo sin romper el sello de vacío.
La evaluación del caso de negocio requiere calcular los ahorros potenciales en el tiempo de ciclo frente a los costos de herramientas. Las fresas de alto avance y sus insertos especializados a menudo conllevan un costo inicial más alto que las fresas de mango de carburo sólido estándar. Sin embargo, el tiempo de la máquina es su mayor gasto.
Determine el ahorro de tiempo del ciclo. Si un ciclo de desbaste estándar dura 4 horas y un ciclo de avance alto tarda 45 minutos, acaba de liberar más de 3 horas de capacidad de la máquina. Puede ejecutar más piezas por turno. Para tiradas de producción de gran volumen o fabricación de moldes complejos, reducir el tiempo de desbaste mejora drásticamente el rendimiento del taller. No utilice herramientas de alto avance para la creación de prototipos únicos en aluminio blando. El tiempo de programación y la configuración anulan el ahorro de tiempo del ciclo. Guarde esta estrategia para metales duros y trabajos de larga duración.
El principal riesgo mecánico implica el desgaste prematuro de los cojinetes del husillo. El fuerte y constante golpe axial se transfiere directamente al cartucho del husillo. Con el tiempo, esto puede degradar los cojinetes de empuje de contacto angular.
La mitigación requiere un seguimiento activo. Los operadores deben vigilar los medidores de carga del husillo para garantizar que los cortes permanezcan dentro de la clasificación de torsión continua de la máquina. Optimice la profundidad de corte para que coincida con las especificaciones de la máquina. Si la máquina parece tener problemas, reduzca ligeramente la profundidad axial. Programe un mantenimiento preventivo regular. Compruebe anualmente la fuerza de retención de la barra de tiro. Una barra de tiro débil permite que el portaherramientas se salga ligeramente bajo cargas axiales pesadas, lo que provoca accidentes catastróficos.
El empaquetamiento de virutas en las esquinas es la principal causa de falla de la herramienta en el fresado con alto avance. La herramienta empuja un enorme volumen de virutas por delante. Al entrar en curvas cerradas, el ángulo de participación de la herramienta aumenta rápidamente. Las fichas no tienen adónde ir. Empacan alrededor del cortador, recortan y rompen la herramienta.
La mitigación comienza en el software CAM. Programe rutinas de mecanizado de descanso para eliminar el exceso de material con una herramienta más pequeña antes de que la herramienta de alto avance llegue a áreas estrechas. Utilice bucles trocoidales en las esquinas para mordisquear el material en lugar de arar directamente. Ajuste las velocidades de avance dinámicamente mediante CAM para proteger el filo durante los cambios de dirección.
El fresado de alto avance elimina un volumen enorme de material por minuto. Esto crea un grave riesgo de que las virutas se vuelvan a cortar, especialmente en cavidades ciegas y poco profundas. El recorte de una viruta de acero endurecido destruye instantáneamente los bordes de carburo.
Evalúe cuidadosamente su estrategia de refrigerante. En aplicaciones de fresado duro, el refrigerante inundado suele provocar un choque térmico. El inserto de carburo se calienta durante el corte y se enfría rápidamente cuando lo golpea el refrigerante, lo que provoca microfracturas. La mejor estrategia de mitigación utiliza un chorro de aire a alta presión a través del husillo. El chorro de aire elimina eficazmente las virutas de las bolsas profundas sin inducir un choque térmico. Reserve refrigerante por inundación para materiales más blandos o aleaciones específicas resistentes al calor donde la soldadura de virutas es la principal preocupación.
R: Una fresa estándar utiliza un perfil de 90 grados que dirige las fuerzas de corte radialmente, provocando una desviación lateral. Una fresa de extremo de alto avance utiliza un ángulo de avance poco profundo para dirigir las fuerzas axialmente hacia el husillo. Esto permite velocidades de avance extremadamente altas a profundidades de corte reducidas sin doblar la herramienta.
R: HEM utiliza fresas de mango estándar con cortes axiales profundos y pasos radiales ligeros. El fresado de alto avance utiliza cortadores especializados con cortes axiales muy superficiales y pasos radiales pesados. Ambos aprovechan el adelgazamiento de viruta, pero requieren geometrías de herramientas y estrategias de programación CAM completamente diferentes.
R: No. Las herramientas de alto avance están diseñadas estrictamente para operaciones de desbaste y semidesbaste. Debido a su geometría inferior especializada y su poca profundidad de corte, dejan un acabado superficial escalonado y festoneado en la pieza de trabajo. Debe utilizar herramientas de geometría estándar para las pasadas de acabado finales.
R: El fresado de alto avance sobresale en materiales difíciles de mecanizar como titanio, inconel, aceros para herramientas endurecidos y aceros inoxidables. La redirección de la fuerza axial evita el endurecimiento por trabajo y gestiona el calor de forma eficaz. También son muy eficaces en aceros estándar y hierro fundido para desbaste de gran volumen.
R: Al utilizar un ángulo de avance poco profundo en el filo, la herramienta empuja las fuerzas de corte hacia arriba a lo largo del eje Z en lugar de hacerlo hacia los lados contra el vástago de la herramienta. Esta redirección de la fuerza axial convierte la herramienta en una columna rígida, evitando que se doble o vibre durante cortes de largo alcance.
R: Sí. Las rutinas de bolsillo estándar romperán las herramientas de alto avance en las esquinas afiladas. Necesita un software CAM capaz de generar trayectorias suaves y continuas con ajuste de arco y suavizado de esquinas. Esto evita picos repentinos en el acoplamiento de la herramienta y mantiene una carga de viruta constante.