Visualizações: 0 Autor: Editor do site Horário de publicação: 21/08/2026 Origem: Site
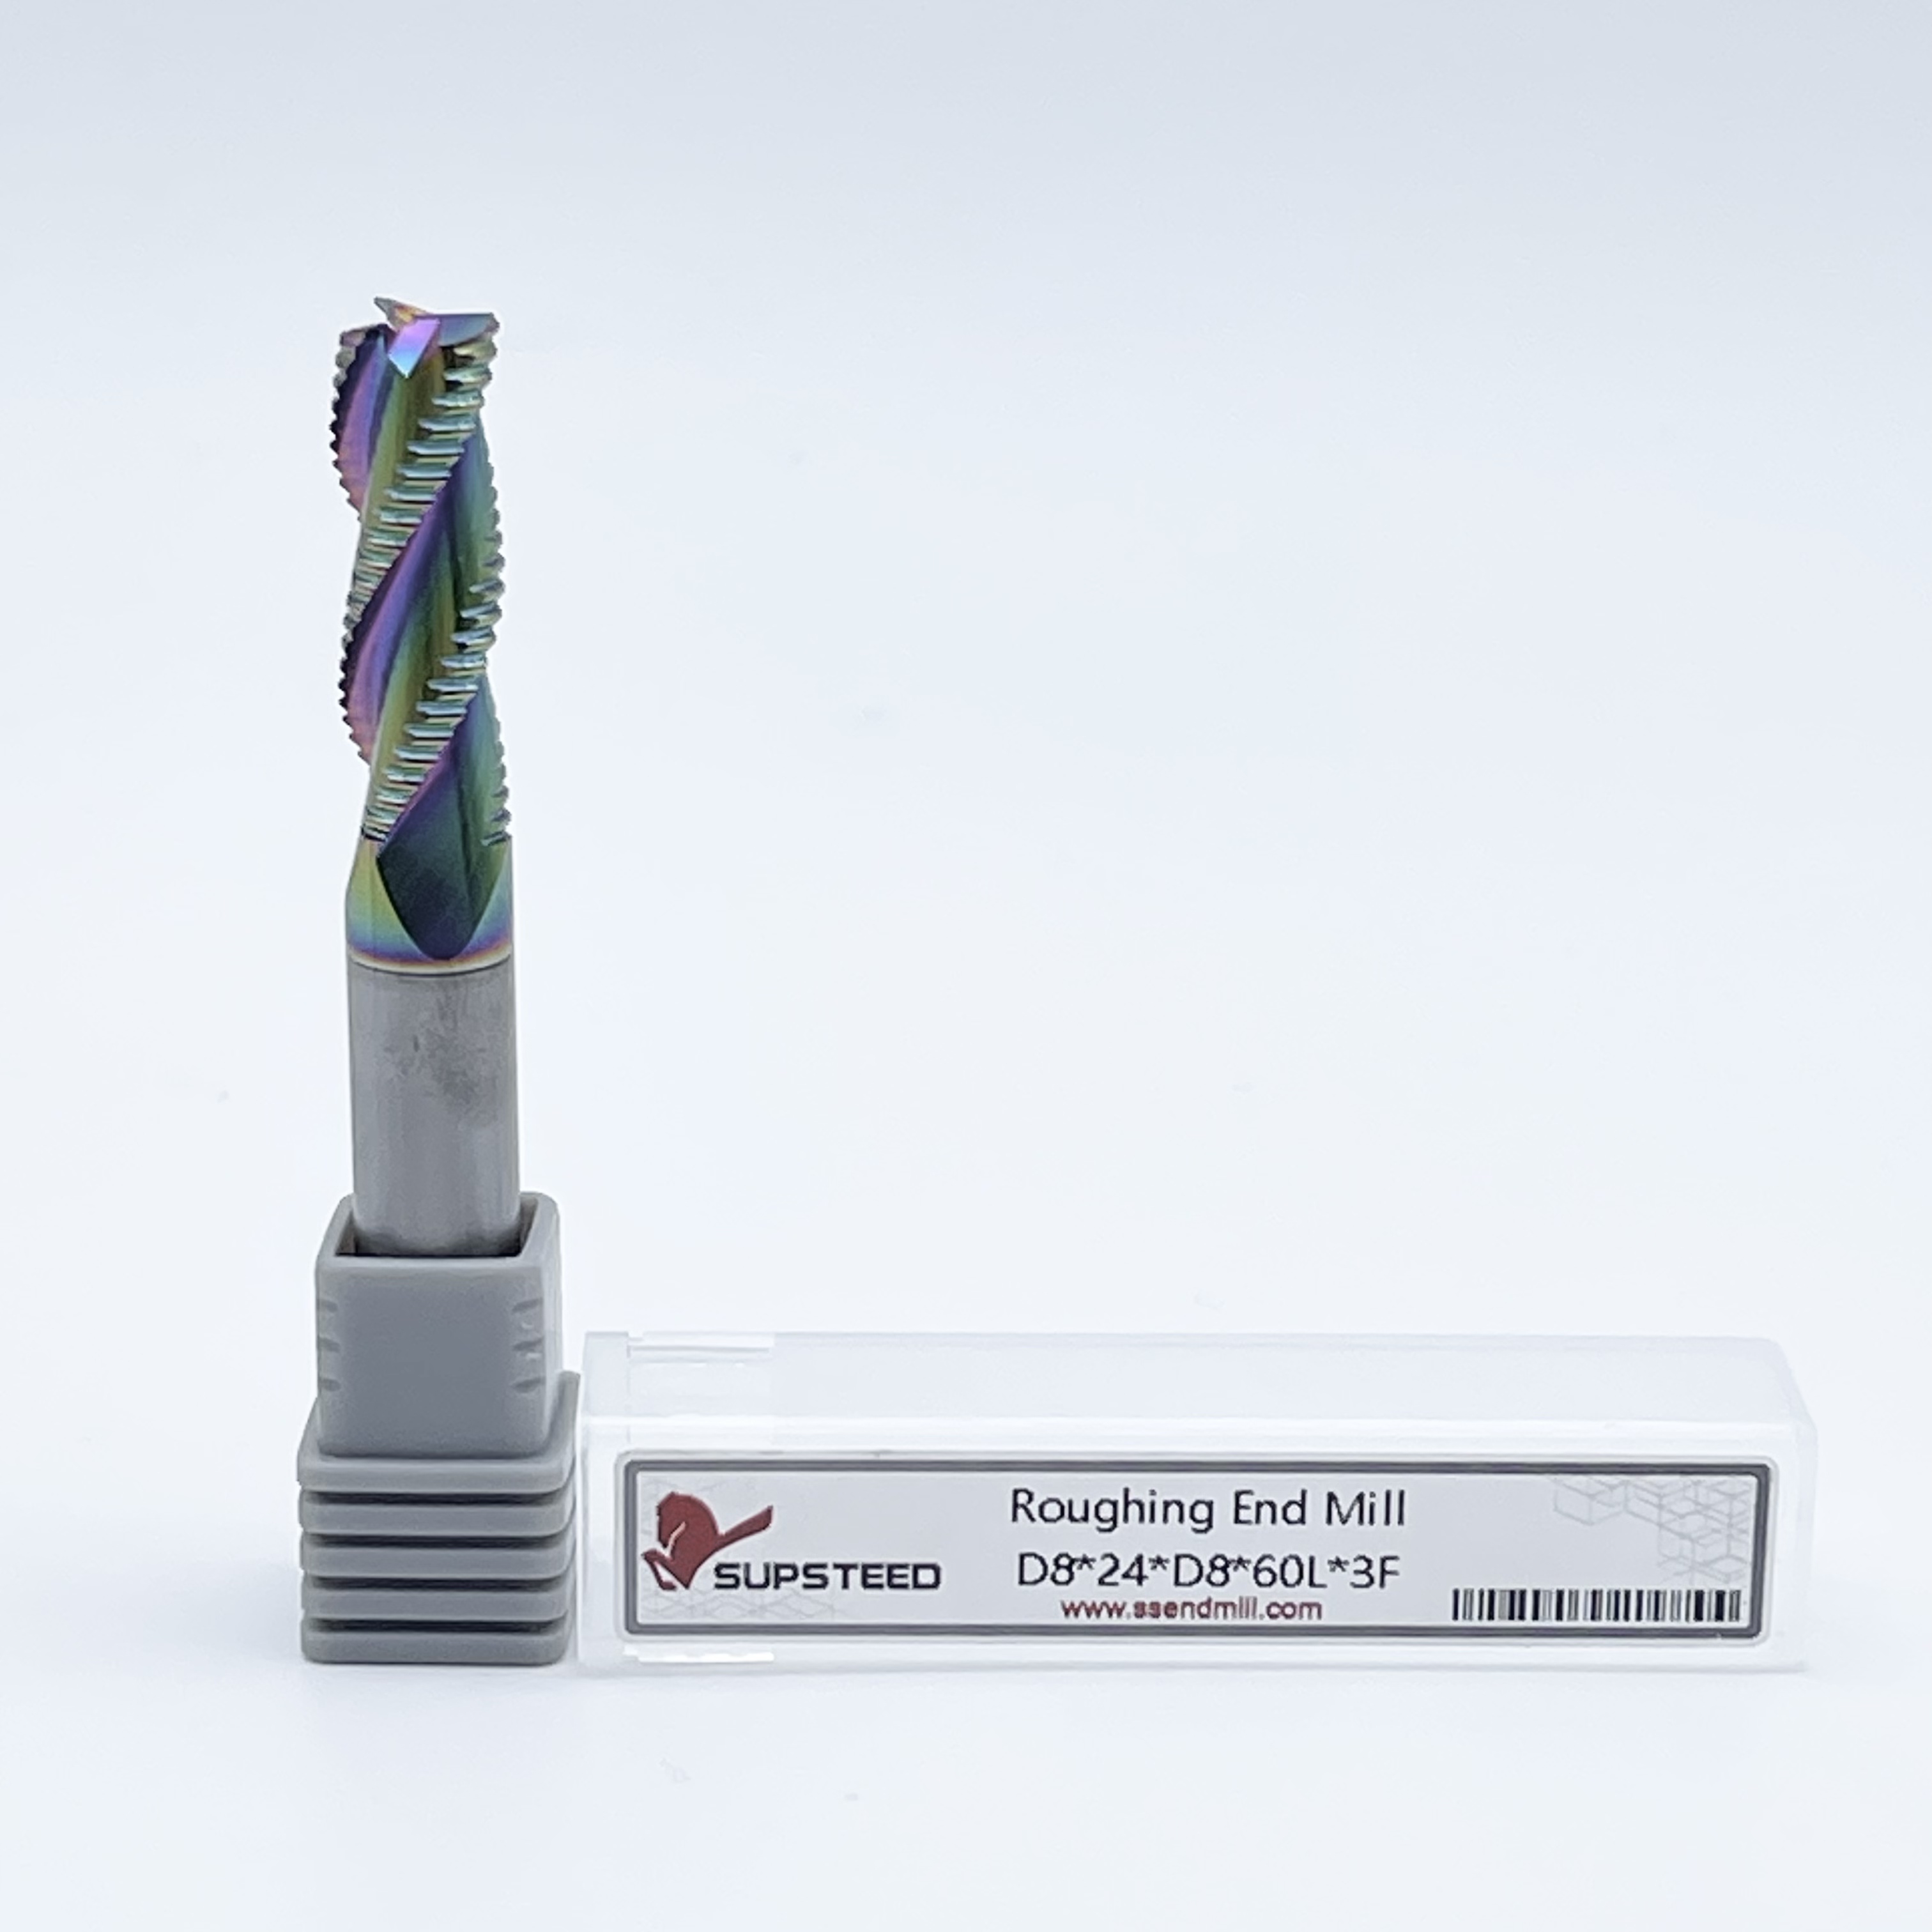
Na produção de alto volume e na fabricação complexa de moldes, as operações de desbaste geralmente criam o maior gargalo nos tempos de ciclo. Os maquinistas e gerentes de produção equilibram constantemente a necessidade de taxas máximas de remoção de material (MRR) com as realidades de deflexão da ferramenta, desgaste prematuro da pastilha e tensão radial excessiva nos fusos da máquina. Essa dificuldade é óbvia em aplicações de longo alcance ou na usinagem de ligas endurecidas. as fresas de topo de alto avanço oferecem uma abordagem geométrica especializada para esse problema. Ao alterar o ângulo de engate, essas ferramentas redirecionam as forças de corte para permitir taxas de avanço excepcionalmente altas em profundidades de corte rasas. Este guia detalha a mecânica do fresamento de alto avanço, compara-a com estratégias convencionais de desbaste e fornece uma estrutura para avaliar se a configuração da sua máquina e os recursos CAM podem suportar essas ferramentas.
O desbaste radial de cavacos determina como programamos avanços e velocidades no chão de fábrica. Quando você opera uma fresa de topo quadrada padrão, um avanço programado de 0,005 polegadas por dente produz uma espessura real de cavaco de exatamente 0,005 polegadas. A aresta de corte de 90 graus transfere o movimento da mesa diretamente para o material. Geometrias de alto avanço utilizam um ângulo de ataque muito menor, normalmente entre 10 e 15 graus. Este ângulo raso altera totalmente a geometria do corte.
A relação matemática depende do seno do ângulo de ataque. Com um ângulo de ataque de 10 graus, o mesmo avanço da mesa de 0,005 polegadas cria um cavaco que tem apenas uma fração da espessura programada. Para que o cavaco volte à espessura desejada, de modo que a ferramenta realmente corte o metal em vez de esfregar contra ele, você deve aumentar drasticamente a taxa de avanço. Muitas vezes você multiplica o feed programado por cinco ou seis vezes. Este truque geométrico permite levar a alimentação da mesa a limites extremos. A vanguarda não sofre uma carga física mais pesada. Você consegue aumentos massivos de MRR sem exceder os limites estruturais do metal duro.
Ferramentas padrão de 90 graus empurram lateralmente contra a peça de trabalho. Essa força radial dobra a ferramenta. Se você tiver uma saliência de 6 polegadas para alcançar o fundo de um bolsão, essa flexão causa vibração severa, destrói a borda de metal duro e estraga as dimensões da peça. A deflexão é inimiga da usinagem de longo alcance.
Geometrias de alto avanço alteram a física do corte. O ângulo de ataque raso empurra as forças de corte diretamente para cima no eixo Z. O fuso da máquina e os rolamentos axiais de contato angular absorvem facilmente essa carga axial. A ferramenta atua como um pilar estrutural sólido sob compressão, em vez de um trampolim. Você elimina totalmente a conversa. Você pode alcançar profundamente as cavidades do molde sem que a ferramenta empurre a parede, mantendo a estabilidade dimensional durante passes de desbaste agressivos.
A construção física de fresas de alto avanço diferem significativamente das ferramentas padrão. Eles são projetados especificamente para lidar com avanços extremos da mesa e pressão axial.
Parâmetros de Desbaste Convencional vs. Fresamento com Alto Avanço
| Parâmetro Desbaste | Convencional Fresamento | com Alto Avanço |
|---|---|---|
| Profundidade de corte axial (AP) | 1xD a 2xD (profundo) | 0,05xD a 0,1xD (raso) |
| Passo radial (AE) | 20% a 50% do diâmetro | 60% a 80% do diâmetro |
| Alimentação por Dente (FZ) | Padrão (por exemplo, 0,004') | Multiplicado (por exemplo, 0,025') |
| Vetor de força | Radial (lateralmente) | Axial (para cima) |
O desbaste convencional utiliza a lateral da ferramenta. Você pode fazer um corte axial de 1 polegada de profundidade, mas alimentar a mesa de forma relativamente lenta. Você envolve uma grande parte do comprimento do canal para remover o material. Isso funciona bem para bolsões 2D em máquinas pesadas e rígidas com fusos cônicos 50. O fresamento com alto avanço inverte totalmente essa métrica. Você faz um corte axial muito raso, talvez com 0,030 polegadas de profundidade, mas alimenta a mesa a 300 polegadas por minuto.
A escolha entre esses métodos depende das curvas de torque da máquina e da geometria da peça. As estratégias de alto avanço são excelentes quando o torque da máquina é limitado, mas a velocidade do fuso e as capacidades de avanço são altas. Profundidades de corte rasas requerem menos potência por passagem. Isso torna o fresamento de alto avanço altamente eficaz em máquinas CNC de cone 40 para serviços mais leves, desde que o eixo Z possa suportar a carga axial.
A terminologia do setor muitas vezes se sobrepõe, causando confusão no chão de fábrica. Alguns programadores classificam o fresamento de alto avanço como um subconjunto do fresamento de alta eficiência (HEM) porque ambas as estratégias aproveitam o desbaste de cavacos. No entanto, a sua execução mecânica é totalmente diferente. Os percursos HEM e OptiRough contam com engajamento axial profundo e passos radiais leves. Eles utilizam fresas de topo de metal duro padrão para distribuir o desgaste por todo o comprimento do canal. Você retira o material.
O fresamento de alto avanço utiliza engajamento axial raso e passos radiais pesados. Requer cortadores específicos. Use HEM para bolsões profundos de paredes retas em alumínio ou aço-carbono, onde você pode usar fresas de topo padrão. Escolha fresamento de alto avanço para perfilamento 3D, usinagem de aços-ferramenta endurecidos, aplicações de longo alcance e configurações com eixo Z altamente rígido.
As geometrias de alto avanço distribuem o calor e o desgaste de maneira diferente das ferramentas padrão. Como a profundidade de corte é rasa, toda a ação de corte acontece na ponta da ferramenta. As flautas laterais mal tocam o material. Isso concentra o calor e o estresse mecânico na borda inferior.
Você verá um rápido desgaste do flanco nesta borda inferior. A vantagem é a previsibilidade. As fresas de topo padrão geralmente lascam aleatoriamente ao longo do canal, forçando a substituição prematura da ferramenta e desperdiçando um bom metal duro. Ferramentas de alto avanço desgastam-se uniformemente na ponta. Muitas ferramentas de alto avanço utilizam pastilhas intercambiáveis. Depois que a aresta se desgasta, basta girar a pastilha para uma aresta nova, mantendo os custos de ferramentas gerenciáveis durante execuções de produção de alto volume.
A usinagem de materiais difíceis de usinar apresenta desafios únicos. Titânio, Inconel e aços para ferramentas endurecidos (40-60 HRc) geram enormes forças de corte e calor extremo. As fresas de topo padrão geralmente sofrem com a rápida degradação das arestas ou falhas catastróficas nessas ligas. As forças radiais fazem com que a ferramenta esfregue, o que endurece o material. Depois que o material endurece, a próxima passagem quebra o cortador.
Ferramentas de alto avanço evitam isso. A força axial empurra a ferramenta firmemente no corte. Ele corta o material de forma limpa antes que ele possa endurecer. A taxa de avanço extrema significa que a aresta de corte gasta menos tempo no corte por rotação. O calor é transferido para o cavaco e não para a peça ou ferramenta. Os cavacos ficam azuis escuros ou roxos, enquanto a peça permanece fria ao toque. Esse gerenciamento térmico é fundamental para manter a vida útil das ferramentas na fabricação de componentes aeroespaciais e médicos.
A fabricação de moldes e matrizes freqüentemente requer balanços estendidos da ferramenta para alcançar o fundo de cavidades profundas. Se você colocar uma fresa de topo padrão em uma extensão de 10 polegadas, ela irá gritar, vibrar e quebrar. A pressão radial simplesmente empurra a ferramenta para longe do aço, causando graves imprecisões dimensionais.
Minimizar as forças radiais resolve este problema. Como as ferramentas de alto avanço direcionam as forças axialmente, a extensão atua como uma coluna estrutural sob compressão. Você pode operar ferramentas com balanços de 5x, 7x ou até 10x o diâmetro da ferramenta sem induzir trepidação. Combine essas ferramentas com porta-ferramentas de ajuste retrátil ou mandris hidráulicos para máxima rigidez e você poderá executar passes de desbaste agressivos no fundo de uma cavidade profunda sem esforço.
O desbaste de contornos 3D complexos requer uma estratégia que imite de perto a forma final da rede. As fresas de topo de alto avanço são altamente eficientes nesta tarefa. Eles utilizam desbaste em nível Z ou interpolação helicoidal para diminuir a geometria da peça.
O fresamento de alto avanço coloca imensa tensão nos rolamentos axiais do eixo Z e na face do fuso. Antes de implementar esta estratégia, você deve avaliar as condições mecânicas da sua máquina. Uma máquina leve com fusos de esferas desgastados terá dificuldades com o impacto axial constante. Cada vez que a ferramenta entra no corte, ela martela o fuso com a face voltada para cima.
Verifique os tempos de resposta do servo e os recursos de antecipação da sua máquina. Percursos de alto avanço exigem mudanças direcionais rápidas em avanços extremos da mesa. Se você programar uma taxa de alimentação de 400 polegadas por minuto, o controle da máquina deverá processar esses blocos de código instantaneamente. Se o controle atrasar, a máquina falha. A gagueira faz com que a ferramenta fique presa no corte, o que gera muito calor e destrói a aresta de metal duro. Máquinas de caixa rígida ou máquinas de guia linear de alta qualidade com construção robusta de eixo Z e controles avançados de antecipação apresentam melhor desempenho.
A programação de percursos de alto avanço requer capacidades CAM específicas. Você não pode simplesmente executar uma rotina de perfuração padrão com uma taxa de avanço mais alta. O software deve gerar percursos de ferramenta suaves e contínuos, sem mudanças direcionais bruscas.
O ajuste do arco e a suavização dos cantos são obrigatórios. Quando uma ferramenta viajando a 300 polegadas por minuto atinge um canto interno agudo de 90 graus, o aumento repentino no engate da ferramenta quebrará a fresa instantaneamente. O software CAM deve utilizar ciclos específicos de desbaste com alto avanço. Esses ciclos substituem cantos agudos por raios de varredura. Eles também suportam a otimização dinâmica da taxa de avanço, diminuindo ligeiramente a velocidade da mesa à medida que ela entra em um raio mais estreito para manter uma carga de cavacos constante e evitar que a ferramenta se enterre no material.
A mudança das forças de corte radiais para axiais impacta diretamente a fixação da peça. Um torno padrão lida bem com cargas radiais laterais. No entanto, a alta pressão axial empurra a peça diretamente para baixo em direção à mesa da máquina.
Você deve avaliar esse impacto, especialmente em peças com paredes finas. Cargas axiais pesadas podem deformar seções finas não suportadas ou deslocar a peça de trabalho do acessório. Quando você solta a morsa, a placa salta para trás e sua peça fica fora da tolerância. As estratégias de mitigação incluem o uso de subplacas rígidas, a adição de macacos mecânicos sob recursos salientes e a utilização de acessórios em cauda de andorinha. Se você usar mandris a vácuo, certifique-se de ter área de superfície suficiente para resistir ao impulso para baixo sem quebrar a vedação a vácuo.
A avaliação do caso de negócio requer o cálculo da potencial economia de tempo de ciclo em relação aos custos de ferramentas. Fresas de alto avanço e suas pastilhas especializadas geralmente apresentam um custo inicial mais alto do que as fresas de topo inteiriças de metal duro padrão. No entanto, o tempo da máquina é a sua maior despesa.
Determine a economia de tempo de ciclo. Se um ciclo de desbaste padrão leva 4 horas e um ciclo de avanço alto leva 45 minutos, você acaba de liberar mais de 3 horas de capacidade da máquina. Você pode executar mais peças por turno. Para execuções de produção de alto volume ou fabricação de moldes complexos, a redução do tempo de desbaste melhora drasticamente o rendimento da oficina. Não use ferramentas de alto avanço para prototipagem única em alumínio macio. O tempo de programação e a configuração anulam a economia de tempo de ciclo. Guarde esta estratégia para metais duros e trabalhos de longa duração.
O principal risco mecânico envolve o desgaste prematuro dos rolamentos do fuso. O impacto axial pesado e constante é transferido diretamente para o cartucho do fuso. Com o tempo, isso pode degradar os rolamentos axiais de contato angular.
A mitigação requer monitoramento ativo. Os operadores devem observar os medidores de carga do fuso para garantir que os cortes permaneçam dentro da classificação de torque contínuo da máquina. Otimize a profundidade de corte para corresponder às especificações da máquina. Se a máquina parecer estar com dificuldades, reduza ligeiramente a profundidade axial. Agende manutenção preventiva regular. Verifique anualmente a força de retenção da barra de tração. Uma barra de tração fraca permite que o porta-ferramenta se solte ligeiramente sob cargas axiais pesadas, o que leva a colisões catastróficas.
O acúmulo de cavacos nos cantos é a principal causa de falha da ferramenta no fresamento com alto avanço. A ferramenta empurra um grande volume de chips à sua frente. Ao entrar em cantos apertados, o ângulo de engate da ferramenta aumenta rapidamente. Os chips não têm para onde ir. Eles embalam o cortador, recortam e quebram a ferramenta.
A mitigação começa no software CAM. Programe rotinas de usinagem residual para limpar o excesso de material com uma ferramenta menor antes que a ferramenta de alto avanço alcance áreas apertadas. Utilize laços trocoidais nos cantos para cortar o material em vez de arar diretamente. Ajuste as taxas de avanço dinamicamente via CAM para proteger a aresta de corte durante mudanças direcionais.
O fresamento de alto avanço remove um grande volume de material por minuto. Isso cria um grave risco de recortar cavacos, especialmente em bolsões rasos e cegos. O recortamento de um cavaco de aço endurecido destrói instantaneamente as arestas de metal duro.
Avalie cuidadosamente sua estratégia de refrigeração. Em aplicações de fresamento duro, a refrigeração por inundação geralmente causa choque térmico. A pastilha de metal duro aquece no corte e esfria rapidamente quando atingida pelo líquido refrigerante, causando microfraturas. A melhor estratégia de mitigação utiliza jato de ar de alta pressão através do fuso. O jato de ar remove os cavacos de forma eficaz de bolsas profundas sem induzir choque térmico. Reserve o líquido refrigerante para materiais mais macios ou ligas específicas resistentes ao calor, onde a soldagem de cavacos é a principal preocupação.
R: Uma fresa de topo padrão usa um perfil de 90 graus que direciona as forças de corte radialmente, causando deflexão lateral. Uma fresa de topo de alto avanço usa um ângulo de ataque raso para direcionar as forças axialmente para cima no fuso. Isto permite taxas de avanço extremamente altas em profundidades de corte rasas sem dobrar a ferramenta.
R: A HEM usa fresas de topo padrão com cortes axiais profundos e passos radiais leves. O fresamento de alto avanço utiliza fresas especializadas com cortes axiais muito rasos e passos radiais pesados. Ambos aproveitam o desbaste de cavacos, mas exigem geometrias de ferramentas e estratégias de programação CAM totalmente diferentes.
R: Não. As ferramentas de alto avanço são projetadas estritamente para operações de desbaste e semi-desbaste. Devido à sua geometria inferior especializada e profundidade de corte rasa, eles deixam um acabamento superficial escalonado e recortado na peça de trabalho. Você deve usar ferramentas de geometria padrão para passes de acabamento finais.
R: O fresamento de alto avanço é excelente em materiais difíceis de usinar, como titânio, Inconel, aços para ferramentas endurecidos e aços inoxidáveis. O redirecionamento da força axial evita o endurecimento por trabalho e gerencia o calor de forma eficaz. Eles também são altamente eficazes em aços padrão e ferro fundido para desbaste de grandes volumes.
R: Ao utilizar um ângulo de ataque raso na aresta de corte, a ferramenta empurra as forças de corte para cima ao longo do eixo Z, em vez de lateralmente contra a haste da ferramenta. Este redirecionamento da força axial transforma a ferramenta em uma coluna rígida, evitando que ela dobre ou trepida durante cortes de longo alcance.
R: Sim. As rotinas padrão de abertura de bolsões quebrarão ferramentas de alto avanço em cantos afiados. Você precisa de um software CAM capaz de gerar percursos de ferramenta suaves e contínuos com ajuste de arco e suavização de cantos. Isso evita picos repentinos no engate da ferramenta e mantém uma carga de cavacos constante.