Visualizações: 0 Autor: Editor do site Horário de publicação: 19/08/2026 Origem: Site

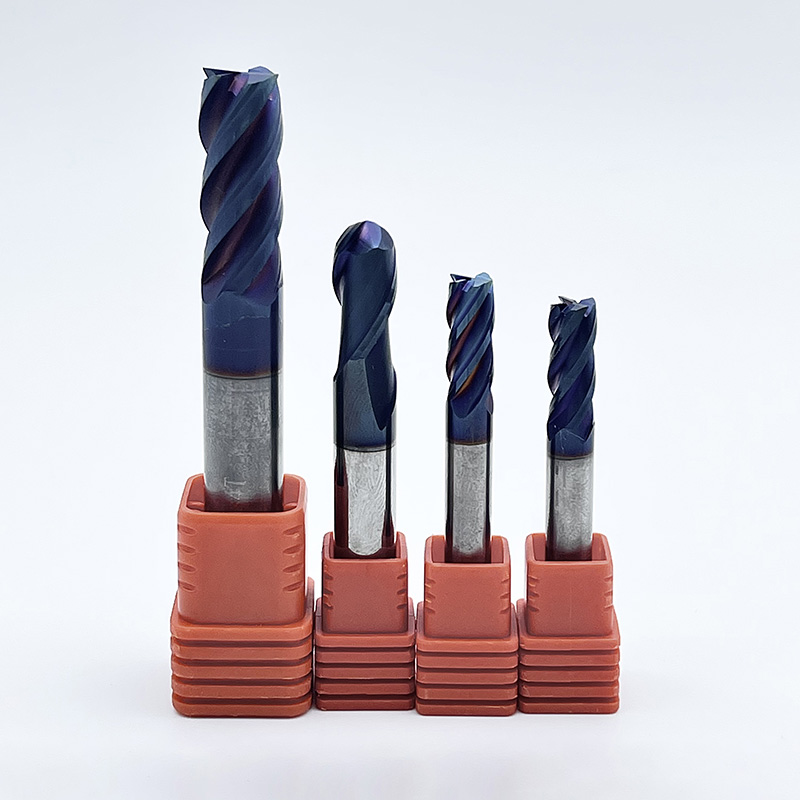
Na usinagem de precisão, as tolerâncias dimensionais geralmente chegam a décimos de milésimo de polegada. Ao introduzir qualquer variável na aresta de corte – como uma camada protetora – você altera fundamentalmente a geometria da ferramenta. Gerentes de fábrica e maquinistas equilibram constantemente os benefícios extremos da vida útil da ferramenta dos revestimentos com a perda potencial de nitidez da aresta e precisão dimensional. Um revestimento muito espesso causa fricção, aumenta as forças de corte e empurra as peças para fora da tolerância. Por outro lado, um revestimento muito fino falha prematuramente sob altas cargas térmicas, destruindo a ferramenta. Avaliar o impacto exato da espessura do revestimento em um A fresa de topo de metal duro requer a análise de arredondamento de arestas, métodos de deposição, classes de substrato e requisitos de aplicação específicos do material. Precisamos observar a mecânica física do corte para fazer uma seleção de ferramentas baseada em evidências que maximize a eficiência do chão de fábrica.
Mudanças de geometria em nível de mícron: Os revestimentos padrão adicionam 2 a 5 mícrons de espessura, o que pode aumentar o raio da aresta de corte e alterar ligeiramente o verdadeiro diâmetro externo da ferramenta.
Necessidade de preparação da borda: Os substratos devem ser afiados antes do revestimento para garantir a adesão, o que significa que uma ferramenta revestida nunca será tão afiada quanto uma ferramenta polida e não revestida.
A compensação da vida útil da ferramenta: Embora os revestimentos espessos possam aumentar a vida útil da ferramenta em 3x a 5x e permitir velocidades 20% a 70% mais rápidas através da redução do atrito, eles correm o risco de induzir pressões de corte inaceitáveis em microusinagens ou passes de acabamento.
Combinação de aplicações: O fresamento duro requer revestimentos robustos e resistentes ao calor, enquanto a usinagem de materiais pastosos (como alumínio ou titânio) geralmente exige revestimentos ultrafinos ou bordas não revestidas para evitar a adesão do material e o endurecimento por trabalho.
Justificativa de custo/desempenho: O preço premium de uma fresa de topo de metal duro com revestimento é compensado pela maior vida útil da ferramenta e maiores taxas de remoção de material, desde que a espessura do revestimento seja corretamente compatível com a aplicação.
Quando você aplica um revestimento de filme fino a uma ferramenta de corte, ela não fica perfeitamente plana. Durante o processo de deposição, o acúmulo de revestimento concentra-se naturalmente nos cantos mais agudos da geometria da ferramenta. Chamamos isso de efeito osso de cachorro. Como os revestimentos aderem mal às bordas microscópicas e irregulares deixadas pelo rebolo, os fabricantes de ferramentas devem realizar a preparação das bordas antes do revestimento. Utilizam escovas de náilon impregnadas com pasta de diamante ou máquinas de acabamento por arrasto para criar um raio controlado. Geralmente estamos falando de um raio de afiação entre 0,0005 polegadas e 0,002 polegadas, dependendo da aplicação.
Ao embotar intencionalmente a borda, o substrato fornece uma base estável. Isso evita que o revestimento duro descasque sob forte pressão de corte. No entanto, esta preparação necessária da borda, combinada com a espessura física do revestimento, degrada a nitidez absoluta da ferramenta. Você atinge um limite estrito onde o arredondamento da borda para de cortar o material da peça e começa a arar ou esfregar contra ele. Quando ocorre a fricção, as forças de corte aumentam. A geração de calor acelera rapidamente e a ferramenta se afasta da peça. Esta deflexão leva diretamente a graves imprecisões dimensionais na mesa da máquina.
Os revestimentos padrão de deposição física de vapor (PVD) geralmente variam de 2 a 5 mícrons de espessura. Isso parece insignificante, mas o impacto matemático em uma ferramenta de corte rotativa é enorme. Um revestimento uniforme de 3 mícrons aplicado a todos os canais adiciona efetivamente 6 mícrons ao diâmetro total de corte. Imagine que você está interpolando um furo de rolamento com uma tolerância de +0,0002 polegadas/-0,0000 polegadas. Se a sua fresa de topo for 0,0003 polegadas superdimensionada porque o fabricante não compensou a camada de PVD, você descartará essa peça na primeira passagem.
Para manter a precisão, os fabricantes de ferramentas premium compensam esse volume adicionado durante a fase inicial de retificação. Eles intencionalmente moem o nu fresa de topo de metal duro subdimensionada. Depois de aplicado o revestimento, o diâmetro externo final fica precisamente dentro da faixa de tolerância declarada. Você deve compreender esta compensação ao programar percursos. Se você assumir um diâmetro nominal perfeito em uma ferramenta com revestimento não compensado, você sempre cortará ranhuras subdimensionadas e ressaltos superdimensionados.
O desempenho de qualquer revestimento depende muito da integridade estrutural da classe de metal duro subjacente. O metal duro padrão pode ter um aglutinante de 10% de cobalto com grãos maiores de tungstênio. Esses grãos grandes podem desmoronar em nível microscópico quando submetidos a brunimento agressivo de arestas. Isto cria uma superfície instável e fraturada que prejudica a adesão do revestimento.
Substratos de metal duro sólido com microgrãos e ultramicrogrãos proporcionam uma base muito superior. Eles usam pó de tungstênio submícron, aumentando muito a resistência à ruptura transversal (TRS). A estrutura de grão fino permite um afiamento muito menor e mais preciso, mantendo a aresta forte. Essa sinergia permite que os fabricantes apliquem revestimentos mais finos e altamente aderentes que resistem à descamação. Você obtém uma ferramenta que mantém uma aresta de corte mais afiada por períodos mais longos. Ele preenche a lacuna entre extrema resistência ao desgaste e capacidade de cisalhamento de alta precisão na fresadora.
A Deposição Física de Vapor continua sendo o padrão indiscutível da indústria para a fabricação de um fresa de topo de metal duro revestida . Os processos PVD operam em temperaturas relativamente baixas, normalmente entre 400°C e 600°C. Este limite térmico mais baixo é importante porque preserva a tenacidade do substrato de metal duro. Impede que o aglutinante de cobalto seja lixiviado ou degradado durante a fabricação. Dentro do PVD, métodos como deposição por arco catódico ou pulverização catódica por magnetron permitem um controle preciso sobre a arquitetura do filme.
O PVD permite camadas excepcionalmente finas e uniformes. Geralmente mantém a espessura adicionada entre 2 e 5 mícrons. Esta aplicação fina mantém a geometria estrutural da aresta de corte. A ferramenta ainda executa ações de corte precisas sem induzir pressão de corte excessiva. As tensões residuais compressivas introduzidas durante o processo PVD também ajudam a impedir microfissuras ao longo da aresta de corte durante operações de fresamento interrompidas.
A Deposição Química de Vapor produz revestimentos muito mais espessos. Geralmente variam de 5 a 15 mícrons. O CVD funciona muito bem para torneamento de pastilhas que suportam cortes contínuos e com altas temperaturas, mas raramente o usamos para ferramentas rotativas de metal duro. A principal limitação é a temperatura de deposição, que frequentemente excede 900°C.
Submeter uma fresa de topo de metal duro a tanto calor altera a metalurgia do substrato. Causa fragilização. Além disso, o grande volume de um revestimento CVD de 15 mícrons embota drasticamente a aresta de corte. Este nível de arredondamento de arestas destrói a capacidade da ferramenta de manter tolerâncias dimensionais restritas. Gera deflexão massiva da ferramenta. O CVD simplesmente não funciona para aplicações de fresamento de precisão onde a nitidez e a geometria precisa da ferramenta determinam a qualidade da peça.
Ao fresar aços endurecidos com mais de 45 HRC, a dinâmica de corte muda completamente. Seu principal inimigo não é mais a adesão material. Em vez disso, você combate a degradação térmica extrema e o desgaste abrasivo. Nessas aplicações, você precisa de um revestimento mais espesso e altamente estável termicamente, como Nitreto de Alumínio e Titânio (AlTiN) ou Nitreto de Titânio e Alumínio (TiAlN). Esses revestimentos formam uma camada protetora de óxido de alumínio quando expostos a altas temperaturas de corte. Isso protege o substrato de metal duro do calor.
Por um fresa de topo de metal duro de aço endurecido , um ligeiro arredondamento da borda devido a um revestimento mais espesso não é uma coisa ruim. Atua como um requisito estrutural. Uma aresta afiada quebraria instantaneamente sob as enormes forças de impacto do fresamento duro. A aresta fortemente afiada e com revestimento espesso fornece a resistência à força bruta necessária para suportar percursos de ferramenta agressivos em aços para ferramentas endurecidos. Ao operar uma ferramenta com revestimento espesso em aço ferramenta D2 a 55 HRC, você deseja ver cavacos azuis escuros ou roxos. Essa cor indica que o calor está sendo evacuado através do cavaco, não sendo transferido para a peça de trabalho ou derretendo o metal duro. Você prioriza a integridade da borda e a proteção térmica em vez da nitidez do corte.
As ligas de titânio apresentam exatamente o desafio oposto. O titânio tem notoriamente baixa condutividade térmica. O calor não evacua através do chip. Em vez disso, ele é transferido diretamente para a ferramenta de corte. O titânio também tem um baixo módulo de elasticidade, o que significa que tende a se afastar da aresta de corte. Se você usar um revestimento espesso, o arredondamento da borda resultante fará com que a ferramenta esfregue em vez de cisalhar. O titânio salta, esfrega contra o flanco da ferramenta e endurece instantaneamente. Isso destrói a ferramenta e a peça.
A usinagem de titânio bem-sucedida requer um equilíbrio delicado. UM A fresa de topo de metal duro deve utilizar revestimentos ultrafinos (como TiB2) ou permanecer totalmente sem revestimento e altamente polida. Um revestimento ultrafino evita afinidade química e escoriações sem sacrificar a lâmina afiada necessária para cortar o material de maneira limpa. Esta ação de cisalhamento acentuada minimiza o atrito, controla a geração de calor e interrompe o endurecimento catastrófico do substrato de titânio.
A espessura de revestimento necessária determina a fase específica da sua operação de usinagem. Durante o desbaste pesado, seu objetivo principal é maximizar as taxas de remoção de material (MRR). A precisão dimensional fica em segundo plano. Aqui você prioriza revestimentos mais espessos porque eles oferecem máxima proteção térmica e resistência ao desgaste. Eles permitem que você leve avanços e velocidades até seus limites absolutos sem falhas catastróficas da ferramenta.
Passes de acabamento de alta precisão exigem rigorosa precisão dimensional e acabamentos superficiais superiores. Você precisa de revestimentos finos ou ferramentas polidas totalmente sem revestimento para acabamento. Uma borda afiada e com revestimento fino reduz a pressão da ferramenta. Ele minimiza a deflexão e evita o rasgo da superfície associado a ferramentas de desbaste cegas e com muito revestimento. Separar suas estratégias de ferramentas com base em desbaste e acabamento garante máxima eficiência e dimensões finais perfeitas da peça.
A otimização da espessura do revestimento gera enormes ganhos na eficiência da usinagem. Os dados da fábrica mostram consistentemente que a aplicação da espessura de revestimento correta aumenta a vida útil da ferramenta em 3x a 5x em comparação com o metal duro puro. A lubricidade dos revestimentos avançados reduz o coeficiente de atrito. Isso permite aumentar as velocidades de corte e os avanços em 20% a 70%.
Esta redução do atrito se traduz diretamente em temperaturas de corte mais baixas na zona de cisalhamento. O revestimento atua como barreira térmica. Impede que o calor penetre na matriz de metal duro e amoleça o aglutinante vital de cobalto. Em temperaturas superiores a 800°C na zona de cisalhamento, o metal duro exposto sofrerá deformação plástica. Ao manter a dureza do substrato a temperaturas elevadas, a ferramenta resiste à deformação plástica. A aresta de corte permanece intacta e precisa durante longos ciclos de produção.
O rastreamento preciso do desgaste da ferramenta mantém as tolerâncias das peças sob controle. Na fabricação de precisão, aplicamos métricas de falha padronizadas e rigorosas. Uma referência comum declara falha da ferramenta se o lascamento da aresta exceder 0,005 polegadas em qualquer perna da geometria de corte. Os engenheiros de controle de qualidade medem a distância da hipotenusa do dente lascado para acompanhar com precisão a progressão do desgaste.
Revestimentos excessivamente espessos frequentemente falham prematuramente nestes critérios rigorosos. Quando um revestimento é aplicado com muita intensidade, tensões residuais se acumulam no filme. Isto reduz severamente a sua adesão ao substrato de metal duro. Você obtém microlascamento ao longo da aresta de corte. Mesmo que o metal duro subjacente permaneça intacto, um revestimento micro-lascado cria um perfil de corte irregular. Ele degrada instantaneamente a precisão da peça, causa trepidação e prejudica o acabamento superficial.
As fresas de topo revestidas possuem um preço premium em relação às suas contrapartes não revestidas. Os complexos processos de preparação de bordas e deposição a vácuo aumentam o tempo de fabricação. No entanto, avaliar as ferramentas estritamente com base no preço inicial de compra é uma estratégia falha. A verdadeira métrica de sucesso no chão de fábrica é o custo por peça.
Na produção de alto volume ou na usinagem de ligas difíceis, a vida útil prolongada da ferramenta e as maiores taxas de remoção de material justificam facilmente o custo inicial mais alto. Considere uma oficina operando com aço pré-endurecido 4140. Uma ferramenta não revestida pode durar 20 minutos no corte antes que a borda se degrade. Uma ferramenta devidamente revestida pode funcionar por 120 minutos. Você economiza cinco trocas de ferramentas, reduz o tempo de inatividade da máquina e mantém o fuso girando. Para trabalhos de curta duração em materiais macios, como plásticos ou alumínio padrão, a resistência prolongada ao desgaste pode nunca ser alcançada. Nesses casos, uma ferramenta não revestida e afiada continua sendo a escolha mais econômica e precisa.
Guia de aplicação de espessura de revestimento
Aplicação de usinagem |
Tipo de material |
Espessura de revestimento recomendada |
Objetivo primário do ferramental |
|---|---|---|---|
Desbaste Pesado |
Aços de liga, ferro fundido |
Grosso (3-5 mícrons) |
Proteção térmica, MRR máximo |
Fresagem Dura |
Aços para ferramentas (45+ HRC) |
Grosso (3-5 mícrons) |
Resistência da borda, deflexão térmica |
Usinagem de Titânio |
Ti-6Al-4V, Inconel |
Ultrafino (1-2 mícrons) |
Evitar o endurecimento, cortar de forma limpa |
Acabamento de Precisão |
Todos os metais |
Ultrafino ou não revestido |
Precisão dimensional, acabamento superficial |
Usinagem Não Ferrosos |
Alumínio, Latão, Plásticos |
Não revestido (polido) |
Impedir a adesão do material, nitidez da navalha |
A seleção da fresa de topo ideal requer uma abordagem holística. Você deve avaliar os fornecedores de ferramentas com base em sua transparência em relação aos processos de revestimento, classes de metal duro e padrões de preparação de arestas. Uma ferramenta de alto desempenho exige que a espessura do revestimento corresponda perfeitamente ao ângulo específico da hélice e à contagem de canais.
Ferramentas de alta hélice projetadas para alumínio exigem canais profundos e polidos para evacuação de cavacos. A aplicação de um revestimento espesso e áspero nesses canais causa acúmulo de cavacos e quebra da ferramenta. Os fornecedores devem demonstrar que a aplicação do revestimento não interfere na geometria do núcleo da ferramenta. Compreender a sinergia entre o substrato de microgrãos, o raio de afiação exato e a camada PVD final ditará seus resultados de usinagem.
O principal risco da implementação de ferramentas com revestimento espesso é o aumento da deflexão da ferramenta. Como a aresta é inerentemente mais arredondada, as forças de corte empurram a ferramenta para longe da peça de trabalho, em vez de cortá-la de maneira precisa. Essa deflexão leva a paredes cônicas, bolsões subdimensionados e graves imprecisões dimensionais. Se houver vibração, você precisará diminuir a profundidade de corte ou aumentar o avanço por dente para forçar a ferramenta a morder o material em vez de esfregar.
Para mitigar esse risco, você deve ajustar seus parâmetros. Otimize velocidades, avanços e profundidade de corte para levar em conta o aumento da pressão de corte. A utilização de sistemas de fixação de ferramentas altamente rígidos – como porta-ferramentas ou mandris hidráulicos – é obrigatória. Esses sistemas fornecem a força de fixação e a concentricidade necessárias para resistir à deflexão. Eles garantem que a ferramenta revestida se mova perfeitamente ao longo do percurso programado. O fresamento concordante também é obrigatório ao operar ferramentas revestidas e altamente afiadas. O fresamento convencional faz com que a aresta de corte esfregue contra a peça de trabalho antes de finalmente penetrar no material, gerando calor massivo e destruindo o revestimento.
Audite os modos atuais de falha de sua ferramenta para determinar se sua oficina sofre principalmente de microlascamento ou desgaste térmico.
Consulte os fabricantes de ferramentas para verificar as especificações exatas de revestimento, raios de preparação de arestas e classes de metal duro antes de comprar.
Execute cortes de teste controlados em material de sucata para medir o desvio real da peça e a deflexão da ferramenta.
Padronize revestimentos PVD ultrafinos ou ferramentas polidas não revestidas para materiais não ferrosos e operações de acabamento com tolerâncias restritas.
Implemente sistemas rígidos de fixação de ferramentas, como mandris hidráulicos ou de ajuste por contração, para compensar o aumento da pressão de corte de ferramentas de desbaste com revestimento espesso.
R: Sim, normalmente de 4 a 10 mícrons no geral, dependendo do processo de revestimento. Os fabricantes premium retificam a ferramenta de metal duro nua ligeiramente subdimensionada para compensar esse volume adicional. Isto garante que a dimensão final do revestimento permaneça dentro da faixa de tolerância declarada para uma programação precisa.
R: Ferramentas não revestidas não exigem o brunimento obrigatório da borda necessário para a adesão do revestimento. Isso permite uma aresta de corte extremamente afiada que corta o material de maneira limpa e com significativamente menos pressão da ferramenta. Minimiza a deflexão e mantém maior precisão dimensional durante passes de acabamento.
R: A maioria dos revestimentos de deposição física de vapor (PVD) aplicados a ferramentas rotativas de metal duro variam de 2 a 5 mícrons de espessura. Isto proporciona um equilíbrio ideal de proteção térmica sem embotar excessivamente a aresta de corte.
R: Sim. Se um revestimento for aplicado com muita espessura, tensões residuais se acumulam no filme, reduzindo sua adesão ao substrato. Isso faz com que o revestimento – e frequentemente a aresta de metal duro subjacente – se lasque sob pressão de corte, degradando instantaneamente a precisão da peça.
R: Escolha ferramentas sem revestimento ou com revestimento ultrafino para passes de acabamento para evitar atrito e endurecimento por trabalho. Use revestimentos PVD finos e especializados, projetados para resistir à afinidade química e gerenciar o calor durante operações de desbaste agressivas.
R: Sim, especialmente para longos ciclos de produção e ligas difíceis de usinar. O atrito reduzido e a proteção térmica podem prolongar a vida útil da ferramenta em 3x a 5x. Isto reduz significativamente o custo geral por peça e reduz o tempo de inatividade da máquina, apesar do preço de compra inicial mais elevado.