


| Quantidade: | |
|---|---|
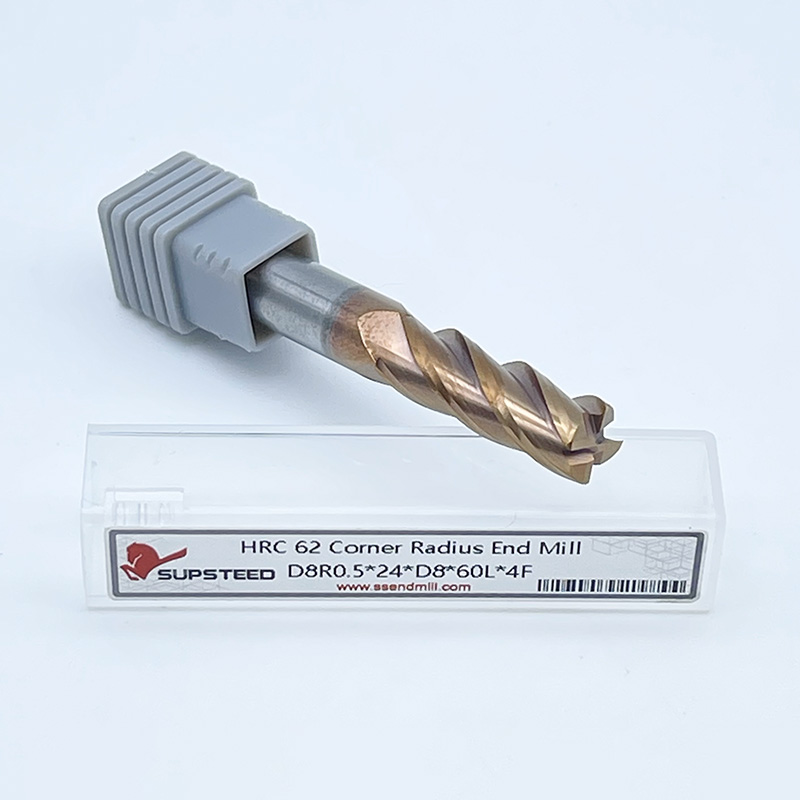
Fresas de topo de carboneto HRC62
Somos especializados na fabricação de fresas revestidas HRC62 de alto desempenho. Essas ferramentas são feitas de aço inoxidável premium e projetadas para lidar com materiais duros com dureza de até HRC62. O revestimento avançado nas fresas não só melhora a resistência ao desgaste, mas também aumenta a eficiência do corte, reduzindo a geração de calor e prolongando a vida útil da ferramenta. Nossas fresas HRC62 são ideais para aplicações de fresamento de alta velocidade e oferecem precisão, durabilidade e confiabilidade, tornando-as a escolha perfeita para tarefas de usinagem exigentes.
Materiais adequados para usinagem
Usinagem de precisão e semiprecisão de materiais como aço para moldes (até HRC55) e ferro fundido.

Mostrar detalhes

Especificações
| TAMANHOS(D*fL*sD*L) | |
| D1*3*D4*50L | D5*(13/20/25)*D5*(50/75/100)L |
| D1,5*4,5*D4*50L | D6*(15/24/30*D6*(50/75/100)L |
| D2*6*D4*50L | D8*(20/30/35)*D8*(50/75/100)L |
| D2,5*7,5*D4*50L | D10*(25/40)*D10*(75/100)L |
| D3*9*D4*50L | D12*(30/45)*D12*(75/100)L |
| D3*(9/12/15)*D3*(50/75/100)L | D14/D16/D18/D20/D25*100L |
| D4*(10/16/20)*D4*(50/75/100)L | D6/D8/D10/D12/D14/D16/D18/D20*150L |
Nanorrevestimento avançado de TiAlCrN
O revestimento nanocompósito exclusivo de TiAlCrN (nitreto de titânio e alumínio e cromo) aplicado por PVD oferece excepcional resistência ao calor (até 900°C) e resistência à oxidação, reduzindo significativamente os coeficientes de atrito. Isso prolonga a vida útil da ferramenta em 3× em comparação com revestimentos AlTiN padrão ao usinar aços endurecidos (HRC 58-62), aços inoxidáveis e ligas de níquel.
A estrutura em nanocamadas aumenta a adesão ao substrato de metal duro, evitando a delaminação prematura sob condições de alto estresse.
Substrato de carboneto de microgrãos ultrafino
Utiliza carboneto de tungstênio microgrão de 0,2–0,5 μm com ligante de cobalto a 12%, otimizado para resistência à fratura e estabilidade de aresta. Isso elimina microlascas durante cortes interrompidos em aplicações de alta dureza, como moldes de fundição sob pressão ou componentes aeroespaciais.
Geometria Antivibração
exclusiva A hélice assimétrica (35°/45°) e o design de passo variável interrompem a ressonância harmônica, reduzindo a vibração em 70% na usinagem de cavidades profundas (por exemplo, bolsões >16mm). Combinado com arestas de corte chanfradas , isso evita a deflexão da ferramenta e vibração da peça.
| do parâmetro | Valor |
|---|---|
| Faixa de diâmetro | 1–20 mm (tolerância de ±0,003 mm) |
| Contagem de Flauta | 3–4 canais (hélice de 45°) |
| Revestimento | SUPSTEED TiAlCrN Nano |
| Tipo de haste | Weldon retificado com precisão |
| Opções de comprimento | 50mm, 75mm, 100mm, 150mm |
Aeroespacial : Ranhura de pás de turbina Inconel 718 (HRC 45+) com avanço de 120 m/min, usinagem a seco.
Médico : Ranhuras de implantes cirúrgicos com acabamento espelhado (ligas de CoCr, HRC 60) com qualidade de superfície Ra<0,2μm.
Ferramenta e matriz : Desbaste/acabamento de alta eficiência de aço HRC 62 DC53 com passo de 0,1 mm, DOC de 4 mm.
Polimento completo do corpo da ferramenta : Cada fresa de topo passa por passivação eletrolítica proprietária , alisando as superfícies dos canais para minimizar a adesão dos cavacos e melhorar o escoamento dos cavacos em 40% em materiais pegajosos.
Tamanhos fora do padrão : Diâmetros personalizados (por exemplo, D4,37mm para portas de válvulas hidráulicas) e ferramentas de alcance estendido (L:D=10:1) disponíveis em 15 dias úteis.
CQ rigoroso : 100% testado para desvio (<0,005 mm) e dureza (Hv 1.800+) usando metrologia a laser.
Bom feedback dos clientes

Fábrica

Introdução ao serviço

Pacote Logístico

Perguntas frequentes
Fresas de topo HRC62 para fresamento duro
Q1: O que exatamente é uma fresa de topo HRC62?
A1: Uma fresa de topo HRC62 é uma fresa sólida de metal duro projetada especificamente para usinar aços endurecidos e outros materiais com uma dureza Rockwell de aproximadamente 62 HRC (e muitas vezes até 68+ HRC). Essas ferramentas apresentam substratos de metal duro com grãos ultrafinos, revestimentos avançados resistentes ao desgaste (como AlTiN, AlCrN ou nanocompósitos), geometrias especializadas (engate radial reduzido, arestas de corte fortes) e pescoços frequentemente rebaixados ou designs de hélice/passo variáveis para minimizar a vibração e suportar as forças de corte extremas envolvidas.
Q2: Quais são os principais parâmetros de usinagem para fresas de topo HRC62?
A2: A usinagem bem-sucedida requer parâmetros conservadores focados na vida útil da ferramenta e na prevenção de choques:
Baixa velocidade de corte (SFM): Normalmente 100-350 SFM (30-110 m/min).
Baixo avanço por dente (IPT): Geralmente 0,001'-0,004' (0,025 - 0,10 mm/dente).
Profundidade de corte rasa (DOC): DOC axial geralmente é 0,010'-0,060' (0,25 - 1,5 mm) ou 0,5xD - 1xD. O DOC radial (passo lateral) é muito baixo, normalmente 5-15% do diâmetro da ferramenta.
Use refrigerante de alta pressão (mínimo 1000 psi/70 bar) ou jato de ar: essencial para evacuação de cavacos e prevenção de trincas térmicas.
P3: Que vida útil posso esperar realisticamente de uma fresa de topo HRC62?
A3: A vida útil da ferramenta é significativamente menor em comparação com a usinagem de materiais mais macios e é medida em minutos do tempo real de corte (geralmente de 15 a 90 minutos é comum). Espere um desgaste gradual dos flancos, e não uma falha repentina, sob condições ideais. A vida útil depende criticamente de: composição/consistência do material, rigidez da configuração/máquina, precisão da programação (evitando engate/desengate bruscos), eficácia da refrigeração e adesão aos parâmetros recomendados. Monitorar o desgaste e substituir ferramentas antes de falhas catastróficas é crucial.
Q4: As fresas de topo HRC62 podem usinar materiais mais macios que 62 HRC?
A4: Sim, eles podem usinar materiais mais macios (por exemplo, aços 45-60 HRC, aços pré-endurecidos, titânio, certas superligas). No entanto, eles não estão otimizados para isso. Usá-las significativamente abaixo de sua faixa de dureza muitas vezes resulta em remoção de material ineficiente (MRR mais baixo do que uma fresa de topo padrão), custos mais elevados por peça e vida útil da ferramenta potencialmente reduzida devido à aresta postiça ou lascamento da aresta causado pelo substrato muito duro e quebradiço em aplicações menos exigentes. Use-os principalmente para a finalidade projetada de fresamento duro.
P5: Quais são os modos de falha mais comuns e como evitá-los?
A5:
Desgaste de Flanco: Desgaste gradual na face do flanco. Prevenção: Otimize os parâmetros (especialmente reduza o SFM), garanta o fluxo adequado do líquido refrigerante para o corte, use o revestimento correto.
Lascamento/Quebra: Perda repentina da aresta ou fratura da ferramenta. Prevenção: Elimine a vibração (melhore a rigidez, reduza o DOC radial, use geometria variável), evite a deflexão da ferramenta (comprimento de referência mais curto, fixação adequada), evite cargas de choque (caminhos suaves da ferramenta, entradas de arco, sem desengate brusco).
Fissuração Térmica: Fissuras induzidas pelo calor perpendiculares à aresta de corte. Prevenção: Mantenha uma aplicação consistente de refrigeração de alta pressão; evitar cortes interrompidos/usinagem a seco; gerenciar SFM.
Edge Build-Up: Soldagem do material até a aresta de corte. Prevenção: Aumente ligeiramente o SFM (se possível), garanta refrigeração/lubrificação eficaz, use preparações/revestimentos de bordas mais afiadas, adequados para materiais pegajosos.


