


| Quantité : | |
|---|---|
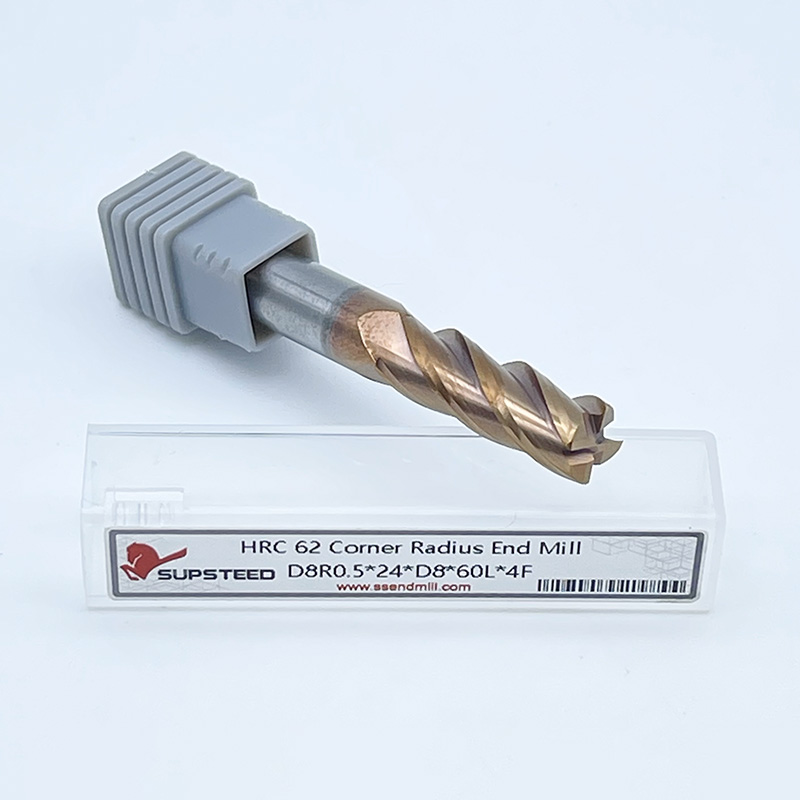
Fraises en bout de carbure HRC62
Nous sommes spécialisés dans la fabrication de fraises à revêtement HRC62 hautes performances. Ces outils sont fabriqués en acier inoxydable de première qualité et sont conçus pour manipuler des matériaux durs d'une dureté allant jusqu'à HRC62. Le revêtement avancé des fraises améliore non seulement la résistance à l'usure, mais améliore également l'efficacité de coupe, réduisant ainsi la génération de chaleur et prolongeant la durée de vie de l'outil. Nos fraises HRC62 sont idéales pour les applications de fraisage à grande vitesse et offrent précision, durabilité et fiabilité, ce qui en fait le choix idéal pour les tâches d'usinage exigeantes.
Matériaux adaptés à l'usinage
Usinage de précision et de semi-précision de matériaux tels que l'acier pour moules (jusqu'à HRC55) et la fonte.

Afficher les détails

Spécifications
| TAILLES(D*fL*sD*L) | |
| D1*3*D4*50L | D5*(13/20/25)*D5*(50/75/100)L |
| D1,5*4,5*D4*50L | D6*(15/24/30*D6*(50/75/100)L |
| D2*6*D4*50L | D8*(20/30/35)*D8*(50/75/100)L |
| D2,5*7,5*D4*50L | D10*(25/40)*D10*(75/100)L |
| D3*9*D4*50L | D12*(30/45)*D12*(75/100)L |
| D3*(9/12/15)*D3*(50/75/100)L | D14/D16/D18/D20/D25*100L |
| D4*(16/10/20)*D4*(50/75/100)L | D6/D8/D10/D12/D14/D16/D18/D20*150L |
Nano-revêtement TiAlCrN avancé
Le revêtement nanocomposite exclusif TiAlCrN (nitrure de titane, aluminium et chrome) appliqué par PVD offre une résistance exceptionnelle à la chaleur (jusqu'à 900 °C) et à l'oxydation, réduisant considérablement les coefficients de frottement. Cela prolonge la durée de vie de l'outil de 3 fois par rapport aux revêtements AlTiN standard lors de l'usinage d'aciers trempés (HRC 58-62), d'aciers inoxydables et d'alliages de nickel.
La structure nanocouche améliore l'adhérence au substrat en carbure, empêchant ainsi le délaminage prématuré dans des conditions de contraintes élevées.
Substrat en carbure à micrograins ultra-fins
Utilise du carbure de tungstène micrograin de 0,2 à 0,5 μm avec un liant à 12 % de cobalt, optimisé pour la résistance à la rupture et la stabilité des bords. Cela élimine les micro-écailles lors des coupes interrompues dans les applications à haute dureté telles que les moules de moulage sous pression ou les composants aérospatiaux.
Géométrie anti-vibration
exclusive L'hélice asymétrique (35°/45°) et la conception à pas variable perturbent la résonance harmonique, réduisant les vibrations de 70 % dans l'usinage de cavités profondes (par exemple, poches > 16 mm). Combiné avec des arêtes de coupe chanfreinées , cela empêche la déviation de l'outil et le broutage de la pièce.
| du paramètre | Valeur |
|---|---|
| Plage de diamètre | 1 à 20 mm (tolérance de ±0,003 mm) |
| Nombre de flûtes | 3 à 4 flûtes (hélice à 45°) |
| Revêtement | SUPSTEED TiAlCrN Nano |
| Type de tige | Weldon rectifié avec précision |
| Options de longueur | 50 mm, 75 mm, 100 mm, 150 mm |
Aéronautique : Rainurage d'aubes de turbine en Inconel 718 (HRC 45+) à 120m/min d'avance, usinage à sec.
Médical : Rainures d'implants chirurgicaux finition miroir (alliages CoCr, HRC 60) avec qualité de surface Ra<0,2μm.
Outillage et matrices : Ébauche/finition à haute efficacité de l'acier à matrice HRC 62 DC53 avec un abaissement de 0,1 mm, DOC de 4 mm.
Polissage complet du corps de l'outil : chaque fraise en bout subit une passivation électrolytique exclusive , lissant les surfaces des cannelures pour minimiser l'adhérence des copeaux et améliorer l'évacuation des copeaux de 40 % dans les matériaux gommeux.
Tailles non standard : diamètres personnalisés (par exemple, D4,37 mm pour les ports de vannes hydrauliques) et outils à portée étendue (L:D=10:1) disponibles en 15 jours ouvrables.
Contrôle qualité rigoureux : 100 % testé pour le faux-rond (<0,005 mm) et la dureté (Hv 1 800+) par métrologie laser.
Bons commentaires des clients

Usine

Présentation du service

Forfait Logistique

FAQ
Fraises en bout HRC62 pour fraisage dur
Q1 : Qu'est-ce qu'une fraise en bout HRC62 exactement ?
A1 : Une fraise en bout HRC62 est une fraise en carbure monobloc spécialement conçue pour usiner des aciers trempés et d'autres matériaux avec une dureté Rockwell d'environ 62 HRC (et souvent jusqu'à 68+ HRC). Ces outils comportent des substrats en carbure à grains ultra fins, des revêtements avancés résistants à l'usure (comme AlTiN, AlCrN ou des nanocomposites), des géométries spécialisées (engagement radial réduit, arêtes de coupe solides) et des cols souvent sous-dépouillés ou des conceptions d'hélice/pas variables pour minimiser les vibrations et résister aux forces de coupe extrêmes impliquées.
Q2 : Quels sont les paramètres d'usinage clés pour les fraises en bout HRC62 ?
A2 : Un usinage réussi nécessite des paramètres conservateurs axés sur la durée de vie de l'outil et évitant les chocs :
Faible vitesse de coupe (SFM) : généralement 100 à 350 SFM (30 à 110 m/min).
Faible avance par dent (IPT) : généralement 0,001'-0,004' (0,025 - 0,10 mm/dent).
Faible profondeur de coupe (DOC) : la DOC axiale est souvent de 0,010'-0,060' (0,25 à 1,5 mm) ou de 0,5xD à 1xD. Le DOC radial (enjambement) est très faible, généralement 5 à 15 % du diamètre de l'outil.
Utilisez un liquide de refroidissement haute pression (minimum 1 000 psi / 70 bar) ou un jet d'air : essentiel pour l'évacuation des copeaux et la prévention des fissures thermiques.
Q3 : Quelle durée de vie puis-je raisonnablement attendre d’une fraise en bout HRC62 ?
A3 : La durée de vie de l'outil est nettement plus courte que celle de l'usinage de matériaux plus tendres et se mesure en minutes de temps de coupe réel (souvent 15 à 90 minutes sont courantes). Attendez-vous à une usure progressive des flancs, et non à une défaillance soudaine, dans des conditions optimales. La durée de vie dépend essentiellement de : la composition/cohérence du matériau, la rigidité de l'installation/de la machine, la précision de la programmation (en évitant un engagement/désengagement brusque), l'efficacité du liquide de refroidissement et le respect des paramètres recommandés. Il est crucial de surveiller l’usure et de remplacer les outils avant une panne catastrophique.
Q4 : Les fraises en bout HRC62 peuvent-elles usiner des matériaux plus doux que 62 HRC ?
R4 : Oui, ils peuvent usiner des matériaux plus tendres (par exemple, les aciers 45-60 HRC, les aciers pré-trempés, le titane, certains superalliages). Cependant, ils ne sont pas optimisés pour cela. Leur utilisation nettement inférieure à leur plage de dureté entraîne souvent un enlèvement de matière inefficace (MRR inférieur à celui d'une fraise en bout standard), des coûts par pièce plus élevés et une durée de vie potentiellement réduite de l'outil en raison de l'accumulation ou de l'écaillage des bords provoqués par le substrat très dur et cassant dans les applications moins exigeantes. Utilisez-les principalement pour leur fonction de fraisage dur.
Q5 : Quels sont les modes de défaillance les plus courants et comment les éviter ?
A5 :
Usure des flancs : Usure progressive sur la face du flanc. Prévention : optimiser les paramètres (en particulier réduire le SFM), assurer un débit de liquide de refroidissement adéquat jusqu'à la coupe, utiliser le revêtement approprié.
Écaillage/casse : perte soudaine d’arête ou fracture de l’outil. Prévention : Élimine les vibrations (améliore la rigidité, réduit le DOC radial, utilise une géométrie variable), évite la déflexion de l'outil (longueur de jauge plus courte, serrage approprié), évite les charges de choc (trajets d'outils fluides, entrées d'arc, pas de désengagement brusque).
Fissuration thermique : Fissures induites par la chaleur perpendiculairement au tranchant. Prévention : maintenir une application constante et à haute pression du liquide de refroidissement ; éviter les coupes interrompues/l'usinage à sec ; gérer la GDF.
Edge Build-Up : Soudage du matériau au bord de coupe. Prévention : Augmentez légèrement le SFM (si possible), assurez un liquide de refroidissement/lubrification efficace, utilisez des préparations/revêtements de bords plus tranchants adaptés aux matériaux collants.


