


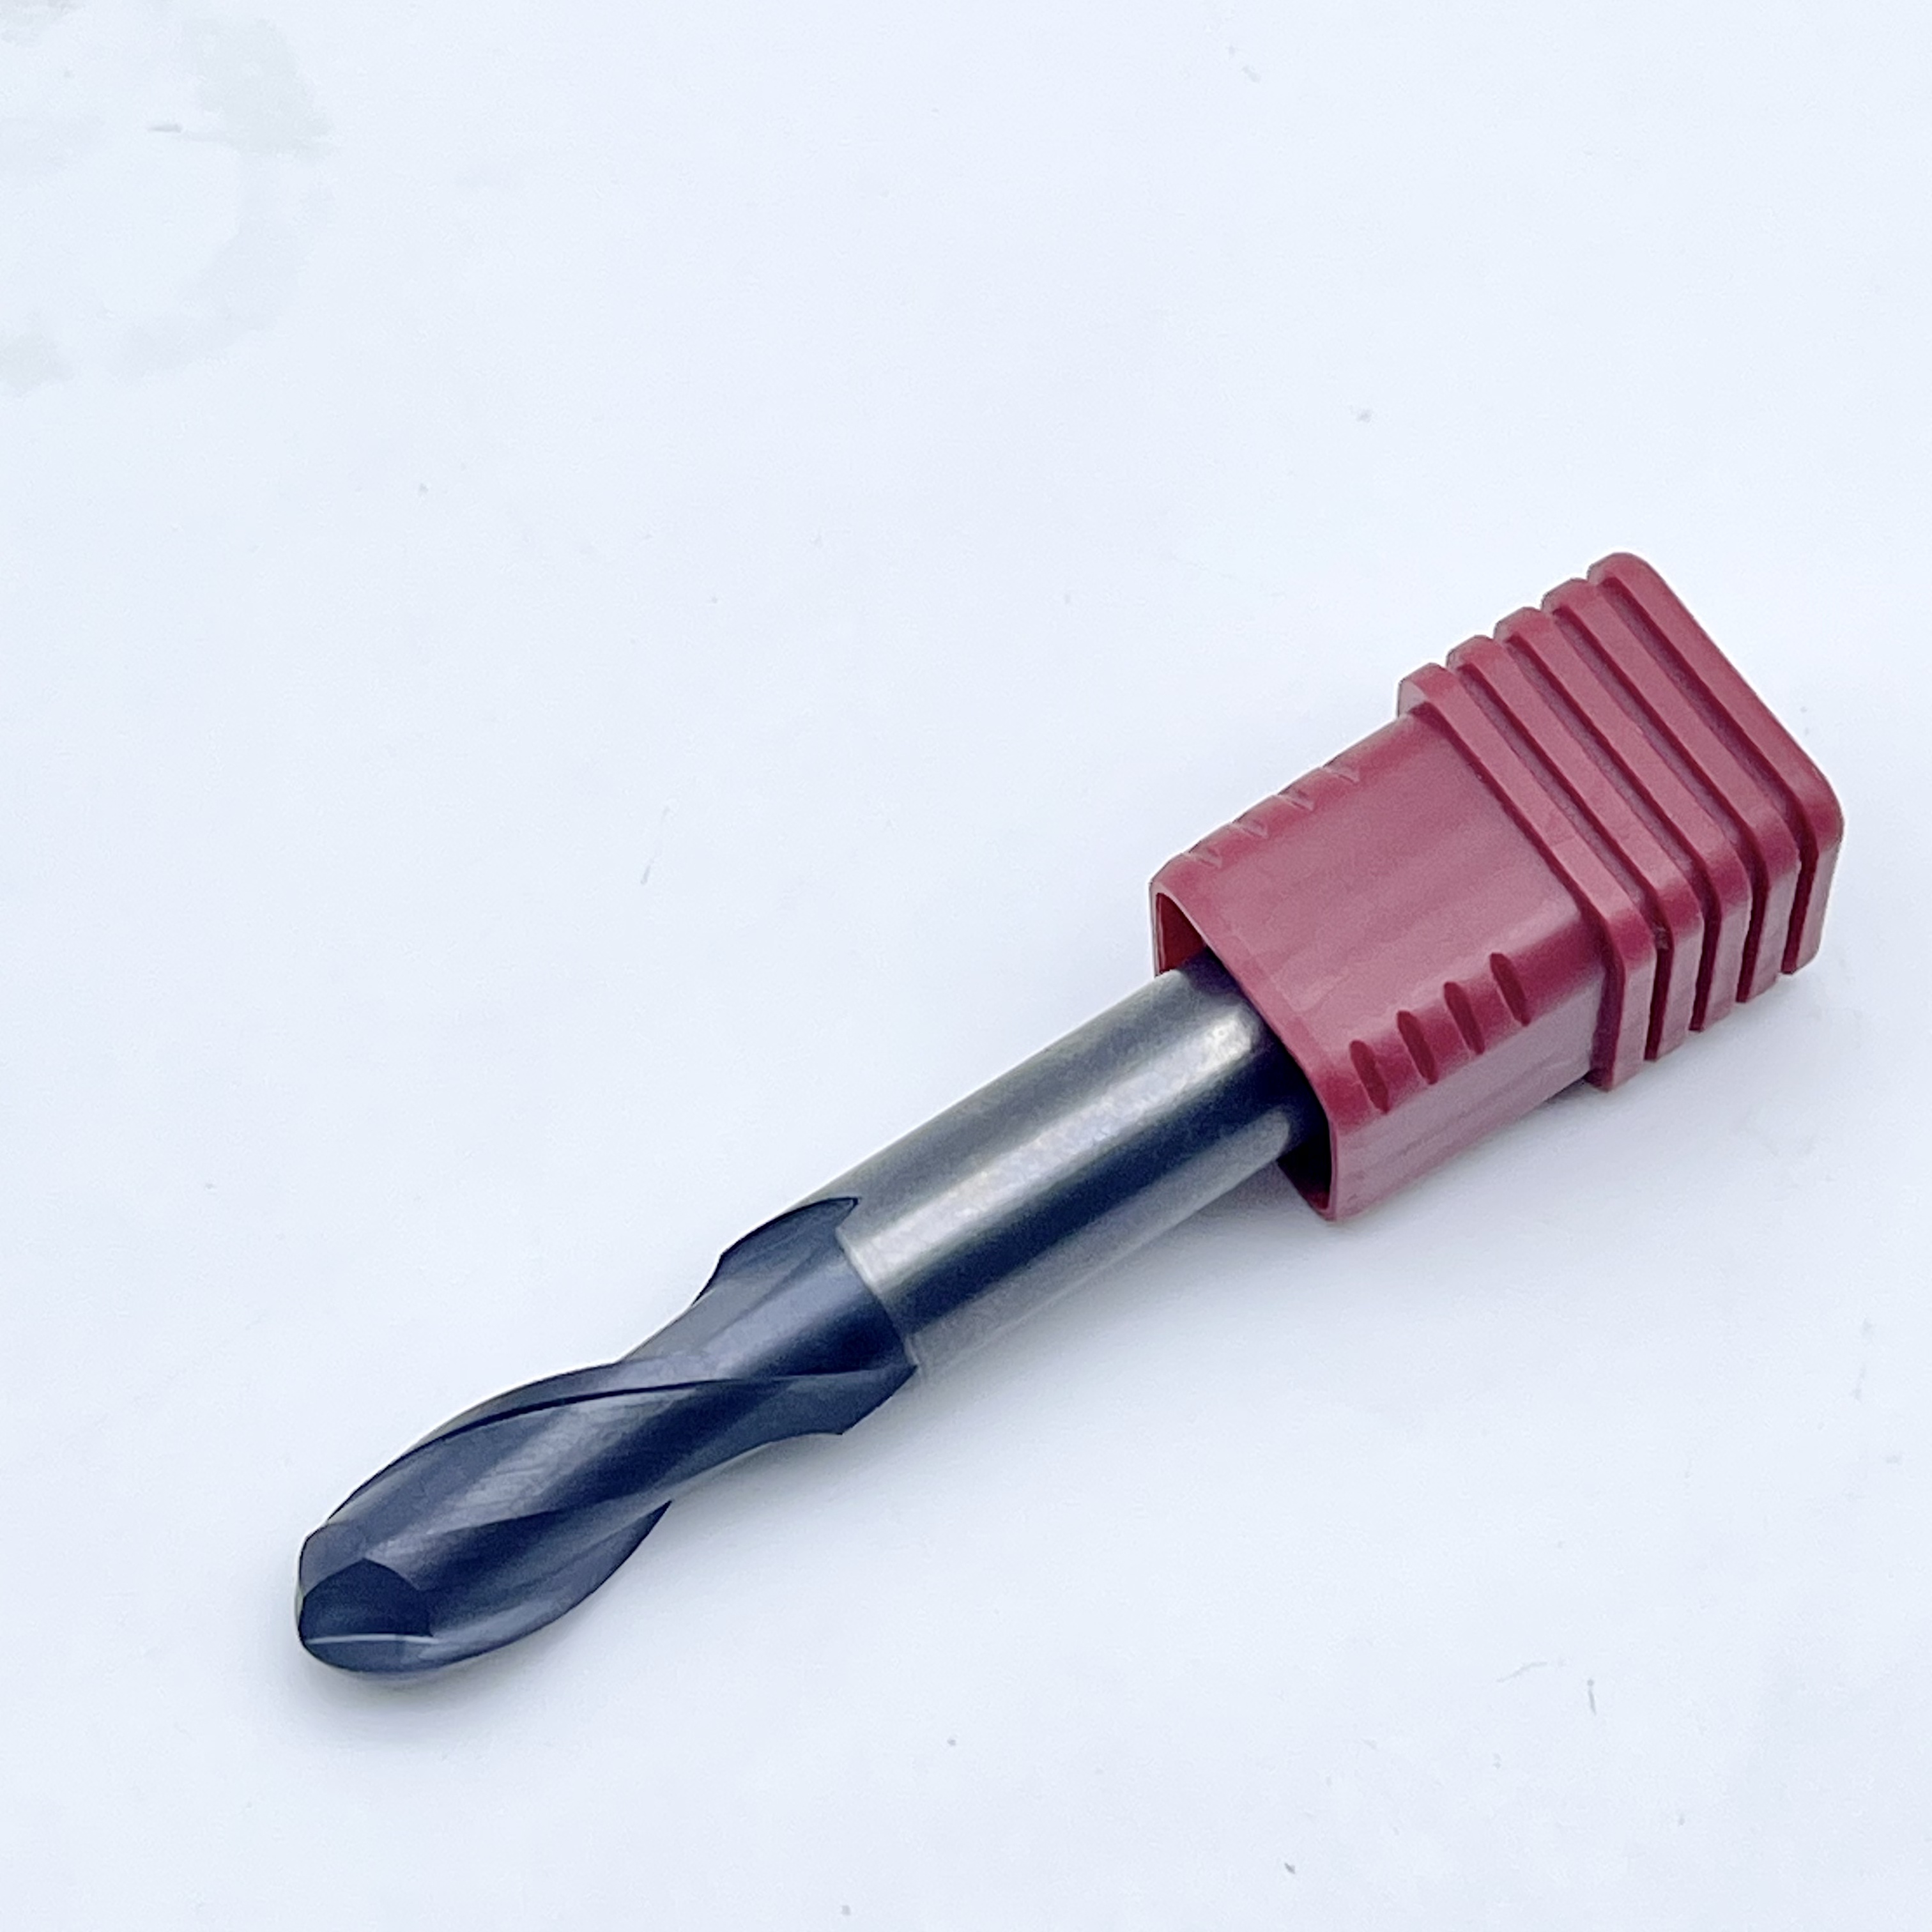
| Quantité : | |
|---|---|
Fraises à bout sphérique HRC58
Afficher les détails

Spécifications
| TAILLES(D*fL*sD*L) | |
| D1*3*D4*50L | D5*(13/20/25)*D5*(50/75/100)L |
| D1,5*4,5*D4*50L | D6*(15/24/30)*D6*(50/75/100)L |
| D2*6*D4*50L | D8*(20/30/35)*D8*(50/75/100)L |
| D2,5*7,5*D4*50L | D10*(25/40)*D10*(75/100)L |
| D3*9*D4*50L | D12*(30/45)*D12*(75/100)L |
| D3*(9/12/15)*D3*(50/75/100)L | D14/D16/D18/D20/D25*100L |
| D4*(16/10/20)*D4*(50/75/100)L | D6/D8/D10/D12/D14/D16/D18/D20*150L |
Fraises à bout sphérique HRC58 – Précision et durabilité pour les applications exigeantes
Nos fraises à bout sphérique HRC58 sont conçues pour l'usinage haute performance des aciers trempés (jusqu'à 58 HRC), des alliages et des matériaux résistants. Dotés d'une construction robuste en carbure et d'un revêtement avancé, ils garantissent une durée de vie prolongée de l'outil, une résistance à l'usure supérieure et une friction réduite.
Principales caractéristiques :
Haute dureté : idéal pour les moules, les matrices et les composants aérospatiaux.
Conception à nez sphérique : parfait pour le contourage 3D, les détails fins et les géométries complexes.
Flûtes optimisées : évacuation fluide des copeaux pour un usinage efficace.
Applications :
Fabrication de moules et de matrices
Pièces aérospatiales et automobiles
Ingénierie de précision
Bons commentaires des clients

Usine

Présentation du service

Forfait Logistique

FAQ
Quels matériaux les fraises à bout sphérique HRC58 peuvent-elles couper ?
Ils sont idéaux pour les matériaux durs jusqu'à HRC58, tels que l'acier trempé, le titane et les alliages haute température.
Quel revêtement est utilisé sur ces fraises en bout ?
Ils comportent généralement des revêtements avancés tels que TiAlN ou AlTiN pour une résistance à la chaleur et une durée de vie prolongée des outils.
Ces fraises en bout sont-elles adaptées aux opérations de finition ?
Oui, leur conception à nez sphérique garantit la précision du contour 3D et la finition fine des formes complexes.
Quelle vitesse de broche est recommandée ?
Les vitesses optimales varient selon le matériau, mais généralement, des régimes plus faibles avec des vitesses d'avance modérées sont conseillés pour les métaux durs.
Comment améliorer la longévité des outils ?
Utilisez un liquide de refroidissement/lubrification approprié, évitez les vitesses d'avance excessives et assurez un serrage sécurisé de la pièce pour réduire les vibrations.


