


| Quantità: | |
|---|---|
Frese in metallo duro HRC62
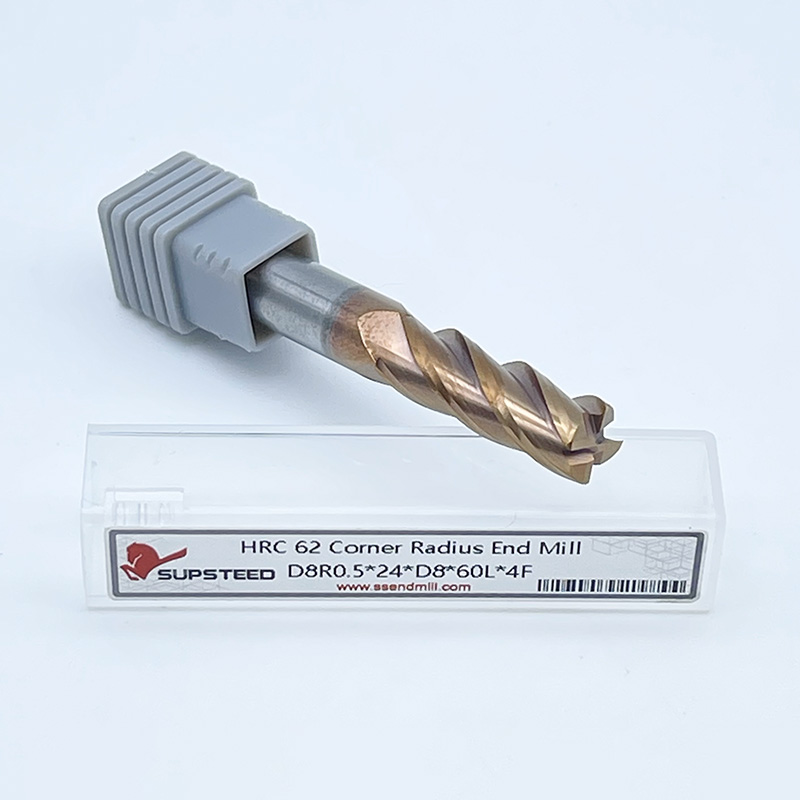
Siamo specializzati nella produzione di frese rivestite HRC62 ad alte prestazioni. Questi strumenti sono realizzati in acciaio inossidabile di alta qualità e sono progettati per gestire materiali duri con una durezza fino a HRC62. Il rivestimento avanzato sulle frese non solo migliora la resistenza all'usura ma migliora anche l'efficienza di taglio, riducendo la generazione di calore e prolungando la durata dell'utensile. Le nostre frese HRC62 sono ideali per applicazioni di fresatura ad alta velocità e offrono precisione, durata e affidabilità, rendendole la scelta perfetta per attività di lavorazione impegnative.
Materiali adatti alla lavorazione
Lavorazione di precisione e semi-precisione di materiali come acciaio per stampi (fino a HRC55) e ghisa.

Mostra dettagli

Specifiche
| DIMENSIONI(D*fL*sD*L) | |
| D1*3*D4*50L | D5*(13/20/25)*D5*(50/75/100)L |
| D1,5*4,5*D4*50L | D6*(15/24/30*D6*(50/75/100)L |
| D2*6*D4*50L | D8*(20/30/35)*D8*(50/75/100)L |
| D2,5*7,5*D4*50L | D10*(25/40)*D10*(75/100)L |
| D3*9*D4*50L | D12*(30/45)*D12*(75/100)L |
| D3*(9/12/15)*D3*(50/75/100)L | D14/D16/D18/D20/D25*100L |
| D4*(10/16/20)*D4*(50/75/100)L | D6/D8/D10/D12/D14/D16/D18/D20*150L |
Nano-rivestimento avanzato TiAlCrN
Il rivestimento brevettato in nanocomposito TiAlCrN (nitruro di titanio alluminio cromo) applicato tramite PVD offre un'eccezionale resistenza al calore (fino a 900°C) e all'ossidazione, riducendo significativamente i coefficienti di attrito. Ciò prolunga la durata dell'utensile di 3 volte rispetto ai rivestimenti AlTiN standard durante la lavorazione di acciai temprati (HRC 58-62), acciai inossidabili e leghe di nichel.
La struttura a nanostrati migliora l'adesione al substrato in carburo, prevenendo la delaminazione prematura in condizioni di stress elevato.
Substrato in carburo di carburo micrograna ultrafine
Utilizza carburo di tungsteno a micrograna da 0,2–0,5 μm con legante di cobalto al 12%, ottimizzato per resistenza alla frattura e stabilità del tagliente. Ciò elimina le microscheggiature durante i tagli interrotti in applicazioni ad alta durezza come stampi per pressofusione o componenti aerospaziali.
Geometria antivibrante
proprietaria L'elica asimmetrica (35°/45°) e il design a passo variabile interrompono la risonanza armonica, riducendo le vibrazioni del 70% nella lavorazione di cavità profonde (ad esempio, tasche >16 mm). In combinazione con i taglienti smussati , ciò impedisce la flessione dell'utensile e le vibrazioni del pezzo.
| del parametro | Valore |
|---|---|
| Gamma di diametri | 1–20 mm (tolleranza ±0,003 mm) |
| Conte di flauto | 3–4 scanalature (elica 45°) |
| Rivestimento | SUPPORTATO TiAlCrN Nano |
| Tipo di gambo | Weldon rettificato di precisione |
| Opzioni di lunghezza | 50 mm, 75 mm, 100 mm, 150 mm |
Settore aerospaziale : pale per turbine in Inconel 718 per scanalatura (HRC 45+) con avanzamento di 120 m/min, lavorazione a secco.
Settore medico : scanalature per impianti chirurgici con finitura a specchio (leghe CoCr, HRC 60) con qualità della superficie Ra <0,2μm.
Utensile e matrice : sgrossatura/finitura ad alta efficienza di acciaio per stampi HRC 62 DC53 con stepdown di 0,1 mm, DOC 4 mm.
Lucidatura completa del corpo utensile : ogni fresa è sottoposta a passivazione elettrolitica proprietaria , levigando le superfici della scanalatura per ridurre al minimo l'adesione del truciolo e migliorare l'evacuazione del truciolo del 40% nei materiali gommosi.
Dimensioni non standard : diametri personalizzati (ad es. D4,37 mm per porte di valvole idrauliche) e strumenti a portata estesa (L:D=10:1) disponibili in 15 giorni lavorativi.
Controllo di qualità rigoroso : testato al 100% per runout (<0,005 mm) e durezza (Hv 1.800+) utilizzando la metrologia laser.
Buon feedback dei clienti

Fabbrica

Introduzione al servizio

Pacchetto logistico

Domande frequenti
Frese HRC62 per fresatura dura
Q1: Cos'è esattamente una fresa HRC62?
R1: Una fresa HRC62 è una fresa in metallo duro integrale progettata specificamente per la lavorazione di acciai temprati e altri materiali con una durezza Rockwell di circa 62 HRC (e spesso fino a 68+ HRC). Questi utensili sono caratterizzati da substrati in metallo duro a grana ultrafine, rivestimenti avanzati resistenti all'usura (come AlTiN, AlCrN o nanocompositi), geometrie specializzate (impegno radiale ridotto, taglienti robusti) e spesso colli sottosquadro o design con elica/passo variabile per ridurre al minimo le vibrazioni e resistere alle forze di taglio estreme coinvolte.
Q2: Quali sono i parametri di lavorazione chiave per le frese HRC62?
A2: Una lavorazione di successo richiede parametri conservativi focalizzati sulla durata dell'utensile e sull'evitare gli shock:
Bassa velocità di taglio (SFM): tipicamente 100-350 SFM (30-110 m/min).
Basso avanzamento per dente (IPT): Solitamente 0,001'-0,004' (0,025 - 0,10 mm/dente).
Profondità di taglio ridotta (DOC): il DOC assiale è spesso 0,010'-0,060' (0,25 - 1,5 mm) o 0,5xD - 1xD. Il DOC radiale (stepover) è molto basso, tipicamente il 5-15% del diametro dell'utensile.
Utilizzare refrigerante ad alta pressione (minimo 1000 psi/70 bar) o getto d'aria: essenziale per l'evacuazione dei trucioli e per prevenire le cricche termiche.
D3: Quale durata utensile posso realisticamente aspettarmi da una fresa HRC62?
R3: La durata dell'utensile è significativamente più breve rispetto alla lavorazione di materiali più morbidi e viene misurata in minuti di tempo di taglio effettivo (spesso 15-90 minuti sono comuni). In condizioni ottimali è prevista un'usura graduale del fianco e non un cedimento improvviso. La durata dipende in modo critico da: composizione/consistenza del materiale, rigidità dell'impostazione/macchina, accuratezza della programmazione (evitando un innesto/disinnesto brusco), l'efficacia del refrigerante e il rispetto dei parametri consigliati. Monitorare l’usura e sostituire gli strumenti prima di guasti catastrofici è fondamentale.
D4: Le frese HRC62 possono lavorare materiali più morbidi di 62 HRC?
R4: Sì, possono lavorare materiali più morbidi (ad esempio, acciai 45-60 HRC, acciai pretemprati, titanio, alcune superleghe). Tuttavia, non sono ottimizzati per questo. Il loro utilizzo al di sotto del loro intervallo di durezza spesso comporta una rimozione del materiale inefficiente (MRR inferiore rispetto a una fresa a candela standard), costi per pezzo più elevati e una durata dell'utensile potenzialmente ridotta a causa del tagliente di riporto o della scheggiatura del tagliente causata dal substrato molto duro e fragile nelle applicazioni meno impegnative. Usateli principalmente per lo scopo previsto di fresatura dura.
Q5: Quali sono le modalità di guasto più comuni e come prevenirle?
A5:
Usura sul fianco: usura graduale sulla faccia del fianco. Prevenzione: ottimizzare i parametri (in particolare ridurre la SFM), garantire un flusso adeguato di refrigerante al taglio, utilizzare il rivestimento corretto.
Scheggiatura/Rottura: perdita improvvisa del tagliente o rottura dell'utensile. Prevenzione: eliminare le vibrazioni (migliorare la rigidità, ridurre il DOC radiale, utilizzare la geometria variabile), evitare la deflessione dell'utensile (lunghezza del calibro più corta, bloccaggio adeguato), prevenire carichi d'urto (percorsi utensile uniformi, ingressi ad arco, nessun disimpegno brusco).
Cracking termico: cricche indotte dal calore perpendicolari al tagliente. Prevenzione: mantenere un'applicazione costante di refrigerante ad alta pressione; evitare tagli interrotti/lavorazioni a secco; gestire la SFM.
Ricostruzione del tagliente: saldatura del materiale al tagliente. Prevenzione: aumentare leggermente la SFM (se possibile), garantire un refrigerante/lubrificazione efficace, utilizzare preparati/rivestimenti per taglienti più affilati adatti a materiali appiccicosi.


