


| Cantidad: | |
|---|---|
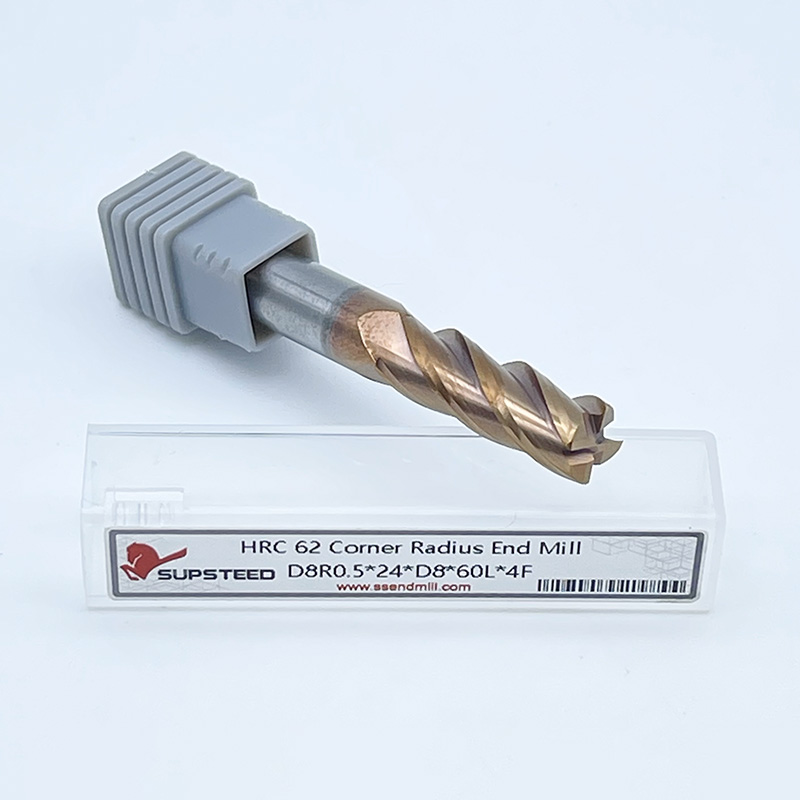
Fresas de carburo HRC62
Nos especializamos en la fabricación de fresas recubiertas HRC62 de alto rendimiento. Estas herramientas están fabricadas con acero inoxidable de primera calidad y están diseñadas para manipular materiales duros con una dureza de hasta HRC62. El recubrimiento avanzado de las fresas no sólo mejora la resistencia al desgaste sino que también mejora la eficiencia del corte, reduciendo la generación de calor y extendiendo la vida útil de la herramienta. Nuestras fresas HRC62 son ideales para aplicaciones de fresado de alta velocidad y ofrecen precisión, durabilidad y confiabilidad, lo que las convierte en la elección perfecta para tareas de mecanizado exigentes.
Materiales aptos para el mecanizado
Mecanizado de precisión y semiprecisión de materiales como acero para moldes (hasta HRC55) y hierro fundido.

Mostrar detalles

Especificaciones
| TAMAÑOS(D*fL*sD*L) | |
| D1*3*D4*50L | D5*(13/20/25)*D5*(50/75/100)L |
| D1.5*4.5*D4*50L | D6*(15/24/30*D6*(50/75/100)L |
| D2*6*D4*50L | D8*(20/30/35)*D8*(50/75/100)L |
| D2.5*7.5*D4*50L | D10*(25/40)*D10*(75/100)L |
| D3*9*D4*50L | D12*(30/45)*D12*(75/100)L |
| D3*(9/12/15)*D3*(50/75/100)L | D14/D16/D18/D20/D25*100L |
| D4*(16/10/20)*D4*(50/75/100)L | D6/D8/D10/D12/D14/D16/D18/D20*150L |
Nanorecubrimiento avanzado de TiAlCrN
El recubrimiento nanocompuesto patentado TiAlCrN (nitruro de cromo, aluminio y titanio) aplicado con PVD ofrece una resistencia al calor (hasta 900 °C) y a la oxidación excepcionales, lo que reduce significativamente los coeficientes de fricción. Esto extiende la vida útil de la herramienta 3 veces en comparación con los recubrimientos AlTiN estándar al mecanizar aceros endurecidos (HRC 58-62), aceros inoxidables y aleaciones de níquel.
La estructura de nanocapas mejora la adhesión al sustrato de carburo, evitando la deslaminación prematura en condiciones de alta tensión.
Sustrato de carburo de micrograno ultrafino
Utiliza carburo de tungsteno micrograno de 0,2 a 0,5 μm con aglutinante de cobalto al 12 %, optimizado para resistencia a fracturas y estabilidad de bordes. Esto elimina las microastillas durante los cortes interrumpidos en aplicaciones de alta dureza, como moldes de fundición a presión o componentes aeroespaciales.
Geometría antivibración
patentada La hélice asimétrica (35°/45°) y el diseño de paso variable interrumpen la resonancia armónica, lo que reduce la vibración en un 70 % en el mecanizado de cavidades profundas (p. ej., cavidades >16 mm). Combinado con filos de corte biselados , esto evita la desviación de la herramienta y la vibración de la pieza de trabajo.
| del parámetro | Valor |
|---|---|
| Rango de diámetro | 1–20 mm (tolerancia de ±0,003 mm) |
| Conteo de flauta | 3–4 flautas (hélice de 45°) |
| Revestimiento | TiAlCrN Nano SOPORTADO |
| Tipo de vástago | Weldon rectificado con precisión |
| Opciones de longitud | 50 mm, 75 mm, 100 mm, 150 mm |
Aeroespacial : Ranurado de álabes de turbina Inconel 718 (HRC 45+) con avance de 120 m/min, mecanizado en seco.
Médico : Ranuras de implantes quirúrgicos con acabado de espejo (aleaciones de CoCr, HRC 60) con una calidad de superficie Ra<0,2 μm.
Herramienta y troquel : desbaste/acabado de alta eficiencia de acero para troqueles HRC 62 DC53 con una reducción de 0,1 mm y DOC de 4 mm.
Pulido completo del cuerpo de la herramienta : Cada fresa se somete a una pasivación electrolítica patentada , que alisa las superficies de las ranuras para minimizar la adhesión de virutas y mejorar la evacuación de virutas en un 40% en materiales gomosos.
Tamaños no estándar : diámetros personalizados (p. ej., D4,37 mm para puertos de válvulas hidráulicas) y herramientas de alcance extendido (L:D=10:1) disponibles en 15 días hábiles.
Control de calidad riguroso : 100 % probado para determinar el descentramiento (<0,005 mm) y la dureza (Hv 1800+) mediante metrología láser.
Buenos comentarios de los clientes

Fábrica

Introducción al servicio

Paquete Logístico

Preguntas frecuentes
Fresas de extremo HRC62 para fresado duro
P1: ¿Qué es exactamente una fresa de extremo HRC62?
R1: Una fresa de extremo HRC62 es una fresa de carburo sólido diseñada específicamente para mecanizar aceros endurecidos y otros materiales con una dureza Rockwell de aproximadamente 62 HRC (y a menudo hasta 68+ HRC). Estas herramientas cuentan con sustratos de carburo de grano ultrafino, recubrimientos avanzados resistentes al desgaste (como AlTiN, AlCrN o nanocompuestos), geometrías especializadas (enganche radial reducido, bordes cortantes fuertes) y, a menudo, cuellos rebajados o diseños de hélice/paso variables para minimizar la vibración y soportar las fuerzas de corte extremas involucradas.
P2: ¿Cuáles son los parámetros de mecanizado clave para las fresas de extremo HRC62?
R2: El mecanizado exitoso requiere parámetros conservadores centrados en la vida útil de la herramienta y en evitar golpes:
Velocidad de corte baja (SFM): normalmente 100-350 SFM (30-110 m/min).
Avance bajo por diente (IPT): normalmente 0,001'-0,004' (0,025 - 0,10 mm/diente).
Profundidad de corte reducida (DOC): la DOC axial suele ser de 0,010'-0,060' (0,25 - 1,5 mm) o 0,5xD - 1xD. El DOC radial (paso a paso) es muy bajo, normalmente del 5 al 15 % del diámetro de la herramienta.
Utilice refrigerante de alta presión (mínimo 1000 psi/70 bar) o chorro de aire: esencial para la evacuación de virutas y la prevención del agrietamiento térmico.
P3: ¿Qué vida útil puedo esperar de manera realista de una fresa HRC62?
R3: La vida útil de la herramienta es significativamente más corta en comparación con el mecanizado de materiales más blandos y se mide en minutos de tiempo de corte real (a menudo es común entre 15 y 90 minutos). Espere un desgaste gradual de los flancos, no una falla repentina, en condiciones óptimas. La vida útil depende fundamentalmente de: composición/consistencia del material, rigidez de la configuración/máquina, precisión de la programación (evitando acoplamientos/desacoplamientos bruscos), eficacia del refrigerante y cumplimiento de los parámetros recomendados. Monitorear el desgaste y reemplazar las herramientas antes de una falla catastrófica es crucial.
P4: ¿Pueden las fresas de extremo HRC62 mecanizar materiales más suaves que 62 HRC?
R4: Sí, pueden mecanizar materiales más blandos (p. ej., aceros 45-60 HRC, aceros preendurecidos, titanio, ciertas superaleaciones). Sin embargo, no están optimizados para ello. Usarlos significativamente por debajo de su rango de dureza a menudo resulta en una eliminación de material ineficiente (MRR más bajo que una fresa de mango estándar), costos más altos por pieza y una vida útil potencialmente reducida de la herramienta debido al filo acumulado o al astillado del borde causado por el sustrato muy duro y quebradizo en aplicaciones menos exigentes. Utilícelos principalmente para el propósito de fresado en duro diseñado.
P5: ¿Cuáles son los modos de falla más comunes y cómo prevenirlos?
A5:
Desgaste de flanco: Desgaste gradual en la cara del flanco. Prevención: Optimice los parámetros (especialmente reduzca el SFM), asegure un flujo de refrigerante adecuado al corte, use el recubrimiento correcto.
Descantillado/Rotura: Pérdida repentina del filo o fractura de la herramienta. Prevención: Elimine la vibración (mejore la rigidez, reduzca el DOC radial, use geometría variable), evite la deflexión de la herramienta (longitud de calibre más corta, sujeción adecuada), evite cargas de impacto (trayectorias suaves de la herramienta, entradas de arco, sin desacople brusco).
Grietas térmicas: Grietas inducidas por el calor perpendiculares al filo. Prevención: Mantenga una aplicación constante de refrigerante a alta presión; evitar cortes interrumpidos/mecanizado en seco; gestionar la OFS.
Construcción de bordes: soldadura del material hasta el borde de corte. Prevención: Aumente ligeramente el SFM (si es posible), garantice un refrigerante/lubricación eficaz, utilice preparaciones/recubrimientos para bordes más afilados adecuados para materiales pegajosos.


