


| Ilość: | |
|---|---|
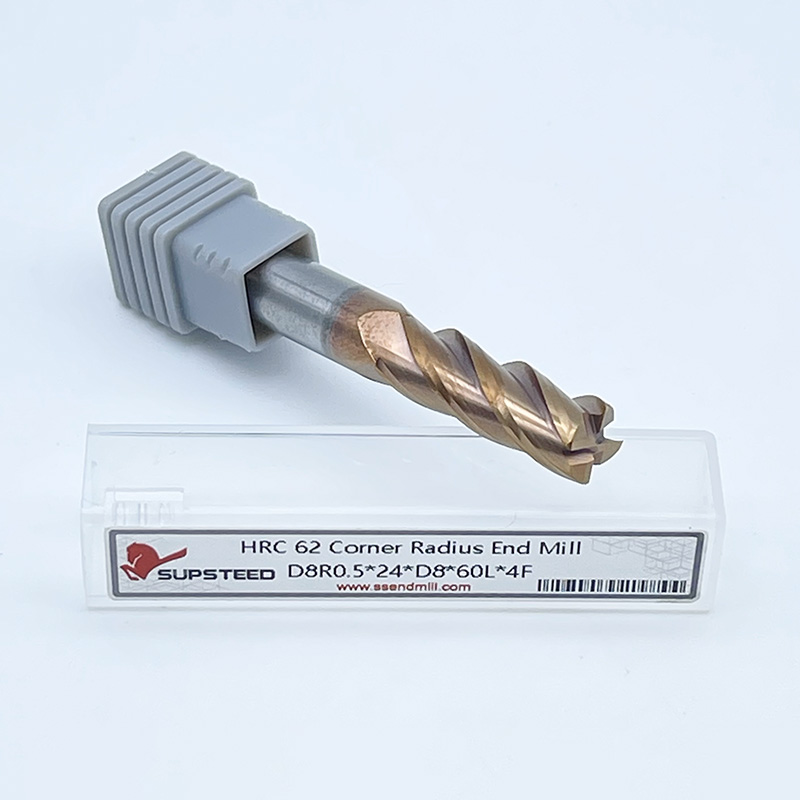
Frezy z węglika HRC62
Specjalizujemy się w produkcji wysokowydajnych frezów z powłoką HRC62. Narzędzia te są wykonane z najwyższej jakości stali nierdzewnej i są przeznaczone do obróbki twardych materiałów o twardości do HRC62. Zaawansowana powłoka na ostrzach nie tylko poprawia odporność na zużycie, ale także zwiększa wydajność cięcia, zmniejszając wytwarzanie ciepła i wydłużając żywotność narzędzia. Nasze frezy HRC62 idealnie nadają się do zastosowań związanych z frezowaniem z dużą prędkością i zapewniają precyzję, trwałość i niezawodność, co czyni je idealnym wyborem do wymagających zadań obróbczych.
Materiały odpowiednie do obróbki
Precyzyjna i półprecyzyjna obróbka materiałów takich jak stal formierska (do HRC55) i żeliwo.

Pokaż szczegóły

Specyfikacje
| ROZMIARY (D*fL*sD*L) | |
| D1*3*D4*50L | D5*(13/20/25)*D5*(50/75/100)L |
| D1,5*4,5*D4*50L | D6*(15/24/30*D6*(50/75/100)L |
| D2*6*D4*50L | D8*(20/30/35)*D8*(50/75/100)L |
| D2,5*7,5*D4*50L | D10*(25/40)*D10*(75/100)Dł |
| D3*9*D4*50L | D12*(30/45)*D12*(75/100)Dł |
| D3*(9/12/15)*D3*(50/75/100)L | D14/D16/D18/D20/D25*100L |
| D4*(10/16/20)*D4*(50/75/100)L | D6/D8/D10/D12/D14/D16/D18/D20*150L |
Zaawansowana nanopowłoka TiAlCrN
Zastrzeżona powłoka nanokompozytowa TiAlCrN (azotek tytanowo-aluminiowo-chromowy) nakładana metodą PVD zapewnia wyjątkową odporność na ciepło (do 900°C) i odporność na utlenianie, znacznie zmniejszając współczynniki tarcia. Wydłuża to żywotność narzędzia 3 razy w porównaniu ze standardowymi powłokami AlTiN podczas obróbki stali hartowanych (HRC 58-62), stali nierdzewnych i stopów niklu.
Nanowarstwowa struktura zwiększa przyczepność do podłoża węglikowego, zapobiegając przedwczesnemu rozwarstwieniu w warunkach dużych naprężeń.
Podłoże z bardzo drobnego mikroziarnistego węglika
Wykorzystuje mikroziarnisty węglik wolframu o średnicy 0,2–0,5 μm z 12% spoiwem kobaltowym, zoptymalizowany pod kątem odporności na pękanie i stabilności krawędzi. Eliminuje to mikroodpryski podczas przerywanej obróbki w zastosowaniach wymagających dużej twardości, takich jak formy do odlewania ciśnieniowego lub komponenty lotnicze.
Geometria antywibracyjna
Zastrzeżona asymetryczna spirala (35°/45°) i konstrukcja o zmiennym skoku zakłócają rezonans harmoniczny, redukując wibracje o 70% podczas obróbki głębokich wnęk (np. wnęki > 16 mm). W połączeniu ze ściętymi krawędziami tnącymi zapobiega to uginaniu się narzędzia i drganiom przedmiotu obrabianego.
| parametru | Wartość |
|---|---|
| Zakres średnic | 1–20 mm (tolerancja ± 0,003 mm) |
| Liczba fletów | 3–4 rowki (spirala 45°) |
| Powłoka | WSPIERANY TiAlCrN Nano |
| Typ trzpienia | Precyzyjnie szlifowany Weldon |
| Opcje długości | 50 mm, 75 mm, 100 mm, 150 mm |
Przemysł lotniczy : Dłutowanie łopatek turbin Inconel 718 (HRC 45+) przy posuwie 120 m/min, obróbka na sucho.
Medycyna : Rowki implantów chirurgicznych z lustrzanym wykończeniem (stopy CoCr, HRC 60) o jakości powierzchni Ra<0,2 μm.
Narzędzie i matryca : Wysokowydajna obróbka zgrubna/wykańczająca stali narzędziowej HRC 62 DC53 przy stopniowaniu 0,1 mm, DOC 4 mm.
Pełne polerowanie korpusu narzędzia : Każdy frez walcowo-czołowy poddawany jest opatentowanej pasywacji elektrolitycznej , która wygładza powierzchnie rowków, aby zminimalizować przywieranie wiórów i poprawić ewakuację wiórów o 40% w materiałach lepkich.
Rozmiary niestandardowe : średnice niestandardowe (np. D4,37 mm dla portów zaworów hydraulicznych) i narzędzia o większym zasięgu (L:D=10:1) dostępne w ciągu 15 dni roboczych.
Rygorystyczna kontrola jakości : 100% testowana pod kątem bicia (<0,005 mm) i twardości (Hv 1800+) przy użyciu metrologii laserowej.
Klienci dobre opinie

Fabryka

Wprowadzenie do usługi

Pakiet Logistyczny

Często zadawane pytania
Frezy trzpieniowe HRC62 do frezowania na twardo
P1: Czym dokładnie jest frez palcowy HRC62?
A1: Frez palcowy HRC62 to frez pełnowęglikowy zaprojektowany specjalnie do obróbki stali hartowanych i innych materiałów o twardości Rockwella wynoszącej około 62 HRC (a często do 68+ HRC). Narzędzia te charakteryzują się ultradrobnoziarnistymi podłożami z węglików spiekanych, zaawansowanymi powłokami odpornymi na zużycie (takimi jak AlTiN, AlCrN lub nanokompozyty), wyspecjalizowanymi geometriami (zmniejszone zaangażowanie promieniowe, mocne krawędzie skrawające) i często podciętymi szyjkami lub konstrukcjami o zmiennej linii śrubowej/skoku, aby zminimalizować wibracje i wytrzymywać występujące ekstremalne siły skrawania.
P2: Jakie są kluczowe parametry obróbki frezów palcowych HRC62?
A2: Skuteczna obróbka wymaga konserwatywnych parametrów skupionych na trwałości narzędzia i unikaniu wstrząsów:
Niska prędkość skrawania (SFM): Zwykle 100–350 SFM (30–110 m/min).
Niski posuw na ząb (IPT): Zwykle 0,001”-0,004” (0,025–0,10 mm/ząb).
Niewielka głębokość skrawania (DOC): Osiowa DOC często wynosi 0,010 ”-0,060 ” (0,25–1,5 mm) lub 0,5xD–1xD. Promieniowy DOC (przeskok) jest bardzo niski, zazwyczaj 5-15% średnicy narzędzia.
Stosować chłodziwo pod wysokim ciśnieniem (minimum 1000 psi / 70 barów) lub nadmuch powietrza: niezbędny do odprowadzania wiórów i zapobiegania pękaniu termicznemu.
P3: Jakiej trwałości narzędzia mogę realistycznie oczekiwać od frezu palcowego HRC62?
A3: Żywotność narzędzia jest znacznie krótsza w porównaniu do obróbki bardziej miękkich materiałów i jest mierzona w minutach rzeczywistego czasu skrawania (często jest to 15–90 minut). W optymalnych warunkach należy spodziewać się stopniowego zużycia powierzchni przyłożenia, a nie nagłej awarii. Żywotność zależy w decydującym stopniu od: składu/konsystencji materiału, sztywności konfiguracji/maszyny, dokładności programowania (unikanie ostrego włączania/wyłączania), skuteczności chłodziwa i przestrzegania zalecanych parametrów. Monitorowanie zużycia i wymiana narzędzi przed katastrofalną awarią ma kluczowe znaczenie.
P4: Czy frezy palcowe HRC62 mogą obrabiać materiały bardziej miękkie niż 62 HRC?
A4: Tak, mogą obrabiać bardziej miękkie materiały (np. stale 45-60 HRC, stale hartowane, tytan, niektóre superstopy). Jednak nie są pod tym kątem zoptymalizowane. Używanie ich znacznie poniżej ich zakresu twardości często skutkuje nieefektywnym usuwaniem materiału (niższy MRR w porównaniu ze standardowym frezem walcowo-czołowym), wyższymi kosztami w przeliczeniu na część i potencjalnie zmniejszoną trwałością narzędzia z powodu narostów na krawędzi lub odprysków na krawędzi spowodowanych przez bardzo twarde, kruche podłoże w mniej wymagających zastosowaniach. Należy ich używać przede wszystkim zgodnie z ich przeznaczeniem, czyli frezowaniem na twardo.
P5: Jakie są najczęstsze rodzaje awarii i jak im zapobiegać?
A5:
Zużycie flanki: Stopniowe zużycie powierzchni flanki. Zapobieganie: Optymalizuj parametry (szczególnie redukuj SFM), zapewnij odpowiedni dopływ chłodziwa do skrawania, zastosuj odpowiednią powłokę.
Odpryski/pęknięcia: Nagła utrata krawędzi lub pęknięcie narzędzia. Zapobieganie: Wyeliminuj wibracje (popraw sztywność, zmniejsz promieniowy DOC, zastosuj zmienną geometrię), unikaj ugięcia narzędzia (krótsza długość pomiarowa, właściwe mocowanie), zapobiegaj obciążeniom udarowym (gładkie ścieżki narzędzia, wejścia łuku, brak ostrego rozłączania).
Pękanie termiczne: Pęknięcia wywołane ciepłem prostopadle do krawędzi skrawającej. Zapobieganie: Utrzymuj stałą aplikację chłodziwa pod wysokim ciśnieniem; unikać przerywanej obróbki/obróbki na sucho; zarządzać SFM.
Narastanie krawędzi: Spawanie materiału do krawędzi skrawającej. Zapobieganie: Zwiększ nieznacznie SFM (jeśli to możliwe), zapewnij skuteczne chłodziwo/smarowanie, użyj ostrzejszych preparatów/powłok krawędziowych odpowiednich do lepkich materiałów.


