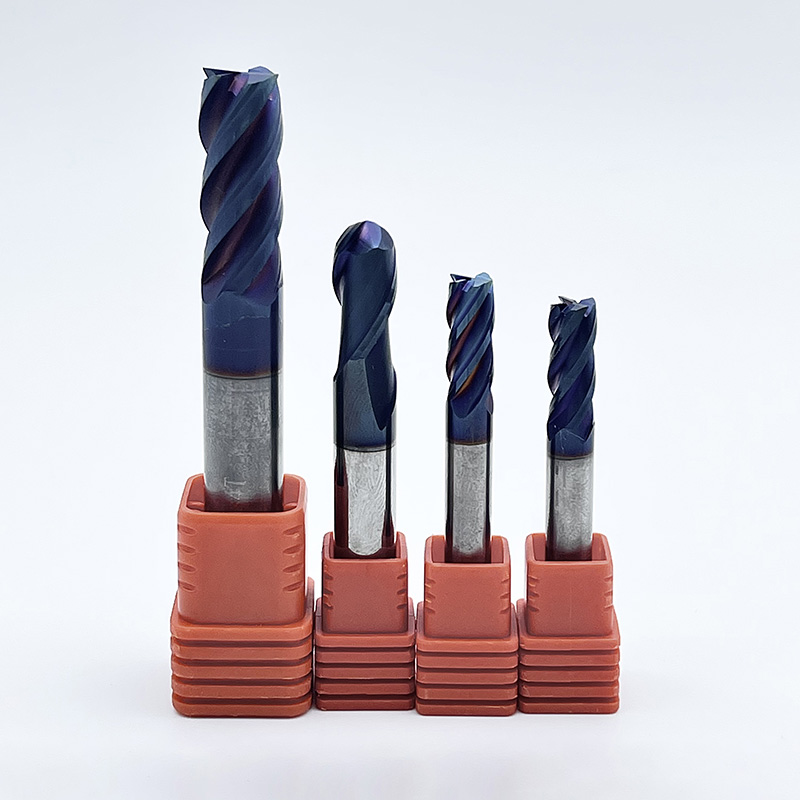
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-19 Origine : Site

Dans l’usinage de précision, les tolérances dimensionnelles se résument souvent à des dixièmes de millièmes de pouce. Lorsque vous introduisez une variable sur le tranchant, comme un revêtement protecteur, vous modifiez fondamentalement la géométrie de l'outil. Les chefs d'atelier et les machinistes équilibrent constamment les avantages extrêmes de la durée de vie des outils des revêtements avec la perte potentielle de netteté des bords et de précision dimensionnelle. Un revêtement trop épais provoque un frottement, augmente les forces de coupe et pousse les pièces hors tolérance. D’un autre côté, un revêtement trop fin se détériore prématurément sous des charges thermiques élevées, détruisant l’outil. Évaluer l'impact exact de l'épaisseur du revêtement sur un La fraise en carbure nécessite l'analyse de l'arrondi des bords, des méthodes de dépôt, des qualités de substrat et des exigences d'application spécifiques au matériau. Nous devons examiner la mécanique physique de la coupe pour effectuer une sélection d'outils fondée sur des preuves qui maximise l'efficacité de l'atelier.
Changements de géométrie au niveau du micron : les revêtements standard ajoutent 2 à 5 microns d'épaisseur, ce qui peut augmenter le rayon de coupe et modifier légèrement le véritable diamètre extérieur de l'outil.
Nécessité de préparation des bords : les substrats doivent être affûtés avant le revêtement pour garantir l'adhérence, ce qui signifie qu'un outil revêtu ne sera jamais aussi tranchant qu'un outil poli et non revêtu.
Le compromis sur la durée de vie de l'outil : Bien que les revêtements épais puissent augmenter la durée de vie de l'outil de 3 à 5 fois et permettre des vitesses 20 à 70 % plus rapides grâce à une friction réduite, ils risquent d'induire des pressions de coupe inacceptables lors des passes de micro-usinage ou de finition.
Adaptation des applications : le fraisage dur nécessite des revêtements robustes et résistants à la chaleur, tandis que l'usinage de matériaux gommeux (comme l'aluminium ou le titane) nécessite souvent des revêtements ultra-fins ou des bords non revêtus pour empêcher l'adhésion du matériau et le durcissement.
Justification du rapport coût/performance : Le prix élevé d'une fraise en bout en carbure revêtu est compensé par une durée de vie prolongée de l'outil et des taux d'enlèvement de matière plus élevés, à condition que l'épaisseur du revêtement soit correctement adaptée à l'application.
Lorsque vous appliquez une fine couche de revêtement sur un outil de coupe, celui-ci ne repose pas parfaitement à plat. Pendant le processus de dépôt, l'accumulation de revêtement se concentre naturellement sur les coins les plus pointus de la géométrie de l'outil. Nous appelons cela l’effet os de chien. Étant donné que les revêtements adhèrent mal aux bords microscopiques et irréguliers laissés par la meule, les outilleurs doivent effectuer une préparation des bords avant le revêtement. Ils utilisent des brosses en nylon imprégnées de pâte diamantée ou des machines de finition par traînée pour créer un rayon contrôlé. On parle généralement d'un rayon d'affûtage compris entre 0,0005 pouces et 0,002 pouces selon l'application.
En émoussant intentionnellement le bord, le substrat fournit une base stable. Cela empêche le revêtement dur de s'écailler sous une forte pression de coupe. Cependant, cette préparation nécessaire des bords, combinée à l’épaisseur physique du revêtement, dégrade le tranchant absolu de l’outil. Vous atteignez un seuil strict où l'arrondi des bords arrête de cisailler le matériau de la pièce et commence à labourer ou à frotter contre lui. Lorsqu’un frottement se produit, les forces de coupe augmentent. La génération de chaleur s'accélère rapidement et l'outil s'éloigne de la pièce. Cette déviation entraîne directement de graves imprécisions dimensionnelles sur la table de la machine.
Les revêtements standard par dépôt physique en phase vapeur (PVD) ont généralement une épaisseur comprise entre 2 et 5 microns. Cela semble négligeable, mais l’impact mathématique sur un outil de coupe rotatif est énorme. Un revêtement uniforme de 3 microns appliqué sur toutes les flûtes ajoute efficacement 6 microns au diamètre de coupe total. Imaginez que vous interpolez un alésage de roulement avec une tolérance de +0,0002 pouces/-0,0000 pouces. Si votre fraise en bout est surdimensionnée de 0,0003 pouces parce que le fabricant n'a pas compensé la couche PVD, vous mettrez au rebut cette pièce dès le premier passage.
Pour conserver la précision, les fabricants d'outils haut de gamme compensent ce volume supplémentaire lors de la phase de meulage initiale. Ils broient intentionnellement le nu Fraise en carbure monobloc sous-dimensionnée. Une fois le revêtement appliqué, le diamètre extérieur final se situe précisément dans la bande de tolérance indiquée. Vous devez comprendre cette compensation lors de la programmation des parcours d'outils. Si vous supposez un diamètre parfaitement nominal sur un outil revêtu non compensé, vous couperez à chaque fois des fentes sous-dimensionnées et des bossages surdimensionnés.
La performance de tout revêtement dépend fortement de l’intégrité structurelle de la nuance de carbure sous-jacente. Le carbure standard peut contenir un liant à 10 % de cobalt avec des grains de tungstène plus gros. Ces gros grains peuvent s’effriter au niveau microscopique lorsqu’ils sont soumis à un affûtage agressif des bords. Cela crée une surface instable et fracturée qui ruine l’adhérence du revêtement.
Les substrats en carbure monobloc à micro-grains et ultra-micro-grains vous offrent une base bien supérieure. Ils utilisent de la poudre de tungstène submicronique, ce qui augmente considérablement la résistance à la rupture transversale (TRS). La structure à grain fin permet un affûtage beaucoup plus petit et plus précis tout en gardant le bord solide. Cette synergie permet aux fabricants d'appliquer des revêtements plus fins et hautement adhérents qui résistent à l'écaillage. Vous obtenez un outil qui conserve un tranchant plus tranchant pendant de plus longues périodes. Il comble le fossé entre la résistance extrême à l’usure et la capacité de cisaillement de haute précision sur le broyeur.
Le dépôt physique en phase vapeur reste la norme industrielle incontestée pour la fabrication d'un Fraise en bout de carbure revêtu . Les procédés PVD fonctionnent à des températures relativement basses, généralement entre 400°C et 600°C. Ce seuil thermique inférieur est important car il préserve la ténacité du substrat en carbure. Il empêche le liant de cobalt de s’échapper ou de se dégrader pendant la fabrication. Dans le cadre du PVD, des méthodes telles que le dépôt par arc cathodique ou la pulvérisation magnétron permettent un contrôle précis de l'architecture du film.
Le PVD permet des couches exceptionnellement fines et uniformes. On maintient généralement l'épaisseur ajoutée entre 2 et 5 microns. Cette fine application maintient la géométrie structurelle du tranchant. L'outil effectue toujours des actions de cisaillement précises sans induire une pression de coupe excessive. Les contraintes résiduelles de compression introduites au cours du processus PVD contribuent également à arrêter les microfissures le long de l'arête de coupe lors des opérations de fraisage interrompues.
Le dépôt chimique en phase vapeur produit des revêtements beaucoup plus épais. Celles-ci vont souvent de 5 à 15 microns. Le CVD fonctionne très bien pour les plaquettes de tournage qui supportent une coupe continue à haute température, mais nous l'utilisons rarement pour les outils rotatifs en carbure monobloc. La principale limitation est la température de dépôt, qui dépasse fréquemment 900°C.
Soumettre une fraise en carbure monobloc à autant de chaleur modifie la métallurgie du substrat. Cela provoque une fragilisation. De plus, le volume même d’un revêtement CVD de 15 microns émousse considérablement le tranchant. Ce niveau d'arrondi des bords détruit la capacité de l'outil à respecter des tolérances dimensionnelles strictes. Cela génère une déviation massive de l’outil. Le CVD ne fonctionne tout simplement pas pour les applications de fraisage de précision où la netteté et la géométrie précise des outils déterminent la qualité des pièces.
Lorsque vous fraisez des aciers trempés dépassant 45 HRC, la dynamique de coupe change complètement. Votre ennemi principal n’est plus l’adhésion matérielle. Au lieu de cela, vous luttez contre la dégradation thermique extrême et l’usure abrasive. Dans ces applications, vous avez besoin d'un revêtement plus épais et hautement stable thermiquement comme le nitrure d'aluminium-titane (AlTiN) ou le nitrure de titane-aluminium (TiAlN). Ces revêtements forment une couche protectrice d'oxyde d'aluminium lorsqu'ils sont exposés à des températures de coupe élevées. Cela protège le substrat en carbure de la chaleur.
Pour un Fraise en carbure d'acier trempé , un léger arrondi des bords dû à un revêtement plus épais n'est pas une mauvaise chose. Il s’agit d’une exigence structurelle. Un bord tranchant comme un rasoir s'écaillerait instantanément sous les forces d'impact massives du fraisage dur. Le bord fortement affûté et à revêtement épais offre la résistance à la force contondante nécessaire pour résister aux parcours d'outils agressifs dans les aciers à outils trempés. Lorsque vous utilisez un outil à revêtement épais en acier à outils D2 à 55 HRC, vous souhaitez voir des éclats bleu foncé ou violets. Cette couleur vous indique que la chaleur s'évacue à travers la puce, sans se transférer dans la pièce ni faire fondre le carbure. Vous donnez la priorité à l’intégrité des bords et à la protection thermique plutôt qu’à la netteté de la coupe.
Les alliages de titane présentent exactement le défi inverse. Le titane a une conductivité thermique notoirement faible. La chaleur ne s'évacue pas à travers la puce. Au lieu de cela, il est transféré directement dans l'outil de coupe. Le titane a également un faible module d’élasticité, ce qui signifie qu’il a tendance à s’éloigner du tranchant. Si vous utilisez un revêtement épais, l'arrondi des bords qui en résulte provoque un frottement de l'outil plutôt qu'un cisaillement. Le titane jaillit, frotte contre le flanc de l'outil et durcit instantanément. Cela détruit à la fois l'outil et la pièce.
Un usinage réussi du titane nécessite un équilibre délicat. UN Les fraises en carbure de titane doivent utiliser des revêtements ultra-fins (tels que TiB2) ou rester entièrement non revêtues et hautement polies. Un revêtement ultra fin empêche l'affinité chimique et le grippage sans sacrifier le bord tranchant comme un rasoir nécessaire pour cisailler proprement le matériau. Cette action de cisaillement brutale minimise la friction, contrôle la génération de chaleur et arrête le durcissement catastrophique du substrat en titane.
L'épaisseur de revêtement requise dicte la phase spécifique de votre opération d'usinage. Lors d'une ébauche lourde, votre objectif principal est de maximiser les taux d'enlèvement de matière (MRR). La précision dimensionnelle passe au second plan. Ici, vous privilégiez les revêtements plus épais car ils offrent une protection thermique et une résistance à l’usure maximales. Ils vous permettent de pousser les avances et les vitesses jusqu'à leurs limites absolues sans panne catastrophique de l'outil.
Les passes de finition de haute précision exigent une précision dimensionnelle stricte et des finitions de surface supérieures. Pour la finition, vous avez besoin de fines couches ou d'outils polis entièrement non revêtus. Un bord tranchant et finement enduit réduit la pression de l'outil. Il minimise la déflexion et empêche les déchirures de surface associées aux outils d'ébauche émoussés et fortement revêtus. Séparer vos stratégies d'outillage en fonction de l'ébauche et de la finition garantit une efficacité maximale et des dimensions finales impeccables des pièces.
L’optimisation de l’épaisseur du revêtement permet d’obtenir des gains massifs en termes d’efficacité d’usinage. Les données d'atelier montrent systématiquement que l'application de l'épaisseur de revêtement correcte augmente la durée de vie de l'outil de 3 à 5 fois par rapport au carbure nu. Le pouvoir lubrifiant des revêtements avancés réduit le coefficient de friction. Cela vous permet d'augmenter les vitesses de coupe et les avances de 20 à 70 %.
Cette réduction du frottement se traduit directement par des températures de coupe plus basses au niveau de la zone de cisaillement. Le revêtement agit comme une barrière thermique. Il empêche la chaleur de pénétrer dans la matrice de carbure et de ramollir le liant vital au cobalt. À des températures supérieures à 800°C au niveau de la zone de cisaillement, le carbure nu subira une déformation plastique. En maintenant la dureté du substrat à des températures élevées, l'outil résiste à la déformation plastique. Le tranchant reste intact et précis sur de longues séries de production.
Le suivi précis de l’usure des outils permet de contrôler les tolérances de vos pièces. Dans la fabrication de précision, nous appliquons des mesures de défaillance standardisées et strictes. Une référence courante déclare une défaillance de l'outil si l'écaillage des bords dépasse 0,005 pouces sur l'une ou l'autre branche de la géométrie de coupe. Les ingénieurs de contrôle qualité mesurent la distance hypoténuse de la dent ébréchée pour suivre avec précision la progression de l’usure.
Les revêtements trop épais ne répondent souvent pas prématurément à ces critères stricts. Lorsqu'un revêtement est trop appliqué, des contraintes résiduelles s'accumulent à l'intérieur du film. Cela réduit considérablement son adhérence au substrat en carbure. Vous obtenez des micro-écailles le long du tranchant. Même si le carbure sous-jacent reste intact, un revêtement micro-écaillé crée un profil de coupe irrégulier. Cela dégrade instantanément la précision des pièces, provoque des vibrations et détruit les finitions de surface.
Les fraises en bout revêtues coûtent plus cher que leurs homologues non revêtues. Les processus complexes de préparation des bords et de dépôt sous vide augmentent le temps de fabrication. Cependant, évaluer l’outillage uniquement en fonction du prix d’achat initial est une stratégie erronée. La véritable mesure du succès dans l’atelier est le coût par pièce.
Dans le cadre d'une production en grand volume ou lors de l'usinage d'alliages difficiles, la durée de vie prolongée de l'outil et les taux d'enlèvement de matière accrus justifient facilement le coût initial plus élevé. Prenons l’exemple d’un atelier utilisant de l’acier pré-durci 4140. Un outil non revêtu peut durer 20 minutes dans la coupe avant que le bord ne se dégrade. Un outil correctement enduit peut fonctionner pendant 120 minutes. Vous économisez cinq changements d'outils, réduisez les temps d'arrêt de la machine et continuez à faire tourner la broche. Pour les travaux de courte durée dans des matériaux souples comme le plastique ou l'aluminium standard, la résistance à l'usure étendue risque de ne jamais être obtenue. Dans ces cas-là, un outil non revêtu et tranchant comme un rasoir reste le choix le plus économique et le plus précis.
Guide d'application de l'épaisseur du revêtement
Application d'usinage |
Type de matériau |
Épaisseur de revêtement recommandée |
Objectif principal de l'outillage |
|---|---|---|---|
Ebauche lourde |
Aciers alliés, fonte |
Épais (3-5 microns) |
Protection thermique, MRR maximum |
Fraisage dur |
Aciers à outils (45+ HRC) |
Épais (3-5 microns) |
Résistance des bords, déflexion thermique |
Usinage du titane |
Ti-6Al-4V, Inconel |
Ultra-mince (1-2 microns) |
Empêcher l'écrouissage, cisailler proprement |
Finition de précision |
Tous les métaux |
Ultra-mince ou non revêtu |
Précision dimensionnelle, état de surface |
Usinage des matériaux non ferreux |
Aluminium, Laiton, Plastiques |
Non couché (poli) |
Empêcher l'adhérence du matériau, le tranchant du rasoir |
La sélection de la fraise optimale nécessite une approche holistique. Vous devez évaluer les fournisseurs d'outillage en fonction de leur transparence concernant les processus de revêtement, les nuances de carbure et les normes de préparation des bords. Un outil haute performance nécessite que l'épaisseur du revêtement corresponde parfaitement à l'angle d'hélice et au nombre de cannelures spécifiques.
Les outils à hélice élevée conçus pour l'aluminium nécessitent des cannelures profondes et polies pour l'évacuation des copeaux. L'application d'un revêtement épais et rugueux sur ces cannelures provoque un tassement des copeaux et une casse de l'outil. Les fournisseurs doivent démontrer que leur application de revêtement n'interfère pas avec la géométrie centrale de l'outil. Comprendre la synergie entre le substrat micro-grain, le rayon d'affûtage exact et la couche PVD finale dicte vos résultats d'usinage.
Le principal risque lié à la mise en œuvre d’outils à revêtement épais est une déviation accrue de l’outil. Étant donné que le bord est intrinsèquement plus rond, les forces de coupe éloignent l’outil de la pièce plutôt que de la cisailler proprement. Cette déviation entraîne des parois effilées, des poches sous-dimensionnées et de graves imprécisions dimensionnelles. Si vous ressentez du broutage, vous devez réduire la profondeur de coupe ou augmenter l'avance par dent pour forcer l'outil à mordre dans le matériau plutôt que de frotter.
Pour atténuer ce risque, vous devez ajuster vos paramètres. Optimisez les vitesses, les avances et la profondeur de coupe pour tenir compte de la pression de coupe accrue. L'utilisation de systèmes de maintien d'outils très rigides, tels que des supports à fretter ou des mandrins hydrauliques, est obligatoire. Ces systèmes fournissent la force de serrage et la concentricité nécessaires pour résister à la déflexion. Ils garantissent que l'outil revêtu suit parfaitement le parcours d'outil programmé. Le fraisage en montée est également obligatoire lors de l'utilisation d'outils revêtus et fortement affûtés. Le fraisage conventionnel provoque le frottement du tranchant contre la pièce avant de finalement mordre dans le matériau, générant une chaleur massive et détruisant le revêtement.
Auditez les modes de défaillance actuels de vos outils pour déterminer si votre atelier souffre principalement de micro-écailles ou d'usure thermique.
Consultez les fabricants d'outillage pour vérifier les spécifications exactes du revêtement, les rayons de préparation des bords et les qualités de carbure avant d'acheter.
Exécutez des tests de coupe contrôlés sur des déchets pour mesurer l'écart réel des pièces et la déflexion de l'outil.
Standardisez les revêtements PVD ultra-fins ou les outils polis non revêtus pour les matériaux non ferreux et les opérations de finition à tolérance serrée.
Mettez en œuvre des systèmes de maintien d'outils rigides tels que des mandrins à ajustement rétractable ou hydrauliques pour compenser la pression de coupe accrue des outils d'ébauche à revêtement épais.
R : Oui, généralement de 4 à 10 microns au total, selon le processus de revêtement. Les fabricants haut de gamme rectifient l'outil nu en carbure monobloc légèrement sous-dimensionné pour compenser ce volume supplémentaire. Cela garantit que la dimension finale du revêtement reste dans la bande de tolérance indiquée pour une programmation précise.
R : Les outils non revêtus ne nécessitent pas l'affûtage obligatoire des bords nécessaire à l'adhérence du revêtement. Cela permet d'obtenir un tranchant tranchant comme un rasoir qui cisaille proprement le matériau avec beaucoup moins de pression sur l'outil. Il minimise la déflexion et maintient une précision dimensionnelle plus stricte lors des passes de finition.
R : La plupart des revêtements par dépôt physique en phase vapeur (PVD) appliqués aux outils rotatifs en carbure monobloc ont une épaisseur comprise entre 2 et 5 microns. Cela offre un équilibre optimal de protection thermique sans émousser excessivement le tranchant.
R : Oui. Si un revêtement est appliqué trop épais, des contraintes résiduelles s'accumulent au sein du film, réduisant son adhérence au substrat. Cela provoque des micro-écailles sur le revêtement (et souvent sur le bord en carbure sous-jacent) sous la pression de coupe, dégradant instantanément la précision de la pièce.
R : Choisissez des outils non revêtus ou à revêtement ultra-fin pour les passes de finition afin d'éviter le frottement et le durcissement. Utilisez des revêtements PVD fins et spécialisés conçus pour résister à l'affinité chimique et gérer la chaleur lors des opérations d'ébauche agressives.
R : Oui, en particulier pour les longues séries de production et les alliages difficiles à usiner. La réduction du frottement et la protection thermique peuvent prolonger la durée de vie de l'outil de 3 à 5 fois. Cela réduit considérablement le coût global par pièce et réduit les temps d'arrêt de la machine malgré le prix d'achat initial plus élevé.