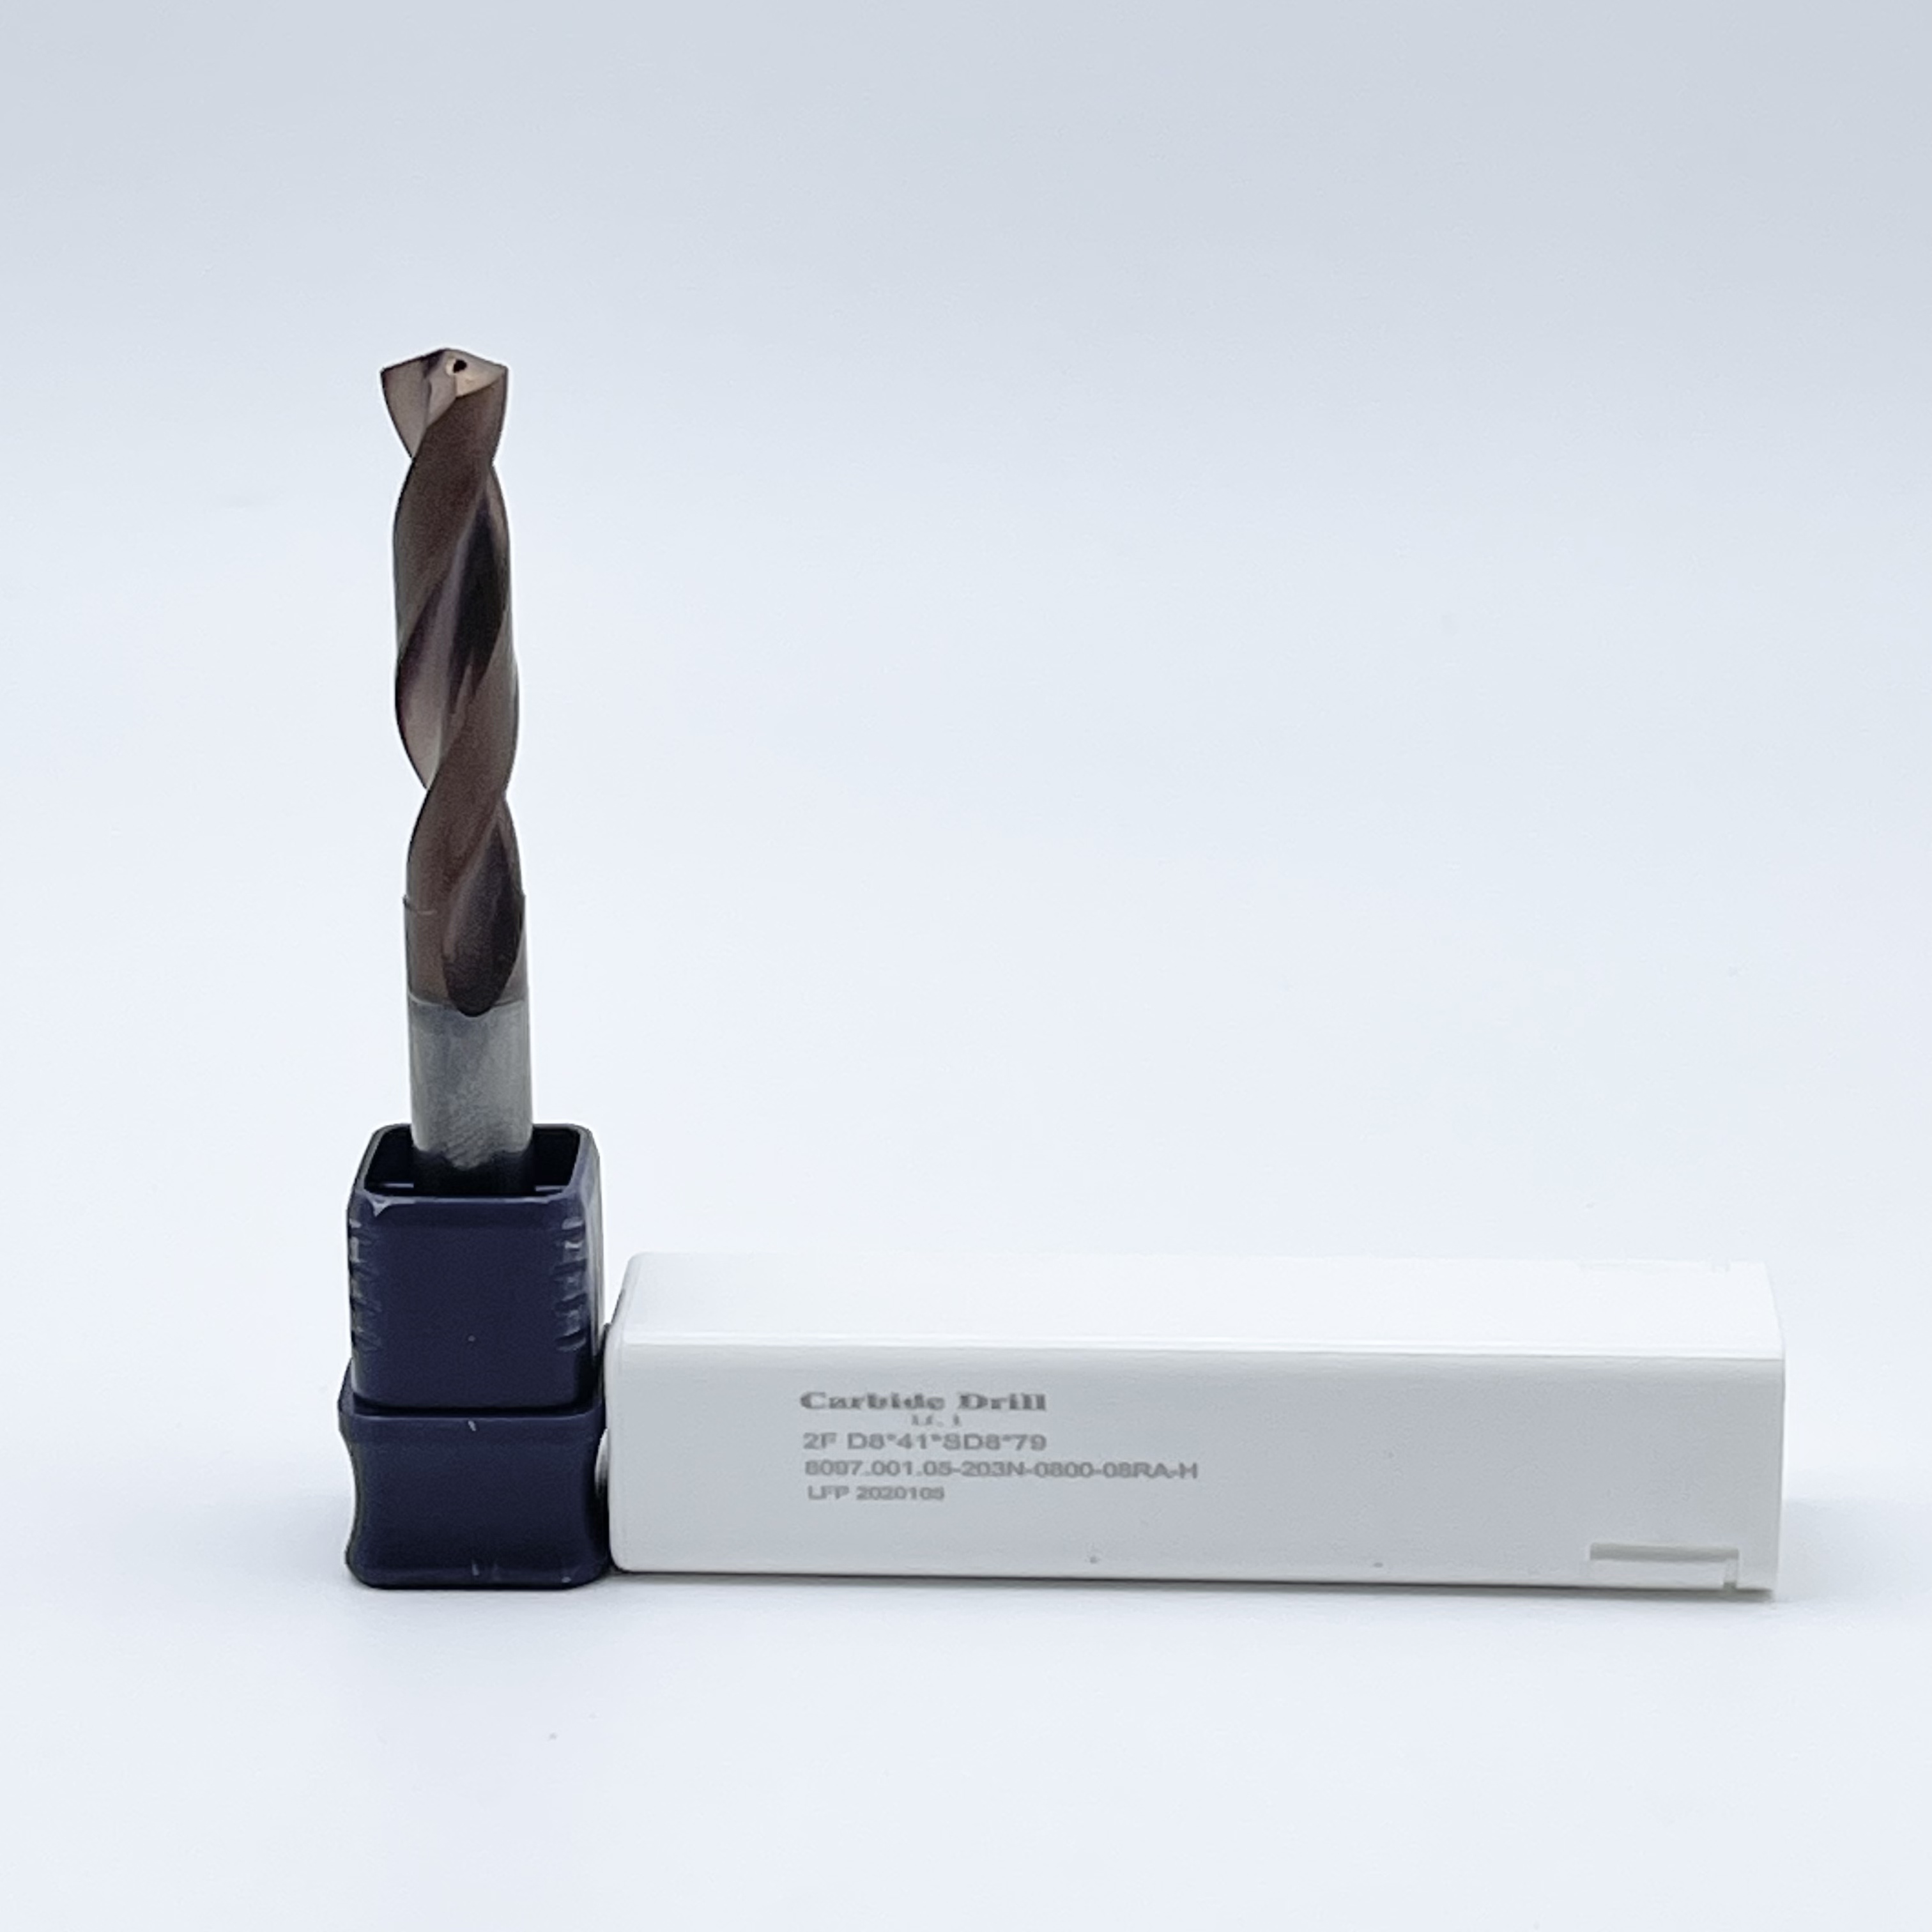
Vues : 0 Auteur : Éditeur du site Heure de publication : 2026-08-24 Origine : Site

Les pièces mises au rebut et les temps d’arrêt des machines causés par une mauvaise qualité des trous érodent directement la rentabilité de la fabrication. Les défauts tels que les embouchures, les bavures de sortie et la mauvaise finition de surface détruisent les opérations de travail des métaux de grande valeur. Un seul trou surdimensionné peut ruiner un boîtier aérospatial coûteux ou un implant médical strict. Les ingénieurs sont confrontés à un défi mécanique constant : équilibrer les exigences agressives d’usinage à grande vitesse avec des tolérances dimensionnelles strictes et une longévité prévisible des outils. Atteindre une précision reproductible nécessite une approche hautement systématique. Vous devez sélectionner la géométrie exacte du foret, gérer efficacement l'alimentation en liquide de refroidissement, définir des paramètres de coupe précis basés sur la science des matériaux et appliquer des protocoles stricts de maintenance des outils.
Précision des paramètres : l'étalonnage exact du régime et de la vitesse d'avance (IPR) est le principal facteur déterminant pour la rectitude du trou, la finition de surface et l'usure prévisible de l'outil.
Gestion thermique et des copeaux : l'apport de liquide de refroidissement interne est essentiel pour les applications en trous profonds afin d'éviter l'accumulation de copeaux et la dégradation thermique de l'arête de coupe.
Correspondance de la géométrie et de l'anatomie : l'angle de pointe, la conception des cannelures, la configuration des marges et l'interface de la tige doivent être explicitement adaptés au matériau de la pièce à usiner et au porte-outil pour éviter l'écrouissage et une défaillance catastrophique de l'outil.
Rigidité et maintenance du système : minimiser le faux-rond de la broche, utiliser des stratégies de pilotage appropriées et manipuler le carbure cassant avec soin sont des conditions préalables obligatoires ; même les paramètres optimaux échoueront sur une configuration non rigide ou endommagée.
La réalisation de trous de précision nécessite des mesures de base rigoureuses avant qu'un outil ne touche le matériau. Vous devez définir la tolérance diamétrale, la position réelle, la cylindricité et l'état de surface (Ra). Les applications aérospatiales et médicales nécessitent régulièrement des tolérances diamétrales inférieures à ±0,0005 pouces. La position réelle dicte l'écart admissible du centre du trou par rapport à son emplacement théorique exact. La cylindricité mesure la rondeur et la rectitude de la paroi du trou depuis le point d'entrée jusqu'au fond. Les cibles de finition de surface vont généralement de 32 à 63 micropouces Ra pour les alésages de précision. L'établissement de ces mesures exactes dicte l'ensemble de votre stratégie d'outillage, de la sélection de la géométrie du point au porte-outil spécifique utilisé. Nous mesurons ces mesures à l'aide de machines à mesurer tridimensionnelles (MMT) ou de jauges d'alésage de précision en atelier. Si vous sautez cette phase de définition, vous finissez par rechercher aveuglément les tolérances et gaspiller des outils coûteux.
Vous devez établir le seuil mécanique auquel un foret hautement optimisé atteint les tolérances de trou finales par rapport au moment où des processus de réalisation de trous secondaires deviennent strictement nécessaires. Les forets modernes hautes performances peuvent respecter les tolérances H7 dans des conditions très rigides et favorables. Lorsque les tolérances diamétrales descendent en dessous de H7 ou que les exigences d'état de surface exigent une valeur supérieure à 32 Ra, des opérations secondaires comme l'alésage ou l'alésage sont obligatoires. Pousser une perceuse au-delà de ses capacités inhérentes pour éviter une opération secondaire entraîne généralement la mise au rebut de pièces. Évaluez la dureté du matériau, la cylindricité requise et la rigidité de la machine pour prendre cette décision dès le début de la phase de planification du processus. UN Le foret en carbure excelle dans l'enlèvement rapide de matière, mais ce n'est pas une barre d'alésage. Connaissez les limites mécaniques de l’outil et planifiez vos opérations en conséquence.
Des écarts mineurs dans la qualité des trous s’aggravent rapidement dans les opérations en aval. Un trou sous-dimensionné augmente considérablement le couple requis pour le taraudage ultérieur, conduisant directement à des tarauds cassés et à des composants mis au rebut. Les trous en forme de cloche ou de travers entraînent une coupe inégale des alésoirs, détruisant la géométrie finale de l'alésage et accélérant l'usure de l'alésoir. Une mauvaise finition de surface combinée à un écrouissage important réduit considérablement la durée de vie de tout outil de coupe ultérieur entrant dans ce trou. Le traitement des écarts dimensionnels au stade du perçage évite une cascade de défaillances mécaniques qui perturbent l’ensemble du flux de fabrication. Nous voyons souvent des ateliers blâmer le taraud ou l'alésoir alors que la cause première était en fait une opération de forage mal exécutée qui a laissé un alésage tordu et écroui.
La lecture de l'indicateur total (TIR) à la pointe de l'outil dicte directement la taille du trou et la durée de vie de l'outil. Un faux-rond excessif signifie qu'un bord de coupe engage le matériau de la pièce à usiner plus lourd que le bord opposé. Cette force de coupe asymétrique pousse le foret hors du centre, le faisant marcher et produire des trous surdimensionnés et tordus. Pour un perçage haute performance, le faux-rond maximum acceptable à la pointe de l'outil ne doit jamais dépasser 0,0004 pouces (0,01 mm). Un faux-rond au-delà de ce seuil serré accélère l'usure des marges, induit des micro-écailles sur les lèvres de coupe et réduit la durée de vie globale de l'outil jusqu'à 50 %.
Voici la procédure standard pour vérifier le faux-rond sur la machine :
Nettoyez soigneusement le cône de broche et le porte-outil avec un chiffon non pelucheux et un solvant approprié.
Insérez le porte-outil dans la broche et serrez-le solidement.
Montez un indicateur de test à cadran haute résolution sur une base magnétique fixée à la table de la machine.
Positionnez le stylet indicateur contre le bord cylindrique lisse du foret, aussi près que possible de la pointe coupante.
Faites tourner la broche manuellement, en respectant la déviation maximale et minimale de l'aiguille.
Si le TIR dépasse 0,0004 pouces, desserrez l'outil, faites-le pivoter de 180 degrés dans la pince ou le support et retestez.
Les ingénieurs doivent évaluer la rigidité, la précision et le coût par trou lorsqu'ils choisissent entre un foret en carbure monobloc et alternatives à pointes indexables ou remplaçables. Le carbure monolithique solide offre une rigidité structurelle maximale, ce qui le rend strictement requis pour les tolérances diamétrales les plus strictes et les diamètres inférieurs à 12 mm. L’absence totale de joints mécaniques élimine les micro-mouvements lors de la coupe, garantissant ainsi une rectitude des trous et une finition de surface supérieures. Les forets indexables offrent un coût par trou inférieur dans les applications de grand diamètre, mais sacrifient intrinsèquement l'extrême précision et les capacités de finition de surface des outils solides. Lorsque vous avez besoin d’un trou parfaitement droit et sur place, le carbure monobloc est le seul choix acceptable.
Comparaison des architectures de forage
Fonctionnalité |
Carbure solide |
Pointe indexable/remplaçable |
|---|---|---|
Rigidité |
Maximum |
Modéré |
Tolérance diamétrique |
Excellent (compatible H7) |
Passable (H9-H10 typique) |
Plage de diamètre |
Micro à ~20 mm |
12 mm et plus |
Finition de surface |
Supérieur |
Moyenne |
La relation critique entre la partie active du foret et l'interface de la tige détermine la rigidité globale du système. Les tiges cylindriques standard offrent un contact à 360 degrés et sont idéales pour les porte-outils de haute précision comme les mandrins hydrauliques ou les systèmes de frettage. Les tiges plates Whistle Notch ou Weldon offrent une protection mécanique contre l'arrachement via une vis de réglage, mais introduisent intrinsèquement un faux-rond en poussant l'outil de manière décentrée à l'intérieur de l'alésage. Pour les applications de haute précision, associez toujours des tiges parfaitement cylindriques avec des supports à ajustement rétractable pour maximiser la force de serrage et minimiser le TIR. UN La perceuse à métaux de précision perd tous ses avantages techniques si vous la montez dans un mandrin à pince ER usé.
Les rapports profondeur/diamètre (L/D) dépassant 3xD imposent une distribution de liquide de refroidissement via l'outil. UN Le foret en carbure alimenté par un liquide de refroidissement force le fluide à haute pression directement vers la zone de coupe au fond du trou. Ce mécanisme remplit deux fonctions essentielles : il évacue rapidement les copeaux vers les flûtes avant qu'ils ne puissent tasser et rayer la paroi du trou, et il réduit considérablement les températures au niveau du tranchant. Le liquide de refroidissement ne peut pas pénétrer efficacement dans les trous profonds, ce qui entraîne une redécoupe des copeaux, une dégradation thermique du substrat en carbure et une défaillance inévitable de l'outil. Nous recommandons un minimum de 300 PSI pour les applications de refroidissement traversant standard, allant jusqu'à 1 000 PSI pour les tâches de micro-perçage ou de trous profonds dans des matériaux gommeux comme l'acier inoxydable 316.
Les trous dépassant 5xD à 8xD nécessitent un foret pilote en carbure pour établir une trajectoire de départ parfaitement droite. Le foret pilote empêche le foret pour trous profonds, plus long et plus flexible, de marcher dès son entrée. La géométrie du pilote doit correspondre parfaitement à l'outil pour trous profonds. Plus précisément, l'angle de pointe du pilote doit être égal ou légèrement supérieur (par exemple, un pilote de 140° pour un foret de 135° de profondeur) à celui du foret principal. Cette géométrie garantit que le foret pour trous profonds engage d'abord le matériau au point central, stabilisant ainsi l'outil avant que les coins extérieurs n'entrent dans la coupe.
Suivez cette séquence pour l’exécution de trous profonds :
Spot face à la surface si vous percez dans un moulage incliné ou rugueux.
Percez le trou pilote à une profondeur de 1,5xD à 2xD à l'aide de l'outil pilote correspondant.
Entrez dans le trou pilote avec le foret pour trous profonds à un régime réduit (environ 300 tr/min) et à une vitesse d'avance élevée jusqu'à ce que la pointe soit juste en dessous du fond du trou pilote.
Engagez le liquide de refroidissement haute pression.
Augmentez jusqu'au régime et à la vitesse d'avance entièrement programmés, puis percez jusqu'à la profondeur finale sans débourrage.
Réduisez le régime et rétractez rapidement l'outil de l'alésage.
La sélection de l'angle de pointe correct détermine les forces de poussée et la capacité de centrage. Les angles standard de 118° servent à des applications générales dans des matériaux plus tendres comme l'aluminium ou l'acier doux. Des pointes haute performance présentant des angles de 135° ou 140°+ sont obligatoires pour les alliages plus durs, les aciers inoxydables et les matériaux aérospatiaux exotiques. Des angles plus plats répartissent la force de coupe sur une plus grande surface de la lèvre de coupe, réduisant ainsi l'usure localisée et la génération de chaleur. Cependant, des angles plus plats augmentent les forces de poussée axiales, ce qui nécessite une rigidité supérieure de la machine et un serrage robuste des pièces pour éviter toute déflexion. Vous ne pouvez pas exécuter un point à 140 degrés sur une configuration fragile sans subir de graves vibrations.
La géométrie des cannelures contrôle la formation des copeaux et la vitesse d'évacuation. Les cannelures hélicoïdales standard extraient efficacement les copeaux du trou dans la plupart des matériaux courants. Les conceptions à cannelures droites offrent une résistance massive du noyau et sont largement utilisées dans la fonte ou les aciers trempés où les copeaux se brisent naturellement en petits fragments poudreux. Les conceptions à fond plat éliminent entièrement la pointe du foret, ce qui permet de réaliser des trous borgnes à fond plat sans nécessiter de fraisage en bout secondaire. Le volume de la flûte et l'angle d'hélice doivent correspondre au matériau ; Les angles d'hélice élevés éjectent rapidement les copeaux d'aluminium filandreux, tandis que les angles d'hélice inférieurs fournissent la résistance du noyau nécessaire pour les alliages de titane résistants.
Les marges de forage agissent comme des arêtes de coupe secondaires le long de la flûte, stabilisant l'outil à l'intérieur du trou. Les conceptions à marge unique réduisent la friction et la génération de chaleur, ce qui les rend adaptées aux profondeurs de perçage standard et aux matériaux très sujets à l'écrouissage. Les conceptions à double marge fournissent quatre points de contact dans le trou. Cette stabilisation supérieure améliore considérablement la rectitude des trous et la finition de surface, en particulier dans les applications de trous profonds ou lors de l'intersection de trous transversaux où le foret pourrait autrement dévier de son axe.
La toile est le noyau solide de la perceuse. L'amincissement de haute précision réduit la largeur du bord du burin à l'extrémité de l'outil. Cette modification réduit les exigences de poussée et empêche la foreuse de marcher lors de l'entrée initiale du matériau. La préparation des bords de coupe, telle que l'affûtage des bords ou l'application K-land, renforce la lèvre de coupe. Un affûtage contrôlé élimine les défauts microscopiques laissés par le processus de meulage, empêchant ainsi les micro-écailles lors de coupes interrompues ou lors de l'usinage de matériaux de haute dureté.
Directives de configuration de l'angle de point et de la marge
Type de matériau |
Angle de pointe recommandé |
Configuration de la marge |
Avantage principal |
|---|---|---|---|
Aluminium / Non ferreux |
118° - 130° |
Marge unique |
Réduit la friction et empêche le soudage des copeaux. |
Acier au carbone/allié |
135° - 140° |
Simple ou Double |
Équilibre la force de poussée avec la force des bords. |
Acier inoxydable/Inconel |
140°+ |
Double marge |
Maximise la stabilité et résiste à l’écrouissage. |
Fonte |
118° (flûte droite) |
Double marge |
Gère l’usure abrasive et les copeaux poudreux. |
L'établissement de la surface de base correcte en pieds par minute (SFM) dépend entièrement de la dureté du matériau et de la qualité spécifique du carbure. SFM dicte la vitesse à laquelle le tranchant se déplace à travers le matériau. Une fois que vous avez déterminé le SFM optimal à partir des données matérielles du fabricant d'outillage, calculez le régime de broche à l'aide de la relation mathématique : RPM = (SFM × 3,82) / Diamètre du foret. L'exécution d'un outil trop lentement provoque une arête rapportée (BUE), où le matériau de la pièce se soude à la lèvre coupante. Un fonctionnement trop rapide accélère l’usure thermique et l’usure des flancs, détruisant prématurément l’outil.
Par exemple, si vous percez de l'acier allié 4140 avec un outil de 0,500 pouce de diamètre et que le fabricant recommande 250 SFM, le calcul est (250 × 3,82) / 0,500, ce qui équivaut à 1 910 tr/min. Si vous baissez le SFM à 150 en raison d'un problème de configuration rigide, votre RPM chute à 1 146, modifiant considérablement votre temps de cycle et la formation des copeaux. Vous devez recalculer ces chiffres chaque fois que vous modifiez des lots de matériaux ou des diamètres d'outils.
Les pouces par révolution (IPR) déterminent l'épaisseur des copeaux. Vous devez calculer l'IPR pour vous assurer que le tranchant cisaille le matériau proprement plutôt que de frotter contre lui. La sous-alimentation est une erreur d’usinage critique ; cela provoque le frottement de l'outil, générant une chaleur massive, écrouissant le fond du trou et provoquant une usure prématurée. Une alimentation excessive crée des copeaux trop épais pour que les goujures puissent être évacuées, entraînant des pics de couple massifs et des bris d'outils catastrophiques. Maintenir l'IPR recommandé par le fabricant pour garantir une formation et une évacuation optimales des copeaux.
Les ingénieurs doivent analyser les compromis entre le fait de pousser des paramètres de coupe élevés pour minimiser le temps de cycle et le coût résultant de l'usure accélérée des outils. Les paramètres agressifs augmentent le débit de pièces mais nécessitent des changements d'outils fréquents, ce qui augmente les coûts d'outillage et les temps d'arrêt des machines. Établissez une référence de paramètres rentable en commençant à 80 % des valeurs SFM et IPR maximales recommandées par le fabricant. Surveillez l'usure des flancs et la charge de la broche pendant le cycle de production, en ajustant progressivement les paramètres jusqu'à ce que vous trouviez l'équilibre exact entre la longévité de l'outil et le temps de cycle.
Les bavures de sortie et les trous tordus détruisent instantanément la conformité des pièces. Les bavures de sortie résultent généralement de vitesses d'avance excessives lors de la percée ou d'un angle de pointe inapproprié qui pousse le matériau plutôt que de le couper proprement. Atténuez ce problème en réduisant la vitesse d'avance de 50 pour cent juste avant que le foret ne sorte de la pièce à usiner. Les trous tordus proviennent d'une usure asymétrique, de trous pilotes inappropriés ou d'un faux-rond important de la broche. Vérifiez que le TIR est inférieur à 0,0004 pouces et assurez-vous que la géométrie de la pointe est parfaitement symétrique pour maintenir une trajectoire de coupe droite.
Défauts de forage courants et actions correctives
Défaut |
Cause première |
Action Corrective |
|---|---|---|
Bavure de sortie lourde |
Alimentation excessive à la percée |
Réduisez le débit d’alimentation de 50 % avant de quitter. |
Trou tordu |
Faux-rond de broche ou pilote manquant |
Vérifiez le TIR ; ajoutez une perceuse pilote assortie. |
Lèvre de coupe ébréchée |
Manque de rigidité ou choc thermique |
Améliorer le serrage ; assurer un débit constant de liquide de refroidissement. |
Bord bâti (BUE) |
SFM est trop faible |
Augmentez le régime de la broche pour générer une chaleur de cisaillement appropriée. |
Un flux intermittent de liquide de refroidissement provoque des fluctuations rapides de température au niveau du tranchant, conduisant à des fissures thermiques dans le substrat en carbure. Un manque de liquide de refroidissement se produit lorsque les trous traversants du liquide de refroidissement sont obstrués par des débris ou lorsque la pression de la pompe chute à mi-cycle. Mettez en œuvre des protocoles de maintenance stricts pour la concentration du liquide de refroidissement (généralement 8 à 12 % pour le forage) et utilisez des systèmes de filtration fine pour empêcher l'accumulation de particules. Vérifiez la pression du liquide de refroidissement et le débit au niveau de la broche avant de lancer des cycles de perçage profond. Utilisez quotidiennement un réfractomètre pour vérifier la concentration de votre liquide de refroidissement.
Les paramètres de haute performance supposent une rigidité absolue du système. Un outil solide se brisera si la pièce se déplace ou vibre pendant la coupe. Un mauvais serrage des pièces, des composants à paroi mince qui résonnent ou des roulements de broche usés invalident les calculs des paramètres théoriques. Assurez-vous que le luminaire fournit une force de serrage massive directement dans l’alignement de l’axe de perçage. Si la configuration manque de rigidité, vous devez réduire considérablement les vitesses d'avance et utiliser une géométrie d'outil à hélice inférieure plus robuste pour compenser l'instabilité inhérente.
Le carbure monobloc est exceptionnellement dur mais intrinsèquement cassant. Une mauvaise manipulation détruit l’outil avant même qu’il n’entre dans la broche. Ne laissez jamais les bords coupants en carbure toucher d’autres outils métalliques dans un tiroir ou sur un établi. Utilisez des tubes de stockage en plastique dédiés. Lorsque vous chargez l'outil dans le support, évitez de le taper avec des objets durs. Inspectez les lèvres coupantes sous grossissement pour déceler des micro-écailles avant l'installation. Un défaut microscopique sur la marge ou sur le tranchant se propagera rapidement vers une défaillance catastrophique sous des charges d'usinage à grande vitesse.
Effectuez des tests de faux-rond contrôlés sur tous les porte-outils à l'aide d'un indicateur à cadran pour vous assurer que le TIR reste strictement inférieur à 0,0004 pouces avant de lancer la production.
Vérifiez la pression du liquide de refroidissement et les niveaux de filtration au niveau de la broche pour garantir un flux sans obstruction à travers l'outil pour les applications en trous profonds.
Exécutez des essais de paramètres de base sur les déchets, en analysant la forme des copeaux et la charge de la broche pour obtenir des valeurs SFM et IPR exactes.
Mettez en œuvre un protocole d'inspection visuelle strict à l'aide d'un grossissement pour vérifier la présence de micro-écailles sur les bords de coupe avant de charger les outils dans le magasin de la machine.
R : Pour l’acier inoxydable, un angle de pointe de 140 degrés ou plus plat est optimal. Cette géométrie plus plate répartit les forces de coupe sur une plus grande surface de la lèvre, réduisant ainsi la chaleur et l'usure localisées. Il permet également d'éviter l'écrouissage sévère généralement associé à l'usinage de l'acier inoxydable.
R : Calculez la vitesse d'avance en multipliant le régime de la broche par le nombre de pouces par tour (IPR) souhaité. Tout d’abord, déterminez l’IPR optimal en fonction du diamètre du foret et de la dureté du matériau fournis par le fabricant de l’outil. Ensuite, utilisez la formule : Vitesse d'alimentation (pouces par minute) = RPM × IPR.
R : Le liquide de refroidissement traversant l'outil est strictement nécessaire pour les rapports profondeur/diamètre (L/D) supérieurs à 3xD. Le liquide de refroidissement interne à haute pression force les copeaux hors des cannelures, empêchant ainsi l'emballage et les rayures. Il assure également la gestion thermique nécessaire directement au bord de coupe, ce que le liquide de refroidissement ne peut pas réaliser dans des trous profonds.
R : La marche du foret est principalement causée par un faux-rond excessif de la broche, un avant-trou inapproprié ou manquant, ou une usure asymétrique des lèvres de coupe. Assurez-vous que la lecture totale de l'indicateur (TIR) est inférieure à 0,0004 pouces, utilisez un ajustement rétractable rigide ou un support hydraulique et vérifiez que la géométrie de la pointe de l'outil est intacte.
R : Oui. Les trous dépassant 5xD nécessitent un foret pilote pour établir une trajectoire droite. Le foret pilote doit avoir un angle de pointe égal ou légèrement supérieur à celui du foret pour trous profonds. Cela garantit que le foret principal engage le centre du trou en premier, empêchant ainsi la déviation lors de l'entrée.
R : Pour un perçage de précision haute performance, le faux-rond maximum acceptable (TIR) mesuré à la pointe de l'outil est de 0,0004 pouces (0,01 mm). Le dépassement de cette limite entraîne des charges de copeaux inégales, accélère l'usure des bords, dégrade la rectitude des trous et réduit considérablement la durée de vie globale de l'outil.