




| Quantité : | |
|---|---|
Forets en carbure/Forets alimentés par refroidissement
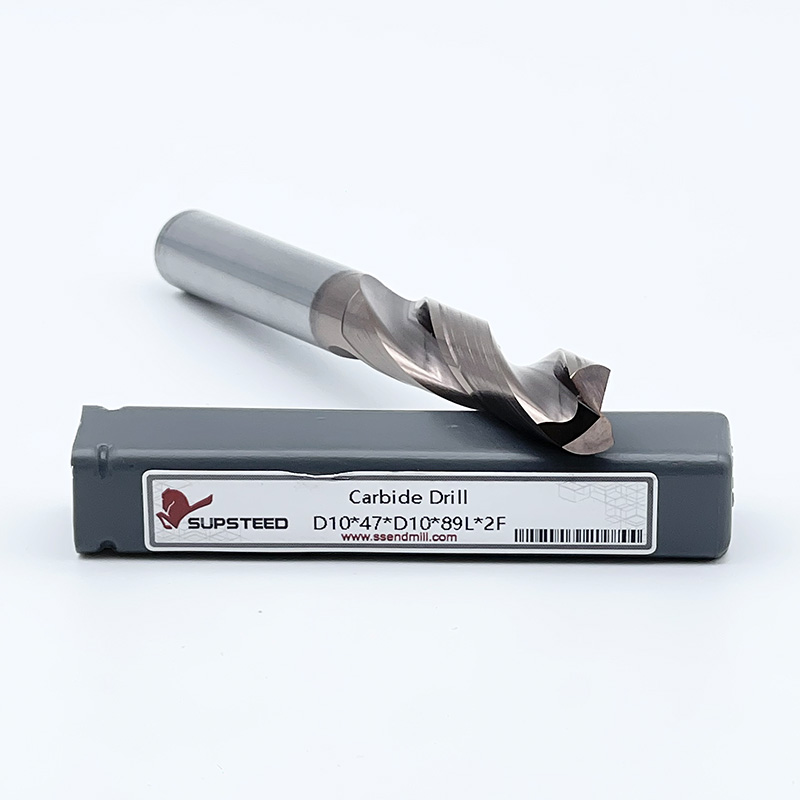
Nous sommes spécialisés dans la recherche, le développement et la fabrication de forets CNC en carbure de tungstène haute performance, conçus pour offrir une précision, une fiabilité et une durabilité inégalées dans les environnements d'usinage modernes. Nos forets sont méticuleusement fabriqués à partir de carbure de tungstène à grains ultra-fins de première qualité, un matériau réputé pour sa dureté supérieure, sa résistance à la compression et sa résistance à la déformation thermique.
Cette composition de matériaux avancée permet à nos outils de maintenir l'intégrité de leur pointe dans des conditions extrêmes, ce qui les rend idéaux pour l'usinage à grande vitesse, le perçage de trous profonds et les applications impliquant des matériaux résistants tels que les aciers trempés, l'acier inoxydable, les alliages de titane et les superalliages à haute température.
Chaque foret en carbure est rectifié avec précision à l'aide d'une technologie de meulage d'outils CNC de pointe, garantissant des tolérances serrées, une excellente concentricité et des performances constantes sur les grandes séries de production. Nos options de revêtement exclusives, notamment TiAlN, AlTiN et les nanorevêtements multicouches, améliorent encore la résistance à l'usure, réduisent la friction et améliorent l'évacuation des copeaux, prolongeant considérablement la durée de vie de l'outil et augmentant la productivité.
Matériaux adaptés à l'usinage
Réalisation de trous dans l'acier moulé, la fonte, l'acier inoxydable et d'autres matériaux résistants.
Afficher les détails

Spécifications
| TAILLES(D*fL*L) | ||||
| 3D | 5D | |||
| D4.00-D4.95*24*D5*66L | D3.00-D3.60*28*D4*66L | |||
| D5.00-D6.00*28*D6*66L | D3.70-D4.00*36*D4*66L | |||
| D6.05-D6.95*34*D7*79L | D4.10-D4.70*36*D6*74L | |||
| D7.00-D8.00*41*D8*79L | D4.80-D6.00*44*D6*82L | |||
| D8.05-D8.95*47*D9*89L | D6.10-D8.00*53*D8*91L | |||
| D9.00-D10.00*47*D10*89L | D8.10-D10.00*61*D10*103L | |||
| D10.05-D10.95*55*D11*102L | D10.1-D12.0*71*D12*118L | |||
| D11.00-D1200*55*D12*102L | D12.1-D14.0*77*D14*124L | |||
| D12.05-D14.0*60*D14*107L | D14.5-D16.0*83*D16*133L | |||
| D14.5-D16.0*65*D16*115L | D16.5-D18.0*93*D18*143L | |||
| D16,5-D18,0*73*D18*123L | D18,5-D20,0*101*D20*153L | |||
| D18,5-D20,0*79*D20*131L | ||||
Bons commentaires des clients

Usine

Présentation du service

Forfait Logistique

FAQ :
Q : Quel est le principal avantage de l'utilisation de forets en carbure monobloc par rapport aux forets en acier rapide (HSS) ?
R : Les forets en carbure monobloc offrent une dureté, une résistance à l'usure et une résistance à la chaleur nettement supérieures à celles du HSS. Cela leur permet de fonctionner à des vitesses de coupe beaucoup plus élevées (souvent 2 à 4 fois plus rapides), augmentant considérablement la productivité, prolongeant la durée de vie des outils dans des matériaux exigeants et permettant l'usinage d'alliages plus durs comme les aciers inoxydables, le titane et les superalliages qui useraient rapidement les forets HSS.
Q : Que sont les forets alimentés en liquide de refroidissement (forets à liquide de refroidissement) et pourquoi sont-ils importants ?
R : Les forets alimentés en liquide de refroidissement (également appelés forets à liquide de refroidissement traversant ou forets à liquide de refroidissement interne) comportent des canaux internes qui fournissent du fluide de coupe à haute pression directement aux arêtes de coupe à travers les trous de la pointe du foret. Ceci est crucial pour une évacuation efficace des copeaux, réduisant l'accumulation de chaleur au niveau de la zone de coupe, améliorant la durée de vie de l'outil, améliorant la qualité des trous (état de surface et précision dimensionnelle) et permettant un perçage plus profond sans cycles de débourrage.
Q : Quelle pression minimale du liquide de refroidissement est recommandée pour une performance efficace du foret alimenté en liquide de refroidissement ?
R : Des performances efficaces avec les forets alimentés en liquide de refroidissement nécessitent généralement des systèmes de refroidissement à haute pression . Bien que les recommandations varient selon la taille du foret et l'application, une pression minimale de 70 bars (1 000 PSI) est courante pour les diamètres plus petits (<10 mm / 0,4'), 100 bars (1 450 PSI) ou plus étant idéale, en particulier pour les trous profonds, les diamètres plus petits ou les matériaux résistants. Une faible pression limite considérablement les avantages de l'évacuation des copeaux et du refroidissement.
Q : Dans quelles applications les forets alimentés en carbure de refroidissement offrent-ils le plus grand avantage ?
R : Ces perceuses excellent dans les applications exigeantes, notamment :
Usinage de matériaux durs, abrasifs ou tenaces (inox, Inconel, titane, aciers trempés).
Production en grand volume où il est essentiel de maximiser les taux d'alimentation et de réduire les temps de cycle.
Perçage de trous profonds (profondeur > 3 à 5 fois le diamètre) là où l'évacuation des copeaux est difficile.
Opérations nécessitant une haute précision, des tolérances serrées et d’excellents états de surface.
Centres d'usinage CNC automatisés équipés de systèmes de refroidissement haute pression.
Q : Comment puis-je éviter l’écaillage ou la casse prématurée de mes forets en carbure monobloc ?
R : Les stratégies clés comprennent :
Assurer une installation rigide : minimisez le porte-à-faux de l'outil et utilisez des supports de haute qualité et bien entretenus (par exemple, hydrauliques ou à ajustement rétractable).
Optimisez les avances et les vitesses : suivez les recommandations du fabricant ; évitez les avances trop conservatrices qui peuvent provoquer un frottement/écrouissage, ou des avances/vitesses excessives provoquant une charge par choc.
Garantie d'un liquide de refroidissement adéquat : utilisez un débit/pression de liquide de refroidissement haute pression suffisant pour un refroidissement et une élimination efficaces des copeaux.
Repérage/pilotage précis : assurez-vous que le trou de départ est perpendiculaire et dimensionné/préparé avec précision, en particulier pour les plus grands diamètres.
Évitez les coupes interrompues : si possible, concevez les trajectoires d'outils pour éviter que les trous ne croisent les bords ou les cavités pendant l'opération de perçage.
Inspectez et remplacez rapidement : surveillez l'usure (en particulier l'usure des coins/des flancs) et remplacez les forets avant qu'une défaillance catastrophique ne se produise.


