




| Ilość: | |
|---|---|
Wiertła węglikowe/Wiertła z chłodzeniem
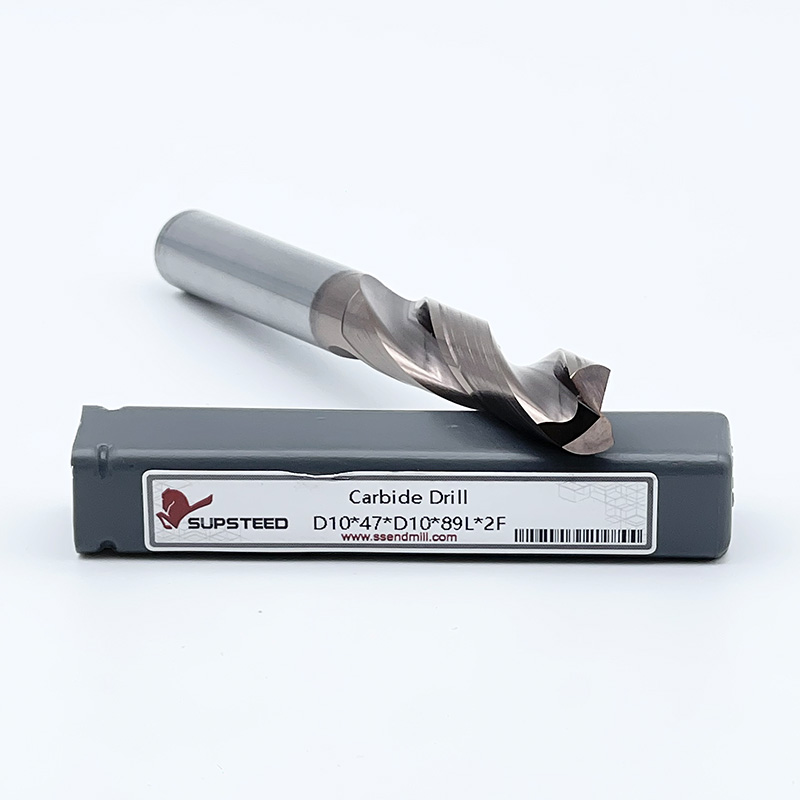
Specjalizujemy się w badaniach, rozwoju i produkcji wysokowydajnych wierteł CNC z węglika wolframu, zaprojektowanych tak, aby zapewniały niezrównaną precyzję, niezawodność i trwałość w nowoczesnych środowiskach obróbki. Nasze wiertła są starannie wykonane przy użyciu najwyższej jakości, bardzo drobnoziarnistego węglika wolframu — materiału znanego z doskonałej twardości, wytrzymałości na ściskanie i odporności na odkształcenia termiczne.
Ten zaawansowany skład materiałów umożliwia naszym narzędziom zachowanie integralności krawędzi skrawającej w ekstremalnych warunkach, co czyni je idealnymi do obróbki z dużymi prędkościami, wiercenia głębokich otworów i zastosowań związanych z twardymi materiałami, takimi jak stale hartowane, stal nierdzewna, stopy tytanu i superstopy wysokotemperaturowe.
Każde wiertło węglikowe jest precyzyjnie szlifowane przy użyciu najnowocześniejszej technologii szlifowania narzędzi CNC, co zapewnia wąskie tolerancje, doskonałą koncentryczność i stałą wydajność w dużych seriach produkcyjnych. Nasze zastrzeżone opcje powłok — w tym TiAlN, AlTiN i wielowarstwowe nanopowłoki — dodatkowo zwiększają odporność na zużycie, zmniejszają tarcie i poprawiają odprowadzanie wiórów, znacznie wydłużając żywotność narzędzia i zwiększając produktywność.
Materiały odpowiednie do obróbki
Wykonywanie otworów w stali formierskiej, żeliwie, stali nierdzewnej i innych twardych materiałach.
Pokaż szczegóły

Specyfikacje
| ROZMIARY (D*fL*L) | ||||
| 3D | 5D | |||
| D4,00-D4,95*24*D5*66L | D3,00-D3,60*28*D4*66L | |||
| D5,00-D6,00*28*D6*66L | D3,70-D4,00*36*D4*66L | |||
| D6,05-D6,95*34*D7*79L | D4.10-D4.70*36*D6*74L | |||
| D7,00-D8,00*41*D8*79L | D4,80-D6,00*44*D6*82L | |||
| D8,05-D8,95*47*D9*89L | D6.10-D8.00*53*D8*91L | |||
| D9,00-D10,00*47*D10*89L | D8.10-D10.00*61*D10*103L | |||
| D10.05-D10.95*55*D11*102L | D10.1-D12.0*71*D12*118L | |||
| D11.00-D1200*55*D12*102L | D12.1-D14.0*77*D14*124L | |||
| D12,05-D14,0*60*D14*107L | D14,5-D16,0*83*D16*133L | |||
| D14,5-D16,0*65*D16*115L | D16,5-D18,0*93*D18*143L | |||
| D16,5-D18,0*73*D18*123L | D18,5-D20,0*101*D20*153L | |||
| D18,5-D20,0*79*D20*131L | ||||
Klienci dobre opinie

Fabryka

Wprowadzenie do usługi

Pakiet Logistyczny

Często zadawane pytania:
P: Jaka jest główna zaleta stosowania wierteł pełnowęglikowych w porównaniu z wiertłami ze stali szybkotnącej (HSS)?
Odp.: Wiertła pełnowęglikowe oferują znacznie wyższą twardość, odporność na zużycie i odporność na ciepło w porównaniu z HSS. Dzięki temu mogą pracować ze znacznie większymi prędkościami skrawania (często 2–4 razy szybciej), radykalnie zwiększając produktywność, wydłużając żywotność narzędzi w wymagających materiałach i umożliwiając obróbkę twardszych stopów, takich jak stale nierdzewne, tytan i nadstopy, które szybko zużywałyby wiertła HSS.
P: Co to są wiertła zasilane chłodziwem (wiertła z chłodziwem) i dlaczego są ważne?
Odp.: Wiertła zasilane chłodziwem (zwane także wiertłami z chłodziwem przelotowym lub wiertłami z chłodziwem wewnętrznym) posiadają wewnętrzne kanały, które dostarczają płyn obróbkowy pod wysokim ciśnieniem bezpośrednio do krawędzi skrawających przez otwory w końcówce wiertła. Ma to kluczowe znaczenie dla skutecznego odprowadzania wiórów, ograniczenia gromadzenia się ciepła w strefie skrawania, wydłużenia trwałości narzędzia, poprawy jakości otworu (wykończenie powierzchni i dokładność wymiarowa) oraz umożliwienia wiercenia głębszych otworów bez cykli dziobania.
P: Jakie minimalne ciśnienie chłodziwa jest zalecane, aby zapewnić efektywną wydajność wiertła z chłodziwem?
Odp.: Efektywna wydajność wierteł zasilanych chłodziwem zazwyczaj wymaga systemów chłodzenia pod wysokim ciśnieniem . Chociaż zalecenia różnią się w zależności od rozmiaru wiertła i zastosowania, 70 barów (1000 PSI) , przy czym idealne jest ciśnienie w przypadku mniejszych średnic (<10 mm / 0,4 cala) powszechne jest ciśnienie minimalne wynoszące 100 barów (1450 PSI) lub wyższe , szczególnie w przypadku głębokich otworów, mniejszych średnic lub twardych materiałów. Niskie ciśnienie poważnie ogranicza odprowadzanie wiórów i korzyści związane z chłodzeniem.
P: W jakich zastosowaniach wiertła z chłodziwem węglikowym zapewniają największe korzyści?
Odp.: Te wiertła doskonale sprawdzają się w wymagających zastosowaniach, w tym:
Obróbka materiałów twardych, ściernych lub ciągliwych (stal nierdzewna, Inconel, tytan, stal hartowana).
Produkcja wielkoseryjna, w której maksymalizacja posuwu i skrócenie czasu cyklu ma kluczowe znaczenie.
Wiercenie głębokich otworów (głębokość > 3-5x średnica), gdzie odprowadzanie wiórów jest trudne.
Operacje wymagające dużej precyzji, wąskich tolerancji i doskonałego wykończenia powierzchni.
Zautomatyzowane centra obróbcze CNC wyposażone w wysokociśnieniowe systemy chłodzenia.
P: Jak mogę zapobiec przedwczesnemu odpryskiwaniu lub pękaniu wierteł pełnowęglikowych?
Odp.: Kluczowe strategie obejmują:
Zapewnij sztywne ustawienie: Zminimalizuj wysięg narzędzia i używaj wysokiej jakości, dobrze utrzymanych oprawek (np. hydraulicznych lub pasowanych termokurczliwie).
Optymalizuj posuwy i prędkości: Postępuj zgodnie z zaleceniami producenta; należy unikać zbyt konserwatywnych posuwów, które mogą powodować tarcie/utwardzanie, lub nadmiernych posuwów/prędkości powodujących obciążenie udarowe.
Gwarancja odpowiedniego chłodziwa: Stosuj wystarczający przepływ/ciśnienie chłodziwa pod wysokim ciśnieniem, aby zapewnić skuteczne chłodzenie i usuwanie wiórów.
Dokładne wykrywanie/sterowanie: Upewnij się, że otwór początkowy jest prostopadły i ma dokładne wymiary/przygotowanie, szczególnie w przypadku większych średnic.
Unikaj obróbki przerywanej: Jeśli to możliwe, projektuj ścieżki narzędzia tak, aby podczas operacji wiercenia otwory nie przecinały się z krawędziami lub wnękami.
Sprawdź i wymień niezwłocznie: Monitoruj zużycie (zwłaszcza zużycie narożników/zużycie powierzchni przyłożenia) i wymień wiertła, zanim nastąpi katastrofalna awaria.


