




| Quantità: | |
|---|---|
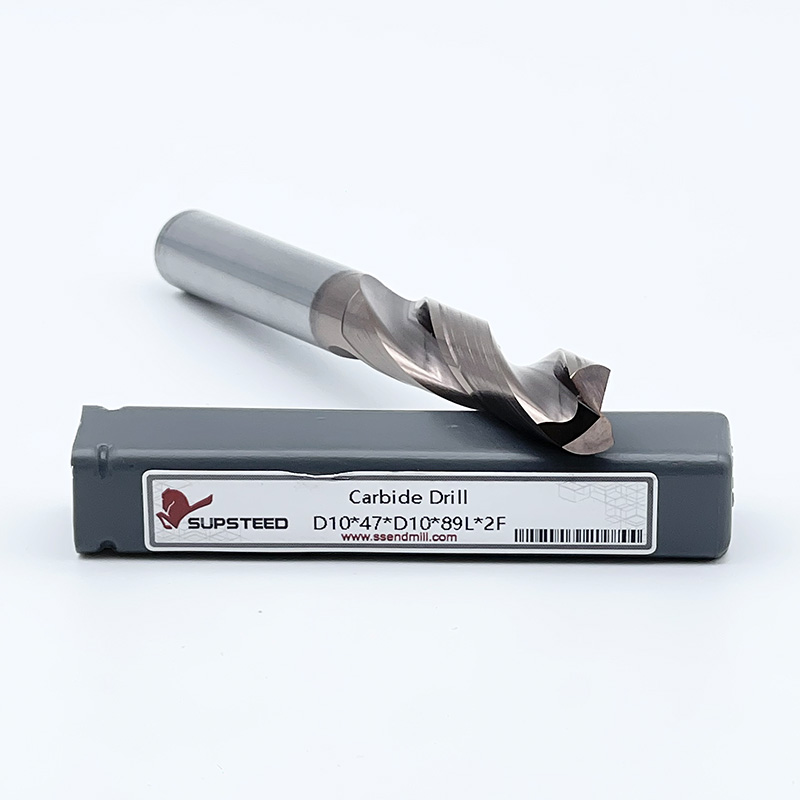
Punte in carburo/Punte alimentate a refrigerante
Siamo specializzati nella ricerca, sviluppo e produzione di punte in carburo di tungsteno CNC ad alte prestazioni, progettate per offrire precisione, affidabilità e durata senza pari nei moderni ambienti di lavorazione. Le nostre punte sono realizzate meticolosamente utilizzando carburo di tungsteno a grana ultrafine di prima qualità, un materiale rinomato per la sua durezza superiore, resistenza alla compressione e resistenza alla deformazione termica.
Questa composizione avanzata del materiale consente ai nostri utensili di mantenere l'integrità del tagliente in condizioni estreme, rendendoli ideali per la lavorazione ad alta velocità, la foratura profonda e le applicazioni che coinvolgono materiali tenaci come acciai temprati, acciaio inossidabile, leghe di titanio e superleghe ad alta temperatura.
Ogni punta in metallo duro è rettificata con precisione utilizzando la tecnologia di rettifica degli utensili CNC all'avanguardia, garantendo tolleranze strette, eccellente concentricità e prestazioni costanti su grandi cicli di produzione. Le nostre opzioni di rivestimento proprietarie, tra cui TiAlN, AlTiN e nanorivestimenti multistrato, migliorano ulteriormente la resistenza all'usura, riducono l'attrito e migliorano l'evacuazione del truciolo, estendendo significativamente la durata dell'utensile e aumentando la produttività.
Materiali adatti alla lavorazione
Realizzazione di fori in acciaio per stampi, ghisa, acciaio inossidabile e altri materiali tenaci.
Mostra dettagli

Specifiche
| DIMENSIONI (D*fL*L) | ||||
| 3D | 5D | |||
| D4,00-D4,95*24*D5*66L | D3,00-D3,60*28*D4*66L | |||
| D5.00-D6.00*28*D6*66L | D3,70-D4,00*36*D4*66L | |||
| D6,05-D6,95*34*D7*79L | D4.10-D4.70*36*D6*74L | |||
| D7,00-D8,00*41*D8*79L | D4,80-D6,00*44*D6*82L | |||
| D8,05-D8,95*47*D9*89L | D6.10-D8.00*53*D8*91L | |||
| D9,00-D10,00*47*D10*89L | D8.10-D10.00*61*D10*103L | |||
| D10.05-D10.95*55*D11*102L | D10.1-D12.0*71*D12*118L | |||
| D11.00-D1200*55*D12*102L | D12.1-D14.0*77*D14*124L | |||
| D12.05-D14.0*60*D14*107L | D14,5-D16,0*83*D16*133L | |||
| D14,5-D16,0*65*D16*115L | D16,5-D18,0*93*D18*143L | |||
| D16,5-D18,0*73*D18*123L | D18,5-D20,0*101*D20*153L | |||
| D18,5-D20,0*79*D20*131L | ||||
Buon feedback dei clienti

Fabbrica

Introduzione al servizio

Pacchetto logistico

Domande frequenti:
D: Qual è il vantaggio principale dell'utilizzo di punte in metallo duro integrale rispetto alle punte in acciaio super rapido (HSS)?
R: Le punte in metallo duro integrale offrono durezza, resistenza all'usura e resistenza al calore significativamente più elevate rispetto all'HSS. Ciò consente loro di funzionare a velocità di taglio molto più elevate (spesso 2-4 volte più veloci), aumentando notevolmente la produttività, prolungando la durata dell'utensile in materiali difficili e consentendo la lavorazione di leghe più dure come acciai inossidabili, titanio e superleghe che consumerebbero rapidamente le punte HSS.
D: Che cosa sono le punte alimentate con refrigerante (punte attraverso il refrigerante) e perché sono importanti?
R: Le punte alimentate con refrigerante (chiamate anche punte con refrigerante interno o punte con refrigerante interno) sono dotate di canali interni che forniscono fluido da taglio ad alta pressione direttamente ai taglienti attraverso i fori nella punta della punta. Ciò è fondamentale per un'efficiente evacuazione del truciolo, riducendo l'accumulo di calore nella zona di taglio, migliorando la durata dell'utensile, migliorando la qualità del foro (finitura superficiale e precisione dimensionale) e consentendo la foratura di fori più profondi senza cicli di perforazione.
D: Quale pressione minima del refrigerante è consigliata per ottenere prestazioni efficaci da una punta alimentata con refrigerante?
R: Prestazioni efficaci con le punte alimentate con refrigerante richiedono in genere sistemi di refrigerante ad alta pressione . Anche se le raccomandazioni variano in base alle dimensioni della punta e all'applicazione, una pressione minima di 70 bar (1000 PSI) è comune per i diametri più piccoli (<10 mm / 0,4'), mentre 100 bar (1450 PSI) o superiore è l'ideale, soprattutto per fori profondi, diametri più piccoli o materiali tenaci. La bassa pressione limita gravemente l'evacuazione del truciolo e i vantaggi del raffreddamento.
D: In quali applicazioni le punte alimentate con refrigerante in carburo offrono i maggiori vantaggi?
R: Queste punte eccellono in applicazioni impegnative, tra cui:
Lavorazione di materiali duri, abrasivi o tenaci (acciaio inossidabile, Inconel, titanio, acciai temprati).
Produzione di volumi elevati in cui è fondamentale massimizzare la velocità di alimentazione e ridurre i tempi di ciclo.
Esecuzione di fori profondi (profondità > 3-5 volte il diametro) in cui l'evacuazione dei trucioli risulta difficoltosa.
Operazioni che richiedono elevata precisione, tolleranze strette ed eccellenti finiture superficiali.
Centri di lavoro CNC automatizzati dotati di sistemi di raffreddamento ad alta pressione.
D: Come posso prevenire la scheggiatura o la rottura prematura delle mie punte in metallo duro integrale?
R: Le strategie chiave includono:
Garantire un'impostazione rigida: ridurre al minimo la sporgenza dell'utensile e utilizzare supporti di alta qualità e ben mantenuti (ad esempio idraulici o a calettamento).
Ottimizza avanzamenti e velocità: segui le raccomandazioni del produttore; evitare avanzamenti eccessivamente conservativi che possono causare sfregamento/incrudimento, o avanzamenti/velocità eccessivi che causano carichi d'urto.
Garantire un refrigerante adeguato: utilizzare un flusso/pressione del refrigerante ad alta pressione sufficiente per un raffreddamento efficace e la rimozione dei trucioli.
Individuazione/pilotaggio accurato: assicurarsi che il foro iniziale sia perpendicolare e dimensionato/preparato con precisione, soprattutto per i diametri più grandi.
Evitare tagli interrotti: se possibile, progettare percorsi utensile per evitare fori che intersecano bordi o cavità durante l'operazione di foratura.
Ispezionare e sostituire tempestivamente: monitorare l'usura (in particolare l'usura degli angoli/usura dei fianchi) e sostituire le punte prima che si verifichi un guasto catastrofico.


